 Português (Brasil)




Na fabricação de chapas metálicas de precisão, três valores determinam se uma peça conformada corresponde ao desenho. O fator K é uma constante adimensional (K = t/T) que descreve o quanto a camada neutra — o plano que não se estica nem se comprime — se deslocou da face interna. A tolerância de dobra (BA) é o comprimento do arco desenvolvido dessa camada neutra, adicionado aos comprimentos das flanges para obter a chapa plana. O retorno elástico (Δθ) é o ângulo pelo qual a peça se abre novamente, causado pela recuperação elástica após a liberação do punção. Esses três fatores, juntamente com a espessura da chapa, o raio do canto interno e o módulo de elasticidade do material, formam um ciclo fechado completo para prever as dimensões da peça desdobrada.
Tabela Resumo da Resposta Principal
A precisão das dimensões da chapa metálica desdobrada provém principalmente do cálculo da compensação de desdobramento com base no deslocamento da camada neutra e da correção geométrica do retorno elástico por descarga do material através da sobrecurvatura.
|
Parâmetro principal |
Definição Física |
Faixa típica de engenharia |
Objetivo de Controle Central |
|---|---|---|---|
|
Fator K (K) |
Relação entre a profundidade da camada neutra e a espessura da chapa (t/T) |
0,30 a 0,50 (Nominal 0,44 para aço macio) |
Determine a localização da camada neutra com tensão de tração/compressão nula . |
|
Tolerância de curvatura (BA) |
Comprimento do arco desenvolvido da camada neutra do material ao longo da curva |
Calculado com base no raio interno, espessura da chapa e ângulo de dobra. |
Determine as dimensões do molde plano para CAD/CAM. |
|
Retorno elástico (△θ) |
Recuperação angular elástica após a liberação da pressão do punção |
0,5° a 4,0° (dependendo da taxa de rendimento do material) |
Determinar o projeto das ferramentas e a compensação da sobrecurvatura. |
Fontes: tolerâncias gerais de acordo com a ISO 2768-1:1989 ; valores de referência K para curvatura a frio de acordo com a DIN 6935:2011 .
Como calcular o eixo neutro na dobra de chapas metálicas?
Os cálculos de dobramento de chapas metálicas determinam o comprimento da chapa plana desenvolvida rastreando o eixo neutro. Durante a deformação plástica, o eixo neutro desloca-se para dentro a partir da linha central do material (0,50T) em direção a 0,33T a 0,44T à medida que o raio interno da dobra diminui em relação à espessura . O cálculo da tolerância de dobra exata requer a consideração do raio interno, do ângulo de dobra, da espessura da chapa e do fator K dinâmico para evitar erros de expansão dimensional após a conformação.
Como a tensão e a compressão se distribuem ao longo da espessura da chapa?
- A superfície externa é esticada sob tensão biaxial: o material na parte externa da dobra se alonga, aumentando o espaçamento entre as fibras. A tensão de tração aumenta ao longo da espessura em direção à face externa.
- A superfície interna é submetida a compressão biaxial: o material na parte interna encurta. Devido a isso, a camada neutra — o plano que apresenta tensão e deformação nulas — migra para o interior .
- A mudança é dinâmica: à medida que R/T diminui, o eixo neutro desloca-se de 0,50 T para 0,33 T, o que reduz o comprimento desenvolvido (plano). Este fenômeno é denominado deslocamento do eixo neutro sob deformação plástica e é uma das principais variáveis cuja determinação quantitativa é essencial no cálculo de dobramento de chapas metálicas .
Fórmula padrão para cálculo da expansão e análise de parâmetros
Fórmula principal:
BA = (π/180) × A × (R + K × T)
Onde:
- A = ângulo de curvatura em graus
- R = raio de curvatura interno (mm)
- K = Fator K (adimensional)
- T = espessura da chapa (mm)
- Unidades: mantenha todos os parâmetros consistentes — por exemplo, T = 2,0 mm, R = 2,0 mm, A = 90°.
- Implicação para a engenharia: a posição da camada neutra define diretamente o tamanho da peça bruta, portanto, a largura do corte a laser precisa ser ajustada ao comprimento revelado antes de encaixar o padrão plano.
Para a definição e dedução do próprio fator K, consulte O que é o fator K na dobra de chapas metálicas? .
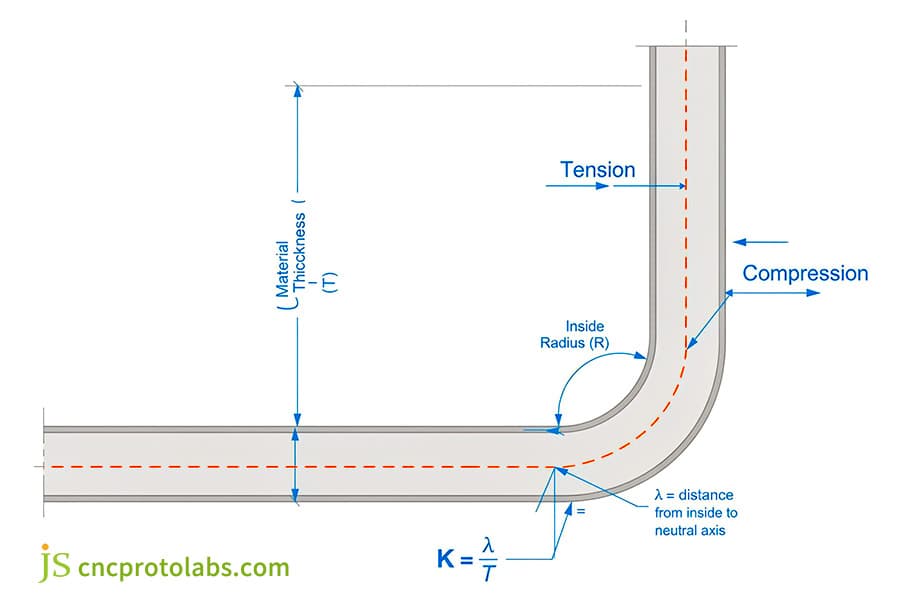
Figura 1: Diagrama esquemático da distribuição de deformação em uma seção de chapa metálica.
Qual a diferença entre subsídio para curvatura e dedução para curvatura?
A tolerância de curvatura adiciona o comprimento exato do arco do eixo neutro aos comprimentos planos das duas flanges. Por outro lado, a dedução de curvatura subtrai a expansão geométrica do ápice da soma das dimensões externas totais. Ambos os métodos produzem padrões planos idênticos quando calibrados com base em tabelas de tolerância de curvatura verificadas , diferindo apenas no fato de os operadores de CAD medirem a partir de pontos tangentes internos ou ápices virtuais externos.
Diferenças geométricas entre a lógica da adição e a lógica da subtração
- Tolerância de curvatura (BA): o comprimento do arco do plano neutro é simplesmente adicionado aos comprimentos das flanges ; a referência de medição é no ponto de tangência interno.
- Dedução de curvatura (BD): parte da soma das dimensões externas e subtrai o recuo externo (OSSB = R + T) no ápice virtual onde as duas faces externas se encontrariam.
- Os dois são equivalentes: quando BA e BD são derivados do mesmo fator K, eles produzem exatamente o mesmo comprimento plano. Saber qual método seu sistema CAD utiliza indica quais números inserir .
Efeitos da tolerância de medição em curvas de 90° e em ângulos obtusos/agudos
- Dobra de 90°: BD = 2 × (R + T) − BA. Este caso é o menos sensível ao erro de medição.
- Curvas de ângulo obtuso: as medições do contorno externo amplificam o erro angular, portanto, use o método BA (adição).
- Dobramento em ângulo agudo: o ponto de tangência interno é difícil de localizar, portanto, o método BD (subtração) mantém a peça centrada na matriz de forma mais confiável.
Limitações da Tabela de Referência Rápida de Compensação de Flexão
- Depende da abertura da matriz (largura V): para o mesmo material, o valor K medido varia em ±0,03 em diferentes aberturas V, portanto, qualquer tabela de referência rápida precisa indicar a largura V na qual a medição foi feita.
- Depende do raio da ponta do punção: os valores de BA aqui assumem R_punch = 1,0 T. Altere o raio do punção e você terá que recalibrar.
- Dobramento a ar apenas: os valores se aplicam ao dobramento a ar. O dobramento por compressão requer um adicional de 0,04 a 0,08 em K. Em vez de confiar em uma tabela, faça um teste com um corpo de prova e meça — essa é a única calibração que se mantém mesmo com a troca de lote do material.
Esses são pontos de partida para os cálculos, não um substituto para um teste de dobra. A abertura da matriz, o raio do punção, o lote do material e a direção de laminação irão alterá-los — espere uma variação de ±0,03 no coeficiente de atrito e ±0,5° no retorno elástico entre lotes.
|
Material |
Espessura T (mm) |
Raio de punção R (mm) |
Fator K empírico |
90° BA (mm) |
90° BD (mm) |
|---|---|---|---|---|---|
|
Aço laminado a frio SPCC |
1.0 |
1.0 |
0,44 |
2.26 |
1,74 |
|
Aço laminado a frio SPCC |
2.0 |
2.0 |
0,42 |
4,46 |
3,54 |
|
Alumínio 5052-H32 |
1,5 |
1,5 |
0,41 |
3,32 |
2,68 |
|
Aço inoxidável 304 |
2.0 |
2.0 |
0,37 |
4.30 |
3,70 |
|
Alumínio 6061-T6 |
3.0 |
3.0 |
0,39 |
6,55 |
5,45 |
Exemplo resolvido (linha 1): R + K × T = 1,0 + 0,44 × 1,0 = 1,44 mm; BA = (π/180) × 90 × 1,44 = 2,26 mm; BD = 2 × (1,0 + 1,0) − 2,26 = 1,74 mm. Todas as linhas assumem flexão no ar, A = 90°, R/T = 1,0. BD = 2 × (R + T) − BA.
O desenvolvimento de padrões planos deve ser dimensionado e tolerado de acordo com a norma ASME Y14.38-2020 (Dimensionamento e Tolerância), com tolerâncias gerais retiradas da ISO 2768-1:1989 . Ambas são referenciadas aqui apenas para convenção de desenho — os valores de BA e BD acima são calculados, não padronizados.
Antes de liberar um desenho, verifique as dimensões conformadas em relação ao guia de tolerância de chapas metálicas da JS Precision para confirmar se as dimensões de conformação estão em conformidade com a norma ISO 2768-m.
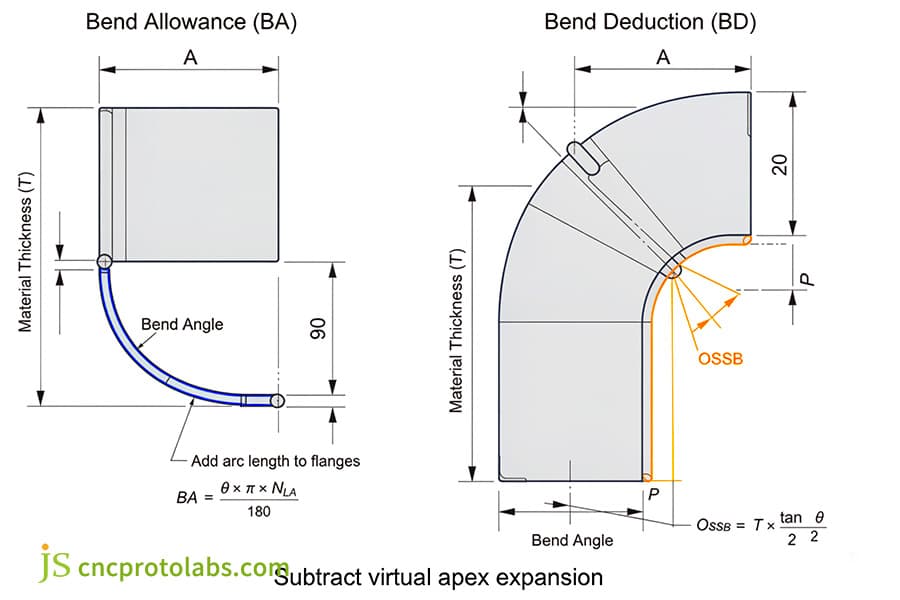
Figura 2: Diagrama da geometria de medição de BA e BD.
Como a dobra de chapas metálicas no ar neutraliza o retorno elástico do material?
A dobra a ar neutraliza o retorno elástico, dobrando a peça além do ângulo desejado , de modo que a peça retorna ao ângulo projetado quando o punção se retrai. Metais de alta resistência, como o alumínio 6061-T6, podem sofrer retorno elástico de até 4° devido à sua alta relação entre limite de escoamento e módulo de elasticidade, exigindo, portanto, programação adaptativa da profundidade do curso e seleção cuidadosa da abertura em V para manter o ângulo final.
Quais as diferenças no retorno elástico entre os processos de flexão do ar, de compressão até o fundo e de cunhagem?
- Dobra no ar: a peça toca apenas a ponta do punção e o ombro da matriz , portanto o retorno elástico após a descarga é grande e precisa ser compensado. Na dobra no ar, a profundidade (curso) do punção é a variável que controla essa compensação.
- Impacto no fundo: a alta tonelagem força o material a fluir para o formato da matriz, o que reduz o retorno elástico para 0,5°–1,0° , mas aumenta o valor K efetivo em 0,04–0,08 .
- Cunhagem: o fluxo plástico localizado na interface ferramenta-peça remove quase toda a tensão elástica, resultando em um retorno elástico insignificante — mas ao custo de um desgaste muito maior da matriz e da tonelagem necessária.
Como a relação entre o limite de escoamento e o módulo de elasticidade (σ_y/E) influencia o retorno elástico?
- Limite de escoamento σ_y: a tensão na qual o material começa a se deformar plasticamente, em MPa.
- Módulo de elasticidade E: a resistência do material à deformação elástica, em GPa.
- Razão de recuperação elástica (σ_y/E): quanto maior essa razão, mais severo será o retorno elástico. Veja a tabela abaixo para os valores — observe que σ_y está em MPa e E em GPa, portanto a razão é da ordem de 10⁻³, não 10⁻¹.
Como a direção das fibras e a relação R/T afetam o surgimento de trincas no aço 6061-T6?
- Dobramento paralelo à direção de laminação: a plasticidade diminui, o valor K cai entre 0,02 e 0,03, e o retorno elástico pode atingir 3,0° a 4,0°.
- Dobramento perpendicular à direção de laminação: a ductilidade é melhor e o retorno elástico é de 2,5° a 3,5° , mas mantenha R/T ≥ 1,5 para evitar microfissuras na superfície externa.
- Estratégia de sobredobramento para 6061-T6: utilize um punção de 86°–87° com uma abertura de matriz V = 8T e deixe o controle CNC corrigir o ponto morto inferior dinamicamente. Como o 6061-T6 retorna à forma original em 2,5°–4,0°, o ângulo do punção deve ser ajustado 2,5°–4,0° além do ângulo alvo.
|
Liga e têmpera |
Limite de escoamento σ_y (MPa) |
Módulo de elasticidade E (GPa) |
σ_y/E ×10⁻³ |
Retorno elástico de 90° para flexão a ar (△θ) |
Ângulo de sobrecurvatura recomendado |
|---|---|---|---|---|---|
|
SPCC Laminado a Frio |
370 |
210 |
1,76 |
0,5°-1,0° |
89,0°-89,5° |
|
Alumínio 5052-H32 |
172 |
70 |
2,46 |
1,5°-2,5° |
87,5°-88,5° |
|
Alumínio 6061-T6 |
276 |
70 |
3,94 |
2,5°-4,0° |
86,0°-87,0° |
|
Aço inoxidável 304 |
205 |
200 |
1.03 |
2,0°-3,0° |
87,0°-88,0° |
|
Latão C26000 (meio duro) |
300 |
110 |
2,73 |
1,0°-2,0° |
88,0°-89,0° |
De acordo com a norma AWS D1.1/D1.1M:2020 , os requisitos do código de soldagem estrutural influenciam indiretamente os cálculos de tolerância de dobra em conjuntos fabricados.
Processos complexos de curvatura e conformação exigem conhecimento sistemático; recomenda-se consultar o guia de fabricação de metais de precisão para obter orientações completas sobre o processo.
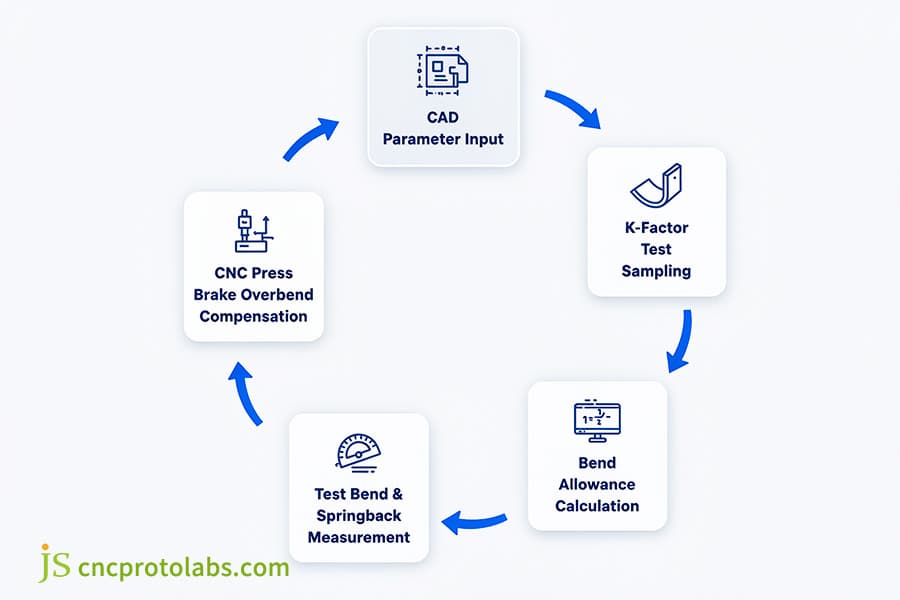
Figura 3: Fluxograma de engenharia em circuito fechado de entrada de parâmetros de desenho CAD → calibração de amostragem de teste do fator K → cálculo de compensação de flexão → ângulo de recuperação de flexão de teste → compensação de sobreflexão do curso do punção da dobradeira CNC.
Perguntas frequentes
Q1: Como calcular o fator k na dobra de chapas metálicas?
Calcule K realizando um teste de dobramento reverso. Prepare um cupom de espessura conhecida T e dobre-o 90° à temperatura ambiente. Meça os dois comprimentos das abas externas e o raio interno R, derive a tolerância de dobra real BA do comprimento total medido e então resolva: K = (BA / (90 × (π/180)) − R) / T.
Q2: Por que ocorre o retorno elástico da chapa metálica após a dobra?
A flexão produz deformação elástica e plástica simultaneamente. O material bem distante da camada neutra cede e flui plasticamente, mas uma fina faixa de metal próxima à camada neutra nunca atinge o limite de elasticidade — ela se deforma apenas elasticamente. Quando o punção se retrai, essa tensão elástica armazenada é liberada e a aba se abre novamente. Essa abertura é o retorno elástico.
Q3: Como compensar o retorno elástico na flexão a ar?
Defina o ângulo de dobra mais profundo do que o desejado. O punção avança ligeiramente além do ângulo de referência — por exemplo, dobrando uma peça de 90° para 88° — de modo que o material retorne **cerca de** 2° e pare no ângulo nominal de 90°. Use um punção de 86°–87° com uma abertura de matriz V = 8T para manter a repetibilidade do resultado.
Q4: Qual fator k deve ser usado para a curvatura do alumínio?
O fator K das ligas de alumínio depende do seu estado de recozimento e da composição da liga. Para alumínio recozido macio, como o 1100-O ou o 5052-H32, use K = 0,40–0,43. Para ligas endurecidas por precipitação, como a 6061-T6, use K = 0,38–0,42 — sua maior resistência ao escoamento aumenta a compressão interna e puxa o eixo neutro para dentro.
Q5: A dedução por curvatura pode ser um número negativo?
A dedução por curvatura é positiva na maioria dos casos. Mas em curvaturas de grande raio — onde o raio interno R excede cerca de cinco vezes a espessura da chapa T — o arco da camada neutra torna-se mais longo do que a distância entre os dois vértices tangentes virtuais. A soma das dimensões externas fica então aquém do comprimento real da chapa plana, e o BD calculado resulta negativo.
Resumo
Em termos simples, esses três valores formam um circuito fechado. O fator K define a posição da camada neutra, a tolerância de dobra transforma essa camada em uma chapa plana com dimensões definidas, e a compensação do retorno elástico determina a precisão final da conformação por meio da seleção da matriz e do controle do ponto morto inferior. Se um desses fatores estiver incorreto, os outros dois herdarão o erro. A estreita integração desses três fatores é a base para garantir a ausência de interferências na montagem de diversas peças de chapa metálica de precisão. Ao se discutir a produção em fábrica e o controle da conformação por dobra , os serviços personalizados de dobra de chapas metálicas podem ser utilizados para traduzir a teoria em produção em massa estável.
Próximo passo: leia o Guia DFM de Dobra de Chapas Metálicas CNC: Como Projetar Flanges Precisas para obter informações sobre seleção de ferramentas e regras de sequência de dobra e, em seguida, confirme seu valor K em um cupom de teste antes de liberar as peças brutas para produção.
Isenção de responsabilidade
O conteúdo desta página tem caráter meramente informativo. A JS Precision Services não oferece quaisquer garantias, expressas ou implícitas, quanto à exatidão, integridade ou validade das informações aqui contidas. É de responsabilidade do comprador identificar os requisitos técnicos específicos e solicitar um orçamento formal de peças . Entre em contato conosco para obter mais informações.
Recurso

