 中文 (简体)



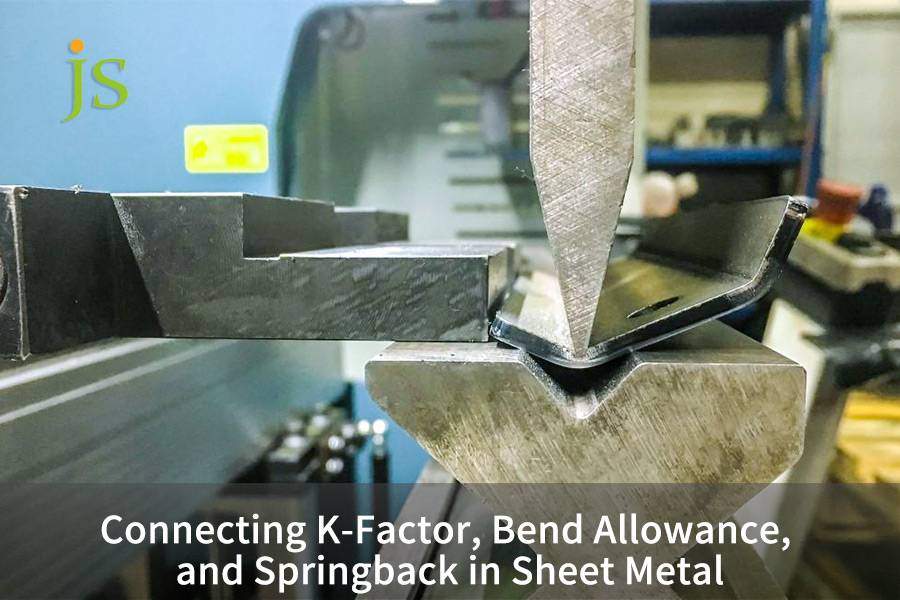

在精密钣金制造中,有三个参数决定成形零件是否符合图纸要求。K系数是一个无量纲常数 (K = t/T) ,它描述了中性层(既不拉伸也不压缩的平面)从内表面移动的距离。弯曲补偿 (BA)是中性层的展开弧长,加上凸缘长度即可得到平整的毛坯。回弹 (Δθ)是冲头释放后零件因弹性恢复而重新张开的角度。这三个参数,连同板材厚度、内角半径和材料弹性模量,构成了一个完整的闭环,用于预测展开后的尺寸。
核心答案汇总表
展开金属板尺寸的精度主要来自基于中性层偏移的展开补偿计算和通过过度弯曲对材料卸载回弹进行几何校正。
|
核心参数 |
物理定义 |
典型工程范围 |
核心控制目标 |
|---|---|---|---|
|
K因子(K) |
中性层深度与板材厚度之比 (t/T) |
0.30 至 0.50 (低碳钢标称值为 0.44) |
确定拉应力/压应力为零的中性层的位置。 |
|
弯曲余量(BA) |
沿弯曲方向材料中性层的展开弧长 |
根据内半径、板材厚度和弯曲角度计算得出 |
确定 CAD/CAM 的展开图坯尺寸。 |
|
回弹(△θ) |
冲压压力释放后的弹性角度恢复 |
0.5°至4.0° (取决于材料屈服比) |
确定工装设计和过弯补偿。 |
来源:一般公差按ISO 2768-1:1989 标准;冷弯 K 基准按DIN 6935:2011标准。
如何计算钣金弯曲中的中性轴?
钣金弯曲计算通过追踪中性轴来确定展开后的平面坯料长度。在塑性变形过程中,随着内弯半径相对于厚度的减小,中性轴会从材料中心线 (0.50T) 向内移动至 0.33T 至 0.44T 处。为了精确计算弯曲余量,需要考虑内弯半径、弯曲角度、板材厚度和动态 K 系数,以防止成形后出现尺寸膨胀误差。
张力和压力如何沿板材厚度分布?
- 在双轴拉伸应变作用下,外表面会发生拉伸:弯曲外侧的材料被拉长,导致纤维间距增大。拉伸应变沿厚度方向向外表面递增。
- 内表面在双轴压缩下会发生应变:内侧材料缩短。因此,中性层(即承受零应力和零应变的平面)会向内迁移。
- 这种变化是动态的:随着R/T值的减小,中性轴从0.50T向0.33T移动,从而缩短了展开(平展)长度。这种现象被称为塑性变形下的中性轴偏移,它是板材弯曲计算中至关重要的定量变量之一。
标准展开式计算公式及参数分析
核心公式:
BA = (π/180) × A × (R + K × T)
在哪里:
- A = 弯曲角度(度)
- R = 内弯半径(毫米)
- K = K因子(无量纲)
- T = 板材厚度(毫米)
- 单位:保持每个参数一致——例如,T = 2.0 毫米,R = 2.0 毫米,A = 90°。
- 工程意义:中性层位置直接决定坯料尺寸,因此在排布平面图案之前,必须将激光切割缝隙宽度与展开长度相协调。
有关 K 本身的定义和推导,请参阅“什么是钣金弯曲中的 K 因子?” 。
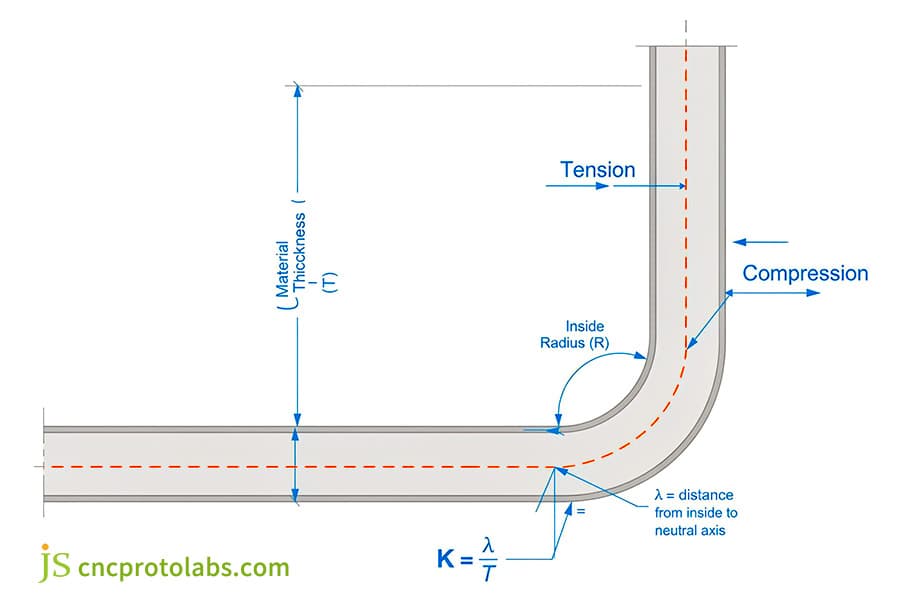
图 1:板材截面应变分布示意图。
弯曲津贴和弯曲扣除有什么区别?
弯曲补偿是将中性轴弧的精确长度加到两个翼缘的展开长度上。相反,弯曲扣除是从整体外部尺寸之和中减去几何顶点膨胀量。两种方法在根据经过验证的弯曲补偿图表进行校准后,得到的展开图完全相同,唯一的区别在于CAD操作员是从内部切点还是外部虚拟顶点进行测量。
加法逻辑和减法逻辑之间的几何数据差异
- 弯曲补偿 (BA):中性面弧长直接加到法兰长度上;测量参考点为内切点。
- 弯曲扣除 (BD):从总和的外部尺寸开始,减去两个外表面相交的虚拟顶点处的外部退缩(OSSB = R + T) 。
- 这两种方法是等价的:当 BA 和 BD 由同一个 K 系数导出时,它们得到的平面长度完全相同。了解你的 CAD 系统使用哪种方法,就能知道应该输入哪些数值。
90°和钝角/锐角弯曲的测量公差效应
- 90°弯曲: BD = 2 × (R + T) − BA。这种情况对测量误差最不敏感。
- 钝角弯曲:外轮廓测量会放大角度误差,因此使用 BA(加法)方法。
- 锐角弯曲:内切点难以定位,因此 BD(减法)方法能更可靠地使零件保持在模具中心。
弯曲补偿快速参考表的局限性
- 取决于模具开口(V 宽度):对于同一种材料,在不同的 V 开口下,测得的 K 值会偏移±0.03 ,因此任何快速参考表都必须说明是在 V 宽度下测量的。
- 取决于冲头尖端半径:此处的 BA 值假设R_punch = 1.0 T。更改冲头半径后,必须重新校准。
- 仅适用于空气弯曲:这些数值适用于空气弯曲。底部弯曲需要将 K 值额外增加 0.04–0.08。与其依赖图表,不如运行测试试样并进行测量——这是唯一不受材料批次变化影响的校准方法。
这些只是计算的初始值,不能代替实际的弯曲试验。模具开口、冲头半径、材料批次和轧制方向都会影响这些值——不同批次之间,K 值预计有 ±0.03 的偏差,回弹角预计有 ±0.5° 的偏差。
|
材料 |
厚度 T(毫米) |
冲头半径 R(毫米) |
经验K因子 |
90° BA (mm) |
90° BD(毫米) |
|---|---|---|---|---|---|
|
SPCC冷轧钢 |
1.0 |
1.0 |
0.44 |
2.26 |
1.74 |
|
SPCC冷轧钢 |
2.0 |
2.0 |
0.42 |
4.46 |
3.54 |
|
5052-H32铝合金 |
1.5 |
1.5 |
0.41 |
3.32 |
2.68 |
|
304不锈钢 |
2.0 |
2.0 |
0.37 |
4.30 |
3.70 |
|
6061-T6铝合金 |
3.0 |
3.0 |
0.39 |
6.55 |
5.45 |
示例(第 1 行): R + K × T = 1.0 + 0.44 × 1.0 = 1.44 mm;BA = (π/180) × 90 × 1.44 = 2.26 mm;BD = 2 × (1.0 + 1.0) − 2.26 = 1.74 mm。所有行均假设空气弯曲,A = 90°,R/T = 1.0。BD = 2 × (R + T) − BA。
展开图的尺寸标注和公差标注应按照ASME Y14.38-2020 (尺寸标注和公差标注)进行,通用公差取自ISO 2768-1:1989 。此处引用这两个标准仅用于绘图规范——上述 BA 和 BD 值是计算值,并非标准值。
在发布图纸之前,请对照 JS Precision 的钣金公差指南检查成型尺寸,以确认成型尺寸符合 ISO 2768-m 标准。
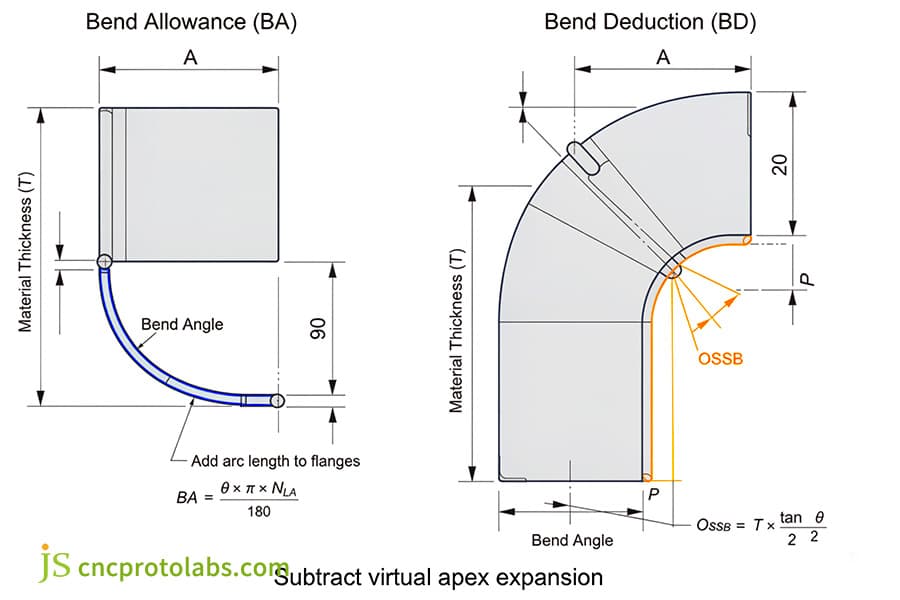
图 2:BA 和 BD 测量几何图。
空气弯曲金属薄板如何抵消材料回弹?
空气弯曲通过使工件弯曲超过目标角度来抵消回弹,因此当冲头缩回时,零件会恢复到设计角度。高屈服强度金属(例如 6061-T6 铝合金)由于其较高的屈服模量比,回弹角度可达 4° ,因此需要自适应行程深度编程和仔细选择 V 形开口尺寸,以保持最终角度。
空气弯曲、底部弯曲和压印在回弹中有什么区别?
- 空气弯曲:工件仅与冲头尖端和模具肩部接触,因此卸载后的回弹较大,需要进行补偿。在空气弯曲中,冲头深度(行程)是控制这种补偿的变量。
- 底部压实:高吨位迫使材料流入模具形状,这减少了回弹至0.5°–1.0° ,但使有效 K 值上移了0.04–0.08 。
- 压印:模具与零件界面处的局部塑性流动几乎消除了所有弹性应变,留下了可忽略不计的回弹——但代价是模具磨损更大,所需吨位也更高。
屈服模量比 (σ_y/E) 如何影响回弹?
- 屈服强度 σ_y:材料开始发生塑性变形时的应力,单位为兆帕 (MPa)。
- 弹性模量 E:材料抵抗弹性变形的能力,单位为 GPa。
- 弹性恢复率 (σ_y/E):该比值越高,回弹越剧烈。具体数值见下表——注意 σ_y 的单位为兆帕 (MPa),E 的单位为吉帕 (GPa),因此该比值约为10⁻³,而非 10⁻¹。
晶粒方向和 R/T 如何影响 6061-T6 的开裂?
- 沿轧制方向弯曲:塑性下降,K 值下降 0.02–0.03,回弹可达 3.0°–4.0°。
- 沿轧制方向垂直弯曲:延展性较好,回弹角为2.5°–3.5° ,但保持R/T ≥ 1.5,以避免外表面出现微裂纹。
- 6061-T6铝合金的过弯策略:使用86°–87°的冲头,模具开口V=8T ,并让数控系统动态修正下死点。由于6061-T6铝合金弯曲后会产生2.5°–4.0°的回弹,因此冲头角度必须比目标角度大2.5°–4.0°。
|
合金与回火 |
屈服强度 σ_y (MPa) |
弹性模量 E (GPa) |
σ_y/E ×10⁻³ |
90°空气弯曲回弹(△θ) |
推荐过弯角度 |
|---|---|---|---|---|---|
|
SPCC冷轧 |
370 |
210 |
1.76 |
0.5°-1.0° |
89.0°-89.5° |
|
5052-H32铝合金 |
172 |
70 |
2.46 |
1.5°-2.5° |
87.5°-88.5° |
|
6061-T6铝合金 |
276 |
70 |
3.94 |
2.5°-4.0° |
86.0°-87.0° |
|
304不锈钢 |
205 |
200 |
1.03 |
2.0°-3.0° |
87.0°-88.0° |
|
C26000 黄铜(半硬) |
300 |
110 |
2.73 |
1.0°-2.0° |
88.0°-89.0° |
根据AWS D1.1/D1.1M:2020 ,结构焊接规范要求间接影响制造组件中的弯曲补偿计算。
复杂的弯曲和成型工艺需要系统的知识;建议参考精密金属加工指南以获得完整的工艺指导。
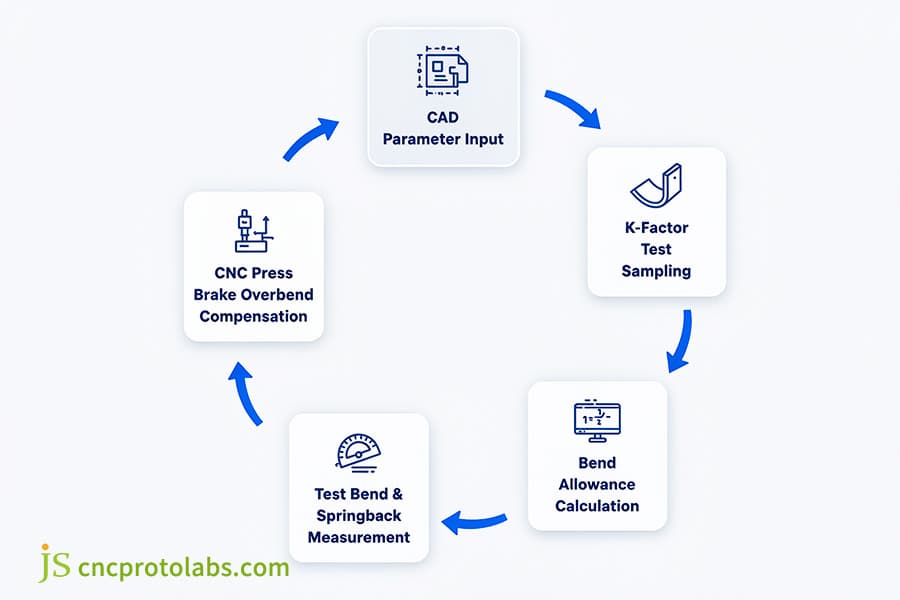
图 3:CAD 图纸参数输入 → K 因子测试抽样校准 → 弯曲补偿计算 → 测试弯曲回弹角 → CNC 弯曲机冲头行程过弯补偿的工程闭环流程图。
常问问题
问题1:如何计算钣金弯曲中的k系数?
通过反向进行弯曲试验来计算 K 值。制备一个已知厚度为 T 的试样,并在室温下将其弯曲 90°。测量两个外凸缘的长度和内半径 R,根据测量的总长度得出真实的弯曲补偿量 BA,然后求解: K = (BA / (90 × (π/180)) − R) / T。
Q2:为什么金属板材弯曲后会发生回弹?
弯曲过程中,弹性变形和塑性变形同时发生。远离中性层的材料会发生屈服和塑性流动,但靠近中性层的一小条金属带永远不会屈服——它只会发生弹性变形。当冲头回缩时,储存的弹性应变被释放,凸缘重新张开。这种张开就是回弹。
Q3:如何补偿空气弯曲中的回弹?
设置弯曲角度时,应比目标角度更深一些。冲头会略微超过参考角度——例如,将 90° 的零件弯曲到 88° ——这样材料就会回弹约 2°,最终回到标称的 90° 角度。使用 86°–87° 的冲头,并配合 V = 8T 的模具开口,以确保结果的可重复性。
Q4:铝弯曲应使用多大的k系数?
铝合金的K值取决于其退火状态和合金成分。对于软退火铝合金,例如1100-O或5052-H32,K值应取0.40–0.43。对于沉淀硬化铝合金,例如6061-T6,K值应取0.38–0.42——其较高的流动阻力会增加内部压缩,并使中性轴向内移动。
Q5:弯曲扣除额可以是负数吗?
大多数情况下,弯曲扣除量为正值。但在大半径弯曲时(内半径 R 大约是板材厚度 T 的五倍) ,中性层弧长会超过两个虚拟切点之间的距离。此时,外部尺寸之和小于实际的平整长度,计算出的弯曲扣除量为负值。
概括
简而言之,这三个参数构成一个闭环。K系数决定中性层的位置,弯曲补偿将其转化为平面坯料的尺寸,而回弹补偿则通过模具选择和下死点控制来决定最终的成形精度。任何一个参数出现偏差,都会影响其他两个参数。这三个参数的紧密结合是确保各种精密金属板材零件装配无干涉的基石。在讨论实际工厂生产和弯曲成形控制时,定制的钣金弯曲服务可以将理论转化为稳定的批量生产。
下一步:阅读《CNC钣金折弯DFM指南:如何设计精确的法兰以进行刀具选择和折弯顺序规则》,然后在发布生产毛坯之前,在测试试样上确认您的K值。
免责声明
本页面内容仅供参考。JS Precision Services对信息的准确性、完整性或有效性不作任何明示或暗示的陈述或保证。买方有责任确定具体的技术要求并索取正式的零件报价。请联系我们了解更多信息。
资源

