 Español




En la fabricación de chapa metálica de precisión, tres valores determinan si una pieza conformada coincide con el plano. El factor K es una constante adimensional (K = t/T) que describe cuánto se ha desplazado la capa neutra —el plano que no se estira ni se comprime— desde la cara interior. La tolerancia de plegado (BA) es la longitud del arco desarrollado de dicha capa neutra, que se suma a las longitudes de las bridas para obtener la pieza plana. El efecto de recuperación elástica (Δθ) es el ángulo en el que la pieza se abre de nuevo, debido a la recuperación elástica una vez que se libera el punzón. Estos tres factores, junto con el espesor de la chapa, el radio de la esquina interior y el módulo de elasticidad del material, forman un ciclo cerrado completo para predecir las dimensiones desplegadas.
Tabla resumen de respuestas principales
La precisión de las dimensiones de la chapa metálica desplegada proviene principalmente del cálculo de la compensación de despliegue basada en el desplazamiento de la capa neutra y la corrección geométrica del efecto de recuperación elástica por descarga del material mediante sobreflexión.
|
Parámetro principal |
Definición física |
Rango típico de ingeniería |
Objetivo de control central |
|---|---|---|---|
|
Factor K (K) |
Relación entre la profundidad de la capa neutra y el espesor de la lámina (t/T) |
De 0,30 a 0,50 (valor nominal de 0,44 para acero dulce) |
Determinar la ubicación de la capa neutra con tensión de tracción/compresión cero . |
|
Margen de curvatura (BC) |
Longitud de arco desarrollada de la capa neutra del material a lo largo de la curva. |
Calculado en función del radio interior, el espesor de la lámina y el ángulo de curvatura. |
Determinar el tamaño de la plantilla plana para CAD/CAM. |
|
Retorno (△θ) |
Recuperación angular elástica tras liberarse la presión del punzón. |
De 0,5° a 4,0° (dependiendo de la relación de fluencia del material) |
Determinar el diseño de las herramientas y la compensación por sobreflexión. |
Fuentes: tolerancias generales según ISO 2768-1:1989 ; valores de referencia K para doblado en frío según DIN 6935:2011 .
¿Cómo se calcula el eje neutro en el doblado de chapa metálica?
Los cálculos de doblado de chapa metálica determinan la longitud plana resultante mediante el seguimiento del eje neutro. Durante la deformación plástica, el eje neutro se desplaza hacia el interior desde el eje central del material (0,50T) hacia valores entre 0,33T y 0,44T a medida que el radio de curvatura interior se reduce en relación con el espesor . Para calcular con precisión la tolerancia de doblado, es necesario tener en cuenta el radio interior, el ángulo de curvatura, el espesor de la chapa y el factor K dinámico , a fin de evitar errores de expansión dimensional tras el conformado.
¿Cómo se distribuyen la tensión y la compresión a través del espesor de la lámina?
- La superficie exterior se estira bajo tensión biaxial: el material en la parte exterior de la curva se alarga, por lo que aumenta el espacio entre las fibras. La tensión se propaga a través del espesor hacia la cara exterior.
- La superficie interna se somete a compresión biaxial: el material del interior se acorta. Debido a esto, la capa neutra —el plano que no soporta tensión ni deformación— migra hacia el interior .
- El desplazamiento es dinámico: a medida que R/T disminuye, el eje neutro se mueve de 0,50 T a 0,33 T, lo que acorta la longitud desarrollada (plana). Este fenómeno se denomina desplazamiento del eje neutro bajo deformación plástica y es una de las variables principales cuya determinación cuantitativa es esencial en el cálculo de flexión de chapa metálica .
Fórmula de cálculo de expansión estándar y análisis de parámetros
Fórmula básica:
BA = (π/180) × A × (R + K × T)
Dónde:
- A = ángulo de flexión en grados
- R = radio de curvatura interior (mm)
- K = factor K (adimensional)
- T = espesor de la lámina (mm)
- Unidades: mantenga la coherencia en todos los parámetros; por ejemplo, T = 2,0 mm, R = 2,0 mm, A = 90°.
- Implicación técnica: la posición de la capa neutra determina directamente el tamaño de la pieza en bruto, por lo que el ancho del corte láser debe ajustarse a la longitud desarrollada antes de anidar el patrón plano.
Para la definición y derivación de K, consulte ¿Qué es el factor K en el doblado de chapa metálica?
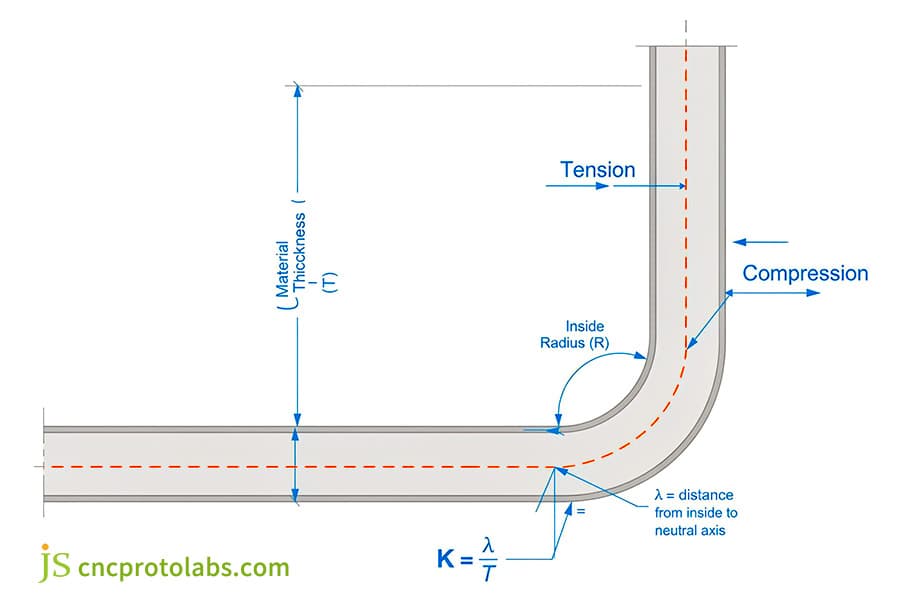
Figura 1: Diagrama esquemático de la distribución de la deformación en una sección de chapa metálica.
¿Cuál es la diferencia entre la compensación por curvatura y la deducción por curvatura?
La tolerancia de curvatura suma la longitud exacta del arco del eje neutro a las longitudes planas de las dos bridas. Por el contrario, la deducción de curvatura resta la expansión geométrica del vértice de la suma de las dimensiones exteriores totales. Ambos métodos producen patrones planos idénticos al calibrarlos con tablas de tolerancia de curvatura verificadas , diferenciándose únicamente en si los operadores de CAD miden desde puntos tangentes internos o vértices virtuales externos.
Diferencias geométricas entre la lógica de la suma y la lógica de la resta.
- Tolerancia de curvatura (BA): la longitud del arco del plano neutro simplemente se suma a las longitudes de las bridas ; la referencia de medición está en el punto de tangencia interior.
- Deducción por curvatura (BD): parte de la suma de las dimensiones exteriores y resta el retroceso exterior (OSSB = R + T) en el vértice virtual donde se encontrarían las dos caras exteriores.
- Ambos son equivalentes: cuando BA y BD se derivan del mismo factor K, producen exactamente la misma longitud plana. Saber qué método utiliza su sistema CAD le indica qué números debe introducir .
Efectos de la tolerancia de medición en curvas de 90° y ángulos obtusos/agudos
- Curvatura de 90°: BD = 2 × (R + T) − BA. Este caso es el menos sensible al error de medición.
- Curvas de ángulo obtuso: las mediciones del contorno exterior amplifican el error angular, por lo que se debe utilizar el método BA (adición).
- Doblado en ángulo agudo: el punto de tangencia interior es difícil de localizar, por lo que el método BD (sustracción) mantiene la pieza centrada en la matriz de forma más fiable.
Limitaciones de la tabla de referencia rápida de compensación de flexión
- Depende de la abertura de la matriz (ancho en V): para el mismo material, el valor K medido varía en ±0,03 en diferentes aberturas en V, por lo que cualquier tabla de referencia rápida debe indicar el ancho en V en el que se realizó la medición.
- Depende del radio de la punta del punzón: los valores BA aquí asumen R_punch = 1,0 T. Si cambia el radio del punzón, tendrá que recalibrar.
- Solo para doblado al aire: los valores se aplican al doblado al aire. Para el doblado al fondo se necesita un valor adicional de 0,04–0,08 en K. En lugar de confiar en una tabla, realice una prueba con una muestra y mida; esta es la única calibración que se mantiene tras un cambio de lote de material.
Estos son puntos de partida para el cálculo, no un sustituto de una prueba de flexión. La apertura de la matriz, el radio del punzón, el lote de material y la dirección de laminación los modificarán; espere una variación de ±0,03° en K y de ±0,5° en la recuperación elástica entre lotes.
|
Material |
Espesor T (mm) |
Radio del punzón R (mm) |
Factor K empírico |
90° BA (mm) |
BD de 90° (mm) |
|---|---|---|---|---|---|
|
Acero laminado en frío SPCC |
1.0 |
1.0 |
0,44 |
2.26 |
1,74 |
|
Acero laminado en frío SPCC |
2.0 |
2.0 |
0,42 |
4.46 |
3.54 |
|
Aluminio 5052-H32 |
1.5 |
1.5 |
0,41 |
3.32 |
2,68 |
|
Acero inoxidable 304 |
2.0 |
2.0 |
0,37 |
4.30 |
3.70 |
|
Aluminio 6061-T6 |
3.0 |
3.0 |
0,39 |
6.55 |
5.45 |
Ejemplo resuelto (fila 1): R + K × T = 1,0 + 0,44 × 1,0 = 1,44 mm; BA = (π/180) × 90 × 1,44 = 2,26 mm; BD = 2 × (1,0 + 1,0) − 2,26 = 1,74 mm. Todas las filas asumen flexión en el aire, A = 90°, R/T = 1,0. BD = 2 × (R + T) − BA.
El desarrollo de patrones planos debe dimensionarse y tolerarse según la norma ASME Y14.38-2020 (Dimensionamiento y Tolerancias), tomando las tolerancias generales de la norma ISO 2768-1:1989 . Ambas se mencionan aquí únicamente por convención en los dibujos; los valores BA y BD anteriores son calculados, no estandarizados.
Antes de publicar un plano, compruebe las dimensiones conformadas con la guía de tolerancias de chapa metálica de JS Precision para confirmar que cumplen con la norma ISO 2768-m.
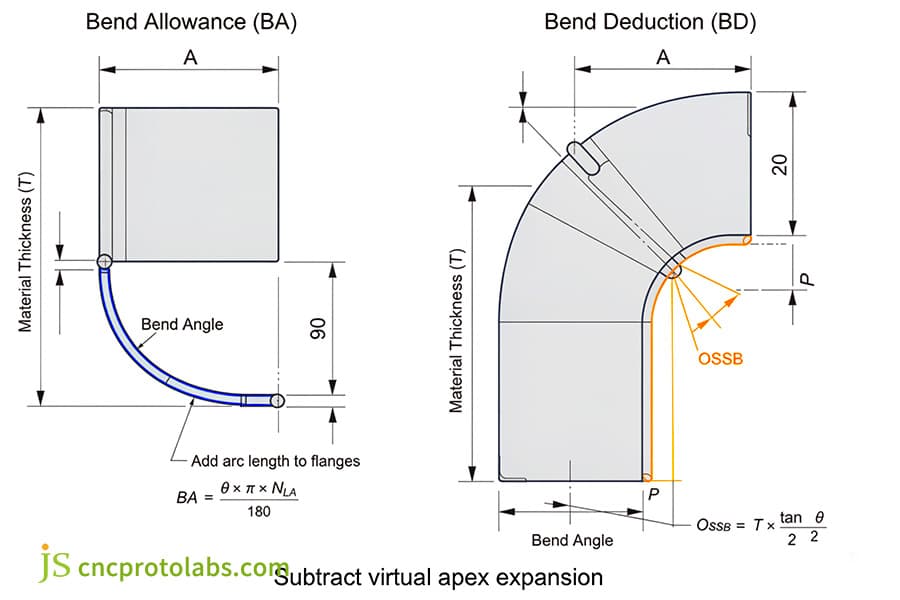
Figura 2: Diagrama de geometría de medición de BA y BD.
¿Cómo contrarresta el efecto de recuperación elástica del material el doblado de chapa metálica mediante aire comprimido?
El doblado al aire contrarresta la recuperación elástica doblando la pieza más allá del ángulo objetivo , de modo que la pieza recupera el ángulo de diseño cuando el punzón se retrae. Los metales de alto límite elástico, como el aluminio 6061-T6, recuperan hasta 4° debido a su alta relación límite elástico/módulo, por lo que requieren una programación adaptativa de la profundidad de carrera y una cuidadosa selección de la apertura en V para mantener el ángulo final.
¿En qué se diferencian el efecto de rebote elástico (springback) del efecto de flexión en el aire, el efecto de tope y el efecto de acuñación?
- Doblado al aire: la pieza de trabajo solo toca la punta del punzón y el hombro de la matriz , por lo que el efecto de recuperación elástica tras la descarga es considerable y debe compensarse. En el doblado al aire, la profundidad (carrera) del punzón es la variable que controla esta compensación.
- Tope: el alto tonelaje obliga al material a fluir hacia la forma de la matriz, lo que reduce el retroceso elástico a 0,5°–1,0° pero desplaza el valor K efectivo hacia arriba en 0,04–0,08 .
- Acuñación: el flujo plástico localizado en la interfaz herramienta-pieza elimina casi toda la tensión elástica, dejando una recuperación elástica insignificante, pero a costa de un desgaste mucho mayor de la matriz y un tonelaje necesario.
¿Cómo influye la relación de fluencia/módulo (σ_y/E) en el efecto de recuperación elástica?
- Límite elástico σ_y: la tensión a la que el material comienza a deformarse plásticamente, en MPa.
- Módulo de elasticidad E: la resistencia del material a la deformación elástica, en GPa.
- Relación de recuperación elástica (σ_y/E): cuanto mayor sea esta relación, más pronunciada será la recuperación elástica. Consulte la tabla a continuación para ver los valores; tenga en cuenta que σ_y se expresa en MPa y E en GPa, por lo que la relación es del orden de 10⁻³, no de 10⁻¹.
¿Cómo afectan la dirección de la fibra y la relación de temperatura (R/T) al agrietamiento en la aleación 6061-T6?
- Al doblar en paralelo a la dirección de laminación, la plasticidad disminuye, el valor K cae entre 0,02 y 0,03, y la recuperación elástica puede alcanzar entre 3,0° y 4,0°.
- Doblado perpendicular a la dirección de laminación: la ductilidad es mejor y el efecto de recuperación elástica es de 2,5° a 3,5° , pero mantenga R/T ≥ 1,5 para evitar microfisuras en la superficie exterior.
- Estrategia de sobrecurvado para 6061-T6: utilice un punzón de 86°–87° con una apertura de matriz V = 8T y permita que el control CNC corrija dinámicamente el punto muerto inferior. Dado que el 6061-T6 recupera su forma elástica entre 2,5° y 4,0°, el ángulo del punzón debe ajustarse entre 2,5° y 4,0° más allá del ángulo objetivo.
|
Aleación y temple |
Límite elástico σ_y (MPa) |
Módulo de elasticidad E (GPa) |
σ_y/E ×10⁻³ |
Recuperación elástica mediante flexión en el aire a 90° (△θ) |
Ángulo de sobrecurvatura recomendado |
|---|---|---|---|---|---|
|
SPCC laminado en frío |
370 |
210 |
1,76 |
0,5°-1,0° |
89,0°-89,5° |
|
Aluminio 5052-H32 |
172 |
70 |
2.46 |
1,5°-2,5° |
87,5°-88,5° |
|
Aluminio 6061-T6 |
276 |
70 |
3,94 |
2,5°-4,0° |
86,0°-87,0° |
|
Acero inoxidable 304 |
205 |
200 |
1.03 |
2,0°-3,0° |
87,0°-88,0° |
|
Latón C26000 (semiduro) |
300 |
110 |
2,73 |
1,0°-2,0° |
88,0°-89,0° |
Según la norma AWS D1.1/D1.1M:2020 , los requisitos del código de soldadura estructural influyen indirectamente en los cálculos de tolerancia de curvatura en los conjuntos fabricados.
Los procesos complejos de doblado y conformado requieren conocimientos sistemáticos; se recomienda consultar la guía de fabricación de metales de precisión para obtener una guía completa del proceso.
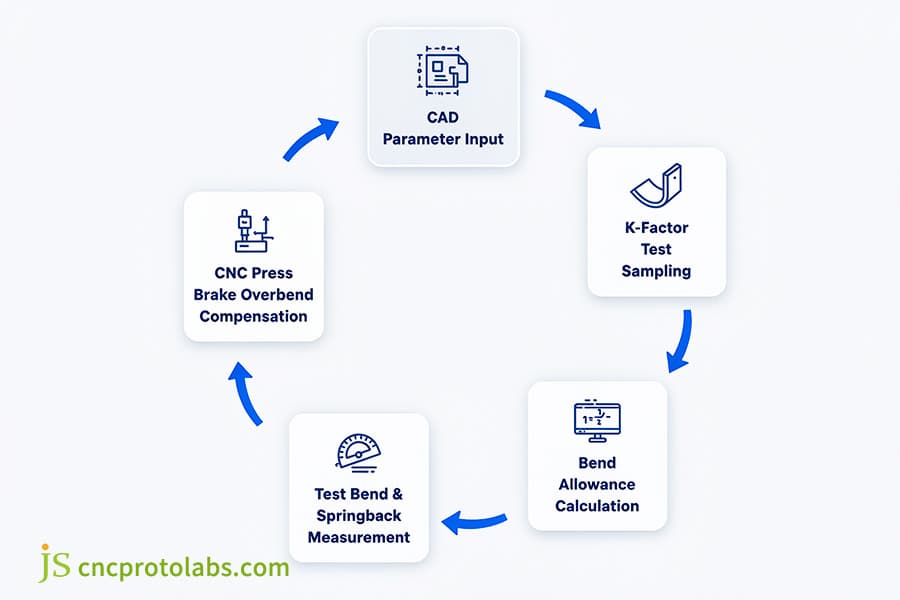
Figura 3: Diagrama de flujo de circuito cerrado de ingeniería de entrada de parámetros de dibujo CAD → calibración de muestreo de prueba del factor K → cálculo de compensación de flexión → ángulo de rebote de flexión de prueba → carrera del punzón de la máquina dobladora CNC sobre compensación de flexión.
Preguntas frecuentes
P1: ¿Cómo se calcula el factor k en el doblado de chapa metálica?
Calcula K realizando una prueba de flexión en sentido inverso. Prepara una probeta de espesor conocido T y dóblala 90° a temperatura ambiente. Mide las longitudes de las dos bridas exteriores y el radio interior R, deriva la tolerancia de flexión real BA a partir de la longitud total medida y, a continuación, resuelve: K = (BA / (90 × (π/180)) − R) / T.
P2: ¿Por qué se produce el efecto de recuperación elástica en la chapa metálica después de doblarla?
La flexión produce deformación elástica y plástica simultáneamente. El material alejado de la capa neutra cede y fluye plásticamente, pero una fina banda de metal cerca de la capa neutra nunca alcanza el límite elástico; solo se deforma elásticamente. Cuando el punzón se retrae, la tensión elástica almacenada se libera y la brida se abre. Esta apertura se denomina recuperación elástica.
P3: ¿Cómo se compensa el efecto de recuperación elástica en el doblado aéreo?
Ajuste el ángulo de flexión a una profundidad mayor que la deseada. El punzón se desplaza ligeramente más allá del ángulo de referencia (por ejemplo, doblando una pieza de 90° a 88° ), de modo que el material recupera su forma original aproximadamente 2° y alcanza el ángulo nominal de 90°. Utilice un punzón de 86°–87° con una abertura de matriz V = 8T para garantizar la repetibilidad del resultado.
P4: ¿Qué factor k se debe utilizar para el doblado de aluminio?
El factor K de las aleaciones de aluminio depende de su estado de recocido y composición. Para aluminio recocido blando, como el 1100-O o el 5052-H32, utilice K = 0,40–0,43. Para aleaciones endurecidas por precipitación , como la 6061-T6, utilice K = 0,38–0,42; su mayor resistencia al flujo aumenta la compresión interna y desplaza el eje neutro hacia adentro.
P5: ¿Puede la deducción por curvatura ser un número negativo?
La deducción por curvatura suele ser positiva. Sin embargo, en curvaturas de radio grande —donde el radio interior R supera aproximadamente cinco veces el espesor de la lámina T— el arco de la capa neutra se vuelve más largo que la distancia entre los dos vértices tangentes virtuales. En consecuencia, la suma de las dimensiones exteriores resulta menor que la longitud plana real, y la deducción por curvatura calculada es negativa.
Resumen
En pocas palabras, estos tres valores forman un ciclo cerrado. El factor K determina la posición de la capa neutra, la tolerancia de doblado la convierte en una pieza plana y la compensación de recuperación elástica determina la precisión final del conformado mediante la selección de la matriz y el control del punto muerto inferior. Si alguno de ellos falla, los otros dos heredan el error. La estrecha integración de estos tres factores es fundamental para garantizar que no haya interferencias en el montaje de diversas piezas de chapa metálica de precisión. Al hablar de producción en fábrica y control de conformado por doblado , los servicios de doblado de chapa a medida pueden utilizarse para traducir la teoría en una producción en masa estable.
Siguiente paso: lea la guía DFM para el doblado de chapa metálica CNC: Cómo diseñar bridas precisas para la selección de herramientas y las reglas de secuencia de doblado, y luego confirme su valor K en una muestra de prueba antes de lanzar las piezas en bruto de producción.
Descargo de responsabilidad
El contenido de esta página es meramente informativo. JS Precision Services no ofrece garantías, ni expresas ni implícitas, sobre la exactitud, integridad o validez de la información. Es responsabilidad del comprador identificar los requisitos técnicos específicos y solicitar un presupuesto formal de las piezas . Para más información, póngase en contacto con nosotros.
Recurso

