 Français




En tôlerie de précision, trois valeurs déterminent la conformité d'une pièce formée au dessin. Le facteur K, une constante sans dimension (K = t/T) , décrit le déplacement de la couche neutre (le plan inextensible) par rapport à la face intérieure. Le tolérance de pliage (BA) correspond à la longueur d'arc développée de cette couche neutre, ajoutée aux longueurs des ailes pour obtenir une pièce plane. Le retour élastique (Δθ) est l'angle d'ouverture de la pièce, dû à la récupération élastique après le relâchement du poinçon. Ces trois facteurs, associés à l'épaisseur de la tôle, au rayon des angles intérieurs et au module d'élasticité du matériau, constituent un système complet permettant de prédire les dimensions dépliées.
Tableau récapitulatif des réponses principales
La précision des dimensions de la tôle dépliée provient principalement du calcul de la compensation de dépliage basée sur le décalage de la couche neutre et la correction géométrique du retour élastique du matériau lors du déchargement par surpliage.
|
Paramètre principal |
Définition physique |
Plage d'ingénierie typique |
Objectif de contrôle principal |
|---|---|---|---|
|
Facteur K (K) |
Rapport entre la profondeur de la couche neutre et l'épaisseur de la feuille (t/T) |
0,30 à 0,50 (valeur nominale de 0,44 pour l'acier doux) |
Déterminez l'emplacement de la couche neutre avec une contrainte de traction/compression nulle . |
|
Indemnité de flexion (BA) |
Longueur d'arc développée de la couche neutre du matériau le long de la courbure |
Calculé en fonction du rayon intérieur, de l'épaisseur de la tôle et de l'angle de pliage |
Déterminer les dimensions de l'ébauche du patron plat pour la CAO/FAO. |
|
Retour élastique (△θ) |
Récupération angulaire élastique après relâchement de la pression du poinçon |
0,5° à 4,0° (en fonction du rapport de limite d'élasticité du matériau) |
Déterminer la conception de l'outillage et la compensation du surcintrage. |
Sources : tolérances générales selon ISO 2768-1:1989 ; valeurs de référence K pour le pliage à froid selon DIN 6935:2011 .
Comment calcule-t-on l'axe neutre lors du pliage de tôles ?
Les calculs de pliage de tôle déterminent la longueur de l'ébauche plate obtenue en suivant l'axe neutre. Lors de la déformation plastique, cet axe se déplace vers l'intérieur, depuis l'axe médian du matériau (0,50T) jusqu'à une valeur comprise entre 0,33T et 0,44T, à mesure que le rayon de courbure intérieur se réduit par rapport à l'épaisseur . Le calcul précis de la tolérance de pliage nécessite de prendre en compte le rayon intérieur, l'angle de pliage, l'épaisseur de la tôle et le coefficient K dynamique afin de compenser les erreurs de dilatation dimensionnelle après formage.
Comment la tension et la compression se répartissent-elles à travers l'épaisseur de la feuille ?
- Sous l'effet d'une contrainte de traction biaxiale, la surface extérieure s'étire : le matériau situé à l'extérieur de la courbure s'allonge, ce qui augmente l'espacement entre les fibres. La contrainte de traction se propage à travers l'épaisseur vers la face extérieure.
- La surface interne est soumise à une compression biaxiale : le matériau à l’intérieur se raccourcit. De ce fait, la couche neutre — le plan qui ne supporte ni contrainte ni déformation — migre vers l’intérieur .
- Ce déplacement est dynamique : lorsque le rapport R/T diminue, l’axe neutre se déplace de 0,50 T vers 0,33 T, ce qui réduit la longueur développée (à plat). Ce phénomène, appelé déplacement de l’axe neutre sous déformation plastique , est l’une des principales variables dont la détermination quantitative est essentielle pour le calcul du pliage des tôles .
Formule de calcul de dilatation standard et analyse des paramètres
Formule de base :
BA = (π/180) × A × (R + K × T)
Où:
- A = angle de courbure en degrés
- R = rayon de courbure intérieur (mm)
- K = facteur K (sans dimension)
- T = épaisseur de la feuille (mm)
- Unités : assurez-vous que chaque paramètre soit cohérent — par exemple, T = 2,0 mm, R = 2,0 mm, A = 90°.
- Implication technique : la position de la couche neutre détermine directement la taille de l’ébauche ; la largeur de la saignée de découpe laser doit donc être adaptée à la longueur développée avant d’imbriquer le motif plat.
Pour la définition et la dérivation de K lui-même, voir Qu'est-ce que le facteur K dans le pliage de tôles ? .
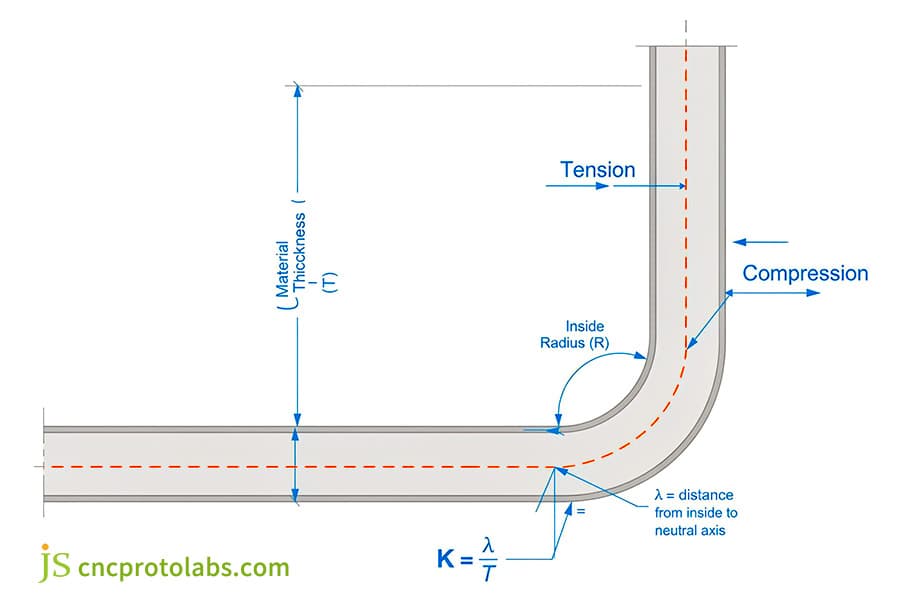
Figure 1 : Schéma de la distribution des contraintes dans une section de tôle.
Quelle est la différence entre l'indemnité de pliage et la déduction de pliage ?
La tolérance de pliage ajoute la longueur exacte de l'arc de l'axe neutre aux longueurs à plat des deux brides. À l'inverse, la déduction de pliage soustrait l'expansion géométrique au sommet de la somme des dimensions extérieures totales. Les deux méthodes produisent des gabarits identiques lorsqu'elles sont étalonnées à l'aide de tableaux de tolérance de pliage validés ; la seule différence réside dans le point de mesure utilisé par les opérateurs CAO : points de tangence internes ou sommets virtuels externes.
Différences géométriques entre la logique d'addition et la logique de soustraction
- Tolérance de pliage (BA) : la longueur de l'arc du plan neutre est simplement ajoutée aux longueurs de la bride ; la référence de mesure est au point de tangence intérieur.
- Déduction de courbure (BD) : part de la somme des dimensions extérieures et soustrait le retrait extérieur (OSSB = R + T) au sommet virtuel où les deux faces extérieures se rejoindraient.
- Les deux sont équivalents : lorsque BA et BD sont calculés à partir du même facteur K, ils produisent exactement la même longueur à plat. Connaître la méthode utilisée par votre logiciel de CAO vous indique les valeurs à saisir .
Effets de la tolérance de mesure des coudes à 90° et des angles obtus/aigus
- Courbure à 90° : BD = 2 × (R + T) − BA. Ce cas est le moins sensible aux erreurs de mesure.
- Courbes à angle obtus : les mesures du contour extérieur amplifient l'erreur angulaire, utilisez donc la méthode BA (addition).
- Pliage à angle aigu : le point de tangence intérieur est difficile à localiser, la méthode BD (soustraction) permet donc de maintenir la pièce centrée dans la matrice de manière plus fiable.
Limitations du tableau de référence rapide sur la compensation de flexion
- Cela dépend de l'ouverture de la matrice (largeur V) : pour un même matériau, la valeur K mesurée se décale de ±0,03 selon les différentes ouvertures V, donc tout tableau de référence rapide doit indiquer la largeur V à laquelle elle a été mesurée.
- Cela dépend du rayon de la pointe du poinçon : les valeurs BA indiquées ici supposent R_punch = 1,0 T. Si vous modifiez le rayon du poinçon, vous devrez procéder à un nouvel étalonnage.
- Cintrage à l'air uniquement : les valeurs indiquées s'appliquent au cintrage à l'air. Le cintrage en fond de trou nécessite une valeur supplémentaire de 0,04 à 0,08 sur K. Plutôt que de se fier à un tableau, réalisez un essai sur une éprouvette et effectuez une mesure ; c'est le seul étalonnage qui reste valable même après un changement de lot de matériau.
Ce sont des points de départ pour les calculs, et non un substitut à un essai de pliage. L'ouverture de la matrice, le rayon du poinçon, le lot de matériau et le sens de laminage les modifieront ; prévoyez une variation de ±0,03 sur K et de ±0,5° sur le retour élastique entre les lots.
|
Matériel |
Épaisseur T (mm) |
Rayon de poinçonnage R (mm) |
Facteur K empirique |
90° BA (mm) |
90° BD (mm) |
|---|---|---|---|---|---|
|
Acier laminé à froid SPCC |
1.0 |
1.0 |
0,44 |
2.26 |
1,74 |
|
Acier laminé à froid SPCC |
2.0 |
2.0 |
0,42 |
4.46 |
3,54 |
|
Aluminium 5052-H32 |
1.5 |
1.5 |
0,41 |
3,32 |
2,68 |
|
Acier inoxydable 304 |
2.0 |
2.0 |
0,37 |
4.30 |
3,70 |
|
Aluminium 6061-T6 |
3.0 |
3.0 |
0,39 |
6,55 |
5,45 |
Exemple résolu (ligne 1) : R + K × T = 1,0 + 0,44 × 1,0 = 1,44 mm ; BA = (π/180) × 90 × 1,44 = 2,26 mm ; BD = 2 × (1,0 + 1,0) − 2,26 = 1,74 mm. Toutes les lignes supposent une flexion dans l’air, A = 90°, R/T = 1,0. BD = 2 × (R + T) − BA.
Le développement des modèles plats doit être dimensionné et tolérancené conformément à la norme ASME Y14.38-2020 (Dimensionnement et Tolérancement), les tolérances générales étant tirées de la norme ISO 2768-1:1989 . Ces deux normes ne sont mentionnées ici que par convention de dessin ; les valeurs BA et BD ci-dessus sont calculées et non normalisées.
Avant de diffuser un dessin, vérifiez les dimensions formées par rapport au guide de tolérance des tôles de JS Precision pour confirmer que les dimensions de formage sont conformes à la norme ISO 2768-m.
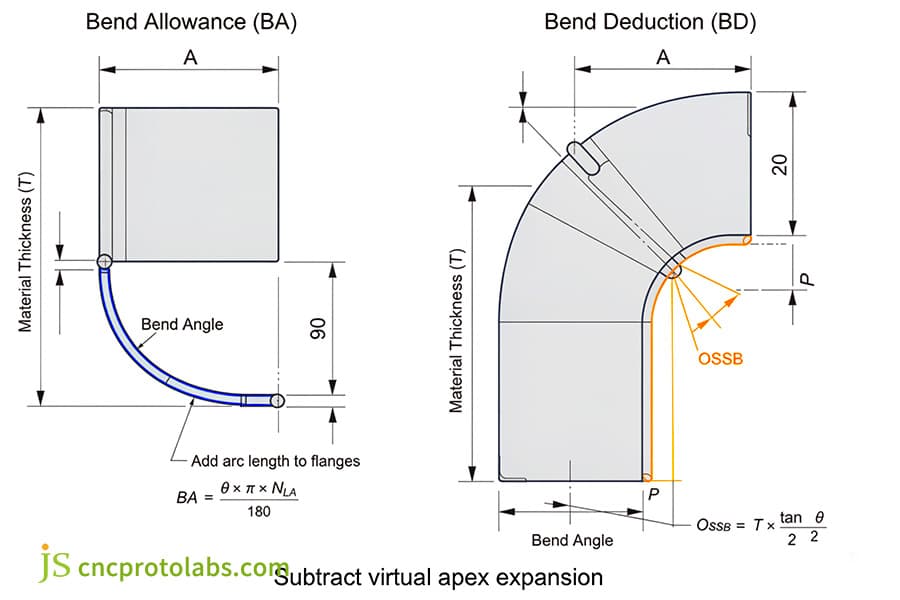
Figure 2 : Diagramme géométrique de mesure BA et BD.
Comment le pliage à l'air comprimé de la tôle permet-il de contrer le retour élastique du matériau ?
Le pliage à l'air compense le retour élastique en surpliant la pièce au-delà de l'angle cible , de sorte que la pièce revienne à l'angle de conception lorsque le poinçon se rétracte. Les métaux à haute limite d'élasticité, tels que l'aluminium 6061-T6, présentent un retour élastique pouvant atteindre 4° en raison de leur rapport limite d'élasticité/module élevé ; leur usinage nécessite donc une programmation adaptative de la profondeur de course et une sélection précise de l'ouverture en V pour maintenir l'angle final.
En quoi le retour élastique diffère-t-il entre le pliage à l'air, le butage et le frappement ?
- Pliage à l'air : la pièce n'entre en contact qu'avec la pointe du poinçon et les épaulements de la matrice . Le retour élastique après déchargement est donc important et doit être compensé. En pliage à l'air, la profondeur de poinçonnage (course) est la variable qui détermine cette compensation.
- Fond : le tonnage élevé force le matériau à s'écouler dans la forme de la matrice, ce qui réduit le retour élastique à 0,5°–1,0° mais décale la valeur K effective vers le haut de 0,04–0,08 .
- Frappe en frappe : l’écoulement plastique localisé à l’interface outil-pièce élimine presque toute la déformation élastique, ne laissant qu’un retour élastique négligeable, mais au prix d’une usure de la matrice et d’un tonnage requis beaucoup plus élevés.
Comment le rapport limite d'élasticité/module (σ_y/E) régit-il le retour élastique ?
- Limite d'élasticité σ_y : la contrainte à laquelle le matériau commence à se déformer plastiquement, en MPa.
- Module d'élasticité E : résistance du matériau à la déformation élastique, en GPa.
- Rapport de récupération élastique (σy/E) : plus ce rapport est élevé, plus le retour élastique est important. Voir le tableau ci-dessous pour les valeurs ; notez que σy est en MPa et E en GPa, donc le rapport est de l’ordre de 10-3, et non de 10-1.
Comment l'orientation du grain et le rapport R/T affectent-ils la fissuration dans l'aluminium 6061-T6 ?
- En flexion parallèle à la direction de laminage : la plasticité diminue, la valeur K chute de 0,02 à 0,03 et le retour élastique peut atteindre 3,0° à 4,0°.
- Flexion perpendiculaire à la direction de laminage : la ductilité est meilleure et le retour élastique est de 2,5° à 3,5° , mais maintenez R/T ≥ 1,5 pour éviter les microfissures sur la surface extérieure.
- Stratégie de surcintrage pour l'alliage 6061-T6 : utiliser un poinçon à 86°–87° avec une ouverture de matrice V = 8T et laisser la commande numérique corriger dynamiquement le point mort bas. L'alliage 6061-T6 présentant un retour élastique de 2,5° à 4,0°, l'angle du poinçon doit être réglé de 2,5° à 4,0° au-delà de l'angle cible.
|
Alliage et trempe |
Limite d'élasticité σ_y (MPa) |
Module d'élasticité E (GPa) |
σ_y/E ×10⁻³ |
Retour élastique par flexion à 90° (△θ) |
Angle de surpliage recommandé |
|---|---|---|---|---|---|
|
SPCC laminé à froid |
370 |
210 |
1,76 |
0,5°-1,0° |
89,0°-89,5° |
|
Aluminium 5052-H32 |
172 |
70 |
2,46 |
1,5°-2,5° |
87,5°-88,5° |
|
Aluminium 6061-T6 |
276 |
70 |
3,94 |
2,5°-4,0° |
86,0°-87,0° |
|
Acier inoxydable 304 |
205 |
200 |
1.03 |
2,0°-3,0° |
87,0°-88,0° |
|
Laiton C26000 (demi-dur) |
300 |
110 |
2,73 |
1,0°-2,0° |
88,0°-89,0° |
Selon la norme AWS D1.1/D1.1M:2020 , les exigences du code de soudage structurel influencent indirectement les calculs de tolérance de pliage dans les assemblages fabriqués.
Les procédés complexes de pliage et de formage nécessitent des connaissances systématiques ; il est recommandé de consulter le guide de fabrication de précision des métaux pour obtenir des instructions complètes sur le processus.
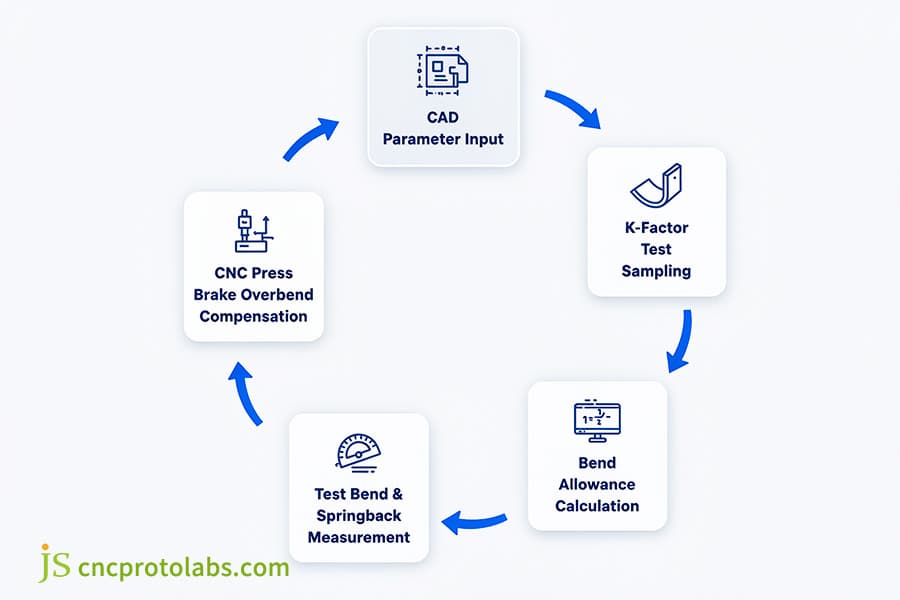
Figure 3 : Diagramme de flux en boucle fermée de l'ingénierie de l'entrée des paramètres de dessin CAO → étalonnage de l'échantillonnage du test du facteur K → calcul de la compensation de flexion → angle de rebond de flexion de test → course du poinçon de la machine de pliage CNC sur la compensation de flexion.
FAQ
Q1 : Comment calculer le facteur k dans le pliage de tôles ?
Calculez K en effectuant un essai de pliage en sens inverse. Préparez une éprouvette d'épaisseur connue T et pliez-la à 90° à température ambiante. Mesurez les deux longueurs des brides extérieures et le rayon intérieur R, déduisez la tolérance de pliage réelle BA de la longueur totale mesurée, puis résolvez : K = (BA / (90 × (π/180)) − R) / T.
Q2 : Pourquoi la tôle reprend-elle sa forme élastique après avoir été pliée ?
Le pliage engendre simultanément une déformation élastique et plastique. Le matériau éloigné de la couche neutre se déforme plastiquement, tandis qu'une fine bande de métal proche de cette couche ne se déforme que de manière élastique. Lors du retrait du poinçon, la contrainte élastique accumulée est libérée et la bride reprend sa forme initiale. Ce phénomène correspond au retour élastique.
Q3 : Comment compenser le retour élastique lors du cintrage à l'air ?
Réglez l'angle de pliage plus profond que la valeur cible. Le poinçon dépasse légèrement l'angle de référence (par exemple, pour plier une pièce à 90° à 88° ), ce qui permet au matériau de reprendre sa forme initiale d'environ 2° et de revenir à l'angle nominal de 90°. Utilisez un poinçon de 86°–87° avec une ouverture de matrice V = 8T pour garantir la reproductibilité du résultat.
Q4 : Quel facteur k faut-il utiliser pour le pliage de l'aluminium ?
Le facteur K des alliages d'aluminium dépend de leur état de recuit et de leur composition. Pour l'aluminium recuit doux, comme le 1100-O ou le 5052-H32, on utilise K = 0,40–0,43. Pour les alliages durcis par précipitation, comme le 6061-T6, on utilise K = 0,38–0,42 ; leur résistance à l'écoulement plus élevée augmente la compression interne et oriente l'axe neutre vers l'intérieur.
Q5 : La déduction de pliage peut-elle être un nombre négatif ?
La déduction de pliage est positive dans la plupart des cas. Cependant, lors du pliage à grand rayon (où le rayon intérieur R dépasse environ cinq fois l'épaisseur de la tôle T ), l'arc de la couche neutre devient plus long que la distance entre les deux sommets tangents virtuels. La somme des dimensions extérieures est alors inférieure à la longueur réelle à plat, et la déduction de pliage calculée est négative.
Résumé
En résumé, ces trois valeurs forment une boucle fermée. Le facteur K détermine la position de la couche neutre, la tolérance de pliage la convertit en une dimension de flan plat, et la compensation du retour élastique assure la précision finale du formage grâce au choix de l'outillage et au contrôle du point mort bas. Une erreur sur l'un de ces paramètres se répercute sur les deux autres. L'intégration étroite de ces trois facteurs est essentielle pour garantir l'absence d'interférences lors de l'assemblage de pièces de tôlerie de précision. Dans le cadre de la production en usine et du contrôle du formage par pliage , des services de pliage de tôle sur mesure permettent de traduire la théorie en une production de masse stable.
Étape suivante : consultez le guide DFM sur le pliage de tôles CNC : Comment concevoir des brides précises pour la sélection des outils et les règles de séquence de pliage, puis confirmez votre valeur K sur un coupon d’essai avant de lancer la production des ébauches.
Clause de non-responsabilité
Le contenu de cette page est fourni à titre informatif uniquement. JS Precision Services n'offre aucune garantie, expresse ou implicite, quant à l'exactitude, l'exhaustivité ou la validité des informations. Il incombe à l'acheteur d'identifier ses besoins techniques spécifiques et de demander un devis officiel . Veuillez nous contacter pour plus d'informations.
Ressource

