 Deutsch




In der Präzisionsblechbearbeitung entscheiden drei Werte darüber, ob ein Formteil der Zeichnung entspricht. Der K-Faktor ist eine dimensionslose Konstante (K = t/T) , die beschreibt, wie weit sich die neutrale Faser – die Ebene, die sich weder dehnt noch staucht – von der Innenseite entfernt hat. Das Biegezugabe (BA) ist die Bogenlänge dieser neutralen Faser, die zu den Flanschlängen addiert wird, um den flachen Zuschnitt zu erhalten. Die Rückfederung (Δθ) ist der Winkel, um den sich das Teil nach dem Lösen des Stempels durch die elastische Rückfederung wieder öffnet. Diese drei Faktoren bilden zusammen mit der Blechdicke, dem Innenradius der Ecke und dem Elastizitätsmodul des Materials einen geschlossenen Regelkreis zur Vorhersage der Abwickelmaße.
Zusammenfassungstabelle der Kernantworten
Die Genauigkeit der Abmessungen des abgewickelten Blechs ergibt sich hauptsächlich aus der Berechnung der Abwicklungskompensation auf Basis des Versatzes der neutralen Schicht und der geometrischen Korrektur der Materialrückfederung durch Überbiegung.
|
Kernparameter |
Physikalische Definition |
Typischer technischer Bereich |
Kernziel der Kontrolle |
|---|---|---|---|
|
K-Faktor (K) |
Verhältnis der Tiefe der neutralen Schicht zur Blechdicke (t/T) |
0,30 bis 0,50 (Nennwert 0,44 für Baustahl) |
Bestimmen Sie die Lage der neutralen Schicht mit Null-Zug-/Druckspannung . |
|
Biegezulage (BA) |
Entwickelte Bogenlänge der neutralen Schicht des Materials entlang der Biegung |
Berechnet auf Basis des Innenradius, der Blechdicke und des Biegewinkels |
Ermitteln Sie die Größe des Abwicklungsrohlings für CAD/CAM. |
|
Rückfederung (△θ) |
Elastische Winkelrückstellung nach dem Loslassen des Stempeldrucks |
0,5° bis 4,0° (abhängig vom Materialausbeuteverhältnis) |
Werkzeugkonstruktion und Überbiegungskompensation bestimmen. |
Quellen: Allgemeine Toleranzen gemäß ISO 2768-1:1989 ; Kaltbiege-K-Grundwerte gemäß DIN 6935:2011 .
Wie berechnet man die neutrale Achse beim Blechbiegen?
Die Berechnung der Blechbiegelänge erfolgt durch Verfolgung der neutralen Achse. Während der plastischen Verformung verschiebt sich die neutrale Achse von der Materialmittellinie (0,50T) nach innen in Richtung 0,33T bis 0,44T, da sich der innere Biegeradius im Verhältnis zur Blechdicke verringert . Die Berechnung des exakten Biegezuschlags erfordert die Berücksichtigung des inneren Radius, des Biegewinkels, der Blechdicke und des dynamischen K-Faktors , um Maßabweichungen nach dem Umformen zu vermeiden.
Wie verteilen sich Zug- und Druckspannungen über die Blechdicke?
- Die Außenfläche wird unter biaxialer Zugspannung gedehnt: Das Material an der Außenseite der Biegung verlängert sich, wodurch sich der Abstand zwischen den Fasern vergrößert. Die Zugspannung nimmt durch die Dicke zur Außenfläche hin zu.
- Die Innenfläche wird einer zweiachsigen Druckbelastung ausgesetzt: Das Material im Inneren verkürzt sich. Dadurch wandert die neutrale Schicht – die Ebene, die keine Spannung und keine Dehnung aufweist – nach innen .
- Die Verschiebung ist dynamisch: Mit abnehmendem R/T-Verhältnis verschiebt sich die neutrale Achse von 0,50 T in Richtung 0,33 T, wodurch sich die abgewickelte (flache) Länge verkürzt. Dieses Phänomen wird als Verschiebung der neutralen Achse unter plastischer Verformung bezeichnet und ist eine der wichtigsten Variablen, deren quantitative Bestimmung für die Biegeberechnung von Blechen unerlässlich ist.
Standard-Expansionsberechnungsformel und Parameteranalyse
Grundrezeptur:
BA = (π/180) × A × (R + K × T)
Wo:
- A = Biegewinkel in Grad
- R = innerer Biegeradius (mm)
- K = K-Faktor (dimensionslos)
- T = Blechdicke (mm)
- Einheiten: Alle Parameter müssen einheitlich sein – zum Beispiel: T = 2,0 mm, R = 2,0 mm, A = 90°.
- Technische Konsequenz: Die Position der neutralen Schicht bestimmt direkt die Größe des Zuschnitts. Daher muss die Schnittfugenbreite beim Laserschneiden vor dem Verschachteln des flachen Musters mit der entwickelten Länge abgestimmt werden .
Zur Definition und Herleitung von K selbst siehe Was ist der K-Faktor beim Blechbiegen?
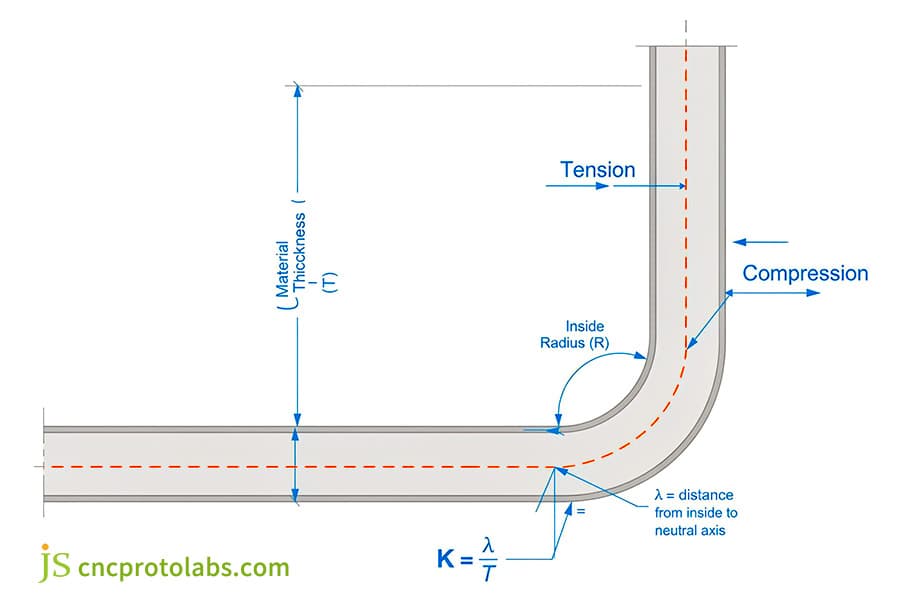
Abbildung 1: Schematische Darstellung der Dehnungsverteilung im Blechquerschnitt.
Was ist der Unterschied zwischen Biegezulage und Biegeabzug?
Die Biegezugabe addiert die exakte Länge des neutralen Achsenbogens zu den Abwicklungslängen der beiden Flansche. Umgekehrt subtrahiert der Biegeabzug die geometrische Scheitelpunktaufweitung von der Summe der Außenabmessungen. Beide Methoden liefern identische Abwicklungen, wenn sie anhand geprüfter Biegezugabetabellen kalibriert werden . Der einzige Unterschied besteht darin, ob CAD-Anwender von inneren Tangentenpunkten oder äußeren virtuellen Scheitelpunkten aus messen.
Geometrische Bezugspunktunterschiede zwischen Additionslogik und Subtraktionslogik
- Biegezugabe (BA): Die Länge des neutralen Flächenbogens wird einfach zu den Flanschlängen addiert ; der Messbezugspunkt ist der innere Tangentenpunkt.
- Biegeabzug (BD): geht von der Summe der Außenmaße aus und subtrahiert den äußeren Rücksprung (OSSB = R + T) am virtuellen Scheitelpunkt, an dem die beiden Außenflächen aufeinandertreffen würden.
- Die beiden Werte sind gleichwertig: Wenn BA und BD vom gleichen K-Faktor abgeleitet werden, ergeben sie exakt dieselbe Flächenlänge. Die Kenntnis der vom CAD-System verwendeten Methode bestimmt , welche Zahlen einzugeben sind .
Auswirkungen der Messtoleranz bei 90°- und stumpfen/spitzen Winkelbiegungen
- 90°-Biegung: BD = 2 × (R + T) − BA. Dieser Fall ist am wenigsten anfällig für Messfehler.
- Bei stumpfwinkligen Biegungen verstärken Messungen der Außenkontur den Winkelfehler, daher sollte die BA-Methode (Addition) angewendet werden.
- Spitzwinkliges Biegen: Da der innere Tangentenpunkt schwer zu lokalisieren ist, sorgt die BD-Methode (Subtraktion) für eine zuverlässigere Zentrierung des Werkstücks in der Matrize.
Einschränkungen der Biegekompensation – Kurzübersicht
- Hängt von der Düsenöffnung (V-Breite) ab: Bei gleichem Material verschiebt sich der gemessene K-Wert um ±0,03 bei unterschiedlichen V-Öffnungen, daher muss in jeder Kurzübersichtstabelle die V-Breite angegeben werden, bei der die Messung durchgeführt wurde.
- Hängt vom Stempelspitzenradius ab: Die hier angegebenen BA-Werte basieren auf der Annahme, dass R_Stempel = 1,0 T. Ändert man den Stempelradius, muss man neu kalibrieren.
- Nur für Luftbiegen: Die Werte gelten nur für Luftbiegen. Für das Durchschlagen ist ein zusätzlicher K-Wert von 0,04–0,08 erforderlich. Anstatt sich auf eine Tabelle zu verlassen, führen Sie eine Testprobe durch und messen Sie – nur so bleibt die Kalibrierung auch nach einem Materialchargenwechsel gültig.
Dies sind Ausgangspunkte für Berechnungen, kein Ersatz für eine Probebiegung. Matrizenöffnung, Stempelradius, Materialcharge und Walzrichtung beeinflussen diese Werte – rechnen Sie mit Abweichungen von ±0,03 bei K und ±0,5° bei der Rückfederung zwischen verschiedenen Chargen.
|
Material |
Dicke T (mm) |
Stempelradius R (mm) |
Empirischer K-Faktor |
90° BA (mm) |
90° BD (mm) |
|---|---|---|---|---|---|
|
SPCC kaltgewalzter Stahl |
1.0 |
1.0 |
0,44 |
2.26 |
1,74 |
|
SPCC kaltgewalzter Stahl |
2.0 |
2.0 |
0,42 |
4,46 |
3,54 |
|
5052-H32 Aluminium |
1,5 |
1,5 |
0,41 |
3.32 |
2,68 |
|
Edelstahl 304 |
2.0 |
2.0 |
0,37 |
4.30 |
3,70 |
|
6061-T6 Aluminium |
3.0 |
3.0 |
0,39 |
6,55 |
5,45 |
Beispielrechnung (Zeile 1): R + K × T = 1,0 + 0,44 × 1,0 = 1,44 mm; BA = (π/180) × 90 × 1,44 = 2,26 mm; BD = 2 × (1,0 + 1,0) − 2,26 = 1,74 mm. Alle Zeilen basieren auf Luftbiegung, A = 90°, R/T = 1,0. BD = 2 × (R + T) − BA.
Die Abwicklung der Teile sollte gemäß ASME Y14.38-2020 (Bemaßung und Tolerierung) bemaßt und toleriert werden, wobei die allgemeinen Toleranzen aus ISO 2768-1:1989 übernommen werden. Beide Normen werden hier nur aus Gründen der Zeichnungskonvention erwähnt – die oben genannten BA- und BD-Werte sind berechnet, nicht genormt.
Vor der Freigabe einer Zeichnung sollten die Formmaße anhand der Toleranzrichtlinie für Blechbearbeitung von JS Precision überprüft werden, um sicherzustellen, dass die Formmaße der Norm ISO 2768-m entsprechen.
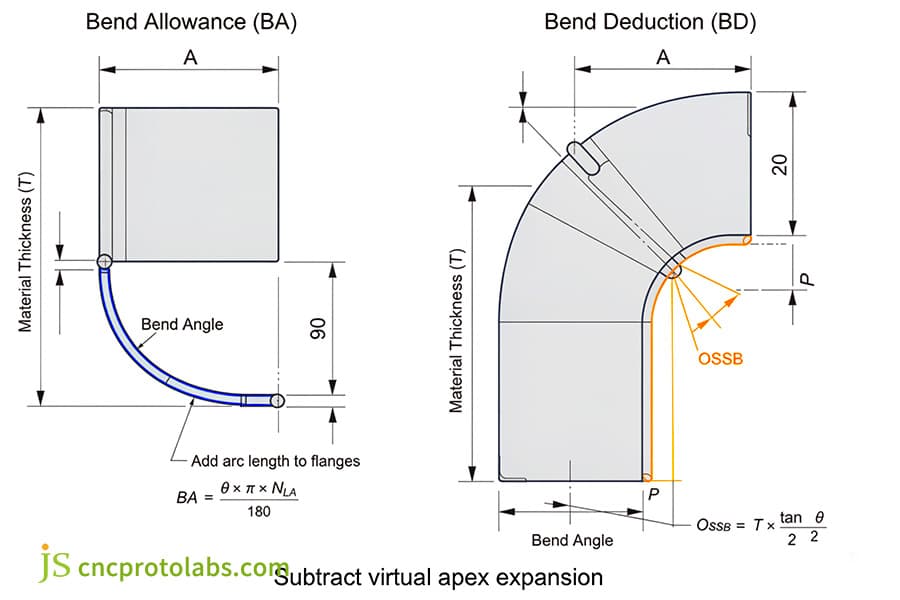
Abbildung 2: Geometriediagramm der BA- und BD-Messung.
Wie wirkt das Luftbiegen von Blechen der Materialrückfederung entgegen?
Beim Luftbiegen wird die Rückfederung durch Überbiegen des Werkstücks über den Zielwinkel hinaus kompensiert, sodass sich das Teil beim Zurückziehen des Stempels auf den Sollwinkel entspannt. Hochfeste Metalle wie Aluminium 6061-T6 federn aufgrund ihres hohen Verhältnisses von Streckgrenze zu Elastizitätsmodul um bis zu 4° zurück. Daher benötigen sie eine adaptive Hubtiefenprogrammierung und eine sorgfältige Wahl der V-Öffnung, um den gewünschten Winkel zu halten.
Worin unterscheiden sich Air Bending, Bottoming und Coining hinsichtlich des Rückfederungseffekts?
- Beim Freibiegen berührt das Werkstück nur die Stempelspitze und die Matrizenschulter , wodurch die Rückfederung nach der Entlastung groß ist und kompensiert werden muss. Die Stempeltiefe (der Hub) ist die Variable, die diese Kompensation steuert.
- Durch den hohen Pressdruck wird das Material gezwungen, in die Form der Matrize zu fließen, wodurch die Rückfederung auf 0,5°–1,0° reduziert wird, der effektive K-Wert jedoch um 0,04–0,08 steigt.
- Prägen: Lokalisierte plastische Verformung an der Werkzeug-Teil-Grenzfläche beseitigt nahezu die gesamte elastische Spannung, sodass nur eine vernachlässigbare Rückfederung entsteht – allerdings auf Kosten eines wesentlich höheren Werkzeugverschleißes und einer höheren erforderlichen Presskraft.
Wie beeinflusst das Verhältnis von Streckgrenze zu Elastizitätsmodul (σ_y/E) die Rückfederung?
- Streckgrenze σ_y: die Spannung, bei der das Material zu verformen beginnt, in MPa.
- Elastizitätsmodul E: Widerstand des Materials gegen elastische Verformung, in GPa.
- Verhältnis der elastischen Rückfederung (σ_y/E): Je höher dieses Verhältnis, desto stärker die Rückfederung. Die Werte finden Sie in der Tabelle unten. – Beachten Sie, dass σ_y in MPa und E in GPa angegeben ist; das Verhältnis liegt also in der Größenordnung von 10⁻³, nicht 10⁻¹.
Wie beeinflussen Faserrichtung und R/T-Verhältnis die Rissbildung in 6061-T6?
- Bei Biegung parallel zur Walzrichtung: Die Plastizität nimmt ab, der K-Wert sinkt um 0,02–0,03, und die Rückfederung kann 3,0°–4,0° erreichen.
- Biegung senkrecht zur Walzrichtung: Die Duktilität ist besser und die Rückfederung beträgt 2,5°–3,5° , aber halten Sie R/T ≥ 1,5, um Mikrorisse an der Außenfläche zu vermeiden.
- Überbiegestrategie für 6061-T6: Verwenden Sie einen Stempel mit 86°–87° und einer Matrizenöffnung von V = 8T . Die CNC-Steuerung korrigiert den unteren Totpunkt dynamisch. Da 6061-T6 um 2,5°–4,0° zurückfedert, muss der Stempelwinkel 2,5°–4,0° über den Zielwinkel hinaus eingestellt werden.
|
Legierung & Härtegrad |
Streckgrenze σ_y (MPa) |
Elastizitätsmodul E (GPa) |
σ_y/E ×10⁻³ |
90° Luftbiege-Rückfederung (△θ) |
Empfohlener Überbiegungswinkel |
|---|---|---|---|---|---|
|
SPCC kaltgewalzt |
370 |
210 |
1,76 |
0,5°-1,0° |
89,0°-89,5° |
|
5052-H32 Aluminium |
172 |
70 |
2,46 |
1,5°-2,5° |
87,5°-88,5° |
|
6061-T6 Aluminium |
276 |
70 |
3,94 |
2,5°-4,0° |
86,0°-87,0° |
|
Edelstahl 304 |
205 |
200 |
1.03 |
2,0°-3,0° |
87,0°-88,0° |
|
C26000 Messing (halbhart) |
300 |
110 |
2,73 |
1,0°-2,0° |
88,0°-89,0° |
Gemäß AWS D1.1/D1.1M:2020 beeinflussen die Anforderungen der Schweißnormen für Stahlkonstruktionen indirekt die Berechnung der Biegezugabe bei gefertigten Baugruppen.
Komplexe Biege- und Umformprozesse erfordern systematisches Wissen; es wird empfohlen, den Leitfaden für die Präzisionsmetallbearbeitung für eine vollständige Prozessanleitung zu konsultieren.
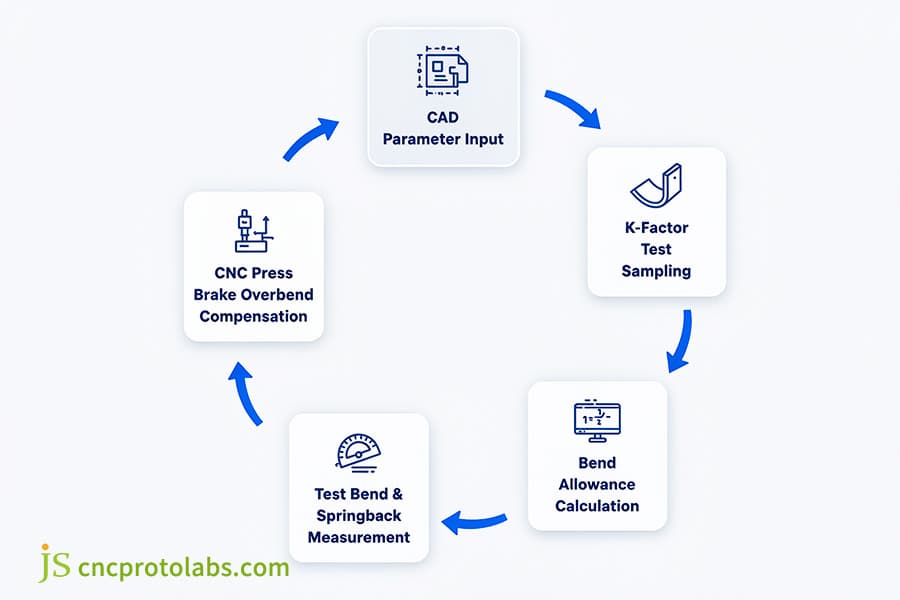
Abbildung 3: Das geschlossene Ablaufdiagramm des Engineering-Kreislaufs von der Eingabe der CAD-Zeichnungsparameter → Kalibrierung der K-Faktor-Testprobenahme → Berechnung der Biegekompensation → Rückprallwinkel beim Testbiegen → Stempelhub der CNC-Biegemaschine über die Biegekompensation.
Häufig gestellte Fragen
Frage 1: Wie berechnet man den k-Faktor beim Blechbiegen?
Berechnen Sie K durch eine umgekehrte Biegeprüfung. Bereiten Sie ein Werkstück bekannter Dicke T vor und biegen Sie es bei Raumtemperatur um 90°. Messen Sie die Längen der beiden äußeren Flansche und den Innenradius R. Ermitteln Sie die tatsächliche Biegezugabe BA aus der gemessenen Gesamtlänge und lösen Sie die Gleichung: K = (BA / (90 × (π/180)) − R) / T.
Frage 2: Warum kommt es nach dem Biegen zu einer Rückfederung des Blechs?
Beim Biegen entstehen gleichzeitig elastische und plastische Verformungen. Material, das weit von der neutralen Faser entfernt ist, gibt plastisch nach, während ein dünner Metallstreifen nahe der neutralen Faser die Streckgrenze nicht erreicht – er verformt sich ausschließlich elastisch. Beim Zurückziehen des Stempels wird die gespeicherte elastische Spannung freigesetzt und der Flansch öffnet sich wieder. Diese Öffnung wird als Rückfederung bezeichnet.
Frage 3: Wie kompensiert man die Rückfederung beim Luftbiegen?
Stellen Sie den Biegewinkel größer als den Zielwert ein. Der Stempel biegt das Werkstück etwas über den Referenzwinkel hinaus – beispielsweise ein 90°-Teil auf 88° –, sodass das Material um ca. 2° zurückfedert und den Sollwinkel von 90° erreicht. Verwenden Sie einen 86°–87°-Stempel mit einer Matrizenöffnung von V = 8T, um ein reproduzierbares Ergebnis zu erzielen.
Frage 4: Welcher k-Faktor sollte für das Biegen von Aluminium verwendet werden?
Der K-Faktor von Aluminiumlegierungen hängt von ihrem Glühzustand und ihrer Legierungszusammensetzung ab. Für weichgeglühtes Aluminium wie 1100-O oder 5052-H32 gilt ein K-Wert von 0,40–0,43. Für ausscheidungshärtende Legierungen wie 6061-T6 gilt ein K-Wert von 0,38–0,42 – ihr höherer Fließwiderstand erhöht die innere Kompression und zieht die neutrale Achse nach innen.
Frage 5: Kann der Abzug für Biegungen eine negative Zahl sein?
Der Biegeabzug ist in den meisten Fällen positiv. Bei Biegungen mit großem Radius – wo der Innenradius R etwa das Fünffache der Blechdicke T übersteigt – wird der Bogen der neutralen Schicht jedoch länger als der Abstand zwischen den beiden virtuellen Tangentenscheitelpunkten. Die Summe der Außenabmessungen reicht dann nicht mehr aus, um die tatsächliche Flachlänge zu erreichen, und der berechnete Biegeabzug ist negativ.
Zusammenfassung
Vereinfacht gesagt, bilden diese drei Werte einen geschlossenen Regelkreis. Der K-Faktor bestimmt die Position der neutralen Schicht, die Biegezugabe die Abmessungen des Zuschnitts, und die Rückfederungskompensation legt die endgültige Umformgenauigkeit durch Werkzeugwahl und Steuerung des unteren Totpunkts fest. Weicht einer dieser Faktoren ab, wirkt sich dies auf die anderen beiden aus. Die enge Abstimmung dieser drei Faktoren ist die Grundlage für die Vermeidung von Montageproblemen bei der Herstellung verschiedener Präzisionsblechteile. Im praktischen Produktionsalltag und bei der Steuerung des Biegeumformprozesses können kundenspezifische Blechbiegedienstleistungen eingesetzt werden, um die Theorie in eine stabile Serienfertigung umzusetzen.
Nächster Schritt: Lesen Sie den DFM-Leitfaden für CNC-Blechbiegen: So entwerfen Sie präzise Flansche, um die Werkzeugauswahl und die Regeln für die Biegereihenfolge zu verstehen. Bestätigen Sie anschließend Ihren K-Wert an einem Testmuster, bevor Sie die Produktionsrohlinge freigeben.
Haftungsausschluss
Die Inhalte dieser Seite dienen ausschließlich Informationszwecken. JS Precision Services übernimmt keine Gewähr für die Richtigkeit, Vollständigkeit oder Gültigkeit der Informationen. Es obliegt dem Käufer, die spezifischen technischen Anforderungen zu ermitteln und ein formelles Teileangebot anzufordern . Für weitere Informationen kontaktieren Sie uns bitte.
Ressource

