 العربية



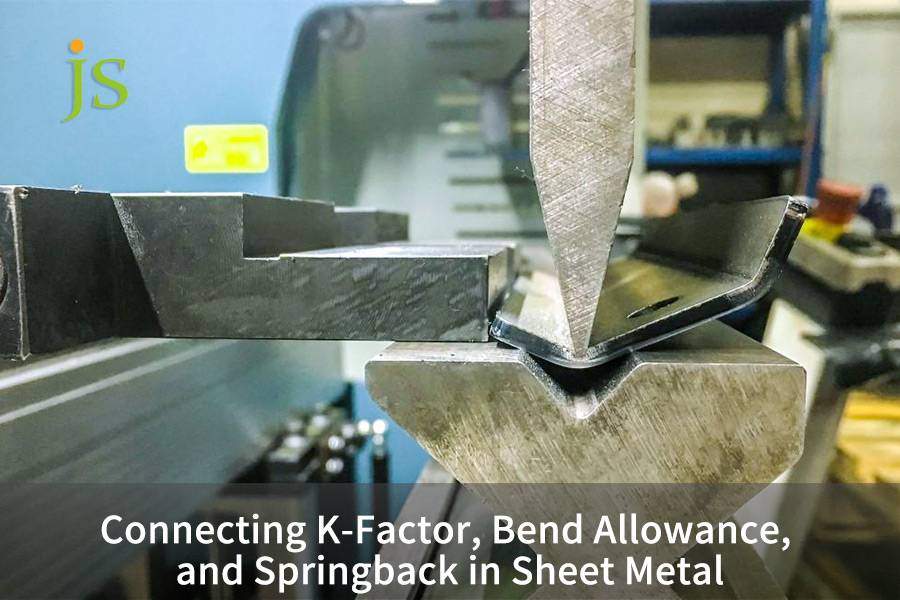

في تصنيع الصفائح المعدنية الدقيقة، تحدد ثلاث قيم مدى مطابقة القطعة المشكلة للرسم. عامل K هو ثابت عديم الأبعاد (K = t/T) يصف مدى تحرك الطبقة المحايدة - وهي المستوى الذي لا يتمدد ولا ينضغط - من السطح الداخلي. سماحية الانحناء (BA) هي طول القوس المتكون لتلك الطبقة المحايدة، مضافًا إلى أطوال الحواف للحصول على القطعة المسطحة. الارتداد المرن (Δθ) هو الزاوية التي تنفتح بها القطعة مرة أخرى، نتيجةً للاستعادة المرنة بعد تحرير المثقب. تشكل هذه العوامل الثلاثة، إلى جانب سمك الصفيحة ونصف قطر الزاوية الداخلية ومعامل مرونة المادة، حلقة مغلقة كاملة للتنبؤ بالأبعاد بعد فرد القطعة.
جدول ملخص الإجابات الأساسية
تأتي دقة أبعاد الصفيحة المعدنية غير المطوية بشكل أساسي من حساب تعويض الفتح بناءً على إزاحة الطبقة المحايدة والتصحيح الهندسي لارتداد المادة الناتج عن الانحناء الزائد.
|
المعلمة الأساسية |
التعريف المادي |
نطاق هندسي نموذجي |
هدف التحكم الأساسي |
|---|---|---|---|
|
معامل K (K) |
نسبة عمق الطبقة المحايدة إلى سمك الصفيحة (t/T) |
من 0.30 إلى 0.50 (القيمة الاسمية 0.44 للفولاذ الطري) |
حدد موقع الطبقة المحايدة ذات الإجهاد الشد/الضغط الصفري . |
|
بدل الانحناء (BA) |
طول القوس المتطور للطبقة المحايدة للمادة على طول الانحناء |
تم حسابها بناءً على نصف القطر الداخلي، وسماكة الصفيحة، وزاوية الانحناء |
حدد حجم النموذج المسطح الخام لبرنامج CAD/CAM. |
|
ارتداد (△θ) |
استعادة الزاوية المرنة بعد تحرير ضغط الثقب |
من 0.5 درجة إلى 4.0 درجة (حسب نسبة إنتاج المادة) |
تحديد تصميم الأدوات وتعويض الانحناء الزائد. |
المصادر: التفاوتات العامة وفقًا للمعيار ISO 2768-1:1989 ؛ خطوط الأساس K للانحناء البارد وفقًا للمعيار DIN 6935:2011 .
كيف يتم حساب المحور المحايد في عملية ثني الصفائح المعدنية؟
تُحدد حسابات ثني الصفائح المعدنية طول القطعة المسطحة المُشكّلة بتتبع المحور المحايد. أثناء التشوه اللدن، ينزاح المحور المحايد نحو الداخل من خط منتصف المادة (0.50T) باتجاه 0.33T إلى 0.44T مع تناقص نصف قطر الانحناء الداخلي بالنسبة إلى السُمك . يتطلب حساب مقدار الانحناء بدقة مراعاة نصف القطر الداخلي، وزاوية الانحناء، وسُمك الصفيحة، ومعامل K الديناميكي لتجنب أخطاء التمدد البُعدي بعد التشكيل.
كيف يتوزع الشد والضغط عبر سمك الصفيحة؟
- يتعرض السطح الخارجي للتمدد تحت تأثير إجهاد الشد ثنائي المحور: تستطيل المادة الموجودة على الجانب الخارجي من الانحناء، مما يزيد المسافة بين الألياف. ويرتفع إجهاد الشد عبر السماكة باتجاه السطح الخارجي.
- يتعرض السطح الداخلي لإجهاد انضغاطي ثنائي المحور: حيث يتقلص حجم المادة الموجودة في الداخل. ونتيجة لذلك، تتحرك الطبقة المحايدة - وهي المستوى الذي لا يحمل أي إجهاد أو انفعال - إلى الداخل .
- هذا التحول ديناميكي: فمع انخفاض نسبة R/T، يتحرك المحور المحايد من 0.50 T إلى 0.33 T، مما يُقصر طول الجزء المسطح. تُعرف هذه الظاهرة بانزياح المحور المحايد تحت التشوه اللدن ، وهي أحد المتغيرات الرئيسية التي يُعد تحديدها الكمي ضروريًا في حسابات الانحناء للصفائح المعدنية .
صيغة حساب التمدد القياسي وتحليل المعلمات
الصيغة الأساسية:
BA = (π/180) × A × (R + K × T)
أين:
- أ = زاوية الانحناء بالدرجات
- R = نصف قطر الانحناء الداخلي (مم)
- K = عامل K (بدون وحدة)
- T = سمك الصفيحة (مم)
- الوحدات: حافظ على اتساق كل معلمة - على سبيل المثال، T = 2.0 مم، R = 2.0 مم، A = 90 درجة.
- الآثار الهندسية: يحدد موضع الطبقة المحايدة حجم القطعة الخام بشكل مباشر، لذلك يجب التوفيق بين عرض شق القطع بالليزر والطول المتطور قبل وضع النمط المسطح.
للاطلاع على تعريف واشتقاق K نفسه، انظر ما هو عامل K في ثني الصفائح المعدنية؟
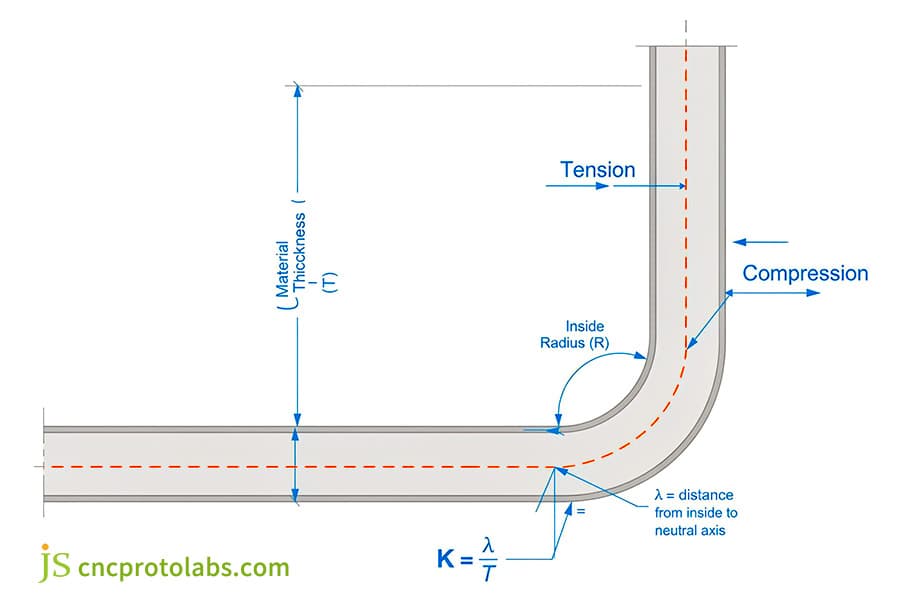
الشكل 1: رسم تخطيطي لتوزيع الإجهاد في مقطع من الصفائح المعدنية.
ما الفرق بين بدل الانحناء وخصم الانحناء؟
تُضيف سماحية الانحناء الطول الدقيق لقوس المحور المحايد إلى أطوال الأسطح المستوية للشفتين. في المقابل، يُطرح تمدد قمة الانحناء الهندسي من مجموع الأبعاد الخارجية الكلية. تُنتج كلتا الطريقتين أنماطًا مسطحة متطابقة عند معايرتها باستخدام جداول سماحية الانحناء المعتمدة ، ويكمن الاختلاف الوحيد بينهما في ما إذا كان مُشغّلو برامج التصميم بمساعدة الحاسوب (CAD) يقيسون من نقاط التماس الداخلية أو من قمم افتراضية خارجية.
الاختلافات في البيانات الهندسية بين منطق الجمع ومنطق الطرح
- بدل الانحناء (BA): يتم ببساطة إضافة طول قوس المستوى المحايد إلى أطوال الشفة ؛ مرجع القياس هو عند نقطة التماس الداخلية.
- خصم الانحناء (BD): يبدأ من مجموع الأبعاد الخارجية ويطرح التراجع الخارجي (OSSB = R + T) عند القمة الافتراضية حيث يلتقي الوجهان الخارجيان.
- هما متكافئان: عندما يتم اشتقاق BA وBD من نفس معامل K، فإنهما ينتجان نفس الطول المسطح تمامًا. معرفة الطريقة التي يستخدمها نظام CAD الخاص بك تحدد لك الأرقام التي يجب إدخالها .
تأثيرات التفاوت في القياس للانحناءات بزاوية 90 درجة والانحناءات الحادة/المنفرجة
- انحناء بزاوية 90 درجة: BD = 2 × (R + T) − BA. هذه الحالة هي الأقل حساسية لخطأ القياس.
- الانحناءات ذات الزاوية المنفرجة: قياسات المحيط الخارجي تضخم الخطأ الزاوي، لذا استخدم طريقة BA (الجمع).
- الانحناء بزاوية حادة: يصعب تحديد نقطة التماس الداخلية، لذا فإن طريقة BD (الطرح) تحافظ على الجزء متمركزًا في القالب بشكل أكثر موثوقية.
قيود جدول المرجع السريع لتعويض الانحناء
- يعتمد ذلك على فتحة القالب (عرض V): بالنسبة لنفس المادة، تتغير قيمة K المقاسة بمقدار ±0.03 عبر فتحات V المختلفة، لذلك يجب أن يذكر أي جدول مرجعي سريع عرض V الذي تم قياسه عنده.
- يعتمد ذلك على نصف قطر رأس المثقب: تفترض قيم BA هنا أن R_punch = 1.0 T. قم بتغيير نصف قطر المثقب وسيتعين عليك إعادة المعايرة.
- الانحناء الهوائي فقط: تنطبق القيم على الانحناء الهوائي. يتطلب الانحناء السفلي زيادة قدرها 0.04-0.08 على قيمة K. بدلاً من الاعتماد على جدول، قم بإجراء اختبار على عينة وقياسها - فهذه هي المعايرة الوحيدة التي تبقى ثابتة حتى بعد تغيير دفعة المواد.
هذه نقاط بداية للحسابات، وليست بديلاً عن اختبار الثني. سيؤثر كل من فتحة القالب، ونصف قطر المثقب، ودفعة المواد، واتجاه الدرفلة على هذه النقاط - توقع ±0.03 في قيمة K و±0.5 درجة في الارتداد بين الدفعات.
|
مادة |
السماكة T (مم) |
نصف قطر الثقب R (مم) |
عامل K التجريبي |
90° BA (مم) |
90° BD (مم) |
|---|---|---|---|---|---|
|
الفولاذ المدلفن على البارد SPCC |
1.0 |
1.0 |
0.44 |
2.26 |
1.74 |
|
الفولاذ المدلفن على البارد SPCC |
2.0 |
2.0 |
0.42 |
4.46 |
3.54 |
|
5052-H32 ألومنيوم |
1.5 |
1.5 |
0.41 |
3.32 |
2.68 |
|
الفولاذ المقاوم للصدأ 304 |
2.0 |
2.0 |
0.37 |
4.30 |
3.70 |
|
ألومنيوم 6061-T6 |
3.0 |
3.0 |
0.39 |
6.55 |
5.45 |
مثال محلول (الصف 1): R + K × T = 1.0 + 0.44 × 1.0 = 1.44 مم؛ BA = (π/180) × 90 × 1.44 = 2.26 مم؛ BD = 2 × (1.0 + 1.0) − 2.26 = 1.74 مم. تفترض جميع الصفوف انحناءً هوائيًا، A = 90°، R/T = 1.0. BD = 2 × (R + T) − BA.
يجب تحديد أبعاد وتفاوتات تطوير الأنماط المسطحة وفقًا لمعيار ASME Y14.38-2020 (تحديد الأبعاد والتفاوتات)، مع الأخذ بالتفاوتات العامة من معيار ISO 2768-1:1989 . يُشار إلى كلا المعيارين هنا فقط لأغراض التوضيح في الرسم - قيم BA وBD المذكورة أعلاه محسوبة وليست موحدة.
قبل إصدار الرسم، تحقق من الأبعاد المشكلة مقابل دليل التفاوتات المعدنية للصفائح المعدنية لشركة JS Precision للتأكد من أن أبعاد التشكيل تتوافق مع ISO 2768-m.
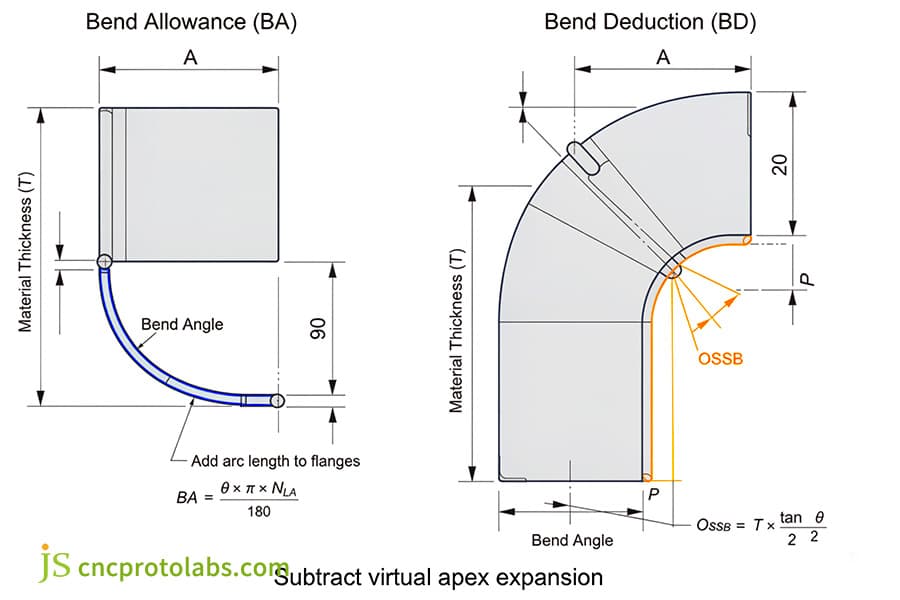
الشكل 2: مخطط هندسة القياس BA و BD.
كيف تعمل عملية ثني الصفائح المعدنية بالهواء على مقاومة ارتداد المادة؟
يُعالج ثني الهواء الارتداد عن طريق ثني قطعة العمل أكثر من الزاوية المستهدفة ، بحيث تعود القطعة إلى زاوية التصميم عند انكماش المثقب. وتتعرض المعادن عالية المقاومة، مثل ألومنيوم 6061-T6، لارتداد يصل إلى 4 درجات بسبب ارتفاع نسبة مقاومة الشد إلى معامل المرونة، لذا فهي تتطلب برمجة تكيفية لعمق الشوط واختيارًا دقيقًا لفتحة V للحفاظ على الزاوية النهائية.
كيف تختلف تقنيات الانحناء الهوائي، والضغط على القاع، والضغط على العملة المعدنية في ارتداد الكرة؟
- في عملية الثني الهوائي، لا تلامس قطعة العمل سوى طرف المثقب وكتف القالب ، لذا يكون الارتداد بعد التفريغ كبيرًا ويجب تعويضه. في هذه العملية، يُعد عمق المثقب (الشوط) هو المتغير الذي يتحكم في هذا التعويض.
- التخفيض: تجبر الحمولة العالية المادة على التدفق إلى شكل القالب، مما يقلل من الارتداد إلى 0.5 درجة - 1.0 درجة ولكنه يرفع قيمة K الفعالة بمقدار 0.04 - 0.08 .
- عملية السك: يؤدي التدفق البلاستيكي الموضعي عند واجهة الأداة والجزء إلى إزالة كل الإجهاد المرن تقريبًا، مما يترك ارتدادًا ضئيلًا - ولكن على حساب زيادة تآكل القالب والحمولة المطلوبة.
كيف تؤثر نسبة العائد إلى معامل المرونة (σ_y/E) على الارتداد؟
- قوة الخضوع σ_y: الإجهاد الذي تبدأ عنده المادة بالتشوه اللدن، بوحدة ميجا باسكال.
- معامل المرونة E: مقاومة المادة للتشوه المرن، بوحدة جيجا باسكال.
- نسبة الاستعادة المرنة (σ_y/E): كلما زادت هذه النسبة، زادت حدة الارتداد. انظر الجدول أدناه للاطلاع على القيم — لاحظ أن σ_y بوحدة ميجا باسكال وE بوحدة جيجا باسكال، لذا فإن النسبة في حدود 10⁻³، وليست 10⁻¹.
كيف يؤثر اتجاه الحبيبات و R/T على التشققات في 6061-T6؟
- الانحناء بالتوازي مع اتجاه الدرفلة: تنخفض اللدونة، وتنخفض قيمة K بمقدار 0.02-0.03، ويمكن أن يصل الارتداد إلى 3.0°-4.0°.
- الانحناء عموديًا على اتجاه الدرفلة: تكون الليونة أفضل ويكون الارتداد 2.5 درجة - 3.5 درجة ، ولكن حافظ على R/T ≥ 1.5 لتجنب التشققات الدقيقة على السطح الخارجي.
- استراتيجية الثني الزائد لسبائك الألومنيوم 6061-T6: استخدم مكبسًا بزاوية 86°–87° مع فتحة قالب V = 8T ، ودع وحدة التحكم CNC تُصحح نقطة المركز الميت السفلي ديناميكيًا. نظرًا لأن سبائك الألومنيوم 6061-T6 ترتد بمقدار 2.5°–4.0°، يجب ضبط زاوية المكبس بمقدار 2.5°–4.0° بعد الزاوية المستهدفة.
|
السبيكة والمعالجة الحرارية |
قوة الخضوع σ_y (ميجا باسكال) |
معامل المرونة E (جيجا باسكال) |
σ_y/E ×10⁻³ |
ارتداد هوائي بزاوية 90 درجة (△θ) |
زاوية الانحناء الزائد الموصى بها |
|---|---|---|---|---|---|
|
SPCC مدرفل على البارد |
370 |
210 |
1.76 |
0.5°-1.0° |
89.0°-89.5° |
|
5052-H32 ألومنيوم |
172 |
70 |
2.46 |
1.5°-2.5° |
87.5°-88.5° |
|
ألومنيوم 6061-T6 |
276 |
70 |
3.94 |
2.5°-4.0° |
86.0°-87.0° |
|
الفولاذ المقاوم للصدأ 304 |
205 |
200 |
1.03 |
2.0°-3.0° |
87.0°-88.0° |
|
نحاس C26000 (نصف صلب) |
300 |
110 |
2.73 |
1.0°-2.0° |
88.0°-89.0° |
وفقًا لمعيار AWS D1.1/D1.1M:2020 ، فإن متطلبات كود اللحام الهيكلي تؤثر بشكل غير مباشر على حسابات بدل الانحناء في التجميعات المصنعة.
تتطلب عمليات الثني والتشكيل المعقدة معرفة منهجية؛ ويوصى بالرجوع إلى دليل تصنيع المعادن الدقيقة للحصول على إرشادات كاملة حول العملية.
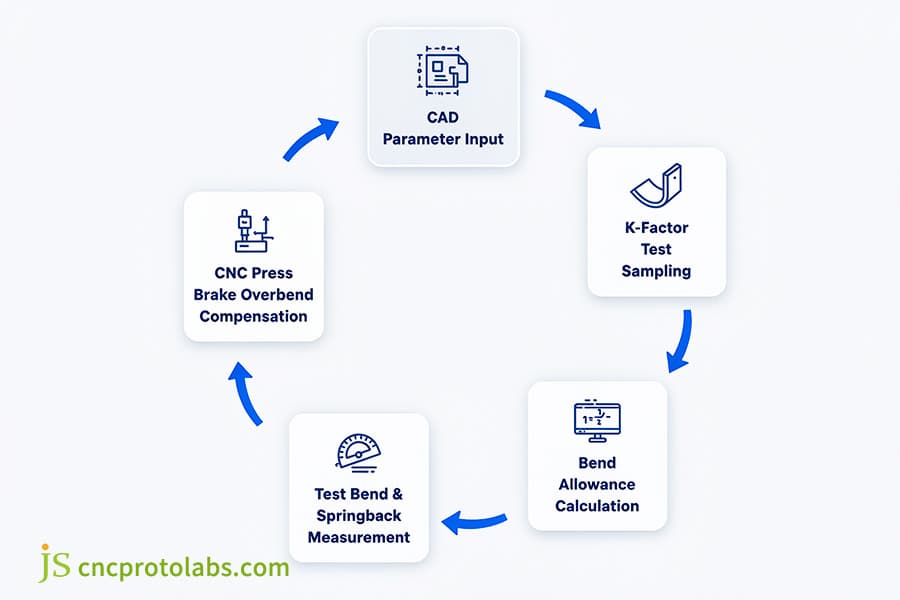
الشكل 3: مخطط التدفق الهندسي ذو الحلقة المغلقة لإدخال معلمات الرسم CAD → معايرة أخذ عينات اختبار عامل K → حساب تعويض الانحناء → زاوية ارتداد الانحناء للاختبار → تعويض الانحناء الزائد لشوط مثقب آلة الانحناء CNC.
التعليمات
س1: كيف يتم حساب معامل k في ثني الصفائح المعدنية؟
احسب قيمة K بإجراء اختبار ثني عكسي. جهّز عينة ذات سُمك معلوم T واثنها بزاوية 90° عند درجة حرارة الغرفة. قِس طولَي الحافتين الخارجيتين ونصف القطر الداخلي R، واستنتج قيمة سماحية الثني الحقيقية BA من الطول الكلي المقاس، ثم حل المعادلة: K = (BA / (90 × (π/180)) − R) / T.
س2: لماذا يحدث ارتداد الصفائح المعدنية بعد الانحناء؟
يُنتج الانحناء تشوهًا مرنًا ولدنًا في آنٍ واحد. تخضع المادة البعيدة عن الطبقة المحايدة للتشوه اللدن وتتدفق، بينما لا تصل شريحة رقيقة من المعدن بالقرب من الطبقة المحايدة إلى حد الخضوع أبدًا، بل تتشوه مرنًا فقط. عند انكماش المثقب، يتحرر هذا الإجهاد المرن المخزن، وتفتح الحافة مرة أخرى. هذا الفتح هو ارتداد مرن.
س3: كيف تعوّض عن ارتداد الانحناء في الهواء؟
اضبط زاوية الانحناء أعمق من الزاوية المستهدفة. يخترق المثقب الزاوية المرجعية قليلاً - على سبيل المثال، ثني قطعة بزاوية 90 درجة إلى 88 درجة - بحيث ترتد المادة بمقدار درجتين تقريبًا وتستقر على الزاوية الاسمية 90 درجة. استخدم مثقبًا بزاوية 86-87 درجة مع فتحة قالب V = 8T للحفاظ على نتائج قابلة للتكرار.
س4: ما هو معامل k الذي يجب استخدامه لثني الألومنيوم؟
يعتمد معامل K لسبائك الألومنيوم على حالة التلدين وتركيب السبيكة. بالنسبة للألومنيوم المُلدّن بشكل لين ، مثل 1100-O أو 5052-H32، استخدم قيمة K تتراوح بين 0.40 و0.43. أما بالنسبة للسبائك المُصلّدة بالترسيب ، مثل 6061-T6، فاستخدم قيمة K تتراوح بين 0.38 و0.42، حيث تزيد مقاومة التدفق العالية فيها من الانضغاط الداخلي وتسحب المحور المحايد إلى الداخل.
س5: هل يمكن أن يكون خصم الانحناء رقمًا سالبًا؟
يكون خصم الانحناء موجبًا في معظم الحالات. ولكن في الانحناء ذي نصف القطر الكبير - حيث يتجاوز نصف القطر الداخلي R حوالي خمسة أضعاف سمك الصفيحة T - يصبح قوس الطبقة المحايدة أطول من المسافة بين قمتي المماس الافتراضيتين. وبالتالي، فإن مجموع الأبعاد الخارجية يقل عن الطول المسطح الحقيقي، وتكون قيمة BD المحسوبة سالبة.
ملخص
ببساطة، تُشكّل هذه القيم الثلاث حلقةً مغلقةً واحدة. يُحدّد عامل K موضع الطبقة المحايدة، ويُحوّل بدل الانحناء هذا الموضع إلى حجم القطعة المسطحة، بينما يُحدّد تعويض الارتداد دقة التشكيل النهائية من خلال اختيار القالب والتحكم في نقطة المركز الميت السفلي. في حال وجود خطأ في أيٍّ منها، فإنّ الخطأ سينتقل إلى العاملين الآخرين. يُعدّ التكامل الوثيق بين هذه العوامل الثلاثة حجر الزاوية لضمان عدم تداخل عملية التجميع في مختلف أجزاء الصفائح المعدنية الدقيقة. عند مناقشة الإنتاج الفعلي في المصانع والتحكّم في تشكيل الثني ، يُمكن الاستعانة بخدمات ثني الصفائح المعدنية المُخصّصة لتحويل النظرية إلى إنتاج ضخم مستقر.
الخطوة التالية: اقرأ دليل تصميم ثني الصفائح المعدنية باستخدام الحاسوب: كيفية تصميم حواف دقيقة لاختيار الأدوات وقواعد تسلسل الثني، ثم تأكد من قيمة K الخاصة بك على عينة اختبار قبل إصدار قطع الإنتاج.
تنصل
محتوى هذه الصفحة لأغراض إعلامية فقط. لا تقدم شركة JS Precision Services أي ضمانات، صريحة أو ضمنية، بشأن دقة أو اكتمال أو صحة المعلومات. تقع مسؤولية تحديد المتطلبات الفنية المحددة وطلب عرض أسعار رسمي للأجزاء على عاتق المشتري. يرجى التواصل معنا لمزيد من المعلومات.
مورد

