 العربية




الاختيار بين خصم الانحناء مقابل بدل الانحناء يحدد دقة النمط المسطح وملاءمة التجميع في تصنيع الصفائح المعدنية. يقيس بدل الانحناء (BA) طول القوس الحقيقي على طول المحور المحايد المتحرك؛ خصم الانحناء (BD) هو المبلغ الذي تطرحه من الأبعاد الخارجية المجمعة للحصول على الطول الفارغ المسطح الصحيح. بالنسبة لأجزاء الهيكل المصنوعة من الألومنيوم والفولاذ مقاس 1.5 مم إلى 3.0 مم المنحنية بالهواء، تستمد BD الفراغ المسطح بشكل أسرع بنسبة 30% تقريبًا في الانحناءات القياسية بزاوية 90 درجة . تُعد BA الخيار الأفضل للانحناءات الحادة التي تبلغ 75 درجة أو أقل، والإزاحات الواسعة، ونماذج CAD متعددة نصف القطر.
ملخص الإجابة الأساسية
معايير القرار الهندسي: استخدام خصم الانحناء للتقطيع السريع للانحناءات بزاوية 90 درجة والأشكال متعددة الحواف. استخدم بدل الانحناء لزوايا الانحناء بخلاف 90 درجة، ونصف قطر القالب غير القياسي، وتوسيع تجويف نصف القطر الكبير.
|
معايير القرار الهندسي |
خصم الانحناء (BD) |
بدل الانحناء (بكالوريوس) |
طريقة العامل K التجريبية |
حل CAD تتكشف |
|---|---|---|---|---|
|
التحكم في الأبعاد (ISO 2768-m) |
±0.15 مم إلى ±0.25 مم (قياسي 90 درجة) |
±0.08 مم إلى ±0.12 مم (حلقة مغلقة بزاوية كاملة) |
±0.30 مم إلى ±0.50 مم (الانجراف التراكمي) |
±0.05 مم إلى ±0.10 مم (يتطلب جدول BD دقيقًا) |
|
كفاءة الحساب |
طرح البعد الخارجي المباشر العالي |
هناك حاجة إلى تحويل طول القوس المعتدل |
بحث جدول يدوي منخفض؛ 8%-15% خردة تجريبية حتى تتم معايرة جدول العامل K |
عالية الآلي ولكن وقت إعداد قاعدة البيانات |
|
المرونة الهندسية |
يقتصر على الشفاه 90 درجة؛ سمك 0.8 مم - 4.0 مم |
نطاق زاوية كامل (15°-165°)؛> ألواح بسمك 6.0 مم |
الفولاذ الطري التقليدي 1.0 مم - 3.0 مم فقط |
أقسام منحنية ثلاثية الأبعاد معقدة وحواشٍ متدرجة |
|
سيناريوهات الفشل |
ليس مخصصًا لنصف القطر الداخلي الكبير (R>3T) أو الأجزاء المعقدة غير 90 درجة |
ليس للتعشيش اليدوي السريع باستخدام الفرجار |
ليس لهيكل تكنولوجيا المعلومات الدقيق أو أقواس الطيران |
غير صالح بدون تعويض القالب المقاس على أرضية المتجر |
مصدر البيانات: آيزو 2768:1989 , التفاوتات العامة - الجزء 1: التفاوتات في الأبعاد الخطية والزاوية دون مؤشرات التسامح الفردية. ASME Y14.5-2018 والأبعاد والتسامح.
ما هي الميكانيكا الفيزيائية التي تميز بين خصم الانحناء وبدل الانحناء؟
تنشأ حسابات خصم الانحناء مقابل بدل الانحناء من سلوك الصفائح المعدنية المرنة وترحيل المحور المحايد . يحسب BA طول القوس الممتد، في حين يحدد BD الانكماش الهندسي بالنسبة إلى التقاطعات النظرية الحادة.
هجرة المحور المحايد وتوزيع الإجهاد والانفعال
في منطقة التشوه البلاستيكي، تتحرك الطبقة المحايدة إلى الداخل، باتجاه السطح الداخلي للانحناء . يتم التعبير عن مدى الإزاحة بواسطة العامل K. وبتفاصيل أكثر تظهر كالتالي:
- يؤدي الضغط على الألياف الداخلية والتوتر على الألياف الخارجية إلى توزيع غير متساوٍ للضغط. هذا التوزيع هو بالضبط ما يحاول بدل الانحناء وخصم الانحناء التقاطه.
- إن كمية إزاحة الطبقة المحايدة لسبائك الألومنيوم 5052-H32 أكبر بنسبة 15% في المتوسط من الفولاذ منخفض الكربون SPCC.
- تُظهِر المادة ذات قوة تصلب العمل الأعلى تحولًا أكبر في الطبقة المحايدة. عادة، يقع العامل K بين 0.30 و0.50.
هندسة النكسة الخارجية (OSSB) ومنطق الحساب
صيغة الحساب OSSB هو:
OSSB=tan(A/2)×(R+T) .
OSSB هي المسافة الافتراضية من تقاطع سطحي الحافة الخارجية الممتدة إلى نقطة الظل حيث يبدأ الانحناء الداخلي. تختار طريقة BD هذا التقاطع الافتراضي كنقطة للطرح، بينما تتبع طريقة BA طول القوس الفعلي للطبقة المحايدة. بالنسبة للمكونات التي تنطوي على تشوهات انحناء معقدة، يمكن الحصول على تقييمات احترافية من خلال الرجوع إلى خدمات ثني الصفائح المعدنية المخصصة من خلال الدقة شبيبة .
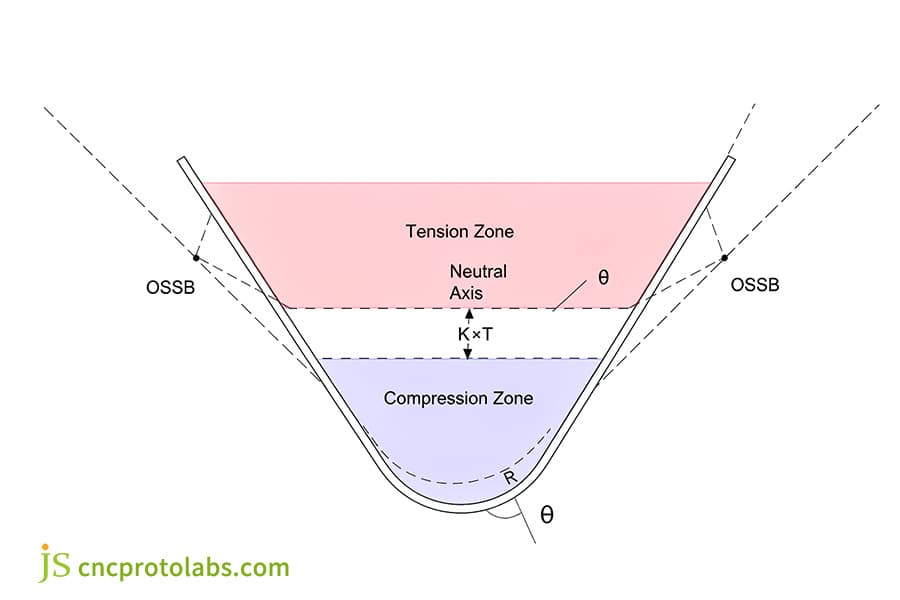
الشكل 1: رسم تخطيطي لمنطقة شد ثني الصفائح المعدنية، ومنطقة الضغط، والمحور المحايد، وOSSB.
كيف يمكنك حساب الأنماط المسطحة للصفائح المعدنية باستخدام الصيغ الدقيقة؟
تتطلب الأنماط المسطحة الدقيقة صيغًا محددة مثل حساب بدل الانحناء لمنع العيوب المكلفة. إن الاختيار بين BA وBD يفرض تحديدًا مسطحًا للطول الفارغ. يمكن أن يؤدي الاستخدام الخاطئ إلى معدلات خردة تصل إلى 12%.
الصيغة النظرية لبدل الانحناء وحدود الزوايا
صيغة BA هي BA = (π/180) × A × (R + K × T) .
شروط الحدود الرئيسية:
- عند الانحناء الحاد بمقدار 75 درجة ، تحافظ طريقة BA على الطول المطور ضمن حوالي 0.08 ملم من القيمة المقاسة.
- بعد 165 درجة ، ينمو مصطلح OSSB بشكل حاد ويفقد BD الدقة العملية، لذلك تظل BA هي طريقة التسجيل.
- طريقة BA قادرة على إجراء حساب تقريبي في ظل حالة الانحناء غير المتماثل باستخدام تراكم التجزئة.
صيغة تحويل خصم الانحناء والإغلاق الهندسي
الصيغة التجريبية لخصم الانحناء هي BD = 2 × OSSB - BA = 2 × (R + T) × tan(A/2) - BA ، وهي صيغة خصم الانحناء القياسية.
تم تبسيط الزاوية القياسية البالغة 90 درجة إلى BD = 2 × (R + T) - BA، مما يلغي الحاجة إلى قيام مشغلي الورشة بحساب منحنى الطبقة المحايدة وتقليل معدل الخطأ بشكل كبير.
في التطبيقات العملية، تعتمد قيم BD الدقيقة على المطابقة المعقولة لمعلمات القالب. يوصى بالرجوع إلى [اختيار أدوات مكابح الضغط الدقيقة] لتحديد العلاقة المقابلة بين فتحة القالب السفلية وسمك المادة.
القضاء على سلسلة التسامح التراكمي
للخزائن المعقدة ذات الانحناءات المتتالية المتعددة:
- الخطأ الإجمالي لأسلوب مكتبة الإسكندرية ينمو خطيا. يساهم كل انحناء بحوالي 0.06 ملم في الخطأ.
- توفر طريقة BD تحكمًا أكثر استقرارًا في أبعاد الحلقة المغلقة. من الممكن إبقاء الخطأ في إطار الزاوية اليمنى ضمن ±0.15 مم.
|
سمك (مم) |
AL5052 عامل K |
SPCC K- عامل |
قيمة بكالوريوس (90 درجة، AL5052) |
قيمة دينار بحريني (90 درجة، SPCC) |
|---|---|---|---|---|
|
1.0 |
0.42 |
0.46 |
2.23 ملم |
1.71 ملم |
|
1.5 |
0.39 |
0.43 |
3.28 ملم |
2.63 ملم |
|
2.0 |
0.37 |
0.41 |
4.30 ملم |
3.57 ملم |
|
3.0 |
0.34 |
0.38 |
6.31 ملم |
5.50 ملم |
مصدر البيانات: دين 6935:2011 ، الانحناء البارد لصفائح الفولاذ - حساب بدلات الانحناء والربيع.
استنتاج الجدول: يتم قياس هذه القيم باستخدام أدواتنا V = 8T ، حيث يعطي ثني الهواء نصف قطر داخلي طبيعي تقريبًا R = T. BD ليس مضاعفًا ثابتًا للسمك بشكل عام، لأن كلا من R وK يتغيران مع المقياس - في مجموعة الأدوات هذه يرتفع BD من 1.71 مم عند 1.0 مم إلى 5.50 مم عند 3.0 مم ، بانتشار 3.2x بدلاً من زيادة ثابتة. قم دائمًا بإعادة القياس على قسيمة مقاس 100 مم × 100 مم قبل قطع فراغات الإنتاج.
متى يجب على المصنعين الدقيقين اختيار خصم الانحناء على بدل الانحناء؟
يوفر اختيار BD على BA مزايا كفاءة كبيرة من خلال أدوات الفحص المادي، والإجابة على متى يتم استخدام خصم الانحناء مقابل بدل الانحناء؟ نظرًا لأن الفرجار يقيس أبعاد الحافة الخارجية، فإن BD يتيح للمشغلين التحقق من التفاوتات دون أقواس الانحناء ذات الهندسة العكسية. إنه مثالي للهيكل بزاوية 90 درجة والتشغيل المتكرر عالي السرعة.
المطابقة المباشرة مع معايير قياس الحافة الفيزيائية
أثناء فحص جودة المصنع للحافة الخارجية للشفة باستخدام الفرجار الورنية:
- تعمل طريقة BD مباشرة من أبعاد الحافة الخارجية، لذلك يمكن التحقق من الطول الفارغ المحسوب وقراءة الفرجار مقابل بعضهما البعض في حلقة مغلقة.
- تتطلب طريقة BA قياسًا دقيقًا لنقطة مماس القوس الداخلي، والتي تحمل عادةً أكثر من 0.2 مم من خطأ الإسقاط الضبابي .
- تعمل طريقة BD على تقليل وقت فحص القطعة بنسبة 40%.
مكاسب الكفاءة في الانحناء المستمر عالي الحجم
في مكابح الضغط CNC متعددة المحاور مع تغييرات متكررة في القالب، تقوم طريقة BD بتحويل أبعاد الأجزاء المشكلة إلى أبعاد فارغة في خطوات أقل بكثير، مما يوفر 25% على الأقل من وقت التحويل اليدوي . وهذا يجعله مناسبًا بشكل أفضل للمزيج العالي والحجم الكبير ثني الصفائح المعدنية بدقة .
التحكم في التسامح في تجميع الإطار الصلب
من الضروري التحكم في تفاوت أبعاد سطح التثبيت ضمن ±0.20 مم لهيكل خادم قياسي مقاس 19 بوصة. تتحكم طريقة BD بشكل مباشر في أبعاد الكفاف الخارجي، لذا فهي تتمتع بميزة منع حدوث التداخل بسبب تقدير انحراف الطبقة المحايدة.
مرجع: ASME Y14.5-2018 يحدد مبادئ الأبعاد والتسامح الهندسي (GD&T) المطبقة على واجهات تجميع الصفائح المعدنية.
لماذا يتفوق بدل الانحناء في الزوايا الحادة وتشكيل نصف القطر المتعدد؟
يتفوق BA على خصم الانحناء (BD) في الزوايا الحادة والانحناءات المنفرجة وأنصاف الأقطار المتفاوتة - لذا فإن الإجابة على خصم الانحناء مقابل بدل الانحناء: أيهما أفضل؟ يعتمد على هندسة الجزء الخاص بك. عندما تبتعد زاوية الانحناء عن 90 درجة، تفقد صيغة BD ثباتها. لا تزال الخطوط الجوية البريطانية تتتبع طول القوس الفعلي، لذا فهي لا تزيد من حجم الفراغ المسطح.
فشل التفرد OSSB في تشكيل الزاوية الحادة
عندما تنخفض زاوية الانحناء A إلى أقل من 60 درجة، يتقلص الارتداد الخارجي OSSB = tan(A/2) x (R + T) ، لأن tan(A/2) يقع نحو الصفر.
لذلك يصبح خصم الانحناء BD = 2 x OSSB - BA صغيرًا جدًا من حيث القيمة المطلقة - عند 30 درجة يكون حوالي 0.34 مم فقط لورقة 1 مم مع R = 1 مم وK = 0.40، ولا يتحول أبدًا إلى سالب (يقترب BD رياضيًا من A_rad x T x (1 - K)، وهو أمر موجب لأي K أقل من 1).
المشكلة الحقيقية ليست في الإشارة، بل في الحساسية: فعندما ينهار BD إلى بضعة أعشار المليمتر، فإن أي خطأ في نصف القطر الداخلي المفترض R أو في العامل K يهيمن على النتيجة، ولا يمكن إعادة استخدام جدول BD الذي تمت معايرته عند 90 درجة. هذا هو السبب في أن بدل الانحناء هو الطريقة الصحيحة للانحناءات الحادة غير 90 درجة والانحناءات المنفرجة الكبيرة : يتتبع BA طول القوس الفعلي ويتصرف بشكل ثابت من 15 درجة إلى 165 درجة.
بالنسبة لميزات الانحناء الصفري (الحواف المستقيمة)، قم بتخطي كلتا الطريقتين واستخدم الطول المطور مباشرة.
لوحة سميكة وتتبع انحناء نصف القطر الكبير
عندما يتغير نصف قطر القوس ويصل R/T إلى 3.0 أو أكثر، تنزاح الطبقة المحايدة بشكل حاد نحو منتصف السُمك. تقوم معادلة BA بضبط طول القوس بشكل مستمر من خلال متغير العامل K، في حين أن نهج BD يمكن أن ينجرف بمقدار ±0.50 مم على لوحة سميكة ذات انحناء كبير.
التكامل مع محركات تتكشف الصفائح المعدنية ثلاثية الأبعاد CAD
يعد منحنى BA أساسيًا للخوارزميات المنتشرة في SolidWorks وPTC Creo وحزم CAD المماثلة . تحسب هذه البرامج الأنماط المسطحة وتحل أقواس الظل متعددة الترتيب تلقائيًا. لا يمكن لطريقة BD أن تتصل بهذا المنطق البارامترى بشكل مباشر.
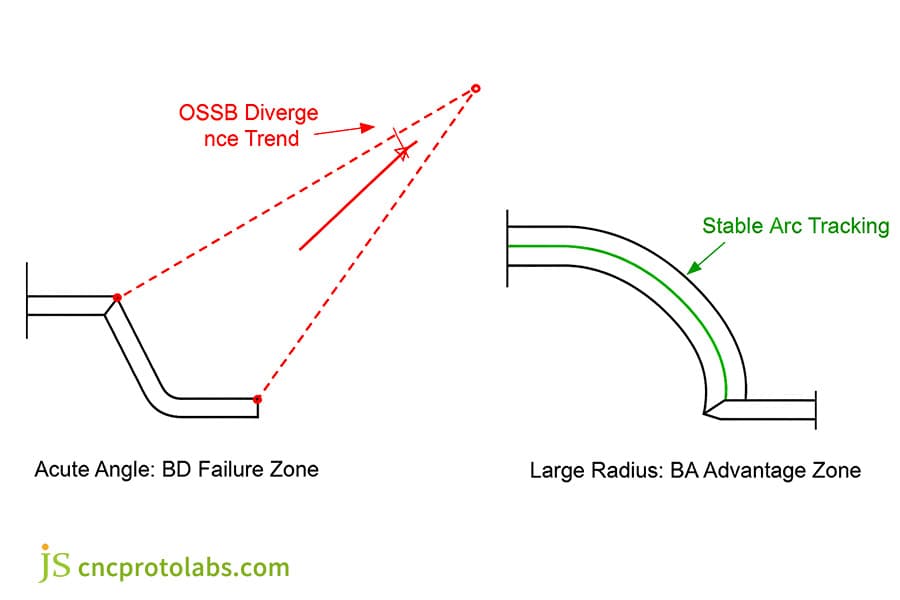
الشكل 2: رسم تخطيطي يوضح اختلاف OSSB في الزوايا الحادة وتتبع القوس المستقر في نصف قطر كبير.
كيف يؤثر الانجراف K-Factor على دقة BD مقابل دقة BA في المتجر؟
يعد انجراف العامل K هو مصدر الخطأ الأساسي في كلتا الصيغتين؛ فهم الصفائح المعدنية عامل K أمر بالغ الأهمية. يمكن أن تؤدي الاختلافات في قوة الخضوع وعرض القالب على شكل V واتجاه الحبوب إلى انحرافات تصل إلى ±0.40 مم .
تأثير نسبة عرض القالب V (V/T) على العامل K
عند ثني الهواء، يتم تحديد نصف قطر الانحناء الداخلي الطبيعي من خلال عرض فتحة القالب السفلية . عندما يفتح الأخدود V من 6T إلى 10T ، يتغير إزاحة الطبقة المحايدة وتنحرف قيمة BA بشكل غير خطي. في تجارب JS Precision على أرض الواقع (2026)، أدت كل خطوة للأعلى في عرض القالب على شكل V إلى خفض عامل K المُقاس بنحو 0.03 - لاحظ أن هذا هو عكس الاتجاه الذي تحصل عليه من زيادة نصف القطر الداخلي وحده ، لذا قم بقفل القالب على شكل V قبل أن تثق في أي قيمة K.
|
افتتاح V-Die |
معتدل الصلب K- عامل |
الألومنيوم 5052 ك عامل |
انحراف درجة البكالوريوس (٪) |
مطلوب تصحيح BD |
|---|---|---|---|---|
|
الخامس = 6T |
0.45 |
0.42 |
خط الأساس |
خط الأساس |
|
الخامس = 8T |
0.42 |
0.39 |
+4.2% |
+0.28 ملم |
|
الخامس = 10T |
0.39 |
0.36 |
+7.8% |
+0.52 ملم |
|
الخامس = 12T |
0.37 |
0.34 |
+10.5% |
+0.71 ملم |
مصدر البيانات: آيزو 7438:2020 يحدد إجراءات اختبار الانحناء الميكانيكي للمواد المعدنية، وإنشاء بروتوكولات معايرة عامل K لتكوينات قالب V المختلفة.
استنتاج الجدول: تؤدي زيادة الأخدود V بمستوى واحد إلى تقليل العامل K بمقدار 0.03 تقريبًا. يجب أن تكون المعلمات مقفلة وفقًا للقالب الفعلي قبل الانحناء.
معايرة أرضية المتجر وتعويض الانحناء التجريبي
طريقة JS Precision: نقوم بإجراء اختبار انحناء بمقدار 90 درجة على قسيمة قياسية مقاس 100 مم × 100 مم، ثم نعيد حساب عامل K الحقيقي وقيمة BD . هذه هي الطريقة القياسية للتحقق من حساب انحناء الهواء. وقد أدت هذه الطريقة إلى رفع معدل نجاح المقالة الأولى من 62% إلى 89%.
مصدر البيانات: أوس C4.6M/C4.6:2006 (R2012) الممارسات الموصى بها للحام وتصنيع هياكل سبائك الألومنيوم.
كيف يمكنك تحديد طريقة الحساب الصحيحة في عمليات مكابس الضغط CNC الحديثة؟
يتطلب تحديد الطريقة الصحيحة مطابقة سير عمل CAD مع إمكانات وحدة التحكم، والتوقف على خصم الانحناء مقابل بدل الانحناء: وهو الأفضل لعمليتك. يستخدم برنامج CAM جداول BA للفتح ثلاثي الأبعاد، بينما تقبل وحدات التحكم CNC قيم BD لإجراء التصحيحات السريعة. يتطلب واقع النظام المزدوج هذا إطارًا منظمًا لاتخاذ القرار.
تدفق البيانات بين نماذج CAD وأجهزة التحكم CNC
أفضل الممارسات: قم بالتوسيع باستخدام جدول BA على جانب CAD، ثم قم بالتحويل إلى معلمات BD في وحدة التحكم حتى يتمكن المشغلون من إجراء تصحيحات في الوقت الفعلي على أرضية المتجر.
تنسيق قدرة الآلة
للحفاظ على القطع بالليزر والانحناء المؤازر الكهروهيدروليكي متزامن، استخدم طريقة BD للتعويض السريع للحجم الفارغ، والحفاظ على المسافة من الفتحة إلى الحافة حتى لا تؤدي العمليات اللاحقة إلى تشويه الجزء.
منطق شجرة القرار الشامل
أربع خطوات لاختيار المشروع:
- تحديد نسبة المعالم 90 درجة وغير 90 درجة.
- تأكيد معايير القياس ومراقبة الجودة.
- تحقق من الفتحة على شكل حرف V ونصف القطر الداخلي للقالب السفلي، وقم بتأمين العامل K الفعلي.
- يتم إخراج الخوارزمية والمعلمات المقابلة بناءً على توزيع الميزات.
|
البعد القرار |
قوس بسيط 90 درجة |
هيكل متغير الزاوية |
درع EMI مدمج |
شعاع الحمل الثقيل (T≥6mm) |
|---|---|---|---|---|
|
الطريقة الموصى بها |
خصم الانحناء (BD) |
بدل الانحناء (بكالوريوس) |
تتكشف CAD 3D (مع جدول BA) |
تصحيح العامل BA+K النظري |
|
ميزات الهندسة |
انحناءات مفردة/متناظرة بزاوية 90 درجة |
30 درجة -150 درجة التدرج متعدد الزوايا |
حواف صغيرة (<3 مم) مع تفاوتات ضيقة في الحاشية |
متعدد الانحناء كبير R (≥2T) |
|
مرحلة الإنتاج |
قطعة واحدة سريعة/حجم منخفض |
أدوات رقمية متوسطة/كبيرة الحجم |
تجربة يموت فائقة الدقة |
النماذج الهيكلية الثقيلة |
|
تحذير من مخاطر الفشل |
ليس لأكثر من 4 انحناءات غير متماثلة |
لا يسمح بالحساب اليدوي |
لا يوجد افتراض موحد لعامل K |
لا يوجد تقدير للوحة الرقيقة BD = 2T |
يناسب خصم الانحناء الانحناءات الفردية أو المتناظرة بزاوية 90 درجة. بالنسبة إلى هيكل معقد بزوايا مختلفة أو ميزات تجويف عميق ، قم بوضع قطعة العمل باستخدام خوارزمية بدل الانحناء، باستخدام عوامل K التي تم قياسها باستخدام أدواتك الخاصة.
مرجع: ساي J2340:2017 تحدد هذه المواصفة القياسية الدولية معايير تحمل التصميم لألواح الفولاذ الإنشائية المشكلة على البارد والمستخدمة في تطبيقات السيارات والتطبيقات الصناعية.
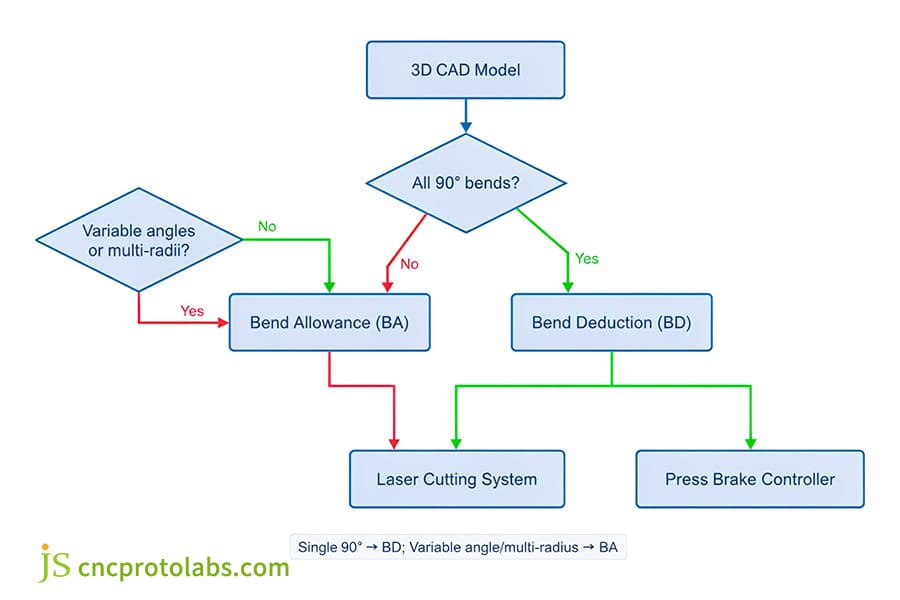
الشكل 3: مخطط انسيابي لاختيار بدل الانحناء أو الخصم في عمليات مكابح الضغط باستخدام الحاسب الآلي.
كيف أدت إعادة تصميم حاوية الخادم الصناعي إلى حل عملية تكديس تسامح التجميع؟
توضح عملية إعادة التصميم هذه كيف أدى التحول من التقديرات التجريبية إلى معايرة BA وBD إلى القضاء على خطأ التسامح التراكمي بمقدار 2.4 مم من خلال حساب النمط المسطح للصفائح المعدنية المناسبة. في مواجهة معدل إعادة العمل بنسبة 18% ، نفذت JS Precision معايرة عامل K الديناميكية، مما أدى إلى خفض معدلات الرفض إلى 0.8% .
خلفية المشروع واختناق التجميع
يحتوي هيكل الخادم المصنوع من الألومنيوم عالي الكثافة 4U لمركز البيانات على 8 انحناءات و32 فتحة برشام. استخدم التصميم الأصلي معاملات CAD الافتراضية وخوارزمية خصم مبسطة، والتي أنتجت ± 2.4 مم من انحراف التسامح عند الحافة النهائية ، مما أدى إلى محاذاة فتحات سكة التوجيه بشكل خاطئ، وجعل من المستحيل إغلاق التجميع.
تحليل السبب الجذري والتدخل في سوق دبي المالي
اكتشف فريق JS Precision:
- إن V الفعلي لقالب الثني هو 12 مم ، وعامل K الفعلي للمادة ينجرف إلى 0.38 .
- استخدم الرسم الأصلي بشكل غير صحيح صيغة 90° BD لزاوية مجسمة مجسمة تبلغ 60°، مما أدى إلى تشويه بمقدار 0.9 مم في الطول غير المطوي.
تحسين دقة عملية JS باستخدام نهج الخوارزمية المزدوجة
- إعادة بناء الخوارزمية الهجينة: تستخدم حواف الإطار الخارجي البالغة 90 درجة طريقة BD، بينما تستخدم الزوايا غير المنتظمة البالغة 60 درجة و 120 درجة طريقة BA.
- التصحيح المُقاس: تمت إعادة معايرة BD الفعلي لهذه الدفعة من الألومنيوم إلى 3.65 مم .
- تعويض المعدات: تم تحميل تصحيح ديناميكي بزاوية صغيرة إلى وحدة التحكم (2.8 درجة من التعويض).
البيانات الصلبة للتحقق من صحة الإنتاج النهائي (رقم المشروع SRV-4U-2026-07)
- تقارب تسامح التجميع النهائي إلى ±0.18 مم .
- الخطأ المحوري لثقوب البرشام الـ 32 هو .100.10 مم .
- انخفض معدل إعادة صياغة الدفعة من 18.5% إلى 0.8% .
- انخفض وقت التجميع لكل وحدة بنسبة 40% ، مما أدى إلى إطلاق عملية إنتاج أولية تبلغ 1200 وحدة.
مصدر البيانات: سجل المشروع الداخلي JS Precision SRV-4U-2026-07 (2026)، إعادة تصميم حاوية خادم 4U. تم إجراء التحقق من الانحناء وفحص التسامح آيزو 7438:2020 .
للحصول على تحسينات مماثلة، يرجى الاتصال بـ JS Precision من أجل خدمات ثني الصفائح المعدنية المخصصة .
الأسئلة الشائعة
س 1: ما هو الفرق الأساسي بين خصم الانحناء وبدل الانحناء؟
بدل الانحناء هي طريقة لتحديد طول قوس الانحناء على طول المحور المحايد، من خلال الصيغة BA=(π/180)×A×(R+K×T). ومع ذلك، فإن خصم الانحناء هو الفرق بين بُعد الغلاف الخارجي للجزء وطول الجزء الفعلي غير المطوي، معبرًا عنه بالرمز BD=2OSSB-BA.
س2: لماذا يتم استخدام خصم الانحناء بشكل متكرر عند الانحناء بمقدار 90 درجة على أرضية المتجر؟
في حالة BD، يساوي الطول غير المطوي مجموع الأبعاد الخارجية لكل قطعة، مطروحًا منه قيمة الخصم. إنه يلغي تمامًا ضرورة تحديد موقع منحنى الطبقة المحايدة، وبالتالي تقليل الوقت والأخطاء في عملية التحويل بشكل كبير.
س 3: كيف يؤثر عامل K بشكل مباشر على دقة بدل الانحناء؟
يتم تعريف العامل K على أنه نسبة المسافة من الطبقة المحايدة إلى السطح الداخلي إلى سمك اللوحة. سيؤدي العامل K غير الدقيق إلى تشويه طول قوس BA، مما يؤدي إلى تباعد الفتحات بشكل غير مسموح به في المواقف متعددة الانحناءات.
س 4: متى يفشل خصم الانحناء في حسابات الصفائح المعدنية ذات الزوايا الحادة؟
عند زاوية أقل من 60 درجة، يزيد OSSB تدريجيًا في الغالب عندما تتباعد الدوال المثلثية، ولهذا السبب تكون نقطة التقاطع النظرية أبعد من الحد المادي. لذلك، فإن بدل الانحناء مطلوب للزوايا الحادة غير 90 درجة أو حتى الزوايا المنفرجة الكبيرة.
س5: هل يمكنك تحويل خصم الانحناء إلى بدل الانحناء بدون برامج متخصصة؟
نعم. أعد ترتيب BD = 2 x (R + T) x tan(A/2) - BA إلى BA = 2 x (R + T) x tan(A/2) - BD ، باستخدام نصف القطر الداخلي R، وسمك الورقة T، وزاوية الانحناء A. لا يلزم وجود برامج متخصصة - يكفي جدول بيانات.
س6: كيف يؤدي اختيار قالب الضغط على شكل حرف V إلى تغيير خصم الانحناء المطلوب؟
يؤدي تغيير فتحة الأخدود V للقالب السفلي إلى تغيير نصف القطر الطبيعي الداخلي ( R ≈ V/8 في ثني الهواء )، ويغير العامل K معه. نظرًا لأن فتحة القالب تدفع كلاً من R وK، يجب إعادة حساب خصم الانحناء في كل مرة تقوم فيها بتغيير القالب V.
ملخص
يعد اختيار الخوارزمية الصحيحة قرارًا هندسيًا يوازن بين كفاءة الفحص والتعقيد الهندسي وتفاوتات التجميع . بالنسبة للفلنجات القياسية بزاوية 90 درجة، يتم استخدام خصم الانحناء لمطابقة قياسات ورشة العمل الفعلية بشكل وثيق؛ بالنسبة للمقاطع غير المنتظمة متعددة الزوايا وهياكل الألواح السميكة، يلزم وجود بدل انحناء دقيق لعامل K للتخلص من التفاوتات التراكمية.
للحفاظ على التشققات واختلال محاذاة الفتحات والتفاوت التراكمي في هيكل الأجهزة لديك قبل بدء الإنتاج، قم بإجراء شيئين. أولا، اقرأ الصفائح المعدنية K-Factor مقابل Bend بدل مقابل Y-Factor: الاختلافات الرئيسية وتحقق من التشوه المقاس ومصفوفة المعاملات لدرجات الألواح التي تستخدمها كثيرًا. ثانيًا، قم بتحميل نموذج CAD ثلاثي الأبعاد ورسم الأنماط المسطحة - سيجري كبار مهندسي JS Precision تحليلًا مجانيًا لقابلية التصنيع (DFM) ومحاكاة لتحمل الانحناء على مستوى الميكرومتر.

تنصل
محتويات هذه الصفحة هي لأغراض إعلامية فقط. ل خدمات JS الدقيقة ، لا توجد أي إقرارات أو ضمانات، صريحة أو ضمنية، فيما يتعلق بدقة المعلومات أو اكتمالها أو صحتها. تقع على عاتق المشتري مسؤولية تحديد المتطلبات الفنية المحددة و طلب عرض أسعار رسمي للأجزاء . يرجى الاتصال بنا للحصول على مزيد من المعلومات.
الموارد

