 Français




Le choix entre la déduction au pli et la tolérance au pli détermine la précision du modèle plat et l'ajustement de l'assemblage dans la fabrication de la tôle. La tolérance de courbure (BA) mesure la véritable longueur de l'arc le long de l'axe neutre décalé ; La déduction de pliage (BD) est le montant que vous soustrayez de la somme des dimensions extérieures pour obtenir la longueur correcte du flan plat. Pour les pièces de châssis en aluminium et en acier pliées à l'air de 1,5 mm à 3,0 mm , BD produit le flan plat environ 30 % plus rapidement sur les pliages standard à 90 degrés . BA est le meilleur choix pour les virages serrés de 75 degrés ou moins, les décalages larges et les modèles CAO multi-rayons.
Résumé des réponses de base
Critères de décision d'ingénierie : utilisez la déduction des plis pour un découpage rapide des coudes à 90 degrés et des formes à brides multiples. Utilisez la tolérance de pliage pour les angles de pliage autres que 90 degrés, les rayons de matrice non standard et l'expansion de l'empreinte à grand rayon.
|
Critères de décision technique |
Déduction pour courbure (BD) |
Allocation de pliage (BA) |
Méthode empirique du facteur K |
Solution de dépliage CAO |
|---|---|---|---|---|
|
Contrôle dimensionnel (ISO 2768-m) |
±0,15 mm à ±0,25 mm (standard 90°) |
±0,08 mm à ±0,12 mm (boucle fermée plein angle) |
±0,30 mm à ±0,50 mm (dérive accumulée) |
±0,05 mm à ±0,10 mm (nécessite un tableau BD précis) |
|
Efficacité du calcul |
Soustraction de dimension extérieure hautement directe |
Conversion de longueur d'arc modérée nécessaire |
Recherche de table manuelle réduite ; 8 % à 15 % de rebuts d'essai jusqu'à ce que la table du facteur K soit calibrée |
Temps de configuration hautement automatisé mais de la base de données |
|
Flexibilité géométrique |
Limité aux brides à 90° ; Épaisseur de 0,8 mm à 4,0 mm |
Plage d'angle complète (15°-165°) ; plaques > 6,0 mm d'épaisseur |
Acier doux conventionnel de 1,0 mm à 3,0 mm uniquement |
Sections incurvées 3D complexes et ourlets étagés |
|
Scénarios d'échec |
Pas pour les grands rayons intérieurs (R>3T) ou les pièces complexes non à 90° |
Pas pour l'imbrication rapide manuelle à l'aide d'un pied à coulisse |
Pas pour les châssis informatiques de précision ou les supports d'aviation |
Non valable sans compensation de matrice mesurée en atelier |
Source de données : OIN 2768:1989 , Tolérances générales - Partie 1 : Tolérances pour les dimensions linéaires et angulaires sans indications de tolérance individuelles. ASME Y14.5-2018 , Cotation et Tolérancement.
Quels sont les mécanismes physiques qui distinguent la déduction de pliage et la tolérance de pliage ?
Les calculs de déduction de pliage et de tolérance de pliage proviennent du comportement élastoplastique de la tôle et de la migration de l'axe neutre . BA calcule la longueur de l'arc étiré, tandis que BD quantifie la contraction géométrique par rapport aux intersections théoriques des sommets pointus.
Migration de l'axe neutre et distribution contrainte-déformation
Dans la région de déformation plastique, la couche neutre se déplace vers l'intérieur, vers la surface intérieure du pli . L'étendue du déplacement est exprimée par le facteur K. Plus en détail, cela se présente comme suit :
- La compression sur les fibres internes et la tension sur les fibres externes produisent une répartition inégale des contraintes. Cette distribution est exactement ce que la tolérance de pliage et la déduction de pliage tentent de capturer.
- La quantité de déplacement de couche neutre pour l'alliage d'aluminium 5052-H32 est en moyenne 15 % supérieure à celle de l'acier à faible teneur en carbone SPCC.
- Un matériau avec un exposant d’écrouissage plus élevé présente un décalage de couche neutre plus important. Habituellement, le facteur K se situe entre 0,30 et 0,50.
Géométrie et logique de calcul du retrait extérieur (OSSB)
La formule de calcul OSSB est :
OSSB=tan(A/2)×(R+T) .
OSSB est la distance virtuelle entre l'intersection des deux surfaces de bride extérieures étendues et le point tangent où commence le pli intérieur. La méthode BD choisit cette intersection virtuelle comme point à soustraire, tandis que la méthode BA suit la longueur réelle de l'arc de la couche neutre. Pour les composants impliquant des déformations de flexion complexes, des évaluations professionnelles peuvent être obtenues en faisant référence à des services de pliage de tôle personnalisés par Précision JS .
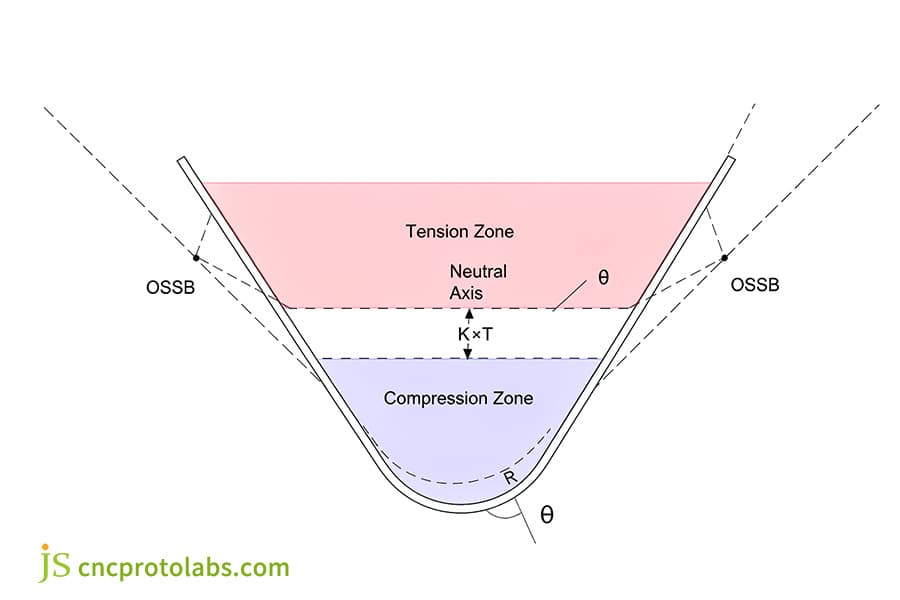
Figure 1 : Schéma de la zone de tension de flexion de la tôle, de la zone de compression, de l'axe neutre et de l'OSSB.
Comment calculer des mises à plat de tôlerie à l'aide de formules exactes ?
Des mises à plat précises nécessitent des formules définitives telles que le calcul de la tolérance de pliage pour éviter des défauts coûteux. Le choix entre BA et BD dicte la détermination de la longueur du flan plat. Une mauvaise application peut entraîner des taux de rebut allant jusqu'à 12 %.
Formule théorique de tolérance de pliage et limites d'angle
La formule pour BA est BA = (π/180) × A × (R + K × T) .
Conditions aux limites clés :
- Dans un virage aigu de 75 degrés , la méthode BA maintient la longueur développée à environ 0,08 mm de la valeur mesurée.
- Au-delà de 165 degrés , le terme OSSB augmente fortement et BD perd en précision pratique, donc BA reste la méthode d'enregistrement.
- La méthode BA est capable d' effectuer un calcul approximatif dans des conditions de flexion asymétrique en utilisant l'accumulation de segmentation.
Formule de conversion de déduction de courbure et clôture technique
La formule empirique pour la déduction des virages est BD = 2 × OSSB - BA = 2 × (R + T) × tan(A/2) - BA , qui est la formule standard de déduction des virages .
Le coin standard de 90° est simplifié à BD = 2 × (R + T) - BA, éliminant ainsi le besoin pour les opérateurs d'atelier de calculer la courbe de couche neutre et réduisant considérablement le taux d'erreur.
Dans les applications pratiques, les valeurs BD précises dépendent de la correspondance raisonnable des paramètres du moule. Il est recommandé de se référer à [sélection de l'outillage de presse plieuse de précision] pour déterminer la relation correspondante entre l'ouverture inférieure du moule et l'épaisseur du matériau.
Élimination de la chaîne de tolérance cumulative
Pour les armoires complexes comportant plusieurs coudes consécutifs :
- L'erreur totale de la méthode BA augmente de manière linéaire. Chaque courbure contribue à l'erreur d'environ 0,06 mm .
- La méthode BD offre un contrôle dimensionnel en boucle fermée plus stable. Il est possible de maintenir l'erreur dans le cadre à angle droit à ±0,15 mm.
|
Épaisseur (mm) |
AL5052 Facteur K |
Facteur K SPCC |
Valeur BA (90°, AL5052) |
Valeur BD (90°, SPCC) |
|---|---|---|---|---|
|
1.0 |
0,42 |
0,46 |
2,23 millimètres |
1,71 mm |
|
1,5 |
0,39 |
0,43 |
3,28 mm |
2,63 millimètres |
|
2.0 |
0,37 |
0,41 |
4,30 mm |
3,57 mm |
|
3.0 |
0,34 |
0,38 |
6,31 millimètres |
5,50 mm |
Source de données : DIN 6935:2011 , Pliage à froid de tôles d'acier - calcul des tolérances de pliage et du retour élastique.
Conclusion du tableau : ces valeurs sont mesurées sur notre propre outillage V = 8T , où la flexion à l'air donne un rayon intérieur naturel d'environ R = T. BD n'est pas un multiple fixe de l'épaisseur en général, car R et K se décalent avec la jauge - sur cet ensemble d'outillage, BD passe de 1,71 mm à 1,0 mm à 5,50 mm à 3,0 mm , soit un écart de 3,2x plutôt qu'un incrément constant. Re-mesurez toujours sur un coupon de 100 mm x 100 mm avant de découper des flans de production.
Quand les fabricants de précision devraient-ils choisir la déduction pour pliage plutôt que la tolérance de pliage ?
Choisir BD plutôt que BA offre des avantages d'efficacité majeurs avec les outils d'inspection physique, permettant de savoir quand utiliser la déduction de pliage par rapport à la tolérance de pliage ? Étant donné que les pieds à coulisse mesurent les dimensions extérieures des brides, BD permet aux opérateurs de vérifier les tolérances sans rétro-ingénierie des arcs de courbure. Il est optimal pour les châssis à 90° et les courses répétitives à grande vitesse.
Correspondance directe avec les références de mesure physique des brides
Lors d'une inspection de qualité en usine du bord extérieur d'une bride avec un pied à coulisse :
- La méthode BD fonctionne directement à partir des dimensions extérieures de la bride, de sorte que la longueur brute calculée et la lecture du pied à coulisse peuvent être vérifiées l'une par rapport à l'autre en boucle fermée.
- La méthode BA nécessite une mesure précise du point tangent de l'arc interne, qui comporte généralement plus de 0,2 mm d'erreur de flou de projection .
- La méthode BD réduit le temps de contrôle des pièces de 40 %.
Gains d'efficacité dans le pliage continu de grands volumes
Sur les presses plieuses CNC multi-axes avec des changements fréquents de matrices, la méthode BD convertit les dimensions des pièces formées en dimensions brutes en beaucoup moins d'étapes, économisant au moins 25 % du temps de conversion manuelle . Cela en fait le meilleur choix pour les mélanges et les volumes élevés pliage de tôle de précision .
Contrôle de tolérance des assemblages de cadres rigides
Il est nécessaire de contrôler la tolérance dimensionnelle de la surface de montage à ±0,20 mm pour un châssis de serveur standard de 19 pouces. La méthode BD contrôle directement les dimensions du contour extérieur, elle présente donc l'avantage d'empêcher l'apparition d'interférences dues à l'estimation de l'écart de la couche neutre.
Référence: ASME Y14.5-2018 définit les principes de dimensionnement et de tolérancement géométriques (GD&T) applicables aux interfaces d'assemblage de tôlerie.
Pourquoi la tolérance de pliage excelle-t-elle dans les angles aigus et le formage à rayons multiples ?
BA surpasse la déduction de pliage (BD) pour les angles aigus, les pliages obtus et les rayons variables - donc la réponse à la déduction de pliage par rapport à la tolérance de pliage : quel est le meilleur ? dépend de la géométrie de votre pièce. À mesure que l’angle de courbure s’éloigne de 90 degrés, la formule BD perd sa stabilité. BA suit toujours la longueur réelle de l'arc, de sorte qu'il ne surdimensionne pas l'ébauche plate.
Échec de la singularité OSSB dans la formation d'un angle aigu
Lorsque l'angle de courbure A descend en dessous de 60°, le retrait extérieur OSSB = tan(A/2) x (R + T) diminue, car tan(A/2) tombe vers zéro.
La déduction de courbure BD = 2 x OSSB - BA devient donc très faible en termes absolus - à 30 degrés, elle n'est que d'environ 0,34 mm pour une feuille de 1 mm avec R = 1 mm et K = 0,40, et elle ne devient jamais négative (mathématiquement BD s'approche de A_rad x T x (1 - K), ce qui est positif pour tout K inférieur à 1).
Le vrai problème n’est pas le signe mais la sensibilité : lorsque BD s’effondre à quelques dixièmes de millimètre, toute erreur dans le rayon intérieur supposé R ou dans le facteur K domine le résultat, et une table BD calibrée à 90 degrés ne peut pas être réutilisée. C'est pourquoi la tolérance de pliage est la méthode correcte pour les virages aigus non à 90 degrés et pour les grands virages obtus : BA suit la longueur réelle de l'arc et se comporte de manière cohérente de 15 degrés à 165 degrés.
Pour les fonctionnalités sans courbure (à bords droits), ignorez les deux méthodes et utilisez directement la longueur développée.
Suivi de courbure des plaques épaisses et des grands rayons
Lorsque le rayon de l'arc change et que R/T atteint 3,0 ou plus, la couche neutre se déplace brusquement vers la mi-épaisseur. L'équation BA ajuste en permanence la longueur de l'arc via la variable du facteur K, tandis que l' approche BD peut dériver de ±0,50 mm sur une plaque épaisse à grande courbure.
Intégration avec les moteurs de dépliage de tôlerie CAO 3D
La courbe BA est au cœur des algorithmes de dépliage de SolidWorks, PTC Creo et des packages de CAO similaires . Ces programmes calculent des mises à plat et résolvent automatiquement les arcs tangents multi-ordres. La méthode BD ne peut pas se connecter directement à cette logique de dépliage paramétrique.
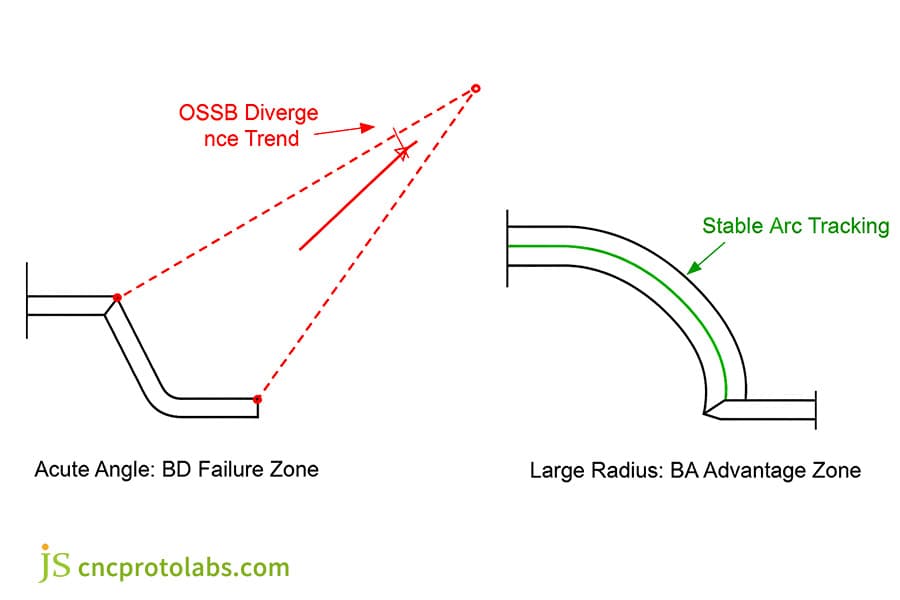
Figure 2 : Diagramme montrant la divergence OSSB dans les angles aigus et le suivi d'arc stable dans un grand rayon.
Comment la dérive du facteur K influence-t-elle la précision BD par rapport à BA dans l'atelier ?
La dérive du facteur K est la principale source d'erreur dans les deux formules ; compréhension facteur K de la tôle est critique. Les variations de la limite d'élasticité, de la largeur de la matrice en V et de la direction du grain peuvent entraîner des écarts allant jusqu'à ± 0,40 mm .
Effet du rapport de largeur de matrice en V (V/T) sur le facteur K
Lors du pliage à l'air, le rayon de courbure intérieur naturel est déterminé par la largeur inférieure de l'ouverture de la matrice . Lorsque la rainure en V s'ouvre de 6T à 10T , le décalage de la couche neutre change et la valeur BA dévie de manière non linéaire. Lors des essais en atelier de JS Precision (2026), chaque augmentation de la largeur de la matrice en V a abaissé le facteur K mesuré d'environ 0,03 - notez que c'est l'opposé de la tendance que vous obtenez en augmentant uniquement le rayon intérieur , alors verrouillez la matrice en V avant de vous fier à une valeur K.
|
Ouverture de la matrice en V |
Facteur K en acier doux |
Aluminium 5052 Facteur K |
BA Écart (%) |
Correction BD nécessaire |
|---|---|---|---|---|
|
V=6T |
0,45 |
0,42 |
Référence |
Référence |
|
V=8T |
0,42 |
0,39 |
+4,2% |
+0,28mm |
|
V=10T |
0,39 |
0,36 |
+7,8% |
+0,52 mm |
|
V=12T |
0,37 |
0,34 |
+10,5% |
+0,71 mm |
Source des données : ISO 7438:2020 spécifie les procédures d'essai de pliage mécanique pour les matériaux métalliques, établissant des protocoles d'étalonnage du facteur K pour différentes configurations de matrices en V.
Conclusion du tableau : L'augmentation de la rainure en V d'un niveau diminuera le facteur K d'environ 0,03. Les paramètres doivent être verrouillés en fonction du moule réel avant le pliage.
Étalonnage en atelier et compensation de courbure d'essai
Méthode JS Precision : nous effectuons un test de pliage à 90 degrés sur un coupon standard de 100 mm x 100 mm, puis calculons à rebours le véritable facteur K et la valeur BD . Il s'agit de la manière standard de vérifier un calcul de flexion dans l'air. La méthode a augmenté notre taux de réussite au premier article de 62 % à 89 %.
Source de données : AWS C4.6M/C4.6:2006 (R2012) , Pratiques recommandées pour le soudage et la fabrication de structures en alliage d'aluminium.
Comment sélectionner la bonne méthode de calcul dans les opérations modernes de presse plieuse CNC ?
La sélection de la bonne méthode nécessite de faire correspondre les flux de travail de CAO avec les capacités du contrôleur, en s'appuyant sur la déduction du pli par rapport à la tolérance au pli : ce qui est le mieux pour votre opération. Le logiciel CAM utilise des tables BA pour le dépliage 3D, tandis que les contrôleurs CNC acceptent les valeurs BD pour des corrections rapides. Cette réalité de double système exige un cadre décisionnel structuré.
Flux de données entre les modèles CAO et les contrôleurs CNC
Bonne pratique : dépliez avec la table BA côté CAO, puis convertissez-la en paramètres BD au niveau du contrôleur afin que les opérateurs puissent effectuer des corrections en temps réel dans l'atelier.
Coordination des capacités des machines
Pour garder découpe laser et le pliage servo électro-hydraulique en synchronisation, utilisez la méthode BD pour une compensation rapide de la taille du flan et maintenez la distance trou-bord afin que les opérations ultérieures ne déforment pas la pièce.
Logique complète de l'arbre de décision
Quatre étapes pour la sélection des projets :
- Identifiez la proportion d’ éléments à 90° et non à 90°.
- Confirmer les normes de mesure et de contrôle qualité.
- Vérifiez l'ouverture en forme de V et le rayon intérieur du moule inférieur et verrouillez le facteur K réel.
- L' algorithme et les paramètres correspondants sont générés en fonction de la distribution des caractéristiques.
|
Dimension de décision |
Support simple à 90° |
Châssis à angle variable |
Bouclier EMI compact |
Poutre de charge lourde (T≥6mm) |
|---|---|---|---|---|
|
Méthode recommandée |
Déduction de pliage (BD) |
Allocation de pliage (BA) |
Dépliage CAO 3D (avec table BA) |
Correction théorique du facteur BA + K |
|
Caractéristiques géométriques |
Coudes simples/symétriques à 90° |
Dégradé multi-angle de 30° à 150° |
Micro-brides (<3 mm) avec des tolérances d'ourlet serrées |
Grand R multi-courbure (≥2T) |
|
Étape de production |
Rapide monobloc/faible volume |
Outillage numérique moyen/grand volume |
Essai de matrices d'ultra-précision |
Prototypage structurel lourd |
|
Avertissement de risque de panne |
Pas pour> 4 coudes asymétriques |
Aucun calcul manuel autorisé |
Pas d'hypothèse uniforme du facteur K |
Pas d'estimation BD = 2T sur plaque mince |
La déduction des virages convient aux virages simples ou symétriques à 90 degrés. Pour un châssis complexe avec des angles variables ou des caractéristiques de cavité profonde , disposez la pièce à usiner avec l'algorithme de tolérance de pliage, en utilisant les facteurs K mesurés sur votre propre outillage.
Référence: SAEJ2340:2017 spécifie les normes de tolérance de conception pour les tôles d'acier de construction formées à froid utilisées dans les applications automobiles et industrielles.
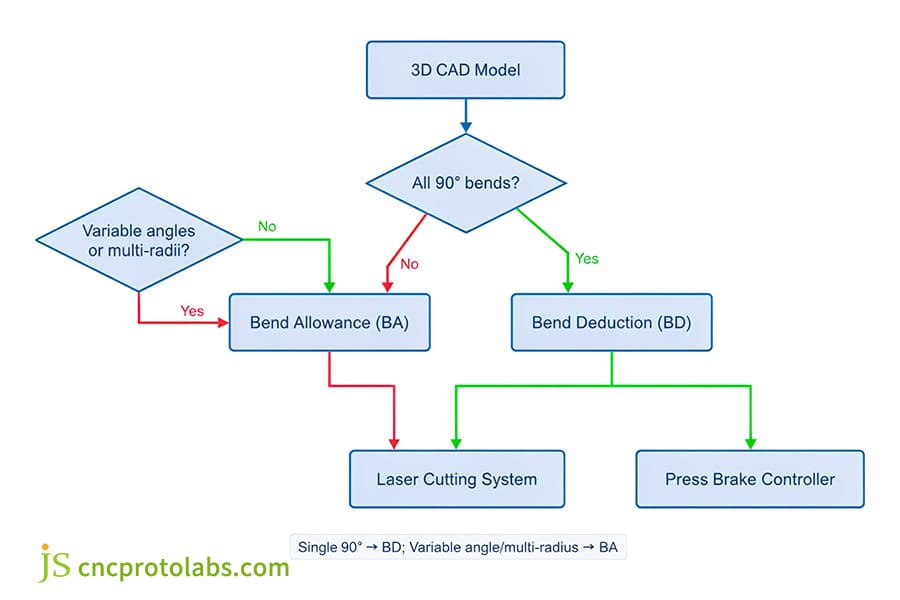
Figure 3 : Organigramme pour la sélection de la tolérance de pliage ou de la déduction dans les opérations de presse plieuse CNC.
Comment la refonte d’un boîtier de serveur industriel a-t-elle résolu l’empilement des tolérances d’assemblage ?
Cette refonte montre comment le passage des estimations empiriques aux BA et BD calibrés a éliminé une erreur de tolérance cumulée de 2,4 mm grâce à un calcul approprié du modèle plat de tôle. Face à un taux de retouche de 18% , JS Precision a mis en œuvre un étalonnage dynamique du facteur K, réduisant les taux de rejet à 0.8% .
Contexte du projet et goulot d’étranglement lors de l’assemblage
Le châssis de serveur 4U en aluminium haute densité pour centre de données comporte 8 coudes et 32 trous de rivets. La conception originale utilisait des coefficients CAO par défaut et un algorithme de déduction simplifié, qui produisaient une dérive de tolérance de ± 2,4 mm au niveau de la bride d'extrémité , désalignaient les trous du rail de guidage et rendaient l'assemblage impossible à fermer.
Analyse des causes profondes et intervention DFM
L'équipe JS Precision a découvert :
- Le V réel de la matrice de pliage est de 12 mm et le facteur K réel du matériau dérive jusqu'à 0,38 .
- Le dessin original utilisait incorrectement la formule 90° BD pour un angle de biseau de 60°, ce qui entraînait une distorsion de 0,9 mm dans la longueur dépliée.
Optimisation des processus de précision JS avec une approche à double algorithme
- Reconstruction de l'algorithme hybride : les bords à 90 degrés du cadre extérieur utilisent la méthode BD, tandis que les angles irréguliers de 60 degrés et 120 degrés utilisent la méthode BA.
- Correction mesurée : le BD réel de ce lot d'aluminium a été recalibré à 3,65 mm .
- Compensation de l'équipement : une correction dynamique du retour élastique par micro-angle a été téléchargée sur le contrôleur (2,8 degrés de compensation).
Données concrètes de validation finale de la production (projet n° SRV-4U-2026-07)
- La tolérance d'assemblage final a convergé vers ±0,18 mm .
- L'erreur de coaxialité des 32 trous de rivets est ≤0,10 mm .
- Le taux de retouche par lots est passé de 18,5 % à 0,8 % .
- Le temps d'assemblage par unité a diminué de 40 % , permettant une production initiale de 1 200 unités.
Source de données : enregistrement de projet interne de JS Precision SRV-4U-2026-07 (2026), refonte du boîtier de serveur 4U. Vérification du pliage et inspection des tolérances effectuées pour ISO 7438:2020 .
Pour des optimisations similaires, veuillez contacter JS Precision pour services de pliage de tôle sur mesure .
FAQ
Q1 : Quelle est la différence de formule de base entre la déduction pour pliage et l'allocation pour pliage ?
La tolérance de courbure est une méthode permettant de déterminer la longueur de l'arc de courbure le long de l'axe neutre, à l'aide de la formule BA=(π/180)×A×(R+K×T). La déduction de pliage correspond cependant à la différence entre la dimension de l'enveloppe extérieure de la pièce et la longueur de la pièce réellement dépliée, exprimée par BD=2OSSB-BA.
Q2 : Pourquoi la déduction des pliages est-elle plus fréquemment utilisée pour les pliages à 90 ° dans l'atelier ?
Avec BD, la longueur dépliée est égale à la somme des dimensions extérieures de chaque segment, moins la valeur de déduction. Cela élimine totalement la nécessité de localiser la courbe de la couche neutre, réduisant ainsi considérablement le temps et les erreurs du processus de conversion.
Q3 : Comment le facteur K affecte-t-il directement la précision de la tolérance de pliage ?
Le facteur K est défini comme le rapport entre la distance entre la couche neutre et la surface intérieure et l'épaisseur de la plaque. Un facteur K inexact entraînera une distorsion de la longueur de l'arc BA, entraînant un espacement des trous hors tolérance dans les situations de courbures multiples.
Q4 : Quand la déduction de pliage échoue-t-elle dans les calculs de tôlerie à angle aigu ?
À un angle inférieur à 60°, l'OSSB augmente progressivement, principalement lorsque les fonctions trigonométriques s'éloignent les unes des autres, et c'est pourquoi le point d'intersection théorique est bien au-delà de la limite physique. Ainsi, une tolérance de courbure est requise pour les angles aigus autres que 90° ou même pour les grands angles obtus.
Q5 : Pouvez-vous convertir la déduction de pliage en allocation de pliage sans logiciel spécialisé ?
Oui. Réorganisez BD = 2 x (R + T) x tan(A/2) - BA en BA = 2 x (R + T) x tan(A/2) - BD , en utilisant le rayon intérieur R, l'épaisseur de la feuille T et l'angle de pliage A. Aucun logiciel spécialisé n'est requis - une feuille de calcul suffit.
Q6 : Comment la sélection de la matrice en V de la presse plieuse modifie-t-elle la déduction de pliage requise ?
La modification de l'ouverture de la rainure en V de la matrice inférieure modifie le rayon intérieur naturel ( R ≈ V/8 en flexion à l'air ) et modifie également le facteur K. Étant donné que l'ouverture de la matrice entraîne à la fois R et K, la déduction de courbure doit être recalculée à chaque fois que vous changez la matrice en V.
Résumé
Le choix du bon algorithme est une décision technique qui équilibre l'efficacité de l'inspection, la complexité géométrique et les tolérances d'assemblage . Pour les brides standard à 90°, la déduction de courbure est utilisée pour correspondre étroitement aux mesures réelles de l'atelier ; pour les profils irréguliers multi-angles et les structures de plaques épaisses, une tolérance de courbure précise du facteur K est requise pour éliminer les tolérances cumulatives.
Pour éviter les fissures, le désalignement des trous et l'accumulation de tolérances hors de votre châssis matériel avant le début de la production, procédez de deux manières. Tout d’abord, lisez Facteur K de tôlerie, tolérance au pliage et facteur Y : principales différences et vérifiez la matrice de déformation et de coefficient mesurée pour les qualités de tôle que vous utilisez le plus. Deuxièmement, téléchargez votre modèle CAO 3D et votre dessin de modèle plat . Les ingénieurs seniors de JS Precision effectueront une analyse gratuite de fabricabilité (DFM) et une simulation de tolérance de flexion au niveau micrométrique.

Clause de non-responsabilité
Le contenu de cette page est uniquement à titre informatif. Pour Services de précision JS , il n'y a aucune représentation ou garantie, expresse ou implicite, quant à l'exactitude, l'exhaustivité ou la validité des informations. Il est de la responsabilité de l'acheteur d'identifier les exigences techniques spécifiques et demander un devis formel de pièces . Veuillez nous contacter pour plus d'informations.
Ressource

