 Español




La elección entre deducción de doblez y tolerancia de doblez determina la precisión del patrón plano y el ajuste del ensamblaje en la fabricación de chapa metálica. El margen de flexión (BA) mide la longitud real del arco a lo largo del eje neutro desplazado; La deducción de curvatura (BD) es la cantidad que se resta de las dimensiones exteriores sumadas para obtener la longitud plana correcta en blanco. Para piezas de chasis de acero y aluminio dobladas con aire de 1,5 mm a 3,0 mm , BD obtiene la pieza plana aproximadamente un 30 % más rápido en curvas estándar de 90 grados . BA es la mejor opción para curvaturas cerradas de 75 grados o menos, desplazamientos amplios y modelos CAD de radios múltiples.
Resumen de respuestas principales
Criterios de decisión de ingeniería: utilice la deducción de curvatura para una eliminación rápida de curvaturas de 90 grados y formas de múltiples pestañas. Utilice el margen de curvatura para ángulos de curvatura distintos de 90 grados, radios de matriz no estándar y expansión de cavidades de radio grande.
|
Criterios de decisión de ingeniería |
Deducción de curvatura (BD) |
Tolerancia de curvatura (BA) |
Método empírico del factor K |
Solución de despliegue CAD |
|---|---|---|---|---|
|
Control dimensional (ISO 2768-m) |
±0,15 mm a ±0,25 mm (estándar 90°) |
±0,08 mm a ±0,12 mm (bucle cerrado de ángulo completo) |
±0,30 mm a ±0,50 mm (deriva acumulativa) |
±0,05 mm a ±0,10 mm (requiere una mesa BD precisa) |
|
Eficiencia de cálculo |
Resta de dimensión exterior altamente directa |
Se necesita una conversión de longitud de arco moderada |
Búsqueda de tabla baja manual; 8%-15% de desperdicio de prueba hasta que se calibre la tabla del factor K |
Tiempo de configuración de base de datos muy automatizado pero |
|
Flexibilidad geométrica |
Limitado a bridas de 90°; 0,8 mm-4,0 mm de espesor |
Rango de ángulo completo (15°-165°); placas de >6,0 mm de espesor |
Sólo acero dulce convencional de 1,0 mm a 3,0 mm |
Secciones curvas complejas en 3D y dobladillos escalonados |
|
Escenarios de falla |
No apto para radios interiores grandes (R>3T) o piezas complejas que no sean de 90° |
No apto para anidamiento rápido manual con pinzas. |
No apto para chasis de TI de precisión ni soportes de aviación |
No válido sin compensación de matriz medida en el taller |
Fuente de datos: ISO 2768:1989 , Tolerancias generales - Parte 1: Tolerancias para dimensiones lineales y angulares sin indicaciones de tolerancia individuales. ASME Y14.5-2018 , Dimensionamiento y Tolerancias.
¿Cuáles son las mecánicas físicas que distinguen la deducción por curvatura y el margen de curvatura?
Los cálculos de deducción de flexión versus tolerancia de flexión se originan a partir del comportamiento elastoplástico de la chapa y de la migración del eje neutro . BA calcula la longitud del arco estirado, mientras que BD cuantifica la contracción de la geometría en relación con las intersecciones teóricas de vértices agudos.
Migración del eje neutro y distribución tensión-deformación
En la región de deformación plástica, la capa neutra se desplaza hacia adentro, hacia la superficie interior de la curva . La magnitud del desplazamiento se expresa mediante el factor K. Más detalladamente, se muestra como:
- La compresión de las fibras internas y la tensión de las fibras externas producen una distribución desigual de la tensión. Esa distribución es exactamente lo que el margen de curvatura y la deducción de curvatura intentan capturar.
- La cantidad de desplazamiento de la capa neutra para la aleación de aluminio 5052-H32 es en promedio un 15% mayor que la del acero con bajo contenido de carbono SPCC.
- Un material con un exponente de endurecimiento por trabajo más alto muestra un cambio de capa neutra mayor. Normalmente, el factor K se sitúa entre 0,30 y 0,50.
Lógica de cálculo y geometría del retroceso exterior (OSSB)
La fórmula para calcular OSSB es:
OSSB=tan(A/2)×(R+T) .
OSSB es la distancia virtual desde la intersección de las dos superficies exteriores extendidas del ala hasta el punto tangente donde comienza la curvatura interior. El método BD elige esta intersección virtual como punto a restar, mientras que el método BA sigue la longitud del arco real de la capa neutra. Para componentes que involucran deformaciones de flexión complejas, se pueden obtener evaluaciones profesionales consultando los servicios de doblado de chapa metálica personalizados de Precisión JS .
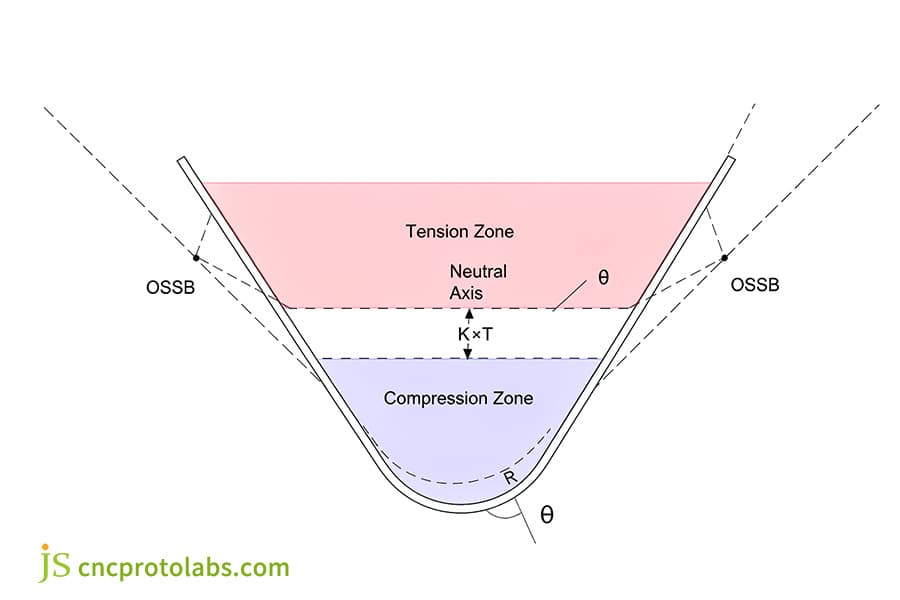
Figura 1: Diagrama de zona de tensión de flexión de chapa, zona de compresión, eje neutro y OSSB.
¿Cómo se calculan patrones planos de chapa metálica utilizando fórmulas exactas?
Los patrones planos precisos requieren fórmulas definitivas, como el cálculo del margen de curvatura, para evitar defectos costosos. La elección entre BA y BD dicta la determinación de la longitud del bloque plano. La mala aplicación puede causar tasas de desperdicio de hasta el 12%.
Fórmula teórica del margen de curvatura y límites de los ángulos
La fórmula de BA es BA = (π/180) × A × (R + K × T) .
Condiciones de contorno clave:
- En una curvatura aguda de 75 grados , el método BA mantiene la longitud desarrollada dentro de aproximadamente 0,08 mm del valor medido.
- Más allá de los 165 grados , el término OSSB crece abruptamente y BD pierde precisión práctica, por lo que BA sigue siendo el método de registro.
- El método BA puede realizar un cálculo aproximado bajo la condición de flexión asimétrica mediante el uso de acumulación de segmentación.
Fórmula de conversión de deducción de curvatura y cierre de ingeniería
La fórmula empírica para la deducción de curvatura es BD = 2 × OSSB - BA = 2 × (R + T) × tan(A/2) - BA , que es la fórmula estándar de deducción de curvatura .
La esquina estándar de 90° se simplifica a BD = 2 × (R + T) - BA, lo que elimina la necesidad de que los operadores del taller calculen la curva de la capa neutra y reduce significativamente la tasa de error.
En aplicaciones prácticas, los valores precisos de BD dependen de una coincidencia razonable de los parámetros del molde. Se recomienda consultar [selección de herramientas de plegadora de precisión] para determinar la relación correspondiente entre la abertura del molde inferior y el espesor del material.
Eliminación de la cadena de tolerancia acumulada
Para gabinetes complejos con múltiples curvaturas consecutivas:
- El error total del método BA crece linealmente. Cada curvatura contribuye aproximadamente 0,06 mm al error.
- El método BD proporciona un control dimensional de circuito cerrado más estable. Es posible mantener el error en el marco de ángulo recto dentro de ±0,15 mm.
|
Espesor(mm) |
AL5052 Factor K |
Factor K SPCC |
Valor BA(90°, AL5052) |
Valor BD (90°, SPCC) |
|---|---|---|---|---|
|
1.0 |
0,42 |
0,46 |
2,23 milímetros |
1,71 milímetros |
|
1.5 |
0,39 |
0,43 |
3,28 milímetros |
2,63 milímetros |
|
2.0 |
0,37 |
0,41 |
4,30 milímetros |
3,57 milímetros |
|
3.0 |
0,34 |
0,38 |
6,31 milímetros |
5,50 milímetros |
Fuente de datos: DIN 6935:2011 , Doblado en frío de chapa de acero: cálculo de los márgenes de flexión y recuperación elástica.
Conclusión de la tabla: estos valores se miden con nuestras propias herramientas V = 8T , donde la flexión con aire proporciona un radio interior natural de aproximadamente R = T. BD no es un múltiplo fijo del espesor en general, porque tanto R como K cambian con el calibre; en este conjunto de herramientas, BD aumenta de 1,71 mm a 1,0 mm a 5,50 mm a 3,0 mm , una extensión de 3,2 veces en lugar de un incremento constante. Vuelva a medir siempre en un cupón de 100 mm x 100 mm antes de cortar los espacios en blanco de producción.
¿Cuándo deberían los fabricantes de precisión elegir la deducción por curvatura en lugar de la asignación por curvatura?
Elegir BD en lugar de BA ofrece importantes ventajas de eficiencia con las herramientas de inspección física, lo que responde a cuándo utilizar la deducción de curvatura frente a la tolerancia de curvatura. Dado que los calibradores miden las dimensiones de las bridas exteriores, BD permite a los operadores verificar las tolerancias sin realizar ingeniería inversa en los arcos de flexión. Es óptimo para chasis de 90° y recorridos repetitivos a alta velocidad.
Coincidencia directa con puntos de referencia de medición de bridas físicas
Durante una inspección de calidad de fábrica del borde exterior de una brida con calibradores a vernier:
- El método BD funciona directamente a partir de las dimensiones exteriores de la brida, por lo que la longitud calculada en blanco y la lectura del calibre se pueden comparar entre sí en un circuito cerrado.
- El método BA requiere una medición precisa del punto tangente del arco interno, que normalmente conlleva más de 0,2 mm de error de desenfoque de proyección .
- El método BD reduce el tiempo de inspección de piezas en un 40%.
Aumentos de eficiencia en el doblado continuo de alto volumen
En prensas plegadoras CNC de ejes múltiples con cambios frecuentes de matriz, el método BD convierte las dimensiones de la pieza formada en dimensiones en blanco en muchos menos pasos, lo que ahorra al menos un 25 % del tiempo de conversión manual . Eso lo convierte en la mejor opción para alta mezcla y alto volumen. doblado de chapa de precisión .
Control de tolerancia del conjunto de marco rígido
Es necesario controlar la tolerancia dimensional de la superficie de montaje dentro de ±0,20 mm para un chasis de servidor estándar de 19 pulgadas. El método BD controla directamente las dimensiones del contorno exterior, por lo que tiene la ventaja de evitar la aparición de interferencias debido a la estimación de la desviación de la capa neutra.
Referencia: ASME Y14.5-2018 define los principios de tolerancia y dimensionamiento geométrico (GD&T) aplicables a las interfaces de ensamblaje de chapa metálica.
¿Por qué el margen de curvatura sobresale en ángulos agudos y conformado de radios múltiples?
BA supera la deducción de curvatura (BD) para ángulos agudos, curvaturas obtusas y radios variables, por lo que la respuesta a la deducción de curvatura versus el margen de curvatura: ¿cuál es mejor? Depende de la geometría de su pieza. A medida que el ángulo de curvatura se aleja de los 90 grados, la fórmula BD pierde estabilidad. BA todavía sigue la longitud real del arco, por lo que no sobredimensiona el espacio en blanco plano.
Fallo de singularidad OSSB en la formación de ángulos agudos
A medida que el ángulo de curvatura A cae por debajo de 60°, el retroceso exterior OSSB = tan(A/2) x (R + T) se contrae, porque tan(A/2) cae hacia cero.
Por lo tanto, la deducción de flexión BD = 2 x OSSB - BA se vuelve muy pequeña en términos absolutos: a 30 grados es solo de aproximadamente 0,34 mm para una hoja de 1 mm con R = 1 mm y K = 0,40, y nunca se vuelve negativa (matemáticamente BD se acerca a A_rad x T x (1 - K), que es positivo para cualquier K por debajo de 1).
El verdadero problema no es el signo sino la sensibilidad: cuando BD colapsa a unas pocas décimas de milímetro, cualquier error en el radio interior supuesto R o en el factor K domina el resultado, y una tabla BD calibrada a 90 grados no puede reutilizarse. Es por eso que el margen de curvatura es el método correcto para curvaturas agudas que no sean de 90 grados y para curvas grandes y obtusas : BA rastrea la longitud real del arco y se comporta consistentemente desde 15 grados hasta 165 grados.
Para funciones sin curvatura (borde recto), omita ambos métodos y utilice la longitud desarrollada directamente.
Seguimiento de curvatura de placa gruesa y radio grande
Cuando el radio del arco cambia y R/T alcanza 3,0 o más, la capa neutra se desplaza bruscamente hacia la mitad del espesor. La ecuación BA ajusta continuamente la longitud del arco a través de la variable del factor K, mientras que el enfoque BD puede variar ±0,50 mm en placas gruesas con gran curvatura.
Integración con motores de despliegue de chapa metálica CAD 3D
La curva BA es fundamental para los algoritmos de despliegue en SolidWorks, PTC Creo y paquetes CAD similares . Estos programas calculan patrones planos y resuelven automáticamente arcos tangentes de varios órdenes. El método BD no puede conectarse directamente a esa lógica de despliegue paramétrico.
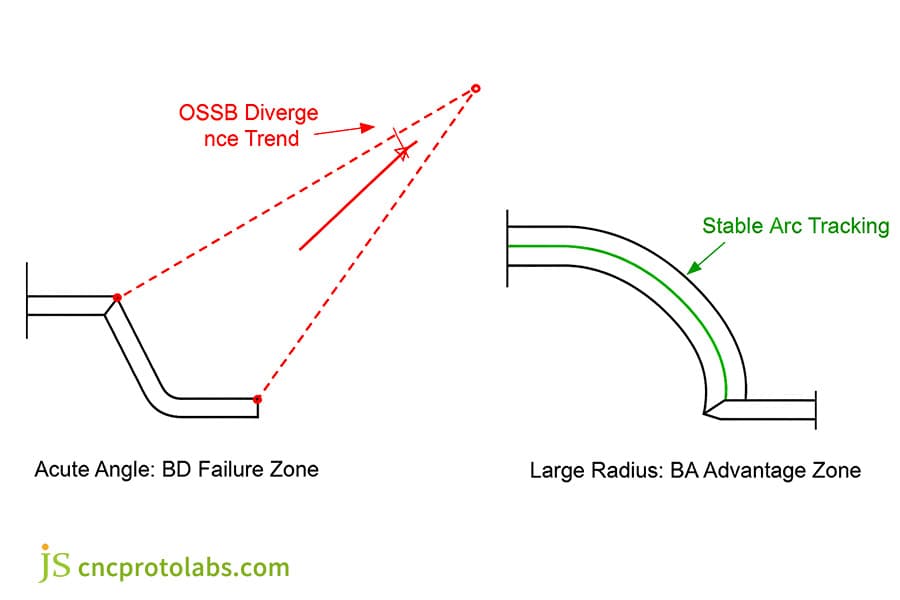
Figura 2: Diagrama que muestra la divergencia OSSB en ángulos agudos y el seguimiento del arco estable en un radio grande.
¿Cómo influye la deriva del factor K en la precisión de BD frente a BA en el taller?
La deriva del factor K es la principal fuente de error en ambas fórmulas; comprensión factor K de chapa es crítico. Las variaciones en el límite elástico, el ancho del troquel en V y la dirección del grano pueden provocar desviaciones de hasta ±0,40 mm .
Efecto de la relación de ancho del troquel en V (V/T) en el factor K
Cuando se dobla con aire, el radio de curvatura interior natural está determinado por el ancho de abertura inferior del troquel . A medida que la ranura en V se abre de 6T a 10T , el desplazamiento de la capa neutra cambia y el valor BA se desvía de forma no lineal. En las pruebas de taller de JS Precision (2026), cada aumento en el ancho del troquel en V redujo el factor K medido en aproximadamente 0,03; tenga en cuenta que esto es lo opuesto a la tendencia que se obtiene al aumentar solo el radio interior , así que bloquee el troquel en V antes de confiar en cualquier valor de K.
|
Apertura de matriz en V |
Factor K de acero dulce |
Aluminio 5052 Factor K |
Desviación BA (%) |
Corrección BD necesaria |
|---|---|---|---|---|
|
V=6T |
0,45 |
0,42 |
Base |
Base |
|
V=8T |
0,42 |
0,39 |
+4,2% |
+0,28 mm |
|
V=10T |
0,39 |
0,36 |
+7,8% |
+0,52mm |
|
V=12T |
0,37 |
0,34 |
+10,5% |
+0,71mm |
Fuente de datos: ISO 7438:2020 especifica procedimientos de prueba de flexión mecánica para materiales metálicos, estableciendo protocolos de calibración del factor K para diferentes configuraciones de troqueles en V.
Conclusión de la tabla: aumentar la ranura en V en un nivel disminuirá el factor K en aproximadamente 0,03. Los parámetros deben bloquearse de acuerdo con el molde real antes de doblarse.
Calibración en el taller y compensación de curvatura de prueba
Método JS Precision: realizamos una prueba de curvatura de 90 grados en un cupón estándar de 100 mm x 100 mm y luego volvemos a calcular el verdadero factor K y el valor BD . Esta es la forma estándar de verificar un cálculo de flexión de aire. El método elevó nuestra tasa de aprobación del primer artículo del 62% al 89%.
Fuente de datos: AWS C4.6M/C4.6:2006 (R2012) , Prácticas recomendadas para soldadura y fabricación de estructuras de aleaciones de aluminio.
¿Cómo se selecciona el método de cálculo correcto en las operaciones modernas de prensa plegadora CNC?
Seleccionar el método correcto requiere hacer coincidir los flujos de trabajo de CAD con las capacidades del controlador, dependiendo de la deducción de curvatura frente a la tolerancia de curvatura: cuál es mejor para su operación. El software CAM utiliza tablas BA para el despliegue 3D, mientras que los controladores CNC aceptan valores BD para correcciones rápidas. Esta realidad de sistema dual exige un marco de decisión estructurado.
Flujo de datos entre modelos CAD y controladores CNC
Mejores prácticas: desplegar con la tabla BA en el lado CAD, luego convertir a parámetros BD en el controlador para que los operadores puedan realizar correcciones en tiempo real en el taller.
Coordinación de capacidad de la máquina
para mantener corte por láser y doblado servo electrohidráulico sincronizado, utilice el método BD para una compensación rápida del tamaño de la pieza en bruto y mantenga la distancia entre el orificio y el borde para que las operaciones posteriores no distorsionen la pieza.
Lógica integral del árbol de decisión
Cuatro pasos para la selección de proyectos:
- Identifique la proporción de entidades de 90° y no 90°.
- Confirmar los estándares de medición y control de calidad.
- Verifique la apertura en forma de V y el radio interior del molde inferior y bloquee el factor K real.
- El algoritmo y los parámetros correspondientes se generan en función de la distribución de características.
|
Dimensión de decisión |
Soporte simple de 90° |
Chasis de ángulo variable |
Escudo EMI compacto |
Viga de carga pesada (T≥6mm) |
|---|---|---|---|---|
|
Método recomendado |
Deducción por curvatura (BD) |
Tolerancia de curvatura (BA) |
Despliegue CAD 3D (con mesa BA) |
Corrección teórica del factor BA +K |
|
Características de geometría |
Curvas simples/simétricas de 90° |
gradiente multiángulo de 30°-150° |
Microbridas (<3 mm) con tolerancias de dobladillo ajustadas |
R grande de curvatura múltiple (≥2T) |
|
Etapa de producción |
Rápido pieza única/bajo volumen |
Herramientas digitales de volumen medio/alto |
Prueba de troqueles de ultraprecisión |
Prototipos estructurales pesados |
|
Advertencia de riesgo de falla |
No para >4 curvas asimétricas |
No se permiten cálculos manuales |
No hay un supuesto uniforme del factor K |
Sin estimación de BD=2T de placa delgada |
La deducción de curvatura se adapta a curvas simples o simétricas de 90 grados. Para un chasis complejo con ángulos variables o características de cavidades profundas , coloque la pieza de trabajo con el algoritmo de margen de curvatura, utilizando factores K medidos con sus propias herramientas.
Referencia: SAE J2340:2017 especifica estándares de tolerancia de diseño para láminas de acero estructural conformadas en frío utilizadas en aplicaciones industriales y automotrices.
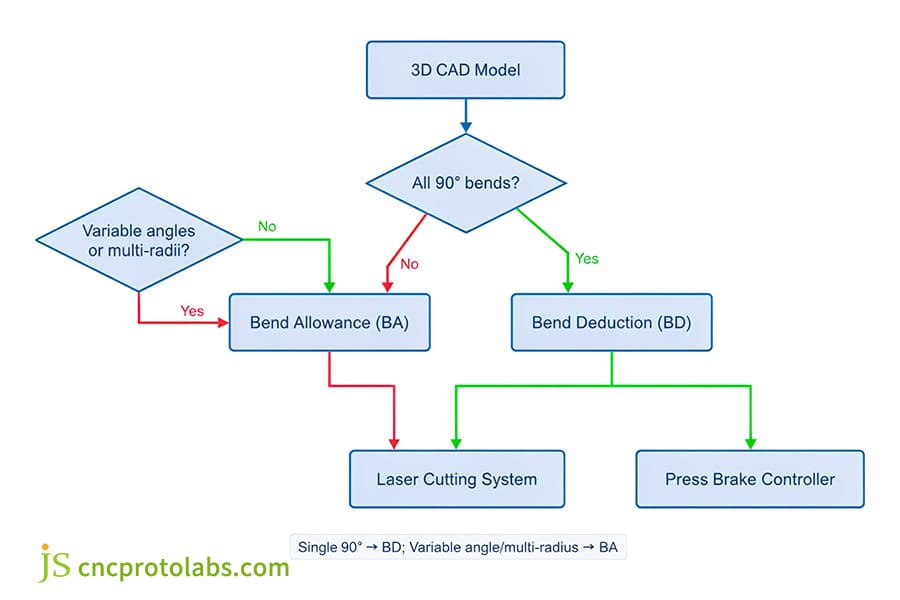
Figura 3: Diagrama de flujo para seleccionar el margen de curvatura o la deducción en operaciones de plegadora CNC.
¿Cómo resolvió el rediseño de un gabinete de servidor industrial el apilamiento de tolerancia de ensamblaje?
Este rediseño muestra cómo el cambio de estimaciones empíricas a BA y BD calibrados eliminó un error de tolerancia acumulativo de 2,4 mm mediante el cálculo adecuado del patrón plano de la chapa. Ante una tasa de retrabajo del 18 % , JS Precision implementó una calibración dinámica del factor K, reduciendo las tasas de rechazo al 0,8 % .
Antecedentes del proyecto y cuello de botella en el montaje
El chasis de servidor de aluminio de alta densidad 4U para un centro de datos tiene 8 curvas y 32 orificios para remaches. El diseño original utilizó coeficientes CAD predeterminados y un algoritmo de deducción simplificado, que produjo ±2,4 mm de desviación de tolerancia en el ala del extremo , desalineó los orificios del riel guía e hizo imposible cerrar el conjunto.
Análisis de causa raíz e intervención DFM
El equipo de JS Precision descubrió:
- La V real de la matriz de doblado es de 12 mm y el factor K real del material se desplaza a 0,38 .
- El dibujo original utilizó incorrectamente la fórmula BD de 90° para un ángulo de bisel de 60°, lo que resultó en una distorsión de 0,9 mm en la longitud desplegada.
Optimización de procesos de precisión JS con enfoque de algoritmo dual
- Reconstrucción del algoritmo híbrido: los bordes de 90 grados del marco exterior utilizan el método BD, mientras que los ángulos irregulares de 60 grados y 120 grados utilizan el método BA.
- Corrección medida: el BD real para este lote de aluminio se recalibró a 3,65 mm .
- Compensación del equipo: se cargó al controlador una corrección dinámica de recuperación elástica de microángulo (2,8 grados de compensación).
Datos duros de validación de producción final (Proyecto No. SRV-4U-2026-07)
- La tolerancia del conjunto final convergió a ±0,18 mm .
- El error de coaxialidad de los 32 orificios de remache es ≤0,10 mm .
- La tasa de retrabajo por lotes cayó del 18,5% al 0,8% .
- El tiempo de montaje por unidad se redujo en un 40% , liberando una producción inicial de 1.200 unidades.
Fuente de datos: registro de proyecto interno de JS Precision SRV-4U-2026-07 (2026), rediseño del gabinete del servidor 4U. Verificación de curvatura e inspección de tolerancia realizada para ISO 7438:2020 .
Para optimizaciones similares, comuníquese con JS Precision para Servicios personalizados de doblado de chapa. .
Preguntas frecuentes
P1: ¿Cuál es la diferencia de fórmula principal entre la deducción por curvatura y la asignación por curvatura?
El margen de flexión es un método para determinar la longitud del arco de flexión a lo largo del eje neutro, mediante la fórmula BA=(π/180)×A×(R+K×T). Sin embargo, la deducción de flexión es la diferencia entre la dimensión de la envoltura exterior de la pieza y la longitud de la pieza real desplegada, expresada como BD=2OSSB-BA.
P2: ¿Por qué se utiliza con más frecuencia la deducción de curvas para curvas de 90° en el taller?
Con BD, la longitud desplegada es igual a la suma de las dimensiones exteriores de cada segmento, menos el valor de deducción. Elimina totalmente la necesidad de localizar la curva de la capa neutra, disminuyendo así en gran medida el tiempo y los errores en el proceso de conversión.
P3: ¿Cómo afecta directamente el factor K a la precisión del margen de curvatura?
El factor K se define como la relación entre la distancia desde la capa neutra a la superficie interior y el espesor de la placa. Un factor K inexacto provocará una distorsión de la longitud del arco BA, lo que dará como resultado un espaciado entre orificios fuera de tolerancia en situaciones de múltiples curvaturas.
P4: ¿Cuándo falla la deducción de curvatura en los cálculos de chapa de ángulo agudo?
En un ángulo inferior a 60°, el OSSB aumenta progresivamente principalmente cuando las funciones trigonométricas se alejan, y es por eso que el punto de intersección teórico está mucho más allá del límite físico. Por lo tanto, se requiere un margen de curvatura para ángulos agudos que no sean de 90° o incluso para ángulos obtusos grandes.
P5: ¿Se puede convertir la deducción por pliegue en un margen por pliegue sin software especializado?
Sí. Reorganice BD = 2 x (R + T) x tan(A/2) - BA en BA = 2 x (R + T) x tan(A/2) - BD , utilizando el radio interior R, el espesor de la hoja T y el ángulo de plegado A. No se requiere software especializado; una hoja de cálculo es suficiente.
P6: ¿Cómo cambia la selección de troquel en V de la prensa plegadora la deducción de curvatura requerida?
Cambiar la apertura de la ranura en V del troquel inferior cambia el radio interior natural ( R ≈ V/8 en flexión al aire ) y cambia el factor K con él. Debido a que la apertura del dado impulsa tanto R como K, la deducción de curvatura debe recalcularse cada vez que se cambia el troquel en V.
Resumen
Elegir el algoritmo correcto es una decisión de ingeniería que equilibra la eficiencia de la inspección, la complejidad geométrica y las tolerancias de ensamblaje . Para bridas estándar de 90°, la deducción de curvatura se utiliza para coincidir estrechamente con las medidas reales del taller; para perfiles irregulares de múltiples ángulos y estructuras de placas gruesas, se requiere un margen de curvatura de factor K preciso para eliminar las tolerancias acumulativas.
Para evitar grietas, desalineación de orificios y tolerancia acumulada en el chasis de su hardware antes de que comience la producción, haga dos cosas. Primero, lee Factor K de chapa metálica frente a margen de flexión frente a factor Y: diferencias clave y verifique la deformación medida y la matriz de coeficientes para los grados de lámina que utiliza con más frecuencia. En segundo lugar, cargue su modelo CAD 3D y su dibujo de patrón plano : los ingenieros senior de JS Precision ejecutarán un análisis de capacidad de fabricación (DFM) gratuito y una simulación de tolerancia de flexión a nivel micrométrico.

Descargo de responsabilidad
El contenido de esta página tiene únicamente fines informativos. Para Servicios de precisión JS , no existen representaciones ni garantías, expresas o implícitas, en cuanto a la exactitud, integridad o validez de la información. Es responsabilidad del comprador identificar los requisitos técnicos específicos y Solicite una cotización formal de piezas. . Por favor contáctenos para más información.
Recurso

