 Português (Brasil)




A escolha entre dedução de dobra e tolerância de dobra determina a precisão do padrão plano e o ajuste da montagem na fabricação de chapas metálicas. A tolerância de dobra (BA) mede o comprimento verdadeiro do arco ao longo do eixo neutro deslocado; a dedução de dobra (BD) é o valor que você subtrai das dimensões externas somadas para obter o comprimento correto da peça plana. Para peças de chassi de alumínio e aço dobradas a ar de 1,5 mm a 3,0 mm , a BD produz a placa plana cerca de 30% mais rápido em curvas padrão de 90 graus . BA é a melhor escolha para curvas acentuadas de 75 graus ou menos, deslocamentos amplos e modelos CAD de vários raios.
Resumo da resposta principal
Critérios de decisão de engenharia: use a dedução de dobra para supressão rápida de dobras de 90 graus e formatos de múltiplos flanges. Use tolerância de dobra para ângulos de dobra diferentes de 90 graus, raios de matriz não padrão e expansão de cavidade de raio grande.
|
Critérios de decisão de engenharia |
Dedução de curvatura (BD) |
Tolerância de curvatura (BA) |
Método Empírico do Fator K |
Solução de desdobramento CAD |
|---|---|---|---|---|
|
Controle Dimensional (ISO 2768-m) |
±0,15 mm a ±0,25 mm (padrão 90°) |
± 0,08 mm a ± 0,12 mm (circuito fechado de ângulo total) |
±0,30mm a ±0,50mm (desvio acumulativo) |
± 0,05 mm a ± 0,10 mm (requer tabela BD precisa) |
|
Eficiência de cálculo |
Subtração de dimensão externa altamente direta |
É necessária conversão de comprimento de arco moderado |
Pesquisa de tabela pouco manual; 8%-15% de sucata de teste até que a tabela do fator K seja calibrada |
Tempo de configuração do banco de dados altamente automatizado |
|
Flexibilidade Geométrica |
Limitado a flanges de 90°; Espessura de 0,8 mm-4,0 mm |
Faixa de ângulo total (15°-165°); > placas de 6,0 mm de espessura |
Somente aço macio convencional de 1,0 mm a 3,0 mm |
Seções curvas complexas em 3D e bainhas escalonadas |
|
Cenários de falha |
Não para grandes raios internos (R>3T) ou peças complexas que não sejam de 90° |
Não é para agrupamento rápido manual usando calibradores |
Não para chassis de TI de precisão ou suportes de aviação |
Não é válido sem compensação de matriz medida no chão de fábrica |
Fonte de dados: ISO 2768:1989 , Tolerâncias gerais - Parte 1: Tolerâncias para dimensões lineares e angulares sem indicações de tolerância individuais. ASME Y14.5-2018 , Dimensionamento e Tolerância.
Quais são os mecanismos físicos que distinguem a dedução de curvatura e a tolerância de curvatura?
Os cálculos de dedução de dobra versus tolerância de dobra originam-se do comportamento elastoplástico da chapa metálica e da migração do eixo neutro . BA calcula o comprimento do arco esticado, enquanto BD quantifica a contração da geometria em relação às interseções teóricas de vértices agudos.
Migração do Eixo Neutro e Distribuição Tensão-Deformação
Na região de deformação plástica, a camada neutra se desloca para dentro, em direção à superfície interna da dobra . A extensão do deslocamento é expressa pelo fator K. Mais detalhadamente, ele aparece como:
- A compressão nas fibras internas e a tensão nas fibras externas produzem uma distribuição desigual de tensão. Essa distribuição é exatamente o que a margem de dobra e a dedução de dobra estão tentando capturar.
- A quantidade de deslocamento da camada neutra para a liga de alumínio 5052-H32 é em média 15% maior do que para o aço de baixo carbono SPCC.
- Um material com um expoente de endurecimento mais alto mostra um maior deslocamento da camada neutra. Normalmente, o fator K fica entre 0,30 e 0,50.
Geometria e lógica de cálculo do recuo externo (OSSB)
A fórmula para calcular OSSB é:
OSSB=tan(A/2)×(R+T) .
OSSB é a distância virtual da intersecção das duas superfícies externas estendidas do flange até o ponto tangente onde começa a dobra interna. O método BD escolhe esta interseção virtual como o ponto a ser subtraído, enquanto o método BA segue o comprimento real do arco da camada neutra. Para componentes que envolvem deformações de flexão complexas, avaliações profissionais podem ser obtidas consultando serviços personalizados de dobra de chapa metálica por Precisão JS .
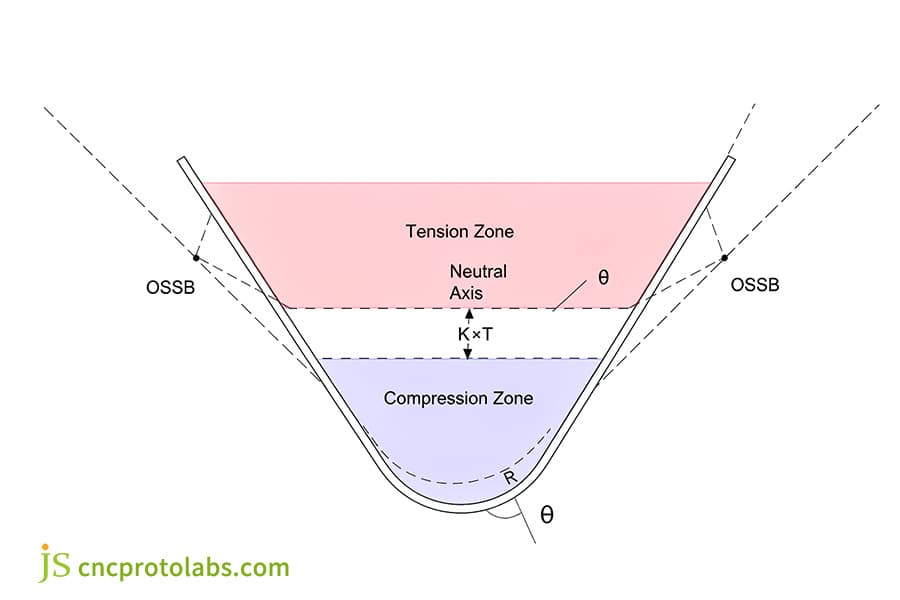
Figura 1: Diagrama da zona de tensão de flexão de chapa metálica, zona de compressão, eixo neutro e OSSB.
Como você calcula padrões planos de chapa metálica usando fórmulas exatas?
Padrões planos precisos exigem fórmulas definitivas, como cálculo de tolerância de dobra, para evitar defeitos dispendiosos. A escolha entre BA e BD determina a determinação do comprimento da peça plana. A aplicação incorreta pode causar taxas de descarte de até 12%.
Fórmula teórica de tolerância de dobra e limites de ângulo
A fórmula para BA é BA = (π/180) × A × (R + K × T) .
Principais condições de limite:
- Em uma curvatura aguda de 75 graus , o método BA mantém o comprimento desenvolvido dentro de cerca de 0,08 mm do valor medido.
- Além de 165 graus , o termo OSSB cresce acentuadamente e o BD perde a precisão prática, de modo que o BA continua sendo o método de registro.
- O método BA é capaz de fazer um cálculo aproximado sob a condição de flexão assimétrica usando acumulação de segmentação.
Fórmula de conversão de dedução de curvatura e fechamento de engenharia
A fórmula empírica para dedução de curvatura é BD = 2 × OSSB - BA = 2 × (R + T) × tan(A/2) - BA , que é a fórmula padrão de dedução de curvatura .
O canto padrão de 90° é simplificado para BD = 2 × (R + T) - BA, eliminando a necessidade dos operadores da oficina calcularem a curva da camada neutra e reduzindo significativamente a taxa de erro.
Em aplicações práticas, os valores BD precisos dependem da correspondência razoável dos parâmetros do molde. Recomenda-se consultar [seleção de ferramentas de dobradeira de precisão] para determinar a relação correspondente entre a abertura inferior do molde e a espessura do material.
Eliminação da cadeia de tolerância cumulativa
Para gabinetes complexos com múltiplas curvas consecutivas:
- O erro total do método BA cresce linearmente. Cada dobra contribui com cerca de 0,06 mm para o erro.
- O método BD oferece controle dimensional em malha fechada mais estável. É possível manter o erro no quadro em ângulo reto dentro de ±0,15 mm.
|
Espessura (mm) |
AL5052 Fator K |
Fator K SPCC |
Valor BA(90°, AL5052) |
Valor BD (90°, SPCC) |
|---|---|---|---|---|
|
1,0 |
0,42 |
0,46 |
2,23 mm |
1,71mm |
|
1,5 |
0,39 |
0,43 |
3,28 mm |
2,63 mm |
|
2,0 |
0,37 |
0,41 |
4,30mm |
3,57mm |
|
3,0 |
0,34 |
0,38 |
6,31mm |
5,50 mm |
Fonte de dados: DIN 6935:2011 , Dobragem a frio de chapas de aço - cálculo de tolerâncias de dobra e retorno elástico.
Conclusão da tabela: esses valores são medidos em nossas próprias ferramentas V = 8T , onde a flexão a ar fornece um raio interno natural de aproximadamente R = T. BD não é um múltiplo fixo de espessura em geral, porque tanto R quanto K mudam com o medidor - neste conjunto de ferramentas BD aumenta de 1,71 mm em 1,0 mm para 5,50 mm em 3,0 mm , um spread de 3,2x em vez de um incremento constante. Sempre meça novamente em um cupom de 100 mm x 100 mm antes de cortar peças brutas de produção.
Quando os fabricantes de precisão devem escolher a dedução de dobra em vez da tolerância de dobra?
A escolha de BD em vez de BA oferece grandes vantagens de eficiência com ferramentas de inspeção física, respondendo quando usar a dedução de dobra versus a margem de dobra? Como os calibradores medem as dimensões externas do flange, o BD permite que os operadores verifiquem as tolerâncias sem fazer engenharia reversa de arcos de curvatura. É ideal para chassis de 90° e corridas repetitivas em alta velocidade.
Correspondência direta com benchmarks de medição física de flanges
Durante uma inspeção de qualidade de fábrica da borda externa de um flange com calibradores vernier:
- O método BD funciona diretamente a partir das dimensões externas do flange, de modo que o comprimento calculado da peça bruta e a leitura do calibrador possam ser verificados entre si em um circuito fechado.
- O método BA requer uma medição precisa do ponto tangente do arco interno, que normalmente carrega mais de 0,2 mm de erro de desfoque de projeção .
- O método BD reduz o tempo de inspeção da peça em 40%.
Ganhos de eficiência em dobra contínua de alto volume
Em dobradeiras CNC multieixos com trocas frequentes de matrizes, o método BD converte dimensões da peça moldada em dimensões brutas em muito menos etapas, economizando pelo menos 25% do tempo de conversão manual . Isso o torna mais adequado para mixagens altas e volumes altos. dobra de chapa de precisão .
Controle de tolerância de montagem de estrutura rígida
É necessário controlar a tolerância dimensional da superfície de montagem dentro de ±0,20 mm para um chassi de servidor padrão de 19 polegadas. O método BD controla diretamente as dimensões do contorno externo, por isso tem a vantagem de evitar a ocorrência de interferências devido à estimativa de desvio da camada neutra.
Referência: ASME Y14.5-2018 define princípios de dimensionamento geométrico e tolerância (GD&T) aplicáveis às interfaces de montagem de chapa metálica.
Por que a tolerância de curvatura é excelente em ângulos agudos e formação de múltiplos raios?
BA supera a dedução de dobra (BD) para ângulos agudos, curvas obtusas e raios variados - então a resposta para dedução de dobra versus tolerância de dobra: qual é melhor? depende da geometria da sua peça. À medida que o ângulo de curvatura se afasta de 90 graus, a fórmula BD perde estabilidade. BA ainda rastreia o comprimento real do arco, para não superdimensionar a peça plana.
Falha de singularidade OSSB na formação de ângulo agudo
À medida que o ângulo de curvatura A cai abaixo de 60°, o recuo externo OSSB = tan(A/2) x (R + T) diminui, porque tan(A/2) cai em direção a zero.
A dedução de curvatura BD = 2 x OSSB - BA torna-se, portanto, muito pequena em termos absolutos - a 30 graus é apenas cerca de 0,34 mm para uma folha de 1 mm com R = 1 mm e K = 0,40, e nunca se torna negativa (matematicamente BD se aproxima de A_rad x T x (1 - K), o que é positivo para qualquer K abaixo de 1).
O verdadeiro problema não é o sinal, mas a sensibilidade: quando BD cai para alguns décimos de milímetro, qualquer erro no raio interno assumido R ou no fator K domina o resultado, e uma tabela BD calibrada em 90 graus não pode ser reutilizada. É por isso que a margem de dobra é o método correto para curvas agudas que não sejam de 90 graus e para curvas grandes e obtusas : BA rastreia o comprimento real do arco e se comporta consistentemente de 15 graus a 165 graus.
Para recursos de dobra zero (arestas retas), pule ambos os métodos e use o comprimento desenvolvido diretamente.
Rastreamento de curvatura de placa espessa e raio grande
Quando o raio do arco muda e R/T atinge 3,0 ou mais, a camada neutra muda acentuadamente em direção à espessura média. A equação BA ajusta continuamente o comprimento do arco através da variável do fator K, enquanto a abordagem BD pode variar em ±0,50 mm em chapas espessas com grande curvatura.
Integração com mecanismos de desdobramento de chapa metálica CAD 3D
A curva BA é central para os algoritmos de desdobramento no SolidWorks, PTC Creo e pacotes CAD semelhantes . Esses programas calculam padrões planos e resolvem arcos tangentes de múltiplas ordens automaticamente. O método BD não pode ser conectado diretamente a essa lógica de desdobramento paramétrica.
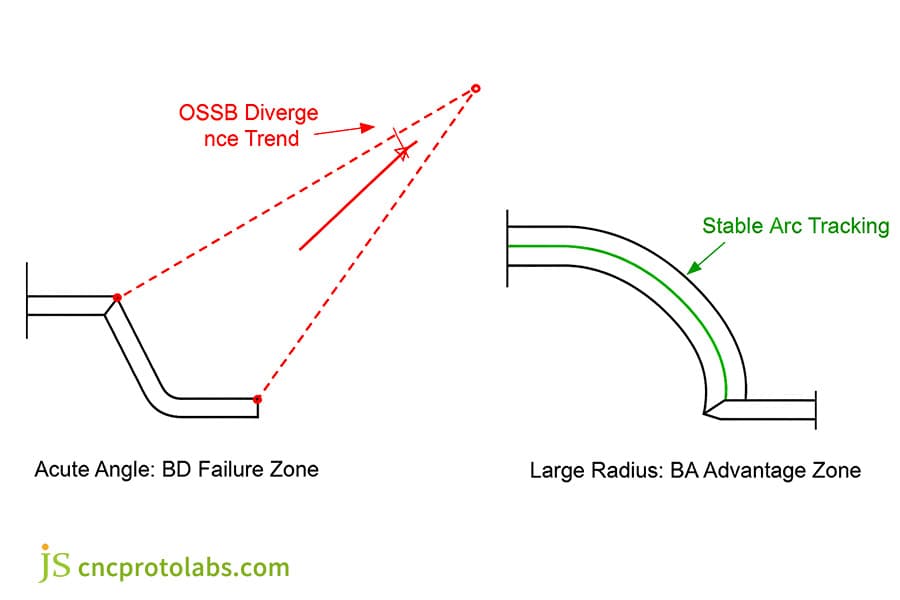
Figura 2: Diagrama mostrando divergência OSSB em ângulos agudos e rastreamento de arco estável em raio grande.
Como o desvio do fator K influencia a precisão BD vs BA no chão de fábrica?
O desvio do fator K é a principal fonte de erro em ambas as fórmulas; entendimento fator K de chapa metálica é crítico. Variações no limite de escoamento, largura da matriz em V e direção do grão podem causar desvios de até ±0,40 mm .
Efeito da relação de largura da matriz V (V/T) no fator K
Ao dobrar a ar, o raio de curvatura interno natural é determinado pela largura inferior da abertura da matriz . À medida que a ranhura em V abre de 6T para 10T , o deslocamento da camada neutra muda e o valor BA desvia de forma não linear. Nos testes de chão de fábrica da JS Precision (2026), cada aumento na largura da matriz V reduziu o fator K medido em cerca de 0,03 - observe que isso é o oposto da tendência obtida ao aumentar apenas o raio interno , portanto, bloqueie a matriz V antes de confiar em qualquer valor K.
|
Abertura V-Die |
Fator K de aço macio |
Fator K de alumínio 5052 |
Desvio BA (%) |
Correção BD necessária |
|---|---|---|---|---|
|
V=6T |
0,45 |
0,42 |
Linha de base |
Linha de base |
|
V=8T |
0,42 |
0,39 |
+4,2% |
+0,28 mm |
|
V=10T |
0,39 |
0,36 |
+7,8% |
+0,52 mm |
|
V=12T |
0,37 |
0,34 |
+10,5% |
+0,71 mm |
Fonte de dados: ISO 7438:2020 especifica procedimentos de teste de flexão mecânica para materiais metálicos, estabelecendo protocolos de calibração de fator K para diferentes configurações de matriz V.
Conclusão da tabela: Aumentar a ranhura em V em um nível diminuirá o Fator K em aproximadamente 0,03. Os parâmetros devem ser bloqueados de acordo com o molde real antes da dobra.
Calibração no chão de fábrica e compensação de curvatura experimental
Método JS Precision: executamos um teste de curvatura de 90 graus em um cupom padrão de 100 mm x 100 mm e, em seguida , calculamos novamente o verdadeiro fator K e o valor BD . Esta é a maneira padrão de verificar um cálculo de flexão de ar. O método aumentou nossa taxa de aprovação no primeiro artigo de 62% para 89%.
Fonte de dados: AWSC4.6M/C4.6:2006 (R2012) , Práticas Recomendadas para Soldagem e Fabricação de Estruturas de Liga de Alumínio.
Como você seleciona o método de cálculo correto nas operações modernas de prensa dobradeira CNC?
A seleção do método correto requer a correspondência dos fluxos de trabalho CAD com os recursos do controlador, dependendo da dedução de dobra versus tolerância de dobra: o que é melhor para sua operação. O software CAM utiliza tabelas BA para desdobramento 3D, enquanto os controladores CNC aceitam valores BD para correções rápidas. Esta realidade de sistema duplo exige um quadro de decisão estruturado.
Fluxo de dados entre modelos CAD e controladores CNC
Prática recomendada: desdobre com a tabela BA no lado CAD e depois converta para parâmetros BD no controlador para que os operadores possam fazer correções em tempo real no chão de fábrica.
Coordenação de capacidade de máquina
Para manter corte a laser e curvatura servo eletro-hidráulica em sincronia, use o método BD para compensação rápida do tamanho da peça bruta e mantenha a distância entre o furo e a borda para que operações posteriores não distorçam a peça.
Lógica Abrangente da Árvore de Decisão
Quatro etapas para seleção de projetos:
- Identifique a proporção de recursos de 90° e não-90°.
- Confirme os padrões de medição e controle de qualidade.
- Verifique a abertura em forma de V e o raio interno do molde inferior e bloqueie o fator K real.
- O algoritmo e os parâmetros correspondentes são gerados com base na distribuição de recursos.
|
Dimensão de decisão |
Suporte simples de 90° |
Chassi de ângulo variável |
Escudo EMI compacto |
Viga de carga pesada (T≥6mm) |
|---|---|---|---|---|
|
Método recomendado |
Dedução de curvatura (BD) |
Tolerância de curvatura (BA) |
Desdobramento CAD 3D (com mesa BA) |
Correção teórica do fator BA + K |
|
Recursos de geometria |
Curvas simples/simétricas de 90° |
Gradiente multiângulo de 30°-150° |
Microflanges (<3 mm) com tolerâncias de bainha apertadas |
Multi-curvatura grande R(≥2T) |
|
Estágio de produção |
Peça única rápida/baixo volume |
Ferramentas digitais de médio/alto volume |
Teste de matriz de ultraprecisão |
Prototipagem estrutural pesada |
|
Aviso de risco de falha |
Não para>4 curvas assimétricas |
Nenhum cálculo manual permitido |
Nenhuma suposição uniforme do fator K |
Nenhuma estimativa de BD = 2T de placa fina |
A dedução de curvatura é adequada para curvas simples ou simétricas de 90 graus. Para um chassi complexo com ângulos variados ou características de cavidades profundas , disponha a peça de trabalho com o algoritmo de tolerância de dobra, usando fatores K medidos em suas próprias ferramentas.
Referência: SAE J2340:2017 especifica padrões de tolerância de projeto para chapas de aço estrutural formadas a frio usadas em aplicações automotivas e industriais.
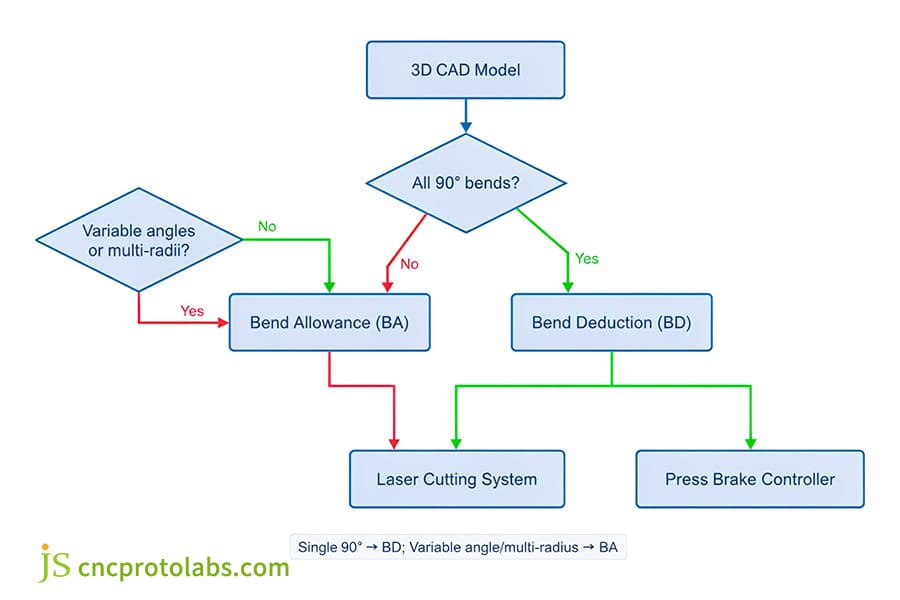
Figura 3: Fluxograma para seleção de tolerância ou dedução de dobra em operações de prensa dobradeira CNC.
Como um redesenho de gabinete de servidor industrial resolveu o empilhamento de tolerância de montagem?
Este redesenho mostra como a mudança de estimativas empíricas para BA e BD calibrados eliminou um erro de tolerância cumulativa de 2,4 mm através do cálculo adequado de padrão plano de chapa metálica. Enfrentando uma taxa de retrabalho de 18% , a JS Precision implementou a calibração dinâmica do fator K, reduzindo as taxas de rejeição para 0,8% .
Antecedentes do projeto e gargalo de montagem
O chassi do servidor 4U de alumínio de alta densidade para um data center possui 8 curvas e 32 furos para rebites. O projeto original usava coeficientes CAD padrão e um algoritmo de dedução simplificado, que produzia ±2,4 mm de desvio de tolerância no flange final , desalinhava os furos do trilho-guia e impossibilitava o fechamento da montagem.
Análise de causa raiz e intervenção DFM
A equipe JS Precision descobriu:
- O V real da matriz de dobra é de 12 mm e o fator K real do material varia para 0,38 .
- O desenho original usou incorretamente a fórmula BD de 90° para um ângulo de chanfro de 60°, resultando em uma distorção de 0,9 mm no comprimento desdobrado.
Otimização de processos de precisão JS com abordagem de algoritmo duplo
- Reconstrução do algoritmo híbrido: as bordas de 90 graus do quadro externo usam o método BD, enquanto os ângulos irregulares de 60 e 120 graus usam o método BA.
- Correção medida: o BD real para este lote de alumínio foi recalibrado para 3,65 mm .
- Compensação do equipamento: uma correção dinâmica de retorno elástico de microângulo foi carregada no controlador (2,8 graus de compensação).
Dados concretos de validação de produção final (Projeto nº SRV-4U-2026-07)
- A tolerância de montagem final convergiu para ±0,18 mm .
- O erro de coaxialidade dos 32 furos de rebite é ≤0,10 mm .
- A taxa de retrabalho de lote caiu de 18,5% para 0,8% .
- O tempo de montagem por unidade caiu 40% , liberando uma produção inicial de 1.200 unidades.
Fonte de dados: Registro de projeto interno JS Precision SRV-4U-2026-07 (2026), redesenho do gabinete do servidor 4U. Verificação de dobra e inspeção de tolerância realizadas para ISO 7438:2020 .
Para otimizações semelhantes, entre em contato com JS Precision para serviços personalizados de dobra de chapa metálica .
Perguntas frequentes
Q1: Qual é a diferença básica da fórmula entre a dedução de dobra e a tolerância de dobra?
Bend Allowance é um método para determinar o comprimento do arco de flexão ao longo do eixo neutro, através da fórmula BA=(π/180)×A×(R+K×T). A Dedução de Dobramento, entretanto, é a diferença entre a dimensão do envelope externo da peça e o comprimento da peça realmente desdobrada, expressa como BD=2OSSB-BA.
P2: Por que a dedução de dobra é usada com mais frequência para curvas de 90° no chão de fábrica?
Com BD, o comprimento desdobrado é igual à soma das dimensões externas de cada segmento, menos o valor de dedução. Elimina totalmente a necessidade de localizar a curva da camada neutra, diminuindo bastante o tempo e os erros no processo de conversão.
Q3: Como o fator K afeta diretamente a precisão da tolerância de curvatura?
O Fator K é definido como a razão entre a distância da camada neutra à superfície interna e a espessura da placa. O Fator K impreciso causará distorção do comprimento do arco BA, resultando em espaçamento de furos fora da tolerância em situações de múltiplas dobras.
Q4: Quando a dedução de dobra falha nos cálculos de chapa metálica de ângulo agudo?
Em um ângulo inferior a 60° graus, o OSSB aumenta progressivamente, principalmente quando as funções trigonométricas estão se distanciando, e é por isso que o ponto teórico de intersecção está muito além do limite físico. Portanto, a tolerância de curvatura é necessária para ângulos agudos que não sejam de 90° ou mesmo ângulos obtusos grandes.
Q5: Você pode converter a dedução de dobra em tolerância de dobra sem software especializado?
Sim. Reorganize BD = 2 x (R + T) x tan(A/2) - BA em BA = 2 x (R + T) x tan(A/2) - BD , usando o raio interno R, a espessura da chapa T e o ângulo de dobra A. Nenhum software especializado é necessário - uma planilha é suficiente.
Q6: Como a seleção do V-Die do freio de pressão altera a dedução de dobra necessária?
Alterar a abertura da ranhura em V da matriz inferior altera o raio interno natural ( R ≈ V/8 na flexão a ar ) e altera o fator K com ele. Como a abertura da matriz aciona R e K, a dedução da dobra deve ser recalculada toda vez que a matriz V for trocada.
Resumo
Escolher o algoritmo correto é uma decisão de engenharia que equilibra eficiência de inspeção, complexidade geométrica e tolerâncias de montagem . Para flanges padrão de 90°, a Dedução de Curvatura é usada para corresponder às medições reais da oficina; para perfis irregulares de vários ângulos e estruturas de placas espessas, é necessária uma tolerância de dobra precisa do fator K para eliminar tolerâncias cumulativas.
Para evitar rachaduras, desalinhamento de furos e acúmulo de tolerância cumulativa fora do seu chassi de hardware antes do início da produção, faça duas coisas. Primeiro, leia Fator K de chapa metálica versus tolerância de dobra versus fator Y: principais diferenças e verifique a deformação medida e a matriz de coeficientes para os tipos de chapa que você mais usa. Em segundo lugar, carregue seu modelo CAD 3D e desenho de padrão plano - os engenheiros seniores da JS Precision executarão uma análise gratuita de capacidade de fabricação (DFM) e uma simulação de tolerância de flexão em nível micrométrico.

Isenção de responsabilidade
O conteúdo desta página é apenas para fins informativos. Para Serviços de precisão JS , não há representações ou garantias, expressas ou implícitas, quanto à exatidão, integridade ou validade das informações. É responsabilidade do comprador identificar requisitos técnicos específicos e solicite uma cotação formal de peças . Entre em contato conosco para mais informações.
Recurso

