 Deutsch




Die Wahl zwischen Biegeabzug und Biegezugabe bestimmt die Präzision des flachen Musters und die Passung der Baugruppe bei der Blechfertigung. Die Biegezugabe (BA) misst die wahre Bogenlänge entlang der verschobenen neutralen Achse; Der Biegeabzug (BD) ist der Betrag, den Sie von den summierten Außenabmessungen abziehen, um die richtige Länge des flachen Rohlings zu erhalten. Bei luftgebogenen 1,5 mm bis 3,0 mm starken Aluminium- und Stahl-Chassisteilen stellt BD den flachen Rohling bei standardmäßigen 90-Grad-Biegungen etwa 30 % schneller her . BA ist die bessere Wahl für scharfe Biegungen von 75 Grad oder weniger, große Versätze und CAD-Modelle mit mehreren Radien.
Zusammenfassung der Kernantwort
Technische Entscheidungskriterien: Verwenden Sie die Biegeableitung zum schnellen Ausschneiden von 90-Grad-Bögen und Formen mit mehreren Flanschen. Verwenden Sie Biegezugabe für andere Biegewinkel als 90 Grad, nicht standardmäßige Matrizenradien und Hohlraumerweiterungen mit großem Radius.
|
Technische Entscheidungskriterien |
Biegeabzug (BD) |
Biegezugabe (BA) |
Empirische K-Faktor-Methode |
CAD-Entfaltungslösung |
|---|---|---|---|---|
|
Dimensionskontrolle (ISO 2768-m) |
±0,15 mm bis ±0,25 mm (Standard 90°) |
±0,08 mm bis ±0,12 mm (geschlossene Vollwinkelschleife) |
±0,30 mm bis ±0,50 mm (akkumulierte Drift) |
±0,05 mm bis ±0,10 mm (erfordert einen präzisen BD-Tisch) |
|
Berechnungseffizienz |
Hochdirekte Subtraktion der Außendimension |
Mittlere Umrechnung der Bogenlänge erforderlich |
Niedrige manuelle Tabellensuche; 8–15 % Probeschrott, bis die K-Faktor-Tabelle kalibriert ist |
Hoch automatisiert, aber Datenbank-Einrichtungszeit |
|
Geometrische Flexibilität |
Begrenzt auf 90°-Flansche; 0,8 mm bis 4,0 mm Dicke |
Voller Winkelbereich (15°–165°); >6,0 mm dicke Platten |
Nur herkömmlicher 1,0-3,0-mm-Weichstahl |
Komplexe 3D-Kurvenabschnitte und Stufensäume |
|
Fehlerszenarien |
Nicht für große Innenradien (R>3T) oder komplexe Teile ohne 90°-Winkel |
Nicht für manuelles Schnellschachteln mit Messschiebern geeignet |
Nicht für Präzisions-IT-Chassis oder Luftfahrthalterungen |
Nicht gültig ohne in der Werkstatt gemessene Werkzeugkompensation |
Datenquelle: ISO 2768:1989 , Allgemeintoleranzen - Teil 1: Toleranzen für Längen- und Winkelmaße ohne individuelle Toleranzangaben. ASME Y14.5-2018 , Bemaßung und Toleranzen.
Was sind die physikalischen Mechanismen, die Biegungsabzug und Biegungszugabe unterscheiden?
Die Berechnungen des Biegeabzugs und der Biegezugabe beruhen auf dem elastoplastischen Verhalten des Blechs und der Migration der neutralen Achse . BA berechnet die gestreckte Bogenlänge, während BD die Geometriekontraktion relativ zu theoretischen scharfen Scheitelpunktschnittpunkten quantifiziert.
Migration der neutralen Achse und Spannungs-Dehnungs-Verteilung
Im Bereich der plastischen Verformung verschiebt sich die neutrale Schicht nach innen, in Richtung der Innenfläche der Biegung . Das Ausmaß der Verschiebung wird durch den K-Faktor ausgedrückt. Im Detail sieht es so aus:
- Druck auf die inneren Fasern und Zug auf die äußeren Fasern führen zu einer ungleichmäßigen Spannungsverteilung. Diese Verteilung ist genau das, was Biegezugabe und Biegeabzug zu erfassen versuchen.
- Die Neutralschichtverdrängung ist bei der Aluminiumlegierung 5052-H32 im Durchschnitt 15 % höher als bei SPCC-Stahl mit niedrigem Kohlenstoffgehalt.
- Ein Material mit einem höheren Kaltverfestigungsexponenten zeigt eine größere Neutralschichtverschiebung. Normalerweise liegt der K-Faktor zwischen 0,30 und 0,50.
Outer Setback (OSSB) Geometrie und Berechnungslogik
Die Formel zur Berechnung OSSB ist:
OSSB=tan(A/2)×(R+T) .
OSSB ist der virtuelle Abstand vom Schnittpunkt der beiden verlängerten Außenflanschflächen zum Tangentenpunkt , an dem die Innenbiegung beginnt. Die BD-Methode wählt diesen virtuellen Schnittpunkt als Subtraktionspunkt, während die BA-Methode der tatsächlichen Bogenlänge der neutralen Schicht folgt. Bei Bauteilen mit komplexen Biegeverformungen können professionelle Bewertungen über die kundenspezifischen Blechbiegedienste von eingeholt werden JS Präzision .
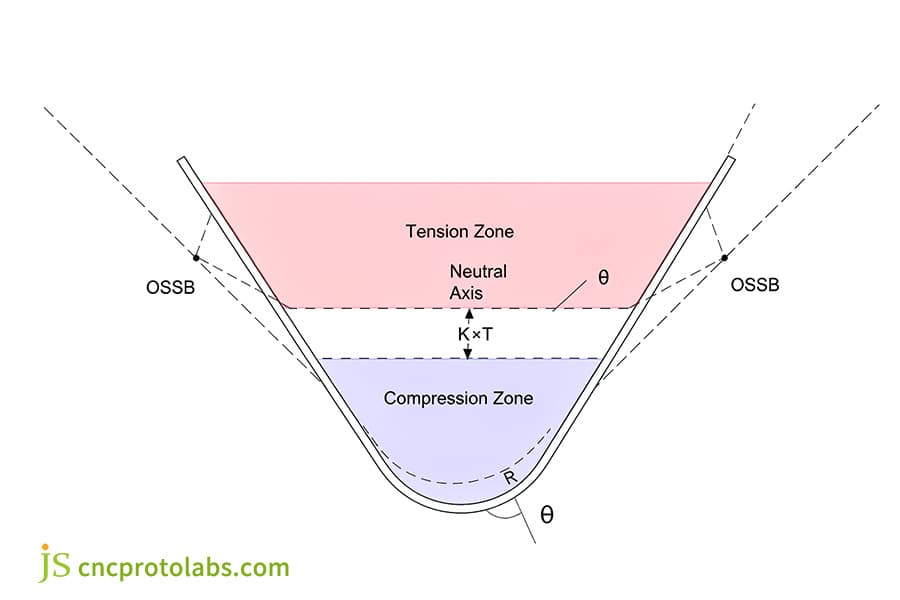
Abbildung 1: Diagramm der Blechbiegespannungszone, der Druckzone, der neutralen Achse und des OSSB.
Wie berechnet man Blechabwicklungen anhand exakter Formeln?
Präzise flache Muster erfordern eindeutige Formeln wie die Berechnung der Biegezugabe , um kostspielige Fehler zu vermeiden. Die Wahl zwischen BA und BD bestimmt die Längenbestimmung des Flachrohlings. Eine falsche Anwendung kann zu Ausschussraten von bis zu 12 % führen.
Theoretische Formel für die Biegezugabe und Winkelgrenzen
Die Formel für BA lautet BA = (π/180) × A × (R + K × T) .
Wichtige Randbedingungen:
- Bei einer spitzen Biegung von 75 Grad hält die BA-Methode die entwickelte Länge auf etwa 0,08 mm des gemessenen Wertes.
- Über 165 Grad hinaus steigt der OSSB-Term steil an und BD verliert an praktischer Genauigkeit, sodass BA weiterhin die Aufzeichnungsmethode bleibt.
- Die BA-Methode ist in der Lage, mithilfe der Segmentierungsakkumulation eine grobe Berechnung unter der Bedingung einer asymmetrischen Biegung durchzuführen .
Umrechnungsformel für Biegeabzug und technischer Abschluss
Die empirische Formel für den Biegeabzug lautet BD = 2 × OSSB – BA = 2 × (R + T) × tan(A/2) – BA , was die Standardformel für den Biegeabzug ist.
Die standardmäßige 90°-Ecke wird auf BD = 2 × (R + T) – BA vereinfacht, wodurch Werkstattbetreiber die Berechnung der neutralen Schichtkurve überflüssig machen und die Fehlerquote erheblich reduziert wird.
In praktischen Anwendungen hängen genaue BD-Werte von der angemessenen Abstimmung der Formparameter ab. Es wird empfohlen, sich auf [Auswahl von Werkzeugen für Präzisionsabkantpressen] zu beziehen, um die entsprechende Beziehung zwischen der unteren Formöffnung und der Materialstärke zu bestimmen.
Eliminierung der kumulativen Toleranzkette
Für komplexe Schränke mit mehreren aufeinanderfolgenden Biegungen:
- Der Gesamtfehler der BA-Methode wächst linear. Jede Biegung trägt etwa 0,06 mm zum Fehler bei.
- Die BD-Methode ermöglicht eine stabilere Dimensionskontrolle im geschlossenen Regelkreis. Es ist möglich, den Fehler im rechtwinkligen Rahmen innerhalb von ±0,15 mm zu halten.
|
Dicke (mm) |
AL5052 K-Faktor |
SPCC K-Faktor |
BA-Wert (90°, AL5052) |
BD-Wert (90°, SPCC) |
|---|---|---|---|---|
|
1,0 |
0,42 |
0,46 |
2,23 mm |
1,71 mm |
|
1.5 |
0,39 |
0,43 |
3,28 mm |
2,63 mm |
|
2,0 |
0,37 |
0,41 |
4,30 mm |
3,57 mm |
|
3,0 |
0,34 |
0,38 |
6,31 mm |
5,50 mm |
Datenquelle: DIN 6935:2011 , Kaltbiegen von Stahlblech – Berechnung von Biegezugaben und Rückfederung.
Tabellenschlussfolgerung: Diese Werte wurden an unseren eigenen V = 8T- Werkzeugen gemessen, bei denen sich durch Luftbiegen ein natürlicher Innenradius von ungefähr R = T ergibt. BD ist im Allgemeinen kein festes Vielfaches der Dicke, da sich sowohl R als auch K mit der Stärke ändern – bei diesem Werkzeugsatz steigt BD von 1,71 mm bei 1,0 mm auf 5,50 mm bei 3,0 mm , eine 3,2-fache Streuung statt einer konstanten Erhöhung. Messen Sie immer erneut an einem 100 mm x 100 mm großen Probestück, bevor Sie Produktionsrohlinge schneiden.
Wann sollten Präzisionsverarbeiter den Biegeabzug der Biegezugabe vorziehen?
Die Wahl von BD gegenüber BA bietet erhebliche Effizienzvorteile bei physischen Inspektionswerkzeugen. Die Frage lautet: Wann sollte der Biegeabzug gegenüber der Biegezugabe verwendet werden? Da Messschieber die äußeren Flanschabmessungen messen, können Bediener mit BD Toleranzen überprüfen, ohne Biegebögen nachzuentwickeln. Es ist optimal für 90°-Fahrwerke und wiederholte Hochgeschwindigkeitsfahrten.
Direkter Abgleich mit physikalischen Flanschmess-Benchmarks
Bei einer Werksqualitätsprüfung der Außenkante eines Flansches mit Messschiebern:
- Die BD-Methode basiert direkt auf den Außenflanschabmessungen, sodass die berechnete Rohlingslänge und der Bremssattelwert in einem geschlossenen Kreislauf miteinander verglichen werden können.
- Die BA-Methode erfordert eine genaue Messung des Innenbogen-Tangentenpunkts, der typischerweise einen Projektionsunschärfefehler von mehr als 0,2 mm aufweist.
- Die BD-Methode verkürzt die Stückprüfzeit um 40 %.
Effizienzsteigerungen beim kontinuierlichen Biegen großer Stückzahlen
Bei mehrachsigen CNC-Abkantpressen mit häufigem Gesenkwechsel wandelt die BD-Methode Formteilabmessungen in wesentlich weniger Schritten in Rohlingsabmessungen um, wodurch mindestens 25 % der manuellen Umrechnungszeit eingespart werden . Dadurch eignet es sich besser für High-Mix und High-Volume Präzisionsbiegen von Blechen .
Toleranzkontrolle der starren Rahmenmontage
Für ein 19-Zoll-Standardservergehäuse ist es erforderlich, die Maßtoleranz der Montageoberfläche auf ±0,20 mm zu kontrollieren. Die BD-Methode steuert direkt die Außenkonturabmessungen und hat daher den Vorteil, dass das Auftreten von Interferenzen aufgrund der Abweichungsschätzung der neutralen Schicht verhindert wird.
Referenz: ASME Y14.5-2018 definiert geometrische Bemaßungs- und Toleranzprinzipien (GD&T), die auf Blechbaugruppenschnittstellen anwendbar sind.
Warum zeichnet sich die Biegezugabe bei spitzen Winkeln und beim Formen mit mehreren Radien aus?
BA übertrifft den Biegungsabzug (BD) bei spitzen Winkeln, stumpfen Biegungen und variierenden Radien. Die Antwort auf Biegungsabzug vs. Biegezugabe lautet also: Was ist besser? hängt von der Geometrie Ihres Teils ab. Wenn sich der Biegewinkel von 90 Grad entfernt, verliert die BD-Formel an Stabilität. BA verfolgt weiterhin die tatsächliche Bogenlänge, sodass der flache Rohling nicht überdimensioniert wird.
OSSB-Singularitätsversagen bei der Bildung spitzer Winkel
Wenn der Biegewinkel A unter 60° fällt, schrumpft der äußere Rückschlag OSSB = tan(A/2) x (R + T) , weil tan(A/2) gegen Null fällt.
Der Biegeabzug BD = 2 x OSSB – BA wird daher in absoluten Zahlen sehr klein – bei 30 Grad beträgt er nur etwa 0,34 mm für ein 1-mm-Blech mit R = 1 mm und K = 0,40 und wird nie negativ (mathematisch nähert sich BD A_rad x T x (1 – K), was für jedes K unter 1 positiv ist).
Das eigentliche Problem ist nicht das Vorzeichen, sondern die Empfindlichkeit: Wenn BD auf wenige Zehntel Millimeter zusammenbricht, dominiert jeder Fehler im angenommenen Innenradius R oder im K-Faktor das Ergebnis, und ein auf 90 Grad kalibrierter BD-Tisch kann nicht wiederverwendet werden. Aus diesem Grund ist die Biegezugabe die richtige Methode für scharfe Biegungen, die nicht 90 Grad betragen, und für große stumpfe Biegungen : BA verfolgt die tatsächliche Bogenlänge und verhält sich von 15 Grad bis 165 Grad konsistent.
Überspringen Sie für Features ohne Biegung (gerade Kanten) beide Methoden und verwenden Sie direkt die entwickelte Länge.
Dicke Platte und Krümmungsverfolgung mit großem Radius
Wenn sich der Bogenradius ändert und R/T 3,0 oder mehr erreicht, verschiebt sich die neutrale Schicht stark in Richtung mittlerer Dicke. Die BA-Gleichung passt die Bogenlänge kontinuierlich über die K-Faktor-Variable an, während der BD-Ansatz bei dicken Blechen mit großer Krümmung um ±0,50 mm abweichen kann .
Integration mit 3D-CAD-Blechabwicklungs-Engines
Die BA-Kurve ist von zentraler Bedeutung für die Entfaltungsalgorithmen in SolidWorks, PTC Creo und ähnlichen CAD-Paketen . Diese Programme berechnen Abwicklungen und lösen automatisch Tangentenbögen mehrerer Ordnungen auf. Die BD-Methode kann nicht direkt in diese parametrische Entfaltungslogik integriert werden.
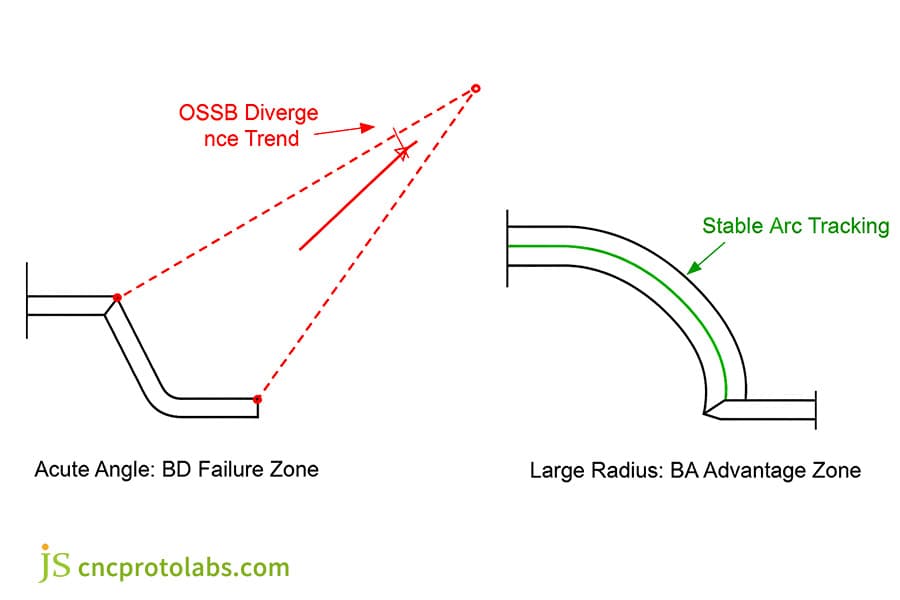
Abbildung 2: Diagramm, das die OSSB-Divergenz in spitzen Winkeln und die stabile Bogenverfolgung in großen Radien zeigt.
Wie beeinflusst die K-Faktor-Drift die BD- vs. BA-Genauigkeit in der Werkstatt?
Die K-Faktor-Drift ist in beiden Formeln die Hauptfehlerquelle; Verständnis Blech-K-Faktor ist kritisch. Schwankungen in der Streckgrenze, V-Matrizenbreite und Kornrichtung können zu Abweichungen von bis zu ±0,40 mm führen.
Auswirkung des V-Matrizen-Breitenverhältnisses (V/T) auf den K-Faktor
Beim Luftbiegen wird der natürliche innere Biegeradius durch die untere Gesenköffnungsweite bestimmt. Wenn sich die V-Nut von 6T auf 10T öffnet, ändert sich die Neutralschichtverschiebung und der BA-Wert weicht nichtlinear ab. In den Werkstattversuchen von JS Precision (2026) senkte jede Erhöhung der V-Matrizenbreite den gemessenen K-Faktor um etwa 0,03. Beachten Sie, dass dies das Gegenteil des Trends ist, den Sie durch die alleinige Vergrößerung des Innenradius erhalten . Sperren Sie daher die V-Matrize, bevor Sie einem K-Wert vertrauen.
|
V-Die-Eröffnung |
K-Faktor aus Baustahl |
Aluminium 5052 K-Faktor |
BA-Abweichung (%) |
BD-Korrektur erforderlich |
|---|---|---|---|---|
|
V=6T |
0,45 |
0,42 |
Grundlinie |
Grundlinie |
|
V=8T |
0,42 |
0,39 |
+4,2 % |
+0,28 mm |
|
V=10T |
0,39 |
0,36 |
+7,8 % |
+0,52 mm |
|
V=12T |
0,37 |
0,34 |
+10,5 % |
+0,71 mm |
Datenquelle: ISO 7438:2020 spezifiziert mechanische Biegetestverfahren für metallische Materialien und erstellt K-Faktor-Kalibrierungsprotokolle für verschiedene V-Matrizen-Konfigurationen.
Schlussfolgerung zur Tabelle: Eine Vergrößerung der V-Nut um eine Stufe verringert den K-Faktor um etwa 0,03. Die Parameter müssen vor dem Biegen entsprechend der tatsächlichen Form gesperrt werden.
Werkskalibrierung und Versuchsbiegekompensation
JS-Präzisionsmethode: Wir führen eine 90-Grad-Testbiegung an einem Standardprobestück von 100 mm x 100 mm durch und berechnen dann den tatsächlichen K-Faktor und den BD-Wert zurück . Dies ist die Standardmethode zur Überprüfung einer Luftbiegeberechnung. Die Methode steigerte unsere Erfolgsquote beim ersten Artikel von 62 % auf 89 %.
Datenquelle: AWS C4.6M/C4.6:2006 (R2012) , Empfohlene Praktiken zum Schweißen und Herstellen von Aluminiumlegierungsstrukturen.
Wie wählt man die richtige Berechnungsmethode für moderne CNC-Abkantpressen aus?
Die Auswahl der richtigen Methode erfordert die Abstimmung von CAD-Arbeitsabläufen mit Steuerungsfunktionen, abhängig vom Biegeabzug vs. Biegezugabe: was für Ihren Betrieb besser ist. CAM-Software nutzt BA-Tabellen für die 3D-Abwicklung, während CNC-Steuerungen BD-Werte für schnelle Korrekturen akzeptieren. Diese duale Systemrealität erfordert einen strukturierten Entscheidungsrahmen.
Datenfluss zwischen CAD-Modellen und CNC-Steuerungen
Best Practice: Entwickeln Sie es mit der BA-Tabelle auf der CAD-Seite und konvertieren Sie es dann in BD-Parameter an der Steuerung, damit Bediener in der Werkstatt Korrekturen in Echtzeit vornehmen können.
Koordination der Maschinenfähigkeiten
Zum Behalten Laserschneiden und elektrohydraulisches Servobiegen synchron, verwenden Sie die BD-Methode für eine schnelle Kompensation der Rohlingsgröße und halten Sie den Loch-zu-Rand-Abstand ein , damit spätere Vorgänge das Teil nicht verziehen.
Umfassende Entscheidungsbaumlogik
Vier Schritte zur Projektauswahl:
- Identifizieren Sie den Anteil von 90°- und Nicht-90°-Features.
- Bestätigen Sie die Mess- und Qualitätskontrollstandards.
- Überprüfen Sie die V-förmige Öffnung und den Innenradius der unteren Form und stellen Sie den tatsächlichen K-Faktor ein.
- Der entsprechende Algorithmus und die Parameter werden basierend auf der Merkmalsverteilung ausgegeben.
|
Entscheidungsdimension |
Einfache 90°-Halterung |
Chassis mit variablem Winkel |
Kompakte EMI-Abschirmung |
Schwerlastträger (T≥6mm) |
|---|---|---|---|---|
|
Empfohlene Methode |
Biegeabzug (BD) |
Biegezugabe (BA) |
CAD 3D Unfold (mit BA-Tisch) |
Theoretische BA + K-Faktor-Korrektur |
|
Geometriemerkmale |
Einzelne/symmetrische 90°-Bögen |
30°-150° Mehrwinkelgradient |
Mikroflansche (<3 mm) mit engen Saumtoleranzen |
Mehrfachbiegung großes R (≥2T) |
|
Produktionsphase |
Schnelle Einzelfertigung/Kleinserie |
Digitale Werkzeuge für mittlere bis große Stückzahlen |
Hochpräzises Werkzeug-Testen |
Schweres strukturelles Prototyping |
|
Warnung vor Ausfallrisiko |
Nicht für >4 asymmetrische Kurven |
Keine manuelle Berechnung zulässig |
Keine einheitliche K-Faktor-Annahme |
Keine BD=2T-Schätzung für dünne Platten |
Der Biegeabzug eignet sich für einzelne oder symmetrische 90-Grad-Bögen. Bei einem komplexen Chassis mit unterschiedlichen Winkeln oder Merkmalen mit tiefen Hohlräumen legen Sie das Werkstück mit dem Biegezugabealgorithmus aus und verwenden dabei K-Faktoren, die an Ihren eigenen Werkzeugen gemessen wurden.
Referenz: SAE J2340:2017 legt Designtoleranzstandards für kaltgeformte Baustahlbleche fest, die in Automobil- und Industrieanwendungen verwendet werden.
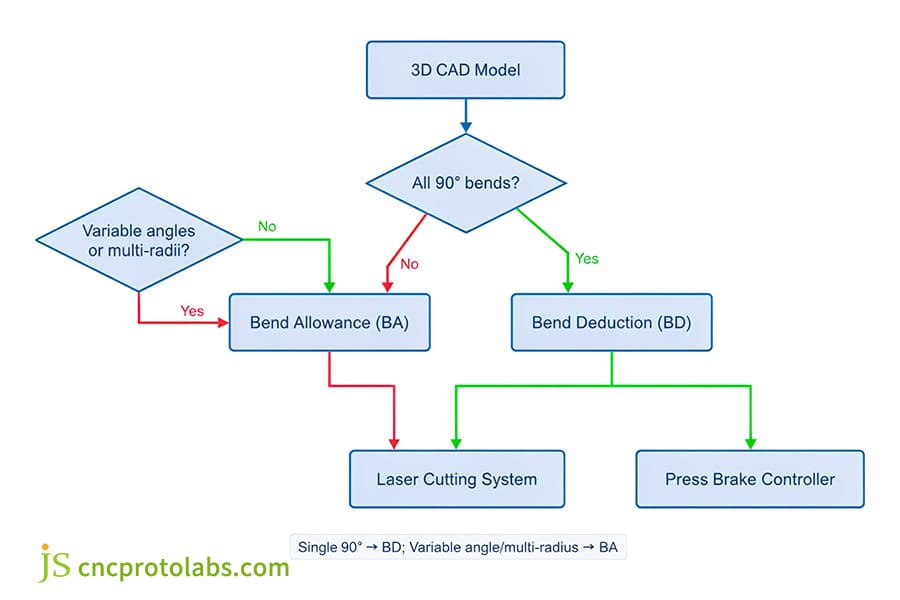
Abbildung 3: Flussdiagramm zur Auswahl von Biegezugabe oder -abzug bei CNC-Abkantvorgängen.
Wie wurde bei der Neugestaltung eines industriellen Servergehäuses das Stapeln der Montagetoleranzen gelöst?
Diese Neugestaltung zeigt, wie der Wechsel von empirischen Schätzungen zu kalibrierten BA und BD einen kumulativen Toleranzfehler von 2,4 mm durch eine ordnungsgemäße Berechnung der Blechabwicklung eliminierte. Angesichts einer Nacharbeitsrate von 18 % implementierte JS Precision eine dynamische K-Faktor-Kalibrierung und senkte die Ausschussrate auf 0,8 % .
Projekthintergrund und Montageengpass
Das 4U-Servergehäuse aus hochdichtem Aluminium für ein Rechenzentrum verfügt über 8 Biegungen und 32 Nietlöcher. Der ursprüngliche Entwurf nutzte Standard-CAD-Koeffizienten und einen vereinfachten Abzugsalgorithmus, was zu einer Toleranzabweichung von ±2,4 mm am Endflansch führte, die Führungsschienenlöcher falsch ausrichtete und es unmöglich machte, die Baugruppe zu schließen.
Ursachenanalyse und DFM-Intervention
Das JS Precision-Team hat Folgendes entdeckt:
- Das tatsächliche V des Biegegesenks beträgt 12 mm und der tatsächliche K-Faktor des Materials driftet auf 0,38 .
- In der Originalzeichnung wurde fälschlicherweise die 90°-BD-Formel für einen Abschrägungswinkel von 60° verwendet, was zu einer Verzerrung der entfalteten Länge von 0,9 mm führte.
JS-Präzisionsprozessoptimierung mit Dual-Algorithmus-Ansatz
- Neuaufbau des Hybridalgorithmus: Die 90-Grad-Kanten des Außenrahmens verwenden die BD-Methode, während die unregelmäßigen 60-Grad- und 120-Grad- Winkel die BA-Methode verwenden.
- Gemessene Korrektur: Der tatsächliche BD für diese Aluminiumcharge wurde auf 3,65 mm neu kalibriert.
- Gerätekompensation: Eine dynamische Mikrowinkel-Rückfederungskorrektur wurde auf den Controller hochgeladen (2,8 Grad Kompensation).
Endgültige Produktionsvalidierungs-Harddaten (Projekt-Nr. SRV-4U-2026-07)
- Die Endmontagetoleranz näherte sich ±0,18 mm an.
- Der Koaxialitätsfehler der 32 Nietlöcher beträgt ≤0,10 mm .
- Die Batch-Nacharbeitsrate sank von 18,5 % auf 0,8 % .
- Die Montagezeit pro Einheit verringerte sich um 40 % und ermöglichte die Freigabe einer ersten Produktionsserie von 1.200 Einheiten.
Datenquelle: Interner Projektdatensatz SRV-4U-2026-07 (2026) von JS Precision, Neugestaltung des 4U-Servergehäuses. Biegeprüfung und Toleranzprüfung durchgeführt ISO 7438:2020 .
Für ähnliche Optimierungen wenden Sie sich bitte an JS Precision kundenspezifische Blechbiegedienste .
FAQs
F1: Was ist der Hauptformelunterschied zwischen Biegeabzug und Biegezugabe?
Die Biegezugabe ist eine Methode zur Bestimmung der Länge des Biegebogens entlang der neutralen Achse mithilfe der Formel BA=(π/180)×A×(R+K×T). Der Biegeabzug ist jedoch die Differenz zwischen der Abmessung der äußeren Hülle des Teils und der Länge des tatsächlich entfalteten Teils, ausgedrückt als BD=2OSSB-BA.
F2: Warum wird der Biegeabzug in der Werkstatt häufiger für 90°-Bögen verwendet?
Bei BD entspricht die entfaltete Länge der Summe der Außenabmessungen jedes Segments abzüglich des Abzugswerts. Es entfällt völlig die Notwendigkeit, die Neutralschichtkurve zu lokalisieren, wodurch die Zeit und die Fehler beim Konvertierungsprozess erheblich reduziert werden.
F3: Wie wirkt sich der K-Faktor direkt auf die Genauigkeit der Biegezugabe aus?
Der K-Faktor ist definiert als das Verhältnis des Abstands von der neutralen Schicht zur Innenfläche zur Plattendicke. Ein ungenauer K-Faktor führt zu einer Verzerrung der BA-Bogenlänge, was in Situationen mit mehreren Biegungen zu Lochabständen führt, die außerhalb der Toleranz liegen.
F4: Wann schlägt die Biegungsableitung bei der Berechnung von Blechen mit spitzem Winkel fehl?
Bei einem Winkel unter 60° Grad nimmt der OSSB zunehmend zu, vor allem dann, wenn die trigonometrischen Funktionen weiter voneinander entfernt sind, und deshalb liegt der theoretische Schnittpunkt weit jenseits der physikalischen Grenze. Daher ist für spitze Winkel, die nicht 90° betragen, oder sogar für große stumpfe Winkel eine Biegezugabe erforderlich.
F5: Können Sie den Biegeabzug ohne spezielle Software in eine Biegezugabe umwandeln?
Ja. Ordnen Sie BD = 2 x (R + T) x tan(A/2) - BA in BA = 2 x (R + T) x tan(A/2) - BD um , indem Sie den Innenradius R, die Blechdicke T und den Biegewinkel A verwenden. Es ist keine spezielle Software erforderlich – eine Tabellenkalkulation reicht aus.
F6: Wie verändert die Auswahl der V-Matrize für die Abkantpresse den erforderlichen Biegeabzug?
Eine Änderung der V-Nut-Öffnung der unteren Matrize verändert den natürlichen Innenradius ( R ≈ V/8 beim Luftbiegen ) und damit auch den K-Faktor. Da die Matrizenöffnung sowohl R als auch K beeinflusst, muss der Biegeabzug jedes Mal neu berechnet werden, wenn Sie die V-Matrize wechseln.
Zusammenfassung
Die Wahl des richtigen Algorithmus ist eine technische Entscheidung, die Prüfeffizienz, geometrische Komplexität und Montagetoleranzen in Einklang bringt. Bei standardmäßigen 90°-Flanschen wird der Biegeabzug verwendet, um die tatsächlichen Werkstattmaße genau abzugleichen. Bei unregelmäßigen Profilen mit mehreren Winkeln und dicken Plattenstrukturen ist eine genaue K-Faktor-Biegezugabe erforderlich, um kumulative Toleranzen zu eliminieren.
Um zu verhindern, dass Ihr Hardware-Gehäuse vor Produktionsbeginn Risse, Fehlausrichtungen der Löcher und kumulative Toleranzen aufweist, tun Sie zwei Dinge. Lesen Sie zuerst Blech-K-Faktor vs. Biegezugabe vs. Y-Faktor: Hauptunterschiede und überprüfen Sie die gemessene Verformung und Koeffizientenmatrix für die Blechqualitäten, die Sie am häufigsten verwenden. Zweitens laden Sie Ihr 3D-CAD-Modell und Ihre flache Musterzeichnung hoch . Die leitenden Ingenieure von JS Precision führen eine kostenlose Herstellbarkeitsanalyse (DFM) und eine Biegetoleranzsimulation auf Mikrometerebene durch.

Haftungsausschluss
Der Inhalt dieser Seite dient ausschließlich Informationszwecken. Für JS Precision Services Es gibt keine Zusicherungen oder Garantien, weder ausdrücklich noch stillschweigend, hinsichtlich der Richtigkeit, Vollständigkeit oder Gültigkeit der Informationen. Es liegt in der Verantwortung des Käufers, spezifische technische Anforderungen zu ermitteln und zu ermitteln Fordern Sie ein formelles Teileangebot an . Bitte kontaktieren Sie uns für weitere Informationen.
Ressource

