 Italiano




La scelta tra detrazione di piega e tolleranza di piega determina la precisione del modello piatto e l'adattamento dell'assemblaggio nella fabbricazione di lamiere. La tolleranza di piega (BA) misura la lunghezza effettiva dell'arco lungo l'asse neutro spostato; la detrazione della piegatura (BD) è l'importo da sottrarre dalle dimensioni esterne sommate per ottenere la lunghezza corretta del pezzo grezzo piatto. Per le parti del telaio in alluminio e acciaio piegate in aria da 1,5 mm a 3,0 mm , BD ricava il pezzo grezzo piatto circa il 30% più velocemente sulle curve standard a 90 gradi . BA è la scelta migliore per curve strette di 75 gradi o meno, ampi offset e modelli CAD multiraggio.
Riepilogo delle risposte principali
Criteri decisionali ingegneristici: utilizzare la detrazione della piega per la soppressione rapida di pieghe a 90 gradi e forme multi-flangia. Utilizzare il margine di piega per angoli di piega diversi da 90 gradi, raggi della matrice non standard ed espansione della cavità a raggio ampio.
|
Criteri decisionali ingegneristici |
Deduzione della piega (BD) |
Tolleranza di piegatura (BA) |
Metodo empirico del fattore K |
Soluzione di sviluppo CAD |
|---|---|---|---|---|
|
Controllo dimensionale(ISO 2768-m) |
Da ±0,15 mm a ±0,25 mm (standard 90°) |
Da ±0,08 mm a ±0,12 mm (anello chiuso ad angolo completo) |
Da ±0,30 mm a ±0,50 mm (deriva cumulativa) |
Da ±0,05 mm a ±0,10 mm (richiede una tabella BD precisa) |
|
Efficienza di calcolo |
Sottrazione altamente diretta della dimensione esterna |
È necessaria una conversione moderata della lunghezza dell'arco |
Ricerca tabella manuale ridotta; Scarto di prova dell'8%-15% fino alla calibrazione della tabella del fattore K |
Alta automazione ma tempo di configurazione del database |
|
Flessibilità geometrica |
Limitato a flange a 90°; Spessore 0,8 mm-4,0 mm |
Intervallo di angolo completo (15°-165°); piastre di spessore >6,0 mm |
Solo acciaio dolce convenzionale da 1,0 mm a 3,0 mm |
Sezioni curve 3D complesse e orli a gradini |
|
Scenari di fallimento |
Non per pezzi con raggio interno ampio (R>3T) o complessi non a 90° |
Non per il piazzamento rapido manuale mediante calibri |
Non per chassis IT di precisione o staffe per aviazione |
Non valido senza compensazione dello stampo misurata in fabbrica |
Fonte dati: ISO2768:1989 , Tolleranze generali - Parte 1: Tolleranze per dimensioni lineari e angolari senza indicazioni di tolleranza individuali. ASME Y14.5-2018 , Dimensionamento e Tolleranze.
Quali sono i meccanismi fisici che distinguono la detrazione di piega e la tolleranza di piega?
I calcoli della detrazione di piega rispetto alla tolleranza di piega hanno origine dal comportamento elastoplastico della lamiera e dalla migrazione dell'asse neutro . BA calcola la lunghezza dell'arco allungato, mentre BD quantifica la contrazione della geometria rispetto alle intersezioni teoriche degli apici netti.
Migrazione dell'asse neutro e distribuzione sforzo-deformazione
Nella regione di deformazione plastica, lo strato neutro si sposta verso l'interno, verso la superficie interna della piega . L'entità dello spostamento è espressa dal fattore K. Più in dettaglio, si presenta come:
- La compressione sulle fibre interne e la tensione sulle fibre esterne producono una distribuzione della deformazione non uniforme. Questa distribuzione è esattamente ciò che l'indennità di piega e la detrazione di piega stanno cercando di catturare.
- La quantità di spostamento dello strato neutro per la lega di alluminio 5052-H32 è in media del 15% maggiore di quella dell'acciaio a basso tenore di carbonio SPCC.
- Un materiale con un esponente di incrudimento più elevato mostra uno spostamento dello strato neutro maggiore. Di solito il fattore K è compreso tra 0,30 e 0,50.
Geometria e logica di calcolo dell'arretramento esterno (OSSB).
La formula per il calcolo L'OSSB è:
OSSB=tan(A/2)×(R+T) .
OSSB è la distanza virtuale dall'intersezione delle due superfici estese della flangia esterna al punto tangente dove inizia la piega interna. Il metodo BD sceglie questa intersezione virtuale come punto da sottrarre, mentre il metodo BA segue la lunghezza effettiva dell'arco dello strato neutro. Per componenti che comportano deformazioni di flessione complesse è possibile ottenere valutazioni professionali facendo riferimento ai servizi di piegatura lamiera personalizzati di Precisione JS .
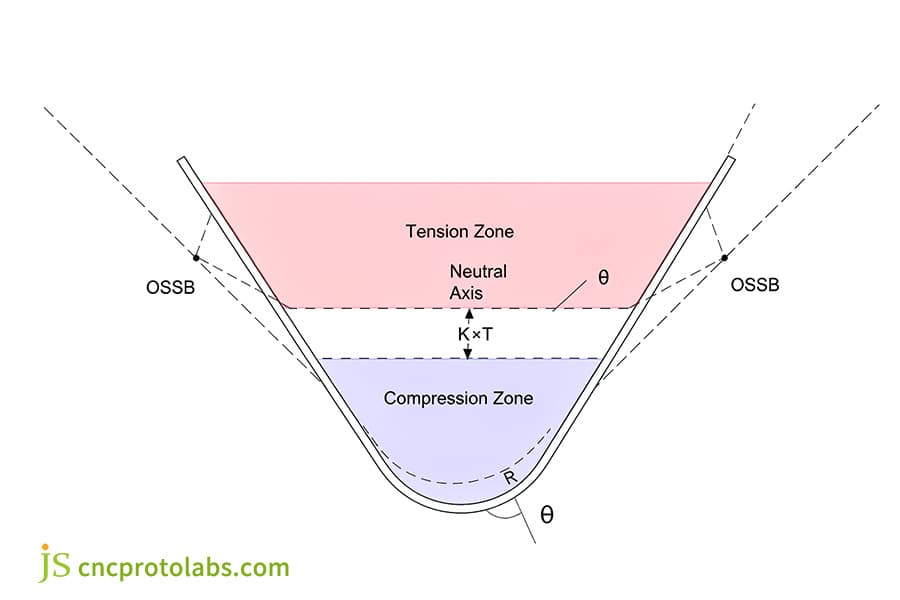
Figura 1: Diagramma della zona di tensione di flessione della lamiera, zona di compressione, asse neutro e OSSB.
Come si calcolano i modelli piatti in lamiera utilizzando formule esatte?
I modelli piatti accurati richiedono formule definitive come il calcolo della tolleranza di piegatura per prevenire costosi difetti. La scelta tra BA e BD impone la determinazione della lunghezza del grezzo piatto. Un'applicazione errata può causare tassi di scarto fino al 12%.
Formula teorica dell'indennità di piega e limiti dell'angolo
La formula per BA è BA = (π/180) × A × (R + K × T) .
Condizioni al contorno chiave:
- Con una curvatura acuta di 75 gradi , il metodo BA mantiene la lunghezza sviluppata entro circa 0,08 mm dal valore misurato.
- Oltre i 165 gradi , il termine OSSB cresce rapidamente e BD perde precisione pratica, quindi BA rimane il metodo di registrazione.
- Il metodo BA è in grado di effettuare un calcolo approssimativo in condizioni di flessione asimmetrica utilizzando l'accumulo di segmentazione.
Formula di conversione della deduzione della piega e chiusura ingegneristica
La formula empirica per la detrazione della piega è BD = 2 × OSSB - BA = 2 × (R + T) × tan(A/2) - BA , che è la formula standard della detrazione della piega .
L'angolo standard di 90° è semplificato in BD = 2 × (R + T) - BA, eliminando la necessità per gli operatori dell'officina di calcolare la curva dello strato neutro e riducendo significativamente il tasso di errore.
Nelle applicazioni pratiche, i valori BD accurati dipendono dalla ragionevole corrispondenza dei parametri dello stampo. Si consiglia di fare riferimento a [selezione degli utensili per presse piegatrici di precisione] per determinare la relazione corrispondente tra l'apertura inferiore dello stampo e lo spessore del materiale.
Eliminazione della catena di tolleranza cumulativa
Per armadi complessi con più pieghe consecutive:
- L'errore totale del metodo BA cresce linearmente. Ciascuna piega contribuisce all'errore con circa 0,06 mm .
- Il metodo BD fornisce un controllo dimensionale a circuito chiuso più stabile. È possibile mantenere l'errore nel riquadro ad angolo retto entro ±0,15 mm.
|
Spessore (mm) |
AL5052 Fattore K |
Fattore K SPCC |
Valore BA(90°, AL5052) |
Valore BD(90°, SPCC) |
|---|---|---|---|---|
|
1.0 |
0,42 |
0,46 |
2,23 mm |
1,71 mm |
|
1.5 |
0,39 |
0,43 |
3,28 mm |
2,63 mm |
|
2.0 |
0,37 |
0,41 |
4,30 mm |
3,57 mm |
|
3.0 |
0,34 |
0,38 |
6,31 mm |
5,50 mm |
Fonte dati: DIN 6935:2011 , Piegatura a freddo di lamiere di acciaio - calcolo delle tolleranze di piegatura e del ritorno elastico.
Conclusione della tabella: questi valori sono misurati sui nostri utensili V = 8T , dove la piegatura in aria fornisce un raggio interno naturale di circa R = T. BD non è un multiplo fisso di spessore in generale, perché sia R che K cambiano con il calibro: su questo set di utensili BD aumenta da 1,71 mm a 1,0 mm a 5,50 mm a 3,0 mm , uno spread di 3,2x anziché un incremento costante. Rimisurare sempre su un coupon da 100 mm x 100 mm prima di tagliare i pezzi grezzi di produzione.
Quando i produttori di precisione dovrebbero scegliere la detrazione di piega rispetto alla tolleranza di piega?
La scelta di BD rispetto a BA offre importanti vantaggi in termini di efficienza con gli strumenti di ispezione fisica, rispondendo a quando utilizzare la detrazione di piega rispetto al margine di piega? Poiché i calibri misurano le dimensioni della flangia esterna, BD consente agli operatori di verificare le tolleranze senza eseguire il reverse engineering degli archi di piega. È ottimale per telai a 90° e corse ripetitive ad alta velocità.
Corrispondenza diretta con i benchmark di misurazione fisica della flangia
Durante un'ispezione di qualità in fabbrica del bordo esterno di una flangia con calibri a corsoio:
- Il metodo BD funziona direttamente dalle dimensioni della flangia esterna, quindi la lunghezza del pezzo grezzo calcolata e la lettura del calibro possono essere confrontate l'una con l'altra in un circuito chiuso.
- Il metodo BA richiede una misurazione accurata del punto tangente dell'arco interno, che in genere comporta più di 0,2 mm di errore di sfocatura della proiezione .
- Il metodo BD riduce del 40% i tempi di ispezione del pezzo.
Guadagni di efficienza nella piegatura continua di volumi elevati
Sulle presse piegatrici CNC multiasse con frequenti cambi di stampo, il metodo BD converte le dimensioni della parte formata in dimensioni del pezzo grezzo in molti meno passaggi, risparmiando almeno il 25% del tempo di conversione manuale . Ciò lo rende la soluzione migliore per un mix elevato e un volume elevato piegatura di precisione della lamiera .
Controllo della tolleranza dell'assieme del telaio rigido
È necessario controllare la tolleranza dimensionale della superficie di montaggio entro ±0,20 mm per uno chassis server standard da 19 pollici. Il metodo BD controlla direttamente le dimensioni del contorno esterno, quindi ha il vantaggio di prevenire il verificarsi di interferenze dovute alla stima della deviazione dello strato neutro.
Riferimento: ASME Y14.5-2018 definisce i principi di dimensionamento e tolleranza geometrica (GD&T) applicabili alle interfacce di assemblaggio di lamiere.
Perché la tolleranza di piegatura eccelle negli angoli acuti e nella formatura multiraggio?
BA supera la detrazione di piega (BD) per angoli acuti, piegature ottuse e raggi variabili, quindi la risposta alla detrazione di piega rispetto al margine di piega: qual è la migliore? dipende dalla geometria della parte. Quando l'angolo di piega si allontana da 90 gradi, la formula BD perde stabilità. BA tiene traccia della lunghezza effettiva dell'arco, quindi non sovradimensiona il pezzo grezzo piatto.
Fallimento della singolarità OSSB nella formazione dell'angolo acuto
Quando l'angolo di piega A scende al di sotto di 60°, l'arretramento esterno OSSB = tan(A/2) x (R + T) si riduce, perché tan(A/2) cade verso zero.
La detrazione di piegatura BD = 2 x OSSB - BA diventa quindi molto piccola in termini assoluti - a 30 gradi è solo circa 0,34 mm per una lamiera da 1 mm con R = 1 mm e K = 0,40, e non diventa mai negativa (matematicamente BD si avvicina ad A_rad x T x (1 - K), che è positivo per qualsiasi K inferiore a 1).
Il vero problema non è il segno ma la sensibilità: quando BD collassa a pochi decimi di millimetro, qualsiasi errore nel raggio interno R assunto o nel fattore K domina il risultato, e una tavola BD calibrata a 90 gradi non può essere riutilizzata. Ecco perché il margine di piega è il metodo corretto per curve acute non pari a 90 gradi e per curve grandi e ottuse : BA tiene traccia della lunghezza effettiva dell'arco e si comporta in modo coerente da 15 gradi a 165 gradi.
Per le caratteristiche con piegatura zero (bordi dritti), ignorare entrambi i metodi e utilizzare direttamente la lunghezza sviluppata.
Tracciamento di piastre spesse e curvatura a raggio ampio
Quando il raggio dell'arco cambia e R/T raggiunge 3,0 o più, lo strato neutro si sposta bruscamente verso lo spessore medio. L'equazione BA regola continuamente la lunghezza dell'arco attraverso la variabile del fattore K, mentre l' approccio BD può derivare di ±0,50 mm su piastre spesse con ampia curvatura.
Integrazione con motori di spiegatura lamiera CAD 3D
La curva BA è fondamentale per gli algoritmi di sviluppo in SolidWorks, PTC Creo e pacchetti CAD simili . Questi programmi calcolano modelli piatti e risolvono automaticamente archi tangenti di più ordini. Il metodo BD non può collegarsi direttamente a quella logica di sviluppo parametrica.
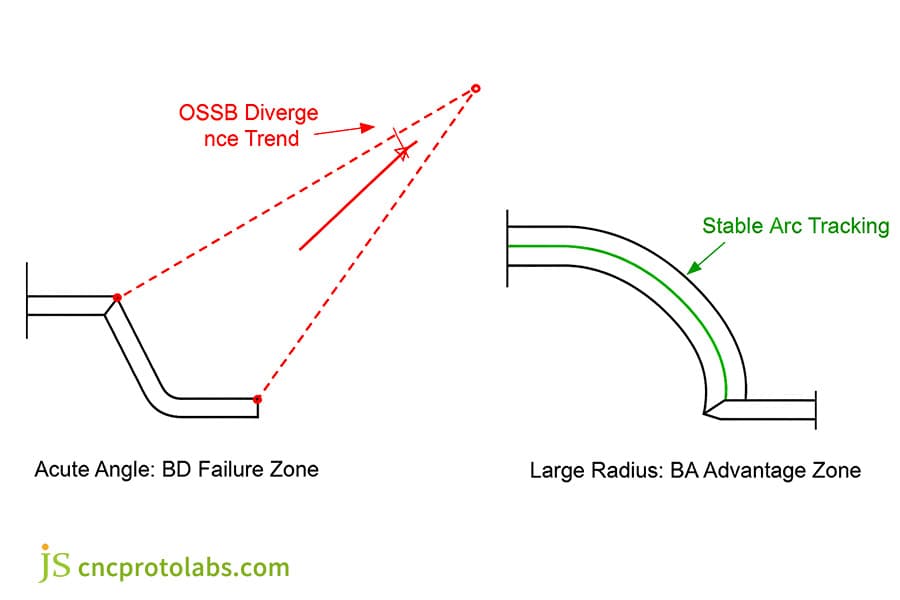
Figura 2: Diagramma che mostra la divergenza dell'OSSB negli angoli acuti e il tracciamento stabile dell'arco in un ampio raggio.
In che modo la deriva del fattore K influenza la precisione BD rispetto a BA in officina?
La deriva del fattore K è la principale fonte di errore in entrambe le formule; comprensione fattore K della lamiera è fondamentale. Le variazioni nel carico di snervamento, nella larghezza della matrice a V e nella direzione della grana possono causare deviazioni fino a ±0,40 mm .
Effetto del rapporto larghezza V-Die (V/T) sul fattore K
Durante la piegatura in aria, il raggio di curvatura interno naturale è determinato dalla larghezza dell'apertura inferiore dello stampo . Quando la scanalatura a V si apre da 6T a 10T , lo spostamento dello strato neutro cambia e il valore BA devia in modo non lineare. Nelle prove in officina di JS Precision (2026), ogni aumento della larghezza della matrice a V ha abbassato il fattore K misurato di circa 0,03: nota che questo è l'opposto della tendenza che si ottiene aumentando solo il raggio interno , quindi blocca la matrice a V prima di fidarti di qualsiasi valore K.
|
Apertura della matrice a V |
Fattore K dell'acciaio dolce |
Alluminio 5052 Fattore K |
Deviazione BA (%) |
Necessaria la correzione BD |
|---|---|---|---|---|
|
V=6T |
0,45 |
0,42 |
Linea di base |
Linea di base |
|
V=8T |
0,42 |
0,39 |
+4,2% |
+0,28 mm |
|
V=10T |
0,39 |
0,36 |
+7,8% |
+0,52 mm |
|
V=12T |
0,37 |
0,34 |
+10,5% |
+0,71 mm |
Fonte dati: ISO7438:2020 specifica le procedure di prova di piegatura meccanica per materiali metallici, stabilendo protocolli di calibrazione del fattore K per diverse configurazioni di V-die.
Conclusione della tabella: l'aumento della scanalatura a V di un livello diminuirà il fattore K di circa 0,03. I parametri devono essere bloccati in base allo stampo reale prima della piegatura.
Calibrazione in fabbrica e compensazione della flessione di prova
Metodo JS Precision: eseguiamo una piega di prova a 90 gradi su un coupon standard da 100 mm x 100 mm, quindi calcoliamo all'indietro il vero fattore K e il valore BD . Questo è il modo standard per verificare un calcolo della flessione dell'aria. Il metodo ha aumentato la percentuale di superamento del primo articolo dal 62% all'89%.
Fonte dati: AWS C4.6M/C4.6:2006 (R2012) , Pratiche raccomandate per la saldatura e la fabbricazione di strutture in lega di alluminio.
Come si seleziona il metodo di calcolo corretto nelle moderne operazioni di pressa piegatrice CNC?
La selezione del metodo giusto richiede la corrispondenza dei flussi di lavoro CAD con le capacità del controller, facendo perno sulla detrazione di piega rispetto al margine di piega: che è meglio per la tua operazione. Il software CAM utilizza tabelle BA per lo sviluppo 3D, mentre i controller CNC accettano valori BD per correzioni rapide. Questa realtà a doppio sistema richiede un quadro decisionale strutturato.
Flusso di dati tra modelli CAD e controller CNC
Migliore pratica: sviluppo con la tabella BA sul lato CAD, quindi conversione in parametri BD sul controller in modo che gli operatori possano apportare correzioni in tempo reale in officina.
Coordinamento delle capacità della macchina
Per mantenere taglio laser e la piegatura servo elettroidraulica in sincronia, utilizzare il metodo BD per una rapida compensazione delle dimensioni del pezzo grezzo e mantenere la distanza tra foro e bordo in modo che le operazioni successive non distorcano la parte.
Logica completa dell'albero decisionale
Quattro passaggi per la selezione del progetto:
- Identificare la proporzione delle caratteristiche a 90° e non a 90°.
- Confermare gli standard di misurazione e controllo qualità.
- Verificare l'apertura a V e il raggio interno dello stampo inferiore e bloccare il fattore K effettivo.
- L' algoritmo e i parametri corrispondenti vengono emessi in base alla distribuzione delle funzionalità.
|
Dimensione decisionale |
Staffa semplice a 90° |
Telaio ad angolo variabile |
Schermo EMI compatto |
Trave per carichi pesanti (T≥6mm) |
|---|---|---|---|---|
|
Metodo consigliato |
Deduzione della piegatura (BD) |
Tolleranza di piegatura (BA) |
CAD 3D Unfold (con tavolo BA) |
Correzione teorica del fattore BA+K |
|
Caratteristiche della geometria |
Curve singole/simmetriche a 90° |
Pendenza multiangolo 30°-150° |
Microflange (<3 mm) con tolleranze strette sull'orlo |
R grande multipiega (≥2T) |
|
Fase di produzione |
Pezzo singolo rapido/volume ridotto |
Utensileria digitale di medio/alto volume |
Prova dello stampo ultrapreciso |
Prototipazione strutturale pesante |
|
Avviso di rischio di guasto |
Non per>4 curve asimmetriche |
Non è consentito alcun calcolo manuale |
Nessuna ipotesi di fattore K uniforme |
Nessuna stima BD=2T su piastra sottile |
La deduzione della piega è adatta alle curve a 90 gradi singole o simmetriche. Per un telaio complesso con angoli variabili o caratteristiche di cavità profonde , disponi il pezzo con l'algoritmo di tolleranza di piegatura, utilizzando i fattori K misurati sulla tua attrezzatura.
Riferimento: SAE J2340:2017 specifica gli standard di tolleranza di progettazione per lamiere di acciaio strutturale formate a freddo utilizzate nelle applicazioni automobilistiche e industriali.
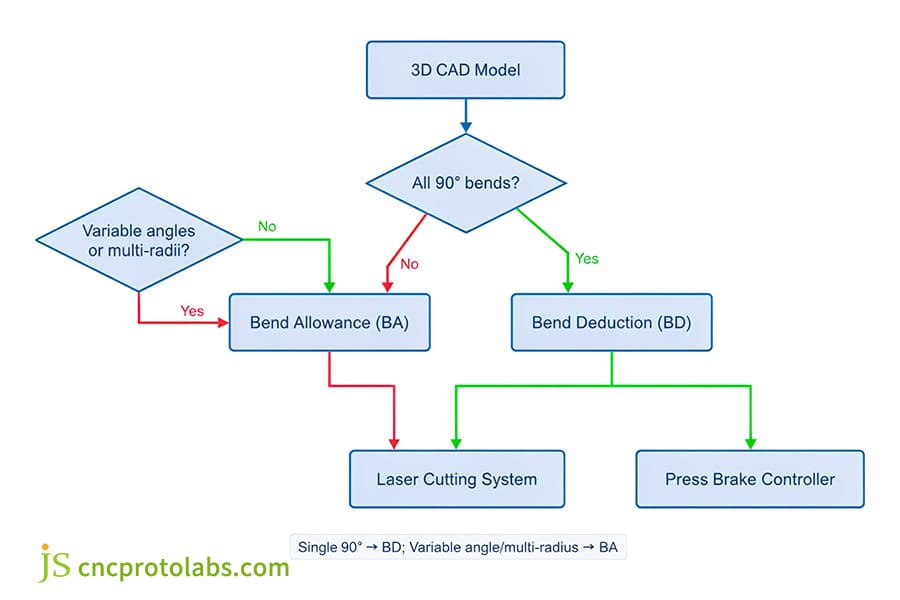
Figura 3: Diagramma di flusso per la selezione del margine di piega o della detrazione nelle operazioni della pressa piegatrice CNC.
In che modo la riprogettazione di un armadio per server industriale ha risolto l'impilamento delle tolleranze dell'assieme?
Questa riprogettazione mostra come il passaggio da stime empiriche a BA e BD calibrati abbia eliminato un errore di tolleranza cumulativo di 2,4 mm attraverso il corretto calcolo del modello piatto della lamiera. Di fronte a un tasso di rilavorazione del 18% , JS Precision ha implementato la calibrazione dinamica del fattore K, riducendo i tassi di scarto allo 0,8% .
Contesto del progetto e collo di bottiglia dell'assieme
Lo chassis del server in alluminio ad alta densità 4U per un data center presenta 8 piegature e 32 fori per rivetti. Il progetto originale utilizzava coefficienti CAD predefiniti e un algoritmo di deduzione semplificato, che produceva uno spostamento di tolleranza di ±2,4 mm sulla flangia terminale , disallineava i fori della guida e rendeva impossibile la chiusura del gruppo.
Analisi delle cause profonde e intervento DFM
Il team JS Precision ha scoperto:
- La V effettiva della matrice di piegatura è 12 mm e il fattore K effettivo del materiale varia a 0,38 .
- Il disegno originale utilizzava erroneamente la formula BD di 90° per un angolo di smusso di 60°, determinando una distorsione di 0,9 mm nella lunghezza spiegata.
Ottimizzazione del processo di precisione JS con approccio a doppio algoritmo
- Ricostruzione con algoritmo ibrido: i bordi di 90 gradi del telaio esterno utilizzano il metodo BD, mentre gli angoli irregolari di 60 e 120 gradi utilizzano il metodo BA.
- Correzione misurata: il BD effettivo per questo lotto di alluminio è stato ricalibrato a 3,65 mm .
- Compensazione dell'attrezzatura: sul controller è stata caricata una correzione dinamica del ritorno elastico del microangolo (2,8 gradi di compensazione).
Dati concreti di convalida della produzione finale (progetto n. SRV-4U-2026-07)
- La tolleranza dell'assemblaggio finale è convergente a ±0,18 mm .
- L'errore di coassialità dei 32 fori del rivetto è ≤0,10 mm .
- Il tasso di rilavorazione dei lotti è sceso dal 18,5% allo 0,8% .
- Il tempo di assemblaggio per unità è diminuito del 40% , consentendo una produzione iniziale di 1.200 unità.
Fonte dati: record di progetto interno di JS Precision SRV-4U-2026-07 (2026), riprogettazione del contenitore del server 4U. Verifica della piegatura e ispezione delle tolleranze eseguite ISO7438:2020 .
Per ottimizzazioni simili, contattare JS Precision per servizi di piegatura lamiera personalizzati .
Domande frequenti
Q1: Qual è la differenza nella formula principale tra la detrazione della piega e l'indennità di piega?
La tolleranza di piegatura è un metodo per determinare la lunghezza dell'arco di piegatura lungo l'asse neutro, attraverso la formula BA=(π/180)×A×(R+K×T). La Deduzione della Piega, tuttavia, è la differenza tra la dimensione dell'involucro esterno della parte e la lunghezza della parte effettivamente spiegata, espressa come BD=2OSSB-BA.
D2: Perché la detrazione della piega viene utilizzata più frequentemente per le curve a 90° in officina?
Con BD, la lunghezza spiegata è pari alla somma delle dimensioni esterne di ciascun segmento, meno il valore di detrazione. Elimina totalmente la necessità di localizzare la curva dello strato neutro, riducendo così notevolmente il tempo e gli errori nel processo di conversione.
D3: In che modo il fattore K influisce direttamente sulla precisione della tolleranza di piegatura?
Il fattore K è definito come il rapporto tra la distanza dallo strato neutro alla superficie interna e lo spessore della piastra. Un fattore K impreciso causerà la distorsione della lunghezza dell'arco BA, con conseguente spaziatura dei fori fuori tolleranza in situazioni di piegatura multipla.
D4: Quando la detrazione della piegatura non riesce nei calcoli della lamiera dell'angolo acuto?
Con un angolo inferiore a 60° gradi, l'OSSB aumenta progressivamente soprattutto quando le funzioni trigonometriche si allontanano, ed è per questo che il punto teorico di intersezione è ben oltre il limite fisico. Pertanto, è necessaria una tolleranza di piegatura per angoli acuti non pari a 90° o anche per angoli ottusi di grandi dimensioni.
Q5: È possibile convertire la detrazione di piegatura in tolleranza di piegatura senza un software specializzato?
SÌ. Riorganizza BD = 2 x (R + T) x tan(A/2) - BA in BA = 2 x (R + T) x tan(A/2) - BD , utilizzando il raggio interno R, lo spessore della lamiera T e l'angolo di piega A. Non è richiesto alcun software specializzato: è sufficiente un foglio di calcolo.
D6: In che modo la selezione della matrice a V della pressa piegatrice modifica la detrazione della piega richiesta?
Cambiando l'apertura della scanalatura a V della matrice inferiore si cambia il raggio interno naturale ( R ≈ V/8 nella piegatura in aria ) e con esso cambia il fattore K. Poiché l'apertura dello stampo guida sia R che K, la detrazione della piegatura deve essere ricalcolata ogni volta che si cambia lo stampo a V.
Riepilogo
La scelta dell'algoritmo corretto è una decisione ingegneristica che bilancia l'efficienza dell'ispezione, la complessità geometrica e le tolleranze di assemblaggio . Per le flange standard a 90°, viene utilizzata la deduzione della curvatura per corrispondere fedelmente alle misurazioni effettive dell'officina; per profili irregolari multiangolo e strutture a piastre spesse, è necessaria una tolleranza di piegatura accurata del fattore K per eliminare le tolleranze cumulative.
Per evitare crepe, disallineamento dei fori e accumulo di tolleranze cumulative fuori dallo chassis dell'hardware prima dell'inizio della produzione, eseguire due operazioni. Per prima cosa, leggi Fattore K della lamiera, tolleranza di piegatura e fattore Y: differenze chiave e verificare la deformazione misurata e la matrice dei coefficienti per i tipi di lamiera maggiormente utilizzati. In secondo luogo, carica il tuo modello CAD 3D e il disegno del modello piatto : gli ingegneri senior di JS Precision eseguiranno un'analisi di producibilità (DFM) gratuita e una simulazione della tolleranza di piegatura a livello micrometrico.

Disclaimer
I contenuti di questa pagina sono solo a scopo informativo. Per Servizi di precisione JS , non ci sono dichiarazioni o garanzie, esplicite o implicite, circa l'accuratezza, la completezza o la validità delle informazioni. È responsabilità dell'acquirente identificare i requisiti tecnici specifici e richiedere un preventivo formale per le parti . Vi preghiamo di contattarci per ulteriori informazioni.
Risorsa

