Русский




Выбор между вычетом изгиба и допуском на изгиб определяет точность развертки и посадку сборки при изготовлении листового металла. Допуск на изгиб (BA) измеряет истинную длину дуги вдоль смещенной нейтральной оси; Вычет на изгиб (BD) — это сумма, которую вы вычитаете из суммированных внешних размеров, чтобы получить правильную длину плоской заготовки. Для алюминиевых и стальных деталей шасси толщиной от 1,5 до 3,0 мм компания BD изготавливает плоскую заготовку примерно на 30 % быстрее при стандартных изгибах на 90 градусов . BA — лучший выбор для резких изгибов под углом 75 градусов или меньше, больших смещений и моделей САПР с несколькими радиусами.
Основная сводка ответов
Критерии инженерного решения: используйте вычет изгиба для быстрой вырубки изгибов под углом 90 градусов и многофланцевых форм. Используйте допуск на изгиб для углов изгиба, отличных от 90 градусов, нестандартных радиусов матрицы и расширения полости большого радиуса.
|
Критерии инженерного решения |
Удержание изгиба (BD) |
Допуск на изгиб (BA) |
Эмпирический метод К-фактора |
Решение для развертывания САПР |
|---|---|---|---|---|
|
Контроль размеров (ISO 2768-м) |
От ±0,15 мм до ±0,25 мм (стандартный угол 90°) |
От ±0,08 мм до ±0,12 мм (полноугольный замкнутый контур) |
От ±0,30 мм до ±0,50 мм (накопленный дрейф) |
От ±0,05 мм до ±0,10 мм (требуется точная таблица BD) |
|
Эффективность вычислений |
Высокое прямое вычитание внешнего размера |
Требуется преобразование средней длины дуги |
Минимальный ручной поиск по таблице; Пробный брак 8–15 % до калибровки таблицы К-фактора. |
Высокая степень автоматизации, но время установки базы данных |
|
Геометрическая гибкость |
Ограничено фланцами 90°; Толщина 0,8-4,0 мм |
Полный диапазон углов (15°-165°); толщина пластин >6,0 мм |
Обычная только мягкая сталь толщиной 1,0–3,0 мм. |
Сложные 3D изогнутые секции и ступенчатые края. |
|
Сценарии отказов |
Не для больших внутренних радиусов (R>3T) или сложных деталей, отличных от 90°. |
Не для ручного быстрого раскроя с использованием штангенциркуля. |
Не для прецизионных IT-шасси или авиационных кронштейнов. |
Недействительно без измеренной в цеху компенсации штампа. |
Источник данных: ИСО 2768:1989 , Общие допуски. Часть 1. Допуски линейных и угловых размеров без индивидуальных указаний допусков. АСМЭ Y14.5-2018 , Размеры и допуски.
По какой физической механике различают вычет на изгиб и допуск на изгиб?
Расчеты вычета изгиба и допуска на изгиб основаны на упругопластическом поведении листового металла и миграции нейтральной оси . BA вычисляет длину растянутой дуги, тогда как BD количественно определяет сжатие геометрии относительно теоретических острых пересечений вершин.
Миграция по нейтральной оси и распределение напряжений-деформаций
В области пластической деформации нейтральный слой смещается внутрь, к внутренней поверхности изгиба . Степень смещения выражается К-фактором. Более подробно это выглядит так:
- Сжатие внутренних волокон и растяжение внешних волокон приводят к неравномерному распределению деформации. Именно это распределение и пытаются уловить допуски на изгиб и вычеты по изгибу.
- Величина смещения нейтрального слоя для алюминиевого сплава 5052-Н32 в среднем на 15% больше , чем для низкоуглеродистой стали SPCC.
- Материал с более высоким показателем деформационного упрочнения демонстрирует больший сдвиг нейтрального слоя. Обычно коэффициент К находится в пределах от 0,30 до 0,50.
Геометрия внешнего смещения (OSSB) и логика расчета
Формула расчета ОССБ – это:
OSSB=tan(A/2)×(R+T) .
OSSB — это виртуальное расстояние от пересечения двух протяженных внешних поверхностей фланца до точки касания , где начинается внутренний изгиб. Метод BD выбирает это виртуальное пересечение в качестве точки для вычитания, тогда как метод BA следует фактической длине дуги нейтрального слоя. Для компонентов, подверженных сложным изгибным деформациям, профессиональную оценку можно получить, обратившись в специализированные службы по гибке листового металла. JS Точность .
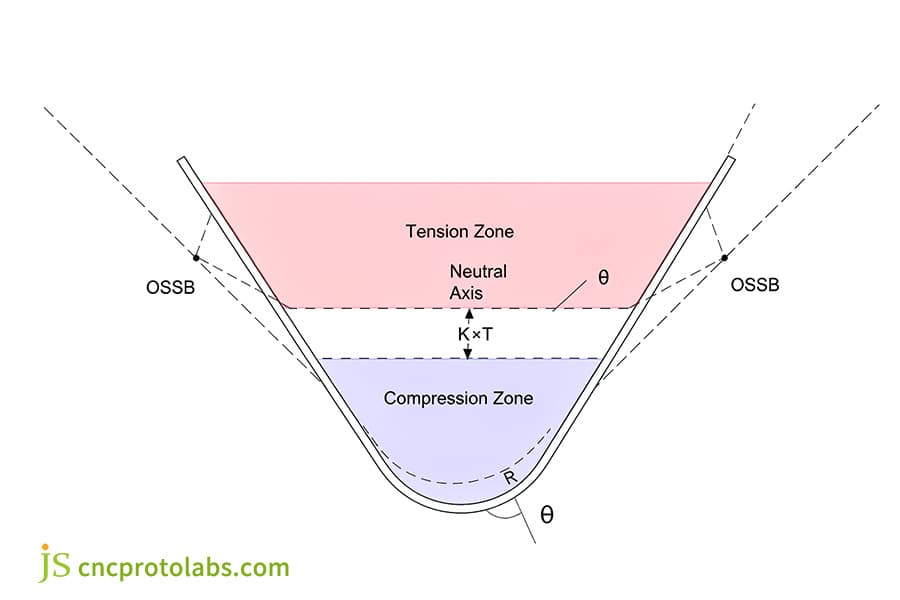
Рисунок 1: Схема зоны растяжения изгиба листового металла, зоны сжатия, нейтральной оси и OSSB.
Как рассчитать развертки листового металла, используя точные формулы?
Точные развертки требуют точных формул, таких как расчет допусков на изгиб, чтобы предотвратить дорогостоящие дефекты. Выбор между BA и BD определяет длину плоского бланка. Неправильное применение может привести к увеличению процента брака до 12%.
Теоретическая формула допуска на изгиб и границы угла
Формула для BA: BA = (π/180) × A × (R + K × T) .
Ключевые граничные условия:
- При остром изгибе на 75 градусов метод BA удерживает развернутую длину с точностью примерно 0,08 мм от измеренного значения.
- За пределами 165 градусов член OSSB резко возрастает и BD теряет практическую точность, поэтому методом записи остается BA.
- Метод БА позволяет произвести приблизительный расчет в условиях несимметричного изгиба с использованием накопления сегментации.
Формула преобразования вычета изгиба и инженерное заключение
Эмпирическая формула для вычета изгиба: BD = 2 × OSSB – BA = 2 × (R + T) × tan(A/2) – BA , что является стандартной формулой вычета изгиба .
Стандартный угол 90° упрощается до BD = 2 × (R + T) - BA, что устраняет необходимость для операторов мастерской рассчитывать кривую нейтрального слоя и значительно снижает уровень ошибок.
В практическом применении точные значения BD зависят от разумного соответствия параметров пресс-формы. Рекомендуется обратиться к [выбору прецизионного листогибочного инструмента], чтобы определить соответствующую взаимосвязь между нижним отверстием формы и толщиной материала.
Устранение совокупной цепочки допусков
Для сложных шкафов с несколькими последовательными изгибами:
- Суммарная погрешность метода БА растет линейно. Каждый изгиб вносит в погрешность около 0,06 мм .
- Метод BD обеспечивает более стабильный контроль размеров с обратной связью. Можно удерживать погрешность в прямоугольной рамке в пределах ±0,15 мм.
|
Толщина (мм) |
AL5052 К-фактор |
SPCC К-фактор |
Значение BA(90°, AL5052) |
Значение BD (90°, SPCC) |
|---|---|---|---|---|
|
1.0 |
0,42 |
0,46 |
2,23 мм |
1,71 мм |
|
1,5 |
0,39 |
0,43 |
3,28 мм |
2,63 мм |
|
2.0 |
0,37 |
0,41 |
4,30 мм |
3,57 мм |
|
3.0 |
0,34 |
0,38 |
6,31 мм |
5,50 мм |
Источник данных: DIN 6935:2011 , Холодная гибка стального листа - расчет припусков на изгиб и пружинение.
Вывод таблицы: эти значения измерены на нашем собственном инструменте V = 8T , где воздушный изгиб дает естественный внутренний радиус примерно R = T. BD в целом не является фиксированным кратным толщины, потому что и R, и K меняются в зависимости от калибра - в этом наборе инструментов BD увеличивается с 1,71 мм при 1,0 мм до 5,50 мм при 3,0 мм , разброс в 3,2 раза, а не постоянное приращение. Всегда проводите повторные измерения на купоне размером 100 x 100 мм перед тем, как разрезать производственные заготовки.
Когда производителям прецизионных изделий следует выбирать вычет за изгиб вместо допуска на изгиб?
Выбор BD вместо BA обеспечивает значительные преимущества в эффективности при использовании инструментов физического контроля, позволяя решить, когда использовать вычет на изгиб, а не допуск на изгиб? Поскольку штангенциркули измеряют внешние размеры фланцев, BD позволяет операторам проверять допуски без обратного проектирования дуг изгиба. Он оптимален для шасси с углом поворота 90° и повторяющихся высокоскоростных поездок.
Прямое сопоставление с эталонными физическими измерениями фланцев
При заводском контроле внешней кромки фланца штангенциркулем:
- Метод BD работает непосредственно с внешними размерами фланца, поэтому расчетную длину заготовки и показания штангенциркуля можно сверить друг с другом в замкнутом контуре.
- Метод BA требует точного измерения точки касания внутренней дуги, которая обычно имеет погрешность размытия проекции более 0,2 мм .
- Метод BD сокращает время контроля деталей на 40%.
Повышение эффективности при непрерывной гибке больших объемов
На многоосных листогибочных прессах с ЧПУ с частой заменой штампов метод BD преобразует размеры фасонной детали в размеры заготовки за гораздо меньшее количество шагов, экономя по меньшей мере 25 % времени ручного преобразования . Это делает его более подходящим для смешанных и объемных проектов. прецизионная гибка листового металла .
Контроль допусков сборки жесткой рамы
Необходимо контролировать допуск размеров монтажной поверхности в пределах ±0,20 мм для стандартного 19-дюймового серверного шасси. Метод BD напрямую контролирует размеры внешнего контура, поэтому его преимуществом является предотвращение возникновения помех из-за оценки отклонения нейтрального слоя.
Ссылка: АСМЭ Y14.5-2018 определяет принципы определения геометрических размеров и допусков (GD&T), применимые к интерфейсам сборки листового металла.
Почему припуск на изгиб превосходен при острых углах и многорадиусной формовке?
BA превосходит вычет по изгибу (BD) для острых углов, тупых изгибов и различных радиусов - так что ответ на вычет на изгиб или допуск на изгиб: что лучше? зависит от геометрии вашей детали. При удалении угла изгиба от 90 градусов формула BD теряет устойчивость. BA по-прежнему отслеживает фактическую длину дуги, поэтому не увеличивает размер плоской заготовки.
Отказ сингулярности OSSB при формировании острого угла
Когда угол изгиба A падает ниже 60°, внешний отступ OSSB = tan(A/2) x (R + T) уменьшается, поскольку tan(A/2) падает до нуля.
Таким образом, коэффициент изгиба BD = 2 x OSSB - BA становится очень малым в абсолютном выражении - при 30 градусах он составляет всего около 0,34 мм для листа толщиной 1 мм с R = 1 мм и K = 0,40 и никогда не становится отрицательным (математически BD приближается к A_rad x T x (1 - K), что положительно для любого K ниже 1).
Настоящая проблема заключается не в знаке, а в чувствительности: когда BD сжимается до нескольких десятых миллиметра, любая ошибка в предполагаемом внутреннем радиусе R или в К-факторе доминирует над результатом, и таблица BD, откалиброванная под углом 90 градусов, не может быть повторно использована. Вот почему допуск на изгиб является правильным методом для острых изгибов, не 90 градусов, и для больших тупых изгибов : BA отслеживает фактическую длину дуги и ведет себя последовательно от 15 до 165 градусов.
Для элементов с нулевым изгибом (с прямыми краями) пропустите оба метода и напрямую используйте развернутую длину.
Толстая пластина и отслеживание кривизны большого радиуса
Когда радиус дуги изменяется и R/T достигает 3,0 и более, нейтральный слой резко смещается к середине толщины. Уравнение BA непрерывно корректирует длину дуги с помощью переменной K-фактора, тогда как подход BD может смещаться на ±0,50 мм на толстой пластине с большой кривизной.
Интеграция с механизмами развертки листового металла 3D CAD
Кривая BA занимает центральное место в алгоритмах развертки в SolidWorks, PTC Creo и аналогичных пакетах САПР . Эти программы автоматически вычисляют развертки и разрешают касательные дуги разного порядка. Метод BD не может напрямую подключаться к этой параметрической логике развертывания.
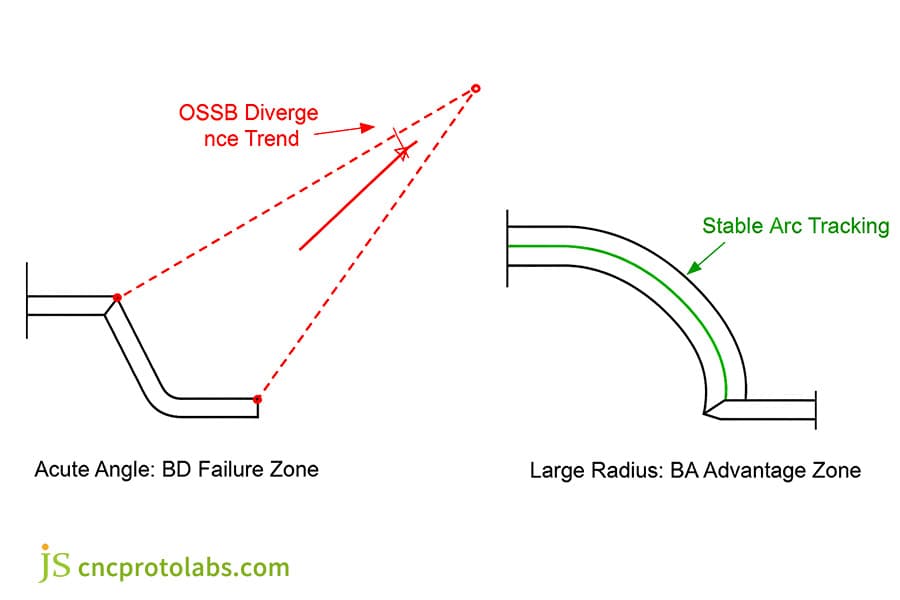
Рисунок 2: Диаграмма, показывающая расхождение OSSB под острыми углами и стабильное отслеживание дуги в большом радиусе.
Как смещение К-фактора влияет на точность BD и BA в цехах?
Дрейф К-фактора является основным источником ошибок в обеих формулах; понимание листовой металл К-фактор является критическим. Изменения предела текучести, ширины V-образной матрицы и направления волокон могут вызвать отклонения до ±0,40 мм .
Влияние соотношения ширины V-матрицы (V/T) на К-фактор
При воздушной гибке естественный внутренний радиус изгиба определяется шириной нижнего отверстия матрицы . При открытии V-образной канавки от 6Т до 10Т сдвиг нейтрального слоя изменяется и значение ВА отклоняется нелинейно. В ходе испытаний JS Precision в цехах (2026 г.) каждое увеличение ширины V-матрицы снижало измеренный коэффициент K примерно на 0,03 — обратите внимание, что это противоположная тенденция, которую вы получаете при увеличении только внутреннего радиуса , поэтому заблокируйте V-матрицу, прежде чем доверять какому-либо значению K.
|
V-образное отверстие |
Мягкая сталь К-фактор |
Алюминий 5052 К-фактор |
Отклонение БА (%) |
Требуется коррекция BD |
|---|---|---|---|---|
|
В=6Т |
0,45 |
0,42 |
Базовый уровень |
Базовый уровень |
|
В=8Т |
0,42 |
0,39 |
+4,2% |
+0,28 мм |
|
В=10Т |
0,39 |
0,36 |
+7,8% |
+0,52 мм |
|
В=12Т |
0,37 |
0,34 |
+10,5% |
+0,71 мм |
Источник данных: ИСО 7438:2020 определяет процедуры испытаний на механический изгиб металлических материалов, устанавливая протоколы калибровки К-фактора для различных конфигураций V-образных штампов.
Вывод таблицы: Увеличение V-образной канавки на один уровень уменьшит К-фактор примерно на 0,03. Перед гибкой параметры должны быть зафиксированы в соответствии с фактической формой.
Калибровка в цеху и компенсация пробного изгиба
Метод JS Precision: мы проводим испытательный изгиб на 90 градусов на стандартном купоне размером 100 x 100 мм, затем вычисляем истинный K-фактор и значение BD . Это стандартный способ проверки расчета на изгиб воздуха. Благодаря этому методу процент прохождения первой статьи увеличился с 62% до 89%.
Источник данных: AWS C4.6M/C4.6:2006 (R2012) , Рекомендуемые методы сварки и изготовления конструкций из алюминиевых сплавов.
Как выбрать правильный метод расчета в современных операциях листогибочного пресса с ЧПУ?
Выбор правильного метода требует согласования рабочих процессов САПР с возможностями контроллера, в зависимости от вычета изгиба или допуска на изгиб: что лучше для вашей работы. Программное обеспечение CAM использует таблицы BA для 3D-развертки, а контроллеры ЧПУ принимают значения BD для быстрой коррекции. Эта двухсистемная реальность требует структурированной структуры принятия решений.
Поток данных между моделями САПР и контроллерами ЧПУ
Лучшая практика: разверните таблицу BA на стороне CAD, затем преобразуйте ее в параметры BD на контроллере, чтобы операторы могли вносить корректировки в режиме реального времени в цеху.
Координация возможностей машины
Чтобы сохранить лазерная резка и синхронизированную гибку с электрогидравлическим сервоприводом, используйте метод BD для быстрой компенсации размера заготовки и поддерживайте расстояние от отверстия до кромки, чтобы последующие операции не искажали деталь.
Комплексная логика дерева решений
Четыре шага выбора проекта:
- Определите долю объектов под углом 90° и не под углом 90°.
- Подтвердите стандарты измерения и контроля качества.
- Проверьте V-образное отверстие и внутренний радиус нижней формы и зафиксируйте фактический К-фактор.
- Соответствующий алгоритм и параметры выводятся на основе распределения признаков.
|
Измерение решения |
Простой кронштейн 90° |
Шасси с переменным углом наклона |
Компактный экран электромагнитных помех |
Балка для тяжелых грузов (T≥6 мм) |
|---|---|---|---|---|
|
Рекомендуемый метод |
Удержание изгиба (BD) |
Допуск на изгиб (BA) |
CAD 3D Unfold (с таблицей BA) |
Теоретический BA + коррекция К-фактора |
|
Особенности геометрии |
Одиночные/симметричные изгибы 90° |
Многоугольный градиент 30–150 ° |
Микрофланцы (<3 мм) с жесткими допусками на подгибку |
Многогибочный большой R (≥2T) |
|
Этап производства |
Быстрая штучная/мелкообъемная |
Цифровой инструмент среднего/большого объема |
Испытание сверхточной матрицы |
Тяжёлое структурное прототипирование |
|
Предупреждение о риске сбоя |
Не для >4 асимметричных изгибов |
Ручной расчет не допускается |
Нет единого предположения о К-факторе |
Нет оценки BD=2T для тонкой пластины |
Удержание изгиба подходит для одиночных или симметричных изгибов на 90 градусов. Для сложного шасси с различными углами или глубокими полостями разложите заготовку с помощью алгоритма допуска на изгиб, используя К-факторы, измеренные на вашем собственном инструменте.
Ссылка: САЭ Дж2340:2017 устанавливает стандарты конструктивных допусков для листов конструкционной стали холодной штамповки, используемых в автомобильной и промышленной сфере.
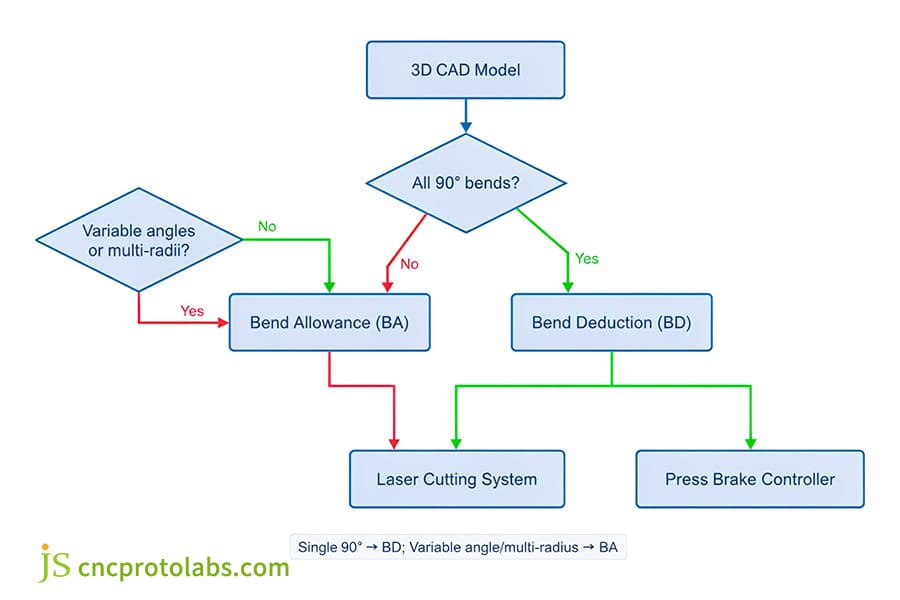
Рисунок 3: Блок-схема выбора припуска или вычета на изгиб при операциях листогибочного пресса с ЧПУ.
Как модернизация корпуса промышленного сервера позволила решить проблему наложения допусков сборки?
Эта модернизация показывает, как переход от эмпирических оценок к калиброванным BA и BD устранил совокупную погрешность допуска в 2,4 мм за счет правильного расчета развертки листового металла. Столкнувшись с долей доработок в 18 % , компания JS Precision внедрила динамическую калибровку К-фактора, сократив процент брака до 0,8 % .
Предыстория проекта и узкое место в сборке
Алюминиевый серверный корпус высокой плотности высотой 4U для центра обработки данных имеет 8 изгибов и 32 отверстия для заклепок. В исходной конструкции использовались коэффициенты САПР по умолчанию и упрощенный алгоритм вычета, который приводил к отклонению допуска ±2,4 мм на концевом фланце , смещал отверстия направляющих и делал невозможным закрытие сборки.
Анализ первопричин и вмешательство DFM
Команда JS Precision обнаружила:
- Фактическое значение V гибочной матрицы составляет 12 мм , а фактический коэффициент K материала снижается до 0,38 .
- В исходном чертеже неправильно использовалась формула BD 90° для угла скоса 60°, что привело к искажению длины в развернутом виде на 0,9 мм .
Прецизионная оптимизация процессов JS с использованием двухалгоритмического подхода
- Перестроение гибридного алгоритма: для краев внешнего кадра под углом 90 градусов используется метод BD, а для нерегулярных углов в 60 и 120 градусов используется метод BA.
- Измеренная поправка: фактическое BD для этой партии алюминия было перекалибровано до 3,65 мм .
- Компенсация оборудования: в контроллер была загружена динамическая микроугловая коррекция пружинения (компенсация 2,8 градуса).
Жесткие данные окончательной валидации производства (проект № СРВ-4У-2026-07)
- Допуск на торцевую сборку составил ±0,18 мм .
- Погрешность соосности 32 отверстий под заклепки составляет ≤0,10 мм .
- Доля пакетной переработки снизилась с 18,5% до 0,8% .
- Время сборки единицы сократилось на 40% , в результате чего первоначальная производственная партия составила 1200 единиц.
Источник данных: запись внутреннего проекта JS Precision SRV-4U-2026-07 (2026 г.), модернизация серверного корпуса высотой 4U. Проверка изгиба и проверка допусков выполняются для ИСО 7438:2020 .
По вопросам аналогичной оптимизации обращайтесь в JS Precision. услуги по индивидуальной гибке листового металла .
Часто задаваемые вопросы
Вопрос 1: В чем основная разница между вычетом изгиба и допуском на изгиб?
Допуск на изгиб — это метод определения длины дуги изгиба вдоль нейтральной оси по формуле BA=(π/180)×A×(R+K×T) . Однако уменьшение изгиба представляет собой разницу между размером внешней оболочки детали и длиной фактической развернутой детали, выражаемую как BD=2OSSB-BA.
Вопрос 2: Почему вычет на изгиб чаще используется для изгибов на 90° в цехах?
В случае BD длина в развернутом виде равна сумме внешних размеров каждого сегмента за вычетом величины вычета. Это полностью устраняет необходимость определения местоположения кривой нейтрального слоя, тем самым значительно сокращая время и количество ошибок в процессе преобразования.
Вопрос 3. Как коэффициент К напрямую влияет на точность припуска на изгиб?
К-фактор определяется как отношение расстояния от нейтрального слоя до внутренней поверхности к толщине пластины. Неправильный коэффициент К приведет к искажению длины дуги BA, что приведет к выходу за пределы допуска расстояния между отверстиями в ситуациях с несколькими изгибами.
Вопрос 4. Когда не удается вычислить изгиб при расчете острого угла листового металла?
При угле менее 60° OSSB постепенно увеличивается, главным образом, когда тригонометрические функции становятся все дальше друг от друга, и именно поэтому теоретическая точка пересечения выходит далеко за пределы физического предела. Таким образом, припуск на изгиб необходим для острых углов, отличных от 90° , или даже для больших тупых углов.
Вопрос 5. Можете ли вы преобразовать вычет за изгиб в допуск на изгиб без специального программного обеспечения?
Да. Переставьте BD = 2 x (R + T) x tan(A/2) - BA в BA = 2 x (R + T) x tan(A/2) - BD , используя внутренний радиус R, толщину листа T и угол изгиба A. Никакого специального программного обеспечения не требуется - достаточно электронной таблицы.
Вопрос 6. Как выбор V-образной матрицы листогибочного пресса влияет на требуемый вычет за изгиб?
Изменение отверстия V-образной канавки нижней матрицы меняет естественный внутренний радиус ( R ≈ V/8 при изгибе на воздухе ), а вместе с ним изменяется и К-фактор. Поскольку отверстие матрицы управляет как R, так и K, вычет изгиба необходимо пересчитывать каждый раз, когда вы меняете V-образную матрицу.
Краткое содержание
Выбор правильного алгоритма — это инженерное решение, позволяющее сбалансировать эффективность контроля, геометрическую сложность и допуски сборки . Для стандартных фланцев с углом 90° используется метод уменьшения изгиба, чтобы точно соответствовать фактическим размерам мастерской; для многоугольных нерегулярных профилей и толстых пластинчатых конструкций требуется точный припуск на изгиб с К-фактором для устранения совокупных допусков.
Чтобы избежать растрескивания, смещения отверстий и накопления совокупных допусков в вашем аппаратном корпусе до начала производства, сделайте две вещи. Сначала прочтите К-фактор листового металла, допуск на изгиб и Y-фактор: ключевые различия и проверьте измеренную деформацию и матрицу коэффициентов для тех марок листов, которые вы используете чаще всего. Во-вторых, загрузите свою 3D-модель CAD и чертеж развертки — старшие инженеры JS Precision проведут бесплатный анализ технологичности (DFM) и моделирование допусков на изгиб на микрометровом уровне.
Отказ от ответственности
Содержимое этой страницы предназначено только для информационных целей. Для JS Прецизионные услуги , нет никаких заявлений или гарантий, явных или подразумеваемых, относительно точности, полноты или достоверности информации. Покупатель несет ответственность за определение конкретных технических требований и запросить официальное предложение запчастей . Пожалуйста, свяжитесь с нами для получения дополнительной информации.
Ресурс