 中文 (简体)




在折弯扣除量与折弯余量之间进行选择决定了钣金制造中的展开模型精度和装配配合。弯曲余量 (BA) 测量沿移动中性轴的真实弧长;弯曲扣除量 (BD) 是从外部尺寸总和中减去的金额,以获得正确的平板毛坯长度。对于空气弯曲1.5 毫米至 3.0 毫米铝制和钢制底盘零件,BD在标准 90 度弯曲上获得扁平毛坯的速度大约快 30% 。对于 75 度或更小的急弯、宽偏移和多半径 CAD 模型,BA 是更好的选择。
核心答案摘要
工程决策标准:使用折弯扣除法快速冲裁90度弯头和多法兰形状。对于 90 度以外的弯曲角度、非标准模具半径和大半径型腔扩展,请使用弯曲余量。
|
工程决策标准 |
弯曲扣除 (BD) |
弯曲余量(BA) |
经验K因子法 |
CAD展开解决方案 |
|---|---|---|---|---|
|
尺寸控制(ISO 2768-m) |
±0.15mm至±0.25mm(标准90°) |
±0.08mm至±0.12mm(全角度闭环) |
±0.30mm 至 ±0.50mm(累积漂移) |
±0.05mm至±0.10mm(需要精确的BD表) |
|
计算效率 |
高直接外形尺寸减法 |
需要中等弧长转换 |
低手动查表; 8%-15% 的试废,直到校准 K 系数表 |
高度自动化但数据库设置时间 |
|
几何灵活性 |
仅限于 90° 法兰;厚度0.8mm-4.0mm |
全角度范围(15°-165°);>6.0mm厚板 |
仅常规 1.0mm-3.0mm 低碳钢 |
复杂的 3D 弯曲部分和阶梯式折边 |
|
故障场景 |
不适用于大内半径(R>3T)或非90°复杂零件 |
不适用于使用卡尺手动快速嵌套 |
不适用于精密IT机箱或航空支架 |
如果没有车间测量的模具补偿则无效 |
数据来源: ISO 2768:1989 , 一般公差 - 第 1 部分:没有单独公差指示的线性和角度尺寸公差。 ASME Y14.5-2018 、尺寸标注和公差。
区分弯曲扣除和弯曲余量的物理力学是什么?
折弯扣除与折弯余量的计算源于钣金弹塑性行为和中性轴迁移。 BA 计算拉伸的弧长,而 BD 量化相对于理论尖锐顶点交叉点的几何收缩。
中性轴迁移和应力应变分布
在塑性变形区域,中性层向内移动,朝向弯曲的内表面。位移的程度由 K 因子表示。更详细地说,它显示为:
- 内部纤维上的压缩和外部纤维上的张力产生不均匀的应变分布。这种分布正是折弯余量和折弯扣除试图捕捉的。
- 5052-H32铝合金的中性层位移量比SPCC低碳钢平均大15% 。
- 加工硬化指数较高的材料表现出较大的中性层位移。通常,K 因子介于0.30 和 0.50 之间。
外部缩进 (OSSB) 几何形状和计算逻辑
计算公式 OSSB 是:
OSSB=tan(A/2)×(R+T) 。
OSSB 是从两个延伸的外侧法兰表面的交点到内侧弯曲开始处的切点的虚拟距离。 BD方法选择这个虚拟交点作为减去点,而BA方法则遵循中性层的实际弧长。对于涉及复杂弯曲变形的部件,可以参考定制钣金折弯服务获得专业评估JS精密。
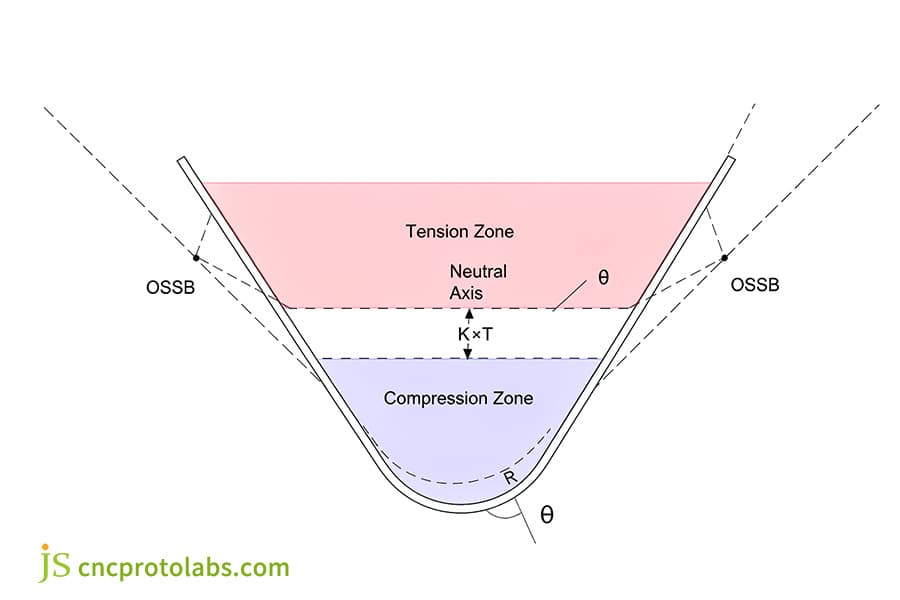
图 1:钣金弯曲拉伸区、压缩区、中性轴和 OSSB 的图。
如何使用精确的公式计算钣金展开模式?
准确的展开图案需要明确的公式,例如弯曲余量计算,以防止出现代价高昂的缺陷。 BA 和 BD 之间的选择决定了平板毛坯长度的确定。使用不当可能导致废品率高达 12%。
弯曲余量理论公式和角度边界
BA 的公式为BA = (π/180) × A × (R + K × T) 。
关键边界条件:
- 在75 度锐角弯曲时,BA 方法将展开长度保持在测量值的约 0.08 毫米以内。
- 超过165 度,OSSB 项急剧增长,BD 失去实际精度,因此 BA 仍然是记录方法。
- BA方法可以利用分段累加的方式,在不对称弯曲的情况下进行粗略计算。
弯折扣除换算公式及工程闭合
弯曲扣除的经验公式为BD = 2 × OSSB - BA = 2 × (R + T) × tan(A/2) - BA ,这是标准的弯曲扣除公式。
标准90°转角简化为BD=2×(R+T)-BA,省去了车间操作人员计算中性层曲线的麻烦,大大降低了错误率。
在实际应用中,准确的BD值取决于模具参数的合理匹配。建议参考【精密折弯机工装选型】确定下模开度与材料厚度的对应关系。
累积公差链消除
对于具有多个连续弯曲的复杂机柜:
- BA方法的总误差呈线性增长。每个弯曲都会产生约 0.06 毫米的误差。
- BD方法提供更稳定的闭环尺寸控制。可以将直角框架内的误差保持在±0.15mm以内。
|
厚度(毫米) |
AL5052 K 系数 |
SPCC K 系数 |
BA值(90°, AL5052) |
BD值(90°,SPCC) |
|---|---|---|---|---|
|
1.0 |
0.42 |
0.46 |
2.23毫米 |
1.71毫米 |
|
1.5 |
0.39 |
0.43 |
3.28毫米 |
2.63毫米 |
|
2.0 |
0.37 |
0.41 |
4.30毫米 |
3.57毫米 |
|
3.0 |
0.34 |
0.38 |
6.31毫米 |
5.50毫米 |
数据来源: DIN 6935:2011 , 钢板冷弯-弯曲余量和回弹的计算。
表结论:这些值是在我们自己的V = 8T模具上测量的,其中空气弯曲产生的自然内半径大致为 R = T。BD 通常不是厚度的固定倍数,因为 R 和 K 均随量规变化 - 在该模具组上,BD从 1.0 mm 处的 1.71 mm 上升到 3.0 mm 处的 5.50 mm ,是 3.2 倍的扩展,而不是恒定增量。在切割生产毛坯之前,务必在100 毫米 x 100 毫米的试片上重新测量。
精密制造商何时应选择折弯扣除而不是折弯余量?
选择 BD 而不是 BA 可以通过物理检查工具实现显着的效率优势,回答何时使用折弯扣除和折弯余量?由于卡尺测量外法兰尺寸,BD 允许操作员验证公差,而无需逆向工程弯曲弧。它最适合 90° 底盘和重复高速运行。
与物理法兰测量基准直接匹配
在使用游标卡尺对法兰外缘进行工厂质量检查时:
- BD 方法直接根据外部法兰尺寸进行工作,因此计算出的毛坯长度和卡尺读数可以在闭环中相互检查。
- BA 方法需要精确测量内弧切点,通常会产生超过 0.2 毫米的投影模糊误差。
- BD 方法将单件检验时间减少了 40%。
大批量连续弯曲的效率提升
在频繁更换模具的多轴数控折弯机上,BD 方法可以用更少的步骤将成型零件尺寸转换为毛坯尺寸,节省至少 25% 的手动转换时间。这使得它更适合高混合、高产量精密钣金折弯。
刚性框架装配公差控制
19英寸标准服务器机箱安装面尺寸公差需要控制在±0.20mm以内。 BD法直接控制外轮廓尺寸,因此具有防止因中性层估计偏差而产生干扰的优点。
参考: ASME Y14.5-2018定义适用于钣金装配接口的几何尺寸和公差 (GD&T) 原则。
为什么弯曲余量在锐角和多半径成形中表现出色?
对于锐角、钝角弯曲和变化半径,BA 的性能优于折弯扣除 (BD) - 因此,折弯扣除与折弯余量的答案是:哪个更好?取决于您的零件几何形状。当弯曲角度远离 90 度时,BD 公式就会失去稳定性。 BA 仍跟踪实际弧长,因此不会使平板毛坯尺寸过大。
OSSB 锐角成形中的奇点失效
当弯曲角度 A 降至 60° 以下时,外部缩进OSSB = tan(A/2) x (R + T)会缩小,因为 tan(A/2) 会趋向于零。
因此,弯曲扣除量BD = 2 x OSSB - BA在绝对值上变得非常小 - 在 30 度时,对于 R = 1 mm 且 K = 0.40 的 1 mm 板材而言,弯曲扣除额仅为约 0.34 mm,并且它永远不会变为负数(数学上 BD 接近 A_rad x T x (1 - K),对于任何低于 1 的 K 为正)。
真正的问题不是符号,而是灵敏度:当 BD 塌陷到十分之几毫米时,假设内半径 R 或 K 因子中的任何误差都会主导结果,并且在 90 度校准的 BD 表无法重复使用。这就是为什么弯曲余量是锐角非 90 度弯曲和大钝角弯曲的正确方法:BA 跟踪实际弧长并在 15 度到 165 度范围内表现一致。
对于零弯曲(直边)特征,请跳过这两种方法并直接使用开发的长度。
厚板大半径曲率跟踪
当圆弧半径变化且R/T达到3.0或更大时,中性层急剧向中层厚度移动。 BA方程通过K因子变量不断调整弧长,而BD方法在大曲率的厚板上可以漂移±0.50 mm 。
与 3D CAD 钣金展开引擎集成
BA 曲线是SolidWorks、PTC Creo 和类似 CAD 软件包中展开算法的核心。这些程序计算展开模式并自动解析多阶切线弧。 BD 方法无法直接插入参数展开逻辑。
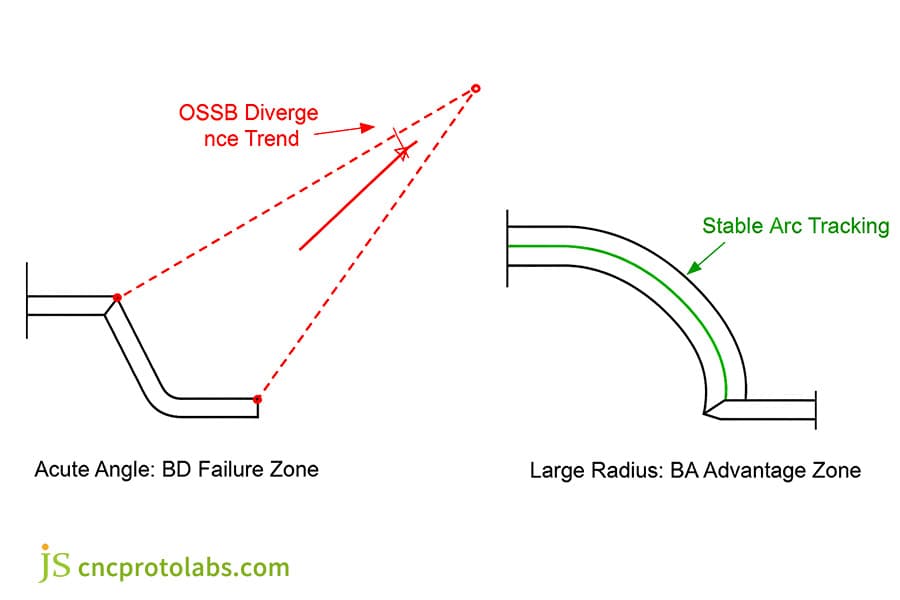
图 2:图表显示锐角中的 OSSB 发散和大半径中的稳定圆弧跟踪。
K 因子漂移如何影响车间的 BD 与 BA 精度?
K 因子漂移是两个公式中的主要误差源;理解钣金 K 系数很关键。屈服强度、V 型模具宽度和晶粒方向的变化可能导致高达±0.40mm 的偏差。
V 型模具宽度比 (V/T) 对 K 系数的影响
空气弯曲时,自然内弯曲半径由下模开口宽度决定。随着V形槽从6T开到10T ,中性层位移发生变化,BA值非线性偏离。在 JS Precision 的车间试验(2026 年)中,V 型模具宽度的每一步都会使测量的 K 系数降低约 0.03 - 请注意,这与仅增加内半径所得到的趋势相反,因此在信任任何 K 值之前锁定 V 型模具。
|
V 型模具开口 |
低碳钢 K 系数 |
铝 5052 K 系数 |
BA 偏差 (%) |
BD 需要修正 |
|---|---|---|---|---|
|
电压=6T |
0.45 |
0.42 |
基线 |
基线 |
|
电压=8T |
0.42 |
0.39 |
+4.2% |
+0.28毫米 |
|
电压=10T |
0.39 |
0.36 |
+7.8% |
+0.52 毫米 |
|
电压=12T |
0.37 |
0.34 |
+10.5% |
+0.71 毫米 |
数据来源: ISO 7438:2020规定了金属材料的机械弯曲测试程序,为不同的 V 型模具配置建立了 K 系数校准协议。
表结论:将 V 型槽增加一级将使 K 系数减少大约 0.03。折弯前必须根据实际模具锁定参数。
车间校准和试弯补偿
JS Precision 方法:我们在标准 100 mm x 100 mm 试样上进行 90 度测试弯曲,然后反算真实的 K 系数和 BD 值。这是验证空气弯曲计算的标准方法。该方法将我们的首篇文章通过率从 62% 提高到 89%。
数据来源: AWS C4.6M/C4.6:2006 (R2012) ,铝合金结构焊接和制造的推荐实践。
在现代数控折弯机操作中如何选择正确的计算方法?
选择正确的方法需要将 CAD 工作流程与控制器功能相匹配,并取决于折弯扣除与折弯余量:哪种更适合您的操作。 CAM 软件使用 BA 表进行 3D 展开,而 CNC 控制器接受 BD 值以进行快速校正。这种双系统现实需要一个结构化的决策框架。
CAD 模型和 CNC 控制器之间的数据流
最佳实践:在 CAD 端展开 BA 表,然后在控制器上转换为 BD 参数,以便操作员可以在车间进行实时修正。
机器能力协调
为了保留激光切割和电液伺服弯曲同步,使用 BD 方法进行快速毛坯尺寸补偿,并保持孔到边缘的距离,以便后续操作不会扭曲零件。
综合决策树逻辑
项目选择的四个步骤:
- 确定90° 和非 90° 特征的比例。
- 确认测量和质量控制标准。
- 验证下模的V形开口和内半径,并锁定实际的K系数。
- 根据特征分布输出相应的算法和参数。
|
决策维度 |
简易90°支架 |
可变角度底盘 |
紧凑型 EMI 屏蔽 |
重载梁(T≥6mm) |
|---|---|---|---|---|
|
推荐方法 |
弯曲扣除(BD) |
弯曲余量(BA) |
CAD 3D展开(带BA表) |
理论 BA +K 因子校正 |
|
几何特征 |
单/对称 90° 弯头 |
30°-150°多角度渐变 |
微型法兰 (<3 mm),具有严格的折边公差 |
多弯大R(≥2T) |
|
生产阶段 |
快速单件/小批量 |
中/大批量数字化工具 |
超精密模具试模 |
重型结构原型制作 |
|
故障风险警告 |
不适用于>4个不对称弯曲 |
不允许手动计算 |
没有统一的 K 因子假设 |
无薄板BD=2T估算 |
弯曲扣除适合单一或对称90度弯曲。对于具有不同角度或深腔特征的复杂底盘,请使用在您自己的工具上测量的 K 系数,通过弯曲余量算法布置工件。
参考: SAE J2340:2017规定了汽车和工业应用中使用的冷弯结构钢板的设计公差标准。
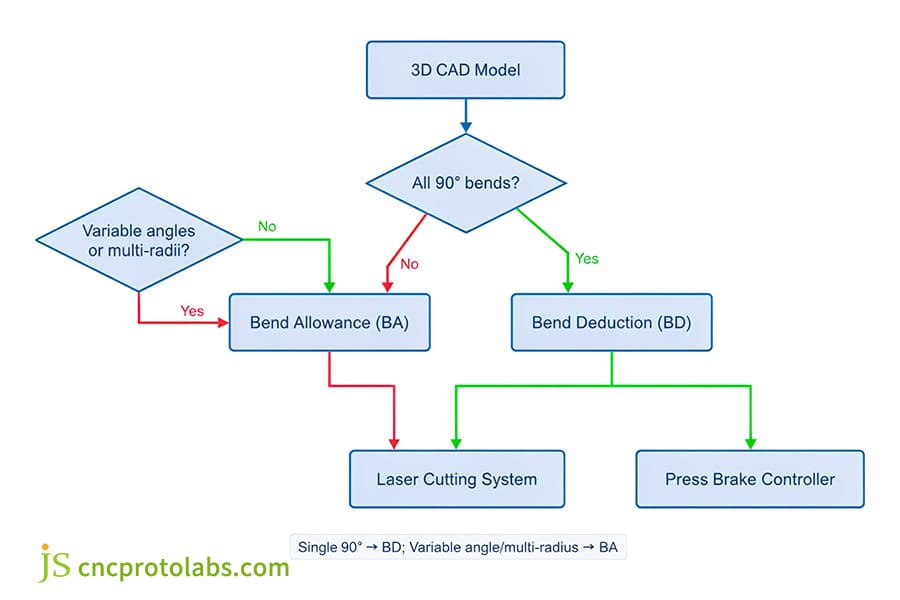
图 3:在 CNC 折弯机操作中选择折弯余量或扣除量的流程图。
工业服务器机柜重新设计如何解决装配公差堆叠问题?
这次重新设计展示了如何通过正确的钣金平面图案计算从经验估计切换到校准的 BA 和 BD,从而消除 2.4mm 的累积公差误差。面对18% 的返工率,JS Precision 实施了动态 K 因子校准,将废品率降低至 0.8% 。
项目背景及组装瓶颈
数据中心4U高密度铝制服务器机箱有8个弯头和32个铆钉孔。原设计采用默认的CAD系数和简化的推导算法,导致端部法兰产生±2.4mm的公差漂移,导致导轨孔错位,导致装配无法闭合。
根本原因分析和 DFM 干预
JS Precision 团队发现:
- 折弯模具的实际V为12mm ,材料的实际K系数漂移至0.38 。
- 原图错误地将90°BD公式用于60°斜角,导致展开长度出现0.9mm的变形。
JS精密工艺优化双算法方法
- 混合算法重建:外框90度边缘采用BD方法,不规则60度和120度角采用BA方法。
- 测量修正:该批次铝材的实际BD重新校准为3.65毫米。
- 设备补偿:动态微角度回弹修正上传至控制器(补偿2.8度)。
最终生产验证硬数据(项目编号SRV-4U-2026-07)
- 最终装配公差收敛至±0.18 mm 。
- 32个铆钉孔同轴度误差≤0.10mm 。
- 批次返工率从18.5%下降到0.8% 。
- 每个单元的组装时间减少了40% ,初始生产量为 1,200 个单元。
数据来源:JS Precision 内部项目记录 SRV-4U-2026-07 (2026),4U 服务器机柜重新设计。进行弯曲验证和公差检查ISO 7438:2020 。
对于类似的优化,请联系 JS Precision 获取定制钣金折弯服务。
常见问题解答
Q1:折弯扣除和折弯余量的核心公式区别是什么?
弯曲余量是确定弯曲弧沿中性轴长度的方法,通过公式BA=(π/180)×A×(R+K×T)。然而,弯曲扣除量是零件外壳尺寸与实际展开零件长度之间的差值,表示为 BD=2OSSB-BA。
Q2:为什么车间中90°弯管更常使用折弯扣除?
对于BD,展开长度等于各段的外部尺寸之和减去扣除值。它完全消除了定位中性层曲线的必要性,从而大大减少了转换过程中的时间和误差。
Q3:K 系数如何直接影响折弯余量精度?
K因子定义为从中性层到内表面的距离与板厚的比值。 K 系数不准确会导致 BA 弧长变形,从而导致多弯情况下的孔间距超出公差。
问题 4:锐角钣金计算中的折弯扣除何时会失败?
在60°以下的角度下,当三角函数相距越来越远时,OSSB逐渐增加,这就是为什么理论交点远远超出物理极限的原因。因此,非 90° 锐角甚至大钝角都需要弯曲余量。
Q5:无需专用软件,可以将折弯扣除量转换为折弯余量吗?
是的。使用内半径 R、板材厚度 T 和折弯角度 A,将BD = 2 x (R + T) x tan(A/2) - BA重新排列为BA = 2 x (R + T) x tan(A/2) - BD 。不需要专门的软件 - 电子表格就足够了。
Q6:折弯机 V 型模具选择如何改变所需的折弯扣除量?
改变下模的 V 型槽开口会改变自然内半径(空气弯曲中的 R ≈ V/8 ),并随之改变 K 系数。由于模具开口同时驱动 R 和 K,因此每次更换 V 模具时都必须重新计算折弯扣除量。
概括
选择正确的算法是一项工程决策,需要平衡检查效率、几何复杂性和装配公差。对于标准 90° 法兰,弯曲扣除用于紧密匹配实际车间测量;对于多角度不规则型材和厚板结构,需要精确的K系数弯曲余量以消除累积公差。
为了在生产开始之前防止硬件机箱出现裂纹、孔未对准和累积公差叠加,请执行以下两件事。首先,阅读钣金 K 系数、弯曲余量和 Y 系数:主要差异并验证您最常用的板材等级的测量变形和系数矩阵。其次,上传您的 3D CAD 模型和平面图案图- JS Precision 高级工程师将运行免费的可制造性 (DFM) 分析和微米级弯曲公差模拟。


