 Русский




Услуги сварочного изготовления требует количественного контроля допусков геометрии фаски соединения и зазора при посадке во время инженерного проектирования, чтобы обеспечить полное проплавление соединения (CJP) и исключить непровар, подрез и чрезмерную термическую деформацию. Когда толщина основного металла составляет 6,0 мм или более, технические спецификации требуют, чтобы соединения были скошены либо в виде одинарной V-образной канавки 60° ± 5°, U-образной канавки 15–20° , высота поверхности корня должна контролироваться (1,0 мм–2,0 мм), а зазор между корнями должен быть оставлен (1,5 мм–2,5 мм), чтобы обеспечить доступ к ванне расплава.
Услуги по сварочному изготовлению: Справочная матрица параметров основного соединения
|
Тип соединения |
Диапазон толщины |
Рекомендуемый угол скоса |
Стандартное корневое отверстие |
Корневая грань |
Качественные и экономические показатели |
|---|---|---|---|---|---|
|
Квадратная попа |
1,0 мм – 4,0 мм |
0° (без скоса) |
0,8 мм – 1,5 мм |
Полная толщина |
Устраняет затраты на обработку фасок, подходит для корпусов из тонких листов. |
|
Одинарный V-образный приклад |
5,0 мм – 16,0 мм |
60° ± 5° |
1,5 мм – 2,5 мм |
1,5 мм ± 0,5 мм |
Обеспечивает полносекционное проникновение , исключает несращение корней. |
|
Двойной приклад V/X |
> 16,0 мм |
60° ± 5° (симметрично с обеих сторон) |
2,0 мм – 3,0 мм |
2,0 мм ± 0,5 мм |
Симметричная сварка уравновешивает остаточные напряжения, снижает угловые искажения на 60% . |
|
Коническое Т-образное соединение |
≥ 8,0 мм (вертикальная пластина) |
45° – 50° |
1,0 мм – 2,0 мм |
1,0 мм – 1,5 мм |
Обеспечивает глубину проникновения и номинальную прочность на сдвиг при динамической нагрузке. |
Согласно стандарту AWS D1.1/D1.1M:2025, одноV-образное стыковое соединение пластин толщиной 5–16 мм должно иметь внутренний угол 60° ± 5° с корневым отверстием 1,5–2,5 мм, чтобы обеспечить полное проваривание шва. В соответствии со стандартом ISO 9692-1:2013 тип и размеры канавок для сварки плавлением определяются толщиной пластины и геометрией соединения. Например, U-образные канавки имеют угол скоса 15–20 для пластин > 16 мм.
Правильный расчет геометрии фаски и монтажных зазоров являются ключевыми физическими факторами, определяющими проплавление сварки и полученное в результате количество выделяемого тепла, что снижает затраты на контроль после сварки и вторичную обработку примерно на 40%.
Почему услуги по сварке должны соблюдать строгие правила скосов и зазоров в соединениях?
Стандартизация фасок стыков и посадочных зазоров при сварке позволяет сбалансировать глубину проплавления дуги с удержанием ванны расплава, напрямую устраняя холодный притир, чрезмерное разбрызгивание и серьезные угловые искажения в сварных соединениях, несущих тяжелые нагрузки.
Механизм физического ограничения скоса и зазора корня
При толщине листа ≥ 6,0 мм плоские стыковые сварные швы не способны полностью проварить металл, поэтому следует выполнять фаску. Дуговая сварка торца корня невозможна, если расстояние между корнями < 1,0 мм , и следствием этого является неполное срастание корня; зазор > 3,5 мм разрушает поверхностное натяжение сварочной ванны и вызывает прожог.
Современное прецизионное производство обеспечивает точность сборки.
В реальных сценариях JS Precision, работающих с тяжелыми структурными компонентами , лазерная 3D-система контроля соосности вместе с жесткими креплениями может ограничить изменение зазоров между корнями сборки на заготовках диаметром 3000 мм до ≤ 0,3 мм , чтобы гарантировать, что результат неразрушающего контроля при первом проходе услуги по изготовлению сварочных работ по индивидуальному заказу может превышать 98,5% .
Не уверены, соответствует ли конструкция сварной канавки техническим требованиям? Получите бесплатную оценку DFM прямо сейчас, и наши инженеры по сварке предоставят рекомендации по оптимизации углов фаски и зазоров на основе ваших чертежей.
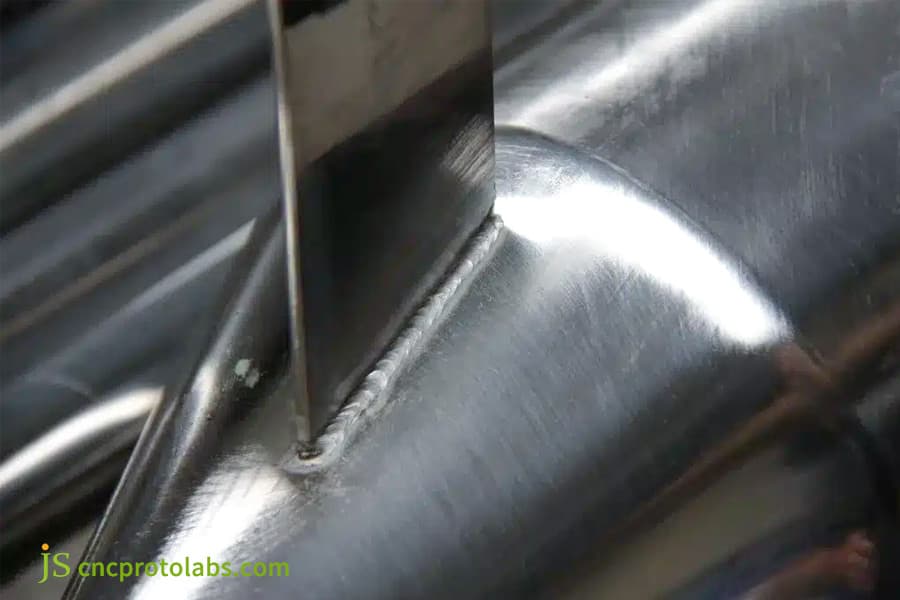
Рисунок 1: Крупный план сварного шва металлического резервуара.
Как рассчитать угол и геометрию фаски сварного шва для пластин различной толщины?
Объем поперечного сечения сварной канавки определяет, должен ли инженер использовать одинарную V-образную (60°), двойную V-образную (60°) или U-образную канавку (15°–20°) при проектировании фаски соединения, масштабируясь пропорционально толщине пластины для оптимизации наплавления и проникновения металла.
Калибровка толщины пластины и выбор геометрии фаски
JS Precision — опытная сварочная компания с обширным опытом работы в проектах сосудов под давлением. Основываясь на нашем практическом опыте, при толщине пластины ≤ 4,0 мм мы рекомендуем плоское стыковое соединение типа I ( корневой зазор 1,0 мм ± 0,2 мм ); для толщины 5,0–16,0 мм мы предлагаем одиночный V-образный шарнир (60° ± 5°). Углы < 45° часто означают непровар со стороны корня, тогда как углы > 70° могут привести к увеличению количества наплавленного металла более чем на 35%.
АРМ Д1.1/Д1.1М:2025 г. Состоит из: угол одинарного V-образного паза 60°±5°, зазор между корнями 1,5-2,5 мм.
Для толщин > 16,0 мм следует выбирать симметричную двойную V-образную или U-образную канавку с узким зазором ( скоска 15° и радиус скругления корня 5,0–8,0 мм), и такая подготовка к сварке может сэкономить до 45 % расхода сварочной проволоки . Как поставщик услуг по сварке листового металла, мы строго следуем проектированию фасок соединений в соответствии с этим стандартом.
Сравнение объема сварочного металла и тепловложения для разных типов фасок
|
Толщина пластины (мм) |
Тип канавки |
Включенный угол (°) |
Радиус корня (мм) |
Площадь заполнителя на единицу длины (мм²) |
Относительный индекс тепловложения |
|---|---|---|---|---|---|
|
10,0 |
Одиночный-V |
60 |
— |
18,0 |
1,00 (базовый уровень) |
|
10,0 |
Двойной V |
60 (каждая сторона) |
— |
12,5 |
0,69 |
|
20,0 |
Одиночный-V |
60 |
— |
58,0 |
1,00 (базовый уровень) |
|
20,0 |
Двойной V |
60 (каждая сторона) |
— |
37,0 |
0,64 |
|
20,0 |
U-образный паз |
15 |
6.0 |
28,0 |
0,49 |
|
30,0 |
Одиночный-V |
60 |
— |
125,0 |
1,00 (базовый уровень) |
|
30,0 |
Двойной V |
60 (каждая сторона) |
— |
78,0 |
0,62 |
|
30,0 |
U-образный паз |
15 |
8.0 |
52,0 |
0,41 |
Согласно AWS D1.1/D1.1M:2025, одно-V-образная канавка с внутренним углом 60° для пластины толщиной 10 мм обеспечивает поперечное сечение присадочного металла примерно 18 мм² на единицу длины. Согласно ISO 9692-1:2013, U-образная канавка со скосом 15° и радиусом основания 6 мм уменьшает объем наполнителя на 40 % по сравнению с Single-V для пластин диаметром более 16 мм.
Использование П-образных фасок для листов толщиной более 20,0 мм приводит к уменьшению площади металла шва более чем на 50 % , снижению тепловложения до значения 0,41 и одновременно эффективно минимизирует сварочную деформацию и остаточные напряжения.
Как сварочный зазор влияет на глубину проплавления сварного шва и предотвращение дефектов?
Кореньзазор сварного шва Функционирует как основной механический элемент управления динамикой жидкости расплавленной ванны в корне шва, определяя, достигает ли автоматизированный сварной шов полного провара шва или происходит прожог.
Окно допуска на зазор сборки и причины дефектов
Допустимый допуск на зазор стыковых соединений в сборке составляет 1,5 ± 0,5 мм. Зазоры менее 0,8 мм обычно приводят к микротрещинам в области корня шва , что значительно увеличивает риск усталости; зазоры более 3,0 мм приводят к свисанию расплавленного металла, создавая подрезы глубиной 0,8 мм и более .
Раздел IX ASME BPVC (издание 2025 г.) обеспечивает полное отсутствие подрезов при сварке под динамической нагрузкой и давлением. Другими словами, в корне этих сварных швов недопустимы подрезы со стороны корня.
Чтобы удовлетворить требования к отклонению зазора при заготовках диаметром 3000 мм , компания JS Precision внедрила правила проектирования сварных соединений с жесткими креплениями и лазерной системой 3D-выравнивания, которые поддерживают отклонение на уровне максимум 0,3 мм .
Инженерная реализация контроля за монтажным зазором
Наш опыт показал, что в проектах морских конструкций пневматические внутренние опорные зажимы поддерживают отверстие корня на уровне 1,8 мм ± 0,2 мм. Наряду с импульсной GMAW, она также помогает постоянно поддерживать размер корневого отверстия от 0,8 до 1,2 мм , что, в свою очередь, гарантирует качественную поставку при производстве сварных швов конструкционных металлов.
Контроль отверстия приварки корня имеет решающее значение для качества сварки. Запросите наши таблицы зазоров и контрольных решений для измерений, чтобы узнать, как можно обеспечить стабильное производство с соблюдением монтажного окна 1,5 мм ± 0,5 мм.
Рисунок 2: Сварщик работает с металлом с искрами и дымом.
Правило проектирования 1: Как сбалансировать поверхность корня и зазор между корнями, чтобы избежать прожога?
Предотвращение затухания дуги при обеспечении полного провара в конструкции сварного соединения требует точного динамического равновесия между толщиной торца корня (1,5–2,0 мм) и зазором корня (1,5–2,0 мм) в стыковых соединениях конструкции.
Обратная дополнительная зависимость между поверхностью корня и отверстием корня.
Корневая поверхность поддерживает сварочную ванну и предотвращает разрушение корня. Корневое отверстие позволяет наплавленному металлу достичь задней стороны соединения. Они обратно пропорциональны и дополняют друг друга.
- На уровне грани корня 0 мм ток прохождения корня 80–100 А может расплавиться за 0,5 с и прогореть насквозь.
- В то время как, если поверхность корня больше 3,0 мм, то традиционная дуга вряд ли сможет расплавить центр поверхности корня . Так, корневой холодный шов не проплавляет полностью сопряженный зазор.
Поверхность корня 1,5 мм ± 0,3 мм и 2,0 мм ± 0,5 мм, рекомендуемая комбинация DFM для проектирования; Нарезание канавок может осуществляться на станке с ЧПУ, что обеспечит однородность прикорневой поверхности партии ±0,1 мм и позволит избежать процесса ручного шлифования.
Инженерная проверка соответствия корневого отверстия торцевой поверхности
После нескольких проектов коллектора котла, реализованных JS Precision, мы обнаружили, что если торец корня составляет 1,5 мм, а отверстие корня составляет 2,0 мм, то RT покажет 100% провар корневого сварного шва, соответствующий критериям ASME . Этот план будет включен в WPS в качестве стандартной практики для правила проектирования сварочных соединений и продвигался к проектам поставщиков сварных сборок на заказ.
Рисунок 3: Сварщик выполняет прецизионную сварку металлической детали.
Правила проектирования 2–5: Как оптимизировать доступ к горелке, асимметрию и усадку материала?
Комплексный анализ свариваемости конструкций в рамках услуги прецизионной сварки включает проверку четырех физических ограничений на этапе CAD: пределы доступности горелки, смещения соосности соединений, симметричную последовательность сварки и припуски на усадку материала.
Правило 2. Физическая доступность и пространственный охват сварочной горелки.
Минимальный угол наклона сопла с каждой стороны сварного шва должен составлять ≥ 45°, а вокруг оси сварного шва необходимо предусмотреть цилиндр со свободным пространством радиусом ≥ 120 мм, чтобы избежать контакта, создающего турбулентность защитного газа . JS Precision использовала 3D-моделирование для подтверждения доступности в рамках сварочный сервис DFM .
Правило 3: Несоосность сборки должна находиться под строгим контролем
Величина перекоса выражается как в процентах от толщины более тонкой пластины (до 10 %), так и в абсолютном значении (максимум 1,5 мм) для предотвращения концентрации напряжений.
Правило 4: Двусторонние сбалансированные/асимметричные фаски для компенсации остаточного напряжения
Толстостенные коробчатые балки изготавливаются с асимметричной двойной V-образной фаской (60 % с лицевой стороны и 40 % с тыльной стороны), что в сочетании с последовательностью сварки сокращает объем работ по правке после сварки на 70 %.
Правило 5. Рассчитывайте зазоры между корнями с учетом теплового расширения материала.
Нержавеющая сталь 316 L имеет коэффициент теплового расширения 16,5 × 10⁻⁶/K, что на 40% больше, чем у углеродистой стали. Монтажные зазоры должны быть раскрыты на 0,5 мм, а прихваточные швы должны располагаться через каждые 100-150 мм. Мы строго соблюдаем эти правила при контрактном производстве прецизионной сварки металлов, чтобы гарантировать точность сборки .
Нужен полный контрольный список сварочных работ DFM? Свяжитесь с нашими инженерами для получения стандартизированного шаблона проверки, который включает доступность резака, перекос, симметричные фаски и компенсацию теплового расширения.
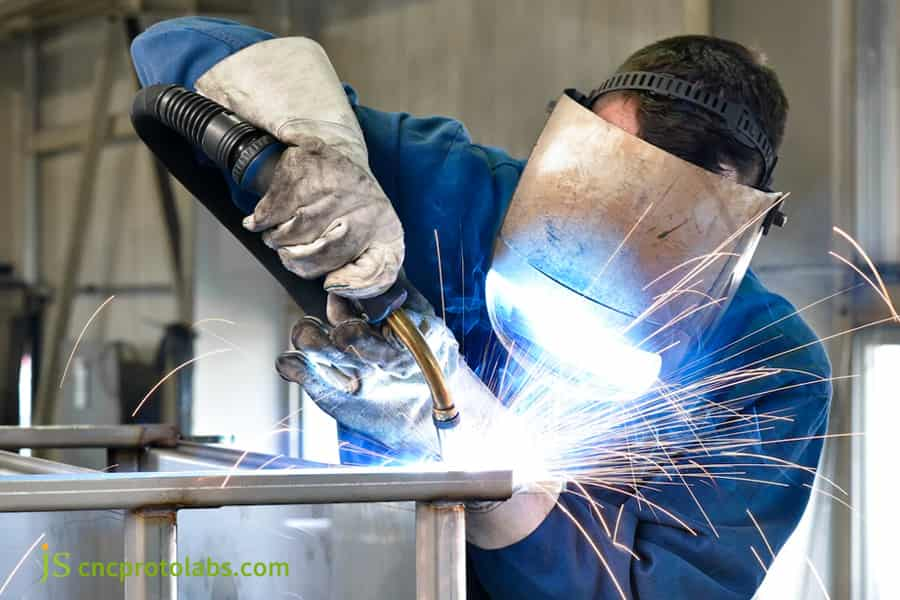
Рисунок 4: Сварщик использует горелку на металлическом каркасе с искрами.
Практический пример: Как компания JS Precision решила проблему пористости и коробления в медицинских рамах из нержавеющей стали 316L?
Для европейского проекта медицинской вакуумной камеры компания JS Precision разработала оптимизированную роботизированную стратегию скашивания GTAW (TIG) и зазора между приспособлениями на нержавеющей стали 316L толщиной 10,0 мм, устраняющую проблемы с утечкой гелия и угловые искажения .
Трудности, с которыми сталкиваются клиенты
Первая конструкция рамы вакуумной камеры из нержавеющей стали 316L (1200×800×600 мм, толщина стенок 10,0 мм), созданная для европейского проекта медицинского оборудования, представляла собой одинарный V-образный скос 45° с нулевым зазором . Но только 64% камер выдержали испытание на утечку гелия методом гелиевой масс-спектрометрии. Деформация скручивания составляла максимум 4,5 мм, а поверхность была недостаточна для достижения необходимого уплотнения для прецизионной обработки с ЧПУ.
Прецизионное решение JS
- Модернизация подготовки к сварке: измененная конструкция фаски для DFM изменен на асимметричный двойной V-образный скос под углом 55° с внутренней поверхностью 1,5 мм ± 0,1 мм, обработанный фрезеровкой на станке с ЧПУ и с шероховатостью Ra 3,2 мкм .
- Зажим медного вкладыша с водяным охлаждением: пневматическая внутренняя опора, фиксирующая зазор между корнями 1,8 мм ± 0,2 мм, аргон с чистотой 99,999% подается со скоростью 12 л/мин с обратной стороны для поддержания опорного давления.
- Импульсная низкотемпературная сварка GTAW: базовое значение — 60 А, пиковое значение — 160 А, частота — 2,5 Гц, симметричная сварка скачком .
Уроки, извлеченные из неудач
Первая простая точечная сварка наплавленного металла 316L, вызванная термическим напряжением, привела к усадке корневого зазора менее 0,4 мм и непровару . Метод решения был изменен на лазерную точечную сварку с механическим ограничительным штифтом через отверстие. В проектах по изготовлению прецизионной сварки на заказ контроль зазора корня является строгим для проверки гелиевых сварных швов . Нержавеющая сталь расценки на сварочные услуги полностью учитывал фасок, время и коэффициент неразрушающего контроля.
Окончательный результат
- Скорость обнаружения утечек гелия ≤ 1,0×10⁻⁹ Па·м³/с, скорость первого прохождения 100 %.
- Крутильная деформация снизилась до ≤ 0,6 мм .
- Припуск на чистовую обработку уплотняемой поверхности составляет 0,5 ± 0,1 мм .
- Процент брака и время правки сократились на 32% .
В соответствии с AWS D1.1/D1.1M:2025 (Правила сварки конструкций — сталь) и документами по обеспечению качества JS Precision (отчет № JS-QA-2025-MED07).
Вам необходимо оптимизировать конструкцию скосов сварных конструктивных элементов или решить проблемы деформации? Отправьте нам свою модель CAD и инженерные чертежи прямо сейчас, и наша команда инженеров предоставит оценку DFM и предложение в течение 24 часов.
Каковы стандарты контроля качества и пределы приемлемости неразрушающего контроля для прецизионной сварки?
Целостность сварных швов для ответственных изделий, выполняемых в рамках прецизионной сварки, проверяется на соответствие критериям ISO 5817 уровня B и AWS D1.1 с использованием калиброванного неразрушающего контроля (NDT) для проверки соответствия поверхностных и объемных дефектов.
Сравнительная таблица стандартов приемки качества сварки и пределов дефектов
|
Тип дефекта |
Предел уровня B ISO 5817 |
Предел уровня D ISO 5817 |
Ограничение AWS D1.1 |
Рекомендуемый метод неразрушающего контроля |
|---|---|---|---|---|
|
Трещины |
Нулевая терпимость |
Нулевая терпимость |
Нулевая терпимость |
ВТ + ПТ/МТ |
|
Отсутствие проникновения |
Нулевая терпимость |
глубина ≤ 0,5 мм |
глубина ≤ 0,25 мм |
ЮТ/РТ |
|
Глубина подрезки |
≤ 0,5 мм |
≤ 1,0 мм |
≤ 0,8 мм |
ВТ |
|
Размер пористости |
≤ 1,0 мм диам. |
≤ 2,0 мм диам. |
≤ 1,5 мм диам. |
РТ/ЮТ |
В соответствии со стандартами ISO 5817:2023 (Сварные соединения стали, никеля, титана и их сплавов — уровни качества) и AWS D1.1/D1.1M:2025 (нормы по структурной сварке — сталь).
Стандарты приемки неразрушающего контроля и контроль источников процессов
Чтобы достичь соответствия стандарту ISO 5817 уровня B, при планировании сварочных работ необходимо точно соблюдать соответствие фасок по углу и корневому зазору, поскольку дефекты следует предотвращать в источнике. JS Точность , как сертифицированный завод по производству сварочных изделий из металла, использует этот стандарт в качестве внутреннего эталона приемки при сварке DFM, чтобы гарантировать процент прохождения неразрушающего контроля с первого раза более 98,5%.
Как выбрать производителя сварочного оборудования на заказ с комплексными возможностями DFM?
Оценка производителей по индивидуальному заказу для комплексного сварочного производства требует рассмотрения четырех основных технических возможностей: точность обработки фасок на станках с ЧПУ, сертифицированная документация WPS, точность роботизированной сварки и полный спектр неразрушающего контроля.
Командам закупок и проектирования необходимо проверить целостность технологической цепочки и системы управления качеством:
- Международная квалификация сварочных процедур : сертификат ASME Sec IX, ISO 9606-1, EN 1090-2 .
- Оборудование для снятия фасок : пятиосевой лазерный станок для снятия фасок и портальный фрезерный станок с ЧПУ, допуск снятия фасок при сборке ± 0,2 мм.
- Автоматизированная сварка и контроль : роботизированные сварочные системы и неразрушающий контроль полного спектра (VT/PT/MT/UT/RT).
- Послесварочная термообработка и отделка : печь для отжига для снятия напряжений и координатно-измерительная машина (КИМ).
Чтобы подать запрос на сварочное производство, подготовьте 3D-модель и 2D-чертежи с обозначениями сварных швов. Компания JS Precision, являющаяся поставщиком сварки металлов по индивидуальному заказу, в течение 24 часов предоставит отчет DFM, включающий расчет фасок и смету затрат.
Часто задаваемые вопросы
Вопрос 1: Почему требуется снятие фаски при толщине листа более 6 мм?
Плоское стыковое соединение листов толщиной более 6 мм не может привести к полному прорезыванию соединения . Физическое пространство, заданное скосами под углом 60°, позволяет перемещать электрическую дугу, и тепло может достигать корня, что также способно смягчить поверхность корня, не оставляя каких-либо недопроникших участков.
Вопрос 2: Как можно исправить чрезмерный посадочный зазор во время изготовления?
Если отверстие корня шва составляет более 3 мм, сварка прямой присадочной проволокой не допускается . Скошенную кромку с одной стороны следует сначала покрыть переходным слоем, затем зашлифовать корень на 1,5–2,0 мм и нанести корневой проход, не опасаясь прожога и угловой деформации.
В3: В чем разница между соединениями с V-образной канавкой и U-образной канавкой по стоимости и качеству?
Обработка V-образного паза вполне доступна, но потребность в наполнителе для толстых пластин достаточно высока, а также она очень подвержена термическим деформациям; Для обработки U-образной канавки требуются специально разработанные фрезы, поэтому стоимость установки довольно высока; но он уменьшает объем металла сварного шва более чем на 40% и идеально подходит для высоконадежных деталей диаметром > 16 мм.
Вопрос 4. Как JS Precision обеспечивает допуски на размеры сварных рам?
JS Precision использует замкнутый цикл, включающий лазерную вырубку, фаску на станке с ЧПУ, жесткое позиционирование приспособлений, импульсную сварку с низким нагревом, отжиг для снятия напряжений и вторичную чистовую обработку на станке с ЧПУ, чтобы сохранить допуск рамы в пределах ±0,05 мм.
Вопрос 5: Какие основные факторы определяют расценки на услуги сварочного производства?
Предложения включают тип основного материала (углеродистая сталь/нержавеющая сталь (316L)/алюминиевые сплавы (5052, 6061, 7075), отклонение кромки, метод сварки (ручная/роботная), коэффициент неразрушающего контроля (полный PT/UT/RT) и механическая обработка после сварки.
Вопрос 6: Почему нержавеющая сталь требует более строгого контроля зазора и защитного газа?
Коэффициент термического расширения аустенитной нержавеющей стали на 40% выше, чем у углеродистой стали. Он плохо поглощает тепло и с большей вероятностью будет испытывать усадку и деформацию при сварке. Под воздействием воздуха высокотемпературная сварочная ванна легко окисляется. Таким образом, отверстие корня должно строго контролироваться на уровне 1,5–2,0 мм , и желательно подавать на заднюю сторону газообразный аргон высокой чистоты, чтобы избежать окисления.
Вопрос 7: Что такое зона термического влияния (ЗТВ) и как конструкция скоса уменьшает ее?
ЗТВ — это область рядом со сварным швом, ослабленная из-за прохождения тепла. Использование фасок с узким корневым отверстием и конструкции с тупыми кромками уменьшает количество слоев сварного шва, тепловложение и размер ЗТВ более чем на 30% без потери прочности основного материала .
Вопрос 8: Как инженеры могут отправить чертежи запроса предложений на сварочное производство по индивидуальному заказу?
Отправьте нам 3D-модель (STEP/IGES) и 2D-чертежи (PDF/DWG) с обозначениями сварных швов, углами фаски, допусками и классами неразрушающего контроля. Укажите стандарты материалов и сроки поставки. Получите многоуровневые предложения и отчет DFM в течение 24 часов .
Краткое содержание
Проектирование фасок и корневых отверстий сварных соединений является фундаментальной предпосылкой оценки механической и размерной стабильности несущих деталей конструкций, сосудов под давлением и корпусов прецизионных устройств. Если тщательно следовать методам проектирования для производства (DFM) - расчет толщины пластины, обратные дополнительные соотношения между торцом кромки и отверстием кромки, проверка доступности пламени и компенсация теплового расширения - инженеры и инженеры-технологи могут существенно уменьшить такие дефекты, как неполное проплавление и подрез, а также чрезмерное угловое искажение в производственном процессе, поэтому объем доработок будет сокращен, а производственные затраты снижены.
Если вы хотите проверить возможность изготовления сварной детали конструкции или получить индивидуальное производственное решение, отправьте свои чертежи САПР и технические требования к нашему каналу JS Precision Engineering. Команда инженеров проанализирует ваши чертежи в течение 24 часов и отправит вам отчет DFM с предложениями по изменению фасок сварных швов, схемами допусков размеров и сметой производственных затрат.

Отказ от ответственности
Содержимое этой страницы предназначено только для информационных целей. Для JS Прецизионные услуги , нет никаких заявлений или гарантий, явных или подразумеваемых, относительно точности, полноты или достоверности информации. Покупатель несет ответственность за определение конкретных технических требований и запросить официальное предложение запчастей . Пожалуйста, свяжитесь с нами для получения дополнительной информации.
Ресурс

