 Deutsch




Schweißfertigungsservice erfordert eine quantifizierte Toleranzkontrolle der Verbindungsschrägengeometrie und des Passungsspiels während des Konstruktionsentwurfs, um eine vollständige Verbindungsdurchdringung (CJP) sicherzustellen und mangelnde Verschmelzung, Hinterschneidungen und übermäßige thermische Verformung zu beseitigen. Wenn die Dicke des Grundmetalls 6,0 mm oder mehr beträgt, erfordern die technischen Spezifikationen, dass die Verbindungen entweder als Einzel-V 60° ± 5° oder als U-Nut 15°–20° abgeschrägt werden, die Höhe der Wurzelfläche kontrolliert wird (1,0 mm–2,0 mm) und ein Wurzelabstand reserviert wird (1,5 mm–2,5 mm), um den Zugang zum Schmelzbad zu ermöglichen.
Schweißfertigungsservice: Referenzmatrix für Kernverbindungsparameter
|
Gelenktyp |
Dickenbereich |
Empfohlener Fasenwinkel |
Standard-Wurzelöffnung |
Wurzelgesicht |
Qualitäts- und Wirtschaftsindikatoren |
|---|---|---|---|---|---|
|
Quadratischer Hintern |
1,0 mm – 4,0 mm |
0° (keine Abschrägung) |
0,8 mm – 1,5 mm |
Volle Dicke |
Eliminiert die Kosten für die Fasenbearbeitung, geeignet für dünne Blechgehäuse. |
|
Single-V-Hintern |
5,0 mm – 16,0 mm |
60° ± 5° |
1,5 mm – 2,5 mm |
1,5 mm ± 0,5 mm |
Gewährleistet eine vollständige Durchdringung des Wurzelbereichs und verhindert fehlende Wurzelverschmelzung. |
|
Doppel-V/X-Kolben |
> 16,0 mm |
60° ± 5° (beidseitig symmetrisch) |
2,0 mm – 3,0 mm |
2,0 mm ± 0,5 mm |
Symmetrisches Schweißen gleicht Restspannungen aus und reduziert Winkelverzerrungen um 60 % . |
|
Abgeschrägtes T-Stück |
≥ 8,0 mm (vertikale Platte) |
45° – 50° |
1,0 mm – 2,0 mm |
1,0 mm – 1,5 mm |
Gewährleistet Eindringtiefe und Nennscherfestigkeit bei dynamischer Belastung. |
Gemäß der Norm AWS D1.1/D1.1M:2025 sollte eine Einzel-V-Stoßverbindung von 5–16-mm-Platten einen eingeschlossenen Winkel von 60° ± 5° mit einer Wurzelöffnung von 1,5–2,5 mm haben, um eine vollständige Fugendurchdringung zu erreichen. Basierend auf ISO 9692-1:2013 werden Nuttyp und Abmessungen für das Schmelzschweißen durch die Plattendicke und die Verbindungsgeometrie bestimmt. Die U-Nuten haben beispielsweise einen Fasenwinkel von 15–20 für Platten > 16 mm.
Die richtige Gestaltung der Fasengeometrie und der Montageabstände sind die entscheidenden physikalischen Faktoren Schweißdurchdringung und die daraus resultierende Menge an erzeugter Wärme, wodurch die Kosten für die Inspektion nach dem Schweißen und die Nachbearbeitung um etwa 40 % gesenkt werden.
Warum müssen Schweißfertigungsdienste strenge Regeln für Verbindungsschrägen und -abstände einhalten?
Durch die Standardisierung von Verbindungsschrägen und Passabständen in der Schweißfertigung wird die Eindringtiefe des Lichtbogens mit der Eindämmung des Schmelzbads in Einklang gebracht, wodurch Kaltüberlappungen, übermäßige Spritzer und starke Winkelverzerrungen bei stark tragenden Schweißkonstruktionen direkt vermieden werden .
Physikalischer Beschränkungsmechanismus des Abschrägungs- und Fußspiels
Wenn die Blechdicke ≥ 6,0 mm beträgt, können Stumpfnähte mit flachen Enden das Metall nicht vollständig durchdringen. Aus diesem Grund sollte eine Abschrägung vorgenommen werden. Bei einem Wurzelabstand < 1,0 mm ist ein Lichtbogenschweißen der Wurzelfläche nicht möglich und führt zu einer unvollständigen Wurzelverschweißung; ein Spalt > 3,5 mm zerstört die Oberflächenspannung des Schweißbades und führt zum Durchbrennen.
Moderne Präzisionsfertigung gewährleistet Montagegenauigkeit.
In realen Szenarien von JS Precision, die sich mit schweren Strukturbauteilprojekten befassen, kann das Laser-3D-Ausrichtungsprüfsystem zusammen mit starren Vorrichtungen die Variation der Montagefußabstände bei Werkstücken mit 3.000 mm auf ≤ 0,3 mm begrenzen, um sicherzustellen, dass NDT beim ersten Durchgang nachgibt Kundenspezifischer Metallschweiß-Fertigungsservice kann 98,5 % überschreiten .
Sie sind sich nicht sicher, ob Ihr Schweißnutdesign den Spezifikationen entspricht? Holen Sie sich jetzt eine kostenlose DFM-Bewertung und unsere Schweißingenieure unterbreiten Ihnen anhand Ihrer Zeichnungen Optimierungsvorschläge für Fasenwinkel und Abstände.
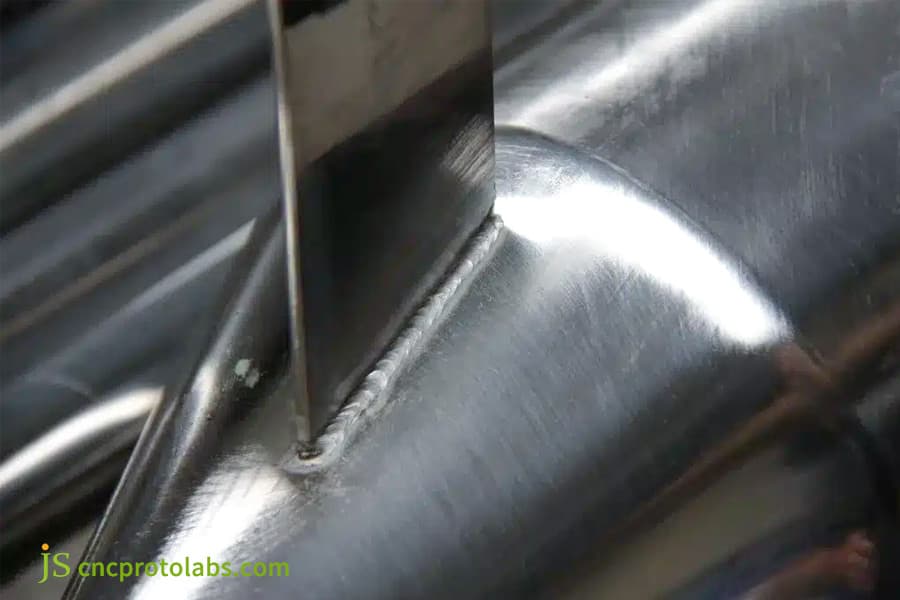
Abbildung 1: Nahaufnahme der Schweißnaht an einem Metalltank.
Wie berechnet man den Winkel und die Geometrie der Schweißnaht für unterschiedliche Blechdicken?
Das Querschnittsvolumen einer Schweißfuge bestimmt, ob ein Ingenieur Einzel-V- (60°), Doppel-V- (60°) oder U-Nuten (15°–20°) für die Verbindungsschrägenkonstruktion festlegen sollte, wobei die Skalierung proportional zur Blechdicke erfolgt, um die Metallablagerung und -durchdringung zu optimieren.
Plattendickenabstufung und Auswahl der Fasengeometrie
JS Precision ist ein erfahrenes Schweißunternehmen mit umfassender Erfahrung in Druckbehälterprojekten. Basierend auf unserer praktischen Erfahrung empfehlen wir bei einer Plattendicke ≤ 4,0 mm eine flache Stoßfuge vom Typ I ( 1,0 mm ± 0,2 mm Wurzelabstand ); Für Dicken von 5,0–16,0 mm empfehlen wir eine einzelne V-Verbindung (60° ± 5°). Winkel < 45° bedeuten häufig eine fehlende Verschmelzung auf der Wurzelseite, wohingegen Winkel > 70° zu einer Erhöhung der abgeschiedenen Metallmenge um mehr als 35 % führen können.
AWS D1.1/D1.1M:2025 Zustände: Einzel-V-Nutwinkel 60° ± 5°, Wurzel-Wurzelspiel 1,5-2,5 mm.
Bei Dicken > 16,0 mm sollte ein symmetrisches Doppel-V oder eine U-Nut mit engem Wurzelabstand ( 15°-Fase mit einem Wurzelkehlradius von 5,0–8,0 mm) gewählt werden und diese Schweißvorbereitung kann bis zu etwa 45 % des Schweißdrahtverbrauchs einsparen . Als Dienstleister für das Schweißen von Blechen halten wir uns strikt an die Gestaltung der Verbindungsfasen auf der Grundlage dieser Norm.
Vergleich von Schweißgutvolumen und Wärmeeintrag für verschiedene Fasenarten
|
Plattenstärke (mm) |
Rillentyp |
Eingeschlossener Winkel (°) |
Wurzelradius (mm) |
Füllfläche pro Längeneinheit (mm²) |
Relativer Wärmeeintragsindex |
|---|---|---|---|---|---|
|
10.0 |
Single-V |
60 |
— |
18.0 |
1,00 (Grundlinie) |
|
10.0 |
Doppel-V |
60 (jede Seite) |
— |
12.5 |
0,69 |
|
20.0 |
Single-V |
60 |
— |
58,0 |
1,00 (Grundlinie) |
|
20.0 |
Doppel-V |
60 (jede Seite) |
— |
37,0 |
0,64 |
|
20.0 |
U-Nut |
15 |
6,0 |
28.0 |
0,49 |
|
30.0 |
Single-V |
60 |
— |
125,0 |
1,00 (Grundlinie) |
|
30.0 |
Doppel-V |
60 (jede Seite) |
— |
78,0 |
0,62 |
|
30.0 |
U-Nut |
15 |
8,0 |
52,0 |
0,41 |
Gemäß AWS D1.1/D1.1M:2025 ergibt eine Einzel-V-Nut mit einem eingeschlossenen Winkel von 60° für eine 10-mm-Platte einen Zusatzmetallquerschnitt von etwa 18 mm² pro Längeneinheit. Gemäß ISO 9692-1:2013 reduziert die U-Nut mit 15° Abschrägung und 6 mm Wurzelradius das Füllvolumen um 40 % im Vergleich zu Single-V für Platten über 16 mm.
Der Einsatz von U-förmigen Fasen bei Blechdicken über 20,0 mm führt zu einer Reduzierung der Schweißgutfläche um mehr als 50 % , senkt den Wärmeeintrag auf einen Wert von 0,41 und minimiert gleichzeitig effektiv Schweißverzug und Eigenspannungen.
Wie wirkt sich der Schweißfreiraum auf die Eindringtiefe der Schweißnaht und die Fehlervermeidung aus?
WurzelSchweißfreiraum fungiert als primäre mechanische Steuerung für die Flüssigkeitsdynamik des Schmelzbades an der Verbindungswurzel und bestimmt, ob eine automatisierte Schweißung eine vollständige Verbindungsdurchdringung erreicht oder einen Durchbrand erleidet.
Toleranzfenster für Montagespiel und Fehlerursachen
Die zulässige Spieltoleranz für Stoßverbindungen in einer Baugruppe beträgt 1,5 mm ± 0,5 mm. Spaltmaße unter 0,8 mm führen meist zu Mikrorissen im Bereich der Schweißnahtwurzel , was die Ermüdungsgefahr stark erhöht; Abstände von mehr als 3,0 mm führen dazu, dass die Metallschmelze durchhängt, wodurch Hinterschneidungen mit einer Tiefe von 0,8 mm oder mehr entstehen.
Abschnitt IX von ASME BPVC (Ausgabe 2025) geht davon aus, dass dynamische und druckbeanspruchte Schweißverbindungen völlig frei von wurzelseitigen Hinterschneidungen sind. Das heißt, an der Wurzel dieser Schweißnähte ist kein wurzelseitiger Hinterschnitt zulässig.
Um die Anforderungen an Abstandsabweichungen bei 3.000-mm-Werkstücken zu erfüllen, hat JS Precision Regeln für die Konstruktion von Schweißverbindungen mit festen Vorrichtungen und einem Laser-3D-Ausrichtungssystem integriert, die die Abweichung auf maximal 0,3 mm beschränken.
Ingenieurtechnische Umsetzung der Montagefreiraumkontrolle
Unsere Expertise hat gezeigt, dass bei maritimen Strukturprojekten pneumatische interne Stützklemmen die Wurzelöffnung auf 1,8 mm ± 0,2 mm halten. Zusammen mit dem gepulsten MSG-Schweißverfahren trägt es auch dazu bei, die Größe der Wurzelwurzelöffnung kontinuierlich zwischen 0,8 und 1,2 mm aufrechtzuerhalten , was wiederum eine qualitativ hochwertige Lieferung bei der Herstellung von strukturellen Metallschweißnähten gewährleistet.
Die Kontrolle der Passwurzelöffnung ist für die Schweißqualität von entscheidender Bedeutung. Fordern Sie unsere Abstands- und Kontrolllösungsblätter zum Messen an, um zu erfahren, wie eine konstante Fertigung unter Einhaltung eines Montagefensters von 1,5 mm ± 0,5 mm möglich ist.
Abbildung 2: Schweißer arbeitet an Metall mit Funken und Rauch.
Designregel 1: Wie werden Wurzelfläche und Wurzelfreiraum ausgeglichen, um ein Durchbrennen zu verhindern?
Um das Ausblasen des Lichtbogens zu verhindern und gleichzeitig eine vollständige Durchdringung bei der Schweißnahtkonstruktion sicherzustellen, ist ein präzises dynamisches Gleichgewicht zwischen der Dicke der Wurzelfläche (1,5 mm–2,0 mm) und dem Wurzelspiel (1,5 mm–2,0 mm) über strukturelle Stoßverbindungen hinweg erforderlich.
Die umgekehrte komplementäre Beziehung zwischen Wurzelfläche und Wurzelöffnung
Die Wurzelfläche stützt den Fusionspool und verhindert einen Zusammenbruch an der Wurzel. Durch die Wurzelöffnung kann das abgelagerte Metall die Rückseite der Verbindung erreichen. Die beiden sind umgekehrt proportional und komplementär.
- Bei 0 mm Wurzelflächenniveau kann ein Wurzeldurchgangsstrom von 80–100 A innerhalb von 0,5 s weggeschmolzen und durchgebrannt werden.
- Wenn die Wurzelfläche hingegen größer als 3,0 mm ist, kann ein herkömmlicher Lichtbogen die Mitte der Wurzelfläche kaum aufschmelzen . Die Wurzelkaltschweißung schließt das Passspiel also nicht vollständig aus.
Wurzelfläche 1,5 mm ± 0,3 mm und 2,0 mm ± 0,5 mm empfohlene DFM-Kombination für die Technik; Das Einstechen kann auf einer CNC-Maschine durchgeführt werden, wodurch eine Chargenkonsistenz der Grundfläche von ±0,1 mm gewährleistet wird und der Prozess des manuellen Schleifens eingespart wird.
Technische Überprüfung der Wurzelflächen-Wurzelöffnungsanpassung
Nach mehreren Kesselkopfprojekten, die von JS Precision abgewickelt wurden, haben wir festgestellt, dass RT bei einer Wurzelfläche von 1,5 mm und einer Wurzelöffnung von 2,0 mm eine 100 %ige Wurzelschweißnahtverschmelzung entsprechend den ASME-Kriterien ergibt . Dieser Plan wird als Standardpraxis in WPS integriert Regeln für die Gestaltung von Schweißverbindungen und zu kundenspezifischen Lieferantenprojekten für Schweißbaugruppen befördert.
Abbildung 3: Schweißer führt Präzisionsschweißen an einem Metallteil durch.
Designregeln 2-5: Wie lassen sich Brennerzugang, Asymmetrie und Materialschrumpfung optimieren?
Eine umfassende strukturelle Schweißbarkeitsanalyse im Rahmen eines Präzisionsschweißdienstes umfasst die Validierung von vier physikalischen Einschränkungen während der CAD-Phase: Brennerzugänglichkeitshüllkurven, Verbindungsausrichtungsversätze, symmetrische Schweißreihenfolge und Materialschrumpfungszugaben.
Regel 2: Physische Zugänglichkeit und räumliche Begrenzung des Schweißbrenners
Der minimale Neigungswinkel der Düse auf beiden Seiten der Schweißnaht sollte ≥ 45° betragen, und um die Achse der Schweißnaht muss ein Freiraumzylinder mit einem Radius von ≥ 120 mm vorgesehen werden, um Kontakt zu vermeiden, der zu Turbulenzen des Schutzgases führt . JS Precision nutzte eine 3D-Simulation, um die Barrierefreiheit im Rahmen von zu bestätigen Schweiß-DFM-Service .
Regel 3: Die Fehlausrichtung der Baugruppe muss streng kontrolliert werden
Das Ausmaß der Fehlausrichtung wird sowohl als Prozentsatz der Dicke der dünneren Platte (bis zu 10 %) als auch als absoluter Wert (maximal 1,5 mm) ausgedrückt, um Spannungskonzentrationen zu verhindern.
Regel 4: Doppelseitig ausgeglichene/asymmetrische Fasen zum Ausgleich von Restspannungen
Dickwandige Kastenträger werden durch eine asymmetrische Doppel-V-Fase (60 % auf der Stirnseite und 40 % auf der Rückseite) hergestellt, die in Kombination mit der Schweißreihenfolge den Richtaufwand nach dem Schweißen um 70 % reduziert.
Regel 5: Wurzelabstände unter Berücksichtigung der Wärmeausdehnung des Materials entwerfen
Edelstahl 316 L weist einen Wärmeausdehnungskoeffizienten von 16,5 × 10⁻⁶/K auf, was 40 % höher ist als der von Kohlenstoffstahl. Die Wurzelabstände der Montage sollten um 0,5 mm geöffnet werden und alle 100–150 mm sollten Heftschweißnähte angebracht werden. Bei der Herstellung von Präzisionsmetallschweißaufträgen befolgen wir diese Regeln strikt, um die Genauigkeit der Montage zu gewährleisten .
Benötigen Sie eine vollständige DFM-Checkliste für das Schweißen? Kontaktieren Sie unsere Ingenieure für eine standardisierte Überprüfungsvorlage, die Brennerzugänglichkeit, Fehlausrichtung, symmetrische Fasen und Wärmeausdehnungskompensation umfasst.
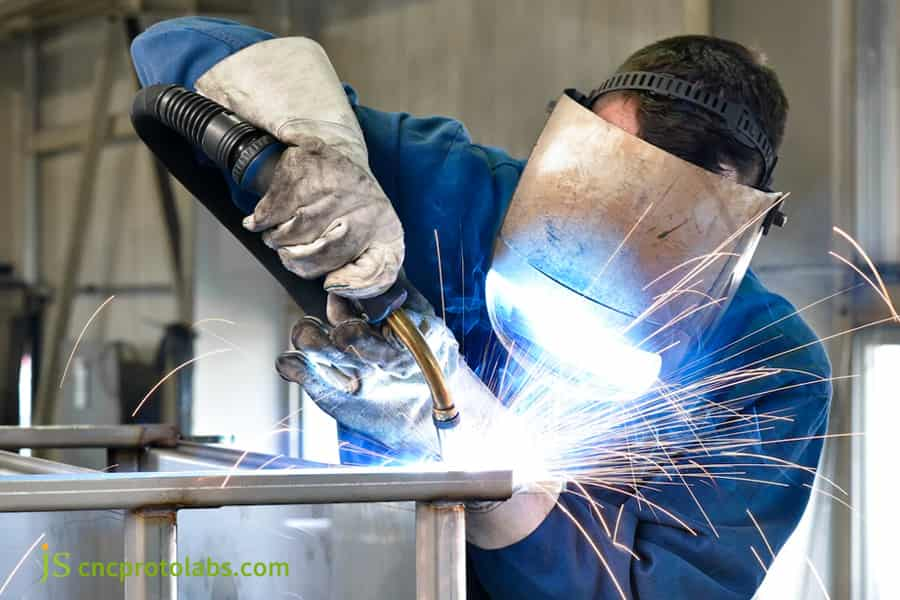
Abbildung 4: Schweißer mit Taschenlampe auf Metallrahmen mit Funken.
Fallstudie: Wie JS Precision Porosität und Verzug in medizinischen 316L-Edelstahlrahmen löste?
Für ein europäisches medizinisches Vakuumkammerprojekt entwickelte JS Precision eine optimierte robotergestützte GTAW(WIG)-Abschrägungs- und Vorrichtungsspielstrategie auf 10,0 mm dickem 316L-Edelstahl, um Heliumleckfehler und Winkelverzerrungen zu beheben.
Schwierigkeiten, auf die Kunden stoßen
Der erste Entwurf des Vakuumkammerrahmens aus Edelstahl 316L (1200 x 800 x 600 mm, Wandstärke 10,0 mm), der für ein europäisches Projekt für medizinische Geräte hergestellt wurde, war eine einzelne V-Fase von 45° ohne Spiel . Doch nur 64 % der Kammern bestanden den Helium-Lecktest mit der Helium-Massenspektrometrie-Methode. Die Torsionsverformung betrug maximal 4,5 mm und die Oberfläche reichte nicht aus, um die erforderliche Abdichtung für die CNC-Präzisionsbearbeitung zu erreichen.
JS-Präzisionslösung
- Neugestaltung der Schweißvorbereitung: Neu gestaltete Fase für DFM geändert zu 55° asymmetrischer Doppel-V-Fase mit 1,5 mm ± 0,1 mm Grundfläche, fertig bearbeitet durch CNC-Fräsen und mit einer Rauheit Ra 3,2 μm .
- Wassergekühlte Kupfer-Auskleidungsklemme: pneumatische interne Stützbefestigung, Wurzelabstand 1,8 mm ± 0,2 mm, 99,999 % reines Argon wird mit 12 l/min auf der Rückseite zugeführt, um den Gegendruck aufrechtzuerhalten.
- Niedriger thermischer Eingangsimpuls GTAW: Der Basiswert beträgt 60 A, der Spitzenwert beträgt 160 A, die Frequenz beträgt 2,5 Hz und Sprungschweißen mit Symmetrie .
Lehren aus dem Scheitern
Beim ersten einfachen Punktschweißen für 316L-Schweißgut führte die thermische Belastung zu einer Schrumpfung des Wurzelspiels unter 0,4 mm und zu einem fehlgeschlagenen Eindringvorgang . Die Lösungsmethode wurde auf Laserpunktschweißen mit mechanischem Begrenzungsstift durch das Loch umgestellt. Bei kundenspezifischen Präzisionsschweißfertigungsprojekten ist die Wurzelspielkontrolle für die Helium-Schweißtestinspektion streng . Der Edelstahl Angebot für Schweißdienstleistungen berücksichtigte das Anfasen, die Zeit und das NDT-Verhältnis vollständig.
Endergebnis
- Erkennungsrate von Heliumlecks ≤ 1,0×10⁻⁹ Pa·m³/s, 100 % First-Pass-Rate.
- Die Torsionsverformung wurde auf ≤ 0,6 mm reduziert.
- Das Schlichtaufmaß für die Dichtfläche beträgt 0,5 mm ± 0,1 mm .
- Die Ausschussrate und die Richtzeit wurden um 32 % reduziert.
Gemäß AWS D1.1/D1.1M:2025 (Structural Welding Code – Steel) und JS Precision Quality Engineering Records (Bericht Nr. JS-QA-2025-MED07).
Müssen Sie das Fasendesign Ihrer geschweißten Strukturbauteile optimieren oder Verformungsprobleme lösen? Senden Sie uns jetzt Ihr CAD-Modell und Ihre Konstruktionszeichnungen, und unser Ingenieurteam erstellt innerhalb von 24 Stunden eine DFM-Bewertung und ein Angebot.
Was sind die Qualitätsprüfstandards und ZfP-Akzeptanzgrenzen für Präzisionsschweißen?
Die Schweißnahtintegrität für kritische Fertigungen im Rahmen eines Präzisionsschweißdienstes wird anhand der Kriterien von ISO 5817 Level B und AWS D1.1 gemessen, wobei kalibrierte zerstörungsfreie Tests (NDT) eingesetzt werden, um die Einhaltung von Oberflächen- und Volumenfehlern zu überprüfen.
Vergleichstabelle der Schweißqualitäts-Akzeptanzstandards und Fehlergrenzen
|
Fehlertyp |
Grenzwert nach ISO 5817, Stufe B |
ISO 5817 Level D-Grenzwert |
AWS D1.1-Limit |
Empfohlene ZfP-Methode |
|---|---|---|---|---|
|
Risse |
Null Toleranz |
Null Toleranz |
Null Toleranz |
VT + PT/MT |
|
Mangelnde Durchdringung |
Null Toleranz |
≤ 0,5 mm Tiefe |
≤ 0,25 mm Tiefe |
UT/RT |
|
Unterschnitttiefe |
≤ 0,5 mm |
≤ 1,0 mm |
≤ 0,8 mm |
VT |
|
Porositätsgröße |
≤ 1,0 mm Durchmesser. |
≤ 2,0 mm Durchmesser. |
≤ 1,5 mm Durchmesser. |
RT/UT |
Gemäß ISO 5817:2023 (Schmelzschweißverbindungen in Stahl, Nickel, Titan und deren Legierungen – Qualitätsstufen) und AWS D1.1/D1.1M:2025 (Strukturschweißcode – Stahl).
NDT-Abnahmestandards und Prozessquellenkontrolle
Um die ISO 5817 Level B-Konformität zu erreichen, muss bei der Planung der Schweißarbeiten eine exakte Fasenanpassung für Winkel und Fußabstand erfolgen, da Fehler bereits an der Quelle vermieden werden sollen. JS Präzision , als zertifizierter Metallschweißbetrieb, verwendet diesen Standard als internen Akzeptanzmaßstab für den Schweiß-DFM-Service, um eine Erst-ZfP-Erfolgsquote von über 98,5 % sicherzustellen.
Wie wählt man einen Hersteller für kundenspezifische Schweißfertigung mit End-to-End-DFM-Funktionen aus?
Die Bewertung kundenspezifischer Auftragsfertiger für einen umfassenden Schweißfertigungsservice erfordert die Überprüfung von vier technischen Kernkompetenzen: interne CNC-Fasenbearbeitungsgenauigkeit, zertifizierte WPS-Dokumentation, Roboterschweißpräzision und NDT-Prüfung des gesamten Spektrums.
Das Beschaffungs- und Engineering-Team muss die Integrität der Prozesskette und des Qualitätsmanagementsystems überprüfen :
- Internationale Schweißverfahrensqualifikation : ASME Sec IX, ISO 9606-1, EN 1090-2 zertifiziert.
- Abschrägungsausrüstung : Fünf-Achsen-Laserabschrägungsmaschine und CNC-Portalfräsmaschine, Montageabschrägungstoleranz ±0,2 mm.
- Automatisiertes Schweißen und Prüfen : Roboterschweißsysteme und Vollspektrum-ZfP (VT/PT/MT/UT/RT).
- Wärmebehandlung und Endbearbeitung nach dem Schweißen : Spannungsarmglühofen und Koordinatenmessgerät (KMG).
Um eine Anfrage für eine Schweißfertigung einzureichen, bereiten Sie bitte ein 3D-Modell und 2D-Zeichnungen mit Schweißsymbolen vor. JS Precision, ein kundenspezifischer Metallschweißlieferant, wird innerhalb von 24 Stunden einen DFM-Bericht liefern, der das Fasendesign und Kostenschätzungen enthält.
FAQs
F1: Warum ist bei Plattendicken über 6 mm eine Abschrägung erforderlich?
Bei Platten mit einer Dicke von mehr als 6 mm kann eine flache Stoßverbindung nicht zu einer vollständig durchdringenden Verbindung führen. Der in 60°-Abschrägungen gegebene physische Raum ermöglicht die Bewegung des Lichtbogens und die Wärmezufuhr kann bis zur Wurzel erfolgen, wodurch auch die Wurzelfläche aufgeweicht werden kann, ohne dass unterdurchdrungene Bereiche zurückbleiben.
F2: Wie kann ein zu großes Passungsspiel während der Fertigung korrigiert werden?
Wenn die Fugenwurzelöffnung mehr als 3 mm beträgt, ist das direkte Schweißen mit Zusatzdraht nicht zulässig . Die einseitige Fasenkante ist zunächst mit einer Übergangsschicht zu beschichten, dann ist die Wurzel 1,5–2,0 mm anzuschleifen und die Wurzellage ohne Angst vor Durchbrennen und Winkelverformung anzubringen.
F3: Was ist der Unterschied zwischen V-Nut- und U-Nut-Verbindungen hinsichtlich Kosten und Qualität?
Die Bearbeitung von V-Nuten ist recht erschwinglich, aber der Füllstoffbedarf für dicke Platten ist recht hoch und sie sind auch sehr anfällig für thermische Verformung; Für die U-Nut sind speziell entwickelte Fräser erforderlich, sodass die Einrichtungskosten recht hoch sind. Es reduziert jedoch das Schweißgutvolumen um mehr als 40 % und ist ideal für hochzuverlässige Teile > 16 mm.
F4: Wie stellt JS Precision Maßtoleranzen bei geschweißten Rahmen sicher?
JS Precision verwendet einen geschlossenen Kreislauf, der Laserschneiden, CNC-Abschrägung, starre Vorrichtungspositionierung, gepulstes Schweißen mit geringer Wärmezufuhr, Spannungsarmglühen und CNC-Sekundärbearbeitung umfasst, um die Rahmentoleranz innerhalb von ±0,05 mm zu halten.
F5: Welche Hauptfaktoren bestimmen die Angebote für Schweißfertigungsdienstleistungen?
Die Angebote umfassen die Art des Grundmaterials (Kohlenstoffstahl/Edelstahl (316L)/Aluminiumlegierungen (5052, 6061, 7075), Kantenabweichung, Schweißmethode (Hand/Roboter), das ZfP-Prüfverhältnis (vollständiger PT/UT/RT) und die Bearbeitung nach dem Schweißen.
F6: Warum erfordert Edelstahl eine strengere Spaltkontrolle und Schutzgas?
Der Wärmeausdehnungskoeffizient für austenitischen Edelstahl ist 40 % höher als für Kohlenstoffstahl. Es nimmt Wärme schlecht auf und neigt beim Schweißen eher zu Schrumpfung und Verformung. Wenn es Luft ausgesetzt wird, oxidiert das Hochtemperatur-Schmelzbad leicht. Daher sollte die Wurzelöffnung genau auf 1,5–2,0 mm begrenzt werden, und es ist ratsam, das hochreine Argongas auf der Rückseite einströmen zu lassen, um Oxidation zu vermeiden.
F7: Was ist die Wärmeeinflusszone (HAZ) und wie reduziert das Fasendesign sie?
HAZ ist der durch die hindurchströmende Hitze geschwächte Bereich neben der Schweißnaht. Durch die Verwendung von Fasen mit schmaler Wurzelöffnung und Designs mit stumpfen Kanten werden Schweißschichten, Wärmeeintrag und die Größe der HAZ um über 30 % reduziert , ohne dass die Festigkeit des Grundmaterials verloren geht .
F8: Wie können Ingenieure RFQ-Zeichnungen für kundenspezifische Schweißfertigungen einreichen?
Senden Sie uns ein 3D-Modell (STEP/IGES) und 2D-Zeichnungen (PDF/DWG) mit Schweißsymbolen, Fasenwinkeln, Toleranzen und NDT-Qualitäten. Geben Sie Materialstandards und Liefertermine an. Erhalten Sie gestaffelte Angebote und einen DFM-Bericht innerhalb von 24 Stunden .
Zusammenfassung
Die ingenieurtechnische Gestaltung von Schweißnaht- und Wurzelöffnungen ist eine Grundvoraussetzung für die Beurteilung der mechanischen und Dimensionsstabilität von tragenden Bauteilen, Druckbehältern und Rahmen von Präzisionsgeräten. Wenn man die Design for Manufacturing (DFM)-Methoden sorgfältig befolgt – Berechnungen der Plattendicke, inverse Komplementärverhältnisse zwischen Wurzelfläche und Wurzelöffnung, Überprüfung der Flammenzugänglichkeit und Kompensation der Wärmeausdehnung – können Ingenieure und Fertigungsingenieure Fehler wie unvollständige Durchdringung und Hinterschneidung sowie übermäßige Winkelverzerrung aus dem Herstellungsprozess erheblich reduzieren, sodass der Umfang der Nacharbeit verringert und die Herstellungskosten gesenkt werden.
Wenn Sie prüfen möchten, ob Ihr geschweißtes Strukturbauteil herstellbar ist oder eine maßgeschneiderte Produktionslösung erhalten möchten, Senden Sie Ihre CAD-Zeichnungen und technische Anforderungen an unseren JS Precision Engineering-Kanal. Das Ingenieurteam analysiert Ihre Zeichnungen innerhalb von 24 Stunden und sendet Ihnen einen DFM-Bericht mit Vorschlägen zur Änderung von Schweißschrägen, Maßtoleranzschemata und Schätzungen der Herstellungskosten.

Haftungsausschluss
Der Inhalt dieser Seite dient ausschließlich Informationszwecken. Für JS Precision Services Es gibt keine Zusicherungen oder Gewährleistungen, weder ausdrücklich noch stillschweigend, hinsichtlich der Richtigkeit, Vollständigkeit oder Gültigkeit der Informationen. Es liegt in der Verantwortung des Käufers, spezifische technische Anforderungen zu ermitteln und zu ermitteln Fordern Sie ein formelles Teileangebot an . Bitte kontaktieren Sie uns für weitere Informationen.
Ressource

