 العربية




خدمة تصنيع اللحام يتطلب التحكم الكمي في التسامح في الهندسة المخروطية المشتركة وتخليص التركيب أثناء التصميم الهندسي لضمان اختراق المفصل بالكامل (CJP) والقضاء على نقص الانصهار والتقويض والتشويه الحراري المفرط. عندما يكون سمك المعدن الأساسي 6.0 مم أو أكثر، تتطلب المواصفات الهندسية أن تكون الوصلات مشطوفة إما على شكل حرف V فردي 60° ± 5°، وأخدود على شكل حرف U 15°–20° ، والتحكم في ارتفاع وجه الجذر (1.0 مم-2.0 مم)، وحجز خلوص الجذر (1.5 مم-2.5 مم) للسماح بالوصول إلى حوض السباحة المنصهر.
خدمة تصنيع اللحام: المصفوفة المرجعية الأساسية للمعلمات المشتركة
|
نوع مشترك |
نطاق السماكة |
أوصى زاوية شطبة |
فتح الجذر القياسي |
وجه الجذر |
الجودة والمؤشرات الاقتصادية |
|---|---|---|---|---|---|
|
بعقب مربع |
1.0 ملم – 4.0 ملم |
0° (بدون شطبة) |
0.8 ملم – 1.5 ملم |
سمك كامل |
يقلل من تكلفة المعالجة المخروطية، وهو مناسب لمرفقات الألواح الرقيقة. |
|
بعقب واحد على شكل حرف V |
5.0 ملم – 16.0 ملم |
60° ± 5° |
1.5 ملم – 2.5 ملم |
1.5 ملم ± 0.5 ملم |
يضمن اختراق كامل القسم ، ويزيل نقص اندماج الجذور. |
|
بعقب مزدوج V/X |
> 16.0 ملم |
60° ± 5° (متماثل في كلا الجانبين) |
2.0 ملم – 3.0 ملم |
2.0 ملم ± 0.5 ملم |
يعمل اللحام المتماثل على موازنة الإجهاد المتبقي، ويقلل التشوه الزاوي بنسبة 60% . |
|
مشطوف T- مشترك |
≥ 8.0 مم (لوحة عمودية) |
45 درجة – 50 درجة |
1.0 ملم – 2.0 ملم |
1.0 ملم – 1.5 ملم |
يضمن عمق الاختراق وقوة القص المقدرة تحت التحميل الديناميكي. |
من معيار AWS D1.1/D1.1M:2025، يجب أن تحتوي الوصلة المفردة على شكل V المكونة من ألواح مقاس 5-16 مم على زاوية متضمنة تبلغ 60 درجة ± 5 درجة مع فتحة جذر 1.5-2.5 مم للحصول على اختراق كامل للمفصل. استنادًا إلى ISO 9692-1:2013، يتم تحديد نوع الأخدود وأبعاده للحام الصهر من خلال سماكة اللوحة وهندسة المفاصل، على سبيل المثال، تكون الأخاديد على شكل حرف U بزاوية مائلة 15-20 للألواح التي تزيد عن 16 مم.
يعد التصميم المناسب للهندسة المخروطية وخلوص التجميع من العوامل المادية الرئيسية التي تحدد اختراق اللحام وكمية الحرارة الناتجة الناتجة، مما يقلل من تكاليف فحص ما بعد اللحام والتصنيع الثانوي بنسبة 40% تقريبًا.
لماذا يجب أن تتبع خدمات تصنيع اللحام قواعد صارمة لشطبة وتخليص المفاصل؟
يعمل توحيد حواف المفاصل وخلوصات التركيب في خدمة تصنيع اللحام على موازنة عمق اختراق القوس مع احتواء حوض السباحة المنصهر، مما يؤدي بشكل مباشر إلى القضاء على اللفة الباردة والترشيش الزائد والتشوه الزاوي الشديد عبر اللحامات الحاملة للأحمال الثقيلة.
آلية القيد المادي للشطبة وإزالة الجذر
إذا كان سمك اللوحة ≥ 6.0 مم ، فإن اللحامات التناكبية ذات النهاية المسطحة لن تكون قادرة تمامًا على اختراق المعدن، ولهذا السبب، يجب إجراء الميلا. اللحام القوسي لوجه الجذر غير ممكن إذا كانت المسافة بين الجذر أقل من 1.0 مم ، والنتيجة هي اندماج الجذر غير الكامل؛ مساحة أكبر من 3.5 مم تدمر التوتر السطحي لبركة اللحام وتسبب الاحتراق.
التصنيع الدقيق الحديث يضمن دقة التجميع.
في سيناريوهات العالم الحقيقي التي تتعامل فيها JS Precision مع مشاريع المكونات الهيكلية الثقيلة ، يمكن لنظام فحص المحاذاة ثلاثي الأبعاد بالليزر مع التركيبات الصلبة أن يحد من تباين خلوص جذر التجميع على قطع العمل مقاس 3000 مم إلى ≥ 0.3 مم لضمان إنتاجية المرور الأول للاختبار غير الاختباري في خدمة تصنيع لحام المعادن المخصصة يمكن أن تتجاوز 98.5% .
لست متأكدًا مما إذا كان تصميم أخدود اللحام الخاص بك يلبي المواصفات؟ احصل على تقييم DFM مجاني الآن، وسيقدم مهندسو اللحام لدينا اقتراحات لتحسين الزوايا المائلة والخلوصات بناءً على رسوماتك.
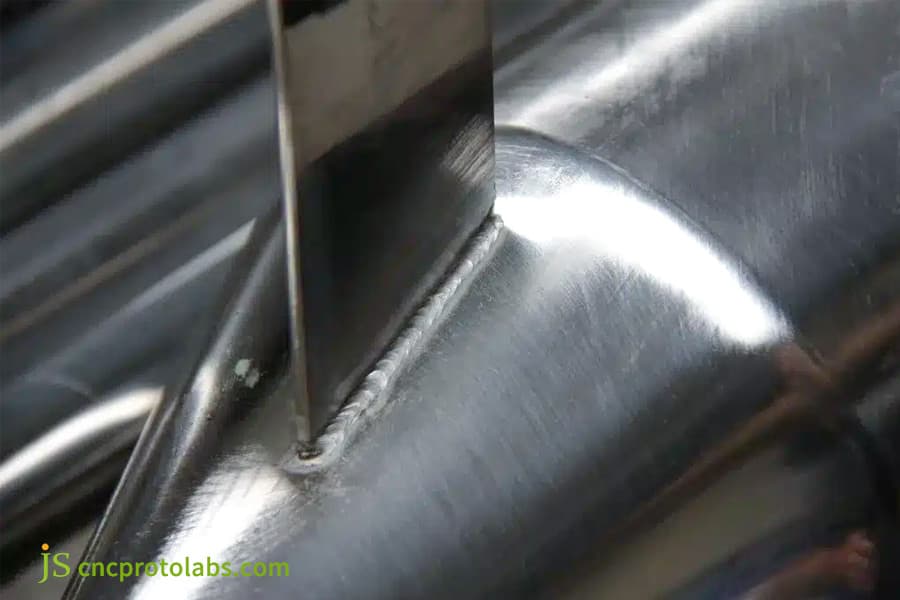
الشكل 1: لقطة مقربة لشطبة المفصل الملحومة على الخزان المعدني.
كيفية حساب زاوية اللحام المائلة والهندسة لسماكات اللوحة المختلفة؟
يحدد حجم المقطع العرضي لأخدود اللحام ما إذا كان يجب على المهندس تحديد Single-V (60°)، أو Double-V (60°)، أو الأخاديد على شكل حرف U (15°–20°) في التصميم المخروطي المشترك، مع القياس المتناسب مع سماكة اللوحة لتحسين ترسب المعادن واختراقها.
تصنيف سمك اللوحة واختيار الهندسة المائلة
JS Precision هي شركة لحام ذات خبرة ولها خلفية واسعة في مشاريع أوعية الضغط. بناءً على خبرتنا العملية، عندما يكون سمك اللوحة ≥ 4.0 مم، نوصي باستخدام وصلة تناكبية مسطحة من النوع الأول ( خلوص جذر 1.0 مم ± 0.2 مم )؛ لسمك 5.0-16.0 مم، نقترح وصلة V واحدة (60° ± 5°). غالبًا ما تعني الزوايا < 45 درجة عدم الانصهار على جانب الجذر، في حين أن الزوايا > 70 درجة يمكن أن تؤدي إلى زيادة كمية المعدن المترسب بأكثر من 35٪.
أوس D1.1/D1.1M:2025 الحالات: زاوية أخدود V واحدة 60° ± 5°، خلوص الجذر الجذري 1.5-2.5 مم.
بالنسبة للسمك الذي يزيد عن 16.0 مم، يجب اختيار أخدود U متماثل مزدوج على شكل حرف V أو خلوص جذر ضيق ( شطبة 15 درجة مع نصف قطر شريحة جذر يبلغ 5.0-8.0 مم) ويمكن أن يوفر إعداد اللحام هذا ما يصل إلى حوالي 45% من استهلاك سلك اللحام . كمزود خدمة تصنيع لحام الصفائح المعدنية، فإننا نتبع بدقة التصميم المشطوف المشترك على أساس هذا المعيار.
مقارنة حجم معدن اللحام ومدخلات الحرارة لأنواع مختلفة من الشطب
|
سمك اللوحة (مم) |
نوع الأخدود |
الزاوية المضمنة (°) |
نصف قطر الجذر (مم) |
مساحة الحشو لكل وحدة طول (مم²) |
مؤشر مدخلات الحرارة النسبية |
|---|---|---|---|---|---|
|
10.0 |
واحد-V |
60 |
— |
18.0 |
1.00 (خط الأساس) |
|
10.0 |
مزدوج V |
60 (كل جانب) |
— |
12.5 |
0.69 |
|
20.0 |
واحد-V |
60 |
— |
58.0 |
1.00 (خط الأساس) |
|
20.0 |
مزدوج V |
60 (كل جانب) |
— |
37.0 |
0.64 |
|
20.0 |
U-الأخدود |
15 |
6.0 |
28.0 |
0.49 |
|
30.0 |
واحد-V |
60 |
— |
125.0 |
1.00 (خط الأساس) |
|
30.0 |
مزدوج V |
60 (كل جانب) |
— |
78.0 |
0.62 |
|
30.0 |
U-الأخدود |
15 |
8.0 |
52.0 |
0.41 |
وفقًا لـ AWS D1.1/D1.1M:2025، ينتج الأخدود الفردي على شكل حرف V بزاوية مضمنة تبلغ 60 درجة للوحة مقاس 10 مم حوالي 18 مم² مقطعًا عرضيًا معدنيًا للحشو لكل وحدة طول. وفقًا لمعيار ISO 9692-1:2013، فإن الأخدود على شكل حرف U ذو الميل المشطوف بمقدار 15 درجة ونصف القطر الجذري 6 مم يقلل من حجم الحشو بنسبة 40% مقارنةً بأخدود على شكل حرف V للألواح التي يزيد حجمها عن 16 مم.
يؤدي استخدام الحواف على شكل حرف U لسماكة اللوحة التي تتجاوز 20.0 مم إلى تقليل مساحة معدن اللحام بأكثر من 50% ، ويقلل من مدخلات الحرارة إلى قيمة 0.41 ، وفي نفس الوقت يقلل بشكل فعال من تشوه اللحام والضغوط المتبقية.
كيف يؤثر خلوص اللحام على عمق اختراق اللحام ومنع العيوب؟
جذرإزالة اللحام يعمل بمثابة التحكم الميكانيكي الأساسي لديناميات مائع حوض السباحة المنصهر عند جذر المفصل، ويحدد ما إذا كان اللحام الآلي يحقق اختراقًا كاملاً للمفصل أو يعاني من الاحتراق.
نافذة التسامح مع إزالة التجميع وأسباب الخلل
يبلغ تفاوت الخلوص المسموح به للمفاصل التناكبية في المجموعة 1.5 مم ± 0.5 مم. عادة ما تؤدي الخلوصات التي تقل عن 0.8 مم إلى حدوث شقوق صغيرة في منطقة جذر اللحام ، مما يزيد بشكل كبير من خطر التعب؛ تؤدي الخلوصات التي تزيد عن 3.0 مم إلى تدلي المعدن المنصهر، مما يؤدي إلى إنشاء قطع سفلية بعمق 0.8 مم أو أكثر .
القسم التاسع من ASME BPVC (إصدار 2025) يأخذ وصلات اللحام الديناميكية والضغطية لتكون خالية تمامًا من القطع السفلية من جانب الجذر. بمعنى آخر، لا يجوز إجراء أي تقويض من جانب الجذر عند جذر هذه اللحامات.
لتلبية متطلبات تباين الخلوص عند قطع عمل 3000 مم ، قامت JS Precision بدمج قواعد تصميم وصلات اللحام مع تركيبات ثابتة ونظام محاذاة ليزر ثلاثي الأبعاد يحافظ على التباين بحد أقصى 0.3 مم .
التنفيذ الهندسي للتحكم في تخليص التجميع
أظهرت خبرتنا أنه في المشاريع الإنشائية البحرية، تحافظ مشابك الدعم الداخلية الهوائية على فتحة الجذر عند 1.8 مم ± 0.2 مم. إلى جانب GMAW النبضي، فإنه يساعد أيضًا في الحفاظ على حجم فتحة الجذر الجذري بين 0.8 إلى 1.2 مم بشكل مستمر، مما يضمن بدوره تقديم الجودة في تصنيع اللحام المعدني الهيكلي.
يعد التحكم في فتحة الجذر المناسبة أمرًا حيويًا في جودة اللحام. اطلب الموافقات وأوراق حلول التحكم الخاصة بنا للقياس لمعرفة كيف يمكن التصنيع باستمرار باستخدام الحفاظ على نافذة تجميع تبلغ 1.5 مم ± 0.5 مم.
الشكل 2: لحام يعمل على المعدن بالشرر والدخان.
قاعدة التصميم 1: كيفية تحقيق التوازن بين وجه الجذر وخلوص الجذر للتخلص من الاحتراق؟
يتطلب منع انفجار القوس مع ضمان الاختراق الكامل في تصميم وصلة اللحام توازنًا ديناميكيًا دقيقًا بين سماكة وجه الجذر (1.5 مم - 2.0 مم) وخلوص الجذر (1.5 مم - 2.0 مم) عبر مفاصل الهيكل الهيكلي.
العلاقة التكاملية العكسية بين وجه الجذر وفتحة الجذر
يدعم وجه الجذر تجمع الاندماج ويمنع الانهيار عند الجذر. تسمح فتحة الجذر للمعدن المترسب بالوصول إلى الجانب الخلفي للمفصل. وهما متناسبان عكسيا ومتكاملان.
- عند مستوى وجه الجذر 0 مم، يمكن إذابة تيار تمرير جذر يتراوح بين 80-100 أمبير خلال 0.5 ثانية وحرقه.
- في حين أنه إذا كان وجه الجذر أكبر من 3.0 مم، فمن الصعب أن يذيب القوس التقليدي مركز وجه الجذر . لذلك، فإن اللحام البارد الجذري لا يدمج خلوص التزاوج بالكامل.
وجه الجذر 1.5 مم ± 0.3 مم و2.0 مم ± 0.5 مم يوصى بتركيبة DFM للهندسة؛ يمكن إجراء الحز على آلة CNC التي تضمن اتساق وجه الجذر الدفعي بمقدار ± 0.1 مم وسيوفر عملية الطحن اليدوي.
التحقق الهندسي من مطابقة فتحة الجذر
بعد العديد من مشاريع رؤوس الغلايات التي تمت معالجتها بواسطة JS Precision، وجدنا أنه إذا كان وجه الجذر 1.5 مم وفتحة الجذر 2.0 مم، فسوف يكشف RT عن اندماج اللحام الجذري بنسبة 100% بما يتوافق مع معايير ASME . سيتم دمج هذه الخطة في WPS كممارسة قياسية لـ قواعد تصميم اللحام المشترك وترقيتها إلى مشاريع موردي التجميع الملحومة المخصصة.
الشكل 3: عامل لحام يقوم باللحام الدقيق على الجزء المعدني.
قواعد التصميم 2-5: كيفية تحسين الوصول إلى الشعلة وعدم التماثل وانكماش المواد؟
يتضمن التحليل الشامل لقابلية اللحام الهيكلي ضمن خدمة اللحام الدقيقة التحقق من صحة أربعة قيود مادية خلال مرحلة التصميم بمساعدة الكمبيوتر: مظاريف إمكانية الوصول إلى الشعلة، وإزاحات محاذاة المفاصل، وتسلسل اللحام المتماثل، وبدلات انكماش المواد.
القاعدة 2: إمكانية الوصول المادي والغلاف المكاني لشعلة اللحام
يجب أن يكون الحد الأدنى لزاوية ميل الفوهة على جانبي اللحام ≥ 45 درجة، ويجب توفير أسطوانة مساحة حرة يبلغ نصف قطرها ≥ 120 مم حول محور اللحام لتجنب الاتصال الذي يخلق اضطرابًا في غاز التدريع . استخدمت JS Precision محاكاة ثلاثية الأبعاد لتأكيد إمكانية الوصول كجزء من خدمة لحام سوق دبي المالي .
القاعدة 3: يجب أن يكون اختلال التجميع تحت سيطرة مشددة
يتم التعبير عن مقدار المحاذاة الخاطئة كنسبة مئوية لسمك اللوحة الرقيقة (تصل إلى 10%)، وكقيمة مطلقة (الحد الأقصى 1.5 مم) لمنع تركيز الإجهاد.
القاعدة 4: الحواف المتوازنة/غير المتماثلة على الوجهين لتعويض الإجهاد المتبقي
يتم تصنيع العوارض الصندوقية ذات الجدران السميكة بواسطة شطبة مزدوجة غير متماثلة على شكل حرف V (60% من جانب الوجه و40% من الجانب الخلفي) والتي، جنبًا إلى جنب مع تسلسل اللحام، تقلل من أعمال الاستقامة بعد اللحام بنسبة 70%.
القاعدة 5: تصميم خلوص الجذور مع السماح بالتمدد الحراري للمادة
يظهر الفولاذ المقاوم للصدأ 316 L معامل تمدد حراري يبلغ 16.5 × 10⁻⁶/K، وهو أكبر بنسبة 40% من الفولاذ الكربوني. يجب فتح خلوص جذر التجميع بمقدار 0.5 مم، ويجب وضع اللحامات كل 100-150 مم. نحن نتبع هذه القواعد بدقة في تصنيع عقود اللحام المعدنية الدقيقة لضمان دقة التجميع .
هل تحتاج إلى قائمة مرجعية كاملة للحام في سوق دبي المالي؟ اتصل بمهندسينا للحصول على قالب تحقق موحد يتضمن إمكانية الوصول إلى الشعلة، والمحاذاة غير الصحيحة، والحواف المتناظرة، وتعويض التمدد الحراري.
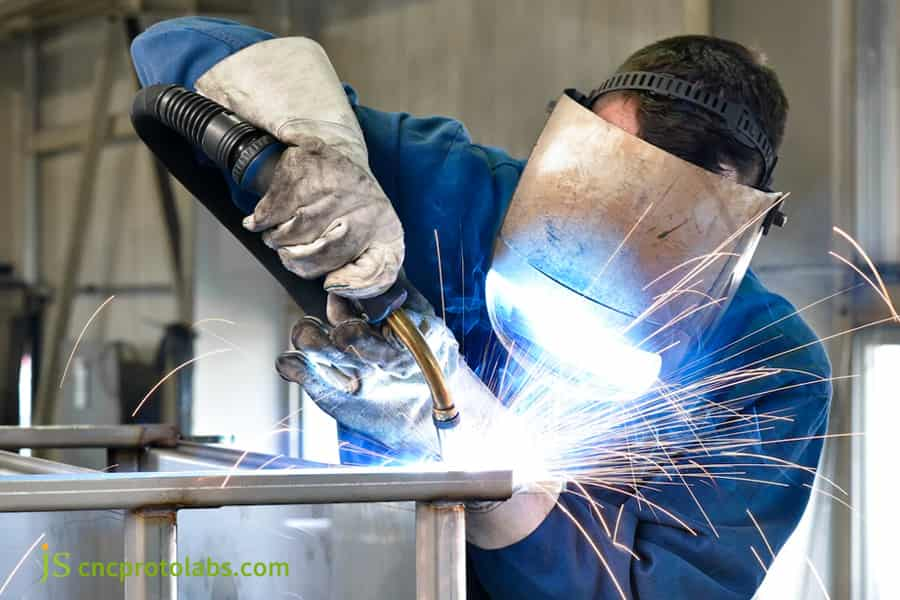
الشكل 4: عامل لحام يستخدم شعلة على إطار معدني مع شرر.
دراسة حالة: كيف تمكنت شركة JS Precision من حل المسامية والاعوجاج في الإطارات الطبية المصنوعة من الفولاذ المقاوم للصدأ 316L؟
بالنسبة لمشروع غرفة فراغ طبية أوروبية، قامت شركة JS Precision بتصميم استراتيجية آلية محسنة لإزالة الحواف والتركيبات GTAW(TIG) على الفولاذ المقاوم للصدأ 316L بسمك 10.0 مم، مما يحل حالات فشل تسرب الهيليوم والتشوه الزاوي .
الصعوبات التي يواجهها العملاء
كان التصميم الأول لإطار الحجرة المفرغة من الفولاذ المقاوم للصدأ 316L (1200×800×600 ملم، سمك الجدار 10.0 ملم) المصمم لمشروع المعدات الطبية الأوروبية عبارة عن مشطوف واحد على شكل حرف V بزاوية 45 درجة مع خلوص صفر . لكن 64% فقط من الغرف اجتازت اختبار تسرب الهيليوم باستخدام طريقة قياس الطيف الكتلي للهيليوم. كان الحد الأقصى للتشوه الملتوي 4.5 مم وكان السطح غير كافٍ لتحقيق الختم المطلوب للتصنيع الدقيق باستخدام الحاسب الآلي.
JS الحل الدقيق
- إعادة تصميم عملية اللحام: إعادة تصميم الحافة المائلة لسوق دبي المالي تم تغييره إلى شطبة V مزدوجة غير متماثلة بزاوية 55 درجة مع وجه جذر 1.5 مم ± 0.1 مم، تم تشطيبه بواسطة الطحن باستخدام الحاسب الآلي وبخشونة Ra 3.2 ميكرومتر .
- مشبك بطانة نحاسي مبرد بالماء: دعم داخلي هوائي لتثبيت خلوص الجذر 1.8 مم ± 0.2 مم، يتم تغذية 99.999% من الأرجون النقي بمعدل 12 لتر/دقيقة على الجانب الخلفي للحفاظ على ضغط الدعم.
- نبضة الدخل الحراري المنخفض GTAW: القيمة الأساسية 60 أمبير، القيمة القصوى 160 أمبير، التردد 2.5 هرتز، واللحام القفزي بالتناظر .
الدروس المستفادة من الفشل
أدى أول لحام نقطي بسيط لضغط حراري ناتج عن معدن اللحام 316L إلى انكماش خلوص الجذر إلى أقل من 0.4 مم وفشل الاختراق . تم تغيير طريقة الحل إلى اللحام النقطي بالليزر باستخدام دبوس حد ميكانيكي من خلال الفتحة. في مشاريع تصنيع اللحام الدقيقة المخصصة، يكون التحكم في إزالة الجذر صارمًا لفحص اختبار لحام الهيليوم . الفولاذ المقاوم للصدأ اقتباس خدمة اللحام كان يأخذ في الاعتبار بشكل كامل الميلا والوقت ونسبة NDT.
النتيجة النهائية
- معدل اكتشاف تسرب الهيليوم ≥ 1.0×10⁻⁹ Pa·m³/s، معدل تمرير أول 100%.
- تم تقليل التشوه الالتوائي إلى .60.6 مم .
- بدل التشطيب لسطح الختم هو 0.5 مم ± 0.1 مم .
- تم تقليل معدل الخردة ووقت التقويم بنسبة 32% .
وفقًا لـ AWS D1.1/D1.1M:2025 (كود اللحام الهيكلي - الفولاذ) وسجلات هندسة الجودة JS Precision (رقم التقرير JS-QA-2025-MED07).
هل تحتاج إلى تحسين التصميم المائل للمكونات الهيكلية الملحومة أو حل مشاكل التشوه؟ أرسل نموذج CAD والرسومات الهندسية إلينا الآن، وسيقوم فريقنا الهندسي بتقديم تقييم سوق دبي المالي وعرض أسعاره في غضون 24 ساعة.
ما هي معايير فحص الجودة وحدود قبول NDT للحام الدقيق؟
يتم قياس سلامة وصلات اللحام للتصنيعات المهمة في إطار خدمة اللحام الدقيقة وفقًا لمعايير ISO 5817 المستوى B وAWS D1.1 ، ونشر الاختبارات غير المدمرة (NDT) المُعايرة للتحقق من توافق العيوب السطحية والحجمية.
جدول المقارنة لمعايير قبول جودة اللحام وحدود العيوب
|
نوع العيب |
حد ISO 5817 المستوى ب |
حد ISO 5817 المستوى D |
حد AWS D1.1 |
طريقة NDT الموصى بها |
|---|---|---|---|---|
|
الشقوق |
عدم التسامح |
عدم التسامح |
عدم التسامح |
فت + بت / طن متري |
|
عدم الاختراق |
عدم التسامح |
≥ عمق 0.5 مم |
≥ عمق 0.25 ملم |
يوتا/رت |
|
تقويض العمق |
≥ 0.5 ملم |
≥ 1.0 ملم |
≥ 0.8 ملم |
VT |
|
حجم المسامية |
≥ 1.0 مم ضياء. |
≥ 2.0 مم ضياء. |
≥ 1.5 مم ضياء. |
آر تي / يوتا |
وفقًا لمعايير ISO 5817:2023 (المفاصل الملحومة في الفولاذ والنيكل والتيتانيوم وسبائكها - مستويات الجودة) وAWS D1.1/D1.1M:2025 (كود اللحام الهيكلي - الفولاذ).
معايير القبول NDT والتحكم في مصدر العملية
لتحقيق التوافق مع المعيار ISO 5817 من المستوى B، يجب أن تكون المطابقة المائلة للزاوية وخلوص الجذر دقيقة عند التخطيط لأعمال اللحام، حيث يجب منع العيوب عند المصدر. الدقة شبيبة ، باعتبارها مصنعًا معتمدًا لتصنيع لحام المعادن، تستخدم هذا المعيار كمعيار قبول داخلي في خدمة لحام DFM لضمان معدل نجاح NDT لأول مرة يزيد عن 98.5%.
كيفية اختيار شركة مصنعة مخصصة لتصنيع اللحام تتمتع بقدرات سوق دبي المالي الشاملة؟
يتطلب تقييم الشركات المصنعة للعقود المخصصة لخدمة تصنيع اللحام من البداية إلى النهاية مراجعة أربع قدرات فنية أساسية: دقة المعالجة المخروطية CNC الداخلية، ووثائق WPS المعتمدة، ودقة اللحام الآلي، وفحص NDT كامل الطيف.
يحتاج فريق المشتريات والهندسة إلى التحقق من سلامة سلسلة العمليات ونظام إدارة الجودة:
- التأهيل الدولي لإجراءات اللحام : معتمد من ASME Sec IX، ISO 9606-1، EN 1090-2 .
- معدات الشطف : آلة شطف بالليزر ذات خمسة محاور وآلة طحن جسرية CNC، تفاوت شطف التجميع ± 0.2 مم.
- اللحام الآلي والفحص : أنظمة اللحام الروبوتية و NDT كاملة الطيف (VT/PT/MT/UT/RT).
- المعالجة الحرارية والتشطيب بعد اللحام : فرن التلدين لتخفيف الضغط وآلة القياس المنسقة (CMM).
لتقديم طلب عرض أسعار لتصنيع اللحام، يرجى إعداد نموذج ثلاثي الأبعاد ورسومات ثنائية الأبعاد مع رموز اللحام. ستقوم شركة JS Precision، باعتبارها موردًا مخصصًا للحام المعادن، بتقديم تقرير سوق دبي المالي الذي يتضمن التصميم المائل وتقديرات التكلفة في غضون 24 ساعة.
الأسئلة الشائعة
س1: لماذا تكون عملية التجليف مطلوبة لسماكة اللوحة التي تزيد عن 6 مم؟
لا يمكن أن يؤدي الوصل المسطح للألواح التي يزيد سمكها عن 6 مم إلى وصلة مخترقة بالكامل . تسمح المساحة المادية المتوفرة بحواف 60 درجة بحركة القوس الكهربائي ويمكن أن تصل الحرارة إلى الجذر وهو قادر أيضًا على تنعيم وجه الجذر دون ترك أي مناطق غير مخترقة.
س 2: كيف يمكن تصحيح الخلوص الزائد أثناء التصنيع؟
إذا كانت فتحة جذر المفصل أكثر من 3 مم، فلا يُسمح بلحام سلك الحشو المباشر . يجب طلاء الحافة المائلة على جانب واحد بطبقة انتقالية أولاً، ثم يتم طحن الجذر بمقدار 1.5-2.0 مم، ويتم تطبيق ممر الجذر دون خوف من الاحتراق والتشوه الزاوي.
س 3: ما هو الفرق بين وصلات V-groove وU-groove من حيث التكلفة والجودة؟
تعتبر عملية تصنيع الأخدود على شكل حرف V ميسورة التكلفة تمامًا، ولكن متطلبات الحشو للألواح السميكة مرتفعة جدًا كما أنها معرضة جدًا للتشوه الحراري؛ يتطلب U-groove قواطع طحن مصممة خصيصًا، وبالتالي فإن تكلفة الإعداد مرتفعة جدًا؛ ولكنه يقلل من حجم معدن اللحام بأكثر من 40% ويعتبر مثاليًا للأجزاء عالية الموثوقية > 16 مم.
س 4: كيف تضمن JS Precision تفاوتات الأبعاد في الإطارات الملحومة؟
تستخدم JS Precision حلقة مغلقة تتضمن تقطيع الليزر، وشطف CNC، وتحديد موضع التركيبات الصلبة، واللحام النبضي منخفض الحرارة، والتليين لتخفيف الضغط، والتشطيب الثانوي CNC كوسيلة للحفاظ على تسامح الإطار في حدود ±0.05 مم.
س 5: ما هي العوامل الأساسية التي تحدد أسعار خدمة تصنيع اللحام؟
تشمل عروض الأسعار نوع المادة الأساسية (الفولاذ الكربوني / الفولاذ المقاوم للصدأ (316L) / سبائك الألومنيوم (5052، 6061، 7075)، وانحراف الحافة، وطريقة اللحام (يد/روبوت)، ونسبة اختبار NDT (PT/UT/RT الكامل)، والتصنيع بعد اللحام.
س 6: لماذا يتطلب الفولاذ المقاوم للصدأ تحكمًا أكثر صرامة في التخليص والغاز الداعم؟
معامل التمدد الحراري للفولاذ المقاوم للصدأ الأوستنيتي أعلى بنسبة 40% من الفولاذ الكربوني. إنها تمتص الحرارة بشكل سيء ومن المرجح أن تتعرض للانكماش والتشوه عند اللحام. عند تعرضه للهواء، يتأكسد حوض السباحة المنصهر ذو درجة الحرارة العالية بسهولة. لذا، يجب التحكم بإحكام في فتحة الجذر عند 1.5-2.0 مم ، ومن المستحسن تدفق غاز الأرجون عالي النقاء على الجانب الخلفي لتجنب الأكسدة.
س7: ما هي المنطقة المتأثرة بالحرارة (HAZ) وكيف يعمل التصميم المائل على تقليلها؟
HAZ هي المنطقة الضعيفة بجانب اللحام بسبب الحرارة التي تمر عبرها. يؤدي استخدام الحواف ذات الفتحات الضيقة والتصميمات ذات الحواف الحادة إلى تقليل طبقات اللحام، ومدخلات الحرارة، وحجم المنطقة المتضررة بنسبة تزيد عن 30% دون فقدان قوة المادة الأساسية .
س 8: كيف يمكن للمهندسين تقديم رسومات طلب عرض الأسعار لتصنيع اللحام المخصص؟
أرسل لنا نموذجًا ثلاثي الأبعاد (STEP/IGES) ورسومات ثنائية الأبعاد (PDF/DWG) مع رموز اللحام، والزوايا المائلة، والتفاوتات، ودرجات NDT. إعطاء معايير المواد ومواعيد التسليم. احصل على عروض أسعار متدرجة وتقرير سوق دبي المالي خلال 24 ساعة .
ملخص
يعد التصميم الهندسي لحواف وصلات اللحام وفتحات الجذور شرطًا أساسيًا لتقييم الاستقرار الميكانيكي والأبعاد للأجزاء الهيكلية الحاملة وأوعية الضغط وإطارات الأجهزة الدقيقة. إذا اتبع المرء بعناية أساليب التصميم للتصنيع (DFM) - حسابات سمك اللوحة، والنسب التكميلية العكسية بين وجه الجذر وفتح الجذر، والتحقق من إمكانية الوصول إلى اللهب، وتعويض التمدد الحراري - يمكن للمهندسين ومهندسي التصنيع تقليل العيوب بشكل كبير مثل الاختراق غير الكامل والتشويه الزاوي المفرط من عملية التصنيع على الإطلاق، وبالتالي سيتم خفض كمية إعادة العمل وتقليل تكاليف التصنيع.
إذا كنت تريد التحقق مما إذا كان المكون الهيكلي الملحوم الخاص بك قابلاً للتصنيع أو الحصول على حل إنتاج مخصص، أرسل رسومات CAD الخاصة بك والمتطلبات الفنية لقناة JS Precision الهندسية الخاصة بنا. سيقوم الفريق الهندسي بتحليل رسوماتك في غضون 24 ساعة ويرسل إليك تقرير سوق دبي المالي مع اقتراحات لتغيير حواف اللحام ومخططات تحمل الأبعاد وتقديرات تكاليف التصنيع.

تنصل
محتويات هذه الصفحة هي لأغراض إعلامية فقط. ل خدمات JS الدقيقة ، لا توجد أي إقرارات أو ضمانات، صريحة أو ضمنية، فيما يتعلق بدقة المعلومات أو اكتمالها أو صحتها. تقع على عاتق المشتري مسؤولية تحديد المتطلبات الفنية المحددة و طلب عرض أسعار رسمي للأجزاء . يرجى الاتصال بنا للحصول على مزيد من المعلومات.
الموارد

