 Español




Servicio de fabricación de soldadura. requiere un control de tolerancia cuantificado de la geometría del bisel de la junta y el espacio libre de ajuste durante el diseño de ingeniería para garantizar una penetración completa de la junta (CJP) y eliminar la falta de fusión, el corte y la distorsión térmica excesiva. Cuando el espesor del metal base es de 6,0 mm o más, las especificaciones de ingeniería requieren que las juntas se biselen como una V única de 60° ± 5°, una ranura en U de 15° a 20° , que se controle la altura de la cara de la raíz (1,0 mm a 2,0 mm) y que se reserve el espacio de la raíz (1,5 mm a 2,5 mm) para permitir el acceso a la piscina fundida.
Servicio de fabricación de soldadura: Matriz de referencia de parámetros de juntas centrales
|
Tipo de junta |
Rango de espesor |
Ángulo de bisel recomendado |
Apertura de raíz estándar |
Cara de raíz |
Indicadores económicos y de calidad |
|---|---|---|---|---|---|
|
trasero cuadrado |
1,0 mm – 4,0 mm |
0° (sin bisel) |
0,8 mm – 1,5 mm |
Espesor total |
Elimina el costo del mecanizado en bisel, adecuado para gabinetes de láminas delgadas. |
|
Tope de una sola V |
5,0 mm – 16,0 mm |
60° ± 5° |
1,5 mm – 2,5 mm |
1,5 mm ± 0,5 mm |
Asegura la penetración de toda la sección , elimina la falta de fusión de la raíz. |
|
Culata doble V/X |
> 16,0 mm |
60° ± 5° (simétrico en ambos lados) |
2,0 mm – 3,0 mm |
2,0 mm ± 0,5 mm |
La soldadura simétrica equilibra la tensión residual y reduce la distorsión angular en un 60% . |
|
Junta en T biselada |
≥ 8,0 mm (placa vertical) |
45° – 50° |
1,0 mm – 2,0 mm |
1,0 mm – 1,5 mm |
Garantiza la profundidad de penetración y la resistencia al corte nominal bajo carga dinámica. |
Según el estándar AWS D1.1/D1.1M:2025, una junta a tope en V simple de placas de 5 a 16 mm debe tener un ángulo incluido de 60° ± 5° con una apertura de raíz de 1,5 a 2,5 mm para lograr una penetración completa en la junta. Según la norma ISO 9692-1:2013, el tipo de ranura y las dimensiones para la soldadura por fusión vienen dictados por el espesor de la placa y la geometría de la junta; las ranuras en U, por ejemplo, tienen un ángulo de bisel de 15 a 20 para placas >16 mm.
El diseño adecuado de la geometría del bisel y las holguras de montaje son los factores físicos clave que determinan penetración de soldadura y la cantidad resultante de calor generado, lo que reduce la inspección posterior a la soldadura y los costos de mecanizado secundario en aproximadamente un 40 %.
¿Por qué los servicios de fabricación de soldadura deben seguir estrictas reglas de separación y biselado de juntas?
La estandarización de los biseles de las juntas y los espacios libres de ajuste en el servicio de fabricación de soldadura equilibra la profundidad de penetración del arco con la contención del charco fundido, eliminando directamente el solapamiento frío, las salpicaduras excesivas y la distorsión angular severa en las soldaduras que soportan cargas pesadas.
Mecanismo de restricción física de bisel y limpieza de raíces.
Si el espesor de la placa es ≥ 6,0 mm , las soldaduras de juntas a tope de extremos planos no son completamente capaces de penetrar el metal y, debido a esto, se debe realizar el biselado. La soldadura por arco de la cara de la raíz no es posible si el espaciamiento de las raíces es < 1,0 mm y la consecuencia es una fusión de la raíz incompleta; un espacio de > 3,5 mm destruye la tensión superficial del baño de soldadura y provoca quemaduras.
La fabricación moderna de precisión garantiza la precisión del montaje.
En escenarios del mundo real en los que JS Precision se ocupa de proyectos de componentes estructurales pesados , el sistema de inspección de alineación láser 3D junto con accesorios rígidos puede limitar la variación de las holguras de las raíces del ensamblaje en piezas de trabajo de 3000 mm a ≤ 0,3 mm para garantizar que el rendimiento del primer paso de NDT en Servicio personalizado de fabricación de soldadura de metales. puede superar el 98,5% .
¿No está seguro de si el diseño de su ranura de soldadura cumple con las especificaciones? Obtenga una evaluación DFM gratuita ahora y nuestros ingenieros de soldadura le brindarán sugerencias de optimización para ángulos de bisel y espacios libres según sus dibujos.
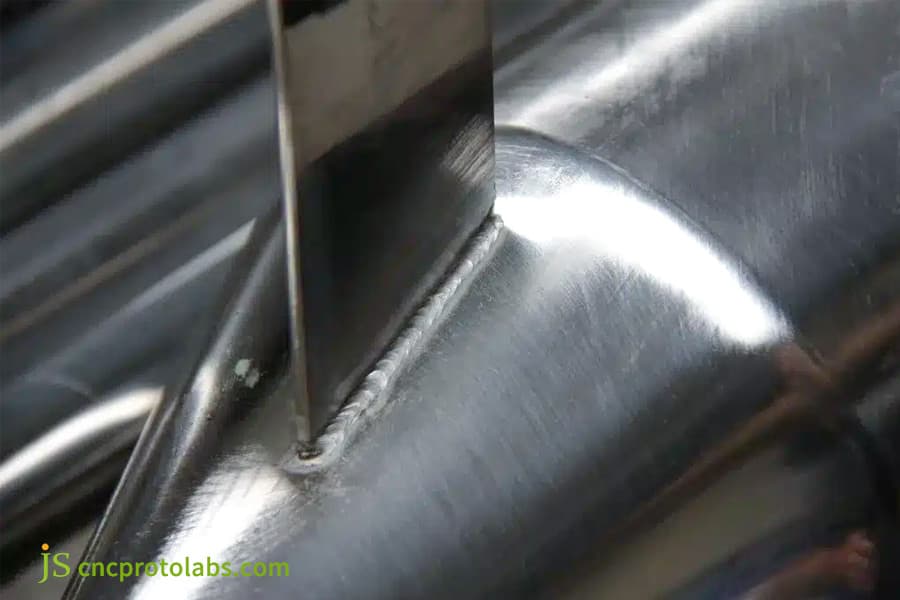
Figura 1: Primer plano del bisel de una junta soldada en un tanque de metal.
¿Cómo calcular el ángulo de bisel de soldadura y la geometría para diferentes espesores de placa?
El volumen de la sección transversal de una ranura de soldadura dicta si un ingeniero debe especificar ranuras en V simple (60°), V doble (60°) o en U (15°-20°) en el diseño del bisel de la junta, escalando proporcionalmente con el espesor de la placa para optimizar la deposición y penetración del metal.
Clasificación del espesor de la placa y selección de la geometría del bisel.
JS Precision es una empresa de soldadura experimentada con una amplia experiencia en proyectos de recipientes a presión. Según nuestra experiencia práctica, cuando el espesor de la placa es ≤ 4,0 mm, recomendamos una junta a tope plana Tipo I ( espacio de raíz de 1,0 mm ± 0,2 mm ); para espesores de 5,0 a 16,0 mm, sugerimos una junta en V única (60° ± 5°). Los ángulos < 45° a menudo significan una falta de fusión en el lado de la raíz, mientras que los ángulos > 70° pueden resultar en un aumento de la cantidad de metal depositado en más del 35%.
AWSD1.1/D1.1M:2025 estados: ángulo de ranura en V simple 60° ± 5°, espacio libre entre raíces 1,5-2,5 mm.
Para espesores > 16,0 mm, se debe seleccionar una ranura simétrica de doble V o una ranura en U con espacio de raíz estrecho ( bisel de 15° con un radio de filete de raíz de 5,0-8,0 mm). Esta preparación de soldadura puede ahorrar hasta aproximadamente un 45 % del consumo de alambre de soldadura . Como proveedor de servicios de fabricación de soldadura de chapa, seguimos estrictamente el diseño de biselado de juntas basado en este estándar.
Comparación del volumen del metal de soldadura y el aporte de calor para diferentes tipos de bisel
|
Espesor de la placa (mm) |
Tipo de ranura |
Ángulo incluido (°) |
Radio de raíz (mm) |
Área de relleno por unidad de longitud (mm²) |
Índice relativo de aporte de calor |
|---|---|---|---|---|---|
|
10.0 |
V única |
60 |
— |
18.0 |
1,00 (valor inicial) |
|
10.0 |
Doble V |
60 (cada lado) |
— |
12.5 |
0,69 |
|
20.0 |
V única |
60 |
— |
58.0 |
1,00 (valor inicial) |
|
20.0 |
Doble V |
60 (cada lado) |
— |
37.0 |
0,64 |
|
20.0 |
ranura en U |
15 |
6.0 |
28.0 |
0,49 |
|
30.0 |
V única |
60 |
— |
125.0 |
1,00 (valor inicial) |
|
30.0 |
Doble V |
60 (cada lado) |
— |
78.0 |
0,62 |
|
30.0 |
ranura en U |
15 |
8.0 |
52.0 |
0,41 |
Según AWS D1.1/D1.1M:2025, la ranura en V única con ángulo incluido de 60° para placa de 10 mm produce aproximadamente una sección transversal de metal de aportación de 18 mm² por unidad de longitud. Según ISO 9692-1:2013, la ranura en U con bisel de 15° y radio de raíz de 6 mm reduce el volumen de relleno en un 40 % en comparación con la V única para placas de más de 16 mm.
El uso de biseles en forma de U para espesores de placa superiores a 20,0 mm da como resultado una reducción del área del metal de soldadura de más del 50 % , reduce la entrada de calor a un valor de 0,41 y, al mismo tiempo, minimiza eficazmente la distorsión de la soldadura y las tensiones residuales.
¿Cómo afecta la holgura de soldadura a la profundidad de penetración de la soldadura y a la prevención de defectos?
Raízholgura de soldadura Funciona como el control mecánico principal para la dinámica de fluidos del charco fundido en la raíz de la junta, determinando si una soldadura automatizada logra una penetración completa en la junta o sufre quemado.
Ventana de tolerancia de holgura de montaje y causas de defectos
La tolerancia de espacio permitida para juntas a tope en un conjunto es de 1,5 mm ± 0,5 mm. Las holguras inferiores a 0,8 mm suelen provocar microfisuras en la zona de la raíz de la soldadura , lo que aumenta considerablemente el riesgo de fatiga; los espacios libres de más de 3,0 mm hacen que el metal fundido se caiga, creando socavaduras de 0,8 mm de profundidad o más .
Sección IX de ASME BPVC (edición 2025) toma las juntas de soldadura por carga dinámica y de presión para que estén totalmente libres de socavaduras en el lado de la raíz. En otras palabras, no se permite ninguna socavación del lado de la raíz en la raíz de estas soldaduras.
Para cumplir con los requisitos de variación de espacio en piezas de trabajo de 3.000 mm , JS Precision ha incorporado reglas de diseño de juntas de soldadura con accesorios firmes y un sistema de alineación láser 3D que mantiene la variación en un máximo de 0,3 mm .
Implementación de ingeniería del control de autorización de montaje.
Nuestra experiencia ha demostrado que en proyectos estructurales marinos, las abrazaderas neumáticas de soporte interno mantienen la apertura de la raíz en 1,8 mm ± 0,2 mm. Junto con el GMAW pulsado, también ayuda a mantener el tamaño de la abertura de la raíz entre 0,8 y 1,2 mm de forma continua, lo que a su vez garantiza una entrega de calidad en la fabricación de soldaduras de metales estructurales.
Controlar la apertura de la raíz de montaje es vital para la calidad de la soldadura. Solicite nuestras hojas de soluciones de control y holguras para medición y conozca cómo es posible fabricar consistentemente manteniendo una ventana de ensamblaje de 1,5 mm ± 0,5 mm.
Figura 2: Soldador trabajando sobre metal con chispas y humo.
Regla de diseño 1: ¿Cómo equilibrar la cara de la raíz y el espacio libre de la raíz para eliminar las quemaduras?
Prevenir la explosión del arco y al mismo tiempo garantizar la penetración total en el diseño de juntas soldadas requiere un equilibrio dinámico preciso entre el espesor de la cara de la raíz (1,5 mm–2,0 mm) y el espacio libre de la raíz (1,5 mm–2,0 mm) a través de las juntas estructurales a tope.
La relación complementaria inversa entre la cara de la raíz y la apertura de la raíz.
La cara de la raíz sostiene el conjunto de fusión y evita la rotura de la raíz. La abertura de la raíz permite que el metal depositado llegue a la parte posterior de la junta. Los dos son inversamente proporcionales y complementarios.
- A un nivel de 0 mm de la cara de la raíz, una corriente de paso de la raíz de 80-100 A se puede fundir en 0,5 s y quemarse.
- Mientras que, si la cara de la raíz es mayor de 3,0 mm, entonces un arco tradicional difícilmente puede derretir el centro de la cara de la raíz . Por lo tanto, la soldadura en frío de raíz no fusiona completamente el espacio de acoplamiento.
Cara de raíz 1,5 mm ± 0,3 mm y 2,0 mm ± 0,5 mm combinación DFM recomendada para ingeniería; El ranurado se puede realizar en una máquina CNC que garantizará una consistencia de la cara de la raíz del lote de ±0,1 mm y ahorrará el proceso de rectificado manual.
Verificación de ingeniería de la coincidencia de apertura de raíz de la cara de la raíz
Después de varios proyectos de cabezales de calderas manejados por JS Precision, descubrimos que si la cara de la raíz es de 1,5 mm y la abertura de la raíz es de 2,0 mm, entonces RT revelará un 100% de fusión de la soldadura de raíz que cumplirá con los criterios de ASME . Este plan se incorporará a WPS como una práctica estándar para reglas de diseño de juntas de soldadura y promovido a proyectos de proveedores de ensamblajes soldados personalizados.
Figura 3: Soldador realizando soldadura de precisión en una pieza metálica.
Reglas de diseño 2 a 5: ¿Cómo optimizar el acceso a la antorcha, la asimetría y la contracción del material?
El análisis integral de soldabilidad estructural dentro de un servicio de soldadura de precisión implica validar cuatro restricciones físicas durante la fase CAD: envolventes de accesibilidad de la antorcha, compensaciones de alineación de juntas, secuenciación de soldadura simétrica y tolerancias de contracción del material.
Regla 2: Accesibilidad física y envolvente espacial del soplete de soldadura
El ángulo de inclinación mínimo de la boquilla a cada lado de la soldadura debe ser ≥ 45°, y se debe proporcionar un cilindro de espacio libre de ≥ 120 mm de radio alrededor del eje de la soldadura para evitar el contacto que crea turbulencias en el gas protector . JS Precision utilizó simulación 3D para confirmar la accesibilidad como parte de servicio de soldadura DFM .
Regla 3: La desalineación del ensamblaje debe estar bajo estricto control
La cantidad de desalineación se expresa como porcentaje del espesor de la placa más delgada (hasta 10%) y como valor absoluto (máximo 1,5 mm) para evitar la concentración de tensiones.
Regla 4: Biseles equilibrados/asimétricos de doble cara para compensar la tensión residual
Las vigas cajón de paredes gruesas se fabrican mediante un bisel asimétrico en doble V (60% desde la cara frontal y 40% desde la parte posterior) que, combinado con la secuencia de soldadura, reduce el trabajo de enderezamiento post-soldadura en un 70%.
Regla 5: Diseñe los espacios libres para las raíces teniendo en cuenta la expansión térmica del material
El acero inoxidable 316 L muestra un coeficiente de expansión térmica de 16,5 × 10⁻⁶/K, que es un 40% mayor que el acero al carbono. Los espacios libres de las raíces del ensamblaje deben abrirse 0,5 mm y las soldaduras por puntos deben colocarse cada 100-150 mm. Seguimos estrictamente estas reglas en la fabricación por contrato de soldadura de metales de precisión para garantizar la precisión del ensamblaje .
¿Necesita una lista de verificación DFM de soldadura completa? Comuníquese con nuestros ingenieros para obtener una plantilla de verificación estandarizada que incluya accesibilidad, desalineación, biseles simétricos y compensación de expansión térmica de la antorcha.
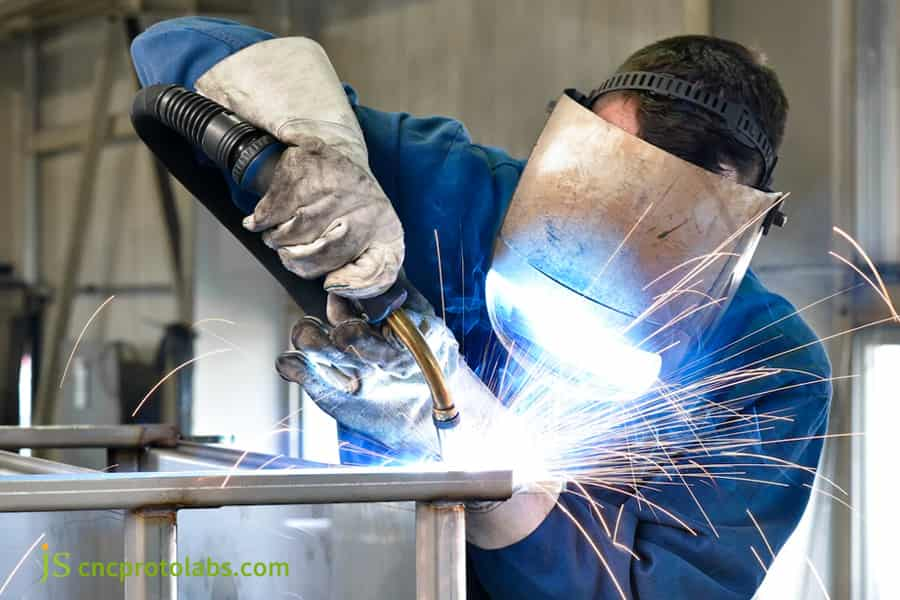
Figura 4: Soldador usando soplete sobre estructura metálica con chispas.
Estudio de caso: ¿Cómo resolvió JS Precision la porosidad y la deformación en marcos médicos de acero inoxidable 316L?
Para un proyecto europeo de cámara de vacío médica, JS Precision diseñó una estrategia robótica optimizada de separación de accesorios y bisel GTAW (TIG) en acero inoxidable 316L de 10,0 mm de espesor, resolviendo fallas por fugas de helio y distorsiones angulares .
Dificultades encontradas por los clientes.
El primer diseño del marco de la cámara de vacío de acero inoxidable 316L (1200×800×600 mm, espesor de pared 10,0 mm) realizado para un proyecto europeo de equipos médicos fue un bisel en V único de 45° con espacio libre cero . Pero sólo el 64% de las cámaras pasaron la prueba de fuga de helio con el método de espectrometría de masas de helio. La deformación por torsión fue de un máximo de 4,5 mm y la superficie fue insuficiente para lograr el sellado requerido para el mecanizado de precisión CNC.
Solución de precisión JS
- Rediseño de preparación de soldadura: bisel rediseñado para DFM cambiado a bisel doble V asimétrico de 55° con cara de raíz de 1,5 mm ± 0,1 mm, acabado mediante fresado CNC y con rugosidad Ra 3,2 μm .
- Abrazadera de revestimiento de cobre refrigerada por agua: soporte interno neumático que fija la separación de la raíz 1,8 mm ± 0,2 mm, se alimenta argón puro al 99,999% a 12 L/min en la parte posterior para mantener la presión de respaldo.
- Pulso de entrada térmica baja GTAW: el valor base es 60 A, el valor pico es 160 A, la frecuencia es 2,5 Hz y soldadura por salto con simetría .
Lecciones aprendidas del fracaso
La primera soldadura por puntos simple para el metal de soldadura 316L indujo tensión térmica que provocó una contracción del espacio de la raíz por debajo de 0,4 mm y una penetración fallida . El método de resolución se cambió a soldadura por puntos con láser con pasador de límite mecánico a través del orificio. En proyectos personalizados de fabricación de soldadura de precisión, el control del espacio libre de raíces es estricto para la inspección de prueba de soldadura con helio . el acero inoxidable cotización de servicio de soldadura estaba teniendo en cuenta completamente el biselado, el tiempo y la relación NDT.
resultado final
- Tasa de detección de fugas de helio ≤ 1,0×10⁻⁹ Pa·m³/s, tasa de primer paso del 100 %.
- La deformación por torsión se redujo a ≤ 0,6 mm .
- El margen de acabado para la superficie de sellado es de 0,5 mm ± 0,1 mm .
- La tasa de desechos y el tiempo de enderezamiento se redujeron en un 32% .
De acuerdo con AWS D1.1/D1.1M:2025 (Código de soldadura estructural - Acero) y los registros de ingeniería de calidad de JS Precision (Reporte No. JS-QA-2025-MED07).
¿Necesita optimizar el diseño de bisel de sus componentes estructurales soldados o resolver problemas de deformación? Envíenos su modelo CAD y dibujos de ingeniería ahora y nuestro equipo de ingeniería le brindará una evaluación y cotización de DFM dentro de las 24 horas.
¿Cuáles son los estándares de inspección de calidad y los límites de aceptación de END para la soldadura de precisión?
La integridad de la costura de soldadura para fabricaciones críticas bajo un servicio de soldadura de precisión se compara con los criterios ISO 5817 Nivel B y AWS D1.1 , implementando pruebas no destructivas (NDT) calibradas para verificar el cumplimiento de los defectos volumétricos y de superficie.
Tabla comparativa de estándares de aceptación de calidad de soldadura y límites de defectos
|
Tipo de defecto |
Límite de nivel B ISO 5817 |
Límite de nivel D ISO 5817 |
Límite de AWS D1.1 |
Método END recomendado |
|---|---|---|---|---|
|
Grietas |
Tolerancia cero |
Tolerancia cero |
Tolerancia cero |
VT + PT/MT |
|
Falta de penetración |
Tolerancia cero |
≤ 0,5 mm de profundidad |
≤ 0,25 mm de profundidad |
TU/RT |
|
Profundidad de socavado |
≤ 0,5 milímetros |
≤ 1,0 mm |
≤ 0,8 milímetros |
Vermont |
|
Tamaño de porosidad |
≤ 1,0 mm de diámetro. |
≤ 2,0 mm de diámetro. |
≤ 1,5 mm de diámetro. |
RT/UT |
Según ISO 5817:2023 (Uniones soldadas por fusión en acero, níquel, titanio y sus aleaciones — Niveles de calidad) y AWS D1.1/D1.1M:2025 (Código de soldadura estructural — Acero).
Estándares de aceptación de END y control de fuentes de procesos
Para lograr la conformidad con la norma ISO 5817 Nivel B, la coincidencia del bisel para el ángulo y la separación de la raíz debe ser exacta al planificar el trabajo de soldadura, ya que los defectos deben evitarse en su origen. Precisión JS , como fábrica certificada de fabricación de soldadura de metales, utiliza este estándar como punto de referencia de aceptación interna en el servicio DFM de soldadura para garantizar una tasa de aprobación de END por primera vez superior al 98,5 %.
¿Cómo elegir un fabricante de fabricación de soldadura personalizado con capacidades DFM de extremo a extremo?
La evaluación de fabricantes contratados personalizados para un servicio de fabricación de soldadura de extremo a extremo requiere revisar cuatro capacidades técnicas principales: precisión interna del mecanizado de bisel CNC, documentación WPS certificada, precisión de soldadura robótica e inspección NDT de espectro completo.
El equipo de adquisiciones e ingeniería necesita verificar la integridad de la cadena de procesos y el sistema de gestión de calidad:
- Cualificación internacional de procedimientos de soldadura : certificación ASME Sec IX, ISO 9606-1, EN 1090-2 .
- Equipo de biselado : biseladora láser de cinco ejes y fresadora de pórtico CNC, tolerancia de biselado del conjunto ±0,2 mm.
- Soldadura e inspección automatizadas : Sistemas de Soldadura Robótica y END de Espectro Completo (VT/PT/MT/UT/RT).
- Tratamiento térmico y acabado post-soldadura : horno de recocido de alivio de tensiones y máquina de medición por coordenadas (MMC).
Para enviar una solicitud de cotización para fabricación de soldadura, prepare un modelo 3D y dibujos 2D con símbolos de soldadura. JS Precision, como proveedor de soldadura de metales personalizada, entregará un informe DFM que incluye el diseño del bisel y estimaciones de costos en un plazo de 24 horas.
Preguntas frecuentes
P1: ¿Por qué se requiere biselar para placas con un espesor superior a 6 mm?
La unión a tope plana para placas de más de 6 mm de espesor no puede dar como resultado una unión completamente penetrada . El espacio físico dado en biseles de 60° permite el movimiento del arco eléctrico y el aporte de calor puede llegar a la raíz, lo que también es capaz de suavizar la cara de la raíz sin dejar áreas poco penetradas.
P2: ¿Cómo se puede corregir el espacio de montaje excesivo durante la fabricación?
Si la abertura de la raíz de la junta es superior a 3 mm, no se permite la soldadura directa con alambre de relleno . Primero se debe recubrir el borde biselado de un lado con una capa de transición, luego se debe rectificar la raíz entre 1,5 y 2,0 mm y la pasada de raíz se debe aplicar sin temor a quemarse ni a deformarse angularmente.
P3: ¿Cuál es la diferencia entre las juntas con ranura en V y ranura en U en costo y calidad?
El mecanizado de ranura en V es bastante asequible, pero el requisito de relleno para placas gruesas es bastante alto y también es muy susceptible a la deformación térmica; La ranura en U requiere fresas especialmente diseñadas, por lo que el costo de instalación es bastante alto; pero reduce el volumen del metal de soldadura en más de un 40 % y es ideal para piezas de alta confiabilidad > 16 mm.
P4: ¿Cómo garantiza JS Precision las tolerancias dimensionales en marcos soldados?
JS Precision utiliza un circuito cerrado que incluye corte por láser, biselado CNC, posicionamiento de accesorios rígidos, soldadura pulsada con entrada de bajo calor, recocido para aliviar tensiones y acabado secundario CNC como medio para mantener la tolerancia del marco dentro de ±0,05 mm.
P5: ¿Qué factores principales determinan las cotizaciones de servicios de fabricación de soldadura?
Las cotizaciones incluyen el tipo de material base (acero al carbono/acero inoxidable (316L)/aleaciones de aluminio (5052, 6061, 7075), desviación del borde, método de soldadura (mano/robot), relación de prueba END (PT/UT/RT completo) y mecanizado después de la soldadura.
P6: ¿Por qué el acero inoxidable requiere un control de holgura más estricto y gas de respaldo?
El coeficiente de expansión térmica del acero inoxidable austenítico es un 40% mayor que el del acero al carbono. Absorbe mal el calor y es más probable que experimente contracción y distorsión cuando se suelda. Cuando se expone al aire, el charco fundido a alta temperatura se oxida fácilmente. Por lo tanto, la apertura de la raíz debe controlarse estrictamente entre 1,5 y 2,0 mm , y es aconsejable hacer fluir gas argón de alta pureza en el lado posterior para evitar la oxidación.
P7: ¿Qué es la zona afectada por el calor (ZAT) y cómo la reduce el diseño del bisel?
HAZ es el área debilitada al lado de la soldadura debido al calor que circula a través de ella. El uso de biseles de apertura de raíz estrecha y diseños de borde romo reducen las capas de soldadura, el aporte de calor y el tamaño de la HAZ en más de un 30 % sin perder la resistencia del material base .
P8: ¿Cómo pueden los ingenieros enviar dibujos de RFQ para la fabricación de soldadura personalizada?
Envíenos un modelo 3D (STEP/IGES) y dibujos 2D (PDF/DWG) con símbolos de soldadura, ángulos de bisel, tolerancias y grados NDT. Dar estándares de materiales y fechas de entrega. Obtenga cotizaciones escalonadas y un informe DFM dentro de las 24 horas .
Resumen
El diseño de ingeniería de los biseles y las aberturas de raíz de las uniones soldadas es un requisito previo fundamental para evaluar la estabilidad mecánica y dimensional de piezas estructurales que soportan carga, recipientes a presión y marcos de dispositivos de precisión. Si uno sigue cuidadosamente los métodos de Diseño para Fabricación (DFM) (cálculos del espesor de la placa, relaciones complementarias inversas entre la cara de la raíz y la apertura de la raíz, verificación de la accesibilidad de la llama y compensación de la expansión térmica), los ingenieros y los ingenieros de fabricación pueden reducir sustancialmente defectos como la penetración incompleta y la distorsión angular excesiva del proceso de fabricación, de modo que se reduzca la cantidad de retrabajo y se reduzcan los costos de fabricación.
Si desea comprobar si su componente estructural soldado se puede fabricar u obtener una solución de producción personalizada, envía tus dibujos CAD y requisitos técnicos para nuestro canal de ingeniería JS Precision. El equipo de ingeniería analizará sus dibujos dentro de las 24 horas y le enviará un informe DFM con sugerencias para modificar los biseles de soldadura, los esquemas de tolerancia dimensional y las estimaciones de los costos de fabricación.

Descargo de responsabilidad
El contenido de esta página tiene únicamente fines informativos. Para Servicios de precisión JS , no existen representaciones ni garantías, expresas o implícitas, en cuanto a la exactitud, integridad o validez de la información. Es responsabilidad del comprador identificar los requisitos técnicos específicos y Solicite una cotización formal de piezas. . Por favor contáctenos para más información.
Recurso

