 Português (Brasil)




Serviço de fabricação de soldagem requer controle de tolerância quantificado da geometria do chanfro da junta e da folga de ajuste durante o projeto de engenharia para garantir a penetração completa da junta (CJP) e eliminar a falta de fusão, corte inferior e distorção térmica excessiva. Quando a espessura do metal base é de 6,0 mm ou superior, as especificações de engenharia exigem que as juntas sejam chanfradas como um V único 60° ± 5°, ranhura em U 15°–20° , altura da face da raiz a ser controlada (1,0 mm a 2,0 mm) e folga da raiz a ser reservada (1,5 mm a 2,5 mm) para permitir o acesso à poça de fusão.
Serviço de fabricação de soldagem: Matriz de referência de parâmetros de junta central
|
Tipo de junta |
Faixa de espessura |
Ângulo de bisel recomendado |
Abertura de raiz padrão |
Rosto Raiz |
Indicadores de qualidade e econômicos |
|---|---|---|---|---|---|
|
Bunda Quadrada |
1,0 mm – 4,0 mm |
0° (sem bisel) |
0,8 mm – 1,5 mm |
Espessura total |
Elimina o custo de usinagem de chanfro, adequado para gabinetes de chapa fina. |
|
Bunda em V único |
5,0 mm – 16,0 mm |
60°±5° |
1,5 mm – 2,5 mm |
1,5 mm ± 0,5 mm |
Garante a penetração em toda a seção , elimina a falta de fusão da raiz. |
|
Bunda Dupla V/X |
> 16,0 mm |
60° ± 5° (simétrico em ambos os lados) |
2,0 mm – 3,0 mm |
2,0 mm ± 0,5 mm |
A soldagem simétrica equilibra a tensão residual e reduz a distorção angular em 60% . |
|
Junta em T chanfrada |
≥ 8,0 mm (placa vertical) |
45° – 50° |
1,0 mm – 2,0 mm |
1,0 mm – 1,5 mm |
Garante profundidade de penetração e resistência nominal ao cisalhamento sob carregamento dinâmico. |
De acordo com o padrão AWS D1.1/D1.1M:2025, uma junta de topo em V único de placas de 5–16 mm deve ter um ângulo incluído de 60° ± 5° com abertura de raiz de 1,5–2,5 mm para obter uma penetração total da junta. Com base na ISO 9692-1:2013, o tipo de ranhura e as dimensões para soldagem por fusão são ditados pela espessura da placa e pela geometria da junta. As ranhuras em U, por exemplo, têm ângulo de chanfro de 15–20 para placas >16 mm.
O projeto adequado da geometria do chanfro e das folgas de montagem são os principais fatores físicos que determinam penetração de soldagem e a quantidade resultante de calor gerado, reduzindo a inspeção pós-soldagem e os custos de usinagem secundária em aproximadamente 40%.
Por que os serviços de fabricação de soldagem devem seguir regras rígidas de chanfro e folga de juntas?
A padronização dos chanfros das juntas e das folgas de ajuste no serviço de fabricação de soldagem equilibra a profundidade de penetração do arco com a contenção da poça fundida, eliminando diretamente a lapidação fria, respingos excessivos e distorção angular severa em soldagens de suporte de carga pesada.
Mecanismo de restrição física de chanfro e folga de raiz
Se a espessura da placa for ≥ 6,0 mm , as soldas de juntas de topo planas não são totalmente capazes de penetrar no metal e, por isso, o chanfro deve ser feito. A soldagem a arco da face da raiz não é possível se o espaçamento entre raízes for < 1,0 mm e a consequência é uma fusão incompleta da raiz; um espaço > 3,5 mm destrói a tensão superficial da poça de fusão e causa queimadura.
A fabricação moderna de precisão garante a precisão da montagem.
Em cenários reais da JS Precision que lidam com projetos de componentes estruturais pesados , o sistema de inspeção de alinhamento 3D a laser, juntamente com acessórios rígidos, pode limitar a variação das folgas da raiz da montagem em peças de 3.000 mm a ≤ 0,3 mm para garantir o rendimento da primeira passagem do END em serviço personalizado de fabricação de soldagem de metal pode exceder 98,5% .
Não tem certeza se o projeto do seu canal de solda atende às especificações? Obtenha uma avaliação DFM gratuita agora e nossos engenheiros de soldagem fornecerão sugestões de otimização para ângulos e folgas de chanfro com base em seus desenhos.
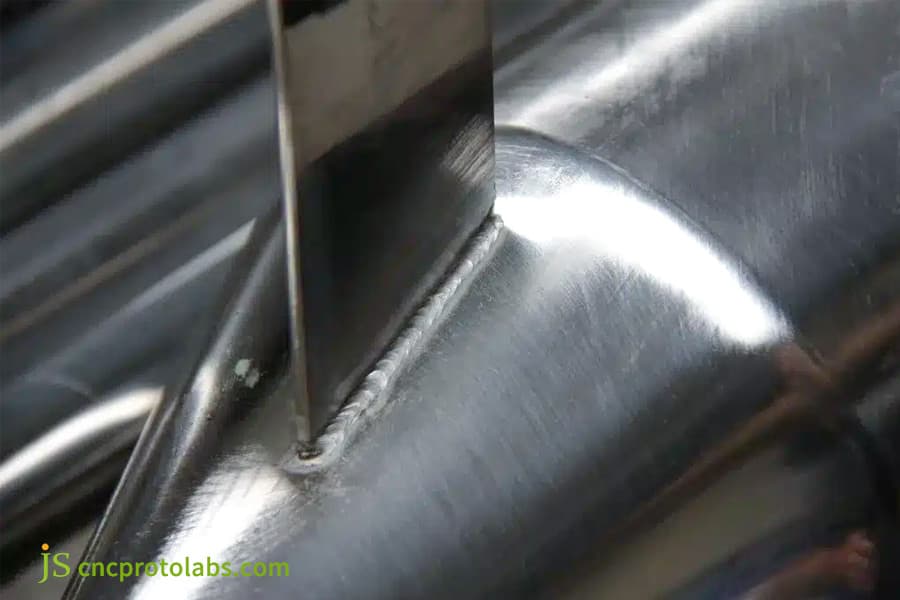
Figura 1: Close do chanfro da junta soldada em tanque de metal.
Como calcular o ângulo e a geometria do chanfro da solda para diferentes espessuras de placa?
O volume da seção transversal de uma ranhura de solda determina se um engenheiro deve especificar ranhuras em V simples (60°), V duplo (60°) ou em U (15°–20°) no projeto de bisel de junta, dimensionando proporcionalmente com a espessura da placa para otimizar a deposição e penetração do metal.
Classificação de espessura de placa e seleção de geometria de chanfro
A JS Precision é uma empresa de soldagem experiente com vasta experiência em projetos de vasos de pressão. Com base em nossa experiência prática, quando a espessura da placa é ≤ 4,0 mm, recomendamos uma junta de topo plana Tipo I ( folga de raiz de 1,0 mm ± 0,2 mm ); para espessuras de 5,0-16,0 mm, sugerimos uma única junta em V (60° ± 5°). Ângulos < 45° geralmente significam falta de fusão no lado da raiz, enquanto ângulos > 70° podem resultar em um aumento na quantidade de metal depositado em mais de 35%.
AWS D1.1/D1.1M:2025 estados: ângulo de ranhura em V único 60° ± 5°, folga da raiz 1,5-2,5 mm.
Para espessuras > 16,0 mm, um duplo V simétrico ou uma ranhura em U com folga de raiz estreita ( chanfro de 15° com um raio de filete de raiz de 5,0-8,0 mm) deve ser selecionado e esta preparação de soldagem pode economizar até cerca de 45% do consumo do fio de soldagem . Como prestador de serviços de fabricação de soldagem de chapa metálica, seguimos estritamente o projeto de bisel de junta com base neste padrão.
Comparação do volume do metal de solda e do aporte térmico para diferentes tipos de chanfro
|
Espessura da Placa (mm) |
Tipo de ranhura |
Ângulo Incluído (°) |
Raio Raiz (mm) |
Área de preenchimento por unidade de comprimento (mm²) |
Índice relativo de entrada de calor |
|---|---|---|---|---|---|
|
10,0 |
Único-V |
60 |
- |
18,0 |
1,00 (linha de base) |
|
10,0 |
Duplo V |
60 (cada lado) |
- |
12,5 |
0,69 |
|
20,0 |
Único-V |
60 |
- |
58,0 |
1,00 (linha de base) |
|
20,0 |
Duplo V |
60 (cada lado) |
- |
37,0 |
0,64 |
|
20,0 |
Ranhura em U |
15 |
6,0 |
28,0 |
0,49 |
|
30,0 |
Único-V |
60 |
- |
125,0 |
1,00 (linha de base) |
|
30,0 |
Duplo V |
60 (cada lado) |
- |
78,0 |
0,62 |
|
30,0 |
Ranhura em U |
15 |
8,0 |
52,0 |
0,41 |
De acordo com AWS D1.1/D1.1M:2025, a ranhura em V único com ângulo incluído de 60° para placa de 10 mm rende aproximadamente 18 mm² de seção transversal de metal de adição por unidade de comprimento. De acordo com a norma ISO 9692-1:2013, a ranhura em U com chanfro de 15° e raio de raiz de 6 mm reduz o volume de enchimento em 40% em comparação com o Single-V para placas acima de 16 mm.
O uso de chanfros em forma de U para espessuras de chapa superiores a 20,0 mm resulta em mais de 50% de redução da área do metal de solda , reduz a entrada de calor para um valor de 0,41 e, ao mesmo tempo, minimiza efetivamente a distorção de soldagem e as tensões residuais.
Como a folga da solda afeta a profundidade de penetração da solda e a prevenção de defeitos?
Raizfolga de solda funciona como o principal controle mecânico para a dinâmica de fluidos da poça de fusão na raiz da junta, determinando se uma solda automatizada atinge a penetração completa da junta ou sofre queima.
Janela de tolerância de folga de montagem e causas de defeitos
A tolerância de folga permitida para juntas de topo em uma montagem é de 1,5 mm ± 0,5 mm. Folgas inferiores a 0,8 mm geralmente levam a microfissuras na área da raiz da solda , o que aumenta muito o risco de fadiga; folgas superiores a 3,0 mm fazem com que o metal fundido caia, criando cortes inferiores com 0,8 mm de profundidade ou mais .
Seção IX da ASME BPVC (edição 2025) faz com que as juntas de soldagem por carga dinâmica e de pressão sejam totalmente livres de rebaixos no lado da raiz. Em outras palavras, nenhum corte inferior do lado da raiz é permitido na raiz dessas soldas.
Para atender aos requisitos de variação de folga em peças de 3.000 mm , a JS Precision incorporou regras de projeto de juntas de soldagem com fixações firmes e um sistema de alinhamento a laser 3D que mantém a variação em no máximo 0,3 mm .
Implementação de engenharia de controle de liberação de montagem
Nossa experiência tem demonstrado que em projetos estruturais marítimos, os grampos de suporte interno pneumáticos mantêm a abertura da raiz em 1,8 mm ± 0,2 mm. Juntamente com o GMAW pulsado, também ajuda a manter o tamanho da abertura da raiz entre 0,8 e 1,2 mm continuamente, o que por sua vez garante entrega de qualidade na fabricação de soldas metálicas estruturais.
Controlar a abertura da raiz do ajuste é vital para a qualidade da soldagem. Solicite nossas folhas de folgas e soluções de controle para medição para saber como é possível fabricar de forma consistente mantendo uma janela de montagem de 1,5 mm ± 0,5 mm.
Figura 2: Soldador trabalhando em metal com faíscas e fumaça.
Regra de projeto 1: Como equilibrar a face da raiz e a folga da raiz para eliminar a queima?
Prevenir a explosão do arco e, ao mesmo tempo, garantir a penetração total no projeto da junta de solda requer um equilíbrio dinâmico preciso entre a espessura da face da raiz (1,5 mm – 2,0 mm) e a folga da raiz (1,5 mm – 2,0 mm) nas juntas estruturais de topo.
A relação complementar inversa entre face radicular e abertura radicular
A face da raiz suporta o pool de fusão e evita a quebra na raiz. A abertura da raiz permite que o metal depositado alcance a parte posterior da junta. Os dois são inversamente proporcionais e complementares.
- No nível da face da raiz de 0 mm, uma corrente de passagem na raiz de 80–100 A pode ser derretida em 0,5 s e queimada.
- Considerando que, se a face da raiz for maior que 3,0 mm, um arco tradicional dificilmente poderá derreter o centro da face da raiz . Portanto, a solda a frio da raiz não funde completamente a folga correspondente.
Face da raiz 1,5 mm ± 0,3 mm e 2,0 mm ± 0,5 mm combinação DFM recomendada para engenharia; A usinagem de canais pode ser realizada em uma máquina CNC que garantirá uma consistência da face da raiz do lote de ±0,1 mm e evitará o processo de retificação manual.
Verificação de engenharia da correspondência da abertura da raiz da face da raiz
Após vários projetos de cabeçote de caldeira realizados pela JS Precision, descobrimos que se a face da raiz for 1,5 mm e a abertura da raiz for 2,0 mm, então o RT revelará 100% de fusão da solda da raiz em conformidade com os critérios ASME . Este plano será incorporado à DM como uma prática padrão para regras de projeto de juntas de soldagem e promovido para projetos personalizados de fornecedores de montagem soldada.
Figura 3: Soldador realizando soldagem de precisão em peça metálica.
Regras de projeto 2 a 5: Como otimizar o acesso, a assimetria e a contração do material da tocha?
A análise abrangente da soldabilidade estrutural em um serviço de soldagem de precisão envolve a validação de quatro restrições físicas durante a fase CAD: envelopes de acessibilidade da tocha, deslocamentos de alinhamento de juntas, sequência de solda simétrica e tolerâncias de contração do material.
Regra 2: Acessibilidade física e envelope espacial da tocha de soldagem
O ângulo mínimo de inclinação do bico em ambos os lados da solda deve ser ≥ 45°, e um cilindro de espaço livre com raio ≥ 120 mm deve ser fornecido em torno do eixo da solda para evitar contato que crie turbulência do gás de proteção . JS Precision usou simulação 3D para confirmar a acessibilidade como parte do serviço de soldagem DFM .
Regra 3: O desalinhamento da montagem deve estar sob controle rígido
A quantidade de desalinhamento é expressa tanto como a percentagem da espessura da placa mais fina (até 10%) como como um valor absoluto (máximo 1,5 mm) para evitar a concentração de tensão.
Regra 4: Chanfros balanceados/assimétricos de dupla face para compensar a tensão residual
As vigas caixão de paredes espessas são fabricadas com bisel duplo V assimétrico (60% na face frontal e 40% na face posterior) que, combinado com a sequência de soldagem, reduz em 70% o trabalho de endireitamento pós-soldagem.
Regra 5: Projete folgas de raiz com tolerância para expansão térmica do material
O aço inoxidável 316 L apresenta um coeficiente de expansão térmica de 16,5 × 10⁻⁶/K, que é 40% maior que o aço carbono. As folgas das raízes de montagem devem ser abertas em 0,5 mm e os pontos de solda devem ser colocados a cada 100-150 mm. Seguimos rigorosamente essas regras na fabricação por contrato de soldagem de metal de precisão para garantir a precisão da montagem .
Precisa de uma lista de verificação DFM de soldagem completa? Entre em contato com nossos engenheiros para obter um modelo de verificação padronizado que inclui acessibilidade da tocha, desalinhamento, chanfros simétricos e compensação de expansão térmica.
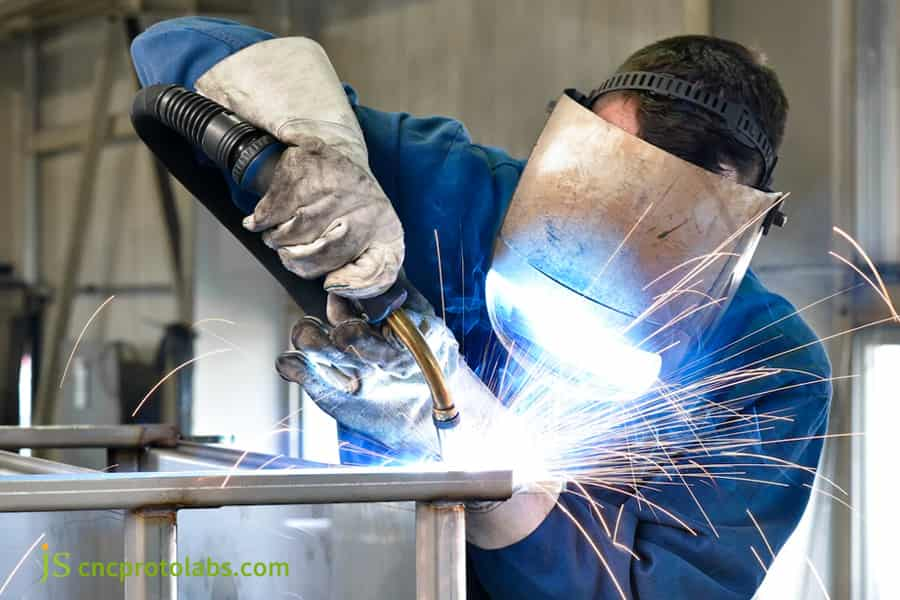
Figura 4: Soldador utilizando tocha em estrutura metálica com faíscas.
Estudo de caso: Como a JS Precision resolveu a porosidade e o empenamento em estruturas médicas de aço inoxidável 316L?
Para um projeto europeu de câmara de vácuo médica, a JS Precision projetou uma estratégia robótica otimizada de chanfro e folga de fixação GTAW(TIG) em aço inoxidável 316L de 10,0 mm de espessura, resolvendo falhas de vazamento de hélio e distorção angular .
Dificuldades encontradas pelos clientes
O primeiro projeto da estrutura da câmara de vácuo em aço inoxidável 316L (1200×800×600 mm, espessura de parede 10,0 mm) feito para um projeto de equipamento médico europeu foi um bisel em V único de 45° com folga zero . Porém, apenas 64% das câmaras passaram no teste de vazamento de hélio com o método de espectrometria de massa de hélio. A deformação por torção foi de no máximo 4,5 mm e a superfície foi insuficiente para atingir a vedação necessária para usinagem de precisão CNC.
Solução de precisão JS
- Redesenho da preparação de solda: chanfro redesenhado para DFM alterado para bisel duplo V assimétrico de 55° com face de raiz de 1,5 mm ± 0,1 mm, acabado por fresamento CNC e com rugosidade Ra 3,2 μm .
- Grampo de revestimento de cobre resfriado a água: suporte interno pneumático, fixação da folga da raiz 1,8 mm ± 0,2 mm, argônio 99,999% puro é alimentado a 12 L/min na parte traseira para manter a pressão de apoio.
- Pulso de entrada térmica baixa GTAW: o valor base é 60 A, o valor de pico é 160 A, a frequência é 2,5 Hz e soldagem por salto com simetria .
Lições aprendidas com o fracasso
A primeira soldagem a ponto simples para metal de solda 316L induziu estresse térmico levou a uma contração da folga da raiz abaixo de 0,4 mm e falha na penetração . O método de resolução foi alterado para soldagem a ponto a laser com limite mecânico de pino passante. Em projetos personalizados de fabricação de soldagem de precisão, o controle de folga de raiz é rigoroso para inspeção de teste de solda de hélio . O aço inoxidável cotação de serviço de soldagem foi totalmente responsável pelo chanfro, tempo e proporção de END.
Resultado final
- Taxa de detecção de vazamento de hélio ≤ 1,0×10⁻⁹ Pa·m³/s, taxa de primeira passagem de 100%.
- A deformação torcional foi reduzida para ≤ 0,6 mm .
- A tolerância de acabamento para a superfície de vedação é de 0,5 mm ± 0,1 mm .
- A taxa de refugo e o tempo de endireitamento foram reduzidos em 32% .
De acordo com AWS D1.1/D1.1M:2025 (Código de Soldagem Estrutural — Aço) e registros de engenharia de qualidade JS Precision (Relatório No. JS-QA-2025-MED07).
Precisa otimizar o projeto de bisel de seus componentes estruturais soldados ou resolver problemas de deformação? Envie seu modelo CAD e desenhos de engenharia para nós agora, e nossa equipe de engenharia fornecerá uma avaliação e cotação DFM dentro de 24 horas.
Quais são os padrões de inspeção de qualidade e os limites de aceitação de END para soldagem de precisão?
A integridade da costura de solda para fabricações críticas sob um serviço de soldagem de precisão é comparada com os critérios ISO 5817 Nível B e AWS D1.1 , implantando testes não destrutivos (NDT) calibrados para verificar a conformidade de defeitos superficiais e volumétricos.
Tabela Comparativa de Padrões de Aceitação de Qualidade de Soldagem e Limites de Defeitos
|
Tipo de defeito |
Limite ISO 5817 Nível B |
Limite ISO 5817 Nível D |
Limite AWS D1.1 |
Método END recomendado |
|---|---|---|---|---|
|
Rachaduras |
Tolerância zero |
Tolerância zero |
Tolerância zero |
VT + PT/MT |
|
Falta de penetração |
Tolerância zero |
≤ 0,5 mm de profundidade |
≤ 0,25 mm de profundidade |
UT/RT |
|
Profundidade de corte inferior |
≤ 0,5mm |
≤ 1,0mm |
≤ 0,8mm |
TV |
|
Tamanho da porosidade |
≤ 1,0 mm de diâmetro. |
≤ 2,0 mm de diâmetro. |
≤ 1,5 mm de diâmetro. |
TR/UT |
De acordo com ISO 5817:2023 (Juntas Soldadas por Fusão em Aço, Níquel, Titânio e Suas Ligas — Níveis de Qualidade) e AWS D1.1/D1.1M:2025 (Código de Soldagem Estrutural — Aço).
Padrões de aceitação de END e controle de origem do processo
Para alcançar a conformidade ISO 5817 Nível B, a correspondência do chanfro para o ângulo e a folga da raiz deve ser exata ao planejar o trabalho de soldagem, pois os defeitos devem ser evitados na origem. Precisão JS , como uma fábrica certificada de fabricação de soldagem de metal, usa esse padrão como referência de aceitação interna em serviços de soldagem DFM para garantir uma taxa de aprovação em END pela primeira vez superior a 98,5%.
Como escolher um fabricante de fabricação de soldagem personalizada com recursos DFM de ponta a ponta?
Avaliar fabricantes contratados personalizados para um serviço completo de fabricação de soldagem requer a revisão de quatro capacidades técnicas principais: precisão interna de usinagem de chanfro CNC, documentação WPS certificada, precisão de soldagem robótica e inspeção NDT de espectro completo.
A equipe de compras e engenharia precisa verificar a integridade da cadeia de processos e do sistema de gestão da qualidade:
- Qualificação de procedimento de soldagem internacional : certificação ASME Sec IX, ISO 9606-1, EN 1090-2 .
- Equipamento de chanfradura : máquina de chanfrar a laser de cinco eixos e fresadora de pórtico CNC, tolerância de chanfro de montagem ± 0,2 mm.
- Soldagem e inspeção automatizadas : Sistemas de Soldagem Robótica e END de espectro total (VT/PT/MT/UT/RT).
- Tratamento térmico e acabamento pós-soldagem : forno de recozimento com alívio de tensões e máquina de medição por coordenadas (CMM).
Para enviar uma solicitação de cotação de fabricação de soldagem, prepare um modelo 3D e desenhos 2D com símbolos de solda. A JS Precision, sendo um fornecedor de soldagem de metal personalizado, entregará um relatório DFM que inclui projeto de chanfro e estimativas de custo dentro de 24 horas.
Perguntas frequentes
Q1: Por que o chanfro é necessário para espessuras de chapa acima de 6 mm?
A união plana de topo para placas com espessura superior a 6 mm não pode resultar em uma junta totalmente penetrada . O espaço físico fornecido nos chanfros de 60° permite o movimento do arco elétrico e a entrada de calor pode chegar à raiz, o que também é capaz de suavizar a face da raiz sem deixar áreas subpenetradas.
P2: Como a folga excessiva de ajuste pode ser corrigida durante a fabricação?
Se a abertura da raiz da junta for superior a 3 mm, a soldagem direta com fio de enchimento não é permitida . A borda chanfrada de um lado deve ser revestida primeiro com uma camada de transição, depois a raiz deve ser retificada de 1,5 a 2,0 mm e o passe de raiz deve ser aplicado sem medo de queimadura e deformação angular.
Q3: Qual é a diferença entre juntas com ranhura em V e ranhura em U em custo e qualidade?
A usinagem de ranhura em V é bastante acessível, mas a necessidade de preenchimento para chapas grossas é bastante alta e também é muito suscetível à deformação térmica; A ranhura em U requer fresas especialmente projetadas, portanto o custo de configuração é bastante alto; porém, reduz o volume do metal de solda em mais de 40% e é ideal para peças de alta confiabilidade > 16 mm.
Q4: Como a JS Precision garante tolerâncias dimensionais em estruturas soldadas?
A JS Precision usa um circuito fechado que inclui corte a laser, chanfro CNC, posicionamento rígido de acessórios, soldagem pulsada com baixa entrada de calor, recozimento com alívio de tensão e acabamento secundário CNC como meio de manter a tolerância da estrutura dentro de ± 0,05 mm.
Q5: Quais fatores principais determinam as cotações de serviços de fabricação de soldagem?
As cotações incluem o tipo de material de base (aço carbono/aço inoxidável (316L)/ligas de alumínio (5052, 6061, 7075), desvio de borda, método de soldagem (manual/robô), taxa de teste NDT (PT/UT/RT completo) e usinagem após a soldagem.
Q6: Por que o aço inoxidável exige controle de folga e gás de apoio mais rígidos?
O coeficiente de expansão térmica do aço inoxidável austenítico é 40% maior que o do aço carbono. Ele absorve mal o calor e é mais provável que sofra encolhimento e distorção quando soldado. Quando exposta ao ar, a poça fundida em alta temperatura é facilmente oxidada. Portanto, a abertura da raiz deve ser rigorosamente controlada em 1,5–2,0 mm , e é aconselhável fluir o gás argônio de alta pureza no lado posterior para evitar oxidação.
Q7: O que é a Zona Afetada pelo Calor (HAZ) e como o design do bisel a reduz?
HAZ é a área enfraquecida ao lado da solda devido ao calor que circula. O uso de chanfros com abertura de raiz estreita e designs de bordas rombas reduzem as camadas de solda, a entrada de calor e o tamanho da ZTA em mais de 30% sem perder a resistência do material de base .
Q8: Como os engenheiros podem enviar desenhos de RFQ para fabricação de soldagem personalizada?
Envie-nos um modelo 3D (STEP/IGES) e desenhos 2D (PDF/DWG) com símbolos de solda, ângulos de chanfro, tolerâncias e graus de END. Forneça padrões de materiais e datas de entrega. Obtenha cotações escalonadas e um relatório DFM dentro de 24 horas .
Resumo
O projeto de engenharia de chanfros e aberturas de raiz de juntas soldadas é um pré-requisito fundamental para avaliar a estabilidade mecânica e dimensional de peças estruturais de suporte de carga, vasos de pressão e estruturas de dispositivos de precisão. Se seguirmos cuidadosamente os métodos de Design for Manufacturing (DFM) - cálculos de espessura de placa, relações complementares inversas entre a face da raiz e a abertura da raiz, verificação de acessibilidade à chama e compensação de expansão térmica - engenheiros e engenheiros de fabricação podem reduzir substancialmente defeitos como penetração incompleta e corte inferior e distorção angular excessiva do processo de fabricação, de modo que a quantidade de retrabalho será reduzida e os custos de fabricação reduzidos.
Se você deseja verificar se seu componente estrutural soldado pode ser fabricado ou obter uma solução de produção personalizada, envie seus desenhos CAD e requisitos técnicos para nosso canal de engenharia JS Precision. A equipe de engenharia analisará seus desenhos em 24 horas e enviará a você um relatório DFM com sugestões para alterar chanfros de solda, esquemas de tolerância dimensional e estimativas de custos de fabricação.

Isenção de responsabilidade
O conteúdo desta página é apenas para fins informativos. Para Serviços de precisão JS , não há representações ou garantias, expressas ou implícitas, quanto à exatidão, integridade ou validade das informações. É responsabilidade do comprador identificar requisitos técnicos específicos e solicite uma cotação formal de peças . Entre em contato conosco para mais informações.
Recurso

