 中文 (简体)




焊接制造服务需要在工程设计过程中对接头斜角几何形状和装配间隙进行量化公差控制,以确保接头完全熔透(CJP)并消除未熔合、咬边和过度热变形。当母材厚度为6.0mm或更大时,工程规范要求接头坡口为单V形60°±5°、U形槽15°–20° ,控制根面高度(1.0mm–2.0mm),并保留根部间隙(1.5mm–2.5mm)以允许熔池进入。
焊接制造服务:核心接头参数参考矩阵
|
接头类型 |
厚度范围 |
推荐斜角 |
标准根部开口 |
根面 |
质量与经济指标 |
|---|---|---|---|---|---|
|
方对接 |
1.0 毫米 – 4.0 毫米 |
0°(无斜角) |
0.8 毫米 – 1.5 毫米 |
全厚度 |
消除斜角加工成本,适用于薄板外壳。 |
|
单V形对接 |
5.0 毫米 – 16.0 毫米 |
60°±5° |
1.5 毫米 – 2.5 毫米 |
1.5毫米±0.5毫米 |
确保全断面穿透,消除根部未融合的情况。 |
|
双 V/X 对接 |
> 16.0 毫米 |
60°±5°(两侧对称) |
2.0 毫米 – 3.0 毫米 |
2.0毫米±0.5毫米 |
对称焊接平衡残余应力,减少角度变形60% 。 |
|
斜角 T 形接头 |
≥8.0mm(立板) |
45° – 50° |
1.0 毫米 – 2.0 毫米 |
1.0 毫米 – 1.5 毫米 |
确保动态载荷下的穿透深度和额定剪切强度。 |
根据 AWS D1.1/D1.1M:2025 标准,5–16 mm 板的单 V 形对接接头应具有 60° ± 5° 夹角和 1.5–2.5 mm 根部开口,以获得完全接头穿透。根据 ISO 9692-1:2013,熔焊坡口类型和尺寸由板材厚度和接头几何形状决定,例如,对于大于 16 毫米的板材,U 型坡口的斜角为 15–20°。
正确设计斜角几何形状和装配间隙是决定的关键物理因素焊接熔深以及由此产生的热量,将焊后检查和二次加工成本减少约 40%。
为什么焊接制造服务必须遵循严格的接头斜角和间隙规则?
焊接制造服务中的标准化接头斜角和装配间隙可平衡电弧熔深深度与熔池遏制,直接消除重载焊件的冷搭接、过度飞溅和严重角度变形。
斜角和根部间隙的物理约束机制
如果板厚≥6.0mm ,平端对接焊缝不能完全穿透金属,因此应进行坡口处理。如果根部间距<1.0 mm ,则无法进行根部面电弧焊,结果是根部熔合不完全; > 3.5 mm的间隙会破坏熔池的表面张力并导致烧穿。
现代精密制造保证了装配精度。
在JS Precision处理重型结构件项目的实际场景中,激光3D对中检测系统结合刚性夹具可以将3,000 mm工件上的装配根部间隙变化限制在≤0.3 mm ,以保证NDT一次合格率定制金属焊接制造服务可以超过98.5% 。
不确定您的焊接坡口设计是否符合规范?立即获得免费的 DFM 评估,我们的焊接工程师将根据您的图纸提供坡口角度和间隙的优化建议。
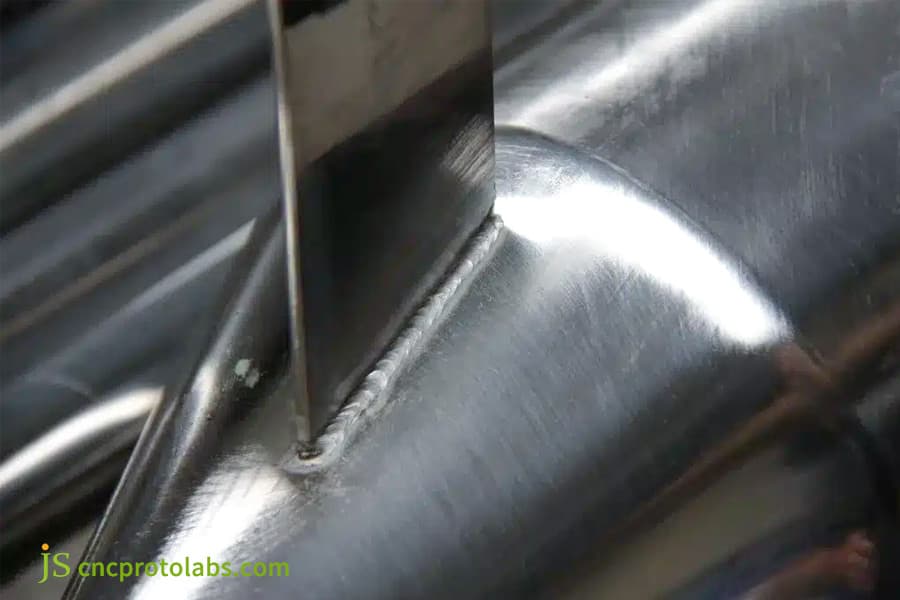
图 1:金属罐上焊接接头坡口的特写。
如何计算不同板厚的焊接坡口角度和几何形状?
焊接坡口的横截面体积决定了工程师是否应在接头坡口设计中指定单 V (60°)、双 V (60°) 或 U 型坡口 (15°–20°) ,并与板厚度成比例缩放,以优化金属沉积和渗透。
板厚分级和坡口几何形状选择
JS Precision 是一家经验丰富的焊接公司,在压力容器项目方面拥有丰富的背景。根据我们的实践经验,当板材厚度≤4.0mm时,我们推荐采用I型平对接接头(根部间隙1.0mm±0.2mm );对于 5.0-16.0 mm 厚度,我们建议使用单个 V 形接头 (60° ± 5°)。角度 < 45° 通常意味着根侧缺乏熔合,而角度 > 70° 可能导致沉积金属量增加超过 35%。
AWS D1.1/D1.1M:2025规定:单V型槽角度60°±5°,根部根部间隙1.5-2.5毫米。
对于厚度>16.0mm,应选择对称双V型或窄根部间隙U型坡口( 15°坡口,根部圆角半径为5.0-8.0mm),这种焊接准备可节省焊丝消耗45%左右。作为钣金焊接制造服务商,我们严格遵循基于此标准的接头坡口设计。
不同坡口类型的焊缝金属体积和热输入比较
|
板厚(毫米) |
沟槽类型 |
夹角(°) |
根部半径(毫米) |
每单位长度的填充面积 (mm²) |
相对热输入指数 |
|---|---|---|---|---|---|
|
10.0 |
单V |
60 |
— |
18.0 |
1.00(基线) |
|
10.0 |
双V |
60(每边) |
— |
12.5 |
0.69 |
|
20.0 |
单V |
60 |
— |
58.0 |
1.00(基线) |
|
20.0 |
双V |
60(每边) |
— |
37.0 |
0.64 |
|
20.0 |
U型槽 |
15 |
6.0 |
28.0 |
0.49 |
|
30.0 |
单V |
60 |
— |
125.0 |
1.00(基线) |
|
30.0 |
双V |
60(每边) |
— |
78.0 |
0.62 |
|
30.0 |
U型槽 |
15 |
8.0 |
52.0 |
0.41 |
根据 AWS D1.1/D1.1M:2025,10 毫米板的 60° 夹角单 V 槽每单位长度产生约 18 平方毫米的填充金属横截面。根据 ISO 9692-1:2013,对于 16 毫米以上的板材,与单 V 形槽相比,具有 15° 斜角和 6 毫米根部半径的 U 形槽可减少 40% 的填料体积。
对于厚度超过20.0mm的板件采用U型坡口,焊缝金属面积减少50%以上,热输入降低至0.41 ,同时有效减少焊接变形和残余应力。
焊接间隙如何影响焊接熔深深度和缺陷预防?
根焊缝间隙作为接头根部熔池流体动力学的主要机械控制,确定自动焊接是否实现接头完全熔透或遭受烧穿。
装配间隙公差窗口及缺陷原因
组件中对接接头的允许间隙公差为 1.5 mm ± 0.5 mm。间隙小于0.8毫米通常会导致焊根区域出现微裂纹,从而大大增加疲劳风险;间隙超过 3.0 毫米会导致熔融金属下垂,形成0.8 毫米深或更深的底切。
ASME BPVC 第 IX 节(2025 版)要求动态和压力负载焊接接头完全没有根侧底切。换句话说,这些焊缝的根部不允许有根部侧底切。
为了满足3,000mm 工件的间隙变化要求,JS Precision 将焊接接头设计规则与牢固的夹具和激光 3D 对准系统结合起来,将变化保持在最大 0.3 mm 。
装配间隙控制的工程实施
我们的专业知识表明,在海洋结构项目中,气动内部支撑夹具可将根部开口保持在 1.8 毫米 ± 0.2 毫米。除了脉冲 GMAW 之外,它还有助于将根部根部开口尺寸连续保持在 0.8 至 1.2 毫米之间,从而保证结构金属焊缝制造的质量交付。
控制装配根部开口对于焊接质量至关重要。索取我们用于测量的间隙和控制解决方案表,以了解如何使用保持 1.5 mm ± 0.5 mm 的装配窗口来实现一致的制造。
图 2:焊工在冒着火花和烟雾的金属上工作。
设计规则1:如何平衡根面和根部间隙以消除烧穿?
在焊接接头设计中,要防止电弧喷吹,同时确保完全熔透,需要在整个结构对接接头的根面厚度 (1.5 mm–2.0 mm) 和根部间隙 (1.5 mm–2.0 mm)之间实现精确的动态平衡。
根面与根口开口的逆互补关系
根面支撑熔池并防止根部损坏。根部开口允许沉积的金属到达接头的背面。两者成反比、互补。
- 在0毫米根面水平处, 80-100A的根部通电流可在0.5秒内熔化并烧穿。
- 而如果根面大于3.0mm,则传统电弧很难熔化根面中心。因此,根部冷焊缝不会完全熔合配合间隙。
根面1.5mm±0.3mm和2.0mm±0.5mm推荐工程DFM组合;开槽可在数控机床上进行,保证批量根面一致性±0.1毫米,并节省手工磨削的过程。
根面根口匹配的工程验证
经过JS Precision处理的多个锅炉集箱项目后,我们发现如果根部面为1.5毫米,根部开口为2.0毫米,则RT将显示100%的根部焊缝熔合,符合ASME标准。该计划将作为标准实践纳入 WPS焊接接头设计规则并晋升为定制焊接组件供应商项目。
图 3:焊工在金属零件上进行精密焊接。
设计规则 2-5:如何优化割炬接近、不对称和材料收缩?
精密焊接服务中的全面结构可焊性分析涉及在 CAD 阶段验证四个物理约束:焊枪可达范围、接头对准偏移、对称焊接顺序和材料收缩裕量。
规则 2:焊枪的物理可达性和空间范围
焊缝两侧喷嘴的最小倾斜角应≥ 45°,并且必须围绕焊缝轴线提供半径≥ 120 mm 的自由空间圆柱体,以避免接触而产生保护气体湍流。 JS Precision 使用 3D 模拟来确认可访问性,作为焊接DFM服务。
规则 3:装配错位必须受到严格控制
不对中量以较薄板厚度的百分比(最多 10%)和绝对值(最大 1.5 mm)表示,以防止应力集中。
规则 4:双面平衡/不对称斜角以抵消残余应力
厚壁箱梁采用不对称双V坡口(正面60%,背面40%)制造,与焊接顺序相结合,可减少70%的焊后校直工作。
规则 5:设计根部间隙时考虑材料热膨胀
316L不锈钢的热膨胀系数为16.5×10⁻⁶/K,比碳钢高40%。装配根部间隙应留出0.5毫米,每隔100-150毫米应进行点焊。我们在精密金属焊接合同制造中严格遵循这些规则,以保证装配精度。
需要完整的焊接 DFM 检查表?请联系我们的工程师获取标准化验证模板,其中包括割炬可及性、未对准、对称斜角和热膨胀补偿。
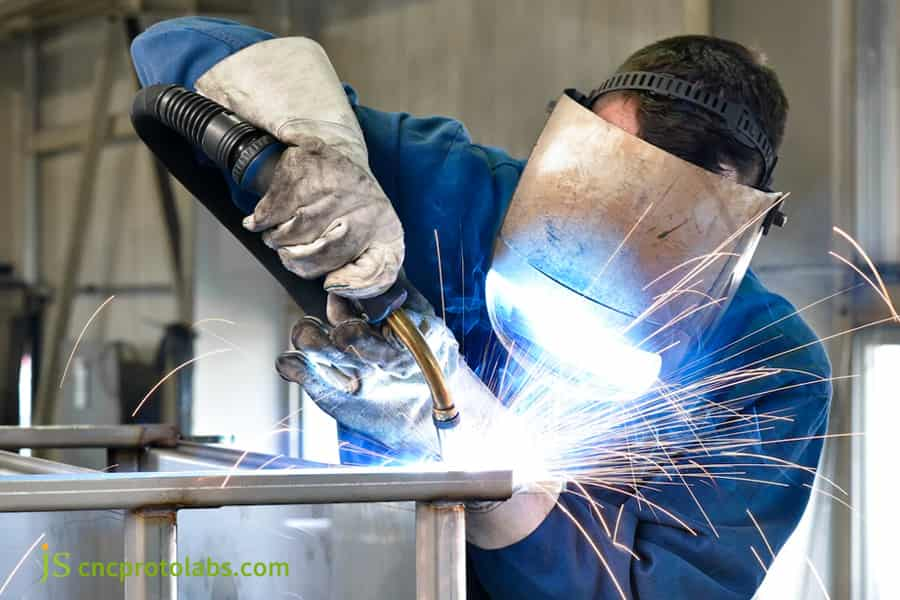
图 4:焊机在金属框架上使用焊枪并产生火花。
案例研究:JS Precision 如何解决医用 316L 不锈钢框架的孔隙和翘曲问题?
对于欧洲医用真空室项目,JS Precision 在 10.0 毫米厚的 316L 不锈钢上设计了优化的机器人 GTAW(TIG) 斜角和夹具间隙策略,解决了氦气泄漏故障和角度变形。
客户遇到的困难
为欧洲医疗设备项目制作的不锈钢316L真空室框架(1200×800×600毫米,壁厚10.0毫米)的第一个设计是45°单V斜角,零间隙。但是,只有 64% 的腔室通过了氦质谱法的氦泄漏测试。扭转变形最大为4.5毫米,表面不足以达到CNC精密加工所需的密封效果。
JS精密解决方案
- 焊接准备重新设计:重新设计 DFM 坡口 改为55°非对称双V坡口,根面1.5mm±0.1mm,数控铣精加工,粗糙度Ra 3.2μm 。
- 水冷铜衬管夹具:气动内支撑固定根部间隙1.8mm±0.2mm,背面以12L/min的速度通入99.999%纯氩气以维持背压。
- 低热输入脉冲GTAW:基值60A,峰值160A,频率2.5Hz,对称跳焊。
从失败中吸取教训
316L 焊缝金属的第一次简单点焊引起的热应力导致根部间隙收缩低于 0.4 毫米,并且熔深失败。解决方法改为机械限位销通孔激光点焊。在定制精密焊接制造项目中,氦焊缝测试检查的根部间隙控制非常严格。不锈钢焊接服务报价充分考虑了坡口、时间和无损检测比率。
最终结果
- 氦检漏率≤1.0×10⁻⁹Pa·m3/s,一次合格率100%。
- 扭转变形降低至≤0.6mm 。
- 密封面精加工余量为0.5mm±0.1mm 。
- 废品率和矫直时间减少了32% 。
根据AWS D1.1/D1.1M:2025(结构焊接规范-钢)和JS Precision质量工程记录(报告编号JS-QA-2025-MED07)。
需要优化焊接结构部件的坡口设计或解决变形问题吗?现在将您的CAD模型和工程图纸发送给我们,我们的工程团队将在24小时内提供DFM评估和报价。
精密焊接的质量检验标准和无损检测验收限值是什么?
精密焊接服务下关键制造的焊缝完整性以ISO 5817 B 级和 AWS D1.1 标准为基准,部署校准的无损检测 (NDT) 来验证表面和体积缺陷的合规性。
焊接质量验收标准及缺陷限度对照表
|
缺陷类型 |
ISO 5817 B 级限值 |
ISO 5817 D 级限制 |
AWS D1.1 限制 |
推荐的无损检测方法 |
|---|---|---|---|---|
|
裂纹 |
零容忍 |
零容忍 |
零容忍 |
VT + PT/MT |
|
缺乏渗透力 |
零容忍 |
≤ 0.5 毫米深度 |
≤ 0.25 毫米深度 |
UT/RT |
|
底切深度 |
≤0.5毫米 |
≤1.0毫米 |
≤0.8毫米 |
室速 |
|
孔隙率大小 |
直径≤ 1.0 毫米 |
≤ 2.0 毫米直径 |
≤ 1.5 毫米直径 |
RT/UT |
根据 ISO 5817:2023(钢、镍、钛及其合金的熔焊接头 — 质量水平)和 AWS D1.1/D1.1M:2025(结构焊接规范 — 钢)。
NDT验收标准和过程源控制
为了达到 ISO 5817 B 级标准,在规划焊接工作时,角度和根部间隙的坡口匹配必须精确,因为应从源头预防缺陷。 JS精密作为经过认证的金属焊接制造厂,焊接DFM服务均以该标准作为内部验收基准,确保首次无损检测合格率达到98.5%以上。
如何选择具有端到端DFM能力的定制焊接制造制造商?
评估定制合同制造商的端到端焊接制造服务需要审查四项核心技术能力:内部 CNC 坡口加工精度、经过认证的 WPS 文档、机器人焊接精度和全谱 NDT 检测。
采购和工程团队需要验证流程链和质量管理体系的完整性:
- 国际焊接工艺资格: ASME Sec IX、ISO 9606-1、EN 1090-2认证。
- 坡口设备:五轴激光坡口机和数控龙门铣床,装配坡口公差±0.2毫米。
- 自动化焊接和检测:机器人焊接系统和全谱无损检测(VT/PT/MT/UT/RT)。
- 焊后热处理和精加工:去应力退火炉和坐标测量机(CMM)。
要提交焊接制造询价,请准备带有焊接符号的 3D 模型和 2D 图纸。 JS Precision 作为定制金属焊接供应商,将在 24 小时内提供 DFM 报告,其中包括坡口设计和成本估算。
常见问题解答
Q1:为什么板厚超过6毫米需要坡口?
厚度超过 6mm 的板材的平对接无法形成完全穿透的接头。 60° 斜角给出的物理空间允许电弧运动,并且热量输入可以到达根部,这也能够软化根面而不留下任何未穿透的区域。
Q2:在制造过程中如何纠正过大的装配间隙?
如果接头根部开口大于3毫米,则不允许直接填丝焊。一侧斜边应先涂过渡层,然后磨根部1.5~2.0mm,进行根部光整,以免烧穿和棱角变形。
Q3:V型槽接头和U型槽接头在成本和质量上有什么区别?
加工V型槽的价格比较实惠,但厚板的填料要求较高,而且很容易受热变形; U型槽需要专门设计的铣刀,因此装夹成本相当高;但是,它可以减少 40% 以上的焊接金属体积,非常适合 > 16 mm 的高可靠性零件。
Q4:JS Precision如何保证焊接框架的尺寸公差?
JS Precision 采用闭环技术,包括激光下料、数控斜切、刚性夹具定位、脉冲低热量输入焊接、去应力退火和数控二次精加工,作为将框架公差保持在 ±0.05 毫米以内的手段。
Q5:焊接制作服务报价主要由哪些因素决定?
报价内容包括基材类型(碳钢/不锈钢(316L)/铝合金(5052、6061、7075)、边缘偏差、焊接方法(手动/机器人)、NDT检测比例(全PT/UT/RT)、焊后加工。
Q6:为什么不锈钢需要更严格的间隙控制和背衬气体?
奥氏体不锈钢的热膨胀系数比碳钢高40% 。它的吸热能力较差,焊接时更容易出现收缩和变形。当高温熔池暴露在空气中时,很容易被氧化。因此,根部开口应严格控制在1.5~2.0mm ,并宜在背侧通高纯氩气,以免氧化。
Q7: 什么是热影响区 (HAZ)?斜角设计如何减少热影响区?
HAZ 是焊缝旁边由于热量循环而形成的薄弱区域。使用窄根开口斜角和钝边设计可将焊接层、热输入和热影响区尺寸减少 30% 以上,而不会损失基材的强度。
Q8:工程师如何提交定制焊接制造的询价图纸?
向我们发送包含焊接符号、坡口角度、公差和 NDT 等级的 3D 模型 (STEP/IGES) 和 2D 图纸 (PDF/DWG)。给出材料标准和交货日期。获取分级报价并在24小时内提供DFM报告。
概括
焊接接头坡口和根部开口的工程设计是评估承载结构件、压力容器和精密设备框架的机械和尺寸稳定性的基本前提。如果仔细遵循制造设计(DFM)方法——板厚计算、根面和根部开口之间的反互补比、火焰可达性验证和热膨胀补偿——工程师和制造工程师可以大大减少制造过程中的缺陷,例如未完全穿透和底切以及过度的角度变形,从而减少返工量并降低制造成本。
如果您想检查您的焊接结构部件是否可制造或获得定制生产解决方案,发送您的 CAD 图纸以及我们 JS Precision 工程频道的技术要求。工程团队将在 24 小时内分析您的图纸,并向您发送 DFM 报告,其中包含更改焊接坡口、尺寸公差方案和制造成本估算的建议。


