 Français




Service de fabrication de soudure nécessite un contrôle quantifié des tolérances de la géométrie du biseau du joint et du jeu d'ajustement pendant la conception technique pour garantir une pénétration complète du joint (CJP) et éliminer le manque de fusion, la contre-dépouille et la distorsion thermique excessive. Lorsque l'épaisseur du métal de base est de 6,0 mm ou plus, les spécifications techniques exigent que les joints soient biseautés soit en V simple 60° ± 5°, rainure en U 15°-20° , la hauteur de la face de racine soit contrôlée (1,0 mm-2,0 mm) et l'espace libre des racines soit réservé (1,5 mm-2,5 mm) pour permettre l'accès au bain de fusion.
Service de fabrication par soudage : Matrice de référence des paramètres de joint central
|
Type de joint |
Plage d'épaisseur |
Angle de biseau recommandé |
Ouverture de racine standard |
Visage racine |
Indicateurs de qualité et économiques |
|---|---|---|---|---|---|
|
Cul carré |
1,0 mm – 4,0 mm |
0° (pas de biseau) |
0,8 mm – 1,5 mm |
Pleine épaisseur |
Élimine les coûts d'usinage en biseau, adapté aux boîtiers en tôle mince. |
|
Cul simple en V |
5,0 mm – 16,0 mm |
60° ± 5° |
1,5 mm – 2,5 mm |
1,5 mm ± 0,5 mm |
Assure une pénétration complète , élimine le manque de fusion des racines. |
|
Double V/X |
> 16,0 mm |
60° ± 5° (symétrique des deux côtés) |
2,0 mm – 3,0 mm |
2,0 mm ± 0,5 mm |
Le soudage symétrique équilibre les contraintes résiduelles et réduit la distorsion angulaire de 60 % . |
|
Joint en T biseauté |
≥ 8,0 mm (plaque verticale) |
45° – 50° |
1,0 mm – 2,0 mm |
1,0 mm – 1,5 mm |
Assure la profondeur de pénétration et la résistance nominale au cisaillement sous charge dynamique. |
D'après la norme AWS D1.1/D1.1M:2025, un joint bout à bout en V unique composé de plaques de 5 à 16 mm doit avoir un angle inclus de 60° ± 5° avec une ouverture de racine de 1,5 à 2,5 mm pour obtenir une pénétration complète du joint. Selon la norme ISO 9692-1:2013, le type et les dimensions des rainures pour le soudage par fusion sont dictés par l'épaisseur de la plaque et la géométrie du joint. Les rainures en U, par exemple, ont un angle de biseau de 15 à 20 pour les plaques > 16 mm.
Une conception appropriée de la géométrie du biseau et des jeux d'assemblage sont les principaux facteurs physiques déterminants pénétration du soudage et la quantité de chaleur générée qui en résulte, réduisant ainsi les coûts d'inspection après soudage et d'usinage secondaire d'environ 40 %.
Pourquoi les services de fabrication par soudage doivent-ils suivre des règles strictes en matière de biseau et de dégagement des joints ?
La normalisation des biseaux de joint et des jeux d'ajustement dans les services de fabrication par soudage équilibre la profondeur de pénétration de l'arc avec le confinement du bain de fusion, éliminant directement le recouvrement à froid, les éclaboussures excessives et la distorsion angulaire sévère sur les soudures lourdes porteuses.
Mécanisme de contrainte physique du dégagement du biseau et de l'emplanture
Si l'épaisseur de la plaque est ≥ 6,0 mm , les soudures bout à bout des extrémités plates ne sont pas entièrement capables de pénétrer dans le métal et, de ce fait, un biseautage doit être effectué. Le soudage à l'arc de la face radiculaire n'est pas possible si l'espacement radiculaire est < 1,0 mm , et la conséquence est une fusion radiculaire incomplète ; un espace > 3,5 mm détruit la tension superficielle du bain de soudure et provoque des brûlures.
Une fabrication de précision moderne garantit la précision de l’assemblage.
Dans les scénarios réels de JS Precision traitant de projets de composants structurels lourds , le système d'inspection d'alignement laser 3D associé aux fixations rigides peut limiter la variation des jeux de racine d'assemblage sur des pièces de 3 000 mm à ≤ 0,3 mm pour garantir un rendement CND au premier passage dans service de fabrication de soudage de métaux sur mesure peut dépasser 98,5% .
Vous ne savez pas si la conception de vos rainures de soudure répond aux spécifications ? Obtenez une évaluation DFM gratuite dès maintenant et nos ingénieurs en soudage vous fourniront des suggestions d'optimisation des angles de biseau et des dégagements en fonction de vos dessins.
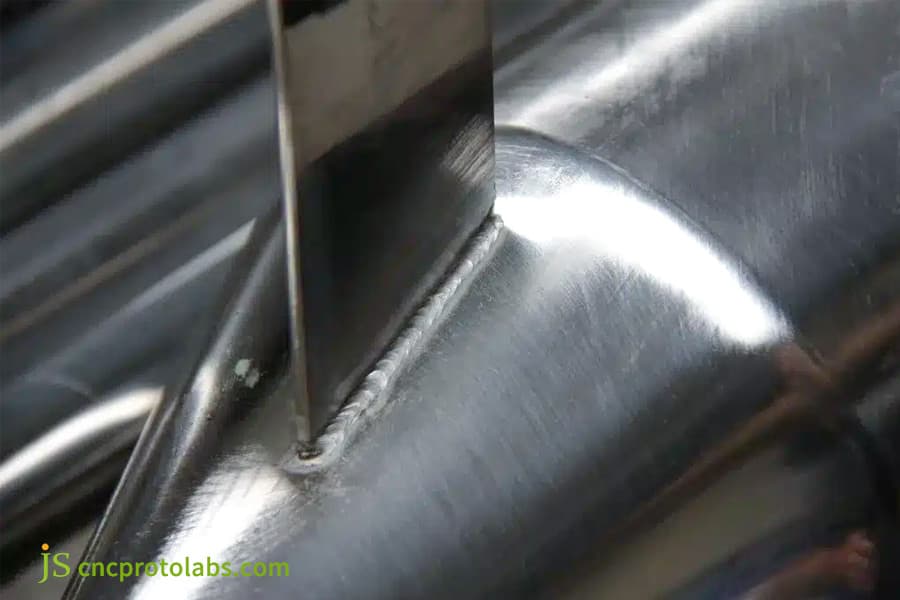
Figure 1 : Gros plan du biseau du joint soudé sur un réservoir métallique.
Comment calculer l'angle et la géométrie du biseau de soudure pour différentes épaisseurs de plaque ?
Le volume de la section transversale d'une rainure de soudure détermine si un ingénieur doit spécifier des rainures en V simple (60°), en V double (60°) ou en U (15°-20°) dans la conception des joints en biseau, en s'adaptant proportionnellement à l'épaisseur de la plaque pour optimiser le dépôt et la pénétration du métal.
Classement de l'épaisseur des plaques et sélection de la géométrie du biseau
JS Precision est une entreprise de soudage expérimentée possédant une vaste expérience dans les projets d’appareils sous pression. Sur la base de notre expérience pratique, lorsque l'épaisseur de la plaque est ≤ 4,0 mm, nous recommandons un joint plat de type I ( 1,0 mm ± 0,2 mm de jeu radiculaire ) ; pour des épaisseurs de 5,0 à 16,0 mm, nous suggérons un seul joint en V (60° ± 5°). Des angles < 45° signifient souvent un manque de fusion côté racine, tandis qu'un angle > 70° peut entraîner une augmentation de la quantité de métal déposé de plus de 35 %.
AWS D1.1/D1.1M:2025 états : angle de rainure en V unique 60° ± 5°, dégagement racine 1,5-2,5 mm.
Pour les épaisseurs > 16,0 mm, une rainure en U symétrique à double V ou à dégagement de racine étroit ( biseau de 15° avec un rayon de congé de racine de 5,0 à 8,0 mm) doit être sélectionnée et cette préparation de soudage peut économiser jusqu'à environ 45 % de la consommation de fil de soudage . En tant que fournisseur de services de fabrication par soudage de tôles, nous suivons strictement la conception des joints en biseau basée sur cette norme.
Comparaison du volume de métal soudé et de l'apport de chaleur pour différents types de chanfreins
|
Épaisseur de la plaque (mm) |
Type de rainure |
Angle inclus (°) |
Rayon de racine (mm) |
Surface de remplissage par unité de longueur (mm²) |
Indice d’apport de chaleur relatif |
|---|---|---|---|---|---|
|
10,0 |
Simple-V |
60 |
— |
18,0 |
1,00 (référence) |
|
10,0 |
Double-V |
60 (chaque côté) |
— |
12,5 |
0,69 |
|
20,0 |
Simple-V |
60 |
— |
58,0 |
1,00 (référence) |
|
20,0 |
Double-V |
60 (chaque côté) |
— |
37,0 |
0,64 |
|
20,0 |
Rainure en U |
15 |
6.0 |
28,0 |
0,49 |
|
30,0 |
Simple-V |
60 |
— |
125,0 |
1,00 (référence) |
|
30,0 |
Double-V |
60 (chaque côté) |
— |
78,0 |
0,62 |
|
30,0 |
Rainure en U |
15 |
8.0 |
52,0 |
0,41 |
Selon AWS D1.1/D1.1M:2025, une rainure en V simple avec un angle inclus de 60° pour une plaque de 10 mm donne une section transversale de métal d'apport d'environ 18 mm² par unité de longueur. Selon la norme ISO 9692-1:2013, la rainure en U avec un biseau de 15° et un rayon de racine de 6 mm réduit le volume de remplissage de 40 % par rapport au Single-V pour les plaques de plus de 16 mm.
L'utilisation de biseaux en forme de U pour les épaisseurs de tôle dépassant 20,0 mm entraîne une réduction de plus de 50 % de la surface du métal soudé , réduit l'apport de chaleur à une valeur de 0,41 et minimise en même temps efficacement la distorsion du soudage et les contraintes résiduelles.
Quel est l’impact du dégagement des soudures sur la profondeur de pénétration des soudures et sur la prévention des défauts ?
Racinejeu de soudure fonctionne comme le contrôle mécanique principal de la dynamique des fluides du bain de fusion au niveau de la racine du joint, déterminant si une soudure automatisée atteint une pénétration complète du joint ou subit une brûlure.
Fenêtre de tolérance du jeu d’assemblage et causes des défauts
La tolérance de jeu admissible pour les joints bout à bout dans un assemblage est de 1,5 mm ± 0,5 mm. Les jeux inférieurs à 0,8 mm entraînent généralement des microfissures au niveau du fond de soudure , ce qui augmente considérablement le risque de fatigue ; des jeux supérieurs à 3,0 mm provoquent un affaissement du métal en fusion, créant des contre-dépouilles de 0,8 mm de profondeur ou plus .
Section IX de l'ASME BPVC (édition 2025) considère que les joints de soudage par charge dynamique et par pression sont totalement exempts de contre-dépouilles côté racine. En d’autres termes, aucune contre-dépouille côté racine n’est autorisée à la racine de ces soudures.
Pour répondre aux exigences de variation de jeu sur des pièces de 3 000 mm , JS Precision a incorporé des règles de conception de joints de soudage avec des fixations fermes et un système d'alignement laser 3D qui maintiennent la variation à un maximum de 0,3 mm .
Implémentation technique du contrôle du jeu d’assemblage
Notre expertise a montré que dans les projets de structures marines, les pinces de support internes pneumatiques maintiennent l'ouverture de racine à 1,8 mm ± 0,2 mm. Parallèlement au GMAW pulsé, il contribue également à maintenir la taille de l'ouverture de la racine entre 0,8 et 1,2 mm en continu, ce qui garantit à son tour une livraison de qualité dans la fabrication de soudures métalliques structurelles.
Le contrôle de l’ouverture de la racine d’ajustage est essentiel à la qualité du soudage. Demandez nos fiches de dégagements et de solutions de contrôle pour les mesures afin de savoir comment il est possible de fabriquer de manière cohérente en maintenant une fenêtre d'assemblage de 1,5 mm ± 0,5 mm.
Figure 2 : Soudeur travaillant sur du métal avec des étincelles et de la fumée.
Règle de conception 1 : Comment équilibrer la surface de la racine et le dégagement des racines pour éliminer les brûlures ?
Empêcher l'éclatement de l'arc tout en garantissant une pénétration complète dans la conception des joints soudés nécessite un équilibre dynamique précis entre l'épaisseur de la face de racine (1,5 mm à 2,0 mm) et le jeu de racine (1,5 mm à 2,0 mm) à travers les joints bout à bout structurels.
La relation complémentaire inverse entre face radiculaire et ouverture radiculaire
La face radiculaire soutient le bassin de fusion et empêche la dégradation à la racine. L'ouverture de la racine permet au métal déposé d'atteindre la face arrière du joint. Les deux sont inversement proportionnels et complémentaires.
- À un niveau de face radiculaire de 0 mm, un courant de passage radiculaire de 80 à 100 A peut être fondu en 0,5 s et brûlé.
- Alors que si la face de la racine est supérieure à 3,0 mm, un arc traditionnel peut difficilement faire fondre le centre de la face de la racine . Ainsi, la soudure à froid de racine ne fusionne pas complètement le jeu d'accouplement.
Face radiculaire 1,5 mm ± 0,3 mm et 2,0 mm ± 0,5 mm Combinaison DFM recommandée pour l'ingénierie ; Le rainurage peut être réalisé sur une machine CNC qui garantira une consistance de face de racine de lot de ±0,1 mm et évitera le processus de meulage manuel.
Vérification technique de la correspondance de l'ouverture de la racine face à la racine
Après plusieurs projets de collecteurs de chaudière traités par JS Precision, nous avons constaté que si la face de la racine est de 1,5 mm et l'ouverture de la racine est de 2,0 mm, alors RT révélera une fusion de soudure de racine à 100 % conforme aux critères ASME . Ce plan sera intégré au WPS en tant que pratique standard pour règles de conception des joints de soudage et promu dans des projets de fournisseurs d'assemblages soudés personnalisés.
Figure 3 : Soudeur effectuant un soudage de précision sur une pièce métallique.
Règles de conception 2 à 5 : Comment optimiser l'accès à la torche, l'asymétrie et le retrait du matériau ?
Une analyse complète de soudabilité structurelle au sein d'un service de soudage de précision implique la validation de quatre contraintes physiques pendant la phase de CAO : les enveloppes d'accessibilité de la torche, les décalages d'alignement des joints, le séquençage symétrique des soudures et les tolérances de retrait du matériau.
Règle 2 : Accessibilité physique et enveloppe spatiale de la torche de soudage
L'angle d'inclinaison minimum de la buse de chaque côté de la soudure doit être ≥ 45°, et un cylindre d'espace libre d'un rayon ≥ 120 mm doit être prévu autour de l'axe de la soudure pour éviter tout contact créant des turbulences du gaz de protection . JS Precision a utilisé la simulation 3D pour confirmer l'accessibilité dans le cadre de service de soudage DFM .
Règle 3 : le désalignement de l'assemblage doit être sous contrôle strict
Le degré de désalignement est exprimé à la fois en pourcentage de l'épaisseur de la plaque la plus fine (jusqu'à 10 %) et en valeur absolue (maximum 1,5 mm) pour éviter la concentration des contraintes.
Règle 4 : Biseaux équilibrés/asymétriques double face pour compenser les contraintes résiduelles
Les poutres-caissons à parois épaisses sont fabriquées par un double chanfrein asymétrique en V (60 % du côté face et 40 % du côté arrière) qui, combiné à la séquence de soudage, réduit de 70 % le travail de redressage après soudage.
Règle 5 : Calculer les dégagements aux racines en tenant compte de la dilatation thermique du matériau
L'acier inoxydable 316 L présente un coefficient de dilatation thermique de 16,5 × 10⁻⁶/K, soit 40 % supérieur à celui de l'acier au carbone. Les dégagements des racines de l'assemblage doivent être ouverts de 0,5 mm et des points de soudure doivent être placés tous les 100 à 150 mm. Nous suivons strictement ces règles dans la fabrication sous contrat de soudage de précision des métaux afin de garantir la précision de l'assemblage .
Besoin d’une liste de contrôle DFM complète pour le soudage ? Contactez nos ingénieurs pour obtenir un modèle de vérification standardisé incluant l'accessibilité de la torche, le désalignement, les biseaux symétriques et la compensation de dilatation thermique.
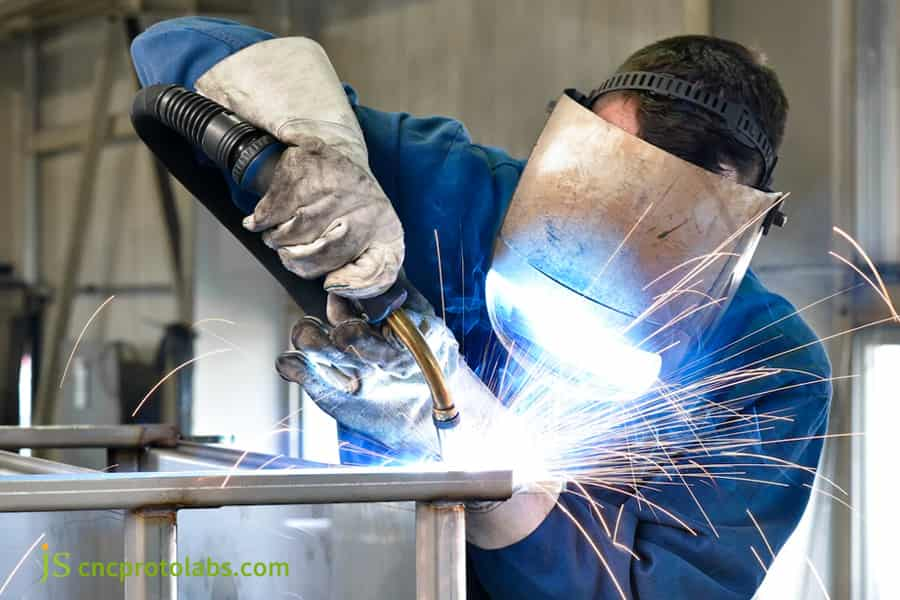
Figure 4 : Soudeur utilisant un chalumeau sur un cadre métallique avec des étincelles.
Étude de cas : Comment JS Precision a résolu la porosité et le gauchissement dans les cadres médicaux en acier inoxydable 316L ?
Pour un projet européen de chambre à vide médicale, JS Precision a conçu une stratégie robotique optimisée de dégagement de chanfrein et de fixation GTAW(TIG) sur de l'acier inoxydable 316L de 10,0 mm d'épaisseur, résolvant les défaillances de fuite d'hélium et la distorsion angulaire .
Difficultés rencontrées par les clients
La première conception du cadre de la chambre à vide en acier inoxydable 316L (1 200 × 800 × 600 mm, épaisseur de paroi 10,0 mm) réalisée pour un projet européen d'équipement médical était un simple biseau en V de 45° avec un jeu nul . Mais seulement 64 % des chambres ont réussi le test d’étanchéité à l’hélium avec la méthode de spectrométrie de masse à l’hélium. La déformation par torsion était d'un maximum de 4,5 mm et la surface était insuffisante pour obtenir l'étanchéité requise pour l'usinage de précision CNC.
Solution de précision JS
- Refonte de la préparation de soudure : biseau repensé pour DFM changé en biseau double V asymétrique à 55° avec face de racine de 1,5 mm ± 0,1 mm, fini par fraisage CNC et avec une rugosité Ra 3,2 μm .
- Pince de revêtement en cuivre refroidie à l'eau : support interne pneumatique fixant le jeu des racines 1,8 mm ± 0,2 mm, de l'argon pur à 99,999 % est alimenté à 12 L/min sur la face arrière pour maintenir la pression du support.
- Impulsion à faible entrée thermique GTAW : la valeur de base est de 60 A, la valeur de crête est de 160 A, la fréquence est de 2,5 Hz et le soudage par saut est symétrique .
Les leçons tirées de l’échec
Le premier soudage par points simple pour le métal déposé 316L a entraîné une contrainte thermique induite par un retrait des racines inférieur à 0,4 mm et un échec de la pénétration . La méthode de résolution a été remplacée par le soudage par points au laser avec une broche de limite mécanique traversant le trou. Dans les projets de fabrication de soudage de précision personnalisés, le contrôle du jeu des racines est strict pour l’inspection des tests de soudure à l’hélium . L'acier inoxydable devis de service de soudage tenait entièrement compte du chanfreinage, du temps et du rapport CND.
Résultat final
- Taux de détection de fuite d'hélium ≤ 1,0×10⁻⁹ Pa·m³/s, taux de premier passage de 100 %.
- La déformation en torsion a été réduite à ≤ 0,6 mm .
- La surépaisseur de finition pour la surface d'étanchéité est de 0,5 mm ± 0,1 mm .
- Le taux de rebut et le temps de redressage ont été réduits de 32 % .
Selon AWS D1.1/D1.1M:2025 (Code de soudage structurel — Acier) et les dossiers d'ingénierie de qualité JS Precision (rapport n° JS-QA-2025-MED07).
Besoin d'optimiser la conception en chanfrein de vos composants structurels soudés ou de résoudre des problèmes de déformation ? Envoyez-nous votre modèle CAO et vos dessins techniques dès maintenant, et notre équipe d'ingénierie vous fournira une évaluation et un devis DFM dans les 24 heures.
Quelles sont les normes d'inspection de la qualité et les limites d'acceptation des CND pour le soudage de précision ?
L'intégrité des cordons de soudure pour les fabrications critiques dans le cadre d'un service de soudage de précision est comparée aux critères ISO 5817 niveau B et AWS D1.1 , en déployant des tests non destructifs (CND) calibrés pour vérifier la conformité des défauts de surface et volumétriques.
Tableau de comparaison des normes d'acceptation de qualité de soudage et des limites de défauts
|
Type de défaut |
Limite ISO 5817 niveau B |
Limite ISO 5817 niveau D |
Limite AWS D1.1 |
Méthode CND recommandée |
|---|---|---|---|---|
|
Fissures |
Tolérance zéro |
Tolérance zéro |
Tolérance zéro |
TV + TP/MT |
|
Manque de pénétration |
Tolérance zéro |
≤ 0,5 mm de profondeur |
≤ 0,25 mm de profondeur |
UT/RT |
|
Profondeur de contre-dépouille |
≤ 0,5 mm |
≤ 1,0 mm |
≤ 0,8 mm |
Vermont |
|
Taille de la porosité |
≤ 1,0 mm de diamètre. |
≤ 2,0 mm de diamètre. |
≤ 1,5 mm de diamètre. |
RT/TU |
Conformément à la norme ISO 5817 :2023 (Joints soudés par fusion en acier, nickel, titane et leurs alliages — Niveaux de qualité) et AWS D1.1/D1.1M:2025 (Code de soudage structurel — Acier).
Normes d'acceptation CND et contrôle des sources de processus
Pour atteindre la conformité ISO 5817 niveau B, la correspondance des biseaux pour l'angle et le jeu de racine doit être exacte lors de la planification des travaux de soudage, car les défauts doivent être évités à la source. Précision JS , en tant qu'usine certifiée de fabrication de soudage de métaux, utilise cette norme comme référence d'acceptation interne dans le service DFM de soudage afin de garantir un taux de réussite des premiers CND supérieur à 98,5 %.
Comment choisir un fabricant de fabrication de soudage personnalisé doté de capacités DFM de bout en bout ?
L'évaluation de fabricants sous contrat personnalisés pour un service de fabrication par soudage de bout en bout nécessite l'examen de quatre capacités techniques principales : la précision de l'usinage de chanfrein CNC en interne, la documentation WPS certifiée, la précision du soudage robotisé et l'inspection CND à spectre complet.
L'équipe d'approvisionnement et d'ingénierie doit vérifier l'intégrité de la chaîne de processus et du système de gestion de la qualité :
- Qualification internationale des procédures de soudage : certifié ASME Sec IX, ISO 9606-1, EN 1090-2 .
- Équipement de chanfreinage : chanfreineuse laser cinq axes et fraiseuse à portique CNC, tolérance de chanfreinage d'assemblage ±0,2 mm.
- Soudage et inspection automatisés : systèmes de soudage robotisés et CND à spectre complet (VT/PT/MT/UT/RT).
- Traitement thermique et finition après soudage : four de recuit de détente et machine à mesurer tridimensionnelle (MMT).
Pour soumettre une demande de prix pour la fabrication par soudage, veuillez préparer un modèle 3D et des dessins 2D avec des symboles de soudure. JS Precision, en tant que fournisseur de soudage de métaux sur mesure, fournira un rapport DFM comprenant la conception des chanfreins et les estimations des coûts dans les 24 heures.
FAQ
Q1 : Pourquoi le biseautage est-il requis pour les épaisseurs de plaque supérieures à 6 mm ?
L'assemblage bout à bout plat pour les plaques de plus de 6 mm d'épaisseur ne peut pas aboutir à un joint entièrement pénétré . L'espace physique donné en biseaux à 60° permet le mouvement de l'arc électrique et l'apport de chaleur peut arriver à la racine, ce qui est également capable d'adoucir la face de la racine sans laisser de zones sous-pénétrées.
Q2 : Comment un jeu d’ajustement excessif peut-il être corrigé pendant la fabrication ?
Si l'ouverture de la racine du joint est supérieure à 3 mm, le soudage direct au fil d'apport n'est pas autorisé . Le bord biseauté d'un côté doit d'abord être recouvert d'une couche de transition, puis la racine doit être meulée sur 1,5 à 2,0 mm et le passage de racine doit être appliqué sans crainte de brûlure ni de déformation angulaire.
Q3 : Quelle est la différence entre les joints à rainure en V et à rainure en U en termes de coût et de qualité ?
L'usinage de rainures en V est tout à fait abordable, mais les besoins en matière de charge pour les plaques épaisses sont assez élevés et ils sont également très sensibles à la déformation thermique ; La rainure en U nécessite des fraises spécialement conçues, le coût d'installation est donc assez élevé ; mais il réduit le volume de métal soudé de plus de 40 % et est idéal pour les pièces à haute fiabilité > 16 mm.
Q4 : Comment JS Precision garantit-il les tolérances dimensionnelles sur les cadres soudés ?
JS Precision utilise une boucle fermée qui comprend le découpage au laser, le chanfreinage CNC, le positionnement de fixations rigides, le soudage pulsé à faible apport de chaleur, le recuit de détente et la finition secondaire CNC afin de maintenir la tolérance du cadre à ± 0,05 mm.
Q5 : Quels principaux facteurs déterminent les devis des services de fabrication par soudage ?
Les devis incluent le type de matériau de base (acier au carbone/acier inoxydable (316L)/alliages d'aluminium (5052, 6061, 7075), l'écart des bords, la méthode de soudage (main/robot), le rapport de test CND (PT/UT/RT complet) et l'usinage après soudage.
Q6 : Pourquoi l’acier inoxydable nécessite-t-il un contrôle du jeu et un gaz de support plus stricts ?
Le coefficient de dilatation thermique de l'acier inoxydable austénitique est 40 % plus élevé que celui de l'acier au carbone. Il absorbe mal la chaleur et est plus susceptible de subir un retrait et une déformation une fois soudé. Lorsqu’il est exposé à l’air, le bain de fusion à haute température s’oxyde facilement. Ainsi, l'ouverture de la racine doit être étroitement contrôlée entre 1,5 et 2,0 mm , et il est conseillé de faire circuler du gaz argon de haute pureté du côté support pour éviter l'oxydation.
Q7 : Qu'est-ce que la zone affectée par la chaleur (ZAT) et comment la conception en biseau la réduit-elle ?
La ZAT est la zone affaiblie à côté de la soudure en raison de la chaleur qui la traverse. L'utilisation de biseaux à ouverture étroite et de conceptions à bords émoussés réduit les couches de soudure, l'apport de chaleur et la taille de la ZAT de plus de 30 % sans perdre la résistance du matériau de base .
Q8 : Comment les ingénieurs peuvent-ils soumettre des dessins d’appel d’offres pour une fabrication par soudage personnalisée ?
Envoyez-nous un modèle 3D (STEP/IGES) et des dessins 2D (PDF/DWG) avec les symboles de soudure, les angles de biseau, les tolérances et les nuances CND. Donnez les normes matérielles et les dates de livraison. Obtenez des devis à plusieurs niveaux et un rapport DFM dans les 24 heures .
Résumé
La conception technique des biseaux et des ouvertures de racine des joints soudés est une condition préalable fondamentale pour évaluer la stabilité mécanique et dimensionnelle des pièces structurelles porteuses, des récipients sous pression et des cadres d'appareils de précision. Si l'on suit attentivement les méthodes de conception pour la fabrication (DFM) - calculs de l'épaisseur des plaques, rapports complémentaires inverses entre la face de la racine et l'ouverture de la racine, vérification de l'accessibilité à la flamme et compensation de la dilatation thermique - les ingénieurs et les ingénieurs de fabrication peuvent réduire considérablement les défauts tels qu'une pénétration incomplète, une contre-dépouille et une distorsion angulaire excessive du processus de fabrication, de sorte que le nombre de retouches sera réduit et les coûts de fabrication réduits.
Si vous souhaitez vérifier si votre composant structurel soudé est fabriquable ou obtenir une solution de production personnalisée, envoyez vos dessins CAO et les exigences techniques à notre canal d'ingénierie JS Precision. L'équipe d'ingénierie analysera vos dessins dans les 24 heures et vous enverra un rapport DFM contenant des suggestions pour modifier les biseaux de soudure, les schémas de tolérance dimensionnelle et des estimations des coûts de fabrication.

Clause de non-responsabilité
Le contenu de cette page est uniquement à titre informatif. Pour Services de précision JS , il n'y a aucune représentation ou garantie, expresse ou implicite, quant à l'exactitude, l'exhaustivité ou la validité des informations. Il est de la responsabilité de l'acheteur d'identifier les exigences techniques spécifiques et demander un devis formel de pièces . Veuillez nous contacter pour plus d'informations.
Ressource

