 Italiano



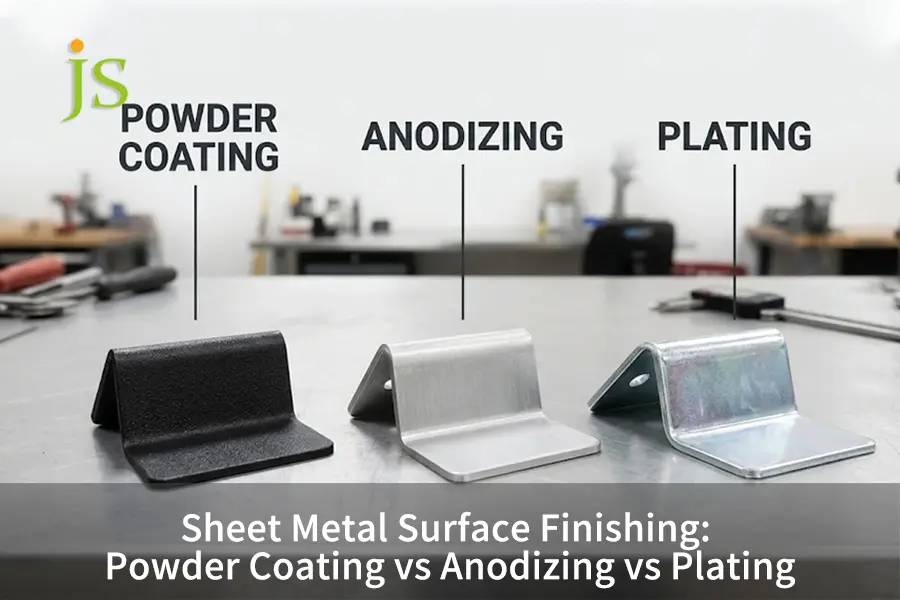

Quando si valuta verniciatura a polvere vs anodizzazione vs placcatura Per le parti in lamiera, le migliori alternative saranno la verniciatura a polvere per involucri in acciaio al carbonio per esterni e colori personalizzati, l'anodizzazione per alloggiamenti in alluminio di precisione e la placcatura per la messa a terra elettrica e gli elementi di fissaggio in acciaio.
Per il primo passo nella post-elaborazione di lavorazione della lamieraTutte e tre le finiture sono efficaci su determinati prodotti:
- Verniciatura a polvere: Forma una pellicola polimerica isolante con uno spessore di 50-150 μm su acciaio e alluminio.
- Anodizzazione: Trasforma il materiale in alluminio in un ossido duro isolante con uno spessore di 5-50 μm.
- Placcatura: Deposizione di un film conduttivo di zinco o nichel dello spessore di 5-25 μm su materiali conduttivi.
Considerando il Verniciatura a polvere contro anodizzazione per lamiere. In combinazione con una placcatura precoce, si evitano intoppi nel processo di assemblaggio e la formazione di ruggine in futuro.
Breve panoramica sulle finiture superficiali della lamiera
La verniciatura a polvere offre una buona protezione dagli agenti atmosferici e una vasta gamma di colori tra cui scegliere, l'anodizzazione garantisce la tolleranza dell'alluminio senza sfaldamento, mentre la placcatura è l'unica che offre conduttività elettrica.
| Metrica di confronto | Verniciatura a polvere | Anodizzazione (Tipo II / III) | Placcatura (zinco/nichel) |
| Metalli compatibili | acciaio al carbonio, acciaio inossidabile, alluminio | Alluminio, titanio, magnesio soltanto | acciaio al carbonio, rame, ottone, metalli conduttivi |
| Conduttività elettrica | Isolante (blocca la corrente) | Isolante (blocca le correnti superficiali) | Conduttivo (mantiene la messa a terra) |
| Spessore del rivestimento | 50–150 μm (Pellicola polimerica spessa) | 5–25 μm (Tipo II) / 25–50 μm (Tipo III) | 5–25 μm (strato metallico sottile) |
| Vantaggio ingegneristico primario | 500–1.000+ ore di resistenza alla nebbia salina, colori RAL completi | Nessun rischio di sfaldamento, elevata resistenza ai graffi. | Schermatura EMI, preserva le filettature sottili |
Verniciatura a polvere, anodizzazione e placcatura: quali sono le differenze?
Quando si confronta verniciatura a polvere vs anodizzazione vs placcatura per finitura della lamieraLe differenze tra questi metodi riguardano principalmente lo spessore del rivestimento, la compatibilità dei materiali e la conduttività elettrica. Il processo di verniciatura a polvere applica uno strato di polimero da 50 a 150 μm su acciaio o alluminio. Il processo di anodizzazione applica uno strato di ossido indurito da 5 a 50 μm su alluminio. La placcatura applica uno strato di metallo conduttivo da 5 a 25 μm.
Specifiche tecniche fondamentali e limiti di processo
Qualsiasi trattamento superficiale segna il pezzo e fa sì che il metallo si comporti in modo diverso in presenza di umidità o elettricità. I test preliminari impediscono agli ingegneri addetti alla finitura superficiale di richiedere bagni chimici incompatibili materiali utilizzati nella finitura superficiale vengono disciolti in modo diverso: l'acciaio al carbonio in un bagno di anodizzazione acido e l'alluminio per tre diverse finiture.
I test standardizzati del settore confermano le prestazioni di ciascuna finitura sotto stress:
- Resistenza alla nebbia salina: Secondo ASTM B117-23 e secondo gli standard ISO 9227-22 per i test in nebbia salina neutra, l'anodizzazione sigillata di tipo II è in grado di resistere alla ruggine bianca per 336 – 1.000 ore e la verniciatura a polvere di poliestere per esterni per 500 – 1.000+ ore.
- Spessore del rivestimento e rugosità superficiale: Lo spessore del rivestimento viene misurato attraverso officine utilizzando le tecniche di induzione magnetica e correnti parassite secondo ISO 1463 e MIL-A-8625. Tuttavia, gli ingegneri devono anche controllare il grafici della rugosità della finitura superficiale al momento della pubblicazione del disegno. Questo perché una placcatura sottile rivela i graffi di base, mentre una verniciatura a polvere spessa li nasconde.
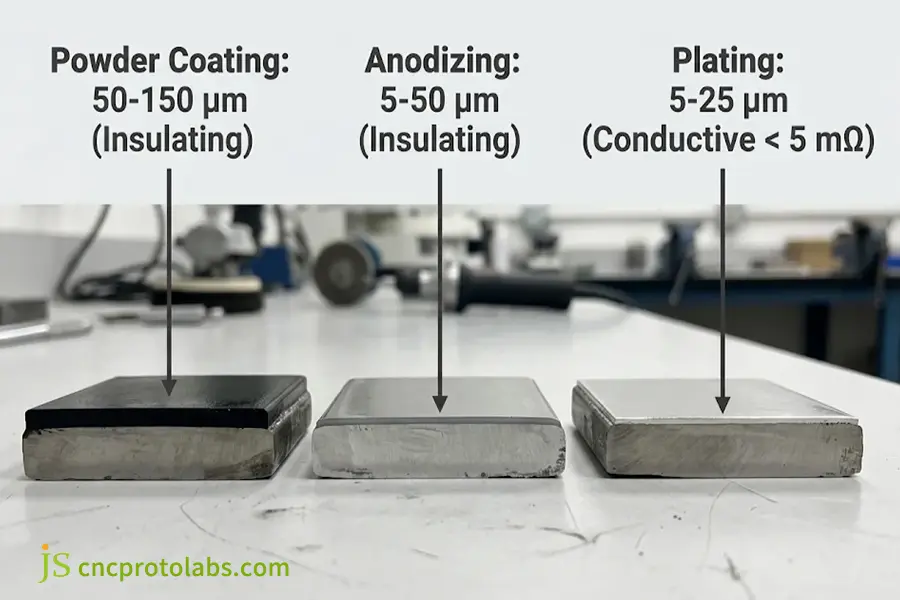
Confronto tra spessore del rivestimento in sezione trasversale e conduttività elettrica nei processi di verniciatura a polvere, anodizzazione e placcatura.
Specifiche e limiti di processo per la finitura superficiale della lamiera
Scegli la verniciatura a polvere per la resistenza all'abrasione e ai raggi UV, l'anodizzazione di tipo II o III per la resistenza all'usura nell'alluminio e la placcatura per la conduttività e la protezione antiruggine nell'acciaio.
| Dimensione ingegneristica | Verniciatura a polvere | Anodizzazione di tipo II | Anodizzazione dura di tipo III | Placcatura (zincatura / nichel chimico) |
| Spessore e impatto del filo | 50–150 μm, ostruisce filettature ≤ M4 | 5–25 μm, cambio minimo della filettatura | 25–50 μm, richiede una tolleranza di ±0,025 mm | 5–25 μm, accumulo uniforme di ±2 μm |
| Resistenza alla corrosione salina e all'usura | 500–1.000+ ore, ammortizzazione ad alto impatto | 336–1.000 ore, moderata resistenza ai graffi | Oltre 1.000 ore, durezza superficiale 60-70 HRC | 96–500+ ore, resistenza all'usura moderata |
| Substrati e conduttività | Acciaio e alluminio, isolanti | Solo alluminio, isolante | Solo alluminio, isolante | Metalli conduttivi, resistenza < 5 mΩ |
| Modalità di guasto e divieti | Si crepa se piegato dopo il rivestimento, deforma le lamiere sottili (< 1,0 mm) a 200 °C | L'acciaio al carbonio si dissolve nell'acqua e sbiadisce alla luce UV. | Fratture fragili dell'ossido su raggi di curvatura stretti | Fragilità da idrogeno nell'acciaio temprato |
In breve, per la protezione dell'acciaio in ambienti esterni verrà utilizzato un rivestimento in polvere polimerica ad alta densità, mentre i componenti di precisione in alluminio saranno protetti da un ossido duro.
Verniciatura a polvere o anodizzazione: quale metodo è migliore per la lamiera?
Nel verniciatura a polvere contro anodizzazione Per quanto riguarda il confronto, si consiglia di scegliere la verniciatura a polvere per componenti in acciaio al carbonio, adatti ad ambienti esterni con raggi UV e con colori RAL personalizzati, e l'anodizzazione per alloggiamenti in alluminio di precisione e requisiti di tolleranza ristretta. La verniciatura a polvere crea un rivestimento in resina resistente agli urti di 50-150 μm, mentre l'anodizzazione di tipo II crea un rivestimento barriera in ossido di alluminio di 5-25 μm che non si scheggia né si sfalda mai. L'anodizzazione non può essere utilizzata con l'acciaio e si opacizza alla luce del sole.
Rivestimento delle giunzioni saldate e flusso di lavoro in officina
I componenti in lamiera vengono sottoposti a taglio laser, punzonatura, piegatura e saldatura prima della finitura superficiale. Questo processo produttivo determina quale rivestimento resisterà intatto al processo di produzione:
- Nascondere le imperfezioni della superficie: La verniciatura a polvere della lamiera crea una pellicola di spessore compreso tra 50 e 150 μm che nasconde piccole sbavature laser, segni dello stampo della pressa piegatrice e giunti di saldatura rettificati.
- Rivelare il metallo di base: L'anodizzazione crea un ossido traslucido che evidenzia i graffi e la zona termicamente alterata della saldatura, rendendo necessario l'utilizzo della sabbiatura prima dell'immersione in vasca.
- Requisiti relativi alla sequenza di fabbricazione: Tutti i processi di fabbricazione, compresi il taglio, la piegatura e l'installazione dei dispositivi di fissaggio PEM, devono essere eseguiti prima della verniciatura. La piegatura del materiale verniciato sollecita il raggio esterno, causando la formazione di crepe sia nella polvere polimerizzata che nell'ossido anodizzato.
- Alternative all'acciaio inossidabile: Quando gli involucri in acciaio inossidabile necessitano di una finitura brillante e riflettente senza vernici o bagni chimici, gli ingegneri specificano finitura dello stadio per acciaio inossidabile.
Resistenza ai raggi UV all'aperto vs resistenza ai graffi in ambienti interni.
L'ambiente di applicazione distingue chiaramente tra queste due tipologie di rivestimenti isolanti:
- Scegli la verniciatura a polvere per: Scatole in acciaio laminato a freddo SPCC, colori RAL personalizzati e adatte all'uso esterno. I poliesteri architettonici resistono allo sfarinamento e allo sbiadimento del colore fino a 5-10 anni se esposti alla luce solare.
- Scegli l'anodizzazione per: Contenitori in alluminio 5052 o 6061, per uso interno in ospedali o aeromobili e per apparecchiature di laboratorio. Il film di ossido è sempre parte integrante dell'alluminio e non si scheggia mai dagli angoli.
Anodizzazione, placcatura o verniciatura a polvere: quando è meglio optare per la placcatura?
Quando si confronta anodizzazione contro placcatura E Verniciatura a polvere contro placcaturaScegliete la placcatura se i vostri componenti in lamiera necessitano di schermatura EMI, conduttività elettrica o se non possono tollerare variazioni dimensionali inferiori a 25 μm. A differenza dei rivestimenti in polvere isolanti e dei film di ossido anodizzato, la zincatura elettrolitica, la nichelatura chimica o la stagnatura mantengono la resistenza di contatto superficiale al di sotto di 5 mΩ. La placcatura offre anche una barriera per i dispositivi di fissaggio in acciaio al carbonio e per le caratteristiche di foratura profonda, difficili da penetrare per la spruzzatura elettrostatica di polvere grazie all'effetto gabbia di Faraday.
Requisiti di messa a terra elettrica e schermatura EMI
I sistemi rack per telecomunicazioni, gli alloggiamenti per alimentatori e i pannelli di controllo industriali si basano sul contatto metallo-metallo tra porte e telai per la schermatura dalle interferenze elettromagnetiche (EMI). Il metallo verniciato a polvere è isolato dalla messa a terra elettrica; pertanto, sono necessarie guarnizioni costose o la rimozione laser dello strato isolante dai punti di contatto.
La placcatura mantiene una conduttività continua su tutta la superficie del componente:
- Zincatura trivalente: Previene la formazione di ruggine sulle staffe in acciaio al carbonio, mantenendo al contempo la messa a terra del telaio, a un costo compreso tra 0,50 e 2,00 dollari a pezzo.
- Nichelatura chimica (ENP): Garantisce conduttività, saldabilità ed eccellente resistenza chimica senza necessità di alimentazione elettrica esterna nel bagno.
- Selezione del processo: Gli ingegneri che confrontano i tipi di vasca possono esaminare galvanostegia vs placcatura metallica per adattare la deposizione a corrente o autocatalitica a staffe complesse.
Copertura delle cavità profonde e tolleranze
La spruzzatura elettrostatica di polvere non deposita depositi all'interno di canali a U profondi o flange di ritorno strette. Poiché la polvere è attratta dal bordo di terra più vicino, le aree sottili si riempiono di polvere. La placcatura per immersione copre uniformemente fori ciechi e curve interne.
L'accumulo dimensionale sui fori di accoppiamento varia notevolmente a seconda della finitura:
- Accumulo di vernice in polvere: Aggiunge 0,05-0,15 mm per lato (0,10-0,30 mm sui diametri dei fori) e richiede l'uso di inserti in silicone per qualsiasi foro filettato M4 o inferiore.
- Accumulo di placcatura e anodizzazione: Aggiunge 0,005-0,025 mm per lato e consente l'assemblaggio di fori standard e flange piegate senza alesatura.
- Controllo delle tolleranze per la piegatura: Verificando come finitura superficiale e tolleranza dimensionale L'interazione successiva alla formatura della pressa piegatrice previene errori di montaggio cumulativi.
Qual è il confronto dei costi per la finitura superficiale della lamiera?
In un Confronto dei costi per la finitura superficiale della lamieraLa zincatura e la verniciatura a polvere in batch hanno i prezzi più economici, da 0,50 a 3,00 dollari per piccolo pezzo per grandi volumi. L'anodizzazione di tipo II si colloca in una fascia intermedia con prezzi da 1,50 a 5,00 dollari per pezzo, mentre l'anodizzazione a rivestimento duro e la nichelatura chimica hanno prezzi doppi o tripli a causa dei tempi di permanenza in vasca più lunghi e dei bagni refrigerati, tra gli altri fattori.
Costi di finitura della lamiera, spese di installazione e tempi di consegna
La zincatura e la verniciatura a polvere di colore generico hanno il costo unitario più basso per grandi quantitativi, mentre per le piccole quantità di prototipi sono previsti costi minimi di fornitura.
|
Fattore di costo e produzione |
Verniciatura a polvere |
Anodizzazione di tipo II |
Anodizzazione dura di tipo III |
Placcatura (zincatura / nichel chimico) |
|
Costo unitario del prototipo (1-20 pezzi) |
Da 8 a 25 dollari a pezzo (in base al lotto minimo) |
Da 10 a 30 dollari a parte (azionata dal serbatoio minimo) |
Da 20 a 50 dollari a componente (impianto con serbatoio refrigerato) |
Da 6 a 20 dollari a parte (zinco) o da 15 a 40 dollari (nichel) |
|
Costo unitario di produzione (oltre 500 pezzi) |
Da $0,80 a $3,00 a pezzo (colori standard) |
Da 1,50 a 5,00 dollari a pezzo (trasparente o nero) |
Da 3,50 a 9,00 dollari a parte |
Da 0,50 a 2,00 dollari (zinco) o da 2,00 a 6,00 dollari (nichel) |
|
Tariffa minima per lotto/allestimento |
Da 80 a 150 dollari (da 100 a 250 dollari in più per colori RAL personalizzati) |
Da 80 a 150 dollari a lotto |
Da 150 a 250 dollari a lotto |
Da 75 a 120 dollari (zinco) o da 120 a 200 dollari (nichel) |
|
Tempi di consegna tipici del negozio |
2-4 giorni lavorativi |
2-4 giorni lavorativi |
3-5 giorni lavorativi |
2-3 giorni lavorativi |
Fattori che determinano i costi nascosti e regole per il risparmio dell'acquirente
Come parametri di riferimento dei costi del settore dal nostro Indagine di mercato sulla finitura dei prodotti 2025-2026I costi di installazione, manodopera e tempo di permanenza in vasca rappresentano oltre il 65% dei costi per i preventivi di finitura di piccoli lotti. Tra i costi nascosti rientra la mascheratura manuale, dove la sigillatura dei 15 fori di messa a terra con nastro adesivo resistente alle alte temperature e tappi in silicone può costare più del rivestimento stesso.
Tre consigli per ridurre i costi di finitura:
- Specificare i colori standard per i prototipi: Per i prototipi, è possibile utilizzare finiture standard nero opaco, grigio testurizzato o anodizzazione trasparente per risparmiare dai 100 ai 250 dollari sui costi di impostazione per colore.
- Raggruppare le aree in cui è obbligatorio indossare la mascherina: Posizionare i punti di messa a terra vicino al bordo del pannello dove è efficace la mascheratura a spina singola o a striscia rapida.
- Corrispondenza tra placcatura e acciaio: Per le staffe in acciaio da interni, si consiglia di scegliere zinco trivalente giallo o trasparente, a meno che l'esposizione a sostanze chimiche non richieda la nichelatura chimica.
Come si sceglie la migliore finitura superficiale per la lamiera?
Per scegliere il migliore finitura superficiale per lamieraCi sono quattro criteri da considerare, nella seguente sequenza: materiale del metallo di base, necessità di messa a terra elettrica, tolleranza di assemblaggio ammissibile e ambiente operativo. Considerare fin da subito il metallo di base escluderà automaticamente l'anodizzazione dei componenti in acciaio, mentre la necessità di messa a terra elettrica limiterà la placcatura per gli involucri protetti dalle interferenze elettromagnetiche (EMI).
Flusso di lavoro di selezione ingegneristica in quattro fasi
Verifica tutti i disegni di produzione 2D utilizzando i seguenti quattro filtri sequenziali:
- Filtro 1 (Materiale di base): Se il materiale di base è acciaio al carbonio o acciaio inossidabile, escludere l'anodizzazione e optare per la verniciatura a polvere o la placcatura. Se il materiale di base è alluminio 5052 o 6061, procedere al Filtro 2.
- Filtro 2 (Continuità elettrica): Se l'involucro richiede schermatura EMI o messa a terra del telaio tramite giunture, utilizzare zincatura, stagno o nichelatura chimica. In caso contrario, passare al Filtro 3.
- Filtro 3 (Tolleranza di assemblaggio): Se il progetto prevede piste di scorrimento strette, piccoli giochi PEM e una tolleranza di ±0,02 mm senza budget per la mascheratura, utilizzare l'anodizzazione di tipo II/III (per l'alluminio) o la placcatura sottile (per l'acciaio). Se le tolleranze superano ±0,15 mm, passare al Filtro 4.
- Filtro 4 (Ambiente operativo): Per applicazioni con esposizione UV esterna, elevata resistenza agli urti o colori di marca, scegli la verniciatura a polvere di poliestere. Per applicazioni con elevato attrito di scorrimento su alluminio, scegli l'anodizzazione dura di tipo III.
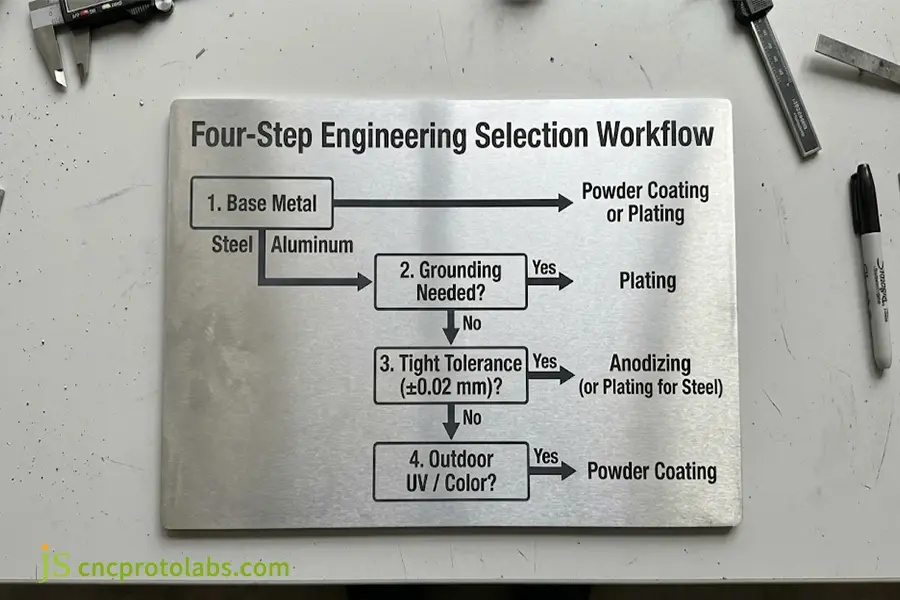
Flusso di lavoro ingegneristico in quattro fasi per la selezione del trattamento di verniciatura a polvere, anodizzazione o placcatura su componenti in lamiera.
Caso di studio in officina: Risoluzione di problemi di messa a terra e tolleranze su un gateway in alluminio
Ambito del progetto e guasti iniziali della verniciatura a polvere
Un cliente nordamericano del settore IoT industriale ha richiesto la produzione di 300 involucri per gateway wireless esterni in alluminio 5052-H32 di 2,0 mm di spessore con verniciatura a polvere nera opaca su tutta la superficie. L'assemblaggio del primo prototipo ha evidenziato due problemi di produzione:
- Guasto di messa a terra: Uno spessore di rivestimento di 95 μm per l'isolamento interno del connettore PCB ha determinato una resistenza di contatto > 500 Ω, con conseguente fallimento dei test EMC.
- Interferenza di diapositive: Lo spessore del rivestimento su entrambi i lati è stato aumentato di 0,19 mm all'interno delle guide di copertura.
Soluzione di finitura ibrida di precisione JS
Gli ingegneri di JS Precision hanno sostituito la verniciatura a polvere integrale con un flusso di lavoro ibrido in due fasi:
- Rivestimento di conversione completo: L'intera parte è stata rivestita con un rivestimento di conversione al cromato trivalente di 5 μm per mantenere tolleranze rigorose delle guide e la conduttività del telaio.
- Verniciatura a polvere selettiva per esterni: Le superfici estetiche esterne erano rivestite unicamente con polvere di poliestere nera opaca spruzzata.
Risultati di produzione verificati
- Resistenza al contatto: Resistenza ridotta da > 500 Ω a 2,1 mΩ, conforme ai requisiti di messa a terra EMC.
- Spazio di montaggio: Mantenuta la distanza tra la guida di scorrimento del coperchio a ±0,015 mm
- Risparmio sui costi unitari: Riduzione dei costi di finitura del 22% rispetto alla mascheratura manuale di 24 punti di contatto interni.
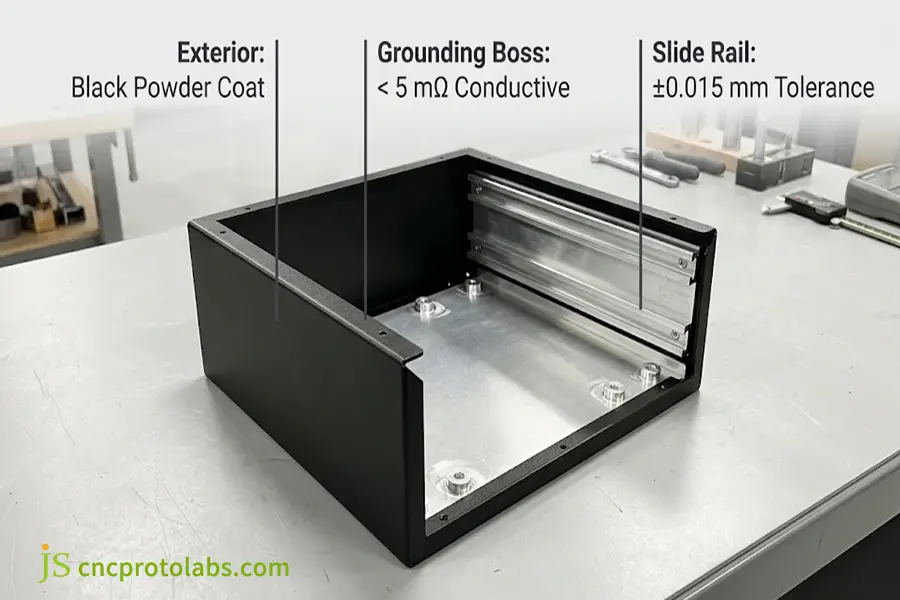
Finitura ibrida su un contenitore gateway in alluminio 5052 con verniciatura a polvere nera esterna e guide di scorrimento interne conduttive.
FAQ
Qual è il confronto dei costi tra verniciatura a polvere e anodizzazione per piccoli lotti?
Per prototipi da 1 a 20, la verniciatura a polvere standard nera o bianca è più economica dell'anodizzazione perché evita il costo di impostazione del colore, che si aggira tra i 100 e i 250 dollari. L'anodizzazione di tipo II, trasparente o nera, prevede un costo minimo per la vasca di verniciatura di 80-150 dollari. L'anodizzazione dura di tipo III costa dal 40% all'80% soprattutto a causa dell'energia necessaria per il bagno refrigerato e per i lunghi periodi di funzionamento della vasca.
Quale trattamento offre una maggiore resistenza alla corrosione: l'anodizzazione o la verniciatura a polvere?
La verniciatura a polvere di poliestere su primer di zinco, utilizzata all'esterno, resiste più a lungo alla corrosione rispetto all'anodizzazione di tipo II, in quanto la prima sopporta oltre 1.000 ore nei test in nebbia salina secondo la norma ASTM B117-23, mentre la seconda resiste solo per 336 ore. Tuttavia, i graffi più profondi dello strato di verniciatura a polvere sull'acciaio permettono la formazione di ruggine al di sotto, mentre lo strato di ossido anodico si lega all'alluminio.
Qual è la differenza tra lo spessore della verniciatura a polvere e lo spessore dell'anodizzazione?
La verniciatura a polvere crea uno strato da 50 a 150 μm, aggiungendo da 0,10 a 0,30 mm al diametro e richiede tappi in silicone nelle filettature a tolleranza ristretta. L'anodizzazione di tipo II ha uno spessore da 5 a 25 μm, con una percentuale di ingresso e di uscita del 50%. Mantiene tolleranze di assemblaggio della lamiera ristrette.
È possibile utilizzare l'anodizzazione anziché la placcatura per componenti in lamiera d'acciaio?
No, il bagno acido utilizzato nell'anodizzazione corroderà l'acciaio al carbonio e l'acciaio inossidabile dissolvendoli anziché creando uno strato di ossido protettivo. La placcatura corretta per la lamiera d'acciaio dovrebbe essere zinco trivalente, nichel chimico o cromo. La placcatura crea uno strato metallico da 5 a 25 μm per proteggere dalla ruggine e mantenere filettature e conduttività precise.
Come scegliere tra verniciatura a polvere, anodizzazione e placcatura per lamiere?
Considerare, in quest'ordine, il materiale del substrato, i requisiti di messa a terra, le tolleranze e l'ambiente di applicazione. Utilizzare la verniciatura a polvere per involucri esterni in acciaio e colori RAL. Utilizzare l'anodizzazione per involucri in alluminio con tolleranze ristrette. Utilizzare la placcatura per parti in acciaio o per involucri in alluminio con messa a terra che richiedono una resistenza di messa a terra inferiore a 5 mΩ.
Per i contenitori in alluminio, l'anodizzazione è preferibile alla verniciatura a polvere?
L'anodizzazione è più indicata per involucri in alluminio per elettronica interna, aerospaziale e medicale, dove sono richieste tolleranze ristrette e superfici simili al metallo, oltre a una resistenza ai graffi che non si sfalda. La verniciatura a polvere è più adatta per applicazioni esterne di armadi e protezioni che richiedono resistenza ai raggi UV e protezione dagli urti, nonché colori RAL personalizzati.
Conclusione
Selezionare il giusto finitura superficiale per lamiera Si tratta di trovare un equilibrio tra compatibilità del substrato, conduttività elettrica e accumulo di tolleranze prima di rilasciare i disegni tecnici alla produzione. La verniciatura a polvere è diffusa sui componenti in acciaio per esterni, così come sugli involucri verniciati; l'anodizzazione garantisce che gli involucri in alluminio con tolleranze ristrette non presentino scheggiature di vernice, mentre la placcatura è necessaria per i componenti e la ferramenta in acciaio con messa a terra.
Scarica la nostra guida gratuita sulla finitura e tolleranza delle superfici in lamiera (PDF) o carica i tuoi file STEP/DXF per consultare gli ingegneri di JS Precision per una revisione DFM gratuita e servizi di finitura superficiale personalizzati citazione.
