 Español



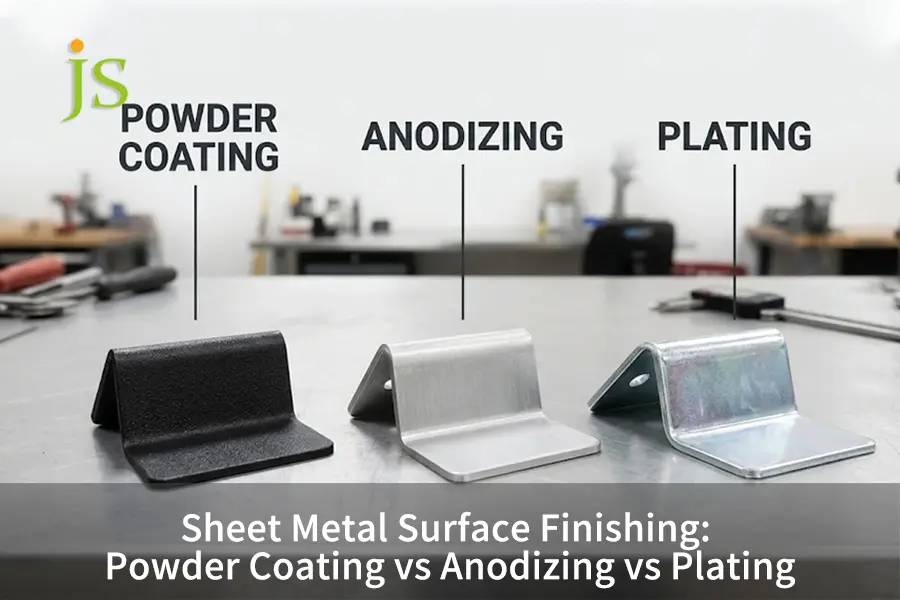

Al evaluar Recubrimiento en polvo frente a anodizado frente a galvanizado Para las piezas de chapa metálica, las mejores alternativas serán el recubrimiento en polvo para carcasas de acero al carbono para exteriores y colores personalizados, el anodizado para carcasas de aluminio de precisión y el galvanizado para la puesta a tierra eléctrica y los sujetadores de acero.
Para el primer paso en el procesamiento posterior de fabricación de chapa metálicaLos tres acabados son efectivos en ciertos productos:
- Recubrimiento en polvo: Forma una película polimérica aislante de 50-150 μm de espesor sobre acero y aluminio.
- Anodizado: Sustituye el material de aluminio por un óxido duro aislante de 5 a 50 μm de espesor.
- Enchapado: Deposición de una película conductora de zinc o níquel de 5 a 25 μm de espesor sobre materiales conductores.
Considerando el Recubrimiento en polvo frente a anodizado para chapa metálica En combinación con un recubrimiento temprano, se evitan obstáculos en el proceso de ensamblaje y la oxidación futura.
Breve descripción general de los acabados superficiales de chapa metálica
El acabado con recubrimiento en polvo ofrece una buena protección contra los elementos y una amplia gama de colores para elegir; el anodizado garantiza la tolerancia del aluminio sin que se produzca descamación, y el chapado es el único que posee conductividad eléctrica.
| Métrica de comparación | Recubrimiento en polvo | Anodizado (Tipo II / III) | Recubrimiento (zinc/níquel) |
| Metales compatibles | Acero al carbono, acero inoxidable, aluminio | Aluminio, titanio, magnesio solamente | Acero al carbono, cobre, latón, metales conductores |
| Conductividad eléctrica | Aislante (bloquea la corriente) | Aislante (bloquea la corriente superficial) | Conductivo (Mantiene la conexión a tierra) |
| Espesor del recubrimiento | 50–150 μm (Película de polímero gruesa) | 5–25 μm (Tipo II) / 25–50 μm (Tipo III) | 5–25 μm (Capa metálica delgada) |
| Ventaja de ingeniería primaria | 500–1000+ horas de prueba en niebla salina, gama completa de colores RAL. | Riesgo nulo de descamación, alta resistencia al rayado. | El blindaje EMI preserva las roscas finas. |
Recubrimiento en polvo vs. anodizado vs. galvanizado: ¿Cómo se comparan?
Al comparar Recubrimiento en polvo frente a anodizado frente a galvanizado para acabado de chapa metálicaLas diferencias entre estos métodos radican principalmente en el espesor del recubrimiento, la compatibilidad de los materiales y la conductividad eléctrica. El proceso de recubrimiento en polvo aplica una capa de polímero de 50 a 150 μm sobre acero o aluminio. El proceso de anodizado aplica una capa de óxido endurecido de 5 a 50 μm sobre aluminio. El recubrimiento electrolítico aplica una capa de metal conductor de 5 a 25 μm.
Especificaciones técnicas básicas y límites del proceso
Cualquier tratamiento superficial marca la pieza y hace que el metal se comporte de manera diferente en presencia de humedad o electricidad. Las pruebas tempranas evitan que los ingenieros de acabado superficial soliciten baños químicos incompatibles. materiales utilizados en el acabado de superficies se disuelven de forma diferente: el acero al carbono en un baño de anodizado ácido y el aluminio para tres acabados diferentes.
Las pruebas estandarizadas de la industria confirman el rendimiento de cada acabado bajo presión:
- Resistencia a la niebla salina: De acuerdo a ASTM B117-23 y las normas ISO 9227-22 de pruebas de niebla salina neutra, el anodizado sellado tipo II puede resistir la oxidación blanca durante 336 a 1000 horas y el recubrimiento de polvo de poliéster para exteriores durante 500 a más de 1000 horas.
- Espesor del recubrimiento y rugosidad de la superficie: El espesor del recubrimiento se mide en talleres utilizando las técnicas de inducción magnética y corrientes de Foucault según ISO 1463 y MIL-A-8625. Sin embargo, los ingenieros también deben verificar el Tablas de rugosidad del acabado superficial al liberar el dibujo. Esto se debe a que el chapado delgado deja ver los arañazos de la base, pero el recubrimiento grueso los oculta.
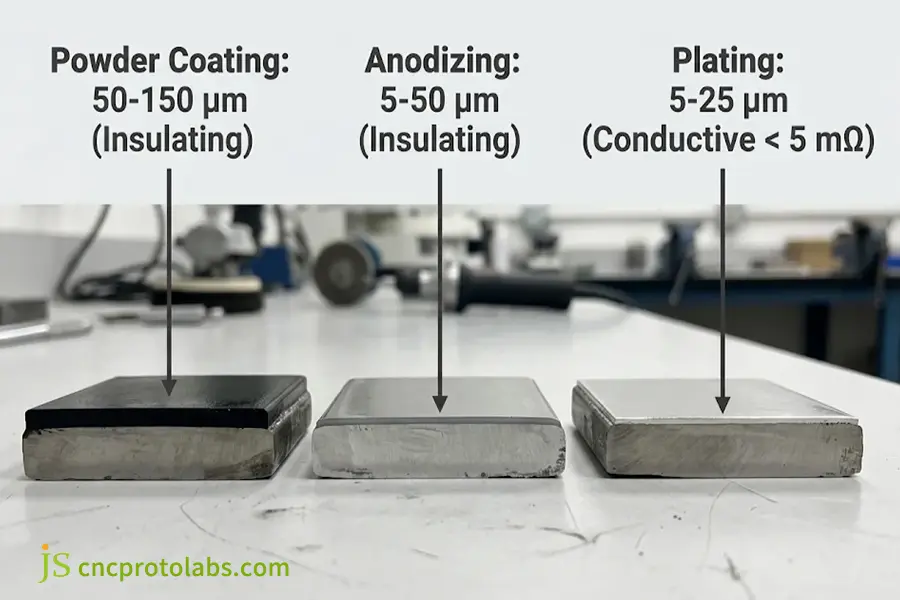
Comparación del espesor del recubrimiento en sección transversal y la conductividad eléctrica entre el recubrimiento en polvo, el anodizado y el galvanizado.
Especificaciones y límites del proceso de acabado superficial de chapa metálica
Elija recubrimiento en polvo para resistencia a la abrasión y a los rayos UV, anodizado tipo II o III para resistencia al desgaste en aluminio y recubrimiento para conductividad y protección contra la corrosión en acero.
| Dimensión de ingeniería | Recubrimiento en polvo | Anodizado tipo II | Anodizado de capa dura tipo III | Recubrimiento (zinc / níquel químico) |
| Impacto del grosor y la rosca | 50–150 μm, obstruye roscas ≤ M4 | 5–25 μm, cambio mínimo de hilo | 25–50 μm, requiere una tolerancia de ±0,025 mm | 5–25 μm, acumulación uniforme de ±2 μm |
| Clasificación de resistencia a la corrosión por niebla salina y al desgaste | Amortiguador de alto impacto con una vida útil de entre 500 y más de 1000 horas. | 336–1000 horas, resistencia moderada al rayado | Más de 1000 horas, dureza superficial de 60 a 70 HRC. | 96–500+ horas, resistencia al desgaste moderada |
| Sustratos y conductividad | Acero y aluminio, aislante | Solo aluminio, aislante | Solo aluminio, aislante | Metales conductores, resistencia < 5 mΩ |
| Modos de fallo y prohibiciones | Se agrieta si se dobla después del recubrimiento, deforma las láminas delgadas (< 1,0 mm) a 200 °C. | El acero al carbono se disuelve en el baño y se decolora con la luz ultravioleta. | Grietas de óxido frágiles en radios de curvatura pequeños. | Fragilización por hidrógeno en acero endurecido |
En resumen, se utilizará un recubrimiento de polvo de polímero grueso para proteger el acero en exteriores, mientras que el óxido duro protegerá las piezas de precisión de aluminio.
Recubrimiento en polvo vs. anodizado: ¿Cuál es mejor para la chapa metálica?
En el recubrimiento en polvo frente a anodizado En comparación, seleccione el recubrimiento en polvo para componentes de acero al carbono, apto para exteriores con exposición a rayos UV y con colores RAL personalizados, y elija el anodizado para carcasas de aluminio de precisión y requisitos de tolerancia estrictos. El recubrimiento en polvo produce una capa de resina resistente a impactos de 50 a 150 μm, y el anodizado tipo II produce una capa barrera de óxido de aluminio de 5 a 25 μm que nunca se descascarillará ni pelará. El anodizado no se puede utilizar con acero y se opaca con la luz solar.
Recubrimiento de costuras soldadas y flujo en planta de producción
Las piezas de chapa metálica pasan por corte láser, punzonado, doblado y soldadura antes del acabado superficial. Este proceso de fabricación determina qué recubrimiento llegará intacto al final del proceso.
- Ocultar las imperfecciones de la superficie: El recubrimiento en polvo de chapa metálica crea una película de entre 50 y 150 μm que oculta pequeñas rebabas de láser, marcas de troqueles de plegadora y juntas de soldadura rectificadas.
- Revelando el metal base: El anodizado crea un óxido translúcido que deja al descubierto los arañazos y la zona afectada por el calor de la soldadura, lo que hace necesario el uso de granallado antes de la inmersión en el tanque.
- Requisito de secuencia de fabricación: Todos los procesos de fabricación, incluyendo el corte, el doblado y la instalación de los sujetadores PEM, deben realizarse antes del recubrimiento. El doblado del material recubierto ejerce presión sobre el radio exterior, lo que provoca el agrietamiento tanto del polvo curado como del óxido anodizado.
- Alternativas al acero inoxidable: Cuando las carcasas de acero inoxidable necesitan un acabado brillante y reflectante sin pintura ni baños químicos, los ingenieros especifican Acabado espejo para acero inoxidable.
Resistencia a los rayos UV en exteriores frente a resistencia a los arañazos en interiores.
El entorno de aplicación permite distinguir claramente entre estos dos tipos de recubrimientos aislantes:
- Elija el recubrimiento en polvo para: Cajas de acero laminado en frío SPCC, colores RAL personalizados y aptas para uso exterior. Los poliésteres arquitectónicos resisten el agrietamiento y la decoloración hasta por 5 a 10 años cuando se exponen a la luz solar.
- Elija el anodizado para: Carcasas de aluminio 5052 o 6061, para uso interior en hospitales o aeronaves y equipos de laboratorio. La capa de óxido forma parte integral del aluminio y nunca se desprende de las esquinas.
Anodizado vs. Galvanizado vs. Recubrimiento en polvo: ¿Cuándo conviene elegir el galvanizado?
Al comparar anodizado frente a recubrimiento y recubrimiento en polvo frente a galvanoplastiaElija el recubrimiento si sus piezas de chapa metálica requieren protección EMI, conductividad eléctrica o si no toleran variaciones dimensionales inferiores a 25 μm. A diferencia de los recubrimientos en polvo aislantes y las películas de óxido anodizado, el zinc, el níquel químico o el estaño electrodepositados mantienen una resistencia de contacto superficial inferior a 5 mΩ. El recubrimiento también ofrece una barrera para los sujetadores de acero al carbono y las características de orificios profundos que son difíciles de penetrar para la pulverización electrostática de polvo debido al apantallamiento de la jaula de Faraday.
Requisitos de puesta a tierra eléctrica y blindaje EMI
Los sistemas de bastidores de telecomunicaciones, las cajas de alimentación y los paneles de control industrial dependen del contacto metal con metal entre las puertas y los marcos para el apantallamiento electromagnético. El metal con recubrimiento en polvo está aislado de la conexión a tierra eléctrica; por lo tanto, se requieren costosas juntas o el decapado láser de los puntos de contacto.
El recubrimiento mantiene una conductividad continua en toda la pieza:
- Recubrimiento de zinc trivalente: Evita que los soportes de acero al carbono se oxiden, a la vez que mantiene la conexión a tierra del chasis, por un precio de entre 0,50 y 2,00 dólares por pieza.
- Recubrimiento de níquel químico (ENP): Proporciona conductividad, soldabilidad y una excelente resistencia química sin necesidad de alimentación eléctrica externa en el baño.
- Selección de procesos: Los ingenieros que comparan tipos de baños pueden revisar galvanoplastia frente a recubrimiento metálico para adaptar la deposición impulsada por corriente o autocatalítica a soportes complejos.
Cobertura de cavidades profundas y tolerancias
La pulverización electrostática de polvo no se deposita en el interior de conductos en U profundos ni en bridas de retorno estrechas. Dado que el polvo es atraído por el borde conectado a tierra más cercano, las zonas delgadas se llenan de polvo. El recubrimiento por inmersión cubre de manera uniforme los orificios ciegos y las curvas interiores.
La acumulación dimensional en los orificios de acoplamiento varía mucho según el acabado:
- Acumulación de recubrimiento en polvo: Añade entre 0,05 y 0,15 mm por lado (0,10-0,30 mm en diámetros de orificio) y requiere el uso de insertos de silicona para cualquier orificio de rosca M4 o inferior.
- Recubrimiento y anodizado: Añade entre 0,005 y 0,025 mm por lado y permite ensamblar agujeros estándar y bridas curvas sin necesidad de escariar.
- Control de tolerancias para el doblado: Comprobando cómo acabado superficial y tolerancia dimensional La interacción posterior al conformado con prensa plegadora evita errores de ajuste acumulativos.
¿Cuál es la comparación de costos de acabado superficial para chapa metálica?
En un Comparación de costos de acabados superficiales de chapa metálicaEl galvanizado y el recubrimiento en polvo por lotes ofrecen los precios más económicos, entre 0,50 y 3,00 dólares por soporte pequeño para grandes volúmenes. El anodizado tipo II se sitúa en un rango intermedio, entre 1,50 y 5,00 dólares por pieza, mientras que el anodizado de capa dura y el niquelado químico duplican o triplican el precio debido al mayor tiempo de inmersión y a los baños refrigerados, entre otros factores.
Costo de acabado de chapa metálica, tarifas de configuración y plazos de entrega
El galvanizado y el recubrimiento en polvo de color general tienen el menor coste unitario al comprar al por mayor, mientras que las pequeñas cantidades de prototipos están sujetas a cargos mínimos por depósito.
|
Costo y factor de producción |
Recubrimiento en polvo |
Anodizado tipo II |
Anodizado de capa dura tipo III |
Recubrimiento (zinc / níquel químico) |
|
Coste unitario del prototipo (1–20 unidades) |
Entre 8 y 25 dólares por pieza (dependiendo del lote mínimo) |
Entre 10 y 30 dólares por pieza (dependiendo del mínimo del depósito) |
Entre 20 y 50 dólares por pieza (sistema de tanque refrigerado) |
Entre 6 y 20 dólares por pieza (zinc) o entre 15 y 40 dólares (níquel) |
|
Costo unitario de producción (más de 500 unidades) |
$0.80–$3.00/pieza (colores estándar) |
$1.50–$5.00/pieza (transparente o negro) |
$3.50–$9.00/parte |
$0.50–$2.00 (zinc) o $2.00–$6.00 (níquel) |
|
Lote mínimo / Tarifa de instalación |
Entre 80 y 150 dólares (entre 100 y 250 dólares adicionales por colores RAL personalizados) |
Entre 80 y 150 dólares por lote |
Entre 150 y 250 dólares por lote |
$75–$120 (zinc) o $120–$200 (níquel) |
|
Plazo de entrega típico de la tienda |
2-4 días hábiles |
2-4 días hábiles |
3-5 días hábiles |
2-3 días hábiles |
Factores de costos ocultos y reglas para que el comprador ahorre
Como referencia de costos de la industria de nuestra Estudio de mercado sobre el acabado de productos 2025-2026La mano de obra para la preparación y el tiempo de permanencia en el tanque representan más del 65 % de los costos en los presupuestos de acabado de lotes pequeños. Los costos ocultos incluyen el enmascaramiento manual, donde cubrir los 15 orificios de conexión a tierra con cinta de alta temperatura y tapones de silicona puede costar más que el propio recubrimiento.
Tres consejos para reducir los costes de acabado:
- Especificar colores estándar para los prototipos: Para los prototipos, utilice un acabado estándar en negro mate, gris texturizado o anodizado transparente para ahorrar entre 100 y 250 dólares en costes de configuración por color.
- Consolidar las áreas enmascaradas: Ubique las almohadillas de tierra cerca del borde del panel donde el enmascaramiento de un solo enchufe o de tira rápida sea efectivo.
- Recubrimiento que combine con el acero: Para los soportes de acero de interior, seleccione zinc trivalente amarillo o transparente, a menos que la exposición a productos químicos requiera un recubrimiento de níquel químico.
¿Cómo elegir el mejor acabado superficial para la chapa metálica?
Para elegir lo mejor Acabado superficial para chapa metálicaExisten cuatro criterios a considerar, en el siguiente orden: material del metal base, necesidad de conexión a tierra, tolerancia de montaje permitida y entorno operativo. Considerar el metal base de inmediato descartará automáticamente el anodizado de componentes de acero, mientras que la necesidad de conexión a tierra limitará el recubrimiento para carcasas con protección EMI.
Flujo de trabajo de selección de ingeniería en cuatro pasos
Verifique todos los planos de fabricación 2D utilizando los siguientes cuatro filtros secuenciales:
- Filtro 1 (Material base): Si el material base es acero al carbono o acero inoxidable, descarte el anodizado y seleccione el recubrimiento en polvo o el chapado. Si el material base es aluminio 5052 o 6061, continúe con el Filtro 2.
- Filtro 2 (Continuidad eléctrica): Si la carcasa requiere blindaje EMI o conexión a tierra del chasis mediante juntas, utilice recubrimiento de zinc, estaño o níquel químico. De lo contrario, consulte el Filtro 3.
- Filtro 3 (Tolerancia de ensamblaje): Si el diseño requiere guías deslizantes ajustadas, pequeñas holguras en los módulos PEM y una tolerancia de ±0,02 mm sin presupuesto para enmascaramiento, utilice anodizado tipo II/III (para aluminio) o chapado fino (para acero). Si las tolerancias superan los ±0,15 mm, consulte el filtro 4.
- Filtro 4 (Entorno operativo): Para exposición a rayos UV en exteriores, alta resistencia a impactos o colores de marca, elija recubrimiento de polvo de poliéster. Para fricción de deslizamiento de alto desgaste sobre aluminio, elija anodizado duro tipo III.
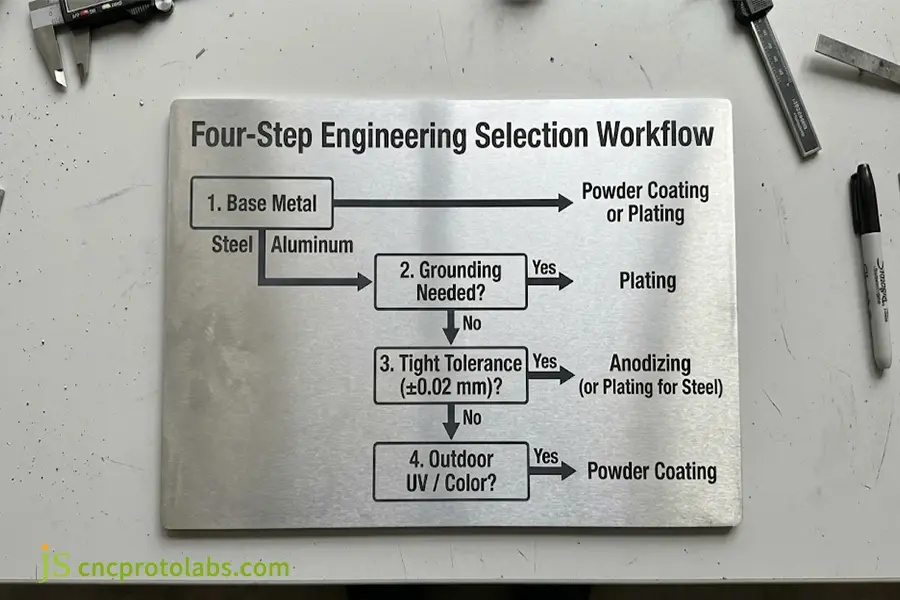
Flujo de trabajo de ingeniería en cuatro pasos para seleccionar el recubrimiento en polvo, el anodizado o el chapado en piezas de chapa metálica.
Caso práctico en planta: Solución de problemas de conexión a tierra y tolerancias en una puerta de enlace de aluminio.
Alcance del proyecto y fallos iniciales en el recubrimiento en polvo
Un cliente norteamericano del sector de IoT industrial necesitaba fabricar 300 carcasas para gateways inalámbricos exteriores de aluminio 5052-H32 de 2,0 mm de espesor con recubrimiento de polvo negro mate en toda la pieza. El primer montaje de las unidades identificó dos problemas de producción:
- Fallo de puesta a tierra: El espesor del recubrimiento de 95 μm para el aislamiento del núcleo interno de la placa de circuito impreso dio como resultado una resistencia de contacto > 500 Ω, lo que provocó que no superara las pruebas de compatibilidad electromagnética (CEM).
- Interferencia de diapositivas: El espesor del recubrimiento en ambos lados se incrementó en 0,19 mm dentro de los rieles guía de la cubierta.
Solución de acabado híbrido de precisión JS
Los ingenieros de JS Precision sustituyeron el recubrimiento en polvo de carrocería completa por un flujo de trabajo híbrido de dos pasos:
- Recubrimiento de conversión de piezas completas: Se recubrió toda la pieza con una capa de conversión de cromato trivalente de 5 μm para mantener las estrictas tolerancias de los rieles y la conductividad del chasis.
- Recubrimiento en polvo exterior selectivo: Las superficies cosméticas externas solo estaban recubiertas con polvo de poliéster negro mate pulverizado.
Resultados de producción verificados
- Resistencia de contacto: Reducida de > 500 Ω a 2,1 mΩ, cumpliendo con los requisitos de conexión a tierra de compatibilidad electromagnética (CEM).
- Autorización de montaje: Se mantuvo la separación entre el riel de la cubierta deslizante en ±0,015 mm.
- Ahorro en el costo unitario: Se redujeron los costes de acabado en un 22 % en comparación con el enmascaramiento manual de 24 puntos de referencia internos.
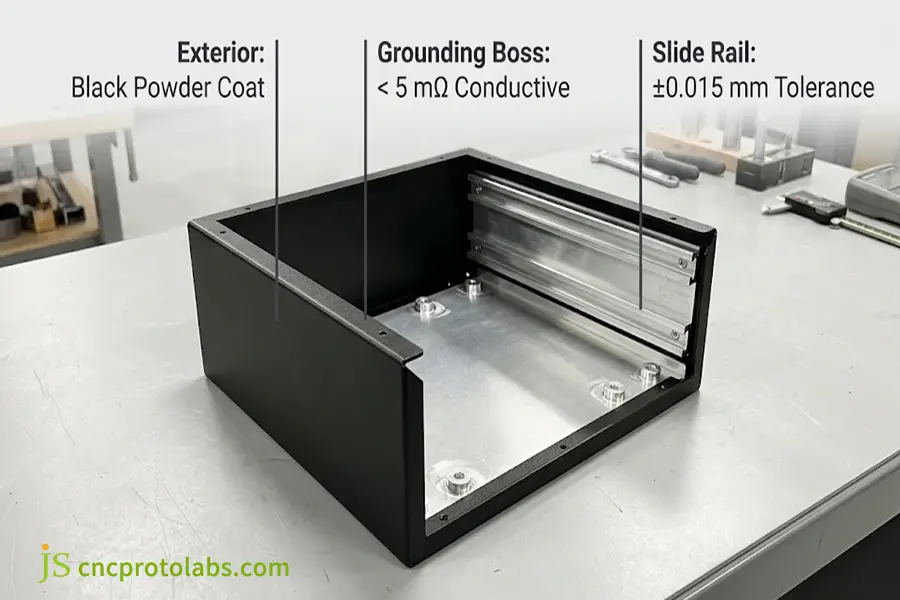
Acabado híbrido en una carcasa de puerta de enlace de aluminio 5052 con recubrimiento exterior de pintura en polvo negra y rieles deslizantes interiores conductores.
Preguntas frecuentes
¿Cómo se comparan los costes del recubrimiento en polvo y del anodizado para lotes pequeños?
Para entre 1 y 20 prototipos, el recubrimiento en polvo estándar negro o blanco es más económico que el anodizado, ya que evita el cargo de configuración de color de entre 100 y 250 dólares. El anodizado transparente o negro tipo II tiene un costo mínimo de tanque de entre 80 y 150 dólares. El anodizado de capa dura tipo III cuesta entre un 40% y un 80%. más debido a la energía necesaria para el baño refrigerado y los largos ciclos de funcionamiento del tanque.
¿Qué es más resistente a la corrosión: el anodizado o el recubrimiento en polvo?
El recubrimiento de poliéster en polvo sobre imprimación de zinc, utilizado en exteriores, ofrece mayor resistencia a la corrosión que el anodizado tipo II, ya que el primero soporta más de 1000 horas en pruebas de niebla salina según la norma ASTM B117-23, mientras que el segundo solo resiste 336 horas. Sin embargo, los arañazos más profundos que la capa de recubrimiento en polvo sobre acero permiten la formación de óxido debajo, mientras que la capa de óxido anódico se adhiere al aluminio.
¿Cuál es la diferencia entre el espesor del recubrimiento en polvo y el espesor del anodizado?
El recubrimiento en polvo crea una capa de 50 a 150 μm, añadiendo de 0,10 a 0,30 mm sobre el diámetro y requiere tapones de silicona en roscas de tolerancia ajustada. El anodizado tipo II tiene un espesor de 5 a 25 μm, con un 50 % de entrada y un 50 % de salida. Mantiene tolerancias de ensamblaje de chapa metálica muy ajustadas.
¿Se puede utilizar el anodizado en lugar del galvanizado para piezas de chapa de acero?
No, el baño ácido utilizado en el anodizado corroerá el acero al carbono y el acero inoxidable disolviéndolos en lugar de crear una capa protectora de óxido. El recubrimiento adecuado para la chapa de acero debe ser zinc trivalente, níquel químico o cromo. El recubrimiento crea una capa metálica de 5 a 25 μm para proteger contra el óxido y mantener hilos precisos y conductividad.
¿Cómo elegir entre recubrimiento en polvo, anodizado y galvanizado para chapa metálica?
Analice el material del sustrato, los requisitos de conexión a tierra, las tolerancias y el entorno de aplicación, en ese orden. Utilice recubrimiento en polvo para la carcasa exterior de acero y colores RAL. Utilice anodizado para la carcasa de aluminio con tolerancias estrictas. Utilice recubrimiento para las piezas de acero o para la carcasa de aluminio con conexión a tierra que requiera una impedancia inferior a 5 mΩ.
¿Es mejor el anodizado que el recubrimiento en polvo para las carcasas de aluminio?
El anodizado es más adecuado para carcasas de aluminio en electrónica interior, aeroespacial y médica, donde se requieren tolerancias estrictas y superficies metálicas, además de resistencia a los arañazos y al descascarillado. El recubrimiento en polvo es más apropiado para aplicaciones en gabinetes y protecciones exteriores que requieren resistencia a los rayos UV y protección contra impactos, así como colores RAL personalizados.
Conclusión
Seleccionar el correcto Acabado superficial para chapa metálica Se trata de encontrar el equilibrio entre la compatibilidad del sustrato, la conductividad eléctrica y la acumulación de tolerancias antes de enviar los planos de ingeniería a fabricación. El recubrimiento en polvo es común en piezas de acero para exteriores, así como en carcasas pintadas; el anodizado garantiza que las carcasas de aluminio con tolerancias ajustadas no se desconchen, y el recubrimiento es necesario para componentes y herrajes de acero con conexión a tierra.
Descargue nuestra Guía gratuita de acabado y tolerancia de superficies de chapa metálica (PDF) o cargue sus archivos STEP/DXF para consultar a los ingenieros de JS Precision para una revisión DFM gratuita y servicios de acabado de superficies a medida cita.
