 Français



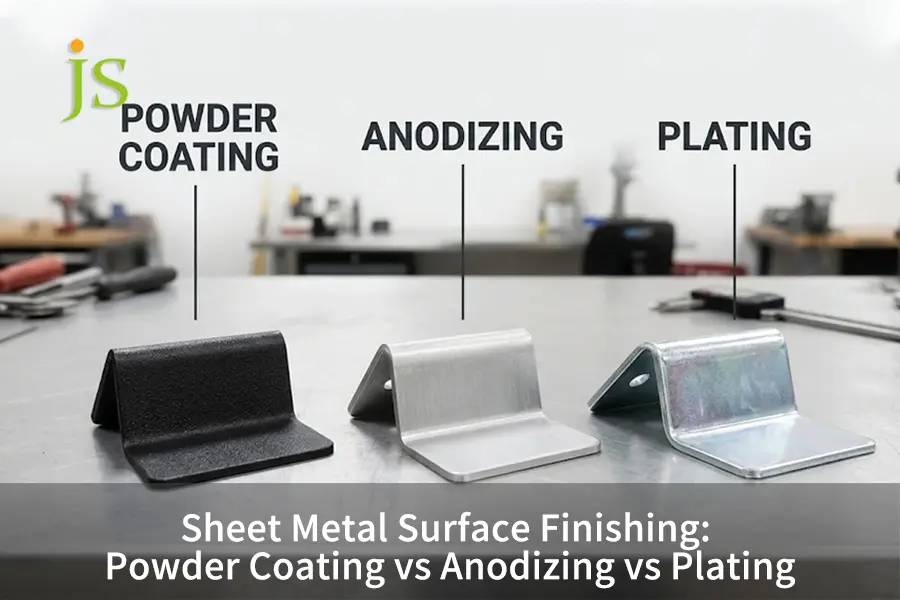

Lors de l'évaluation revêtement en poudre, anodisation ou placage Pour les pièces en tôle, les meilleures alternatives seront le revêtement en poudre pour les boîtiers extérieurs en acier au carbone et les couleurs personnalisées, l'anodisation pour les boîtiers en aluminium de précision et le plaquage pour la mise à la terre électrique et les fixations en acier.
Pour la première étape du post-traitement de fabrication de tôlerie, les trois finitions sont efficaces sur certains produits :
- Revêtement en poudre : Forme un film polymère isolant d'une épaisseur de 50 à 150 μm sur l'acier et l'aluminium.
- Anodisation : Transforme le matériau en aluminium en une couche d'oxyde dur isolante de 5 à 50 μm d'épaisseur.
- Placage: Dépôt d'un film conducteur de zinc ou de nickel de 5 à 25 μm sur des matériaux conducteurs.
Considérant le Revêtement en poudre ou anodisation pour tôles Associé à un plaquage précoce, cela évite tout obstacle lors du processus d'assemblage et tout risque de rouille ultérieure.
Aperçu rapide des finitions de surface des tôles
La finition par revêtement en poudre offre une bonne protection contre les intempéries et un large choix de couleurs, l'anodisation assure une tolérance de l'aluminium sans aucun décollement, et le plaquage est le seul procédé assurant une conductivité électrique.
| Métrique de comparaison | revêtement en poudre | Anodisation (Type II / III) | Placage (Zinc / Nickel) |
| Métaux compatibles | Acier au carbone, acier inoxydable, aluminium | Aluminium, titane, magnésium seulement | Acier au carbone, cuivre, laiton, métaux conducteurs |
| Conductivité électrique | Isolant (Bloque le courant) | Isolant (bloque le courant de surface) | Conducteur (Maintient la mise à la terre) |
| Épaisseur du revêtement | 50–150 μm (film polymère épais) | 5–25 μm (Type II) / 25–50 μm (Type III) | 5–25 μm (couche métallique mince) |
| Avantage principal en ingénierie | 500 à plus de 1 000 heures de brouillard salin, gamme complète de couleurs RAL | Aucun risque d'écaillage, haute résistance aux rayures | Blindage EMI, préserve les filetages fins |
Revêtement en poudre, anodisation ou placage : comment se comparent-ils ?
Lors de la comparaison revêtement en poudre vs anodisation vs placage pour finition de tôlerieLes différences entre ces méthodes résident principalement dans l'épaisseur du revêtement, la compatibilité des matériaux et la conductivité électrique. Le revêtement en poudre consiste à appliquer une couche de polymère de 50 à 150 µm sur l'acier ou l'aluminium. L'anodisation consiste à appliquer une couche d'oxyde durci de 5 à 50 µm sur l'aluminium. Le plaquage consiste à appliquer une couche de métal conducteur de 5 à 25 µm.
Spécifications techniques de base et limites de processus
Tout traitement de surface marque la pièce et modifie le comportement du métal face à l'humidité ou à l'électricité. Des essais préliminaires permettent d'éviter que les ingénieurs en traitement de surface ne demandent des bains chimiques incompatibles. matériaux utilisés pour la finition de surface sont dissous différemment : l’acier au carbone dans un bain d’anodisation acide et l’aluminium pour trois finitions différentes.
Des tests industriels standardisés confirment le comportement de chaque finition sous contrainte :
- Résistance au brouillard salin : Selon ASTM B117-23 et les normes ISO 9227-22 des tests de brouillard salin neutre, l'anodisation scellée de type II est capable de résister à la rouille blanche pendant 336 à 1 000 heures et le revêtement en poudre polyester extérieur pendant 500 à plus de 1 000 heures.
- Épaisseur du revêtement et rugosité de surface : L'épaisseur du revêtement est mesurée en atelier à l'aide des techniques d'induction magnétique et de courants de Foucault, conformément à la norme. ISO 1463 et MIL-A-8625. Cependant, les ingénieurs doivent également vérifier graphiques de rugosité de surface Lors du dévoilement du dessin. En effet, un plaquage fin révèle les rayures de base, tandis qu'une couche de poudre épaisse les masque.
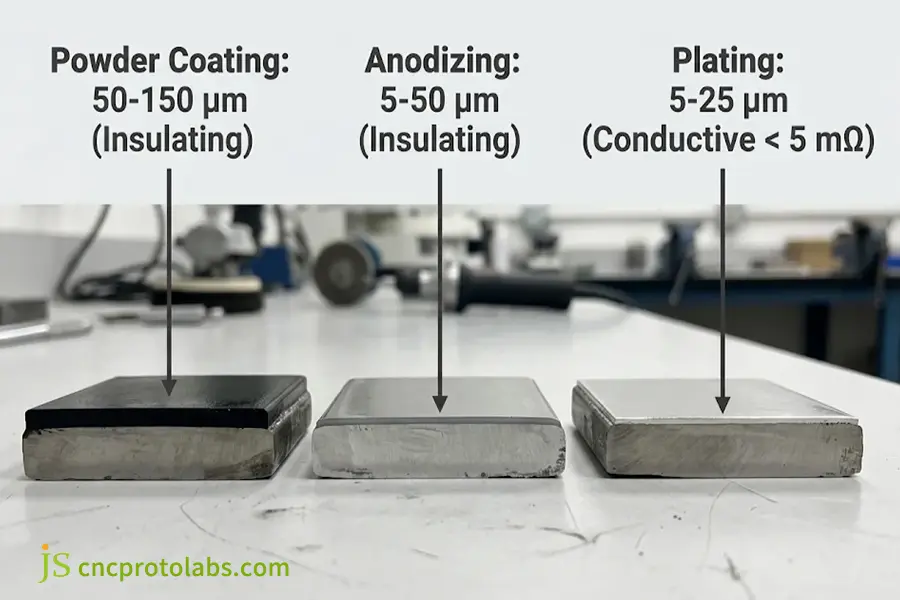
Comparaison de l'épaisseur du revêtement en coupe transversale et de la conductivité électrique entre le revêtement en poudre, l'anodisation et le plaquage.
Spécifications de finition de surface et limites de processus pour la tôlerie
Choisissez le revêtement en poudre pour la résistance à l'abrasion et aux UV, l'anodisation de type II ou III pour la résistance à l'usure de l'aluminium et le plaquage pour la conductivité et la protection contre la rouille de l'acier.
| Dimension d'ingénierie | revêtement en poudre | Anodisation de type II | Anodisation dure de type III | Placage (zinc / nickel chimique) |
| Impact sur l'épaisseur et le filetage | 50–150 μm, obstrue les filetages ≤ M4 | 5–25 μm, changement de fil minimal | 25–50 μm, tolérance de ±0,025 mm requise | 5–25 μm, accumulation uniforme ±2 μm |
| Indice de brouillard salin et d'usure | 500 à 1 000 heures et plus, coussin à haute absorption des chocs | 336 à 1 000 heures, résistance aux rayures modérée | Plus de 1 000 heures, dureté de surface de 60 à 70 HRC | 96 à plus de 500 heures, résistance à l'usure modérée |
| Substrats et conductivité | Acier et aluminium, isolant | Aluminium uniquement, isolant | Aluminium uniquement, isolant | Métaux conducteurs, résistance < 5 mΩ |
| Modes de défaillance et interdictions | Se fissure en cas de pliage après revêtement, se déforme sur les tôles minces (< 1,0 mm) à 200 °C | L'acier au carbone se dissout dans le bain et se décolore sous l'effet des UV. | Fissures d'oxyde fragiles sur les rayons de courbure serrés | Fragilisation par l'hydrogène de l'acier trempé |
En résumé, un revêtement épais en poudre polymère sera utilisé pour protéger l'acier en extérieur tandis qu'une couche d'oxyde dur protégera les pièces de précision en aluminium.
Revêtement en poudre ou anodisation : lequel est le meilleur pour la tôle ?
Dans le revêtement en poudre ou anodisation En comparaison, le revêtement en poudre est recommandé pour les composants en acier au carbone, notamment pour une utilisation en extérieur dans des environnements UV et avec des couleurs RAL personnalisées. L'anodisation est quant à elle préférable pour les boîtiers en aluminium de précision et les exigences de tolérances serrées. Le revêtement en poudre forme une couche de résine résistante aux chocs de 50 à 150 µm, tandis que l'anodisation de type II forme une couche barrière d'oxyde d'aluminium de 5 à 25 µm qui ne s'écaille pas. L'anodisation ne convient pas à l'acier et ternit sous l'effet de la lumière du soleil.
Revêtement des joints soudés et flux au sol de l'atelier
Les pièces en tôle subissent des opérations de découpe laser, de poinçonnage, de pliage et de soudage avant la finition de surface. Ce processus de fabrication détermine quel revêtement restera intact tout au long de la production.
- Masquer les imperfections de surface : Le revêtement en poudre des tôles crée un film de 50 à 150 μm qui masque les petites bavures laser, les marques de matrice de presse plieuse et les joints de soudure meulés.
- Révélation du métal de base : L'anodisation crée une couche d'oxyde translucide qui révèle les rayures et la zone affectée thermiquement de la soudure, ce qui nécessite le recours au microbillage avant l'immersion dans le bain.
- Exigence relative à la séquence de fabrication : Toutes les opérations de fabrication, y compris la découpe, le pliage et la pose des fixations PEM, doivent être effectuées avant le revêtement. Le pliage du matériau revêtu exerce des contraintes sur le rayon extérieur, ce qui provoque des fissures dans la poudre polymérisée et dans l'oxyde anodisé.
- Alternatives à l'acier inoxydable : Lorsque les boîtiers en acier inoxydable nécessitent une finition brillante et réfléchissante sans peinture ni bain chimique, les ingénieurs spécifient finition miroir pour acier inoxydable.
Résistance aux UV en extérieur vs résistance aux rayures en intérieur
L'environnement d'application permet de distinguer clairement ces deux types de revêtements isolants :
- Choisissez le revêtement en poudre pour : Boîtes en acier laminé à froid SPCC, coloris RAL personnalisés, conçues pour une utilisation extérieure. Les polyesters architecturaux résistent au farinage et à la décoloration pendant 5 à 10 ans sous l'effet du soleil.
- Choisissez l'anodisation pour : Boîtiers en aluminium 5052 ou 6061, pour une utilisation intérieure dans les hôpitaux ou les avions, et pour le matériel de laboratoire. La couche d'oxyde fait partie intégrante de l'aluminium et ne s'écaille jamais aux angles.
Anodisation, placage ou revêtement en poudre : quand choisir le placage ?
Lors de la comparaison anodisation vs placage et revêtement en poudre vs placageOptez pour le plaquage si vos pièces en tôle nécessitent un blindage électromagnétique, une conductivité électrique ou si elles ne tolèrent pas des variations dimensionnelles inférieures à 25 µm. Contrairement aux revêtements en poudre isolants et aux films d'oxyde anodisés, le zinc, le nickel chimique ou l'étain électrolytiques maintiennent la résistance de contact de surface en dessous de 5 mΩ. Le plaquage offre également une protection aux fixations en acier au carbone et aux cavités profondes, difficiles à pénétrer pour la projection de poudre électrostatique en raison de l'effet de cage de Faraday.
Exigences en matière de mise à la terre électrique et de blindage contre les interférences électromagnétiques
Les baies de télécommunications, les boîtiers d'alimentation et les panneaux de commande industriels reposent sur un contact métal-métal entre les portes et les cadres pour le blindage contre les interférences électromagnétiques. Le métal revêtu de peinture en poudre étant isolé de la mise à la terre, il est nécessaire d'utiliser des joints coûteux ou de procéder à un décapage laser des points de contact.
Le placage assure une conductivité continue sur toute la pièce :
- Placage de zinc trivalent : Empêche la corrosion des supports en acier au carbone, tout en assurant la mise à la terre du châssis, pour un prix de 0,50 $ à 2,00 $ par pièce.
- Nickelage chimique (ENP) : Assure la conductivité, la soudabilité et une excellente résistance chimique sans aucune alimentation électrique externe dans le bain.
- Sélection du processus : Les ingénieurs qui comparent les types de baignoires peuvent consulter galvanoplastie vs plaquage métallique adapter le dépôt par courant ou autocatalytique à des supports complexes.
Couverture des cavités profondes et tolérances
La pulvérisation électrostatique de poudre ne se dépose pas à l'intérieur des profilés en U profonds ni sur les brides de retour étroites. La poudre étant attirée par le bord mis à la terre le plus proche, les zones fines se remplissent de poudre. Le placage par immersion recouvre uniformément les trous borgnes et les coudes intérieurs.
L'épaisseur résiduelle au niveau des trous de jonction varie considérablement selon la finition :
- Accumulation de revêtement en poudre : Ajoute 0,05 à 0,15 mm de chaque côté (0,10 à 0,30 mm sur les diamètres des trous) et nécessite l'utilisation d'inserts en silicone pour tout trou de taraudage M4 et inférieur.
- Accumulation de placage et d'anodisation : Ajoute 0,005 à 0,025 mm de chaque côté et permet d'assembler des trous standard et des brides pliées sans alésage.
- Contrôle des tolérances de pliage : Vérifier comment finition de surface et tolérances dimensionnelles L'interaction après le pliage sur presse plieuse permet d'éviter les erreurs d'ajustement cumulatives.
Comparaison des coûts de finition de surface pour la tôle ?
Dans un comparaison des coûts de finition de surface de la tôleLe zingage et le revêtement en poudre par lots offrent les tarifs les plus avantageux, de 0,50 $ à 3,00 $ par petite pièce pour les grandes séries. L'anodisation de type II se situe dans la fourchette moyenne, avec un prix de 1,50 $ à 5,00 $ par pièce, tandis que l'anodisation dure et le nickelage chimique coûtent deux à trois fois plus cher en raison notamment du temps de bain supplémentaire et de l'utilisation de bains réfrigérés.
Coût, frais de mise en place et délais de finition de la tôlerie
Le zingage et le revêtement en poudre de couleur standard offrent le coût unitaire le plus bas en grande quantité, tandis que les petites quantités de prototypes sont soumises à des frais de cuve minimum.
|
Facteur de coût et de production |
revêtement en poudre |
Anodisation de type II |
Anodisation dure de type III |
Placage (zinc / nickel chimique) |
|
Coût unitaire du prototype (1 à 20 pièces) |
8 à 25 $/pièce (minimum par lot) |
10 à 30 $/pièce (prix minimum calculé avec le réservoir) |
20 à 50 $/pièce (installation de réservoir réfrigéré) |
6 à 20 $/pièce (zinc) ou 15 à 40 $ (nickel) |
|
Coût unitaire de production (500+ pièces) |
0,80 $ à 3,00 $/pièce (couleurs standard) |
1,50 $ à 5,00 $/pièce (transparente ou noire) |
3,50 $ à 9,00 $/partie |
0,50 $ à 2,00 $ (zinc) ou 2,00 $ à 6,00 $ (nickel) |
|
Frais minimum de lot / d'installation |
80 $ à 150 $ (100 $ à 250 $ supplémentaires pour une teinte RAL personnalisée) |
80 à 150 $ par lot |
150 à 250 $ par lot |
75 $ à 120 $ (zinc) ou 120 $ à 200 $ (nickel) |
|
Délai de livraison typique en atelier |
2 à 4 jours ouvrables |
2 à 4 jours ouvrables |
3 à 5 jours ouvrables |
2 à 3 jours ouvrables |
Facteurs de coûts cachés et règles d'économies pour les acheteurs
En tant que références de coûts pour l'industrie, nous Étude de marché sur les produits de finition 2025-2026Les coûts liés à la mise en place et au temps de trempage dans le bain représentent plus de 65 % des devis pour les finitions en petites séries. Parmi les coûts cachés figurent le masquage manuel : le fait de recouvrir les 15 trous de mise à la terre avec du ruban adhésif haute température et des bouchons en silicone peut coûter plus cher que le revêtement lui-même.
Trois conseils pour réduire les devis de finition :
- Spécifiez les couleurs standard pour les prototypes : Utilisez une finition anodisée standard noire mate, grise texturée ou transparente pour vos prototypes afin d'économiser de 100 $ à 250 $ sur les frais de mise en place par couleur.
- Consolider les zones masquées : Placez les plots de mise à la terre près du bord du panneau, là où le masquage par prise unique ou par dénudage rapide est efficace.
- Adaptation du placage à l'acier : Choisissez du zinc jaune trivalent ou transparent pour les supports en acier d'intérieur, sauf si l'exposition chimique nécessite un nickelage chimique.
Comment choisir la meilleure finition de surface pour la tôle ?
Pour choisir le meilleur finition de surface pour tôlerieIl existe quatre critères à considérer, dans l'ordre suivant : le matériau du métal de base, la nécessité d'une mise à la terre, les tolérances d'assemblage admissibles et l'environnement d'exploitation. La prise en compte du métal de base exclut d'emblée l'anodisation des composants en acier, tandis que la nécessité d'une mise à la terre limite le placage pour les boîtiers protégés contre les interférences électromagnétiques.
Flux de travail de sélection technique en quatre étapes
Vérifiez tous les dessins de fabrication 2D en utilisant les quatre filtres séquentiels suivants :
- Filtre 1 (Matériau de base) : Si le matériau de base est de l'acier au carbone ou de l'acier inoxydable, excluez l'anodisation et optez pour un revêtement en poudre ou un placage. Si le matériau de base est de l'aluminium 5052 ou 6061, passez au filtre 2.
- Filtre 2 (Continuité électrique) : Si le boîtier nécessite un blindage EMI ou une mise à la terre du châssis par les joints, utilisez un placage de zinc, d'étain ou de nickel chimique. Sinon, passez au filtre 3.
- Filtre 3 (Tolérance d'assemblage) : Si la conception implique des rails de glissement étroits, de faibles jeux PEM et une tolérance de ±0,02 mm sans budget pour le masquage, utilisez une anodisation de type II/III (pour l'aluminium) ou un placage mince (pour l'acier). Si les tolérances dépassent ±0,15 mm, consultez le filtre 4.
- Filtre 4 (Environnement d'exploitation) : Pour une exposition extérieure aux UV, une résistance aux chocs importante ou le marquage de couleurs, optez pour un revêtement en poudre polyester. Pour une forte usure due au frottement sur l'aluminium, choisissez une anodisation dure de type III.
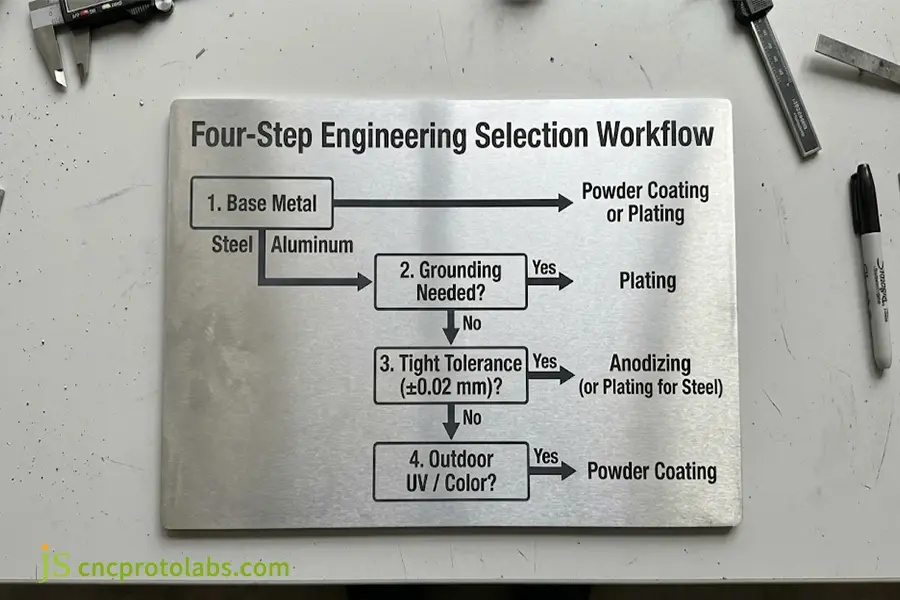
Processus d'ingénierie en quatre étapes pour la sélection du revêtement en poudre, de l'anodisation ou du plaquage sur des pièces en tôle.
Étude de cas en atelier : Correction des défauts de mise à la terre et de tolérance sur une passerelle en aluminium
Portée du projet et défaillances initiales du revêtement en poudre
Un client nord-américain du secteur de l'IoT industriel devait fabriquer 300 boîtiers pour passerelles sans fil extérieures en aluminium 5052-H32 de 2,0 mm d'épaisseur avec revêtement en poudre noir mat intégral. L'assemblage du premier article a révélé deux problèmes de production :
- Défaillance de la mise à la terre : L'épaisseur de revêtement de 95 μm pour l'isolation interne du bossage du circuit imprimé a entraîné une résistance de contact > 500 Ω, ce qui a conduit à l'échec des tests CEM.
- Interférence de glissement : L'épaisseur du revêtement a été augmentée de 0,19 mm sur les deux faces à l'intérieur des rails de guidage du couvercle.
Solution de finition hybride de précision JS
Les ingénieurs de JS Precision ont remplacé le revêtement en poudre intégral par un processus hybride en deux étapes :
- Revêtement de conversion de pièce complète : L'ensemble de la pièce a été recouvert d'un revêtement de conversion au chromate trivalent de 5 μm afin de maintenir des tolérances de rail strictes et la conductivité du châssis.
- Revêtement en poudre extérieur sélectif : Les faces cosmétiques extérieures étaient uniquement recouvertes d'une poudre de polyester noire mate pulvérisée.
Résultats de production vérifiés
- Résistance de contact : Réduite de > 500 Ω à 2,1 mΩ, répondant aux exigences de mise à la terre CEM.
- Dégagement d'assemblage : L'écart entre le rail du couvercle coulissant a été maintenu à ±0,015 mm.
- Économies sur le coût unitaire : Réduction des coûts de finition de 22 % par rapport au masquage manuel de 24 points de mise à la terre internes.
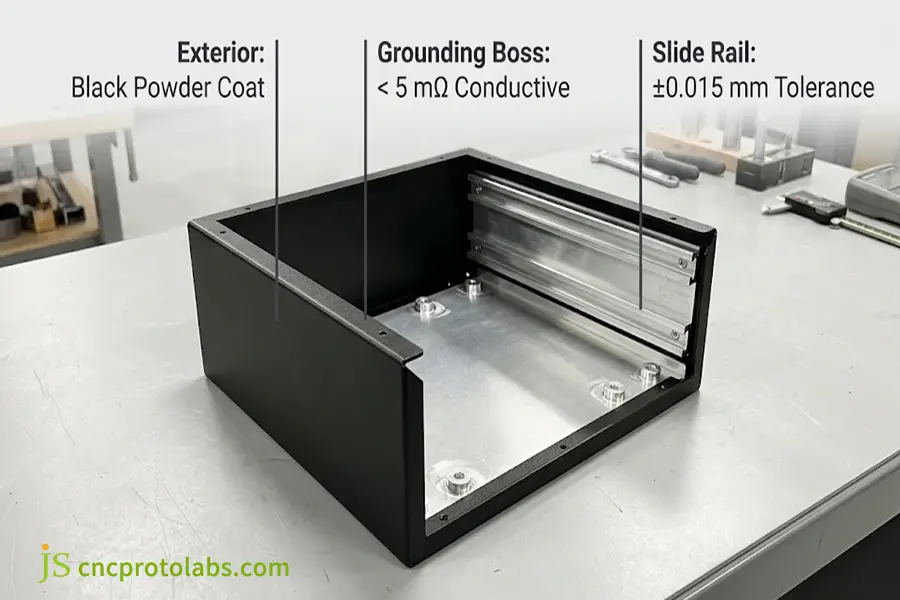
Finition hybride sur un boîtier de passerelle en aluminium 5052 avec revêtement en poudre noir extérieur et rails de glissement intérieurs conducteurs.
FAQ
Pour les petites séries, quel est le coût comparatif entre le revêtement en poudre et l'anodisation ?
Pour 1 à 20 prototypes, le revêtement en poudre noir ou blanc standard est plus économique que l'anodisation car il évite les frais de mise en place de la couleur (100 à 250 $). L'anodisation de type II (noir ou transparent) nécessite un minimum de 80 à 150 $ par bain. Le coût de l'anodisation dure de type III est de 40 à 80 %. plus en raison de l'énergie nécessaire pour le bain réfrigéré et les longs trajets du réservoir.
Quel procédé offre la meilleure résistance à la corrosion : l’anodisation ou le revêtement en poudre ?
Le revêtement en poudre polyester appliqué sur une sous-couche de zinc, utilisé en extérieur, offre une meilleure résistance à la corrosion que l'anodisation de type II. En effet, le premier résiste à plus de 1 000 heures de tests au brouillard salin selon la norme ASTM B117-23, contre seulement 336 heures pour la seconde. Cependant, les rayures plus profondes que la couche de revêtement en poudre sur l'acier permettent à la rouille de se former en dessous, tandis que la couche d'oxyde anodique adhère à l'aluminium.
Quelle est la différence entre l'épaisseur d'un revêtement en poudre et l'épaisseur d'une anodisation ?
Le revêtement en poudre crée une couche de 50 à 150 µm, augmentant le diamètre de 0,10 à 0,30 mm, et nécessite des bouchons en silicone dans les filetages à tolérance serrée. L'anodisation de type II, d'une épaisseur de 5 à 25 µm, présente une épaisseur de 50 % à l'entrée et à la sortie. Elle garantit des tolérances d'assemblage de tôlerie très serrées.
Peut-on utiliser l'anodisation plutôt que le plaquage pour les pièces en tôle d'acier ?
Non, le bain d'acide utilisé pour l'anodisation corrode l'acier au carbone et l'acier inoxydable en dissolvant les composants plutôt qu'en créant une couche d'oxyde protectrice. Le placage approprié pour la tôle d'acier est le zinc trivalent, le nickel chimique ou le chrome. Ce placage crée une couche métallique de 5 à 25 μm qui protège contre la rouille et maintenir des filetages précis et une conductivité adéquate.
Comment choisir entre le revêtement en poudre, l'anodisation et le plaquage pour la tôle ?
Examinez dans cet ordre le matériau du substrat, les exigences de mise à la terre, les tolérances et l'environnement d'application. Utilisez un revêtement en poudre pour les boîtiers extérieurs en acier et les couleurs RAL. Utilisez l'anodisation pour les boîtiers en aluminium à tolérances serrées. Utilisez le plaquage pour les pièces en acier ou pour les boîtiers en aluminium mis à la terre nécessitant une résistance de mise à la terre inférieure à 5 mΩ.
L'anodisation est-elle préférable au revêtement en poudre pour les boîtiers en aluminium ?
L'anodisation est préférable pour les boîtiers en aluminium destinés à l'électronique interne, à l'aérospatiale et au secteur médical, où des tolérances serrées et des surfaces d'aspect métallique sont requises, ainsi qu'une résistance aux rayures et à l'écaillage. Le revêtement en poudre est quant à lui plus adapté aux applications extérieures (armoires et protections) nécessitant une résistance aux UV et aux chocs, ainsi que des couleurs RAL personnalisées.
Conclusion
Choisir le bon finition de surface pour tôlerie Il s'agit d'équilibrer la compatibilité du substrat, la conductivité électrique et les tolérances avant de lancer la production. Le revêtement en poudre est courant sur les pièces en acier destinées à l'extérieur ainsi que sur les boîtiers peints ; l'anodisation garantit que la peinture des boîtiers en aluminium à tolérances serrées ne s'écaillera pas ; et le plaquage est nécessaire pour les composants et la visserie en acier mis à la terre.
Téléchargez gratuitement notre guide sur la finition de surface et le tolérancement des tôles (PDF), ou téléchargez vos fichiers STEP/DXF pour consulter les ingénieurs de JS Precision pour une analyse DFM gratuite. services de finition de surface personnalisés citation.
