 العربية



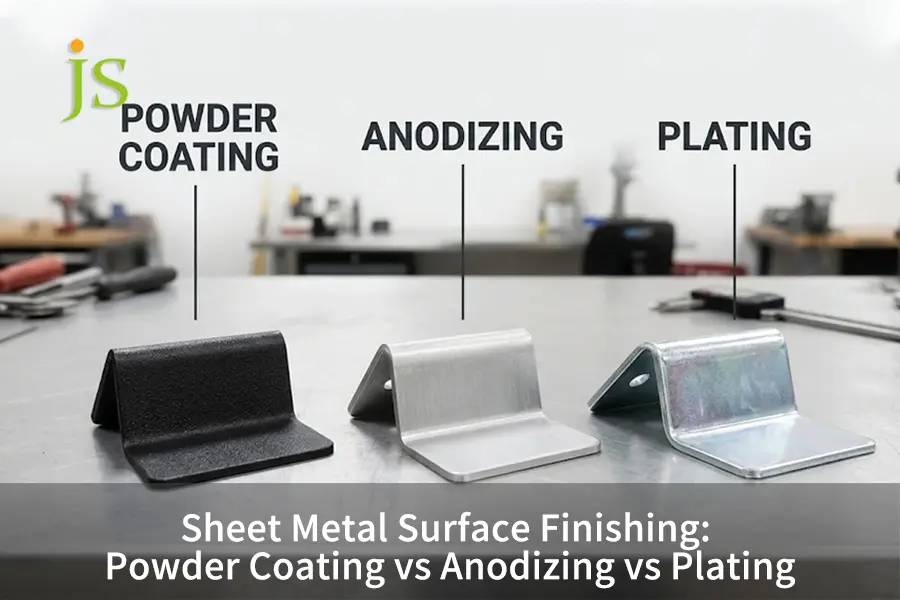

عند التقييم الطلاء بالمسحوق مقابل الأنودة مقابل الطلاء الكهربائي بالنسبة لأجزاء الصفائح المعدنية، فإن أفضل البدائل ستكون الطلاء بالمسحوق للهياكل الفولاذية الكربونية الخارجية والألوان المخصصة، والأنودة للهياكل المصنوعة من الألومنيوم الدقيق، والطلاء للتأريض الكهربائي والمثبتات الفولاذية.
الخطوة الأولى في مرحلة ما بعد المعالجة لـ تصنيع الصفائح المعدنيةتُعدّ جميع أنواع التشطيبات الثلاثة فعّالة على منتجات معينة:
- الطلاء بالبودرة: يشكل طبقة بوليمر عازلة بسمك 50-150 ميكرومتر على الفولاذ والألومنيوم.
- الأنودة: يحول مادة الألومنيوم إلى أكسيد صلب عازل بسمك 5-50 ميكرومتر.
- تصفيح: ترسيب طبقة موصلة من الزنك أو النيكل بسمك 5-25 ميكرومتر على المواد الموصلة.
بالنظر إلى الطلاء بالمسحوق مقابل الأنودة للصفائح المعدنية يؤدي الطلاء المبكر بالتزامن مع عملية الطلاء إلى تجنب أي عوائق في عملية التجميع والصدأ في المستقبل.
لمحة سريعة عن تشطيبات أسطح الصفائح المعدنية
يوفر طلاء المسحوق حماية جيدة من العوامل الجوية والعديد من الألوان للاختيار من بينها، ويضمن الأنودة وجود تحمل للألمنيوم دون أي تقشير، والطلاء هو الوحيد الذي يتمتع بالتوصيل الكهربائي.
| مقياس المقارنة | طلاء مسحوقي | الأنودة (النوع الثاني / الثالث) | الطلاء (الزنك / النيكل) |
| المعادن المتوافقة | الفولاذ الكربوني، الفولاذ المقاوم للصدأ، الألومنيوم | الألومنيوم والتيتانيوم والمغنيسيوم فقط | الفولاذ الكربوني، والنحاس، والنحاس الأصفر، والمعادن الموصلة |
| الموصلية الكهربائية | عازل (يمنع مرور التيار) | عازل (يمنع التيار السطحي) | موصل (يحافظ على التأريض) |
| سُمك الطلاء | 50-150 ميكرومتر (غشاء بوليمر سميك) | 5-25 ميكرومتر (النوع الثاني) / 25-50 ميكرومتر (النوع الثالث) | 5-25 ميكرومتر (طبقة معدنية رقيقة) |
| ميزة الهندسة الأساسية | 500-1000+ ساعة من التعرض لرذاذ الملح، ألوان RAL كاملة | لا يوجد خطر للتقشير، مقاومة عالية للخدش | حماية من التداخل الكهرومغناطيسي، تحافظ على الخيوط الدقيقة |
الطلاء بالمسحوق مقابل الأنودة مقابل الطلاء الكهربائي: كيف تتم مقارنتها؟
عند المقارنة الطلاء بالمسحوق مقابل الأنودة مقابل الطلاء الكهربائي ل تشطيب الصفائح المعدنيةتكمن الاختلافات بين هذه الطرق في الغالب في سُمك الطلاء، وتوافق المواد، والتوصيل الكهربائي. تُطبّق عملية الطلاء بالمسحوق طبقة من البوليمر بسُمك يتراوح بين 50 و150 ميكرومتر على الفولاذ أو الألومنيوم. وتُطبّق عملية الأنودة طبقة من الأكسيد المُقسّى بسُمك يتراوح بين 5 و50 ميكرومتر على الألومنيوم. أما الطلاء الكهربائي فيُطبّق طبقة من المعدن الموصل بسُمك يتراوح بين 5 و25 ميكرومتر.
المواصفات الهندسية الأساسية وحدود العمليات
أي معالجة سطحية تُحدث علامات على القطعة وتجعل المعدن يتصرف بشكل مختلف عند تعرضه للرطوبة أو الكهرباء. يمنع الاختبار المبكر مهندسي تشطيب الأسطح من طلب استخدام مواد كيميائية غير متوافقة. المواد المستخدمة في تشطيب الأسطح يتم إذابتها بطرق مختلفة: الفولاذ الكربوني في حمام أنودة حمضي والألومنيوم لثلاثة تشطيبات مختلفة.
تؤكد الاختبارات الصناعية الموحدة كيفية أداء كل نوع من أنواع الطلاء تحت الضغط:
- قدرة التحمل في رذاذ الملح: وفق ASTM B117-23 ووفقًا لمعايير ISO 9227-22 لاختبارات رش الملح المحايد، فإن عملية الأنودة من النوع الثاني المختومة قادرة على مقاومة الصدأ الأبيض لمدة 336 - 1000 ساعة، والطلاء الخارجي بمسحوق البوليستر لمدة 500 - 1000+ ساعة.
- سُمك الطلاء وخشونة السطح: يتم قياس سمك الطلاء من خلال ورش العمل باستخدام تقنيات الحث المغناطيسي والتيارات الدوامية وفقًا لـ ISO 1463 و MIL-A-8625. ومع ذلك، يحتاج المهندسون أيضًا إلى التحقق من مخططات خشونة تشطيب السطح عند إزالة الرسم. وذلك لأن الطلاء الرقيق يُظهر الخدوش الأساسية بينما يُخفيها الطلاء السميك.
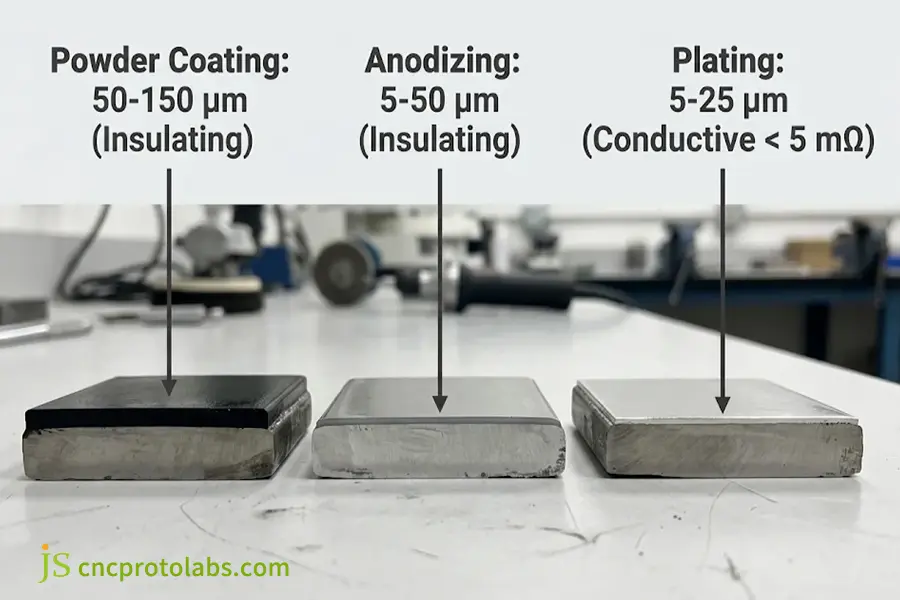
مقارنة سمك طبقة الطلاء في المقطع العرضي والتوصيل الكهربائي عبر الطلاء بالمسحوق، والأنودة، والطلاء الكهربائي.
مواصفات تشطيب سطح الصفائح المعدنية وحدود العملية
اختر الطلاء المسحوقي لمقاومة التآكل والأشعة فوق البنفسجية، والأنودة من النوع الثاني أو الثالث لمقاومة التآكل في الألومنيوم، والطلاء الكهربائي للتوصيلية ومقاومة الصدأ في الفولاذ.
| الأبعاد الهندسية | طلاء مسحوقي | الأنودة من النوع الثاني | طلاء أنودة صلب من النوع الثالث | الطلاء (الزنك / النيكل غير الكهربائي) |
| السماكة وتأثير الخيط | 50-150 ميكرومتر، يسد الخيوط ≤ M4 | 5-25 ميكرومتر، تغيير طفيف في الخيط | 25-50 ميكرومتر، يحتاج إلى هامش خطأ ±0.025 مم | 5-25 ميكرومتر، تراكم منتظم ±2 ميكرومتر |
| تصنيف مقاومة الرذاذ الملحي والتآكل | 500-1000+ ساعة، وسادة عالية التأثير | 336-1000 ساعة، مقاومة متوسطة للخدش | أكثر من 1000 ساعة، صلابة سطحية من 60 إلى 70 HRC | 96-500+ ساعة، مقاومة متوسطة للتآكل |
| الركائز والتوصيلية | الفولاذ والألومنيوم، عازل | الألومنيوم فقط، عازل | الألومنيوم فقط، عازل | المعادن الموصلة، مقاومة أقل من 5 ملي أوم |
| أنماط الفشل والمحظورات | يتشقق إذا تم ثنيه بعد الطلاء، ويشوه الصفائح الرقيقة (أقل من 1.0 مم) عند درجة حرارة 200 درجة مئوية | يذوب الفولاذ الكربوني في الحمام، ويتلاشى لونه تحت ضوء الأشعة فوق البنفسجية | تشققات أكسيد هشة على أنصاف أقطار الانحناء الضيقة | التقصف الهيدروجيني على الفولاذ المقوى |
باختصار، سيتم استخدام طلاء مسحوق البوليمر السميك لحماية الفولاذ في الهواء الطلق بينما سيحمي الأكسيد الصلب الأجزاء الدقيقة المصنوعة من الألومنيوم.
الطلاء بالمسحوق مقابل الأنودة: أيهما أفضل للصفائح المعدنية؟
في الطلاء بالمسحوق مقابل الأنودة للمقارنة، اختر طلاء المسحوق لمكونات الفولاذ الكربوني، للاستخدام في البيئات الخارجية المعرضة للأشعة فوق البنفسجية، مع ألوان RAL مخصصة، واختر الأنودة لهياكل الألومنيوم الدقيقة ومتطلبات التفاوتات العالية. ينتج عن طلاء المسحوق طبقة راتنجية مقاومة للصدمات بسماكة 50-150 ميكرومتر، بينما تنتج عن الأنودة من النوع الثاني طبقة عازلة من أكسيد الألومنيوم بسماكة 5-25 ميكرومتر لا تتشقق أو تتقشر أبدًا. لا يمكن استخدام الأنودة مع الفولاذ، وستفقد بريقها تحت أشعة الشمس.
طلاء اللحامات الملحومة وتدفق أرضية المصنع
تخضع الأجزاء المعدنية لعمليات القطع بالليزر، والتثقيب، والثني، واللحام قبل تشطيب السطح. وتحدد هذه العملية التصنيعية نوع الطلاء الذي سيصمد خلال عملية التصنيع دون أن يتأثر.
- إخفاء عيوب السطح: يؤدي طلاء الصفائح المعدنية بالمسحوق إلى إنشاء طبقة يتراوح سمكها من 50 إلى 150 ميكرومتر تخفي النتوءات الصغيرة الناتجة عن الليزر، وعلامات قوالب مكابس الثني، ووصلات اللحام الأرضية.
- الكشف عن المعدن الأساسي: تُنتج عملية الأنودة طبقة أكسيد شفافة تظهر الخدوش والمنطقة المتأثرة بالحرارة في اللحام، مما يستلزم استخدام السفع بالخرز قبل غمر الخزان.
- متطلبات تسلسل التصنيع: يجب إتمام جميع عمليات التصنيع، بما في ذلك القطع والثني وتركيب مثبتات PEM، قبل الطلاء. يؤدي ثني المادة المطلية إلى إجهاد نصف القطر الخارجي، مما يتسبب في تشقق كل من المسحوق المعالج وأكسيد الأنودة.
- بدائل الفولاذ المقاوم للصدأ: عندما تحتاج العلب المصنوعة من الفولاذ المقاوم للصدأ إلى لمسة نهائية عاكسة لامعة دون استخدام الطلاء أو الأحواض الكيميائية، يحدد المهندسون تشطيب المرآة للفولاذ المقاوم للصدأ.
مقاومة الأشعة فوق البنفسجية في الهواء الطلق مقابل مقاومة الخدوش في الأماكن المغلقة
تُفرّق بيئة التطبيق بوضوح بين هذين النوعين من الطلاءات العازلة:
- اختر الطلاء المسحوقي لـ: صناديق فولاذية مدلفنة على البارد من نوع SPCC، بألوان RAL حسب طلب العميل، ومناسبة للاستخدام الخارجي. تتميز أقمشة البوليستر المعمارية بمقاومتها للتشقق وتلاشي اللون لمدة تصل إلى 5 إلى 10 سنوات عند تعرضها لأشعة الشمس.
- اختر عملية الأنودة من أجل: تُستخدم هذه الأجهزة في علب مصنوعة من الألومنيوم 5052 أو 6061، وفي التطبيقات الداخلية للمستشفيات والطائرات، وفي معدات المختبرات. طبقة الأكسيد جزء لا يتجزأ من الألومنيوم، ولن تتقشر أبدًا من الزوايا.
الأنودة مقابل الطلاء مقابل الطلاء بالمسحوق: متى يجب عليك اختيار الطلاء؟
عند المقارنة الأنودة مقابل الطلاء و الطلاء بالمسحوق مقابل الطلاء الكهربائياختر الطلاء إذا كانت أجزاء الصفائح المعدنية لديك تتطلب حماية من التداخل الكهرومغناطيسي، أو توصيلًا كهربائيًا، أو إذا كانت لا تتحمل اختلافات في الأبعاد أقل من 25 ميكرومتر. على عكس الطلاءات المسحوقية العازلة وأغشية الأكسيد المؤكسد، يحافظ طلاء الزنك أو النيكل أو القصدير الكهربائي على مقاومة تلامس سطحية أقل من 5 ملي أوم. كما يوفر الطلاء حاجزًا أمام مثبتات الفولاذ الكربوني وثقوب الصفائح العميقة التي يصعب على رذاذ المسحوق الكهروستاتيكي اختراقها بسبب حماية قفص فاراداي.
متطلبات التأريض الكهربائي والحماية من التداخل الكهرومغناطيسي
تعتمد أنظمة رفوف الاتصالات، وصناديق إمداد الطاقة، ولوحات التحكم الصناعية على التلامس المعدني بين الأبواب والإطارات لتوفير الحماية من التداخل الكهرومغناطيسي. يُعزل المعدن المطلي بالمسحوق عن التأريض الكهربائي؛ لذا، يلزم استخدام حشوات باهظة الثمن أو إزالة طبقة العزل بالليزر من نقاط التلامس.
تضمن عملية الطلاء استمرارية التوصيل الكهربائي عبر الجزء بأكمله:
- طلاء الزنك ثلاثي التكافؤ: يمنع صدأ دعامات الفولاذ الكربوني، مع الحفاظ على تأريض الهيكل مقابل 0.50 دولار إلى 2.00 دولار لكل قطعة.
- طلاء النيكل غير الكهربائي (ENP): يوفر التوصيلية، وقابلية اللحام، ومقاومة كيميائية ممتازة دون الحاجة إلى أي طاقة كهربائية خارجية في الحمام.
- اختيار العملية: يمكن للمهندسين الذين يقارنون أنواع الحمامات مراجعة الطلاء الكهربائي مقابل طلاء المعادن لمطابقة الترسيب المدفوع بالتيار أو الترسيب التحفيزي الذاتي مع الأقواس المعقدة.
تغطية التجاويف العميقة والتفاوتات
لن يترسب رذاذ المسحوق الكهروستاتيكي على السطح الداخلي للقنوات العميقة على شكل حرف U أو حواف الإرجاع الضيقة. ولأن المسحوق ينجذب إلى أقرب حافة مؤرضة، فإن المناطق الرقيقة ستمتلئ بالمسحوق. أما الطلاء بالغمر فيغطي الثقوب المغلقة والانحناءات الداخلية بالتساوي.
يختلف التراكم البُعدي على فتحات التزاوج اختلافًا كبيرًا باختلاف نوع التشطيب:
- تراكم الطلاء المسحوقي: يضيف 0.05-0.15 مم لكل جانب (0.10-0.30 مم على أقطار الثقوب) ويستلزم استخدام حشوات السيليكون لأي ثقب صنبور M4 وما دونه.
- تراكم الطلاء والأنودة: يضيف 0.005-0.025 مم لكل جانب ويسمح بتجميع الثقوب القياسية والشفاه المنحنية دون الحاجة إلى التوسيع.
- التحكم في التفاوتات في عملية الانحناء: التحقق من كيفية تشطيب الأسطح والتفاوتات البُعدية يمنع التفاعل بعد تشكيل مكبس الفرامل تراكم أخطاء التركيب.
ما هي مقارنة تكلفة تشطيب سطح الصفائح المعدنية؟
في مقارنة تكلفة تشطيب الأسطح المعدنية للصفائح المعدنيةتُعدّ عمليات طلاء الزنك والطلاء المسحوقي الدفعي من أكثر الطرق اقتصاديةً من حيث التكلفة، حيث تتراوح بين 0.50 و3.00 دولارات أمريكية للقطعة الواحدة عند الإنتاج بكميات كبيرة. أما عملية الأنودة من النوع الثاني فتقع ضمن النطاق المتوسط، حيث تتراوح تكلفتها بين 1.50 و5.00 دولارات أمريكية للقطعة الواحدة، بينما تصل تكلفة الأنودة الصلبة وطلاء النيكل الكيميائي إلى ضعف أو ثلاثة أضعاف التكلفة الأصلية، وذلك بسبب زيادة وقت المعالجة في الخزانات واستخدام أحواض التبريد، بالإضافة إلى عوامل أخرى.
تكلفة تشطيب الصفائح المعدنية، ورسوم الإعداد، وفترات التسليم
تُعد عملية طلاء الزنك وطلاء المسحوق ذو اللون العام الأقل تكلفة للوحدة الواحدة عند الإنتاج بكميات كبيرة، بينما تخضع كميات النماذج الأولية الصغيرة لرسوم خزان دنيا.
|
التكلفة وعامل الإنتاج |
طلاء مسحوقي |
الأنودة من النوع الثاني |
طلاء أنودة صلب من النوع الثالث |
الطلاء (الزنك / النيكل غير الكهربائي) |
|
تكلفة الوحدة النموذجية (1-20 قطعة) |
8-25 دولارًا للقطعة الواحدة (حسب الحد الأدنى للكمية) |
10-30 دولارًا للقطعة الواحدة (حسب الحد الأدنى لسعر الخزان) |
20-50 دولارًا للجزء الواحد (إعداد خزان التبريد) |
6-20 دولارًا للجزء (زنك) أو 15-40 دولارًا (نيكل) |
|
تكلفة وحدة الإنتاج (500+ قطعة) |
0.80 دولار - 3.00 دولار للجزء (الألوان القياسية) |
1.50 دولار - 5.00 دولار للقطعة الواحدة (شفاف أو أسود) |
3.50 - 9.00 دولارات للجزء |
0.50 دولار - 2.00 دولار (زنك) أو 2.00 دولار - 6.00 دولار (نيكل) |
|
الحد الأدنى لرسوم تجهيز الموقع |
80-150 دولارًا (100-250 دولارًا إضافية للألوان المخصصة RAL) |
80-150 دولارًا لكل دفعة |
150-250 دولارًا لكل دفعة |
75-120 دولارًا (زنك) أو 120-200 دولارًا (نيكل) |
|
المدة الزمنية النموذجية للمتجر |
2-4 أيام عمل |
2-4 أيام عمل |
3-5 أيام عمل |
2-3 أيام عمل |
عوامل التكلفة الخفية وقواعد توفير المشتري
كمعايير تكلفة صناعية من دراسة سوق تشطيب المنتجات 2025-2026تشكل تكاليف تجهيز المعدات ووقت بقاء الطلاء في الخزان أكثر من 65% من تكاليف عروض أسعار التشطيب للكميات الصغيرة. وتشمل التكاليف الخفية التغطية اليدوية، حيث قد تتجاوز تكلفة تغطية فتحات التأريض الخمس عشرة بشريط مقاوم للحرارة العالية وسدادات السيليكون تكلفة الطلاء نفسه.
ثلاث نصائح لتقليل تكاليف التشطيب:
- حدد الألوان القياسية للنماذج الأولية: استخدم اللون الأسود غير اللامع القياسي أو الرمادي المحكم أو طلاء الأنودة الشفاف للنماذج الأولية لتوفير ما بين 100 دولار و 250 دولارًا في تكلفة الإعداد لكل لون.
- توحيد المناطق المقنعة: حدد مواقع نقاط التأريض بالقرب من حافة اللوحة حيث يكون استخدام قابس واحد أو شريط سريع للتغطية فعالاً.
- مطابقة الطلاء مع الفولاذ: اختر الزنك الأصفر ثلاثي التكافؤ أو الزنك الشفاف للأقواس الفولاذية الداخلية ما لم يتطلب التعرض للمواد الكيميائية طلاء النيكل غير الكهربائي.
كيف تختار أفضل تشطيب سطحي للصفائح المعدنية؟
لاختيار الأفضل تشطيب سطح الصفائح المعدنيةهناك أربعة معايير يجب مراعاتها، بالترتيب التالي: مادة المعدن الأساسي، والحاجة إلى التأريض الكهربائي، والتفاوت المسموح به في التجميع، وبيئة التشغيل. إن مراعاة المعدن الأساسي مباشرةً سيؤدي تلقائيًا إلى استبعاد عملية الأنودة للمكونات الفولاذية، بينما ستحد الحاجة إلى التأريض الكهربائي من إمكانية استخدام الطلاء في العلب المحمية من التداخل الكهرومغناطيسي.
سير عمل اختيار الهندسة المكون من أربع خطوات
تحقق من جميع رسومات التصنيع ثنائية الأبعاد باستخدام المرشحات التسلسلية الأربعة التالية:
- المرشح 1 (المادة الأساسية): إذا كانت المادة الأساسية من الفولاذ الكربوني أو الفولاذ المقاوم للصدأ، فاستبعد عملية الأنودة واختر الطلاء المسحوق أو الطلاء الكهربائي. أما إذا كانت المادة الأساسية من الألومنيوم 5052 أو 6061، فانتقل إلى المرحلة الثانية.
- المرشح 2 (الاستمرارية الكهربائية): إذا كان الغلاف يتطلب حماية من التداخل الكهرومغناطيسي أو تأريض الهيكل عبر اللحامات، فاستخدم طلاء الزنك أو القصدير أو النيكل غير الكهربائي. وإلا، فانتقل إلى المرشح 3.
- المرشح 3 (تفاوت التجميع): إذا كان التصميم يتضمن مسارات انزلاق ضيقة، وفجوات صغيرة بين مكونات PEM، وتفاوتًا قدره ±0.02 مم دون احتساب تكلفة التغطية، فاستخدم الأنودة من النوع الثاني/الثالث (للألومنيوم) أو الطلاء الرقيق (للفولاذ). إذا تجاوزت التفاوتات ±0.15 مم، فانتقل إلى المرشح 4.
- المرشح 4 (بيئة التشغيل): للحصول على مقاومة عالية للأشعة فوق البنفسجية الخارجية، أو مقاومة كبيرة للصدمات، أو ألوان مميزة للعلامة التجارية، اختر طلاء مسحوق البوليستر. وللحصول على احتكاك انزلاقي عالي على الألومنيوم، اختر طلاء الأنودة الصلب من النوع الثالث.
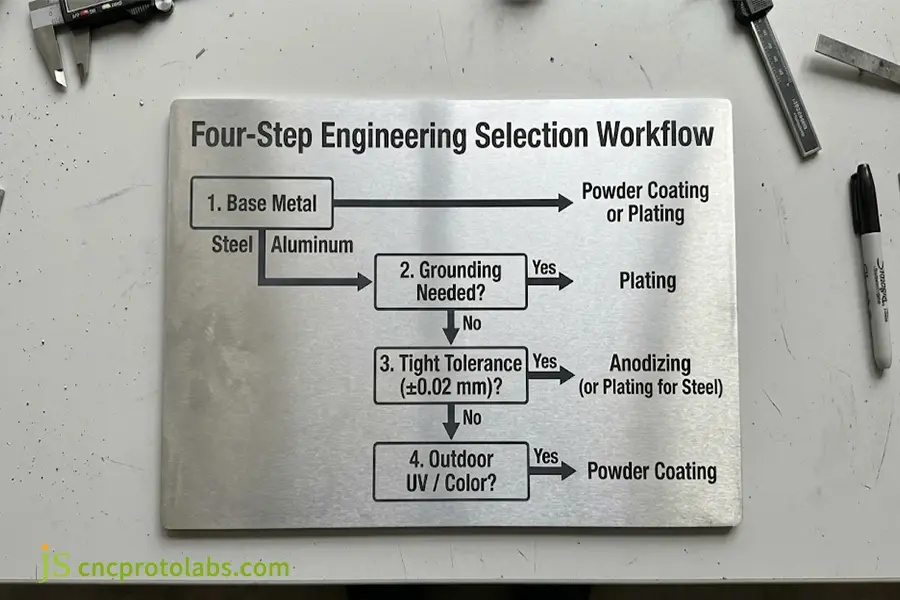
سير عمل هندسي من أربع خطوات لاختيار الطلاء بالمسحوق أو الأنودة أو الطلاء على أجزاء الصفائح المعدنية.
دراسة حالة من أرضية المصنع: إصلاح أعطال التأريض والتفاوتات في بوابة ألومنيوم
نطاق المشروع وفشل الطلاء المسحوقي الأولي
عميل في أمريكا الشمالية متخصص في إنترنت الأشياء الصناعية، مطلوب منه تصنيع 300 غلاف لبوابات لاسلكية خارجية من الألومنيوم 5052-H32 بسماكة 2.0 مم، مع طلاء مسحوقي أسود غير لامع يغطي الهيكل بالكامل. وقد كشف تجميع النموذج الأولي عن مشكلتين في الإنتاج:
- فشل التأريض: أدى سمك الطلاء البالغ 95 ميكرومتر لعزل نتوء لوحة الدوائر المطبوعة الداخلية إلى مقاومة تلامس > 500 أوم، وبالتالي فشل اختبارات التوافق الكهرومغناطيسي.
- تداخل الانزلاق: تمت زيادة سمك الطلاء على كلا الجانبين بمقدار 0.19 مم داخل قضبان توجيه الغطاء.
حلول التشطيب الهجينة الدقيقة من JS
قام مهندسو شركة JS Precision باستبدال طلاء المسحوق لكامل الجسم بعملية هجينة من خطوتين:
- طلاء تحويل كامل للأجزاء: تم طلاء الجزء بأكمله بطبقة تحويل من الكرومات ثلاثي التكافؤ بسمك 5 ميكرومتر للحفاظ على دقة التفاوتات في القضبان وموصلية الهيكل.
- طلاء مسحوقي خارجي انتقائي: تم طلاء الأسطح التجميلية الخارجية فقط بمسحوق البوليستر الأسود غير اللامع المرشوش.
نتائج إنتاج موثقة
- مقاومة التلامس: تم تخفيضها من > 500 أوم إلى 2.1 ملي أوم، مما يفي بمتطلبات التأريض EMC.
- مساحة التجميع: تم الحفاظ على الفجوة بين سكة الغطاء المنزلق عند ±0.015 مم
- توفير في تكلفة الوحدة: تم تخفيض تكاليف التشطيب بنسبة 22% مقارنة بتغطية 24 نقطة أرضية داخلية يدويًا.
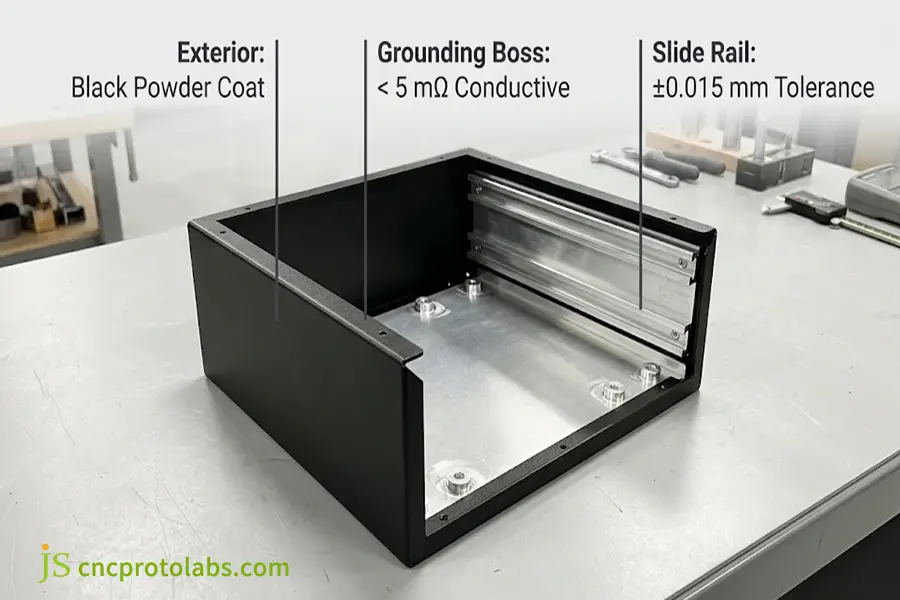
تشطيب هجين على غلاف بوابة من الألومنيوم 5052 يتميز بطلاء مسحوق أسود خارجي وقضبان انزلاق داخلية موصلة.
الأسئلة الشائعة
كيف تتم مقارنة تكلفة الطلاء بالبودرة مقابل تكلفة الأنودة بالنسبة للكميات الصغيرة؟
بالنسبة للنماذج الأولية من 1 إلى 20 نموذجًا، يُعدّ الطلاء القياسي بالمسحوق الأسود أو الأبيض أكثر اقتصادية من الأنودة، لأنه يُجنّب تكلفة تجهيز اللون التي تتراوح بين 100 و250 دولارًا. أما الأنودة الشفافة أو السوداء من النوع الثاني، فتتطلب حدًا أدنى للتكلفة يتراوح بين 80 و150 دولارًا للخزان. تتراوح تكلفة عملية الأنودة الصلبة من النوع الثالث بين 40% و80% ويرجع ذلك بشكل أكبر إلى الطاقة المطلوبة لحمام التبريد وتشغيل الخزان لفترات طويلة.
أيهما أكثر مقاومة للتآكل: الأنودة أم الطلاء المسحوق؟
يتميز طلاء مسحوق البوليستر فوق طبقة أساسية من الزنك، المستخدم في الهواء الطلق، بمقاومة أطول للتآكل مقارنةً بالأكسدة من النوع الثاني، حيث يتحمل الأول أكثر من 1000 ساعة في اختبارات رش الملح وفقًا لمعيار ASTM B117-23، بينما يقاوم الثاني 336 ساعة فقط. ومع ذلك، فإن الخدوش الأعمق من طبقة طلاء المسحوق على الفولاذ تسمح بتكوّن الصدأ تحتها، بينما تلتصق طبقة أكسيد الأنود بالألمنيوم.
ما الفرق بين سمك الطلاء المسحوق وسمك الأنودة؟
تُنتج عملية الطلاء بالمسحوق طبقة بسمك يتراوح بين 50 و150 ميكرومتر، مما يزيد القطر بمقدار 0.10 إلى 0.30 مليمتر، وتتطلب سدادات سيليكون في الخيوط ذات التفاوتات الدقيقة. أما عملية الأنودة من النوع الثاني، فيتراوح سمكها بين 5 و25 ميكرومتر، حيث تدخل بنسبة 50% وتخرج بنسبة 50%. وهي تحافظ على دقة تفاوتات تجميع الصفائح المعدنية.
هل يمكن استخدام عملية الأنودة بدلاً من الطلاء الكهربائي لأجزاء الصفائح المعدنية الفولاذية؟
لا، إن حمام الحمض المستخدم في عملية الأنودة سيؤدي إلى تآكل الفولاذ الكربوني والفولاذ المقاوم للصدأ عن طريق إذابتهما بدلاً من تكوين طبقة أكسيد واقية. يجب أن يكون الطلاء المناسب لصفائح الفولاذ هو الزنك ثلاثي التكافؤ، أو النيكل غير الكهربائي، أو الكروم. يُكوّن الطلاء طبقة معدنية بسمك يتراوح بين 5 و25 ميكرومتر لحمايتها من الصدأ. حافظ على دقة الخيوط والتوصيلية.
كيف تختار بين الطلاء بالمسحوق، والأنودة، والطلاء الكهربائي للصفائح المعدنية؟
انظر إلى مادة الركيزة، ومتطلبات التأريض، والتفاوتات المسموح بها، وبيئة التطبيق بهذا الترتيب. استخدم الطلاء المسحوقي للهيكل الفولاذي الخارجي وألوان RAL. استخدم الأنودة للهياكل المصنوعة من الألومنيوم ذات التفاوتات الدقيقة. استخدم الطلاء الكهربائي للأجزاء الفولاذية أو للهياكل المصنوعة من الألومنيوم المؤرضة التي تتطلب تأريضًا أقل من 5 ملي أوم.
هل عملية الأنودة أفضل من الطلاء بالمسحوق بالنسبة لعلب الألمنيوم؟
تُعدّ عملية الأنودة خيارًا أفضل للأجهزة الإلكترونية الداخلية، وهياكل الألمنيوم المستخدمة في صناعة الطيران والفضاء، والأجهزة الطبية، حيث تتطلب دقة عالية في الأبعاد وأسطحًا معدنية، بالإضافة إلى مقاومة للخدوش والتقشر. أما الطلاء المسحوقي، فهو الأنسب لتطبيقات الخزائن الخارجية والحواجز التي تتطلب مقاومة للأشعة فوق البنفسجية والصدمات، فضلًا عن إمكانية استخدام ألوان RAL مخصصة.
خاتمة
اختيار الخيار الصحيح تشطيب سطح الصفائح المعدنية يتلخص الأمر في تحقيق التوازن بين توافق الركيزة، والتوصيل الكهربائي، وتراكم التفاوتات قبل إصدار الرسومات الهندسية للتصنيع. يُستخدم الطلاء المسحوقي بكثرة على الأجزاء الفولاذية الخارجية وكذلك على العلب المطلية، ويضمن الأنودة عدم تقشر طبقات الطلاء من العلب المصنوعة من الألومنيوم ذات التفاوتات الدقيقة، كما أن الطلاء ضروري للمكونات والأجهزة الفولاذية المؤرضة كهربائيًا.
قم بتنزيل دليلنا المجاني لتشطيب أسطح الصفائح المعدنية والتفاوتات (ملف PDF)، أو قم بتحميل ملفات STEP/DXF الخاصة بك لاستشارة مهندسي JS Precision للحصول على مراجعة DFM مجانية. خدمات تشطيب الأسطح حسب الطلب يقتبس.
