 Русский



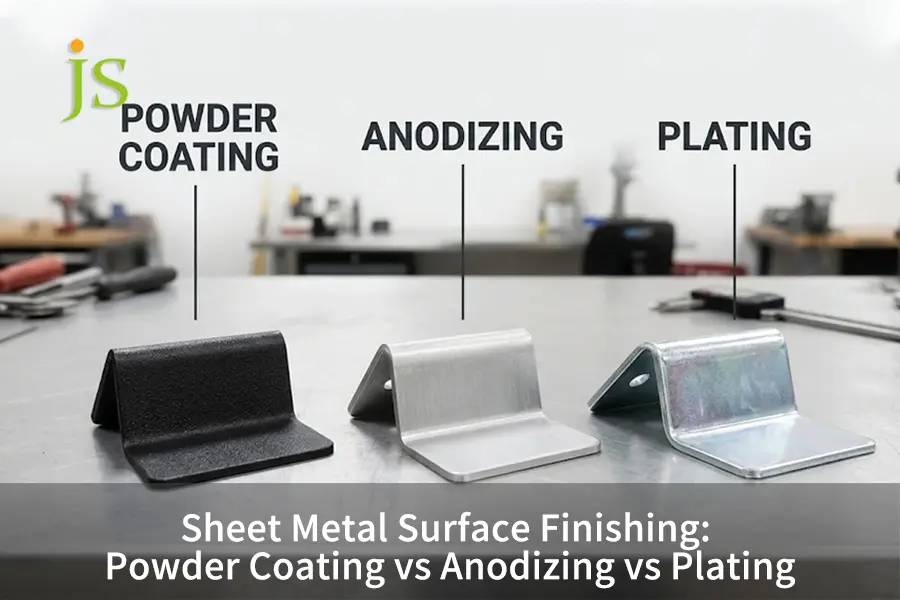

При оценке Порошковое покрытие против анодирования против гальванического покрытия Для деталей из листового металла лучшими альтернативами будут порошковая покраска для корпусов из углеродистой стали, предназначенных для наружного применения, и покраска в индивидуальные цвета, анодирование для прецизионных алюминиевых корпусов, а также гальваническое покрытие для заземления и стальных крепежных элементов.
Для первого этапа постобработки Изготовление изделий из листового металлаВсе три вида отделки эффективны для определенных изделий:
- Порошковая покраска: Образует изолирующую полимерную пленку толщиной 50-150 мкм на стали и алюминии.
- Анодирование: Заменяет алюминиевый материал на изоляционный твердый оксид толщиной 5-50 мкм.
- Гальваническое покрытие: Нанесение проводящей пленки из цинка или никеля толщиной 5-25 мкм на проводящие материалы.
Учитывая Порошковая покраска против анодирования листового металла В сочетании с нанесением покрытия на ранней стадии это позволяет избежать любых препятствий в процессе сборки и предотвратить дальнейшее образование ржавчины.
Краткий обзор видов обработки поверхности листового металла
Порошковое покрытие обеспечивает хорошую защиту от воздействия окружающей среды и широкий выбор цветов, анодирование гарантирует точность обработки алюминия без отслаивания, а гальваническое покрытие является единственным, обладающим электропроводностью.
| Показатель сравнения | Порошковая покраска | Анодирование (тип II/III) | Гальваническое покрытие (цинк/никель) |
| Совместимые металлы | Углеродистая сталь, нержавеющая сталь, алюминий | Только алюминий, титан, магний | Углеродистая сталь, медь, латунь, проводящие металлы |
| Электропроводность | Изоляция (блокирует ток) | Изоляционный (блокирует поверхностный ток) | Проводящий (обеспечивает заземление) |
| Толщина покрытия | 50–150 мкм (толстая полимерная пленка) | 5–25 мкм (тип II) / 25–50 мкм (тип III) | 5–25 мкм (тонкий металлический слой) |
| Главное инженерное преимущество | 500–1000+ часов воздействия солевого тумана, полный цветовой охват RAL. | Отсутствие риска отслаивания, высокая твердость, устойчивая к царапинам. | Экранирование от электромагнитных помех, сохранение тонких нитей. |
Порошковая покраска, анодирование и гальваническое покрытие: чем они отличаются?
При сравнении Порошковое покрытие против анодирования против гальванического покрытия для отделка листового металлаРазличия между этими методами в основном заключаются в толщине покрытия, совместимости материалов и электропроводности. При порошковой окраске на сталь или алюминий наносится слой полимера толщиной от 50 до 150 мкм. При анодировании на алюминий наносится слой затвердевшего оксида толщиной от 5 до 50 мкм. При гальваническом покрытии наносится слой проводящего металла толщиной от 5 до 25 мкм.
Основные технические характеристики и технологические ограничения
Любая обработка поверхности оставляет на детали царапины и изменяет поведение металла при контакте с влагой или электричеством. Предварительное тестирование предотвращает запрос инженерами по финишной обработке поверхности несовместимых химических ванн. материалы, используемые в отделке поверхностей Растворение происходит по-разному: углеродистая сталь в кислотной анодирующей ванне, а алюминий – для получения трех различных видов отделки.
Стандартизированные отраслевые испытания подтверждают, как каждое покрытие ведет себя в условиях нагрузок:
- Устойчивость к солевому туману: В соответствии с ASTM B117-23 В соответствии со стандартами ISO 9227-22 по испытаниям в нейтральном солевом тумане, герметичное анодирование типа II обеспечивает устойчивость к белой ржавчине в течение 336–1000 часов, а порошковое полиэфирное покрытие для наружного применения — в течение 500–1000+ часов.
- Толщина покрытия и шероховатость поверхности: Толщина покрытия измеряется в цехах с использованием методов магнитной индукции и вихревых токов в соответствии с установленными процедурами. ISO 1463 и MIL-A-8625. Однако инженерам также необходимо проверить диаграммы шероховатости поверхности при выпуске чертежа. Это связано с тем, что тонкое покрытие выявляет базовые царапины, а толстый слой порошковой краски их скрывает.
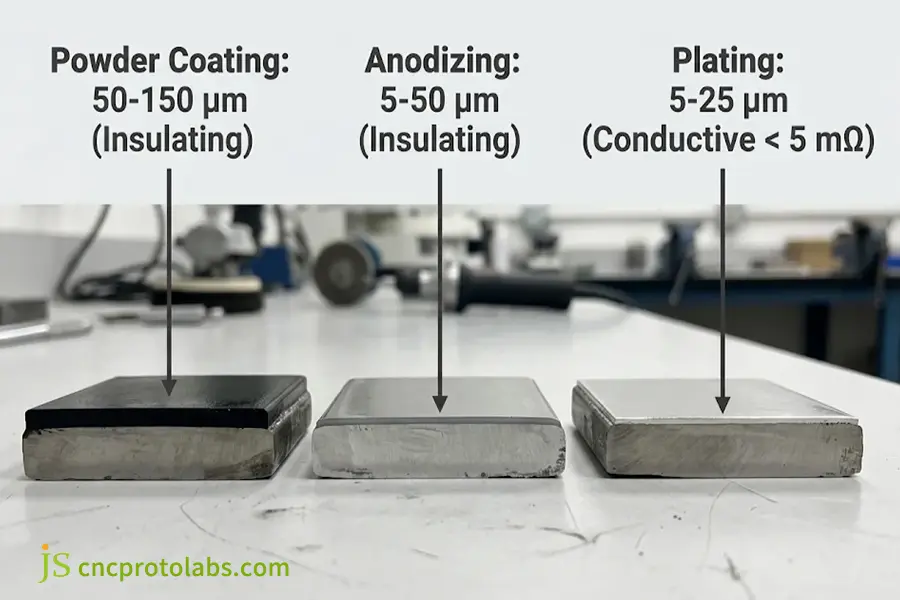
Сравнение толщины поперечного сечения покрытия и электропроводности при порошковой окраске, анодировании и гальваническом покрытии.
Технические характеристики и технологические ограничения обработки поверхности листового металла
Для защиты от истирания и УФ-излучения выбирайте порошковое покрытие, для алюминия — анодирование типа II или III, а для стали — гальваническое покрытие для обеспечения проводимости и защиты от коррозии.
| Инженерное измерение | Порошковая покраска | Анодирование типа II | Анодирование твердым покрытием типа III | Гальваническое покрытие (цинкование / химическое никелирование) |
| Толщина и ударная нагрузка резьбы | 50–150 мкм, забивает резьбу ≤ M4 | 5–25 мкм, минимальное изменение толщины нити. | 25–50 мкм, требуется допуск ±0,025 мм. | 5–25 мкм, равномерное нарастание ±2 мкм |
| Класс устойчивости к солевому туману и износу | 500–1000+ часов, высокоэффективная амортизация | 336–1000 часов, умеренная устойчивость к царапинам. | Более 1000 часов работы, твердость поверхности 60–70 HRC. | 96–500+ часов, умеренная износостойкость |
| Субстраты и проводимость | Сталь и алюминий, изоляционные материалы | Только алюминий, изоляция | Только алюминий, изоляция | Проводящие металлы, сопротивление < 5 мОм |
| Виды отказов и запреты | При изгибе после нанесения покрытия образуются трещины, тонкие листы (< 1,0 мм) деформируются при температуре 200°C. | Углеродистая сталь растворяется в ванне, выцветает под воздействием ультрафиолетового излучения. | Хрупкие оксидные трещины на малых радиусах изгиба | Водородное охрупчивание закаленной стали |
Вкратце, толстое полимерное порошковое покрытие будет использоваться для защиты стали на открытом воздухе, а твердое оксидное покрытие — для защиты прецизионных деталей из алюминия.
Порошковая покраска или анодирование: что лучше для листового металла?
В порошковая покраска против анодирования Для сравнения, для компонентов из углеродистой стали, используемых в условиях воздействия УФ-излучения на открытом воздухе и с индивидуальными цветами RAL, выбирайте порошковое покрытие, а для прецизионных алюминиевых корпусов и жестких допусков — анодирование. Порошковое покрытие образует ударопрочное смоляное покрытие толщиной 50–150 мкм, а анодирование типа II — барьерное покрытие из оксида алюминия толщиной 5–25 мкм, которое никогда не отслаивается и не шелушится. Анодирование нельзя использовать со сталью, и оно тускнеет на солнце.
Покрытие сварных швов и организация производственного процесса.
Детали из листового металла проходят лазерную резку, штамповку, гибку и сварку, после чего производится финишная обработка поверхности. Этот производственный процесс определяет, какое покрытие сохранится в целости и сохранности на протяжении всего процесса изготовления:
- Скрытие поверхностных дефектов: Порошковая покраска листового металла создает пленку толщиной от 50 до 150 мкм, которая скрывает мелкие заусенцы от лазерной обработки, следы от штампов на листогибочном прессе и шлифованные сварные швы.
- Раскрытие секрета неблагородных металлов: В результате анодирования образуется полупрозрачный оксид, на котором видны царапины и зона термического воздействия сварного шва, что делает необходимым применение пескоструйной обработки перед погружением в ванну.
- Требования к последовательности изготовления: Все технологические процессы, включая резку, гибку и установку крепежных элементов PEM, должны быть выполнены до нанесения покрытия. Гибка покрытого материала создает напряжение на внешнем радиусе, вызывая растрескивание как затвердевшего порошка, так и анодированного оксида.
- Альтернативы нержавеющей стали: Когда корпусам из нержавеющей стали требуется яркая отражающая поверхность без покраски или химических ванн, инженеры указывают... зеркальная полировка нержавеющей стали.
Устойчивость к ультрафиолетовому излучению на открытом воздухе против устойчивости к царапинам в помещении.
В условиях эксплуатации эти два типа изоляционных покрытий четко различаются:
- Выберите порошковую покраску для: Коробки из холоднокатаной стали SPCC, цвета по каталогу заказчика RAL, для использования на открытом воздухе. Архитектурные полиэфирные материалы устойчивы к выцветанию и образованию мелового налета в течение 5-10 лет при воздействии солнечного света.
- Выберите способ анодирования: Корпуса из алюминия марок 5052 или 6061, внутреннее использование в больницах или самолетах, а также в лабораторном оборудовании. Оксидная пленка всегда является частью алюминия и никогда не отслаивается от углов.
Анодирование, гальваническое покрытие и порошковая покраска: когда следует выбирать гальваническое покрытие?
При сравнении анодирование против гальванического покрытия и порошковое покрытие против гальванического покрытияВыбирайте гальваническое покрытие, если ваши детали из листового металла нуждаются в экранировании от электромагнитных помех, электропроводности или не допускают отклонений размеров менее 25 мкм. В отличие от изоляционных порошковых покрытий и анодированных оксидных пленок, электролитическое цинкование, химическое никелирование или олово поддерживают контактное сопротивление поверхности ниже 5 мОм. Гальваническое покрытие также обеспечивает защиту крепежных элементов из углеродистой стали и глубоких отверстий, которые трудно пробить электростатическим порошковым напылением из-за экранирования по типу клетки Фарадея.
Требования к электрическому заземлению и экранированию от электромагнитных помех.
В телекоммуникационных стоечных системах, корпусах блоков питания и промышленных панелях управления для экранирования от электромагнитных помех используется металлический контакт между дверями и дверными рамами. Металл с порошковым покрытием изолирован от электрического заземления; поэтому необходимы дорогостоящие прокладки или лазерная зачистка контактных точек.
Покрытие обеспечивает непрерывную проводимость по всей поверхности детали:
- Трехвалентное цинковое покрытие: Предотвращает ржавление кронштейнов из углеродистой стали, обеспечивая при этом надежное заземление шасси, по цене от 0,50 до 2,00 долларов за деталь.
- Химическое никелирование (ХНН): Обеспечивает проводимость, паяемость и превосходную химическую стойкость без необходимости подключения к внешнему источнику электропитания в ванне.
- Выбор процесса: Инженеры, сравнивающие различные типы ванн, могут ознакомиться с результатами анализа. гальваническое покрытие против металлического покрытия для согласования осаждения под действием тока или автокаталитического осаждения со сложными брекетами.
Обзор глубоких кариозных полостей и допусков.
Электростатическое порошковое напыление не осаждается на внутренней поверхности глубоких U-образных профилей или узких возвратных фланцев. Поскольку порошок притягивается к ближайшему заземленному краю, тонкие участки заполняются порошком. Иммерсионное покрытие равномерно покрывает глухие отверстия и внутренние изгибы.
Размеры наплавки в сопрягаемых отверстиях сильно различаются в зависимости от типа обработки поверхности:
- Накопление порошкового покрытия: Добавляет 0,05-0,15 мм с каждой стороны (0,10-0,30 мм для диаметров отверстий) и требует использования силиконовых вставок для любых отверстий под метчики M4 и меньше.
- Накопление покрытия и анодирования: Добавляет 0,005-0,025 мм с каждой стороны и позволяет собирать стандартные отверстия и изогнутые фланцы без развертывания.
- Контроль допусков при гибке: Проверка того, как чистовая обработка поверхности и допуски на размеры Взаимодействие после формовки на листогибочном прессе предотвращает накопление ошибок при подгонке.
Каково сравнение стоимости обработки поверхности листового металла?
В сравнение стоимости обработки поверхности листового металлаЦинкование и порошковая покраска в пакетном режиме имеют наиболее экономичную цену — от 0,50 до 3,00 долларов за небольшую деталь при больших объемах производства. Анодирование типа II будет стоить в среднем диапазоне — от 1,50 до 5,00 долларов за деталь, в то время как твердое анодирование и химическое никелирование будут стоить в два или три раза дороже из-за дополнительного времени работы в ванне и использования охлаждаемых ванн, а также других факторов.
Стоимость обработки листового металла, плата за подготовку производства и сроки выполнения заказа.
Цинковое покрытие и порошковая покраска в стандартный цвет обходятся дешевле всего в расчете на единицу продукции при больших объемах производства, в то время как для небольших партий опытных образцов применяются минимальные объемы нанесения покрытия.
|
Фактор затрат и производства |
Порошковая покраска |
Анодирование типа II |
Анодирование твердым покрытием типа III |
Гальваническое покрытие (цинкование / химическое никелирование) |
|
Стоимость прототипа (1–20 шт.) |
8–25 долларов за деталь (зависит от минимальной суммы заказа в партии) |
10–30 долларов за деталь (зависит от минимальной стоимости резервуара) |
20–50 долларов за деталь (установка с охлаждающим резервуаром) |
6–20 долларов за деталь (цинк) или 15–40 долларов (никель) |
|
Себестоимость единицы продукции (500+ шт.) |
0,80–3,00 долл. США/деталь (стандартные цвета) |
1,50–5,00 долларов за деталь (прозрачная или черная) |
3,50–9,00 долларов США за деталь |
0,50–2,00 долл. США (цинк) или 2,00–6,00 долл. США (никель) |
|
Минимальный размер земельного участка / плата за установку |
80–150 долларов (100–250 долларов дополнительно за индивидуальный цвет RAL) |
80–150 долларов за партию |
150–250 долларов за партию |
75–120 долларов (цинк) или 120–200 долларов (никель) |
|
Типичное время выполнения заказа в магазине |
2–4 рабочих дня |
2–4 рабочих дня |
3–5 рабочих дней |
2–3 рабочих дня |
Факторы, влияющие на скрытые издержки, и правила экономии для покупателей.
В качестве отраслевых показателей затрат, полученных из наших источников, мы предлагаем следующее: Обзор рынка отделочных материалов и продукции на 2025-2026 годыЗатраты на монтаж, трудозатраты и время выдержки в резервуаре составляют более 65% от общей стоимости мелкосерийной отделки. К скрытым затратам относится ручная маскировка, когда заклеивание 15 заземляющих отверстий термостойкой лентой и силиконовыми заглушками может стоить дороже, чем само покрытие.
Три совета, как снизить стоимость отделочных работ:
- Укажите стандартные цвета для прототипов: Для прототипов используйте стандартное матовое черное, текстурированное серое или прозрачное анодированное покрытие, чтобы сэкономить от 100 до 250 долларов на затратах на подготовку производства для каждого цвета.
- Объединить зоны, где разрешено ношение масок: Размещайте заземляющие площадки близко к краю панели, где эффективно использование одноконтактной или быстросъемной маскирующей ленты.
- Подбор покрытия под сталь: Для стальных кронштейнов, используемых внутри помещений, выбирайте трехвалентный желтый или прозрачный цинк, если только воздействие химических веществ не требует химического никелирования.
Как выбрать наилучшее качество обработки поверхности листового металла?
Чтобы выбрать лучшее финишная обработка поверхности листового металлаПри выборе материала необходимо учитывать четыре критерия в следующей последовательности: материал основного металла, необходимость электрического заземления, допустимый допуск сборки и условия эксплуатации. Учет материала основного металла сразу же исключает возможность анодирования стальных компонентов, а необходимость электрического заземления ограничивает возможность нанесения покрытия для корпусов с защитой от электромагнитных помех.
Четырехэтапный процесс отбора инженерных решений
Проверьте все двухмерные производственные чертежи, используя следующие четыре последовательных фильтра:
- Фильтр 1 (Базовый материал): Если основной материал — углеродистая или нержавеющая сталь, исключите анодирование и выберите порошковое покрытие или гальваническое покрытие. Если основной материал — алюминий 5052 или 6061, перейдите к фильтру 2.
- Фильтр 2 (Проверка электропроводности): Если корпус требует экранирования от электромагнитных помех или заземления через швы, используйте цинкование, олово или химическое никелирование. В противном случае перейдите к фильтру 3.
- Фильтр 3 (Допуск сборки): Если конструкция предполагает плотные направляющие скольжения, малые зазоры между элементами PEM и допуск ±0,02 мм без учета средств на маскирование, используйте анодирование типа II/III (для алюминия) или тонкое покрытие (для стали). Если допуски превышают ±0,15 мм, перейдите к фильтру 4.
- Фильтр 4 (Операционная среда): Для защиты от ультрафиолетового излучения, обеспечения высокой ударопрочности или нанесения фирменных цветов выбирайте полиэфирное порошковое покрытие. Для защиты от сильного износа и скользящего трения на алюминии выбирайте анодирование твердого покрытия типа III.
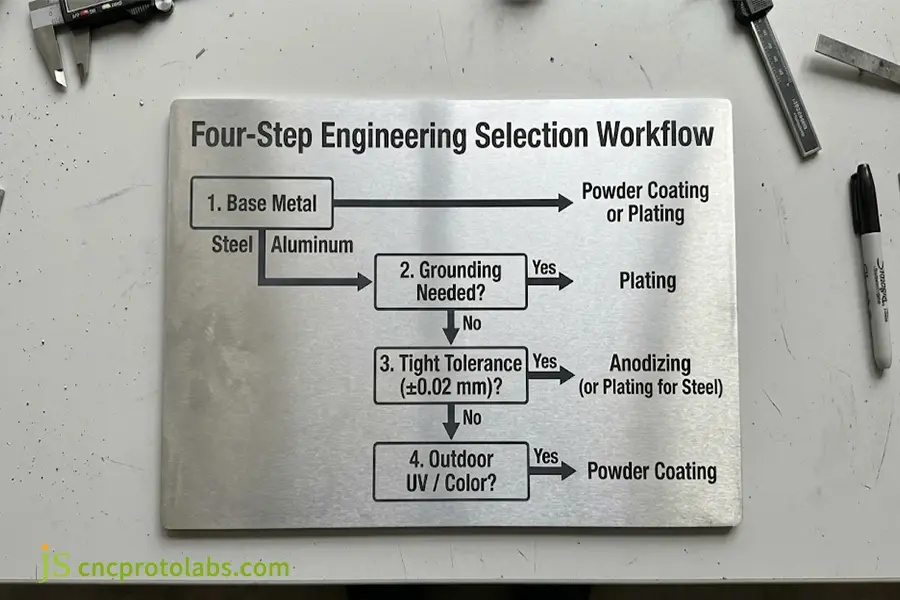
Четырехэтапный инженерный процесс выбора порошкового покрытия, анодирования или гальванического покрытия для деталей из листового металла.
Пример из практики производственного цеха: устранение неисправностей заземления и допусков на алюминиевом шлюзе.
Объем проекта и первоначальные неудачи при порошковой покраске.
Североамериканскому заказчику, работающему в сфере промышленного интернета вещей, было поручено изготовить корпуса для 300 наружных беспроводных шлюзов из алюминия марки 5052-H32 толщиной 2,0 мм с матовым черным порошковым покрытием по всему корпусу. В ходе первой сборки образца были выявлены две производственные проблемы:
- Сбой заземления: Толщина покрытия внутренней изоляции выступа печатной платы в 95 мкм привела к контактному сопротивлению > 500 Ом, что стало причиной непрохождения испытаний на электромагнитную совместимость.
- Помехи от скольжения: Толщина покрытия с обеих сторон внутри направляющих крышки была увеличена на 0,19 мм.
JS Precision Hybrid Finishing Solution
Инженеры компании JS Precision заменили порошковую покраску всего корпуса двухэтапным гибридным рабочим процессом:
- Полнопокрытие для полного преобразования поверхности: Вся деталь покрыта 5-мкм трехвалентным хроматным конверсионным покрытием для обеспечения строгих допусков по направляющим и проводимости шасси.
- Выборочная порошковая покраска наружных поверхностей: Внешние косметические поверхности были покрыты только матовой черной полиэфирной порошковой краской, нанесенной методом распыления.
Подтвержденные результаты производства
- Контактное сопротивление: Сопротивление снижено с > 500 Ом до 2,1 мОм, что соответствует требованиям электромагнитной совместимости (ЭМС) при заземлении.
- Разрешение на сборку: Зазор между направляющими скользящей крышки поддерживался в пределах ±0,015 мм.
- Экономия на себестоимости единицы продукции: Снижение затрат на отделку на 22% по сравнению с ручной маскировкой 24 внутренних точек заземления.
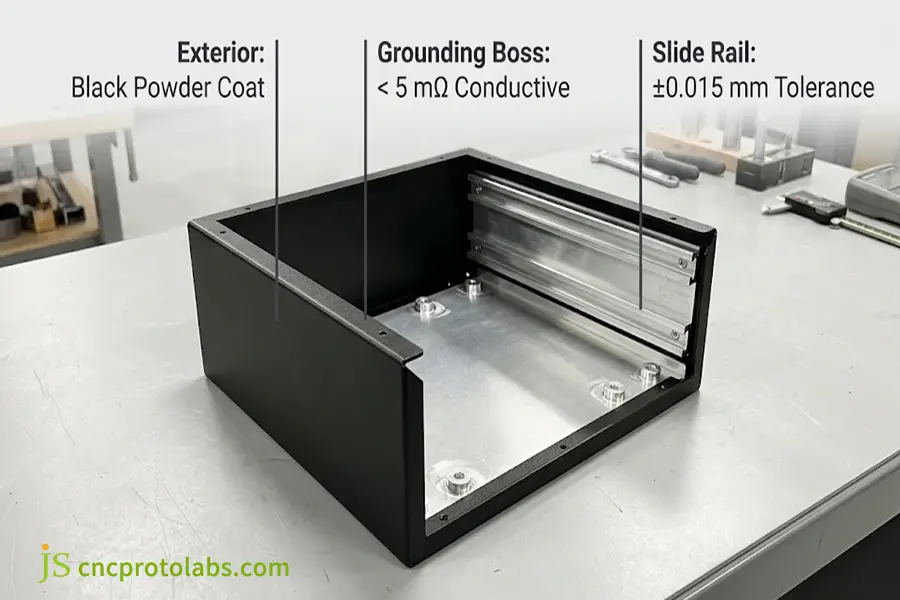
Гибридная отделка корпуса шлюза из алюминия марки 5052, включающая внешнее черное порошковое покрытие и проводящие внутренние направляющие.
Часто задаваемые вопросы
Как соотносятся затраты на порошковую покраску и анодирование при обработке небольших партий?
Для 1–20 прототипов стандартное черное или белое порошковое покрытие экономичнее анодирования, поскольку позволяет избежать платы за подготовку цвета в размере 100–250 долларов. За анодирование типа II (прозрачное или черное) взимается минимальная плата в размере 80–150 долларов. Стоимость анодирования твердого покрытия типа III составляет 40–80%. больше из-за энергии, необходимой для работы охлаждающей ванны и длительной работы резервуара.
Что более устойчиво к коррозии: анодирование или порошковое покрытие?
Полиэфирное порошковое покрытие поверх цинковой грунтовки, используемое на открытом воздухе, обеспечивает более длительную защиту от коррозии по сравнению с анодированием типа II: первое выдерживает более 1000 часов в испытаниях на солевое распыление по стандарту ASTM B117-23, тогда как второе — только 336 часов. Тем не менее, царапины, более глубокие, чем слой порошкового покрытия на стали, приводят к образованию ржавчины под ним, в то время как анодный оксидный слой сцепляется с алюминием.
В чём разница между толщиной порошкового покрытия и толщиной анодирования?
Порошковое покрытие создает слой толщиной от 50 до 150 мкм, увеличивая диаметр на 0,10–0,30 мм, и требует использования силиконовых заглушек в резьбе с жесткими допусками. Анодирование типа II имеет толщину от 5 до 25 мкм, при этом 50% покрытия находится на входе, а 50% — на выходе. Оно обеспечивает жесткие допуски при сборке из листового металла.
Можно ли использовать анодирование вместо гальванического покрытия для деталей из листовой стали?
Нет, кислотная ванна, используемая при анодировании, вызывает коррозию углеродистой и нержавеющей стали, растворяя её, а не создавая защитный оксидный слой. Для покрытия листовой стали следует использовать трёхвалентный цинк, химически осажденный никель или хром. Покрытие создаёт металлический слой толщиной от 5 до 25 мкм для защиты от ржавчины и коррозии. обеспечивайте точность намотки нитей и проводимость.
Как выбрать между порошковой покраской, анодированием и гальваническим покрытием для листового металла?
В указанном порядке учитывайте материал подложки, требования к заземлению, допуски и условия эксплуатации. Для наружных стальных корпусов используйте порошковую покраску и цвета RAL. Для алюминиевых корпусов с жесткими допусками используйте анодирование. Для стальных деталей или для заземленных алюминиевых корпусов, требующих заземления менее 5 мОм, используйте гальваническое покрытие.
Анодирование лучше порошковой покраски для алюминиевых корпусов?
Анодирование лучше подходит для внутренней электроники, аэрокосмической и медицинской промышленности, где требуются жесткие допуски и поверхности, похожие на металл, а также устойчивость к царапинам и отслаиванию. Порошковая покраска лучше подходит для наружных корпусов и защитных элементов, требующих устойчивости к УФ-излучению и ударам, а также для индивидуальных цветов RAL.
Заключение
Выбор правильного финишная обработка поверхности листового металла В конечном итоге все сводится к балансу совместимости подложки, электропроводности и наращивания допусков перед передачей инженерных чертежей в производство. Порошковая покраска широко используется для стальных деталей, предназначенных для наружного применения, а также для окрашенных корпусов; анодирование гарантирует, что алюминиевые корпуса с жесткими допусками не будут отслаивать слои краски; а гальваническое покрытие необходимо для электрически заземленных стальных компонентов и крепежных элементов.
Загрузите наше бесплатное руководство по обработке поверхности листового металла и допускам (PDF) или загрузите свои файлы STEP/DXF, чтобы получить бесплатную консультацию инженеров JS Precision по вопросам DFM (проектирование с учетом технологичности производства). услуги по отделке поверхностей на заказ цитировать.
