 Português (Brasil)



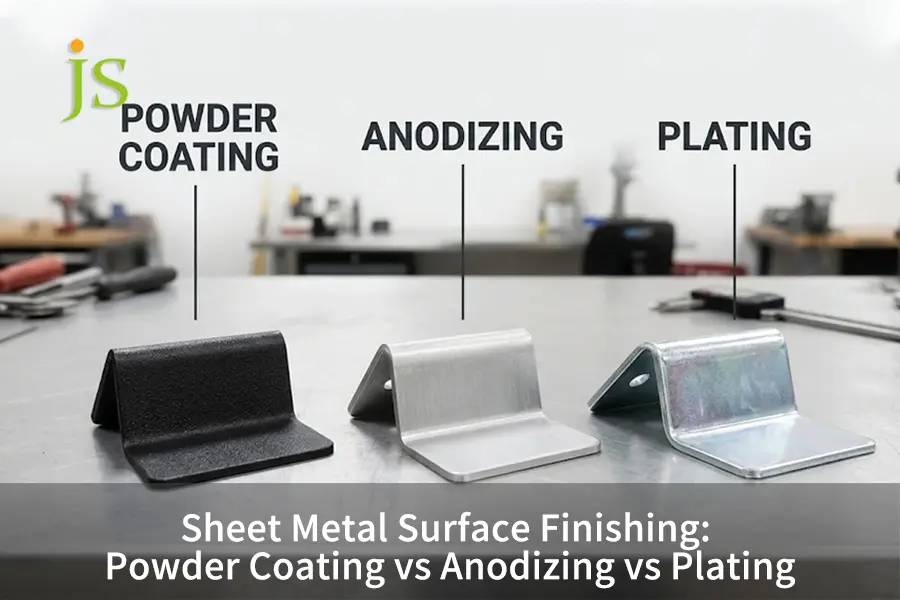

Ao avaliar Revestimento em pó vs. anodização vs. galvanização Para peças de chapa metálica, as melhores alternativas serão a pintura eletrostática a pó para invólucros de aço carbono para uso externo e cores personalizadas, a anodização para carcaças de alumínio de precisão e o revestimento para aterramento elétrico e fixadores de aço.
Para a primeira etapa no pós-processamento de fabricação de chapas metálicasOs três acabamentos são eficazes em determinados produtos:
- Revestimento em pó: Forma uma película polimérica isolante com espessura de 50 a 150 μm sobre aço e alumínio.
- Anodização: Transforma o material de alumínio em óxido duro isolante com espessura de 5 a 50 μm.
- Revestimento: Deposição de uma película condutora de zinco ou níquel com espessura de 5 a 25 μm sobre materiais condutores.
Considerando o Revestimento em pó versus anodização para chapas metálicas A aplicação de revestimento em conjunto com o revestimento antecipado evita quaisquer entraves no processo de montagem e a ferrugem futura.
Visão geral rápida dos acabamentos de superfície em chapas metálicas
O acabamento em pintura eletrostática a pó oferece boa proteção contra intempéries e uma ampla variedade de cores à escolha; a anodização garante a tolerância do alumínio sem descascamento; e o revestimento é o único com condutividade elétrica.
| Métrica de comparação | Revestimento em pó | Anodização (Tipo II / III) | Revestimento (zinco/níquel) |
| Metais Compatíveis | Aço carbono, aço inoxidável, alumínio | Alumínio, titânio, magnésio apenas | Aço carbono, cobre, latão, metais condutores |
| Condutividade elétrica | Isolante (bloqueia a corrente) | Isolante (Bloqueia a corrente superficial) | Condutivo (mantém o aterramento) |
| Espessura do revestimento | 50–150 μm (Filme polimérico espesso) | 5–25 μm (Tipo II) / 25–50 μm (Tipo III) | 5–25 μm (Camada metálica fina) |
| Vantagem principal de engenharia | Resistência à névoa salina de 500 a mais de 1.000 horas, cores RAL completas. | Risco zero de descascamento, alta resistência a riscos. | Blindagem EMI, preserva fios finos |
Pintura a pó vs. Anodização vs. Galvanoplastia: Como se comparam?
Ao comparar Revestimento em pó vs. anodização vs. galvanização para acabamento de chapa metálicaAs diferenças entre esses métodos residem principalmente na espessura do revestimento, na compatibilidade do material e na condutividade elétrica. O processo de revestimento em pó aplica uma camada de polímero de 50 a 150 μm sobre aço ou alumínio. O processo de anodização aplica uma camada de óxido endurecido de 5 a 50 μm sobre alumínio. A galvanoplastia aplica uma camada de metal condutor de 5 a 25 μm.
Especificações de Engenharia Essenciais e Limites de Processo
Qualquer tratamento de superfície deixa marcas na peça e altera o comportamento do metal em relação à umidade ou à eletricidade. Testes prévios evitam que os engenheiros de acabamento superficial solicitem banhos químicos incompatíveis. materiais utilizados no acabamento de superfície São dissolvidos de forma diferente: aço carbono em banho de anodização ácida e alumínio para três acabamentos diferentes.
Testes padronizados da indústria confirmam o desempenho de cada acabamento sob condições extremas:
- Resistência à névoa salina: De acordo com ASTM B117-23 e de acordo com as normas ISO 9227-22 para testes de névoa salina neutra, a anodização selada tipo II é capaz de resistir à ferrugem branca por 336 a 1.000 horas e o revestimento em pó de poliéster para uso externo por 500 a mais de 1.000 horas.
- Espessura do revestimento e rugosidade da superfície: A espessura do revestimento é medida em oficinas utilizando as técnicas de indução magnética e correntes parasitas, conforme descrito a seguir. ISO 1463 e MIL-A-8625. No entanto, os engenheiros também precisam verificar o tabelas de rugosidade de acabamento superficial Ao liberar o desenho. Isso ocorre porque uma camada fina revela os arranhões da base, enquanto uma camada espessa de pó os esconde.
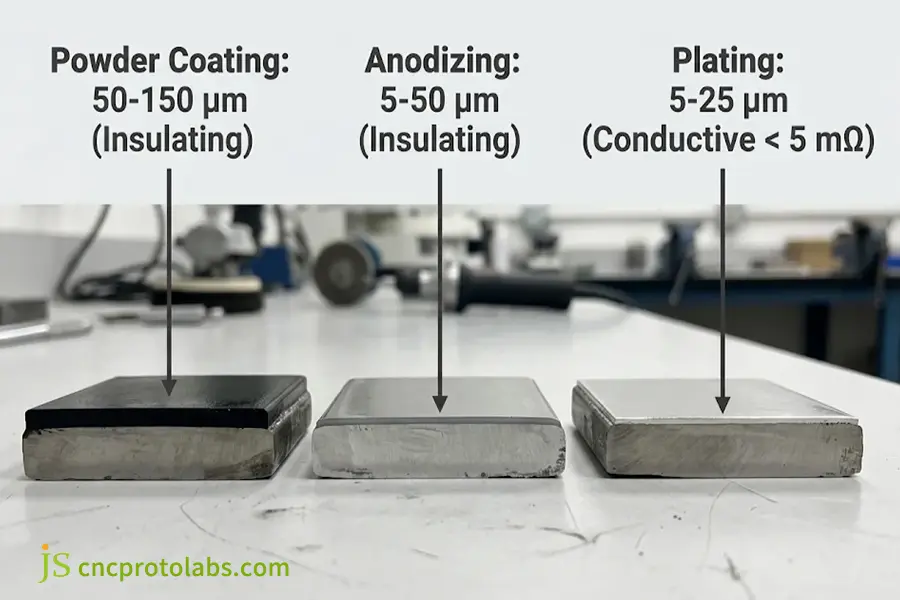
Comparação da espessura do revestimento em seção transversal e da condutividade elétrica entre revestimento em pó, anodização e galvanoplastia.
Especificações de acabamento superficial de chapas metálicas e limites de processo
Escolha revestimento em pó para resistência à abrasão e aos raios UV, anodização tipo II ou III para resistência ao desgaste em alumínio e galvanização para condutividade e proteção contra ferrugem em aço.
| Dimensão de Engenharia | Revestimento em pó | Anodização tipo II | Anodização dura tipo III | Revestimento (Zinco / Níquel Químico) |
| Impacto da espessura e da rosca | 50–150 μm, entope roscas ≤ M4 | 5–25 μm, alteração mínima da rosca | 25–50 μm, necessita de uma tolerância de ±0,025 mm. | 5–25 μm, acúmulo uniforme de ±2 μm |
| Classificação de névoa salina e desgaste | Amortecedor de alto impacto com vida útil de 500 a mais de 1.000 horas. | 336–1.000 horas, resistência moderada a riscos | Mais de 1.000 horas, dureza superficial de 60 a 70 HRC. | 96–500+ horas, resistência moderada ao desgaste |
| Substratos e condutividade | Aço e alumínio, isolante | Somente alumínio, isolante | Somente alumínio, isolante | Metais condutores, resistência < 5 mΩ |
| Modos de Falha e Proibições | Rachaduras se dobrada após a aplicação do revestimento, deformação de chapas finas (< 1,0 mm) a 200 °C. | O aço carbono se dissolve no banho e desbota sob luz ultravioleta. | Rachaduras frágeis de óxido em raios de curvatura pequenos | Fragilização por hidrogênio em aço endurecido |
Em resumo, uma espessa camada de revestimento em pó de polímero será usada para proteger o aço em ambientes externos, enquanto uma camada dura de óxido protegerá as peças de precisão de alumínio.
Pintura a pó versus anodização: qual é a melhor opção para chapas metálicas?
No Revestimento em pó versus anodização Em comparação, selecione a pintura eletrostática a pó para componentes de aço carbono, uso em ambientes externos com raios UV e cores RAL personalizadas, e escolha a anodização para carcaças de alumínio de precisão e requisitos de tolerância rigorosos. A pintura eletrostática a pó resulta em um revestimento de resina resistente a impactos de 50 a 150 μm, enquanto a anodização Tipo II resulta em um revestimento de barreira de óxido de alumínio de 5 a 25 μm que nunca lasca ou descasca. A anodização não pode ser usada com aço e perde o brilho sob a luz solar.
Revestimento de juntas soldadas e fluxo de trabalho na fábrica
As peças de chapa metálica passam por corte a laser, punção, dobra e soldagem antes do acabamento superficial. Esse processo de fabricação determina qual revestimento chegará intacto ao produto final:
- Como disfarçar imperfeições superficiais: A aplicação de revestimento em pó em chapas metálicas cria uma película com espessura entre 50 e 150 μm que oculta pequenas rebarbas de laser, marcas de matriz de prensa dobradeira e juntas de solda esmerilhadas.
- Revelando o metal base: A anodização cria um óxido translúcido que evidencia arranhões e a zona afetada pelo calor da solda, tornando necessário o uso de jateamento com microesferas antes da imersão no tanque.
- Requisitos da sequência de fabricação: Todos os processos de fabricação, incluindo corte, dobra e instalação dos fixadores PEM, devem ser realizados antes da aplicação do revestimento. A dobra do material revestido tensiona o raio externo, causando fissuras tanto no pó curado quanto no óxido anodizado.
- Alternativas ao aço inoxidável: Quando as estruturas de aço inoxidável precisam de um acabamento brilhante e reflexivo sem pintura ou banhos químicos, os engenheiros especificam Acabamento espelhado para aço inoxidável.
Durabilidade aos raios UV em ambientes externos versus resistência a arranhões em ambientes internos.
O ambiente de aplicação distingue claramente entre estes dois tipos de revestimentos isolantes:
- Escolha a pintura eletrostática a pó para: Caixas de aço laminado a frio SPCC, cores RAL personalizadas e uso externo. Os poliésteres arquitetônicos resistem ao esbranquiçamento e ao desbotamento da cor por até 5 a 10 anos quando expostos à luz solar.
- Escolha a anodização para: Caixas de alumínio 5052 ou 6061, para uso interno em hospitais ou aeronaves e equipamentos de laboratório. A película de óxido faz parte do alumínio e nunca se desprende dos cantos.
Anodização vs. Galvanização vs. Pintura a Pó: Quando escolher a galvanização?
Ao comparar anodização versus galvanoplastia e Revestimento em pó versus galvanizaçãoEscolha o revestimento se suas peças de chapa metálica precisarem de blindagem EMI, condutividade elétrica ou se não tolerarem variações dimensionais inferiores a 25 μm. Ao contrário dos revestimentos em pó isolantes e das películas de óxido anodizado, o zinco eletrodepositado, o níquel químico ou o estanho mantêm a resistência de contato superficial abaixo de 5 mΩ. O revestimento também oferece uma barreira para fixadores de aço carbono e furos profundos que são difíceis de penetrar pela pulverização eletrostática a pó devido à blindagem da gaiola de Faraday.
Requisitos de aterramento elétrico e blindagem EMI
Sistemas de racks de telecomunicações, gabinetes de fontes de alimentação e painéis de controle industrial dependem do contato metal-metal entre portas e estruturas para blindagem EMI. O metal revestido com pintura eletrostática a pó é isolado do aterramento elétrico; portanto, juntas caras ou remoção a laser dos pontos de contato são necessárias.
O revestimento mantém a condutividade contínua em toda a peça:
- Revestimento de zinco trivalente: Impede a ferrugem dos suportes de aço carbono, mantendo ao mesmo tempo o aterramento do chassi, por um custo de US$ 0,50 a US$ 2,00 por peça.
- Revestimento de níquel químico (ENP): Proporciona condutividade, soldabilidade e excelente resistência química sem qualquer necessidade de energia elétrica externa no banho.
- Seleção de Processos: Engenheiros que comparam tipos de banheiras podem analisar Galvanoplastia versus revestimento metálico para adequar a deposição catalítica ou impulsionada por corrente a suportes complexos.
Cobertura de cavidades profundas e tolerâncias
A pulverização eletrostática de pó não se deposita no interior de canais profundos em forma de U ou flanges de retorno apertadas. Como o pó é atraído pela borda aterrada mais próxima, as áreas finas se preenchem com pó. A galvanização por imersão cobre furos cegos e curvas internas de maneira uniforme.
A diferença dimensional entre os furos de acoplamento varia bastante conforme o acabamento:
- Acúmulo de revestimento em pó: Adiciona 0,05-0,15 mm por lado (0,10-0,30 mm em diâmetros de furo) e exige o uso de insertos de silicone para qualquer furo de rosca M4 ou menor.
- Acúmulo de revestimento e anodização: Adiciona de 0,005 a 0,025 mm por lado e permite a montagem de furos padrão e flanges curvas sem a necessidade de alargamento.
- Controle de tolerância para dobramento: Verificando como acabamento superficial e tolerância dimensional A interação após a conformação na prensa dobradeira evita erros cumulativos de ajuste.
Qual é a comparação de custos de acabamento superficial para chapas metálicas?
Em um comparação de custos de acabamento de superfície de chapa metálicaA zincagem e a pintura eletrostática a pó em lote têm os preços mais econômicos, de US$ 0,50 a US$ 3,00 por peça para grandes volumes. A anodização tipo II fica na faixa intermediária, com US$ 1,50 a US$ 5,00 por peça, enquanto a anodização dura e a niquelagem química têm preços que dobram ou triplicam devido ao tempo adicional de imersão e banhos refrigerados, entre outros fatores.
Custo do acabamento de chapas metálicas, taxas de configuração e prazos de entrega
A galvanização com zinco e a pintura eletrostática a pó de cor geral têm o menor custo por unidade em grandes volumes, enquanto pequenas quantidades de protótipos estão sujeitas a taxas mínimas por tanque.
|
Fator de custo e produção |
Revestimento em pó |
Anodização tipo II |
Anodização dura tipo III |
Revestimento (Zinco / Níquel Químico) |
|
Custo unitário do protótipo (1–20 unidades) |
De US$ 8 a US$ 25 por peça (dependendo do lote mínimo) |
De US$ 10 a US$ 30 por peça (dependendo da quantidade mínima no tanque). |
US$ 20 a US$ 50 por peça (conjunto de tanque refrigerado) |
US$ 6 a US$ 20 por peça (zinco) ou US$ 15 a US$ 40 (níquel) |
|
Custo unitário de produção (500+ unidades) |
US$ 0,80 a US$ 3,00 por peça (cores padrão) |
US$ 1,50 a US$ 5,00 por peça (transparente ou preta) |
US$ 3,50 a US$ 9,00 por peça |
US$ 0,50 a US$ 2,00 (zinco) ou US$ 2,00 a US$ 6,00 (níquel) |
|
Lote mínimo / Taxa de configuração |
US$ 80 a US$ 150 (US$ 100 a US$ 250 adicionais para cores RAL personalizadas) |
US$ 80 a US$ 150 por lote |
US$ 150 a US$ 250 por lote |
US$ 75–US$ 120 (zinco) ou US$ 120–US$ 200 (níquel) |
|
Tempo de entrega típico da loja |
2 a 4 dias úteis |
2 a 4 dias úteis |
3 a 5 dias úteis |
2 a 3 dias úteis |
Fatores Ocultos de Custo e Regras de Economia para o Comprador
Conforme os parâmetros de custo do setor, a partir de nossa Pesquisa de mercado de produtos de acabamento para 2025-2026A mão de obra para preparação e o tempo de permanência no tanque representam mais de 65% dos custos em orçamentos de acabamento para pequenos lotes. Custos ocultos incluem a aplicação manual de fita adesiva, onde o isolamento dos 15 furos de aterramento com fita resistente a altas temperaturas e tampões de silicone pode custar mais do que o próprio revestimento.
Três dicas para reduzir orçamentos de acabamento:
- Especificar cores padrão para protótipos: Use acabamento anodizado preto fosco padrão, cinza texturizado ou transparente para protótipos para economizar de US$ 100 a US$ 250 em custos de configuração por cor.
- Consolidar áreas mascaradas: Localize as almofadas de aterramento próximas à borda do painel, onde a máscara de plugue único ou de fita rápida seja eficaz.
- Combinação de revestimento com aço: Para suportes de aço para uso interno, selecione zinco trivalente amarelo ou transparente, a menos que a exposição a produtos químicos exija revestimento de níquel químico.
Como escolher o melhor acabamento de superfície para chapas metálicas?
Para escolher o melhor Acabamento de superfície para chapas metálicasHá quatro critérios a serem considerados, na seguinte sequência: material do metal base, necessidade de aterramento elétrico, tolerância admissível de montagem e ambiente operacional. Considerar o metal base de imediato desqualifica automaticamente a anodização de componentes de aço, enquanto a necessidade de aterramento elétrico limita o revestimento para invólucros com proteção EMI.
Fluxo de trabalho de seleção de engenharia em quatro etapas
Verifique todos os desenhos de fabricação 2D usando os quatro filtros sequenciais a seguir:
- Filtro 1 (Material Base): Se o material base for aço carbono ou aço inoxidável, descarte a anodização e selecione revestimento em pó ou galvanização. Se o material base for alumínio 5052 ou 6061, prossiga para o Filtro 2.
- Filtro 2 (Continuidade Elétrica): Se a carcaça exigir blindagem EMI ou aterramento do chassi por meio de juntas, use revestimento de zinco, estanho ou níquel químico. Caso contrário, vá para o Filtro 3.
- Filtro 3 (Tolerância de Montagem): Se o projeto envolver trilhos deslizantes estreitos, folgas pequenas entre os eletrodos PEM e tolerância de ±0,02 mm sem orçamento para mascaramento, use anodização tipo II/III (para alumínio) ou revestimento fino (para aço). Se as tolerâncias excederem ±0,15 mm, vá para o Filtro 4.
- Filtro 4 (Ambiente Operacional): Para exposição externa aos raios UV, resistência significativa a impactos ou cores de marca, escolha o revestimento em pó de poliéster. Para alta fricção por deslizamento em alumínio, escolha a anodização dura tipo III.
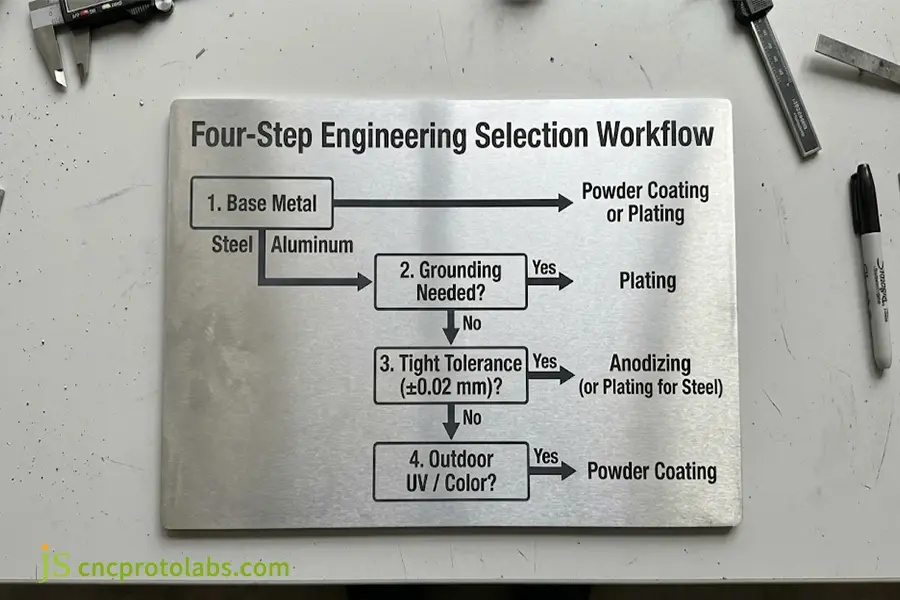
Fluxograma de engenharia em quatro etapas para selecionar revestimento em pó, anodização ou galvanização em peças de chapa metálica.
Estudo de Caso em Chão de Fábrica: Corrigindo Falhas de Aterramento e Tolerância em um Portal de Alumínio
Escopo do projeto e falhas iniciais na pintura a pó
Um cliente norte-americano do setor de IoT industrial solicitou a fabricação de 300 gabinetes para gateways sem fio externos em alumínio 5052-H32 com 2,0 mm de espessura e revestimento em pó preto fosco em toda a superfície. A montagem do primeiro lote identificou dois problemas de produção:
- Falha de aterramento: A espessura do revestimento de 95 μm para o isolamento interno do conector da placa de circuito impresso resultou em uma resistência de contato superior a 500 Ω, reprovando assim nos testes de EMC.
- Interferência de slides: A espessura do revestimento em ambos os lados foi aumentada em 0,19 mm dentro dos trilhos-guia da tampa.
Solução de acabamento híbrido de precisão JS
Os engenheiros da JS Precision substituíram a pintura eletrostática a pó em toda a carroceria por um fluxo de trabalho híbrido em duas etapas:
- Revestimento de conversão total da peça: Toda a peça foi revestida com uma camada de conversão de cromato trivalente de 5 μm para manter as tolerâncias rigorosas dos trilhos e a condutividade do chassi.
- Pintura eletrostática a pó seletiva para exteriores: As superfícies externas cobertas com maquiagem receberam apenas uma camada de pó de poliéster preto fosco aplicado por pulverização.
Resultados de produção verificados
- Resistência de contato: Resistência reduzida de > 500 Ω para 2,1 mΩ, atendendo aos requisitos de aterramento EMC.
- Espaço livre para montagem: A folga entre o trilho da tampa deslizante foi mantida em ±0,015 mm.
- Economia de custos por unidade: Redução de 22% nos custos de acabamento em comparação com o mascaramento manual de 24 pontos internos no solo.
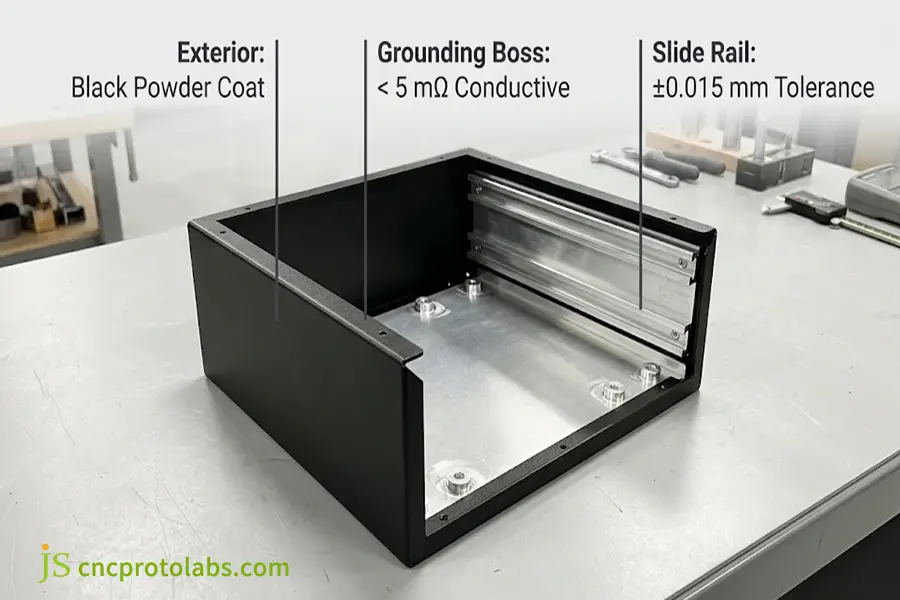
Acabamento híbrido em um gabinete de gateway de alumínio 5052 com revestimento externo em pó preto e trilhos deslizantes internos condutivos.
Perguntas frequentes
Como se comparam os custos da pintura a pó e da anodização para pequenos lotes?
Para 1 a 20 protótipos, a pintura eletrostática a pó padrão, em preto ou branco, é mais econômica do que a anodização, pois evita a taxa de preparação de cor de US$ 100 a US$ 250. A anodização transparente ou preta do Tipo II tem um custo mínimo de US$ 80 a US$ 150 por tanque. A anodização dura tipo III custa entre 40% e 80%. principalmente devido à energia necessária para o banho gelado e aos longos períodos de funcionamento do tanque.
Qual é mais resistente à corrosão: anodização ou pintura eletrostática a pó?
O revestimento em pó de poliéster sobre primer de zinco, usado em ambientes externos, apresenta maior durabilidade contra corrosão em comparação com a anodização Tipo II, pois o primeiro suporta mais de 1.000 horas em testes de névoa salina, de acordo com a norma ASTM B117-23, enquanto o segundo resiste apenas a 336 horas. Contudo, arranhões mais profundos que a camada de revestimento em pó no aço permitem a formação de ferrugem por baixo, enquanto a camada de óxido anódico se liga ao alumínio.
Qual a diferença entre a espessura da pintura a pó e a espessura da anodização?
O revestimento em pó cria uma camada de 50 a 150 μm, adicionando de 0,10 a 0,30 mm ao diâmetro e requer tampões de silicone em roscas de tolerância rigorosa. A anodização tipo II tem uma espessura de 5 a 25 μm, com 50% de entrada e 50% de saída. Ela mantém tolerâncias rigorosas na montagem da chapa metálica.
É possível usar anodização em vez de galvanização para peças de chapa metálica de aço?
Não, o banho ácido usado na anodização corrói o aço carbono e o aço inoxidável por dissolução, em vez de criar uma camada protetora de óxido. O revestimento adequado para chapas de aço deve ser de zinco trivalente, níquel químico ou cromo. O revestimento cria uma camada metálica de 5 a 25 μm para proteger contra ferrugem e corrosão. manter roscas precisas e condutividade.
Como escolher entre pintura eletrostática a pó, anodização e galvanização para chapas metálicas?
Considere o material do substrato, os requisitos de aterramento, as tolerâncias e o ambiente de aplicação, nessa ordem. Utilize pintura eletrostática a pó para invólucros externos de aço e cores RAL. Utilize anodização para carcaças de alumínio com tolerâncias rigorosas. Utilize revestimento para peças de aço ou para carcaças de alumínio aterradas que exigem aterramento inferior a 5 mΩ.
A anodização é melhor do que a pintura eletrostática a pó para gabinetes de alumínio?
A anodização é mais adequada para componentes eletrônicos internos, aplicações aeroespaciais e gabinetes de alumínio para equipamentos médicos, onde são necessárias tolerâncias rigorosas e superfícies com aparência metálica, além de resistência a riscos e descamação. A pintura eletrostática a pó é mais indicada para aplicações externas em gabinetes e proteções que exigem resistência a raios UV e proteção contra impactos, bem como cores RAL personalizadas.
Conclusão
Selecionar o certo Acabamento de superfície para chapas metálicas A escolha se resume a equilibrar a compatibilidade com o substrato, a condutividade elétrica e a tolerância acumulada antes de liberar os desenhos de engenharia para a fabricação. A pintura a pó é comum em peças de aço expostas ao ar livre, assim como em gabinetes pintados; a anodização garante que os gabinetes de alumínio com tolerâncias rigorosas não descasquem a pintura; e o revestimento é necessário para componentes e ferragens de aço aterrados eletricamente.
Baixe nosso Guia de Acabamento e Tolerância de Superfícies de Chapas Metálicas (PDF) gratuitamente ou envie seus arquivos STEP/DXF para consultar os engenheiros da JS Precision e obter uma análise DFM gratuita. serviços de acabamento de superfície personalizados citar.
