 Deutsch



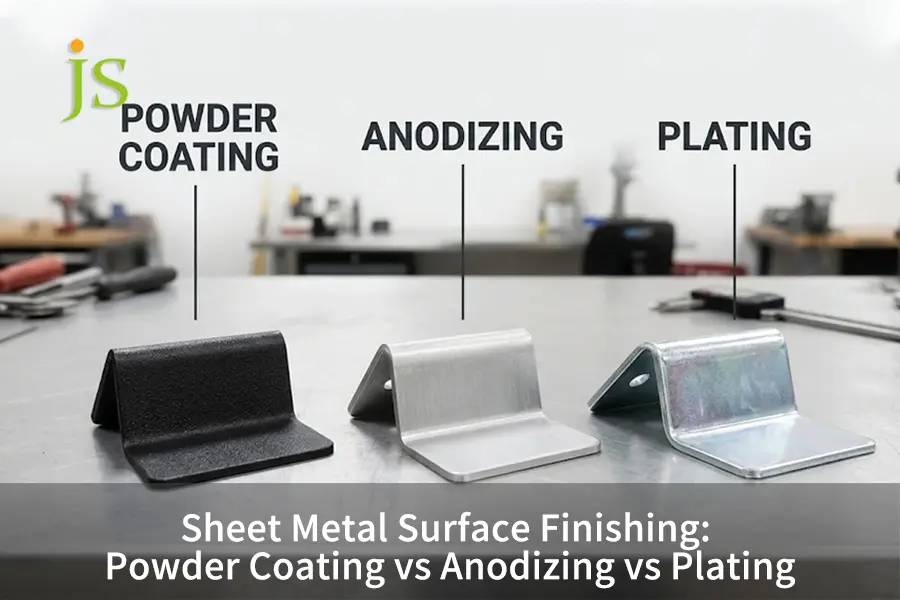

Bei der Bewertung Pulverbeschichtung vs. Anodisieren vs. Galvanisieren Bei Blechteilen sind die besten Alternativen Pulverbeschichtung für Außengehäuse aus Kohlenstoffstahl und kundenspezifische Farben, Anodisieren für Präzisionsgehäuse aus Aluminium und Galvanisieren für elektrische Erdungen und Stahlbefestigungen.
Für den ersten Schritt der Nachbearbeitung von BlechbearbeitungAlle drei Oberflächenbehandlungen sind bei bestimmten Produkten wirksam:
- Pulverbeschichtung: Bildet auf Stahl und Aluminium einen isolierenden Polymerfilm mit einer Dicke von 50-150 μm.
- Anodisieren: Verändert das Aluminiummaterial zu einer isolierenden Hartoxidschicht mit einer Dicke von 5-50 μm.
- Überzug: Abscheidung eines 5-25 μm dicken leitfähigen Films aus Zink oder Nickel auf leitfähigen Materialien.
In Anbetracht der Pulverbeschichtung vs. Anodisieren für Bleche In Verbindung mit einer frühzeitigen Beschichtung werden dadurch etwaige Hindernisse im Montageprozess und späteres Rosten vermieden.
Kurzer Überblick über Oberflächenveredelungen von Blechen
Die Pulverbeschichtung bietet einen guten Schutz vor Witterungseinflüssen und eine große Farbauswahl, die Anodisierung gewährleistet eine gleichmäßige Aluminiumoberfläche ohne Abblättern, und die Galvanisierung ist die einzige Methode mit elektrischer Leitfähigkeit.
| Vergleichsmetrik | Pulverbeschichtung | Anodisieren (Typ II / III) | Plattierung (Zink / Nickel) |
| Kompatible Metalle | Kohlenstoffstahl, Edelstahl, Aluminium | Nur Aluminium, Titan, Magnesium | Kohlenstoffstahl, Kupfer, Messing, leitfähige Metalle |
| Elektrische Leitfähigkeit | Isolierend (blockiert den Strom) | Isolierend (Unterbindet Oberflächenströme) | Leitfähig (Erhält die Erdung aufrecht) |
| Beschichtungsdicke | 50–150 μm (Dicker Polymerfilm) | 5–25 μm (Typ II) / 25–50 μm (Typ III) | 5–25 μm (Dünne Metallschicht) |
| Primärer technischer Vorteil | 500–1000+ Stunden Salzsprühnebelbeständigkeit, alle RAL-Farben | Kein Abblätterungsrisiko, hohe Kratzfestigkeit | EMI-Abschirmung, schützt feine Gewinde |
Pulverbeschichtung vs. Anodisierung vs. Galvanisierung: Wie unterscheiden sie sich?
Beim Vergleich Pulverbeschichtung vs. Anodisieren vs. Galvanisieren für BlechbearbeitungDie Unterschiede zwischen diesen Verfahren liegen hauptsächlich in der Schichtdicke, der Materialverträglichkeit und der elektrischen Leitfähigkeit. Beim Pulverbeschichtungsverfahren wird eine 50 bis 150 µm dicke Polymerschicht auf Stahl oder Aluminium aufgebracht. Beim Anodisierungsverfahren wird eine 5 bis 50 µm dicke Schicht aus gehärtetem Oxid auf Aluminium aufgebracht. Beim Galvanisieren wird eine 5 bis 25 µm dicke Schicht aus leitfähigem Metall aufgebracht.
Kernspezifikationen und Prozessgrenzen
Jede Oberflächenbehandlung hinterlässt Spuren auf dem Bauteil und verändert das Verhalten des Metalls gegenüber Feuchtigkeit oder Elektrizität. Frühe Tests verhindern, dass Oberflächentechniker inkompatible chemische Bäder anfordern. Materialien, die bei der Oberflächenveredelung verwendet werden werden unterschiedlich aufgelöst: Kohlenstoffstahl in saurem Anodisierungsbad und Aluminium für drei verschiedene Oberflächen.
Standardisierte Branchentests bestätigen, wie sich die einzelnen Oberflächenbehandlungen unter Belastung verhalten:
- Salzsprühnebelbeständigkeit: Entsprechend ASTM B117-23 und gemäß den ISO 9227-22-Normen für neutrale Salzsprühtests ist eine versiegelte Typ-II-Anodisierung in der Lage, Weißrost für 336 bis 1.000 Stunden und eine Polyester-Pulverbeschichtung im Außenbereich für 500 bis über 1.000 Stunden zu widerstehen.
- Beschichtungsdicke und Oberflächenrauheit: Die Schichtdicke wird in Werkstätten mithilfe der Techniken der magnetischen Induktion und der Wirbelstrommessung gemessen. ISO 1463 und MIL-A-8625. Ingenieure müssen jedoch auch Folgendes überprüfen: Diagramme zur Oberflächenrauheit Beim Freigeben der Zeichnung. Dies liegt daran, dass eine dünne Beschichtung die Grundkratzer sichtbar macht, während eine dicke Pulverbeschichtung sie verdeckt.
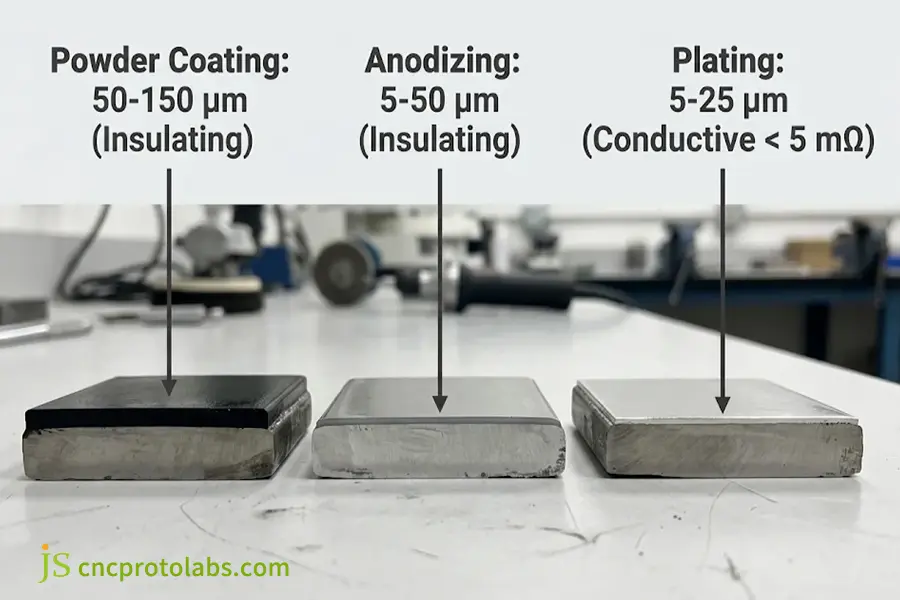
Vergleich der Beschichtungsdicke und der elektrischen Leitfähigkeit im Querschnitt bei Pulverbeschichtung, Anodisierung und Galvanisierung.
Spezifikationen und Prozessgrenzen für die Oberflächenbeschaffenheit von Blechen
Wählen Sie Pulverbeschichtung für Abrieb- und UV-Beständigkeit, Anodisierung Typ II oder III für Verschleißfestigkeit bei Aluminium und Galvanisierung für Leitfähigkeit und Rostschutz bei Stahl.
| Technische Dimension | Pulverbeschichtung | Anodisierung Typ II | Harteloxierung Typ III | Plattierung (Zink / stromlos abgeschiedenes Nickel) |
| Dicken- und Gewindeeinfluss | 50–150 μm, verstopft Gewinde ≤ M4 | 5–25 μm, minimale Fadenänderung | 25–50 μm, Toleranz ±0,025 mm erforderlich | 5–25 μm, gleichmäßiger Schichtaufbau ±2 μm |
| Salzsprüh- und Verschleißbewertung | 500–1000+ Stunden, hochbelastbares Polster | 336–1000 Stunden, mäßige Kratzfestigkeit | Über 1000 Stunden, Oberflächenhärte 60–70 HRC | 96–500+ Stunden, mäßige Verschleißfestigkeit |
| Substrate & Leitfähigkeit | Stahl und Aluminium, isolierend | Nur Aluminium, isolierend | Nur Aluminium, isolierend | Leitfähige Metalle, Widerstand < 5 mΩ |
| Fehlermodi und Verbote | Reißt beim Biegen nach der Beschichtung, verzieht dünne Bleche (< 1,0 mm) bei 200 °C | Kohlenstoffstahl löst sich im Bad auf, bleicht unter UV-Licht aus | Spröde Oxidrisse bei engen Biegeradien | Wasserstoffversprödung an gehärtetem Stahl |
Kurz gesagt, wird eine dicke Polymerpulverbeschichtung zum Schutz von Stahl im Außenbereich verwendet, während eine harte Oxidschicht Aluminium-Präzisionsteile schützt.
Pulverbeschichtung vs. Anodisierung: Welches Verfahren ist besser für Bleche?
Im Pulverbeschichtung vs. Anodisierung Vergleichen Sie die Vorteile von Pulverbeschichtung für Bauteile aus Kohlenstoffstahl, die im Außenbereich UV-beständig sind und mit individuellen RAL-Farben verwendet werden können, und Eloxieren für präzise Aluminiumgehäuse und enge Toleranzanforderungen. Pulverbeschichtung erzeugt eine 50–150 µm dicke, schlagfeste Harzbeschichtung, während Eloxieren Typ II eine 5–25 µm dicke Aluminiumoxid-Sperrschicht ergibt, die nicht abplatzt oder abblättert. Eloxieren ist für Stahl nicht geeignet und wird durch Sonnenlicht matt.
Schweißnahtbeschichtung und Produktionsablauf
Blechteile werden vor der Oberflächenbearbeitung lasergeschnitten, gestanzt, gebogen und geschweißt. Dieser Fertigungsprozess bestimmt, welche Beschichtung den Herstellungsprozess unbeschädigt übersteht.
- Oberflächenfehler verbergen: Durch die Pulverbeschichtung von Blechen entsteht ein 50 bis 150 μm dicker Film, der kleine Lasergrate, Abkantpressspuren und geschliffene Schweißnähte kaschiert.
- Das unbehandelte Metall wird sichtbar: Durch das Anodisieren entsteht eine durchscheinende Oxidschicht, die Kratzer und die Wärmeeinflusszone der Schweißnaht sichtbar macht, weshalb vor dem Tauchbad ein Kugelstrahlen erforderlich ist.
- Fertigungsablaufvorgabe: Sämtliche Fertigungsprozesse, einschließlich Schneiden, Biegen und Montieren der PEM-Befestigungselemente, müssen vor der Beschichtung erfolgen. Das Biegen des beschichteten Materials führt zu Spannungen im Außenradius und damit zu Rissen sowohl im ausgehärteten Pulver als auch in der anodisierten Oxidschicht.
- Edelstahl-Alternativen: Wenn Edelstahlgehäuse eine helle, reflektierende Oberfläche ohne Lackierung oder chemische Bäder benötigen, spezifizieren Ingenieure Hochglanzpolitur für EdelstahlDie
UV-Beständigkeit im Außenbereich vs. Kratzfestigkeit im Innenbereich
Die Anwendungsumgebung unterscheidet diese beiden Arten von Isolierbeschichtungen deutlich:
- Pulverbeschichtung wählen für: SPCC-Kaltwalzstahlkästen, kundenspezifische RAL-Farben und für den Außenbereich geeignet. Architektonische Polyestergewebe sind bei Sonneneinstrahlung bis zu 5 bis 10 Jahre lang beständig gegen Auskreiden und Ausbleichen.
- Anodisieren wählen für: Gehäuse aus Aluminium 5052 oder 6061, Verwendung in Krankenhäusern oder Flugzeugen sowie Laborgeräte. Die Oxidschicht ist stets Bestandteil des Aluminiums und blättert an den Ecken nicht ab.
Anodisieren vs. Galvanisieren vs. Pulverbeschichten: Wann ist Galvanisieren die richtige Wahl?
Beim Vergleich Anodisieren vs. Galvanisieren Und Pulverbeschichtung vs. GalvanisierungWählen Sie eine Galvanisierung, wenn Ihre Blechteile eine EMV-Abschirmung oder elektrische Leitfähigkeit erfordern oder Maßabweichungen unter 25 µm nicht toleriert werden dürfen. Im Gegensatz zu isolierenden Pulverbeschichtungen und anodisierten Oxidschichten weisen galvanisch abgeschiedenes Zink, stromlos abgeschiedenes Nickel oder Zinn einen Oberflächenkontaktwiderstand von unter 5 mΩ auf. Die Galvanisierung bietet zudem eine Barriere für Befestigungselemente aus Kohlenstoffstahl und tiefe Bohrungen, die aufgrund der Faraday-Käfig-Abschirmung für elektrostatische Pulverbeschichtungen schwer zu durchdringen sind.
Anforderungen an die elektrische Erdung und die EMV-Abschirmung
Telekommunikationsschränke, Netzteilgehäuse und industrielle Schaltschränke benötigen für die elektromagnetische Abschirmung (EMI) einen Metall-auf-Metall-Kontakt zwischen Türen und Rahmen. Das pulverbeschichtete Metall ist von der Erdung isoliert; daher sind teure Dichtungen oder das Laserschneiden der Kontaktpunkte erforderlich.
Durch die Beschichtung wird eine durchgehende Leitfähigkeit über das gesamte Bauteil gewährleistet:
- Dreiwertige Zinkplattierung: Verhindert das Rosten von Kohlenstoffstahlhalterungen und gewährleistet gleichzeitig die Erdung des Chassis für 0,50 bis 2,00 US-Dollar pro Teil.
- Chemische Vernickelung (ENP): Gewährleistet Leitfähigkeit, Lötbarkeit und ausgezeichnete chemische Beständigkeit ohne externe elektrische Energiezufuhr im Bad.
- Prozessauswahl: Ingenieure, die verschiedene Badtypen vergleichen, können dies überprüfen. Galvanisierung vs. Metallbeschichtung um die stromgetriebene oder autokatalytische Abscheidung an komplexe Halterungen anzupassen.
Abdeckung tiefer Hohlräume und Toleranzen
Die elektrostatische Pulverbeschichtung führt nicht zu Ablagerungen im Inneren tiefer U-Profile oder enger Rücklaufflansche. Da das Pulver von der nächstgelegenen geerdeten Kante angezogen wird, füllen sich dünne Bereiche mit Pulver. Die Tauchplattierung deckt Sacklöcher und Innenbiegungen gleichmäßig ab.
Der Maßzuwachs an den Passlöchern variiert stark je nach Oberflächenbehandlung:
- Pulverbeschichtungsaufbau: Fügt 0,05-0,15 mm pro Seite hinzu (0,10-0,30 mm bei Lochdurchmessern) und erfordert die Verwendung von Silikoneinsätzen für alle Gewindebohrungen M4 und kleiner.
- Aufbau von Galvanisierungs- und Anodisierungsschichten: Fügt 0,005-0,025 mm pro Seite hinzu und ermöglicht die Montage von Standardbohrungen und gebogenen Flanschen ohne Aufreiben.
- Toleranzkontrolle für Biegungen: Überprüfen, wie Oberflächenbeschaffenheit und Maßtoleranz Durch das Einwirken nach dem Abkanten wird die Anhäufung von Passungsfehlern verhindert.
Wie sehen die Kostenvergleichswerte für Oberflächenveredelungen bei Blechen aus?
In einem Kostenvergleich für Oberflächenveredelung von BlechenVerzinken und Pulverbeschichten im Batch-Verfahren bieten mit 0,50 bis 3,00 US-Dollar pro kleiner Halterung die günstigsten Preise für große Stückzahlen. Anodisieren Typ II liegt mit 1,50 bis 5,00 US-Dollar pro Teil im mittleren Bereich, während Hartanodisieren und stromloses Vernickeln aufgrund längerer Badzeiten und gekühlter Bäder sowie anderer Faktoren das Zwei- bis Dreifache kosten.
Kosten für die Blechbearbeitung, Einrichtungsgebühren und Lieferzeiten
Verzinkung und Pulverbeschichtung in Standardfarben sind bei größeren Stückzahlen pro Einheit am kostengünstigsten, während für kleine Prototypenmengen Mindesttankgebühren anfallen.
|
Kosten- und Produktionsfaktor |
Pulverbeschichtung |
Anodisierung Typ II |
Harteloxierung Typ III |
Plattierung (Zink / stromlos abgeschiedenes Nickel) |
|
Kosten pro Prototyp (1–20 Stück) |
8–25 $/Teil (abhängig von der Mindestlosgröße) |
10–30 $/Teil (Mindestverbrauch pro Tank) |
20–50 $/Teil (Kühltankanlage) |
6–20 $/Teil (Zink) bzw. 15–40 $ (Nickel) |
|
Produktionskosten pro Einheit (ab 500 Stück) |
0,80–3,00 $/Teil (Standardfarben) |
1,50–5,00 $/Teil (transparent oder schwarz) |
3,50–9,00 $/Teil |
0,50–2,00 $ (Zink) oder 2,00–6,00 $ (Nickel) |
|
Mindestlos-/Einrichtungsgebühr |
80–150 $ (100–250 $ Aufpreis für individuelle RAL-Farben) |
80–150 US-Dollar pro Charge |
150–250 US-Dollar pro Charge |
75–120 $ (Zink) oder 120–200 $ (Nickel) |
|
Typische Lieferzeit im Shop |
2–4 Werktage |
2–4 Werktage |
3–5 Werktage |
2–3 Werktage |
Versteckte Kostentreiber und Sparregeln für Käufer
Als branchenübliche Kostenvergleichswerte aus unserem Marktstudie zur Oberflächenveredelung für Produkte 2025-2026Die Einrichtungskosten und die Verweilzeit im Tank machen über 65 % der Kosten für Angebote zur Oberflächenbehandlung kleiner Chargen aus. Zu den versteckten Kosten gehören manuelle Abklebearbeiten, bei denen das Abkleben der 15 Erdungslöcher mit Hochtemperaturband und Silikonstopfen mehr kosten kann als die Beschichtung selbst.
Drei Tipps zur Reduzierung von Kostenvoranschlägen für die Endbearbeitung:
- Standardfarben für Prototypen festlegen: Verwenden Sie für Prototypen standardmäßig mattes Schwarz, strukturiertes Grau oder klares Eloxal, um 100 bis 250 US-Dollar an Einrichtungskosten pro Farbe zu sparen.
- Zusammenfassen maskierter Bereiche: Platzieren Sie die Erdungspads in der Nähe der Paneelkante, wo eine Einzelstecker- oder Schnellstreifenabklebetechnik effektiv ist.
- Passende Beschichtung für Stahl: Wählen Sie für Stahlhalterungen im Innenbereich dreiwertiges gelbes oder klares Zink, es sei denn, die chemische Belastung erfordert eine stromlose Vernickelung.
Wie wählt man die beste Oberflächenveredelung für Bleche aus?
Um das Beste auszuwählen Oberflächenveredelung für BlecheEs sind vier Kriterien in folgender Reihenfolge zu berücksichtigen: Grundmetall, Notwendigkeit der Erdung, zulässige Montagetoleranz und Betriebsumgebung. Die sofortige Berücksichtigung des Grundmetalls schließt die Anodisierung von Stahlbauteilen automatisch aus, während die Notwendigkeit der Erdung die Beschichtung von EMV-geschützten Gehäusen einschränkt.
Vierstufiger Prozess zur Auswahl von Ingenieuren
Prüfen Sie alle 2D-Fertigungszeichnungen mithilfe der folgenden vier sequenziellen Filter:
- Filter 1 (Basismaterial): Ist das Grundmaterial Kohlenstoffstahl oder Edelstahl, scheidet Anodisieren aus; stattdessen Pulverbeschichtung oder Galvanisierung wählen. Ist das Grundmaterial Aluminium 5052 oder 6061, fahren Sie mit Filter 2 fort.
- Filter 2 (Elektrische Kontinuität): Falls das Gehäuse eine EMI-Abschirmung oder eine Erdung über die Nähte erfordert, verwenden Sie Zink, Zinn oder eine stromlose Nickelbeschichtung. Andernfalls fahren Sie mit Filter 3 fort.
- Filter 3 (Montagetoleranz): Bei Konstruktionen mit engen Gleitbahnen, geringen PEM-Spaltmaßen und einer Toleranz von ±0,02 mm ohne Budget für Abklebung ist eine Anodisierung Typ II/III (für Aluminium) bzw. eine Dünnschichtplattierung (für Stahl) anzuwenden. Bei Toleranzen über ±0,15 mm ist Filter 4 zu verwenden.
- Filter 4 (Betriebsumgebung): Für Anwendungen mit UV-Beanspruchung im Außenbereich, hoher Stoßfestigkeit oder zur Verwendung von Markenfarben empfiehlt sich eine Polyester-Pulverbeschichtung. Bei hoher Verschleißfestigkeit auf Aluminium ist eine Harteloxierung Typ III empfehlenswert.
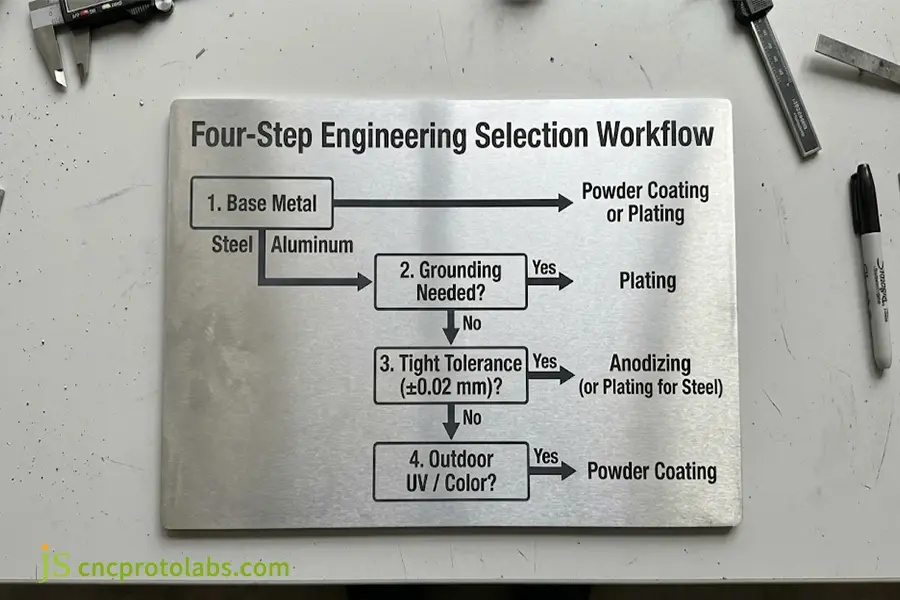
Vierstufiger technischer Arbeitsablauf zur Auswahl von Pulverbeschichtung, Anodisierung oder Galvanisierung bei Blechteilen.
Fallstudie aus der Werkstatt: Behebung von Erdungs- und Toleranzfehlern an einem Aluminiumtor
Projektumfang und erste Pulverbeschichtungsfehler
Ein nordamerikanischer Kunde im Bereich des industriellen IoT benötigte die Herstellung von 300 Gehäusen für drahtlose Outdoor-Gateways aus 2,0 mm dickem 5052-H32-Aluminium mit vollflächiger, mattschwarzer Pulverbeschichtung. Bei der ersten Montage wurden zwei Produktionsprobleme festgestellt:
- Erdungsfehler: Eine Beschichtungsdicke von 95 μm für die Isolierung der inneren Leiterplattenanschlüsse führte zu einem Kontaktwiderstand von > 500 Ω, wodurch die EMV-Tests nicht bestanden wurden.
- Störungen durch Folien: Die Schichtdicke wurde auf beiden Seiten innerhalb der Führungsschienen der Abdeckung um 0,19 mm erhöht.
JS Präzisions-Hybrid-Oberflächenbearbeitungslösung
Die Ingenieure von JS Precision ersetzten die Vollkörper-Pulverbeschichtung durch ein zweistufiges Hybridverfahren:
- Vollteil-Konversionsbeschichtung: Das gesamte Bauteil wurde mit einer 5 μm dicken trivalenten Chromat-Konversionsbeschichtung versehen, um strenge Schienentoleranzen und die Leitfähigkeit des Chassis zu gewährleisten.
- Selektive Außenpulverbeschichtung: Die äußeren kosmetischen Flächen wurden lediglich mit mattschwarzem Polyesterpulver besprüht.
Verifizierte Produktionsergebnisse
- Kontaktwiderstand: Reduziert von > 500 Ω auf 2,1 mΩ, erfüllt somit die Anforderungen an die EMV-Erdung.
- Montageabstand: Der Spalt zwischen den Gleitschienen der Abdeckung wurde auf ±0,015 mm gehalten.
- Einsparungen bei den Stückkosten: Die Kosten für die Endbearbeitung wurden im Vergleich zum manuellen Abkleben von 24 internen Erdungspunkten um 22 % reduziert.
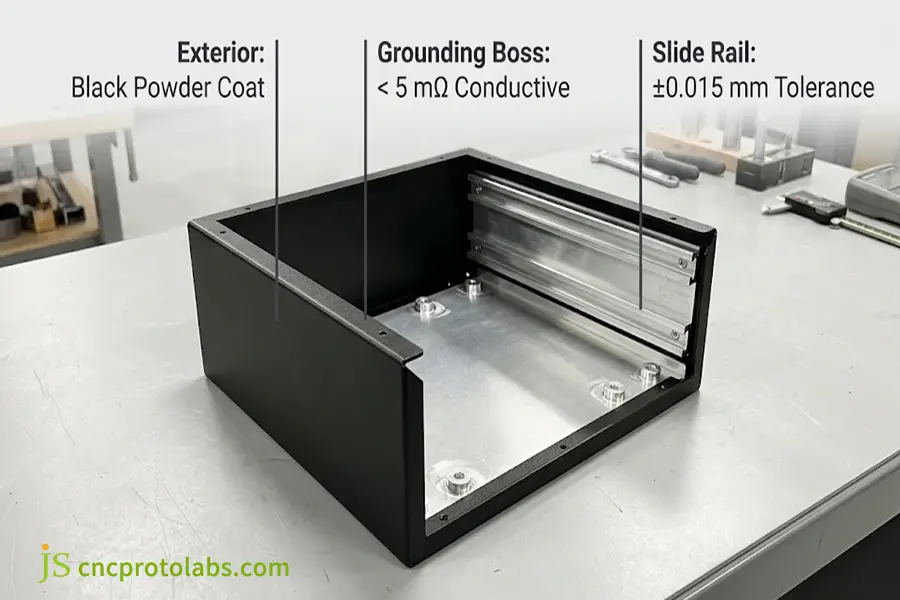
Hybrid-Finish auf einem Gateway-Gehäuse aus 5052-Aluminium mit äußerer schwarzer Pulverbeschichtung und leitfähigen inneren Gleitschienen.
Häufig gestellte Fragen
Wie vergleichen sich die Kosten für Pulverbeschichtung und Anodisierung bei kleinen Losgrößen?
Für 1 bis 20 Prototypen ist eine Standard-Pulverbeschichtung in Schwarz oder Weiß wirtschaftlicher als die Anodisierung, da die Einrichtungskosten für die Farbanpassung von 100 bis 250 US-Dollar entfallen. Bei der Anodisierung Typ II (klar oder schwarz) fallen mindestens 80 bis 150 US-Dollar pro Bad an. Die Kosten für eine Harteloxierung vom Typ III liegen zwischen 40 % und 80 %. vor allem aufgrund des Energiebedarfs für das gekühlte Bad und die langen Tanklaufzeiten.
Welche Beschichtung bietet einen besseren Korrosionsschutz: Anodisieren oder Pulverbeschichten?
Polyester-Pulverbeschichtung auf Zinkgrundierung bietet im Außenbereich einen längeren Korrosionsschutz als Anodisierung Typ II. Erstere hält in Salzsprühtests nach ASTM B117-23 über 1000 Stunden stand, während letztere nur 336 Stunden beständig ist. Bei Kratzern, die tiefer als die Pulverbeschichtung auf Stahl reichen, kann sich jedoch Rost darunter bilden, während sich die anodische Oxidschicht mit dem Aluminium verbindet.
Worin besteht der Unterschied zwischen der Dicke einer Pulverbeschichtung und der Dicke einer Anodisierung?
Die Pulverbeschichtung erzeugt eine 50 bis 150 µm dicke Schicht, die den Durchmesser um 0,10 bis 0,30 mm vergrößert und Silikonstopfen bei eng tolerierten Gewinden erfordert. Die Anodisierung Typ II ist 5 bis 25 µm dick und wird zu 50 % ein- und ausgetragen. Sie gewährleistet enge Toleranzen bei der Blechmontage.
Kann man bei Stahlblechteilen Anodisieren anstelle von Galvanisieren verwenden?
Nein, das beim Anodisieren verwendete Säurebad korrodiert Kohlenstoffstahl und Edelstahl durch Auflösen anstatt durch die Bildung einer schützenden Oxidschicht. Für Stahlbleche eignen sich daher dreiwertiges Zink, stromlos abgeschiedenes Nickel oder Chrom. Durch die Beschichtung entsteht eine 5 bis 25 µm dicke Metallschicht, die vor Rost schützt. genaue Gewinde und Leitfähigkeit beibehaltenDie
Wie wählt man das richtige Verfahren für die Blechbearbeitung: Pulverbeschichtung, Anodisierung oder Galvanisierung?
Berücksichtigen Sie Substratmaterial, Erdungsanforderungen, Toleranzen und Einsatzumgebung in dieser Reihenfolge. Verwenden Sie Pulverbeschichtung für Stahlgehäuse und RAL-Farben. Eloxieren Sie Aluminiumgehäuse mit engen Toleranzen. Verwenden Sie Galvanisierung für Stahlteile oder geerdete Aluminiumgehäuse mit einem Erdungswiderstand von weniger als 5 mΩ.
Ist Anodisieren besser als Pulverbeschichten für Aluminiumgehäuse?
Anodisieren eignet sich besser für Elektronik-, Luft- und Raumfahrt- sowie Medizintechnikgehäuse aus Aluminium, wo enge Toleranzen und metallähnliche Oberflächen sowie Kratzfestigkeit ohne Abblättern erforderlich sind. Pulverbeschichtung ist besser geeignet für Außengehäuse und Schutzvorrichtungen, die UV-Beständigkeit und Stoßfestigkeit sowie individuelle RAL-Farben erfordern.
Abschluss
Die richtige Wahl treffen Oberflächenveredelung für Bleche Letztendlich geht es darum, Substratverträglichkeit, elektrische Leitfähigkeit und Fertigungstoleranzen optimal aufeinander abzustimmen, bevor die technischen Zeichnungen in die Fertigung gehen. Pulverbeschichtung ist bei Stahlteilen für den Außenbereich sowie bei lackierten Gehäusen weit verbreitet, Anodisieren verhindert das Abplatzen der Lackschichten bei Aluminiumgehäusen mit engen Toleranzen, und Galvanisieren ist für geerdete Stahlbauteile und -beschläge erforderlich.
Laden Sie unseren kostenlosen Leitfaden für Oberflächenbearbeitung und Toleranzen in der Blechbearbeitung (PDF) herunter oder laden Sie Ihre STEP/DXF-Dateien hoch, um die Ingenieure von JS Precision für eine kostenlose DFM-Prüfung zu konsultieren. kundenspezifische Oberflächenveredelungsdienste Zitat.
