 العربية



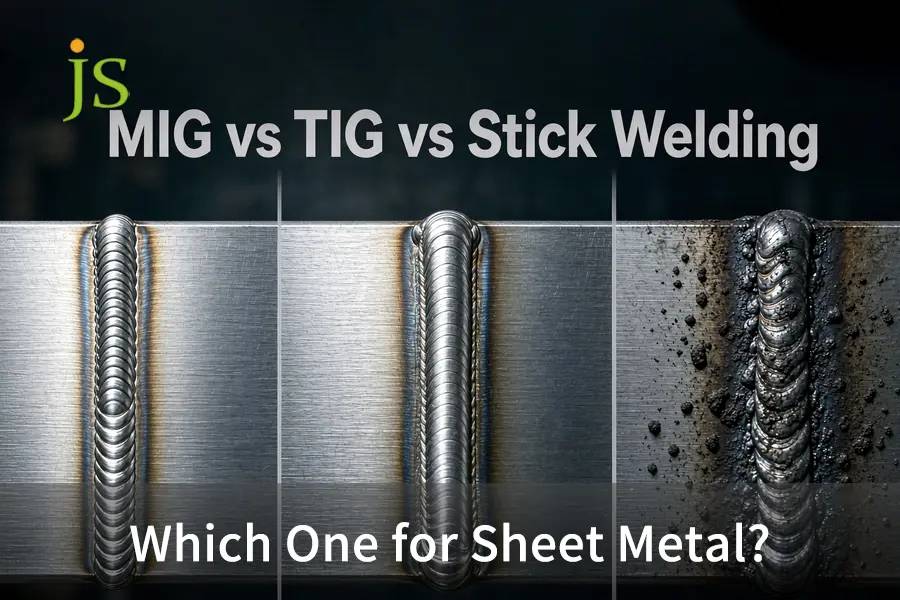

ل تصنيع الصفائح المعدنية بسماكة أقل من 3 مم (11 مقياسًا)، لحام TIG يفضل استخدامه في الوصلات عالية الدقة، والجذابة بصريًا، وذات المقياس الرقيق حتى مقياس 24 (0.6 مم). لحام MIG النبضي يوفر فعالية عالية من حيث التكلفة وأداءً ميكانيكيًا سريعًا على التجميعات الهيكلية من 18 إلى 11 مقياسًا. اللحام بالقوس الكهربائي (SMAW) لا يُعد مناسبًا للمقاييس الرقيقة الدقيقة لأن مدخلات الحرارة العالية (>1.2 كيلو جول/مم) تؤدي إلى احتراق فوري وتشوه كبير.
في التصنيع الدقيق، يمثل اللحام MIG مقابل TIG مقابل اللحام بالقضيب المقايضة الأساسية بين معدل الترسيب وكثافة مدخلات الحرارة والتشوه الحراري لتجميعات الفولاذ المدلفن على البارد والألومنيوم والفولاذ المقاوم للصدأ.
مصفوفة اختيار عملية لحام الصفائح المعدنية
خلاصة هندسية: توفر لحام TIG أعلى دقة هندسية ولا يتطلب طحنًا بعد اللحام على القطع الزخرفية والرقيقة، بينما يوفر لحام MIG النبضي أقل تكلفة لكل وحدة للمثبتات الهيكلية، ويجب التخلص من لحام القوس الكهربائي من تصنيع الصفائح المعدنية الرقيقة بسبب مشاكل الاحتراق التي لا يمكن السيطرة عليها.
| عملية اللحام | نطاق السماكة | التحكم في الحرارة والمخاطر | سرعة السفر | نمط الفشل الأساسي في الصفائح الرقيقة |
| TIG (GTAW) | 0.5–3.0 مم (24–11 Ga) | ضبط القوس بدواسة القدم، HAZ ≤ 1.5 مم | 80-200 مم/دقيقة، تشغيل يدوي بطيء | تكلفة عمالة مرتفعة، يرفض فجوات الوصلات التي تزيد عن 0.2 مم |
| ميغ (عظيم) | 1.0–6.0 مم (19–3 Ga) | التحكم النبضي، منطقة التأثير الحراري 2.0–4.0 مم | 300-600 مم/دقيقة، إنتاج سريع | الاحتراق أقل من 1.0 مم، يلزم تنظيف الرذاذ |
| اللحام بالقضيب (SMAW) | ≥3.2 مم (≥10 غا) | نقل القوس الخشن، منطقة التأثير الحراري ≥ 5.0 مم | انقطاع بسبب تكسير الخبث | انفجار فوري، تشوه، جيوب الخبث |
لا ينطبق اللحام بالقضيب (SMAW) إلا على نطاق 3.2 مم تقريبًا (نطاق الصفائح)، لذلك تم إدراجه هنا كعملية يجب استبعادها من العمل على الصفائح الرقيقة.
اللحام بتقنية MIG مقابل اللحام بتقنية TIG مقابل اللحام بالقضيب: أيها أفضل لحام للصفائح المعدنية؟
عند تقييم لحام MIG مقابل لحام TIG مقابل اللحام بالقضيب الكهربائي لتحديد أفضل طريقة لحام للصفائح المعدنية، يعتمد الاختيار على السماكة، والاعتبارات الجمالية، ودقة أبعاد القطعة. في حين أن لحام TIG لا يُضاهى في لحام المواد الرقيقة التي يقل سمكها عن 1.5 مم دون أي تناثر، فإن لحام MIG النبضي يتفوق في اللحام الإنشائي الذي يتراوح سمكه بين 1.5 مم و3.0 مم.
فيزياء إدخال الحرارة وتشوه الصفائح المعدنية
لا تستطيع الصفائح الرقيقة تبديد الحرارة الزائدة بسرعة. وتخضع الطاقة المنقولة إلى قطعة العمل لمعادلة مدخلات الحرارة التالية:
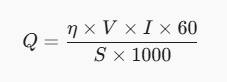
- س: صافي مدخلات الحرارة (كيلوجول/مم)
- أو: عامل الكفاءة الحرارية (GTAW: 0.6، GMAW: 0.8، SMAW: 0.85)
- في: جهد القوس (فولت)
- أنا: تيار اللحام (أمبير)
- S: سرعة الحركة الخطية (مم/دقيقة)
تجمع تقنية اللحام بالقوس المعدني المحمي (SMAW) بين معامل كفاءة عالٍ (η= 0.85) وسرعات لحام منخفضة، مما يُركز الطاقة التدميرية في المقاطع الرقيقة. ينتج عن ذلك تمدد حراري غير متجانس، وانبعاج في الصفائح (تقوس يشبه علبة الزيت)، وهدر في الأبعاد. يمكنكم الاطلاع على الأساسيات التقنية المتعلقة بفيزياء القوس الكهربائي في مقالنا حول كيف تعمل عملية لحام المعادن.
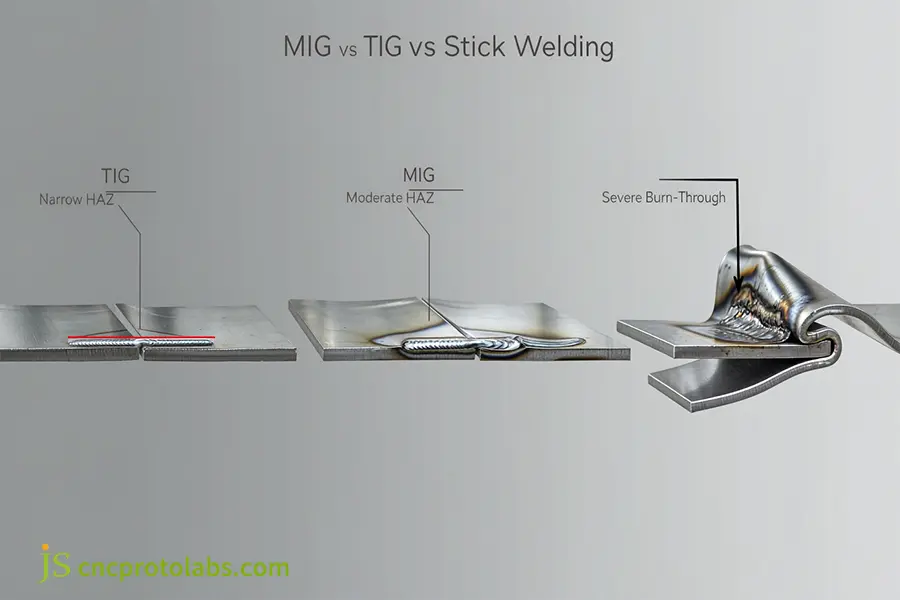
تحليل مقطعي للتأثير الحراريمناطق الخطر الحراري (HAZ) أثناء اللحام بالقوس المعدني المحمي بالغاز (MIG) مقابل اللحام بالقوس المعدني المحمي بالغاز (TIG)ng على صفائح معدنية رقيقة.
حساسية المادة الأساسية عبر السبائك الشائعة
تُظهر سبائك الصفائح المختلفة سلوكيات متباينة أثناء دورات التسخين الموضعية:
الفولاذ الطري المدلفن على البارد (SPCC / AISI 1018)
- نطاق القياس: من 22 Ga إلى 12 Ga (من 0.8 مم إلى 2.5 مم).
- الخصائص الحرارية: تمدد حراري مقداره 12.0 ميكرومتر/متر·كلفن؛ موصلية مقدارها 50.0 واط/متر·كلفن.
- سلوك اللحام: وفق ASTM A1008/A1008M-21a، يُسهّل التركيب الكيميائي المتجانس ونظافة السطح عملية لحام الفولاذ الطري. كما يتميز هذا النوع من الفولاذ بقدرته على وصل الوصلات بسلاسة دون حدوث نبضات أثناء لحام MIG ذي الدائرة القصيرة.
الفولاذ المقاوم للصدأ الأوستنيتي (AISI 304 / 316)
- نطاق القياس: من 24 Ga إلى 14 Ga (من 0.6 مم إلى 2.0 مم).
- الخصائص الحرارية: تمدد حراري مقداره 17.3 ميكرومتر/متر·كلفن؛ موصلية مقدارها 16.2 واط/متر·كلفن.
- أداء التصنيع: خصائص اللحام: نظرًا لأن موصلية اللحام تبلغ ثلث موصلية الفولاذ الكربوني، تتركز الحرارة في حوض اللحام. وبسبب معدل التمدد العالي، سيحدث تشوه شديد وترسب للكربيدات في حال عدم استخدام عملية لحام TIG النبضية.
سبائك الألومنيوم المطروقة (5052-H32 / 6061-T6)
- نطاق القياس: من 20 Ga إلى 10 Ga (من 0.9 مم إلى 3.2 مم).
- تيالخصائص الحرارية: معامل التمدد الحراري 23.8 ميكرومتر/متر.كلفن، والتوصيل الحراري 138.0 واط/متر.كلفن.
- أداء التصنيع: تنصهر طبقة الأكسدة السطحية الطبيعية (Al2O3) عند درجة حرارة 2072 درجة مئوية، بينما تنصهر السبيكة الداخلية عند درجة حرارة 660 درجة مئوية. يتطلب لحام الألومنيوم الرقيق نبضة سريعة من التيار المتردد عالي التردد في البداية، يتبعها انخفاض سريع في التيار لمنع الاحتراق.
متى تحقق عملية لحام الصفائح المعدنية بتقنية MIG أقصى قدر من كفاءة الإنتاج؟
لحام الصفائح المعدنية بتقنية MIG يوفر معدلات ترسيب وإنتاجية فائقة (300-600 مم/دقيقة) على سماكات تتراوح من 18 إلى 11 غا (1.2-3.0 مم)، مما يقلل من استهلاك الوقت بنسبة 60% مقارنةً بتقنية اللحام بالقوس الكهربائي المحمي بالغاز الخامل (TIG). عند المقارنة اللحام بالقضيب مقابل اللحام بالقوس المعدني المحمي بالغاز (MIG) للصفائح المعدنيةإن استخدام القوس القصير والنبضي GMAW يسمح بالتحكم الدقيق في نقل القطرات دون مخاطر الاحتراق.
أنماط نقل القوس الكهربائي: دائرة قصر الدائرة مقابل الرش النبضي
تُعتبر تقنية الرش التقليدية شديدة الحرارة بالنسبة للصفائح المعدنية. لذا، تستخدم ورش الإنتاج نمطين مُتحكم بهما للرش:
- نقل الدائرة القصيرة (GMAW-S): يؤدي التلامس بين السلك وبركة المعدن المنصهر إلى انخفاض في الجهد الكهربائي وارتفاع مفاجئ في التيار، مما ينتج عنه إطلاق ما بين 50 إلى 200 قطرة في الثانية. وباستخدام سلك ER70S-6 بقياس 0.6 مم أو 0.8 مم، فإنه يوصل الفجوات بأقل قدر من التناثر في الفولاذ عيار 18 (1.2 مم).
- نقل الرش النبضي (GMAW-P): يقوم العاكس النبضي بالتبديل بين تيارات منخفضة في الخلفية وتيارات عالية في الذروة لإنتاج قطرة واحدة دون ملامسة المادة. ويقلل هذا من مدخلات الحرارة بنسبة 35% في المتوسط مقارنةً بالوصلة القصيرة، مما يسمح بربط سريع للألمنيوم عيار 16 (1.5 مم) والفولاذ المقاوم للصدأ. للاطلاع على القيود الميكانيكية للحام MIG عبر فجوات متفاوتة، يُرجى الرجوع إلى التحليل المقارن لـ قوة اللحام بالليزر مقابل قوة اللحام بتقنية MIG.
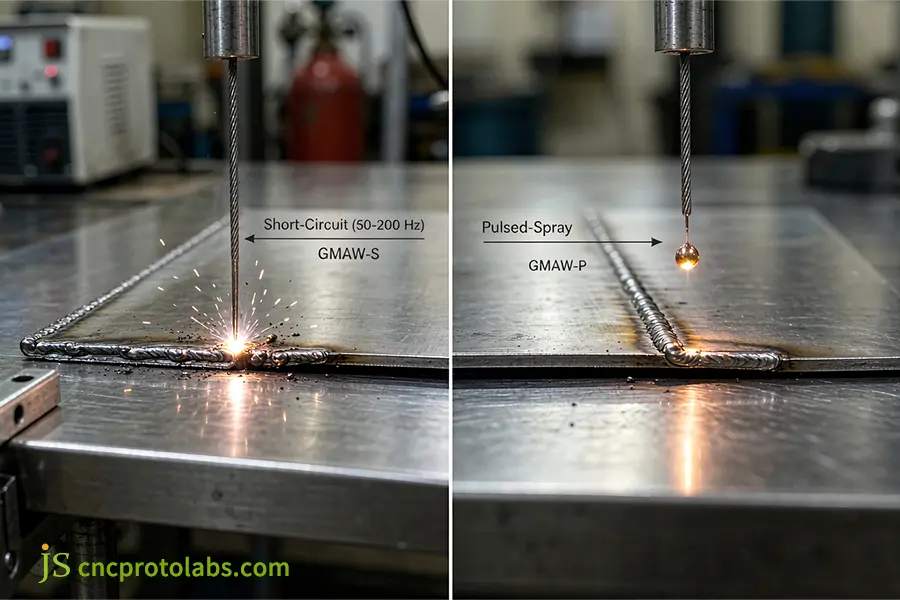
أنماط نقل القوس المستخدمة أثناء عمليات لحام الصفائح المعدنية الدقيقة بتقنية MIG.
تحليل التكلفة الإجمالية للحام: لحام TIG مقابل لحام MIG
على الرغم من أن أدوات اللحام بتقنية MIG النبضية أغلى ثمناً في البداية، إلا أن توفير تكاليف العمالة هو العامل الأكبر في تكاليف الإنتاج. عند النظر في تكلفة الساعة في صناعة الصفائح المعدنية: مقارنة بين لحام القوس الكهربائي بالغاز الخامل ولحام القوس الكهربائي بالغاز الخامليؤثر وقت القوس الكهربائي، والغاز المستخدم، والطحن النهائي على إجمالي المبلغ المدفوع. راجع تفاصيلنا تفصيل تكلفة تصنيع اللحام لمقارنة تكاليف التشغيل.
| مقياس التكلفة والسرعة | لحام TIG (يدوي، فولاذ عيار 16) | ماكينة لحام MIG (نصف آلية، فولاذ عيار 16) | تأثير أرضية المصنع |
| سرعة السفر | 100-150 مم/دقيقة | 350-500 مم/دقيقة | تُنجز عملية اللحام بتقنية MIG أسرع بمقدار 2.5 إلى 3.5 مرة في اللحامات المستقيمة |
| غاز واقٍ | 100% أرجون (8-12 لتر/دقيقة) | 75/25 Ar/CO2 (12–15 لتر/دقيقة) | تساهم خلطات غاز اللحام بالقوس المعدني المحمي (MIG) في خفض تكاليف الأسطوانات بنسبة 25% تقريباً. |
| عمالة الطحن | 0.05 ساعة/متر (بدون تناثر) | 0.25 ساعة/دقيقة (التكسير/الصنفرة) | تُغني تقنية اللحام بالقوس الكهربائي المحمي بالغاز الخامل (TIG) عن خطوات تنظيف السطح والمزج. |
| تكلفة العمالة (ممر 10 أمتار) | مرتفع (60-90 دولارًا) | منخفض إلى متوسط السعر (25-45 دولارًا) | شركة MIG تخفض السعر الإجمالي للقطعة الواحدة من الأجزاء الهيكلية |
لماذا يعتبر لحام الصفائح المعدنية بتقنية TIG الخيار الأمثل للأجزاء الدقيقة الرقيقة؟
تُعتبر لحام الصفائح المعدنية بتقنية TIG المعيار الأمثل للسماكات الأقل من 1.5 مم (16 Ga) لأن أقطاب التنجستن غير القابلة للاستهلاك تفصل حرارة القوس الكهربائي عن تغذية معدن الحشو. ويُشار إليها غالبًا باسم اللحام الدقيقيحدّ اللحام بتقنية TIG النبضية عالية التردد من المنطقة المتأثرة بالحرارة إلى أقل من 1.5 مم، مما يجيب على سؤال: لماذا يُعدّ اللحام بتقنية TIG أو MIG أفضل للمعادن الرقيقة. يُفضّل استخدام اللحام بتقنية TIG أو MIG للمعادن الرقيقة. عندما تتطلب المتطلبات انعدام التناثر، والحد الأدنى من التشوه، والتشطيب التجميلي ذي الجودة المستخدمة في صناعة الطيران.
آلية تنظيم حراري منفصلة
في تقنيتي اللحام MIG واللحام بالقضيب، يؤدي التيار العالي إلى ترسيب كمية أكبر من السلك تلقائيًا. أما تقنية اللحام TIG فتفصل بين إدخال الحرارة وإضافة المادة.
- التسخين القوسي المستقل: يصطدم القوس الكهربائي بين قطب كهربائي من التنجستن غير قابل للاستهلاك (AWS EWTh-2 أو EWLa-1.5) وقطعة العمل تحت غاز الأرجون، مما يؤدي إلى تكوين بركة دون إضافة مواد مالئة.
- إضافة الأسلاك يدوياً: لا يقوم عامل اللحام بإدخال السلك البارد في حافة البركة إلا بعد التحقق من انصهار القاعدة.
نبضات العاكس عالي التردد (100-500 هرتز)
للحام الصفائح الرقيقة دون احتراق، تقوم مصادر الطاقة العاكسة بتناوب الإخراج بين مستويين من التيار:
- ذروة المرحلة الحالية: تخترق نبضة قصيرة ذات أمبيرية عالية اللحام، وتنظف الأكاسيد السطحية، وتدمج الوصلة دون تسخين المعدن المحيط بشكل مفرط.
- تأثير التيار الخلفي: ينخفض التيار على الفور إلى مستوى ثابت منخفض، مما يؤدي إلى تبريد البركة في أجزاء من الثانية، ولكنه يحافظ على استمرار القوس الكهربائي.
- النتائج الحرارية والمعدنية: يتم ضغط مخروط القوس الكهربائي، وتقتصر المنطقة المتأثرة بالحرارة على 1.5 مم. لا يحدث أي تشوه أو نمو حبيبي أو احتراق على الركائز التي يقل سمكها عن 1.0 مم. للاطلاع على بيانات المقارنة الحرارية، راجع مراجعتنا لـ مقارنة بين اللحام بالليزر ولحام TIG (المناطق الخطرة).
متطلبات تركيب المفاصل والمعايير الجمالية
يمكن أن تتوافق خرزات اللحام بتقنية TIG مع AWS D17.1 / D17.1M (مواصفات اللحام الانصهاري لتطبيقات الفضاء الجوي)للقيام بذلك، يجب أن يكون لديك تركيب محكم للغاية:
- حدود فجوة الجذر: يجب أن تكون حواف الورق 10% من سمكه (t). بالنسبة للورق بسماكة 18G، يجب ألا تتجاوز الحواف 0.15 مم. الحواف السميكة أكثر عرضة للتسبب في تشقق الورق وانصهاره.
- تحضير الحواف: يجب إزالة الشحوم من حواف الوصلات وخلوها من قشور المطاحن والأكاسيد.
- تنظيف الألومنيوم: يجب إجراء عملية تنظيف ميكانيكية باستخدام فرشاة سلكية من الفولاذ المقاوم للصدأ لإزالة الأكاسيد الموجودة على السطح قبل اللحام.
لماذا يؤدي لحام الصفائح المعدنية بالقضيب الكهربائي في كثير من الأحيان إلى احتراق شديد؟
لحام الصفائح المعدنية بالقضيب يُعدّ استخدام صفائح معدنية بسماكة أقل من 18 مقياسًا (1.2 مم) غير عملي من الناحية التقنية، لأنّ تيارات بدء القوس الكهربائي الدنيا (عادةً ما تزيد عن 40 أمبير) تُركّز طاقة غير مُتحكّم بها على المقاطع الرقيقة. فعلى سبيل المثال، عند سؤالنا عمّا إذا كان بالإمكان لحام صفائح معدنية بسماكة 20 مقياسًا باستخدام اللحام بالقضيب، فإنّ العملية تُؤدّي فورًا إلى احتراق حراري، وتناثر كبير للطلاء، وشوائب خبث تتغلغل في حدود الأبعاد والبنية.
القيود الفيزيائية للأقطاب الكهربائية والحد الأدنى لعتبات التيار
تعتمد تقنية اللحام بالقوس المعدني المحمي (SMAW) على قضبان استهلاكية مطلية بمادة التدفق، وتحتاج إلى تيار أقل للحفاظ على استقرار القوس الكهربائي:
- AWS E6013 (1/16 بوصة / 1.6 مم): سيستغرق الأمر 40-55 أمبير. يتطلب الأمر صفيحة بسمك 16 مقياس (1.5 مم) على الأقل مع قضبان تبريد نحاسية.
- AWS E7018 (3/32 بوصة / 2.4 مم): يحتاج إلى 70-100 أمبير. غير آمن تحت مقياس 12 (2.7 مم).
- AWS E6010 (3/32 بوصة / 2.4 مم): يتطلب 60-85 أمبير. قوة القوس الكهربائي القوية جداً تُحدث ثقوباً صغيرة في الصفائح الرقيقة.
يؤدي سحب القوس الكهربائي بتيار 45 أمبير على صفيحة قياس 20 (0.9 مم) إلى توصيل الطاقة بشكل أسرع من قدرة المعدن على تبديدها، مما يؤدي إلى إحداث ثقوب في الوصلة.
انحصار الخبث وتأثيرات المعالجة اللاحقة الثانوية
على الرغم من استخدام قطبية التيار المستمر السالبة (DCEN) على لوحة قياس 16، إلا أن استخدام العصا يسبب تلفًا للهيكل:
- شوائب الخبث: إن درجة الحرارة المنخفضة غير قادرة على إبعاد الخبث المنصهر، مما يؤدي إلى انحصار جيوب الخبث الهشة داخل الوصلة.
- أضرار ناتجة عن التكسر: يؤدي استخدام مطارق التقطيع أو أدوات إزالة الخدوش بالإبر إلى إحداث انبعاجات في الصفائح المعدنية الرقيقة.
- ترقيق المعدن الأساسي: يؤدي طحن اللحامات غير المنتظمة إلى ترقق الصفائح المعدنية إلى ما دون حد التفاوت المصمم.
لن يكون استخدام قضيب اللحام عمليًا إلا لإصلاح الأعمال الإنشائية الخارجية. عند تقييم التجميعات الثقيلة حيث يكون اللحام غير عملي، ضع في اعتبارك الاختيار بين اللحام والصب للبدائل الهيكلية.
كيف ينبغي للمهندسين الموازنة بين تقنية اللحام MIG وتقنية اللحام TIG في تصنيع الصفائح المعدنية؟
الموازنة مقارنة بين تقنية اللحام MIG وتقنية اللحام TIG في الصفائح المعدنية يتطلب الأمر تقييم سُمك الصفيحة، والسلامة الهيكلية، وتكاليف التشطيب الثانوي. عند النظر في الاختلافات التقنية بين لحام MIG وTIG واللحام بالقضيب، نجد أن لحام TIG يتميز بدقة أعلى وتحكم أفضل في الحرارة للصفائح التي يقل سُمكها عن 1.5 مم، بينما يكون لحام MIG النبضي أكثر كفاءة في التجميعات التي يزيد سُمكها عن 1.5 مم.
مصفوفة اختيار ورشة العمل: اللحام بتقنية MIG مقابل اللحام بتقنية TIG مقابل اللحام بالقضيب
خلاصة هندسية: توفر تقنية اللحام بالقوس الكهربائي المحمي بالغاز الخامل (TIG) أعلى دقة أبعاد وأقل معدل رفض على الألواح المرئية الرقيقة، بينما توفر تقنية اللحام بالقوس الكهربائي المحمي بالغاز الخامل النبضي والقصيرة أقل تكلفة تصنيع إجمالية على الأجهزة الهيكلية التي يزيد سمكها عن 1.2 مم، أما تقنية اللحام بالقوس الكهربائي المحمي بالغاز الخامل (Stick) فهي غير مقبولة هيكليًا للصفائح المعدنية الدقيقة.
| متجه التقييم | TIG (GTAW) | اللحام النبضي MIG (GMAW-P) | لحام MIG ذو الدائرة القصيرة (GMAW-S) | اللحام بالقضيب (SMAW) |
| التسامح (GD&T) | انحناء موجي منخفض (±0.25 مم) | انبعاج مرتفع (±0.50 مم)، انبعاج منخفض | متوسط (±0.80 مم)، يحتاج إلى غرز متتابعة | غير قابل للاستخدام (أكبر من ±2.0 مم)، انحناء شديد |
| الترسيب والسرعة | معدل تدفق منخفض (0.2-0.5 كجم/ساعة)، وسرعة تشغيل بطيئة | معدل تدفق عالٍ (2.0-4.0 كجم/ساعة)، يناسب الروبوتات التعاونية | سرعة عالية جدًا (1.5-3.5 كجم/ساعة)، سرعة يدوية سريعة | تشغيل متقطع منخفض إلى متوسط |
| مستحضرات التجميل والتنظيف | تموجات نظيفة، بدون تناثر، بدون طحن | تنظيف، رذاذ خفيف، تلميع سريع | تناثر متوسط، يحتاج إلى نحت | خبث كثيف، طبقة خشنة، طحن ثقيل |
| نقاط ضعف المتجر | يتطلب مهارة عالية، ويرفض الفجوات التي تزيد عن 0.2 مم | تكلفة الآلة مرتفعة، وتحتاج إلى زاوية شعلة | مخاطر عدم الاندماج مع الأقراص الثقيلة | تمزقات فورية، جيوب من الخبث |
سير عمل من أربع خطوات لتحديد مسارات اللحام في ورشة العمل
يمكن جدولة عمليات الأجزاء في أرضية ورشة التصنيع بشكل فعال باستخدام عملية الفرز المكونة من أربع خطوات:
- الخطوة 1: قم بتقييم سمك المادة، إذا كانت المادة أقل من 1.2 مم (18 Ga) فقم بلحامها باستخدام لحام TIG، وإذا كانت أكبر فانتقل إلى الخطوة 2.
- الخطوة الثانية: ابحث عن متطلبات اللحام المرئية. إذا كان اللحام ظاهراً وكان السطح مطلياً، فقم بلحامه بتقنية TIG لمنع ظهور علامات الصنفرة، وإلا فانتقل إلى الخطوة 3.
- الخطوة 3: قم بتقييم كمية الإنتاج وطول اللحام. إذا كانت الكمية أكبر من 500 قطعة وكان طول اللحام أطول، فاستخدم لحام MIG النبضي (مع التشغيل الآلي أو بمساعدة الروبوتات التعاونية)، وإلا فاستخدم لحام MIG اليدوي ذو الدائرة القصيرة أو لحام TIG اليدوي.
- الخطوة الرابعة: حدد السبيكة. بالنسبة للألمنيوم الذي يقل سمكه عن 2.0 مم (14 Ga)، استخدم لحام TIG النبضي AC (لإزالة الأكسيد وتجنب انهيار حوض الانصهار)، أما بالنسبة للفولاذ والفولاذ المقاوم للصدأ الذي يزيد سمكه عن 1.5 مم، فاستخدم لحام MIG.
يتم تغطية الاختلافات الهيكلية في دليل مقارنة بين لحام MIG ولحام TIGعند تنفيذ عمليات التصنيع التعاقدية، يجب أن يكون المنتج مؤهلاً. خدمات لحام الصفائح المعدنية تأكد من أن الأجزاء تتوافق مع التفاوتات المسموح بها في الرسومات ومواصفات الفحص.
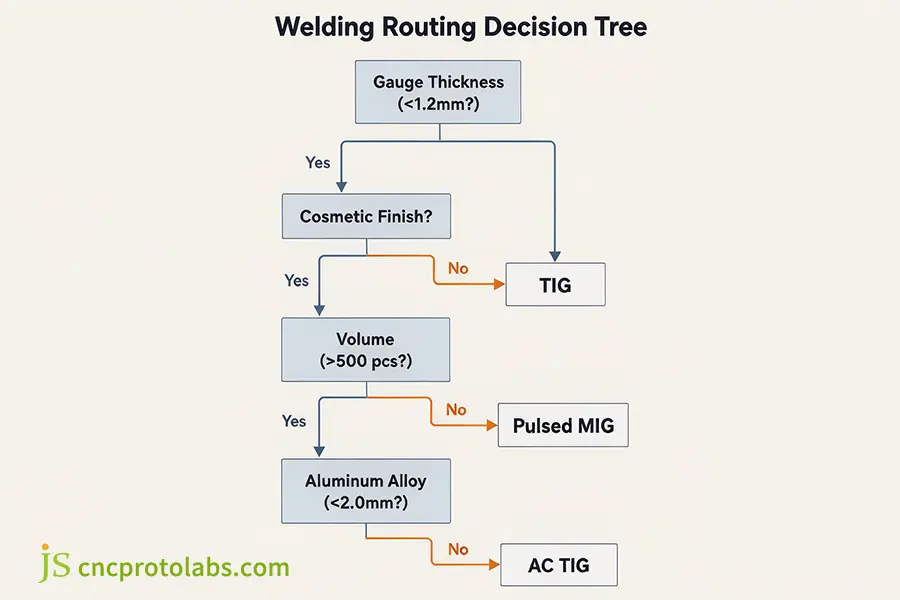
شجرة قرارات أرضية المصنع لتحسين مسار عملية لحام الصفائح المعدنية.
الأسئلة الشائعة
هل اللحام بتقنية TIG أم اللحام بتقنية MIG أفضل للمعادن الرقيقة؟
تتفوق تقنية اللحام بالقوس الكهربائي المحمي بالغاز الخامل (TIG) بشكل واضح عند العمل مع المعادن الرقيقة التي يقل سمكها عن 1.5 مم (16 Ga)، حيث تُسهّل أقطاب التنجستن غير القابلة للاستهلاك التحكم المستقل في شدة التيار باستخدام دواسة قدم، كما تمنع حدوث الاحتراق. يمكن استخدام تقنية اللحام بالقوس الكهربائي المحمي بالغاز الخامل (MIG) ذات الدائرة القصيرة مع المعادن التي يتراوح سمكها بين 16 و18 Ga، ولكنها تنطوي على مخاطر أكبر لحدوث الاحتراق وتناثر المعدن مع المعادن الرقيقة جدًا، بينما تحافظ تقنية TIG على جودة الوصلات حتى سمك 0.5 مم.
ما هي أفضل طريقة للحام صفائح الألمنيوم؟
يُعدّ لحام القوس الكهربائي بالتيار المتردد مع تثبيت القوس عالي التردد الطريقة الأمثل لتنظيف طبقة أكسيد الألومنيوم المقاومة للحرارة (Al2O3) من صفائح الألومنيوم الرقيقة (أقل من 2 مم) بكفاءة عالية دون ارتفاع درجة حرارة اللب. أما بالنسبة للألواح التي يزيد سمكها عن 2.5 مم، فإنّ لحام القوس المعدني بالغاز النبضي باستخدام مسدس دفع وسحب يُعطي نتائج أكثر كفاءة بفضل التحكم الدقيق في الحرارة.
هل يمكنك لحام صفائح معدنية بسماكة 20 مقياسًا باستخدام اللحام بالقضيب؟
لا يُنصح إطلاقاً باستخدام لحام الصفائح المعدنية بقياس 20 (0.9 مم) في بيئات الإنتاج، لأن الأقطاب الكهربائية القياسية المطلية بالتدفق تعمل بتيارات تحرق الصفائح الرقيقة فوراً. يؤدي ذلك إلى احتراق شديد وتكوّن خبث كثيف، لذا يُنصح دائماً باستخدام لحام MIG أو TIG النبضي الدقيق بدلاً من ذلك.
هل يمكن استخدام اللحام بالقضيب الكهربائي في تجميعات الصفائح المعدنية؟
يُستخدم نظام اللحام بالقضيب فقط مع الصفائح المعدنية الهيكلية السميكة (أكثر من 10 غيج / 3.2 مم) أو في أعمال الإصلاح الميداني الخارجية الأقل أهمية حيث يتسرب غاز الحماية بفعل الرياح. أما في أعمال تصنيع الهياكل أو الصناديق المعدنية الدقيقة، فيُمنع استخدام نظام اللحام بالقضيب للحفاظ على دقة الأبعاد الهندسية.
كيف تتم مقارنة تكلفة تصنيع الصفائح المعدنية باستخدام تقنيتي اللحام TIG و MIG في الساعة الواحدة؟
تتميز تقنية اللحام بالقوس الكهربائي المحمي بالغاز الخامل (TIG) بتكاليف عمالة مباشرة أعلى نظرًا لانخفاض سرعة التغذية (حوالي 100 مم/دقيقة)، مما يجعلها أغلى بنسبة 40-50% لكل متر طولي في عملية اللحام الأولية. ومع ذلك، وبفضل انعدام تناثر اللحام، ونعومة سطح اللحام، ومظهره الجمالي الأفضل، فضلًا عن عدم الحاجة إلى عملية تجليخ ثانوية، فإن التكلفة الصافية للمكونات ذات المظهر الجمالي العالي أقل من تكلفة اللحام بالقوس الكهربائي المحمي بالغاز الخامل (MIG).
خاتمة
يُراعي اختيار عملية اللحام المناسبة للصفائح المعدنية التوازن بين سُمك الصفائح، والمتطلبات الجمالية، والكمية. يُفضّل استخدام لحام القوس الكهربائي بالغاز الخامل (TIG) للهياكل الرقيقة والأجهزة الدقيقة التي يقل سُمكها عن 1.5 مم للحفاظ على دقة الأبعاد وتجنب الاحتراق، بينما يُمكن إنتاج التجميعات الهيكلية التي يتراوح سُمكها بين 1.5 مم و3.0 مم بتكلفة أقل للوحدة باستخدام تقنية اللحام بالقوس المعدني المحمي بالغاز الخامل النبضي (MIG). يُنصح بتجنب لحام القوس الكهربائي بالقضيب (Stick) في تصنيع الصفائح الرقيقة بدقة عالية لتجنب التشوهات ورفض الأجزاء.
إن تقييم عمليات اللحام، وسماكة المواد، أو مخاطر التشوه المرتبطة بالإجهاد للأجزاء في مرحلة التصميم المبكرة سيوفر عمليات إعادة التصميم المكلفة في المراحل اللاحقة. أرسل نماذج التصميم ثلاثي الأبعاد الخاصة بك ومتطلبات التسامح مباشرة إلى الخبراء في دقة JS لأغراض التصميم الهندسي للتصنيع، والتركيب المشترك، ومراجعة العمليات.
مورد

