 Português (Brasil)



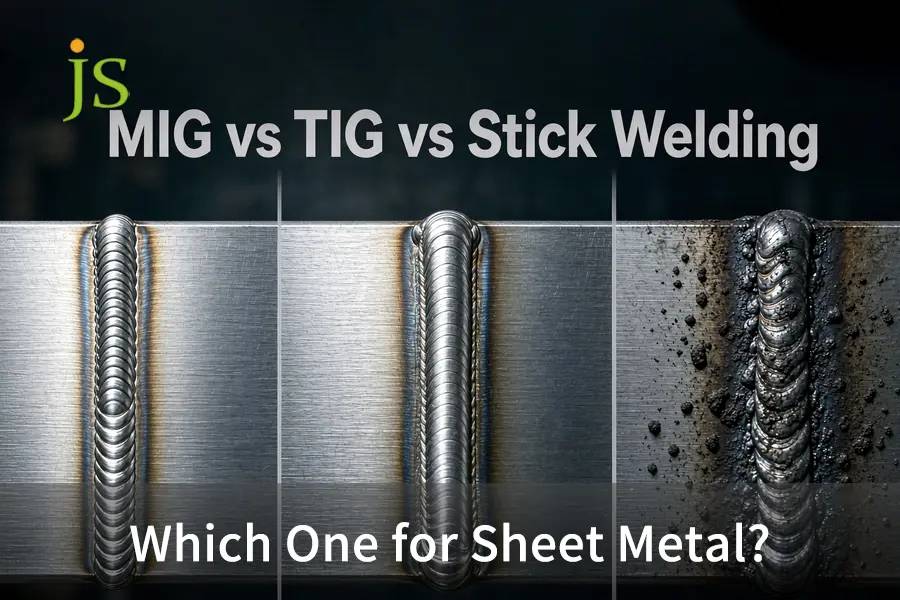

Para Fabricação de chapas metálicas com menos de 3 mm (calibre 11), Soldagem TIG É a opção preferida para juntas de alta precisão, visualmente atraentes e de espessura fina, até 24 Gauge (0,6 mm). Soldagem MIG pulsada Oferece excelente relação custo-benefício e rápido desempenho mecânico em montagens estruturais de calibre 18 a 11. Soldagem com eletrodo revestido (SMAW) Não é adequado para espessuras finas de precisão, pois sua alta entrada de calor (>1,2 kJ/mm) leva à queima imediata e deformação significativa.
Na fabricação de precisão, a soldagem MIG, TIG e com eletrodo revestido representa o principal equilíbrio entre taxa de deposição, densidade de entrada de calor e distorção térmica para conjuntos de aço laminado a frio, alumínio e aço inoxidável.
Matriz de Seleção do Processo de Soldagem de Chapas Metálicas
Principais conclusões de engenharia: A soldagem TIG proporciona a maior precisão geométrica e dispensa o esmerilhamento pós-soldagem em peças decorativas e finas, enquanto a soldagem MIG pulsada oferece o menor custo por unidade para fixadores estruturais. A soldagem com eletrodo revestido deve ser eliminada da fabricação de chapas metálicas finas devido a problemas incontroláveis de perfuração.
| Processo de soldagem | Faixa de espessura | Controle de calor e riscos | Velocidade de deslocamento | Modo de falha primário em chapa fina |
| TIG (GTAW) | 0,5–3,0 mm (24–11 Ga) | Ajuste do arco do pedal, HAZ ≤1,5 mm | 80–200 mm/min, funcionamento manual lento | Alto custo de mão de obra, rejeita folgas nas juntas superiores a 0,2 mm. |
| MIG (ÓTIMO) | 1,0–6,0 mm (19–3 Ga) | Controle pulsado, HAZ 2,0–4,0 mm | 300–600 mm/min, Produção rápida | Perfuração inferior a 1,0 mm, limpeza de respingos necessária |
| Vareta (SMAW) | ≥3,2 mm (≥10 Ga) | Transferência por arco grosso, ZTA ≥ 5,0 mm | Interrompido por lascas de escória | Explosão instantânea, empenamento, bolsas de escória |
A soldagem com eletrodo revestido (SMAW) só se aplica a espessuras acima de ~3,2 mm (faixa de espessura da chapa), portanto, está listada aqui como o processo a ser excluído do trabalho com chapas finas.
Soldagem MIG vs TIG vs Eletrodo Revestido: Qual é a melhor técnica de soldagem para chapas metálicas?
Ao avaliar as soldagens MIG, TIG e com eletrodo revestido para identificar a melhor opção para soldagem de chapas metálicas, a escolha dependerá da espessura, das considerações estéticas e das tolerâncias da peça. Embora a soldagem TIG seja incomparável em termos de soldagem de materiais finos com menos de 1,5 mm sem respingos, a soldagem MIG pulsada se destaca na soldagem estrutural de 1,5 mm a 3,0 mm.
A física da entrada de calor e da distorção da chapa metálica
Chapas finas não conseguem dissipar o excesso de calor rapidamente. A energia transferida para a peça de trabalho segue a fórmula de entrada de calor:
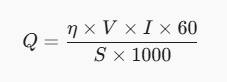
- P: Entrada líquida de calor (kJ/mm)
- ou: Fator de eficiência térmica (GTAW: 0,6, GMAW: 0,8, SMAW: 0,85)
- Em: Tensão do arco (Volts)
- EU: Corrente de soldagem (Amperes)
- S: Velocidade de deslocamento linear (mm/min)
A soldagem SMAW (eletrodo revestido) combina um alto fator de eficiência (η = 0,85) com baixas velocidades de deslocamento, concentrando a energia destrutiva em seções finas. Isso resulta em uma expansão térmica muito irregular, flambagem da chapa (efeito de lata de óleo) e desperdício dimensional. Os fundamentos técnicos sobre a física do arco podem ser encontrados em nosso artigo sobre Como funciona a soldagem de metais.
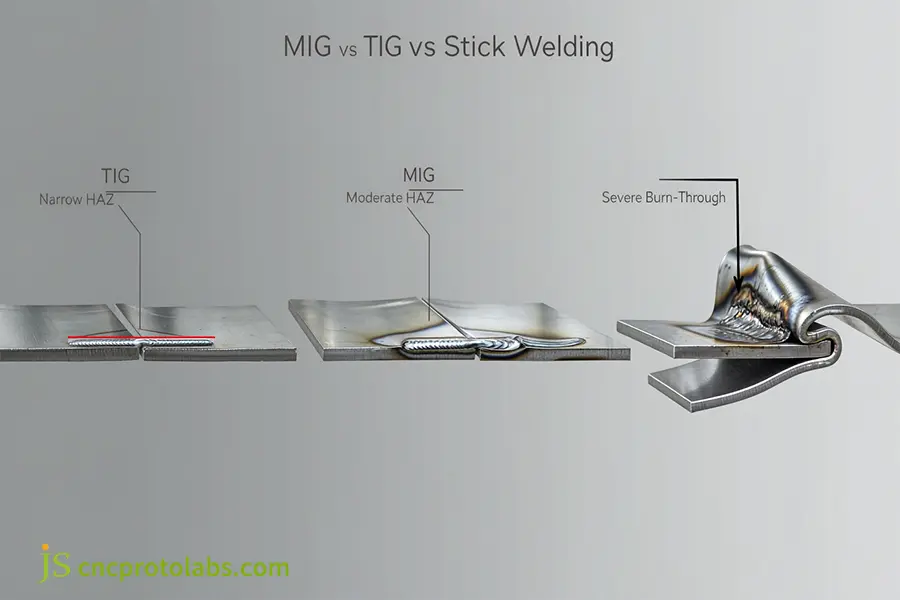
Análise transversal dos efeitos do calorzonas afetadas pelo calor (ZAC) durante a soldagem MIG versus TIG com eletrodo revestidong em chapa metálica fina.
Sensibilidade do material base em ligas comuns
As diferentes ligas metálicas em chapa apresentam comportamentos distintos durante ciclos de aquecimento localizado:
Aço macio laminado a frio (SPCC / AISI 1018)
- Faixa de medição: Calibres de 22 Ga a 12 Ga (0,8 mm a 2,5 mm).
- Propriedades térmicas: Dilatação de 12,0 μm/m·K; condutividade de 50,0 W/m·K.
- Comportamento de soldagem: De acordo com ASTM A1008/A1008M-21a, A composição química consistente e a limpeza da superfície permitem uma soldagem fácil do aço de baixo carbono. Este material é capaz de unir juntas sem pulsação durante a soldagem MIG por curto-circuito.
Aço inoxidável austenítico (AISI 304 / 316)
- Faixa de medição: Calibres de 24 Ga a 14 Ga (0,6 mm a 2,0 mm).
- Características térmicas: Dilatação de 17,3 μm/m·K; condutividade de 16,2 W/m·K.
- Desempenho de fabricação: Características da soldagem: Devido à condutividade térmica ser um terço da do aço carbono, o calor fica localizado na poça de fusão. Devido à alta taxa de expansão, distorções severas e precipitação de carbonetos ocorrerão sem o uso do processo de soldagem TIG pulsada.
Ligas de alumínio forjado (5052-H32 / 6061-T6)
- Faixa de medição: Calibres de 20 Ga a 10 Ga (0,9 mm a 3,2 mm).
- TCaracterísticas térmicas: Expansão térmica de 23,8 µm/m.K, condutividade térmica de 138,0 W/m.K.
- Desempenho de fabricação: A camada de óxido natural da superfície (Al2O3) funde a 2072°C, enquanto a liga interna funde a 660°C. A soldagem de alumínio fino requer um pulso rápido de corrente alternada de alta frequência no início, seguido por uma queda brusca na corrente para evitar a queima do eletrodo.
Quando a soldagem MIG de chapas metálicas maximiza a eficiência da produção?
Soldagem MIG de chapas metálicas Proporciona taxas de deposição e produtividade superiores (300-600 mm/min) em espessuras de 18 a 11 Ga (1,2-3,0 mm), reduzindo o tempo de soldagem em 60% em comparação com a soldagem TIG. Ao comparar Soldagem com eletrodo revestido versus soldagem MIG para chapas metálicasO uso de arco curto e GMAW pulsado permite um controle preciso da transferência de gotas sem riscos de perfuração.
Modos de transferência de arco: curto-circuito vs. pulverização pulsada
A transferência por aspersão padrão é muito quente para chapas metálicas. As oficinas de produção utilizam dois modos de transferência controlada:
- Transferência por curto-circuito (GMAW-S): O contato entre o fio e a poça de metal fundido causa uma queda de tensão e um pico de corrente, liberando de 50 a 200 gotas por segundo. Com o fio ER70S-6 medindo 0,023 pol (0,6 mm) ou 0,030 pol (0,8 mm), ele une folgas com respingos mínimos em aço de calibre 18 (1,2 mm).
- Transferência por Pulverização Pulsada (GMAW-P): Um inversor pulsado alterna entre correntes de fundo baixas e correntes de pico altas para produzir uma gota sem contato com o material. Isso reduz a entrada de calor em média em 35% em comparação com o curto-circuito, permitindo a união rápida de alumínio de calibre 16 (1,5 mm) e aço inoxidável. Para limitações mecânicas da soldagem MIG em diferentes folgas, consulte a análise comparativa de resistência da solda a laser versus solda MIG.
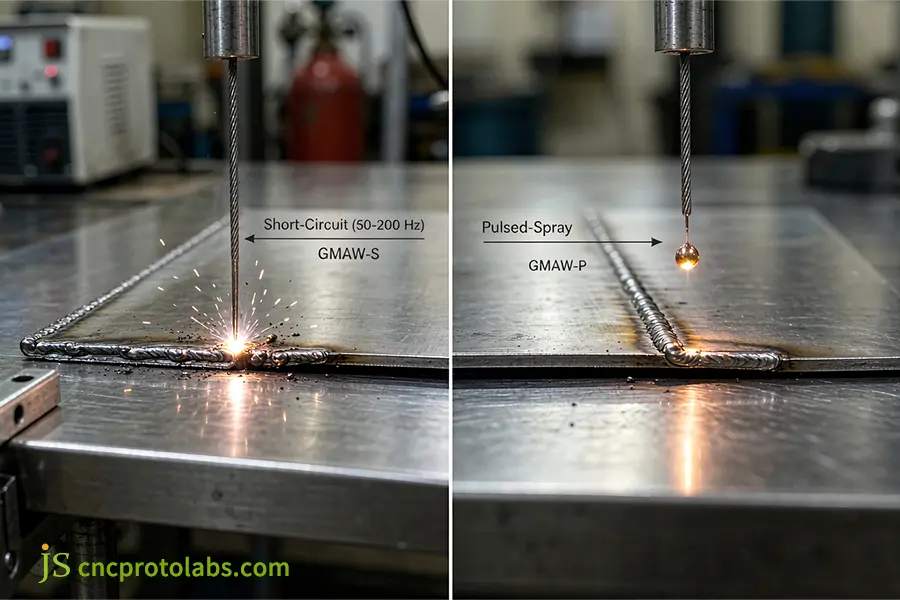
Modos de transferência de arco utilizados durante operações de soldagem MIG de precisão em chapas metálicas.
Análise detalhada do custo total da soldagem: TIG vs. MIG
Embora as ferramentas MIG pulsadas sejam mais caras inicialmente, a economia em mão de obra é o maior fator na redução dos custos de produção. Ao considerar a Custo por hora de soldagem TIG vs MIG em chapa metálicaO tempo de arco, o gás utilizado e a retificação final são os fatores que influenciam o custo total. Consulte nossa análise detalhada. detalhamento dos custos de fabricação de soldagem para comparar os custos operacionais.
| Métrica de custo e velocidade | TIG (Manual, Aço de calibre 16) | MIG (semiautomática, aço calibre 16) | Impacto no chão de fábrica |
| Velocidade de deslocamento | 100–150 mm/min | 350–500 mm/min | A soldagem MIG é de 2,5 a 3,5 vezes mais rápida em costuras retas. |
| Gás de proteção | 100% Argônio (8–12 L/min) | 75/25 Ar/CO2 (12–15 L/min) | As misturas de gases MIG reduzem os custos dos cilindros em aproximadamente 25%. |
| Trabalho de moagem | 0,05 h/m (Sem respingos) | 0,25 h/min (Desbaste/lixamento) | A soldagem TIG elimina as etapas de limpeza e mistura da superfície. |
| Custo da mão de obra (10m Pass) | Alto (US$ 60–US$ 90) | De baixo a moderado (US$ 25 a US$ 45) | A soldagem MIG reduz o custo unitário geral de peças estruturais. |
Por que a soldagem TIG de chapas metálicas é a melhor escolha para peças finas de precisão?
A soldagem TIG de chapas metálicas é o padrão para espessuras inferiores a 1,5 mm (16 Ga), pois os eletrodos de tungstênio não consumíveis desacoplam o calor do arco da alimentação do metal de adição. Frequentemente referida como soldagem de precisãoA soldagem TIG pulsada de alta frequência limita a zona afetada pelo calor a menos de 1,5 mm, explicando por que isso ocorre. TIG ou MIG são melhores para metais finos. Quando os requisitos exigem zero respingos, distorção mínima e acabamento cosmético de nível aeroespacial.
Mecanismo de regulação térmica desacoplado
Na soldagem MIG e com eletrodo revestido, uma corrente mais alta deposita automaticamente mais arame. Na soldagem TIG, a entrada de calor é separada da adição de material.
- Aquecimento independente do arco: O arco elétrico se estabelece entre um eletrodo de tungstênio não consumível (AWS EWTh-2 ou EWLa-1.5) e a peça de trabalho sob atmosfera de argônio, criando uma poça de fusão sem a necessidade de material de enchimento.
- Adição manual de fios: O soldador introduz o arame frio na borda da poça de fusão somente após verificar a fusão da base.
Pulsação do inversor de alta frequência (100–500 Hz)
Para soldar chapas finas sem queimar, as fontes de alimentação inversoras alternam a saída entre dois níveis de corrente:
- Fase de corrente de pico: Uma breve descarga de alta amperagem penetra na junta, limpa os óxidos superficiais e funde a união sem superaquecer o metal circundante.
- Efeito da corrente de fundo: A corrente elétrica reduz-se instantaneamente a um nível constante mais baixo, arrefecendo a poça em microssegundos, mas mantendo o arco aceso.
- Resultados térmicos e metalúrgicos: O cone do arco é comprimido e a ZTA (Zona Termicamente Afetada) fica confinada a 1,5 mm. Não há deformação, crescimento de grãos ou queimaduras em substratos com menos de 1,0 mm de espessura. Para dados de comparação térmica, consulte nossa revisão de Soldagem a laser versus soldagem TIG (Zona Termicamente Afetada).
Requisitos de encaixe conjunto e padrões estéticos
As esferas TIG podem estar em conformidade com AWS D17.1 / D17.1M (Especificação para soldagem por fusão para aplicações aeroespaciais)Para isso, você precisa de um ajuste muito justo:
- Limites de lacunas radiculares: As bordas devem ter 10% da espessura da chapa (t). Para chapas de calibre 18, as bordas devem ter ≤0,15 mm. Bordas maiores têm maior probabilidade de causar estouros e derretimento.
- Preparação das bordas: As bordas das juntas devem estar desengorduradas e isentas de carepa e óxidos.
- Limpeza de alumínio: Antes da soldagem, é necessário realizar uma escovação mecânica com escova de aço inoxidável para remover os óxidos da superfície.
Por que a soldagem com eletrodo revestido em chapas metálicas frequentemente resulta em perfurações severas?
Soldagem com eletrodo revestido em chapa metálica A soldagem de chapas com espessura inferior a 18 gauge (1,2 mm) é tecnicamente inviável, pois as correntes mínimas de ignição do arco (tipicamente >40 A) concentram energia descontrolada em seções transversais finas. Em questões como "é possível soldar chapa de 20 gauge com eletrodo revestido?", o processo resulta imediatamente em perfuração térmica, alta projeção de respingos e inclusões de escória que ultrapassam os limites dimensionais e estruturais.
Limitações físicas dos eletrodos e limiares mínimos de corrente
A soldagem SMAW opera com eletrodos revestidos com fluxo, que necessitam de menor corrente para manter a estabilidade do arco:
- AWS E6013 (1/16 pol / 1,6 mm): Consumirá 40–55 A. Requer chapa de calibre 16 (1,5 mm) ou superior com barras de resfriamento de cobre.
- AWS E7018 (3/32 pol / 2,4 mm): Necessita de 70 a 100 A. Inseguro para calibres inferiores a 12 Gauge (2,7 mm).
- AWS E6010 (3/32 pol / 2,4 mm): Requer 60–85 A. A força do arco muito intensa cria pequenos furos em chapas finas.
Ao aplicar uma corrente de 45 A em uma chapa de calibre 20 (0,9 mm), a energia é liberada mais rapidamente do que o metal consegue dissipá-la, causando furos na junta.
Aprisionamento de escória e efeitos secundários do pós-processamento
Apesar do uso de polaridade DCEN em chapa de calibre 16, a vareta causa danos à estrutura:
- Inclusões de escória: A baixa temperatura impede a dispersão da escória fundida, resultando no aprisionamento de bolsas de escória quebradiça dentro da junta.
- Danos por lascamento: O lascamento com o auxílio de martelos de lascamento ou raspadores de agulha causa amassados nas chapas metálicas finas.
- Afinamento do metal base: A retificação de soldas irregulares causa o afinamento da chapa metálica abaixo do limite de tolerância projetado.
A vareta de solda só será prática para reparos em estruturas externas. Ao avaliar montagens pesadas onde a soldagem é inviável, considere Escolher entre soldagem e fundição para alternativas estruturais.
Como os engenheiros devem equilibrar as técnicas MIG e TIG na fabricação de chapas metálicas?
Equilíbrio MIG vs. TIG para chapas metálicas É necessário avaliar a espessura da chapa, a integridade estrutural e o acabamento secundário. Considerando as diferenças técnicas entre a soldagem MIG, TIG e com eletrodo revestido, a soldagem TIG apresenta melhor precisão e controle térmico em chapas de até 1,5 mm, enquanto a soldagem MIG pulsada é mais eficiente em montagens com espessura superior a 1,5 mm.
Matriz de seleção de soldagem MIG vs TIG vs eletrodo revestido para uso na fábrica
Principais conclusões de engenharia: A soldagem TIG proporciona a melhor precisão dimensional e a menor taxa de rejeição em painéis finos visíveis; a soldagem MIG pulsada e a soldagem MIG de curto-circuito oferecem o menor custo geral de fabricação em componentes estruturais com mais de 1,2 mm; a soldagem com eletrodo revestido não é estruturalmente aceitável para chapas metálicas de precisão.
| Vetor de avaliação | TIG (GTAW) | MIG pulsado (GMAW-P) | MIG de curto-circuito (GMAW-S) | Vareta (SMAW) |
| Tolerância (GD&T) | Superior (±0,25 mm), Curvatura baixa | Alto (±0,50 mm), Baixa flambagem | Moderado (±0,80 mm), necessita de sutura. | Inutilizável (>±2,0 mm), empenamento severo |
| Deposição e Velocidade | Baixa (0,2–0,5 kg/h), corridas de linha lentas | Alta capacidade (2,0–4,0 kg/h), compatível com robôs colaborativos. | Muito alta (1,5–3,5 kg/h), rápida manual | Intensidade baixa a moderada, corrida interrompida |
| Cosméticos e Limpeza | Ondas perfeitas, sem respingos, sem moagem. | Limpeza, respingos leves, polimento rápido | Salpicos moderados, necessita de cinzel. | Escória pesada, camada áspera, moagem pesada |
| Pontos de falha da loja | Alta barreira de qualificação, lacuna de rejeição >0,2 mm | Alto custo da máquina, necessidade de ângulo de tocha. | Riscos de falta de fusão em comprimidos mais pesados | Explosões instantâneas, bolsas de escória |
Fluxograma de 4 etapas para determinar rotas de soldagem na oficina
Os processos de produção em série podem ser programados de forma eficaz com o processo de triagem em quatro etapas:
- Passo 1: Avalie a espessura do material. Se o material for menor que 1,2 mm (18 Ga), solde-o com TIG. Se for maior, passe para a etapa 2.
- Etapa 2: Verifique visualmente os requisitos de soldagem. Se a solda for visível e a superfície tiver um revestimento, solde-a com TIG para evitar marcas de esmerilhamento; caso contrário, prossiga para a Etapa 3.
- Etapa 3: Avalie a quantidade de produção e o comprimento da solda. Se a quantidade for superior a 500 peças e o comprimento da solda for maior, utilize MIG pulsado (com automação ou auxílio robótico colaborativo); caso contrário, utilize MIG de curto-circuito manual ou TIG manual.
- Passo 4: Determine a liga. Para alumínio com espessura inferior a 2,0 mm (14 Ga), utilize soldagem TIG pulsada CA (para quebra do óxido e prevenção do colapso da poça de fusão); para aço e aço inoxidável com espessura superior a 1,5 mm, utilize soldagem MIG.
As diferenças estruturais são abordadas em nosso Guia de soldagem MIG vs TIGAo realizar produções de fabricação por contrato, é necessário ter profissionais qualificados. serviços de soldagem de chapas metálicas Certifique-se de que as peças atendam às tolerâncias do desenho e às especificações de inspeção.
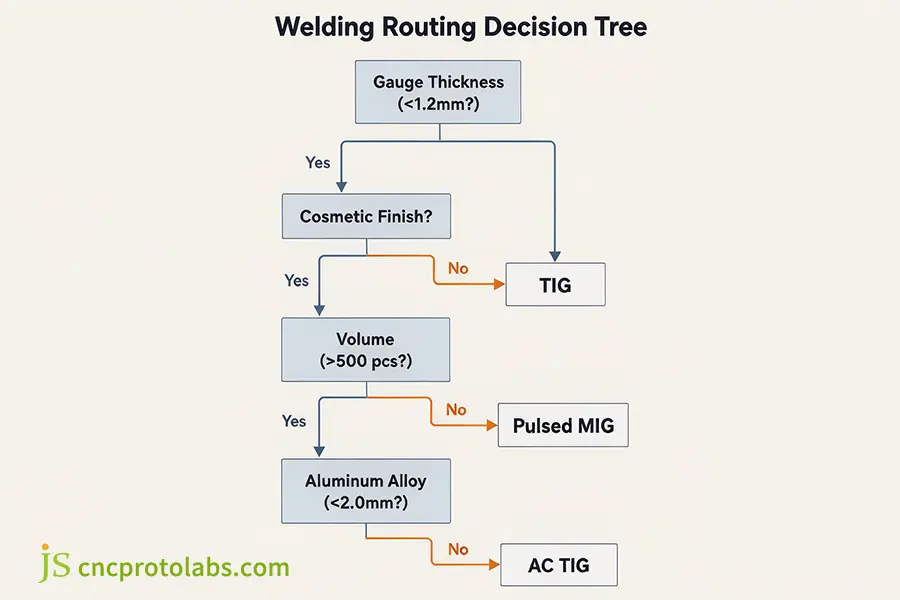
Árvore de decisão para otimizar o roteamento do processo de soldagem de chapas metálicas na linha de produção.
Perguntas frequentes
Para soldagem de metais finos, qual é melhor: TIG ou MIG?
A soldagem TIG é claramente superior ao trabalhar com metais finos com menos de 1,5 mm (16 Ga), pois os eletrodos de tungstênio não consumíveis facilitam o controle independente da amperagem por meio de um pedal e evitam perfurações. A soldagem MIG por curto-circuito pode ser empregada em metais de 16 a 18 Ga, mas apresenta maiores riscos de perfurações e respingos em metais muito finos, enquanto a soldagem TIG mantém a qualidade das juntas até 0,5 mm.
Qual o melhor método para soldar chapas de alumínio?
A soldagem TIG CA com estabilização de arco de alta frequência é o método ideal para chapas finas de alumínio (<2 mm), permitindo a limpeza eficaz da camada refratária de óxido de alumínio (Al₂O₃) sem superaquecer o núcleo. Para chapas com espessura superior a 2,5 mm, a soldagem MIG pulsada com tocha push-pull proporciona resultados ainda mais eficientes, pois o calor é melhor controlado.
É possível soldar chapa metálica de calibre 20 com eletrodo revestido?
A soldagem com eletrodo revestido de chapa metálica de calibre 20 (0,9 mm) é estritamente contraindicada em ambientes de produção, pois os eletrodos revestidos com fluxo padrão operam com correntes que perfuram imediatamente as chapas finas. Isso causa queimaduras severas e grande quantidade de escória; em vez disso, deve-se sempre especificar a soldagem MIG ou TIG pulsada de precisão.
A soldagem com eletrodo revestido pode ser usada em montagens de chapas metálicas?
A soldagem com eletrodo revestido (stick) só é utilizada em chapas metálicas estruturais de alta espessura (>10 Ga / 3,2 mm) ou em trabalhos de reparo em campo menos críticos, nos quais o gás de proteção se perde devido ao vento. Em trabalhos de precisão com chapas metálicas, como gabinetes ou chassis, a soldagem com eletrodo revestido é contraindicada para preservar a geometria GD&T.
Qual a comparação entre os custos por hora de soldagem TIG e MIG para fabricação de chapas metálicas?
A soldagem TIG apresenta custos diretos de mão de obra mais elevados devido às velocidades de alimentação mais baixas (aproximadamente 100 mm/min), sendo, portanto, 40 a 50% mais cara por metro linear para a soldagem inicial. No entanto, devido à ausência de respingos, ondulações mais limpas e melhor estética, bem como à dispensa de esmerilhamento secundário, o custo líquido para componentes com alto valor estético é menor do que o da soldagem MIG.
Conclusão
A escolha do processo de soldagem adequado para chapas metálicas leva em consideração a espessura, os requisitos estéticos e o volume. A soldagem TIG é preferível para invólucros finos e componentes de precisão com menos de 1,5 mm de espessura, a fim de manter as tolerâncias rigorosas e evitar falhas de soldagem. Já as montagens estruturais com espessura entre 1,5 mm e 3,0 mm podem ser produzidas com menor custo unitário por meio da tecnologia MIG pulsada. Evite a soldagem com eletrodo revestido para fabricação de precisão em chapas finas, a fim de evitar distorções e peças rejeitadas.
A avaliação dos processos de soldagem, espessuras de materiais ou riscos de distorção relacionados a tensões nas peças, já na fase inicial do projeto, evitará custos elevados com retrabalho em fases posteriores. Envie seus modelos CAD 3D e requisitos de tolerância diretamente aos especialistas em JS Precision Para uma análise de projeto de fabricação (DFM), montagem conjunta e revisão de processos.
Recurso

