 Español



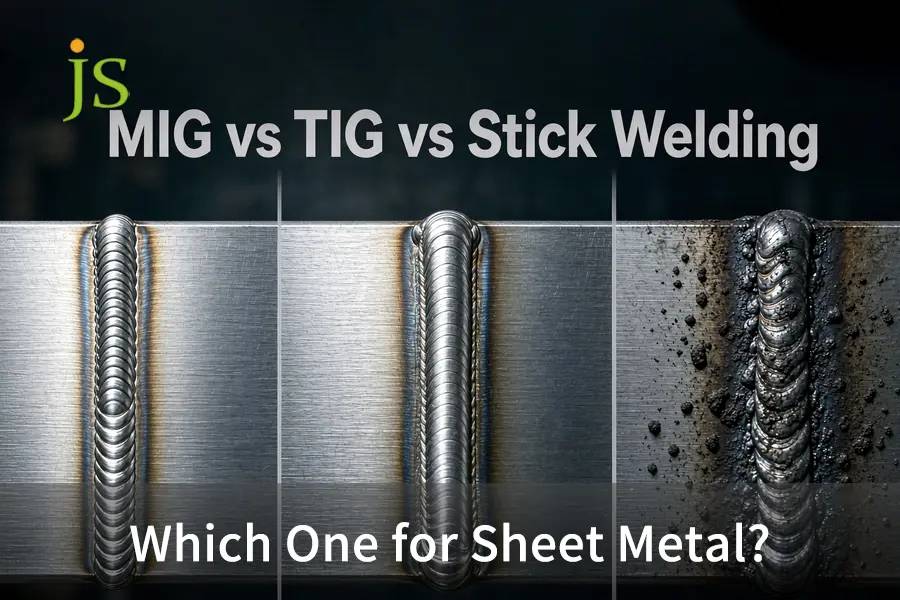

Para Fabricación de chapa metálica de menos de 3 mm (calibre 11), Soldadura TIG Se prefiere para uniones de alta precisión, visualmente atractivas y de calibre delgado, hasta calibre 24 (0,6 mm). Soldadura MIG pulsada Ofrece una excelente relación costo-beneficio y un rápido rendimiento mecánico en conjuntos estructurales de calibre 18 a 11. Soldadura por arco con electrodo revestido (SMAW) No es adecuado para calibres delgados de precisión porque su alto aporte de calor (>1,2 kJ/mm) provoca una perforación inmediata y una deformación significativa.
En la fabricación de precisión, la soldadura MIG, TIG y con electrodo revestido representa la principal disyuntiva entre la tasa de deposición, la densidad de aporte de calor y la distorsión térmica para conjuntos de acero laminado en frío, aluminio y acero inoxidable.
Matriz de selección de procesos de soldadura de chapa metálica
Conclusión de ingeniería: La soldadura TIG proporciona la mayor precisión geométrica y no requiere rectificado posterior a la soldadura en piezas decorativas y delgadas, mientras que la soldadura MIG pulsada ofrece el menor coste por unidad para elementos de fijación estructurales. La soldadura por arco con electrodo revestido debe eliminarse de la fabricación de chapa metálica delgada debido a problemas incontrolables de perforación por quemado.
| Proceso de soldadura | Rango de espesor | Control de calor y riesgos de peligro | Velocidad de viaje | Modo de fallo principal en láminas delgadas |
| TIG (GTAW) | 0,5–3,0 mm (24–11 Ga) | Ajuste del arco mediante pedal, HAZ ≤1,5 mm | 80–200 mm/min, funcionamiento manual lento | Alto coste de mano de obra, rechaza juntas con holguras superiores a 0,2 mm. |
| MIG (GRANDE) | 1,0–6,0 mm (19–3 Ga) | Control pulsado, ZAH 2,0–4,0 mm | 300–600 mm/min, Producción rápida | Perforación <1,0 mm, se requiere limpieza de salpicaduras |
| Soldadura por arco con electrodo revestido (SMAW) | ≥3,2 mm (≥10 Ga) | Transferencia de arco grueso, ZAC ≥5,0 mm | Interrumpido por desprendimiento de escoria | Explosión instantánea, deformación, bolsas de escoria |
La soldadura por arco con electrodo revestido (SMAW) solo se aplica por encima de ~3,2 mm (rango de placa), por lo que se incluye aquí como el proceso que debe excluirse del trabajo con chapa delgada.
Soldadura MIG vs. TIG vs. Soldadura por arco eléctrico: ¿Cuál es la mejor opción para soldar chapa metálica?
Al evaluar la soldadura MIG, TIG y con electrodo revestido para identificar la mejor opción para chapa metálica, la elección dependerá del espesor, las consideraciones estéticas y las tolerancias de la pieza. Si bien la soldadura TIG es insuperable para materiales delgados de menos de 1,5 mm sin salpicaduras, la soldadura MIG pulsada destaca en la soldadura estructural de 1,5 mm a 3,0 mm.
La física del aporte de calor y la deformación de la chapa metálica
Las láminas delgadas no pueden disipar el exceso de calor rápidamente. La energía transferida a la pieza de trabajo sigue la fórmula de aporte de calor:
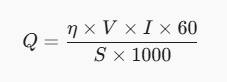
- P: Aporte neto de calor (kJ/mm)
- o: Factor de eficiencia térmica (GTAW: 0,6, GMAW: 0,8, SMAW: 0,85)
- En: Voltaje del arco (voltios)
- I: Corriente de soldadura (amperios)
- S: Velocidad de desplazamiento lineal (mm/min)
La soldadura SMAW (Stick) combina un alto factor de eficiencia (η = 0,85) con velocidades de avance lentas, concentrando la energía destructiva en secciones delgadas. Esto da como resultado una expansión térmica muy desigual, pandeo de la lámina (efecto de laminación) y desperdicio dimensional. Los fundamentos técnicos sobre la física del arco se pueden encontrar en nuestro artículo sobre Cómo funciona la soldadura de metales.
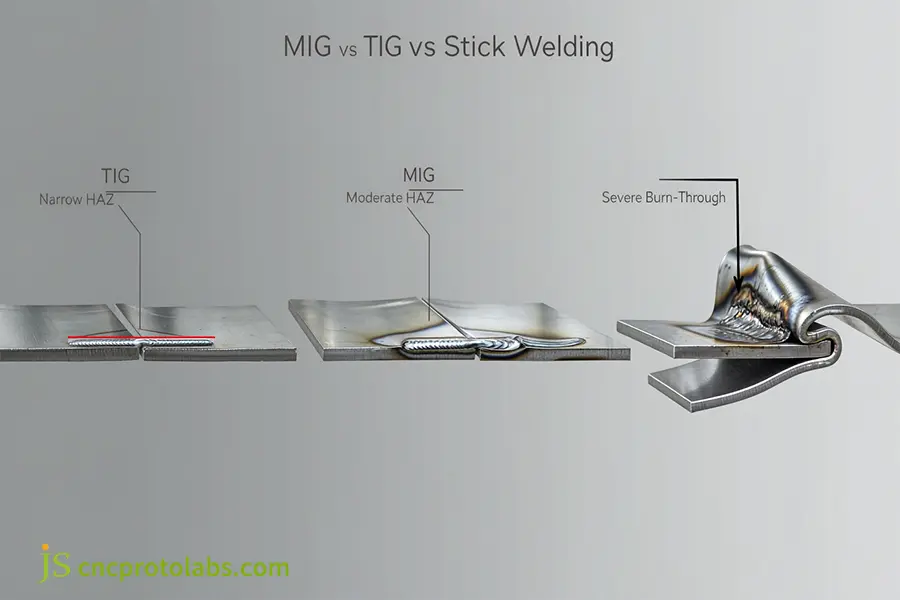
Análisis transversal de los efectos del calorZonas de riesgo (ZAC) durante la soldadura MIG frente a la soldadura TIG con electrodo revestidong sobre láminas de metal delgadas.
Sensibilidad del material base en aleaciones comunes
Las distintas aleaciones en lámina presentan comportamientos diferentes durante los ciclos de calentamiento localizados:
Acero dulce laminado en frío (SPCC / AISI 1018)
- Rango de calibre: De 22 Ga a 12 Ga (0,8 mm a 2,5 mm).
- Propiedades térmicas: Expansión de 12,0 μm/m·K; conductividad de 50,0 W/m·K.
- Comportamiento de la soldadura: De acuerdo a ASTM A1008/A1008M-21a, Su composición química uniforme y la limpieza de su superficie facilitan la soldadura de acero dulce. Este material permite unir juntas sin pulsaciones durante la soldadura MIG de cortocircuito.
Acero inoxidable austenítico (AISI 304 / 316)
- Rango de calibre: De 24 Ga a 14 Ga (0,6 mm a 2,0 mm).
- Características térmicas: Expansión de 17,3 μm/m·K; conductividad de 16,2 W/m·K.
- Rendimiento de fabricación: Características de la soldadura: Debido a que su conductividad es un tercio menor que la del acero al carbono, el calor se localiza en el baño de fusión. Debido a la alta tasa de expansión, se producirán graves deformaciones y precipitación de carburos si no se utiliza el proceso de soldadura TIG pulsada.
Aleaciones de aluminio forjado (5052-H32 / 6061-T6)
- Rango de calibre: De 20 Ga a 10 Ga (0,9 mm a 3,2 mm).
- TCaracterísticas térmicas: Dilatación térmica de 23,8 µm/m·K, conductividad térmica de 138,0 W/m·K.
- Rendimiento de fabricación: La oxidación superficial nativa (Al2O3) se funde a 2072 °C, mientras que la aleación interna se funde a 660 °C. Para soldar aluminio delgado se necesita una ráfaga rápida de corriente alterna de alta frecuencia al inicio, seguida de una caída rápida de la corriente para evitar quemaduras.
¿Cuándo maximiza la eficiencia de producción la soldadura MIG de chapa metálica?
Soldadura MIG de chapa metálica Proporciona tasas de deposición y productividad superiores (300-600 mm/min) en calibres de 18 a 11 Ga (1,2-3,0 mm), reduciendo el tiempo de consumo en un 60 % en comparación con TIG. Al comparar Soldadura por arco eléctrico frente a soldadura MIG para chapa metálicaEl uso de arco corto y GMAW pulsado permite un control preciso de la transferencia de gotas sin riesgos de perforación.
Modos de transferencia de arco: cortocircuito frente a pulverización pulsada
La transferencia por pulverización estándar es demasiado caliente para la chapa metálica. Los talleres de producción utilizan dos modos de transferencia controlados:
- Transferencia por cortocircuito (GMAW-S): El contacto entre el alambre y el baño de fusión provoca una caída de voltaje y un pico de amperaje, liberando de 50 a 200 gotas por segundo. Con el alambre ER70S-6 de 0,023 pulgadas (0,6 mm) o 0,030 pulgadas (0,8 mm), se logran uniones con mínimas salpicaduras en acero de calibre 18 (1,2 mm).
- Transferencia por pulverización pulsada (GMAW-P): Un inversor pulsado alterna entre corrientes de fondo bajas y corrientes de pico altas para producir una gota sin contacto con el material. Disminuye el aporte de calor en promedio un 35% en comparación con el cortocircuito, lo que permite la unión rápida de aluminio de calibre 16 (1,5 mm) y acero inoxidable. Para conocer las limitaciones mecánicas de la soldadura MIG en diferentes espacios, consulte el análisis comparativo de Resistencia de la soldadura láser frente a la soldadura MIG.
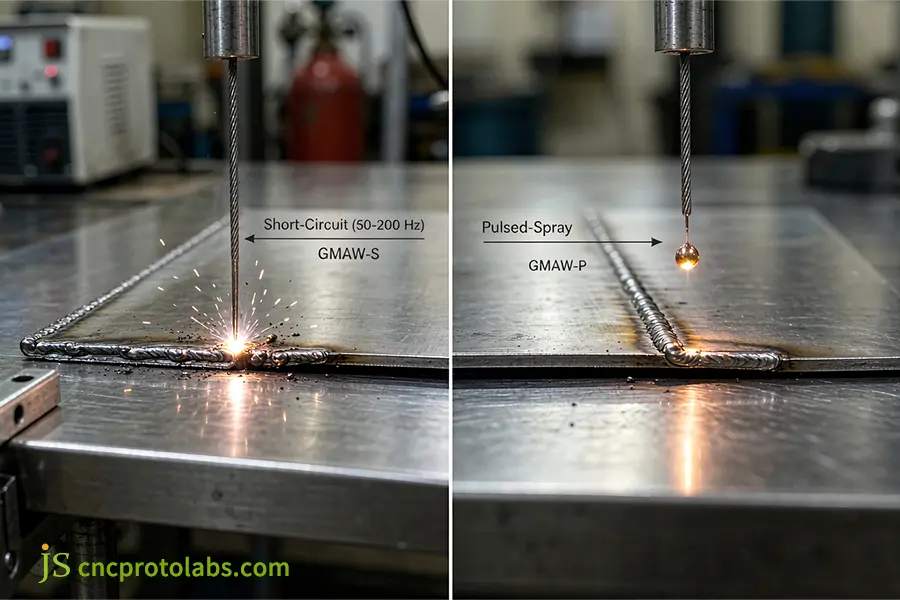
Modos de transferencia de arco utilizados durante las operaciones de soldadura MIG de precisión en chapa metálica.
Desglose del costo total de soldadura: TIG vs. MIG
Aunque las herramientas MIG pulsadas son más caras inicialmente, el ahorro en mano de obra es el factor más importante en los costos de producción. Al considerar la Costo por hora de soldadura de chapa metálica mediante TIG frente a MIGEl tiempo de arco, el gas utilizado y el pulido final son los factores que afectan al coste total. Consulte nuestra información detallada. Desglose de costos de fabricación por soldadura para comparar los costos operativos.
| Métrica de costo y velocidad | Soldadura TIG (manual, acero de calibre 16) | MIG (semiautomática, acero de calibre 16) | Impacto en la planta de producción |
| Velocidad de viaje | 100–150 mm/min | 350–500 mm/min | La soldadura MIG es entre 2,5 y 3,5 veces más rápida en costuras rectas. |
| Gas de protección | 100 % argón (8–12 L/min) | 75/25 Ar/CO2 (12–15 L/min) | Las mezclas de gas MIG reducen los costos de las bombonas en aproximadamente un 25 %. |
| Trabajo de molienda | 0,05 h/m (sin salpicaduras) | 0,25 h/m (Desbaste/lijado) | La soldadura TIG elimina los pasos de limpieza y mezcla de la superficie. |
| Costo de mano de obra (Paso de 10 m) | Alto (entre 60 y 90 dólares) | Precio bajo a moderado (entre 25 y 45 dólares) | MIG reduce el precio unitario total de las piezas estructurales. |
¿Por qué la soldadura TIG de chapa metálica es la mejor opción para piezas delgadas de precisión?
La soldadura TIG de chapa metálica es el método de referencia para calibres inferiores a 1,5 mm (16 Ga) porque los electrodos de tungsteno no consumibles desacoplan el calor del arco de la alimentación del metal de aporte. A menudo se la denomina soldadura de precisión, la soldadura TIG pulsada de alta frecuencia limita la zona afectada por el calor a menos de 1,5 mm, lo que responde a la pregunta de por qué es TIG o MIG son mejores para metal delgado. cuando los requisitos exigen cero salpicaduras, mínima distorsión y un acabado cosmético de calidad aeroespacial.
Mecanismo de regulación térmica desacoplado
En MIG y Electrodo, una corriente más alta deposita automáticamente más alambre. TIG separa el aporte de calor de la adición de material:
- Calor de arco independiente: El arco eléctrico se produce entre un electrodo de tungsteno no consumible (AWS EWTh-2 o EWLa-1.5) y la pieza de trabajo bajo atmósfera de argón, creando un charco sin necesidad de añadir material de relleno.
- Adición manual de cables: El soldador introduce el alambre frío en el borde del baño de fusión solo después de verificar la fusión de la base.
Pulsación de inversor de alta frecuencia (100–500 Hz)
Para soldar láminas delgadas sin que se quemen, las fuentes de alimentación con inversor alternan la salida entre dos niveles de corriente:
- Fase de corriente máxima: Una breve ráfaga de alta intensidad penetra en la junta, limpia los óxidos de la superficie y fusiona la unión sin sobrecalentar el metal circundante.
- Efecto de la corriente de fondo: La corriente se reduce instantáneamente a un nivel constante más bajo, enfriando el charco en microsegundos, pero manteniendo vivo el arco eléctrico.
- Resultados térmicos y metalúrgicos: El cono de arco se comprime y la ZAC se limita a 1,5 mm. No hay deformación, crecimiento de grano ni quemaduras en sustratos más delgados que 1,0 mm. Para obtener datos de comparación térmica, consulte nuestra revisión de la Soldadura láser vs. soldadura TIG (Zona afectada por el calor).
Requisitos de ajuste articular y estándares estéticos
Los cordones TIG pueden cumplir con AWS D17.1 / D17.1M (Especificación para soldadura por fusión en aplicaciones aeroespaciales)Para ello, tienes que tener un ajuste muy AJUSTADO:
- Límites de separación de raíces: Los bordes deben tener un grosor equivalente al 10 % del espesor de la lámina (t). Para láminas de calibre 18, los bordes deben tener un grosor ≤0,15 mm. Los bordes más gruesos tienen mayor probabilidad de provocar roturas y fusión.
- Preparación de los bordes: Los bordes de las juntas deberán estar desengrasados y libres de cascarilla de laminación y óxidos.
- Limpieza de aluminio: Antes de soldar, es necesario realizar un cepillado mecánico con alambre de acero inoxidable para eliminar los óxidos de la superficie.
¿Por qué la soldadura por arco con electrodo revestido suele provocar quemaduras graves?
Soldadura por arco de chapa metálica Soldar chapa metálica de menos de 18 G (1,2 mm) resulta técnicamente inviable, ya que las corrientes mínimas de arco (normalmente >40 A) concentran energía descontrolada en secciones transversales delgadas. En preguntas como si se puede soldar chapa de 20 G con electrodo revestido, el proceso provoca inmediatamente perforación térmica, salpicaduras abundantes e inclusiones de escoria que traspasan los límites dimensionales y estructurales.
Restricciones físicas de los electrodos y umbrales mínimos de corriente
La soldadura SMAW funciona con varillas consumibles recubiertas de fundente que requieren una corriente menor para mantener la estabilidad del arco:
- AWS E6013 (1/16 pulg. / 1,6 mm): Requiere entre 40 y 55 A. Se necesita una lámina de al menos calibre 16 (1,5 mm) con barras de enfriamiento de cobre.
- AWS E7018 (3/32 pulg. / 2,4 mm): Requiere entre 70 y 100 A. No es seguro para cables de calibre inferior a 12 (2,7 mm).
- AWS E6010 (3/32 pulg. / 2,4 mm): Requiere entre 60 y 85 A. La fuerza del arco eléctrico, muy intensa, crea pequeños agujeros en láminas delgadas.
El arco eléctrico que produce una corriente de 45 A sobre una lámina de calibre 20 (0,9 mm) suministra energía más rápido de lo que el metal puede disiparla, lo que provoca la formación de agujeros en la junta.
Atrapamiento de escoria y efectos secundarios del postprocesamiento
A pesar del uso de polaridad DCEN en placas de calibre 16, Stick causa daños a la estructura:
- Inclusiones de escoria: La baja temperatura impide que la escoria fundida se desprenda, lo que provoca que se formen bolsas de escoria frágil atrapadas dentro de la junta.
- Daños por astillado: El cincelado con la ayuda de martillos cinceladores o cinceles de aguja produce abolladuras en las finas láminas de metal.
- Adelgazamiento del metal base: El rectificado de soldaduras irregulares provoca un adelgazamiento de la chapa metálica por debajo del límite de tolerancia de diseño.
La varilla de soldadura solo será práctica para reparar trabajos estructurales en exteriores. Al evaluar ensamblajes pesados donde la soldadura no es práctica, considere elegir entre soldadura y fundición para alternativas estructurales.
¿Cómo deben los ingenieros equilibrar la soldadura MIG y la soldadura TIG en la fabricación de chapa metálica?
Equilibrio Soldadura MIG frente a soldadura TIG para chapa metálica Requiere evaluar el espesor de la chapa, la integridad estructural y los costos indirectos de acabado secundario. Al considerar las diferencias técnicas entre la soldadura MIG, TIG y la soldadura con electrodo revestido, la soldadura TIG ofrece mayor precisión y control térmico en chapas de menos de 1,5 mm, mientras que la soldadura MIG pulsada es más eficiente en ensamblajes de más de 1,5 mm.
Matriz de selección de soldadura MIG vs TIG vs Stick para taller
Conclusión de ingeniería: La soldadura TIG proporciona la máxima precisión dimensional y la menor tasa de rechazo en paneles delgados visibles; la soldadura MIG pulsada y por cortocircuito ofrece el menor coste total de fabricación en herrajes estructurales de más de 1,2 mm; la soldadura por arco no es estructuralmente aceptable para chapa metálica de precisión.
| Vector de evaluación | TIG (GTAW) | MIG pulsado (GMAW-P) | Soldadura MIG de cortocircuito (GMAW-S) | Soldadura por arco con electrodo revestido (SMAW) |
| Tolerancia (GD&T) | Superior (±0,25 mm), Deformación de baja onda | Alto (±0,50 mm), bajo pandeo | Moderado (±0,80 mm), necesita puntos de sutura | Inutilizable (>±2,0 mm), Deformación severa |
| Deposición y velocidad | Baja (0,2–0,5 kg/h), recorridos de línea lentos | Alto (2,0–4,0 kg/h), compatible con cobots | Muy alto (1,5–3,5 kg/h), manual rápido | Carrera de intensidad baja a moderada, interrumpida |
| Cosméticos y limpieza | Ondulación limpia, sin salpicaduras, sin molienda. | Limpio, salpicaduras leves, pulido rápido | Salpicaduras moderadas, necesita cincelado. | Escoria pesada, veta rugosa, molienda pesada |
| Puntos de fallo de la tienda | Alta barrera de habilidad, rechazos con una brecha >0,2 mm | Alto costo de la máquina, requiere ángulo de antorcha | Riesgos de falta de fusión en pastillas más pesadas | Explosiones instantáneas, bolsas de escoria |
Un flujo de trabajo de 4 pasos para determinar las rutas de soldadura en el taller.
Los procesos de piezas en la planta de fabricación se pueden programar de manera efectiva con el proceso de selección de cuatro pasos:
- Paso 1: Evalúe el espesor del material; si su material es menor de 1,2 mm (calibre 18), suéldelo con TIG; si es mayor, pase al paso 2.
- Paso 2: Verifique visualmente los requisitos de soldadura. Si la soldadura es visible y la superficie tiene un recubrimiento, suéldela con TIG para evitar marcas de esmerilado; de lo contrario, continúe con el paso 3.
- Paso 3: Evalúe la cantidad de producción y la longitud de la soldadura. Si la cantidad es superior a 500 piezas y la longitud de la soldadura es mayor, utilice soldadura MIG pulsada (con automatización o ayuda robótica colaborativa); de lo contrario, utilice soldadura MIG manual por cortocircuito o soldadura TIG manual.
- Paso 4: Determine la aleación. Para aluminio de menos de 2,0 mm (calibre 14), utilice soldadura TIG pulsada de CA (para la ruptura de óxidos y para evitar el colapso del baño de fusión); para acero y acero inoxidable de más de 1,5 mm, utilice soldadura MIG.
Las diferencias estructurales se tratan en nuestro Guía de soldadura MIG vs TIG. Al realizar series de fabricación por contrato, personal cualificado servicios de soldadura de chapa metálica Asegúrese de que las piezas cumplan con las tolerancias del plano y las especificaciones de inspección.
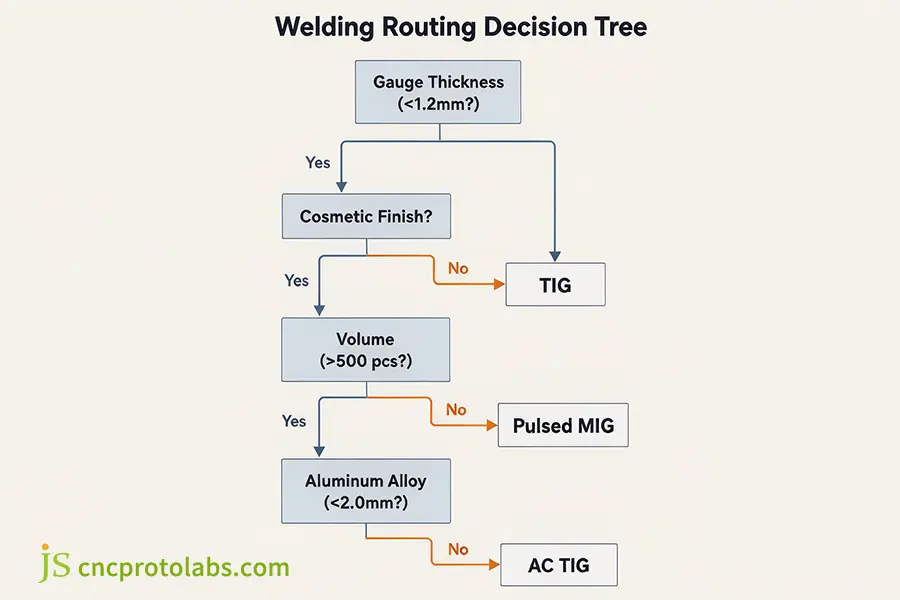
Árbol de decisiones en planta para optimizar el enrutamiento del proceso de soldadura de chapa metálica.
Preguntas frecuentes
¿Es mejor soldar TIG o MIG para metales delgados?
La soldadura TIG es claramente superior al trabajar con metales delgados de menos de 1,5 mm (calibre 16), ya que los electrodos de tungsteno no consumibles facilitan el control independiente del amperaje mediante un pedal y evitan perforaciones. La soldadura MIG de cortocircuito se puede utilizar en metales de calibre 16-18, pero conlleva mayores riesgos de perforaciones y salpicaduras en metales muy delgados, mientras que la soldadura TIG mantiene la calidad de las uniones hasta 0,5 mm.
¿Cuál es el mejor método para soldar chapa de aluminio?
La soldadura TIG de corriente alterna con estabilización de arco de alta frecuencia es el método principal para limpiar eficazmente la capa refractaria de óxido de aluminio (Al₂O₃) en láminas delgadas de aluminio (<2 mm) sin sobrecalentar el núcleo. Para paneles de más de 2,5 mm de espesor, la soldadura MIG pulsada con pistola de empuje y tracción ofrece un resultado aún más eficiente, ya que permite controlar el calor.
¿Se puede soldar chapa metálica de calibre 20 con electrodo revestido?
La soldadura por arco con electrodo revestido de chapa metálica de calibre 20 (0,9 mm) está totalmente desaconsejada en entornos de producción, ya que los electrodos estándar con recubrimiento fundente funcionan con corrientes que queman inmediatamente las chapas delgadas. Esto provoca quemaduras severas y una gran cantidad de escoria; en su lugar, siempre se debe especificar la soldadura MIG o TIG pulsada de precisión.
¿Se puede utilizar la soldadura por arco eléctrico en ensamblajes de chapa metálica?
El sistema Stick solo se utiliza en chapas estructurales de gran espesor (>10 Ga / 3,2 mm) o en trabajos de reparación en exteriores menos críticos donde el gas de protección se pierde por el viento. En trabajos de precisión con carcasas o chasis de chapa metálica, el sistema Stick está contraindicado para preservar la geometría GD&T.
¿Cómo se comparan los costes por hora de soldadura TIG y MIG para la fabricación de chapa metálica?
La soldadura TIG tiene mayores costos de mano de obra directa debido a las velocidades de avance más bajas (~100 mm/min), lo que la hace entre un 40 % y un 50 % más cara por metro lineal para la soldadura inicial. Sin embargo, gracias a la ausencia de salpicaduras, ondulaciones más limpias y una mejor estética, además de no requerir un esmerilado secundario, el costo neto para componentes de alta calidad estética es menor que con la soldadura MIG.
Conclusión
La selección del proceso de soldadura adecuado para chapa metálica implica un equilibrio entre el espesor, los requisitos estéticos y el volumen. La soldadura TIG es preferible para carcasas delgadas y componentes de precisión de menos de 1,5 mm para mantener tolerancias estrictas y evitar sobrecalentamientos, mientras que los conjuntos estructurales de entre 1,5 mm y 3,0 mm se pueden producir a un menor coste unitario mediante la tecnología MIG pulsada. Evite la soldadura por arco con electrodo revestido para la fabricación de precisión en chapas delgadas, ya que esto previene distorsiones y piezas defectuosas.
Evaluar los procesos de soldadura, los espesores de los materiales o los riesgos de distorsión relacionados con las tensiones en las primeras etapas del diseño evitará costosos rediseños en fases posteriores. Envía tus modelos CAD 3D y los requisitos de tolerancia directamente a los expertos en Precisión JS para un análisis de diseño para la fabricación (DFM) de ingeniería, ajuste de juntas y revisión de procesos.
Recurso

