 中文 (简体)



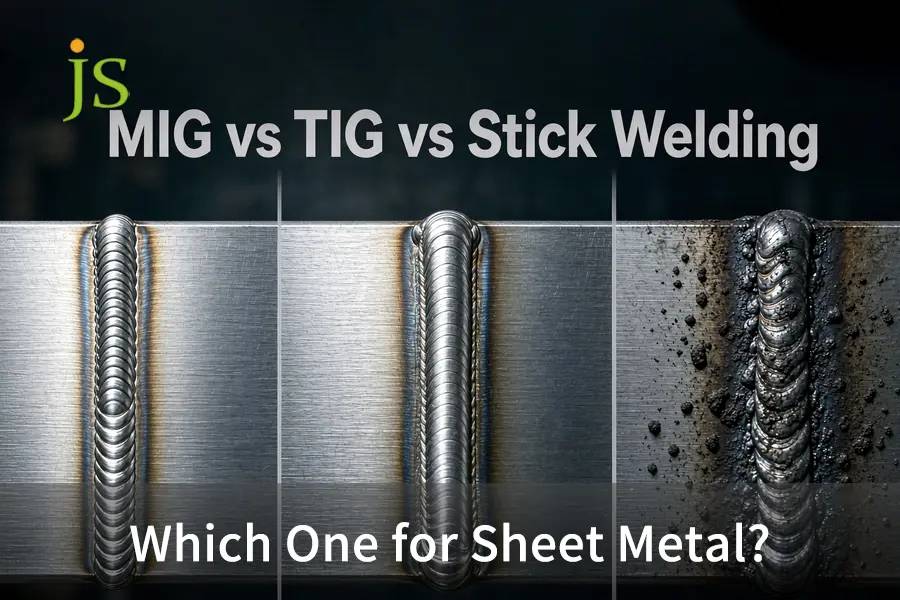

为了 3毫米(11号规格)以下薄金属板加工 氩弧焊 适用于高精度、美观且薄规格(低至 24 号规格 (0.6 毫米))的连接。 脉冲MIG焊接 对于 18 至 11 号规格的结构组件,具有强大的成本效益和快速的机械性能。 手工电弧焊(SMAW) 由于其高热输入(>1.2 kJ/mm)会导致立即烧穿和严重变形,因此不适用于精密薄规格。
在精密制造中,MIG焊、TIG焊和手工电弧焊代表了冷轧钢、铝和不锈钢组件的熔敷率、热输入密度和热变形之间的核心权衡。
钣金焊接工艺选择矩阵
工程要点: TIG 焊接可提供最高的几何精度,且无需对装饰性和薄型工件进行焊后打磨;脉冲 MIG 焊接可为结构紧固件提供最低的单位成本;由于存在无法控制的烧穿问题,应在薄板金属制造中淘汰手工电弧焊。
| 焊接工艺 | 厚度范围 | 热和危险控制 | 旅行速度 | 薄板的主要失效模式 |
| TIG(GTAW) | 0.5–3.0 毫米(24–11 Ga) | 脚踏式弧度调节,热影响区≤1.5毫米 | 80–200 毫米/分钟,慢速手动运行 | 人工成本高,不接受接缝间隙大于0.2毫米的接缝。 |
| MIG(GREAT) | 1.0–6.0 毫米(19–3 Ga) | 脉冲控制,热影响区 2.0–4.0 毫米 | 300–600 毫米/分钟,快速生产 | 烧穿深度<1.0毫米,需要清理飞溅物。 |
| 棒状(SMAW) | ≥3.2 毫米(≥10 Ga) | 粗弧转移,热影响区≥5.0 mm | 被炉渣碎片打断 | 瞬间爆裂、翘曲、熔渣囊 |
棒焊(SMAW)仅适用于厚度大于~3.2毫米(板材范围)的材料,因此这里将其列为薄板加工中应排除的工艺。
MIG焊、TIG焊和手工电弧焊:哪种焊接方式最适合薄板焊接?
在评估 MIG 焊、TIG 焊和手工电弧焊哪种焊接方式最适合薄板焊接时,选择取决于板材厚度、外观要求和零件公差。TIG 焊在焊接厚度小于 1.5 毫米的薄板时无飞溅,堪称一流;而脉冲 MIG 焊则在焊接 1.5 毫米至 3.0 毫米厚的结构件方面表现出色。
热输入和金属板变形的物理学原理
薄板无法快速散发多余的热量。传递到工件的能量遵循以下热输入公式:
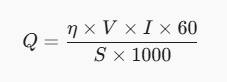
- 问: 净热输入(千焦/毫米)
- 或者: 热效率系数(GTAW:0.6,GMAW:0.8,SMAW:0.85)
- 在: 电弧电压(伏特)
- 我: 焊接电流(安培)
- S: 直线行进速度(毫米/分钟)
手工电弧焊(SMAW)结合了高效率系数(η= 0.85)和低焊接速度,将破坏性能量集中在薄截面上。这会导致热膨胀极不均匀、板材起皱(油罐效应)和尺寸废料。有关电弧物理学的技术基础知识,请参阅我们关于……的文章。 金属焊接的工作原理。
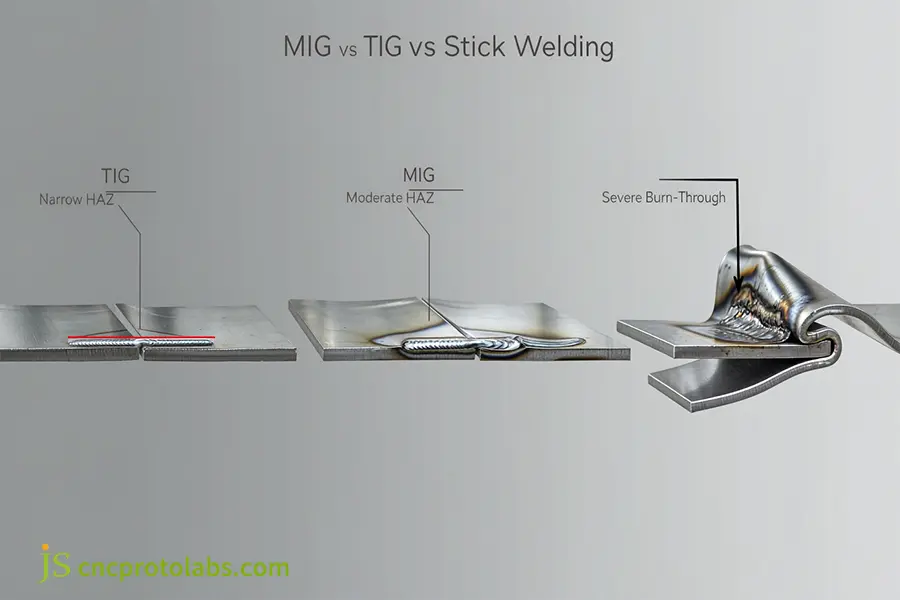
热影响的横断面分析MIG焊与TIG焊中热影响区(HAZ)的差异在薄金属板上。
常见合金基材敏感性
各种合金板材在局部加热循环过程中表现出不同的性能:
冷轧低碳钢(SPCC / AISI 1018)
- 量程范围: 22 Ga 至 12 Ga(0.8 毫米至 2.5 毫米)。
- 热性能: 膨胀系数为 12.0 μm/m·K;电导率为 50.0 W/m·K。
- 焊接行为: 根据 ASTM A1008/A1008M-21a, 稳定的化学成分和良好的表面清洁度使得低碳钢易于焊接。这种材料在短路MIG焊接过程中能够稳定连接接头,不会出现脉冲现象。
奥氏体不锈钢(AISI 304 / 316)
- 量程范围: 24 Ga 至 14 Ga(0.6 毫米至 2.0 毫米)。
- 热特性: 膨胀系数为 17.3 μm/m·K;电导率为 16.2 W/m·K。
- 制造性能: 焊接特性:由于其导热性仅为碳钢的三分之一,热量会集中在熔池区域。由于膨胀率高,如果不采用脉冲氩弧焊工艺,将会导致严重的变形和碳化物析出。
锻造铝合金(5052-H32 / 6061-T6)
- 量程范围: 20 Ga 至 10 Ga(0.9 毫米至 3.2 毫米)。
- T血液特征: 热膨胀系数为 23.8 µm/m.K,导热系数为 138.0 W/m.K。
- 制造性能: 表面天然氧化层(Al2O3)的熔点为2072℃,内部合金的熔点为660℃。焊接薄铝时,需要在开始时快速施加一个高频交流脉冲,然后迅速降低电流,以防止烧毁。
MIG焊接薄板何时能最大程度地提高生产效率?
MIG焊接薄板 该工艺在18至11 Ga(1.2-3.0 mm)厚度范围内提供卓越的沉积速率和生产效率(300-600 mm/min),与TIG焊相比,可节省60%的时间。 焊条焊接与MIG焊接在薄板焊接中的比较使用短弧脉冲 GMAW 可以精确控制焊料转移,而不会出现烧穿危险。
电弧传递模式:短路与脉冲喷射
标准喷涂转移温度过高,不适用于金属板材。生产车间采用两种可控转移模式:
- 短路转移(GMAW-S): 焊丝与熔池接触会导致电压下降和电流骤升,每秒释放 50 至 200 滴焊料。ER70S-6 焊丝规格为 0.023 英寸(0.6 毫米)或 0.030 英寸(0.8 毫米),可最大限度地减少 18 号(1.2 毫米)钢材的飞溅,从而实现间隙的无缝连接。
- 脉冲喷雾转移(GMAW-P): 脉冲逆变器在低背景电流和高峰值电流之间切换,从而产生一个不接触材料的焊滴。与短路焊接相比,它平均可降低 35% 的热输入,从而实现 16 号(1.5 毫米)铝和不锈钢的快速焊接。有关 MIG 焊接在不同间隙下的机械限制,请参阅对比分析。 激光焊接与MIG焊接强度对比。
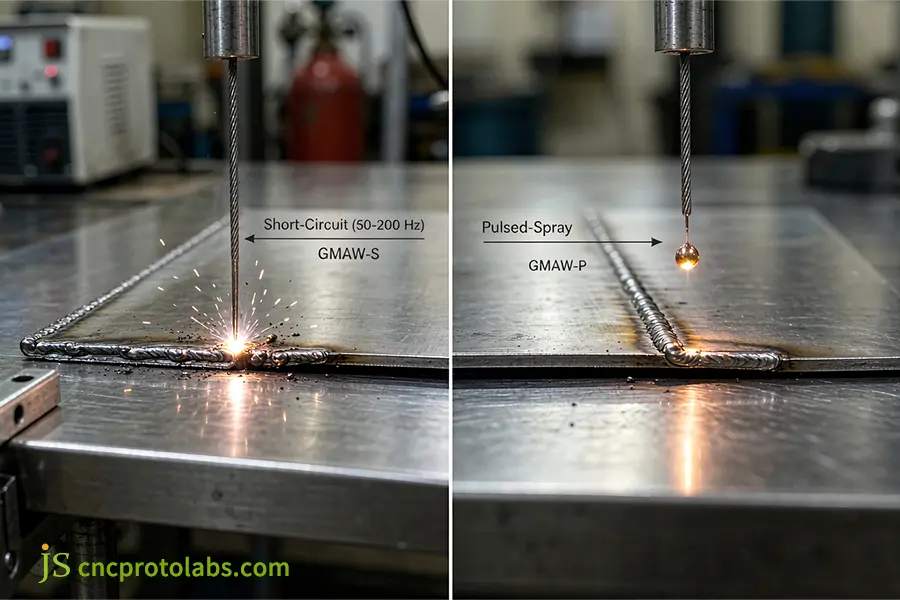
精密MIG焊接薄板作业中采用的电弧过渡模式。
总焊接成本细分:TIG焊与MIG焊
虽然脉冲式MIG焊机的初始成本较高,但节省的人工成本才是降低生产成本的最大因素。考虑到…… TIG 与 MIG 焊接钣金每小时成本对比电弧时间、气体用量和最终研磨等因素都会影响总花费。请参阅我们的详细说明。 焊接制造成本细分 比较运营成本。
| 成本与速度指标 | TIG(手动,16号钢) | MIG(半自动,16号钢) | 车间影响 |
| 旅行速度 | 100–150 毫米/分钟 | 350–500 毫米/分钟 | MIG焊缝直线焊接速度比普通焊缝快2.5倍到3.5倍 |
| 保护气体 | 100%氩气(8–12升/分钟) | 75/25 Ar/CO2 (12–15 升/分钟) | MIG气体混合使用可降低气瓶成本约25%。 |
| 研磨劳动 | 0.05 小时/米(无飞溅) | 0.25 小时/米(凿削/打磨) | TIG焊接工艺省去了表面清理和混合步骤。 |
| 人工成本(10米通行证) | 高价(60-90美元) | 低至中等价位(25-45美元) | MIG焊接降低了结构件的整体单价 |
为什么氩弧焊是焊接薄金属板精密零件的最佳选择?
对于厚度小于 1.5 毫米(16 号)的薄板金属,TIG 焊接是基准焊接方法,因为非消耗性钨电极将电弧热量与填充金属的输送隔离开来。通常被称为 精密焊接高频脉冲氩弧焊将热影响区限制在1.5毫米以内,这就解释了为什么 对于薄金属而言,TIG 或 MIG 焊更合适。 当要求无飞溅、最小变形和航空级外观处理时。
解耦式热调节机制
在MIG和电弧焊中,较高的电流会自动沉积更多的焊丝。而TIG焊则将热输入和材料添加分开:
- 独立电弧热: 在氩气保护下,非消耗性钨电极(AWS EWTh-2 或 EWLa-1.5)与工件之间产生电弧,形成熔池,无需添加填料。
- 手动添加电线: 焊工只有在确认母材熔合后,才会将冷丝引入熔池边缘。
高频脉冲逆变器(100–500 Hz)
为了焊接薄板而不烧毁,逆变电源会在两个电流等级之间交替输出:
- 峰值电流相位: 短暂的高电流脉冲穿透接缝,清除表面氧化物,熔合接头,而不会使周围金属过热。
- 背景电流效应: 电流瞬间降低到一个较低的恒定水平,在几微秒内冷却液池,但保持电弧存活。
- 热学和冶金学结果: 弧锥被压缩,热影响区被限制在 1.5 毫米以内。基材厚度小于 1.0 毫米时,未出现翘曲、晶粒长大或烧蚀现象。有关热对比数据,请参阅我们的评测。 激光焊接与氩弧焊(热影响区)。
联合装配要求和美观标准
TIG焊珠可符合以下要求 AWS D17.1 / D17.1M(航空航天应用熔焊规范)为此,你必须进行非常紧密的贴合:
- 根间隙限制: 边缘厚度应为板材厚度 (t) 的 10%。对于 18G 规格的板材,边缘厚度应 ≤0.15mm。过大的边缘更容易导致爆裂和熔化。
- 边缘处理: 接合边缘应去除油脂,并清除轧制氧化皮和氧化物。
- 铝材清洗: 焊接前必须对不锈钢表面进行机械钢丝刷刷洗,以去除氧化物。
为什么手工电弧焊焊接薄金属板经常会导致严重的烧穿?
焊条焊接薄板 焊接厚度小于 18 号(1.2 毫米)的金属板在技术上是不切实际的,因为最小引弧电流(通常大于 40 安培)会将不受控制的能量集中在薄截面上。例如,如果问能否用焊条焊接 20 号金属板,答案是肯定的,因为焊接过程中会立即出现热烧穿、飞溅严重以及夹渣,这些夹渣会穿透金属板的尺寸和结构极限。
电极物理限制和最小电流阈值
SMAW焊接采用涂有焊剂的焊条,只需较低的电流即可保持电弧稳定性:
- AWS E6013(1/16 英寸/1.6 毫米): 可接受 40–55 安培电流。要求使用至少 16 号(1.5 毫米)规格的铜箔,并配有铜冷筋。
- AWS E7018(3/32 英寸/2.4 毫米): 需要 70–100 安培。低于 12 号线规(2.7 毫米)不安全。
- AWS E6010(3/32 英寸/2.4 毫米): 需要 60–85 安培的电流。极强的电弧力会在薄板上形成微小的孔洞。
在 20 号(0.9 毫米)薄板上施加 45 安培电流进行电弧拉伸时,能量传递速度超过金属耗散能量的速度,导致接头处出现孔洞。
夹渣及二次后处理效应
即使在 16 号规格的钢板上使用直流反极性,焊接仍会对结构造成损坏:
- 夹渣: 低温无法使熔渣浮起,导致脆性熔渣团块滞留在接头内。
- 碎裂损伤: 使用凿锤或针式凿子进行凿削会在薄金属板上造成凹痕。
- 母材减薄: 打磨不规则焊缝会导致金属板材厚度减薄至低于设计公差限值。
焊条仅适用于修复室外结构件。在评估焊接不切实际的重型组件时,请考虑以下因素。 在焊接和铸造之间进行选择 针对结构性替代方案。
工程师在钣金加工中应如何权衡MIG焊和TIG焊?
平衡 薄板焊接的 MIG 与 TIG 焊接 需要评估板材厚度、结构完整性和二次加工成本。在考虑MIG焊、TIG焊和手工电弧焊的技术差异时,对于厚度小于1.5毫米的板材,TIG焊在精度和热量控制方面更胜一筹;而对于厚度大于1.5毫米的板材,脉冲MIG焊效率更高。
MIG焊、TIG焊、手工电弧焊车间选择矩阵
工程要点: TIG 焊接在薄可见面板上具有最高的尺寸精度和最低的废品率;脉冲和短路 MIG 焊接在厚度超过 1.2 毫米的结构硬件上具有最低的总体制造成本;焊条焊接在精密钣金的结构上是不可接受的。
| 评估向量 | TIG(GTAW) | 脉冲熔化极气体保护焊(GMAW-P) | 短路 MIG (GMAW-S) | 棒状(SMAW) |
| 公差(GD&T) | 优异(±0.25 毫米),低波纹变形 | 高(±0.50 毫米),低屈曲 | 中等精度(±0.80 毫米),需要缝合 | 无法使用(>±2.0 毫米),严重变形 |
| 沉积速度 | 低速(0.2–0.5 公斤/小时),慢速线路运行 | 高(2.0–4.0 公斤/小时),适用于协作机器人 | 非常高(1.5–3.5 公斤/小时),快速手动 | 低至中等强度,断断续续的运行 |
| 化妆品和清洁用品 | 波纹清晰,无飞溅,无研磨 | 清洁,轻微飞溅,快速抛光 | 飞溅较多,需要凿除 | 重渣、粗煤层、重磨料 |
| 店铺失败点 | 技能门槛高,拒收率差距大于0.2毫米 | 机器成本高,需要调整焊炬角度 | 较重片剂存在融合不足的风险 | 瞬间爆裂,渣囊 |
车间焊接路线确定四步工作流程
利用四步筛选流程可以有效地安排生产车间的零件加工流程:
- 第一步: 评估材料厚度,如果材料厚度小于 1.2 毫米(18 号),则进行 TIG 焊接;如果大于 1.2 毫米,则继续执行步骤 2。
- 第二步: 检查焊缝外观是否符合要求。如果焊缝可见且表面有涂层,则采用氩弧焊(TIG)以防止出现打磨痕迹,否则请继续执行步骤 3。
- 步骤 3: 评估生产数量和焊接长度。如果数量超过 500 件且焊接长度较长,则使用脉冲 MIG 焊(可借助自动化或协作机器人);否则,使用手动短路 MIG 焊或手动 TIG 焊。
- 第四步: 确定合金成分。对于厚度小于 2.0 毫米(14 号规格)的铝材,采用交流脉冲氩弧焊(以击穿氧化层并避免熔池坍塌);对于厚度大于 1.5 毫米的钢和不锈钢,采用 MIG 焊。
结构差异已在我们的课程中涵盖。 MIG焊与TIG焊指南在进行合同制造生产时,合格的 钣金焊接服务 确保零件符合图纸公差和检验规范。
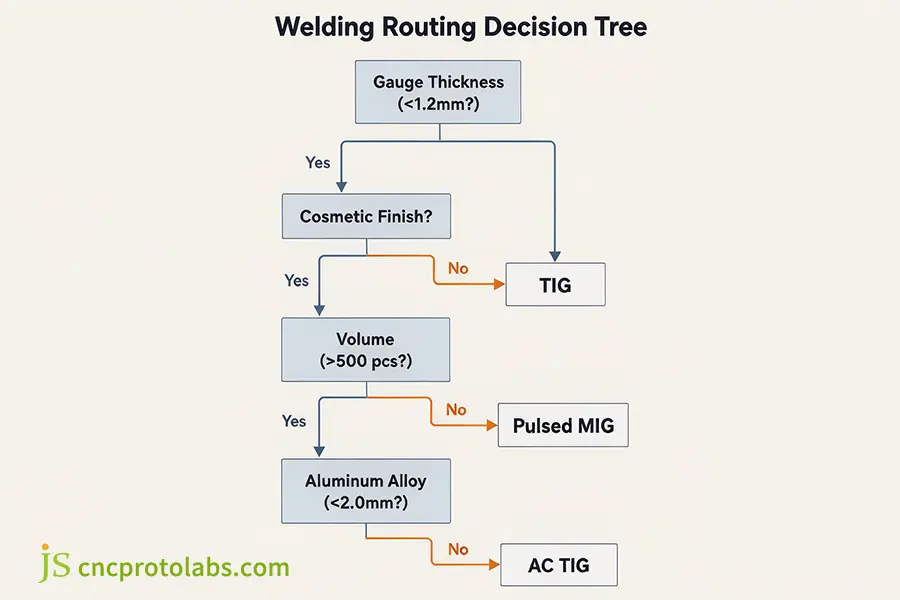
用于优化钣金焊接工艺路线的车间决策树。
常见问题解答
对于薄金属加工,TIG焊和MIG焊哪个更好?
在焊接厚度小于 1.5 毫米(16 号线规)的薄金属时,TIG 焊接明显优于 MIG 焊接,因为非消耗性钨电极便于使用脚踏开关独立控制电流,并能避免烧穿。短路 MIG 焊接也可用于 16-18 号线规的金属,但焊接极薄金属时更容易出现烧穿和飞溅,而 TIG 焊接即使在厚度仅为 0.5 毫米的情况下也能保持焊缝质量。
焊接铝薄板的最佳方法是什么?
对于厚度小于2毫米的薄铝板,采用高频电弧稳定技术的交流氩弧焊是有效清除耐火氧化铝层(Al₂O₃)而不使焊芯过热的首选方法。对于厚度大于2.5毫米的板材,采用推拉式焊枪的脉冲MIG焊效率更高,因为其能够更好地控制热量。
可以用电弧焊焊接20号规格的薄金属板吗?
在生产环境中,严禁使用焊条焊接 20 号(0.9 毫米)薄金属板,因为标准药芯焊条的工作电流会立即烧穿薄板。这会导致严重的烧蚀和大量的焊渣,因此应始终采用精密脉冲 MIG 焊或 TIG 焊。
电弧焊可以用于钣金组件吗?
仅当焊接厚度大于 10 号(3.2 毫米)的结构金属板或对焊接要求不高的户外现场维修工作(例如,保护气体容易被风吹散)时,才可使用焊条焊接。在精密金属板外壳或机箱焊接中,为保证几何尺寸和公差 (GD&T),禁止使用焊条焊接。
在钣金加工方面,TIG焊和MIG焊的每小时成本有何区别?
由于TIG焊接的进给速度较低(约100毫米/分钟),其直接人工成本较高,因此初始焊接每米成本比MIG焊接高40-50%。然而,由于TIG焊接无飞溅、焊缝波纹更干净、外观更美观,且无需二次打磨,因此对于外观要求高的部件,其净成本低于MIG焊接。
结论
选择合适的钣金焊接工艺需要考虑厚度、外观要求和产量。对于厚度小于 1.5 毫米的薄型外壳和精密硬件,TIG 焊接是保持高精度公差和避免烧毁的首选方法;而对于厚度在 1.5 毫米至 3.0 毫米之间的结构组件,脉冲 MIG 焊接技术可以降低单位成本。应避免使用手工电弧焊进行精密薄型件加工,以免造成变形和零件报废。
在设计初期评估零件的焊接工艺、材料厚度或应力相关的变形风险,可以避免后期阶段代价高昂的重新设计。 请发送您的3D CAD模型 并将公差要求直接告知专家 JS 精度 用于工程设计制造、联合装配和工艺审查。
资源

