 Deutsch



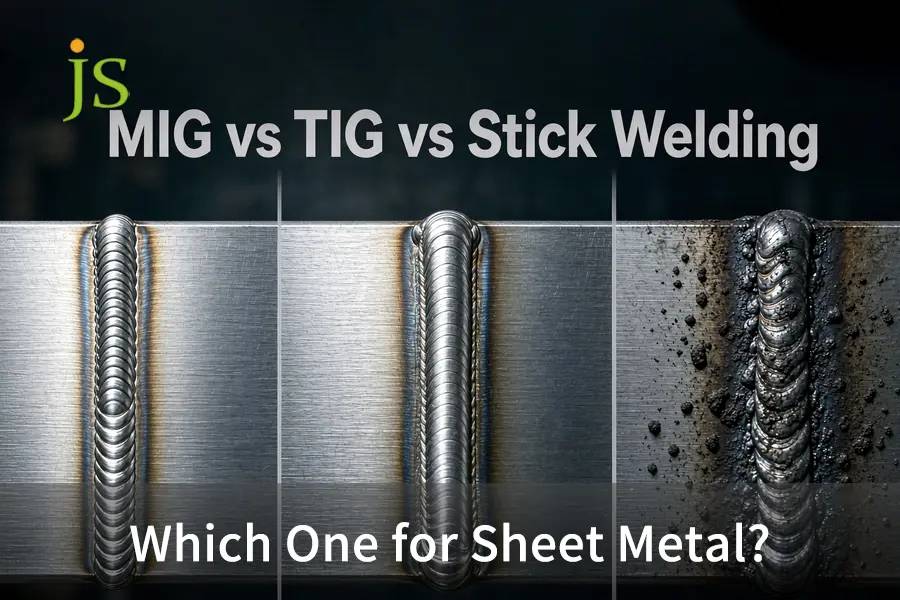

Für Blechbearbeitung unter 3 mm (11 Gauge), WIG-Schweißen wird bevorzugt für hochpräzise, optisch ansprechende und dünnwandige Verbindungen bis hinunter zu 24 Gauge (0,6 mm). Impuls-MIG-Schweißen bietet eine hohe Kosteneffizienz und schnelle mechanische Leistung bei Strukturbauteilen von 18 bis 11 Gauge. Stabelektrodenschweißen (SMAW) ist für präzise dünne Bleche nicht geeignet, da die hohe Wärmeeinbringung (>1,2 kJ/mm) zu sofortigem Durchbrennen und erheblicher Verformung führt.
In der Präzisionsfertigung stellt das MIG-, WIG- und Stabelektrodenschweißen den zentralen Kompromiss zwischen Abschmelzleistung, Wärmeeinbringungsdichte und thermischer Verformung bei Baugruppen aus kaltgewalztem Stahl, Aluminium und Edelstahl dar.
Auswahlmatrix für Blechschweißverfahren
Wichtigste Erkenntnis für Ingenieure: Das WIG-Schweißen bietet die größte geometrische Genauigkeit und macht Nachschleifen bei dekorativen und dünnen Werkstücken überflüssig, während das gepulste MIG-Schweißen die geringsten Kosten pro Einheit für Strukturbefestigungselemente bietet. Das Stabelektrodenschweißen sollte aufgrund unkontrollierbarer Durchbrennprobleme bei der Herstellung dünner Bleche vermieden werden.
| Schweißverfahren | Dickenbereich | Wärme- und Gefahrstoffkontrolle | Reisegeschwindigkeit | Primärer Ausfallmodus bei dünnen Blechen |
| WIG (GTAW) | 0,5–3,0 mm (24–11 Ga) | Fußpedalbogenabstimmung, Wärmeeinflusszone ≤1,5 mm | 80–200 mm/min, langsamer manueller Lauf | Hohe Arbeitskosten, Fugenspalten >0,2 mm werden abgelehnt |
| MIG (GROSSARTIG) | 1,0–6,0 mm (19–3 Ga) | Pulssteuerung, Wärmeeinflusszone 2,0–4,0 mm | 300–600 mm/min, Schnelle Produktion | Durchbrennen <1,0 mm, Spritzerentfernung erforderlich |
| Stock (SMAW) | ≥3,2 mm (≥10 Ga) | Grober Lichtbogenübergang, Wärmeeinflusszone ≥ 5,0 mm | Unterbrochen durch Schlackenabsplitterung | Sofortiger Ausbeulen, Verzug, Schlackeneinschlüsse |
Das Stabelektrodenschweißen (SMAW) kommt erst ab ca. 3,2 mm (Plattenbereich) zum Einsatz und wird daher hier als Verfahren aufgeführt, das bei der Bearbeitung dünner Bleche ausgeschlossen werden soll.
MIG-, WIG- und Elektrodenschweißen: Welches Schweißverfahren eignet sich am besten für Blechbearbeitung?
Bei der Auswahl des besten Schweißverfahrens für Bleche – MIG, WIG oder Stabelektrode – spielen die Materialstärke, optische Anforderungen und Bauteiltoleranzen eine entscheidende Rolle. Während WIG-Schweißen bei dünnen Materialien unter 1,5 mm ohne Spritzerbildung unübertroffen ist, eignet sich das Impuls-MIG-Schweißen hervorragend für das Strukturschweißen von 1,5 mm bis 3,0 mm dicken Blechen.
Die Physik der Wärmeeinbringung und der Blechverformung
Dünne Bleche können überschüssige Wärme nicht schnell abführen. Die dem Werkstück zugeführte Energie folgt der Wärmezufuhrformel:
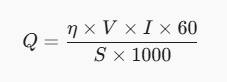
- Q: Netto-Wärmeeintrag (kJ/mm)
- oder: Thermischer Wirkungsgrad (GTAW: 0,6, GMAW: 0,8, SMAW: 0,85)
- In: Lichtbogenspannung (Volt)
- ICH: Schweißstrom (Ampere)
- S: Lineare Verfahrgeschwindigkeit (mm/min)
Das Lichtbogenhandschweißen (SMAW) kombiniert einen hohen Wirkungsgrad (η = 0,85) mit geringen Schweißgeschwindigkeiten und konzentriert die Zerstörungsenergie auf dünne Bereiche. Dies führt zu einer sehr ungleichmäßigen Wärmeausdehnung, Blechverformung (Ölwannenbildung) und Maßabweichungen. Technische Grundlagen zur Lichtbogenphysik finden Sie in unserem Artikel über wie das Metallschweißen funktioniertDie
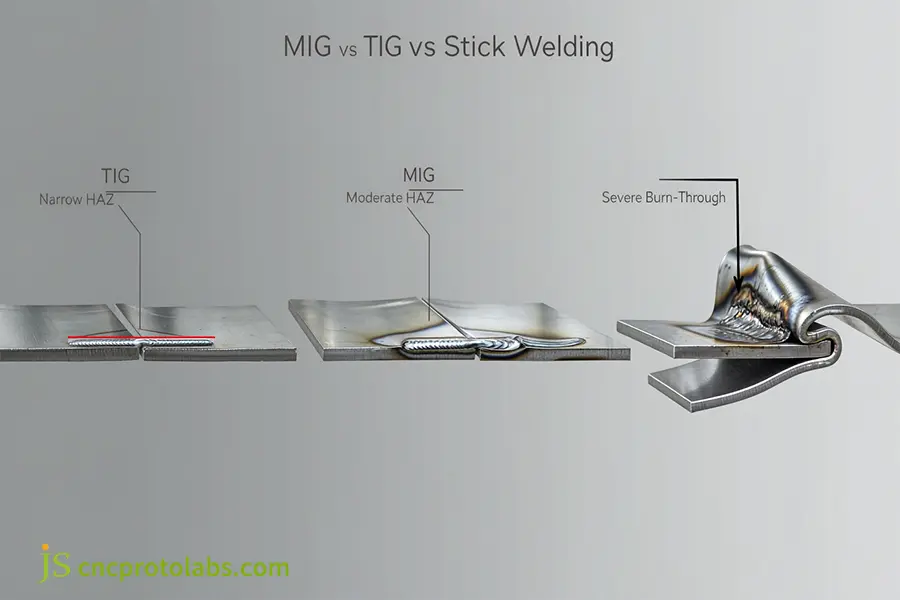
Querschnittsanalyse der HitzeauswirkungenWärmeeinflusszonen (WEZ) beim MIG- vs. WIG-Elektrodenschweißenng auf dünnem Blech.
Grundmaterialempfindlichkeit bei gängigen Legierungen
Die verschiedenen Blechlegierungen zeigen bei lokalen Erwärmungszyklen unterschiedliches Verhalten:
Kaltgewalzter Baustahl (SPCC / AISI 1018)
- Messbereich: 22 Ga bis 12 Ga (0,8 mm bis 2,5 mm).
- Thermische Eigenschaften: Ausdehnung von 12,0 μm/m·K; Leitfähigkeit von 50,0 W/m·K.
- Schweißverhalten: Entsprechend ASTM A1008/A1008M-21a, Eine gleichbleibende chemische Zusammensetzung und Oberflächenreinheit ermöglichen das einfache Schweißen von Baustahl. Dieses Material ist in der Lage, Verbindungen beim Kurzschluss-MIG-Schweißen ohne Pulsation zu überbrücken.
Austenitischer Edelstahl (AISI 304 / 316)
- Messbereich: 24 Ga bis 14 Ga (0,6 mm bis 2,0 mm).
- Thermische Eigenschaften: Ausdehnung von 17,3 μm/m·K; Leitfähigkeit von 16,2 W/m·K.
- Fertigungsleistung: Schweißeigenschaften: Da die Wärmeleitfähigkeit nur ein Drittel derjenigen von Kohlenstoffstahl beträgt, konzentriert sich die Wärme im Schmelzbad. Aufgrund der hohen Wärmeausdehnung kommt es ohne Anwendung des Impuls-WIG-Schweißverfahrens zu starkem Verzug und Karbidausscheidung.
Geschmiedete Aluminiumlegierungen (5052-H32 / 6061-T6)
- Messbereich: 20 Ga bis 10 Ga (0,9 mm bis 3,2 mm).
- THermalische Eigenschaften: Thermische Ausdehnung von 23,8 µm/m·K, Wärmeleitfähigkeit von 138,0 W/m·K.
- Fertigungsleistung: Die natürliche Oberflächenoxidation (Al₂O₃) schmilzt bei 2072 °C, die innere Legierung bei 660 °C. Zum Schweißen von dünnem Aluminium ist zu Beginn ein kurzer Hochfrequenz-Wechselstromimpuls erforderlich, gefolgt von einem schnellen Stromabfall, um ein Durchbrennen zu verhindern.
Wann maximiert das MIG-Schweißen von Blechen die Produktionseffizienz?
MIG-Schweißen von Blechen bietet überlegene Auftragsraten und Produktivität (300–600 mm/min) bei Materialstärken von 18 bis 11 Ga (1,2–3,0 mm) und reduziert den Zeitaufwand im Vergleich zum WIG-Schweißen um 60 %. Stabelektrodenschweißen vs. MIG-Schweißen für BlechbearbeitungDie Verwendung von Kurzlichtbogen und gepulstem GMAW ermöglicht eine präzise Kontrolle des Tropfenübergangs ohne Durchbrenngefahr.
Lichtbogenübertragungsarten: Kurzschluss vs. Impulssprühen
Das herkömmliche Sprühtransferverfahren ist für Blechbearbeitung zu heiß. Fertigungsbetriebe verwenden daher zwei kontrollierte Transferverfahren:
- Kurzschlussübertragung (GMAW-S): Der Kontakt zwischen Draht und Schmelzbad verursacht einen Spannungsabfall und einen Stromanstieg, wodurch 50 bis 200 Tropfen pro Sekunde freigesetzt werden. Mit ER70S-6-Draht mit einem Durchmesser von 0,6 mm (0,023 Zoll) oder 0,8 mm (0,030 Zoll) lassen sich Spalten in 1,2 mm (18 Gauge) dickem Stahlblech mit minimaler Spritzerbildung verbinden.
- Impuls-Sprühübertragung (GMAW-P): Ein gepulster Wechselrichter schaltet zwischen niedrigem Grundstrom und hohem Spitzenstrom um, um einen einzelnen Tropfen zu erzeugen, ohne das Material zu berühren. Im Vergleich zum Kurzschlussschweißen reduziert er die Wärmeeinbringung durchschnittlich um 35 % und ermöglicht so das schnelle Verbinden von 1,5 mm dickem Aluminium und Edelstahl. Informationen zu den mechanischen Grenzen des MIG-Schweißens bei unterschiedlichen Spaltbreiten finden Sie in der vergleichenden Analyse. Schweißfestigkeit von Laser- und MIG-SchweißnähtenDie
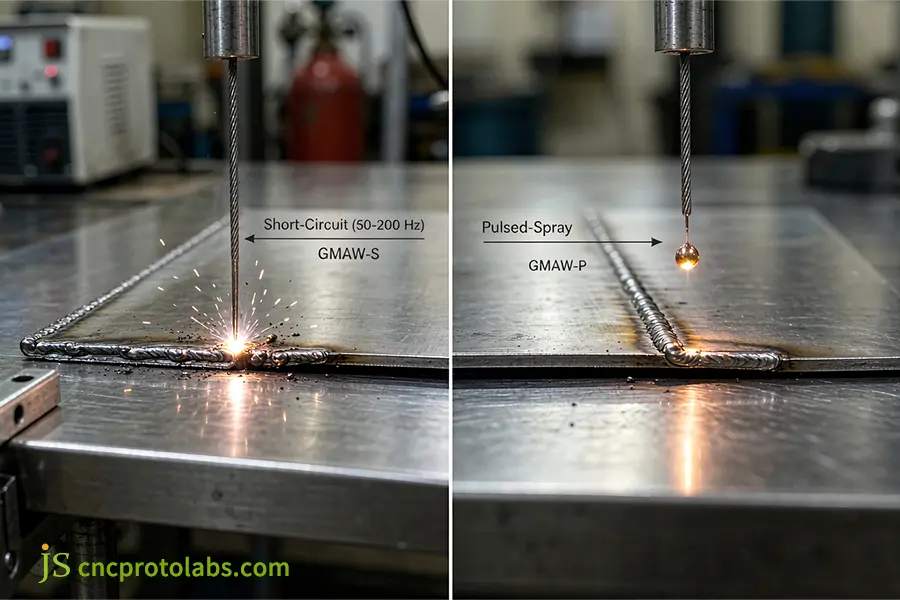
Lichtbogenübertragungsmodi, die beim Präzisions-MIG-Schweißen von Blechen eingesetzt werden.
Aufschlüsselung der gesamten Schweißkosten: WIG vs. MIG
Obwohl Impuls-MIG-Schweißgeräte in der Anschaffung teurer sind, ist die größte Kostenersparnis bei den Produktionskosten die Lohnersparnis. WIG vs. MIG: Kosten pro Stunde für BlechbearbeitungDie Lichtbogenzeit, der Gasverbrauch und das Endschleifen beeinflussen die Gesamtkosten. Weitere Informationen finden Sie in unserer detaillierten Übersicht. Kostenaufschlüsselung für die Schweißfertigung um die Betriebskosten zu vergleichen.
| Kosten- und Geschwindigkeitskennzahl | WIG (Manuell, 16 Ga Stahl) | MIG (Halbautomatisch, 16 Ga Stahl) | Auswirkungen auf die Ladenfläche |
| Reisegeschwindigkeit | 100–150 mm/min | 350–500 mm/min | MIG-Schweißen ist bei geraden Nähten 2,5- bis 3,5-mal schneller. |
| Schutzgas | 100 % Argon (8–12 l/min) | 75/25 Ar/CO2 (12–15 L/min) | MIG-Gasmischungen senken die Flaschenkosten um ca. 25 % |
| Schleifarbeiten | 0,05 Std./m (spritzfrei) | 0,25 Std./m (Abklopfen/Schleifen) | Das WIG-Schweißen eliminiert die Oberflächenreinigung und die Angleichungsschritte. |
| Arbeitskosten (10-m-Pass) | Hoch (60–90 $) | Niedrig bis mittel (25–45 $) | MIG senkt den durchschnittlichen Stückpreis für Strukturbauteile |
Warum ist das WIG-Schweißen von Blechen die beste Wahl für dünne Präzisionsteile?
Das WIG-Schweißen von Blechen gilt als Standardverfahren für Blechdicken unter 1,5 mm (16 Ga), da nicht abschmelzende Wolframelektroden die Lichtbogenwärme von der Zufuhr des Schweißzusatzwerkstoffs entkoppeln. Oft als … bezeichnet. PräzisionsschweißenDas Hochfrequenz-Pulsschweißen (WIG) begrenzt die Wärmeeinflusszone auf unter 1,5 mm und beantwortet damit die Frage, warum Für dünnes Metall eignen sich TIG- oder MIG-Schweißen besser. Wenn Anforderungen absolute Spritzfreiheit, minimale Verformung und eine kosmetische Oberflächenbeschaffenheit in Luft- und Raumfahrtqualität vorschreiben.
Entkoppelter Wärmeregulierungsmechanismus
Beim MIG- und E-Hand-Schweißen wird durch höheren Strom automatisch mehr Draht aufgetragen. Beim WIG-Schweißen hingegen wird die Wärmezufuhr von der Materialzufuhr getrennt.
- Unabhängige Lichtbogenerwärmung: Der Lichtbogen zündet zwischen einer nicht abschmelzenden Wolframelektrode (AWS EWTh-2 oder EWLa-1.5) und dem Werkstück unter Argonatmosphäre und erzeugt ein Schmelzbad ohne Zugabe von Füllmaterial.
- Manuelle Drahtzufügung: Der Schweißer führt den kalten Schweißdraht erst dann in den Schmelzbadrand ein, nachdem er die Grundschmelze überprüft hat.
Hochfrequenz-Wechselrichterpulsation (100–500 Hz)
Um dünne Bleche ohne Durchbrennen zu schweißen, wechseln Wechselrichter-Netzteile ihre Ausgangsleistung zwischen zwei Stromstärken:
- Phase des Spitzenstroms: Ein kurzer, hochenergetischer Stromstoß durchdringt die Naht, entfernt Oberflächenoxide und verschmilzt die Verbindung, ohne das umgebende Metall zu überhitzen.
- Hintergrundstromeffekt: Der Strom reduziert sich augenblicklich auf ein niedrigeres, konstantes Niveau, wodurch sich das Schmelzbad in Mikrosekunden abkühlt, der Lichtbogen aber erhalten bleibt.
- Thermische und metallurgische Ergebnisse: Der Lichtbogenkegel wird komprimiert und die Wärmeeinflusszone (WEZ) auf 1,5 mm begrenzt. Bei Substraten mit einer Dicke von weniger als 1,0 mm treten weder Verzug noch Kornwachstum oder Ausbrennen auf. Vergleichsdaten zur Wärmeentwicklung finden Sie in unserer Übersicht zu [Referenz einfügen]. Laserschweißen vs. WIG-Schweißen (WEZ)Die
Anforderungen an die Gelenkpassung und ästhetische Standards
TIG-Nadeln können den Anforderungen entsprechen AWS D17.1 / D17.1M (Spezifikation für das Schmelzschweißen für Luft- und Raumfahrtanwendungen)Dafür ist eine sehr enge Passung erforderlich:
- Wurzellückengrenzen: Die Kantenstärke sollte 10 % der Blechdicke (t) betragen. Bei 18G-Material sollte die Kantenstärke ≤ 0,15 mm sein. Größere Kanten erhöhen das Risiko von Ausrissen und Schmelzen.
- Kantenvorbereitung: Die Fugenkanten müssen entfettet und frei von Walzzunder und Oxiden sein.
- Aluminiumreinigung: Vor dem Schweißen muss eine mechanische Edelstahl-Drahtbürstenreinigung durchgeführt werden, um Oxide auf der Oberfläche zu entfernen.
Warum führt das Stabelektrodenschweißen von Blechen häufig zu starkem Durchbrennen?
Stabschweißen von Blechen Bleche mit einer Dicke von weniger als 1,2 mm (18 Gauge) sind technisch unpraktisch, da die minimalen Zündströme (typischerweise >40 A) unkontrollierte Energie auf dünne Querschnitte konzentrieren. Bei Fragen wie „Kann man 20-Gauge-Blech mit dem Stabelektrodenschweißverfahren schweißen?“ führt das Verfahren sofort zu thermischem Durchbrennen, starker Spritzerbildung und Schlackeneinschlüssen, die die Maß- und Strukturgrenzen überschreiten.
Physikalische Elektrodenbeschränkungen und minimale Stromschwellenwerte
Beim SMAW-Verfahren werden flussmittelummantelte Schweißelektroden verwendet, die einen geringeren Strom benötigen, um die Lichtbogenstabilität aufrechtzuerhalten:
- AWS E6013 (1/16 Zoll / 1,6 mm): Benötigt 40–55 A. Erfordert mindestens 16 Gauge (1,5 mm) starkes Blech mit Kupferkühlleisten.
- AWS E7018 (3/32 Zoll / 2,4 mm): Benötigt 70–100 A. Unsicher bei Drahtstärken unter 12 Gauge (2,7 mm).
- AWS E6010 (3/32 Zoll / 2,4 mm): Benötigt 60–85 A. Die sehr starke Lichtbogenkraft erzeugt winzige Löcher in dünnen Blechen.
Beim Lichtbogenziehen wird durch einen Strom von 45 A auf ein 20 Gauge (0,9 mm) dickes Blech Energie schneller abgegeben, als das Metall sie abführen kann, wodurch Löcher in der Verbindung entstehen.
Schlackeneinschluss und sekundäre Nachbearbeitungseffekte
Trotz der Verwendung von DCEN-Polarität auf 16-Gauge-Platten verursacht Stick Schäden an der Struktur:
- Schlackeneinschlüsse: Die niedrige Temperatur verhindert das Abfließen der geschmolzenen Schlacke, wodurch spröde Schlackeneinschlüsse in der Fuge entstehen.
- Absplitterungsschäden: Das Abklopfen mit Hilfe von Abklopfhämmern oder Nadelentrostern verursacht Dellen in den dünnen Metallblechen.
- Reduzierung der Grundmetalldicke: Das Abschleifen unregelmäßiger Schweißnähte führt zu einer Verringerung der Blechdicke unter die vorgegebene Toleranzgrenze.
Schweißstäbe eignen sich nur für die Reparatur von Außenkonstruktionen. Bei der Beurteilung schwerer Bauteile, bei denen Schweißen unpraktisch ist, sollten Sie Folgendes berücksichtigen: Wahl zwischen Schweißen und Gießen für strukturelle Alternativen.
Wie sollten Ingenieure das MIG- und das WIG-Verfahren bei der Blechbearbeitung abwägen?
Ausbalancieren MIG vs. WIG für Blechbearbeitung Die Beurteilung erfordert die Bewertung der Blechdicke, der strukturellen Integrität und des Aufwands für die Nachbearbeitung. Im Hinblick auf die technischen Unterschiede zwischen MIG-, WIG- und Elektrodenschweißen bietet das WIG-Schweißen eine höhere Präzision und bessere Wärmekontrolle bei Blechen unter 1,5 mm Dicke, während das Impuls-MIG-Schweißen bei Blechen über 1,5 mm effizienter ist.
MIG vs. TIG vs. Elektroden-Auswahlmatrix für die Werkstatt
Wichtigste Erkenntnis für Ingenieure: Das WIG-Schweißen bietet die höchste Maßgenauigkeit und die geringste Ausschussrate bei dünnen, sichtbaren Blechen. Das gepulste und kurzschlussfeste MIG-Schweißen bietet die niedrigsten Gesamtfertigungskosten für Strukturbauteile über 1,2 mm. Das Stabelektroden-Schweißen ist für Präzisionsbleche strukturell nicht akzeptabel.
| Auswertungsvektor | WIG (GTAW) | Impuls-MIG (GMAW-P) | Kurzschluss-MIG (GMAW-S) | Stock (SMAW) |
| Toleranz (GD&T) | Superior (±0,25 mm), Low wave warp | Hohe (±0,50 mm), niedrige Knickfestigkeit | Mittel (±0,80 mm), Stichläufe erforderlich | Unbrauchbar (>±2,0 mm), starker Verzug |
| Ablagerung und Geschwindigkeit | Niedrig (0,2–0,5 kg/h), langsame Linienläufe | Hoch (2,0–4,0 kg/h), geeignet für Cobots | Sehr hoch (1,5–3,5 kg/h), Schnell manuell | Niedrig bis mittel, unterbrochener Lauf |
| Kosmetik & Reinigung | Saubere Wellenbildung, kein Spritzen, kein Schleifen | Sauber, leichte Spritzer, schnelles Polieren | Mäßige Spritzer, Nachbearbeitung mit dem Meißel erforderlich | Starke Schlacke, raues Flöz, starker Schleifgang |
| Schwachstellen im Betrieb | Hohe Qualifikationsanforderungen, Ablehnung von Spaltbreiten >0,2 mm | Hohe Maschinenkosten, Brennerwinkel erforderlich | Risiko mangelnder Verklebung bei dickeren Laschen | Sofortige Ausbrüche, Schlackentaschen |
Ein 4-stufiger Arbeitsablauf zur Bestimmung von Schweißrouten in der Werkstatt
Die Teilprozesse in der Fertigungshalle lassen sich mit dem vierstufigen Screening-Prozess effektiv planen:
- Schritt 1: Prüfen Sie die Dicke des Materials. Ist Ihr Material dicker als 1,2 mm (18 Ga), schweißen Sie es mit dem WIG-Verfahren. Ist es dicker, fahren Sie mit Schritt 2 fort.
- Schritt 2: Prüfen Sie die Anforderungen an die Schweißnaht. Wenn die Schweißnaht sichtbar ist und die Oberfläche eine Beschichtung aufweist, schweißen Sie sie WIG-schweißen, um Schleifspuren zu vermeiden; andernfalls fahren Sie mit Schritt 3 fort.
- Schritt 3: Ermitteln Sie die Produktionsmenge und die Schweißnahtlänge. Bei einer Stückzahl von über 500 Teilen und längeren Schweißnähten empfiehlt sich das Impuls-MIG-Schweißen (mit Automatisierung oder kollaborativer Roboterunterstützung), andernfalls das manuelle Kurzschluss-MIG-Schweißen oder das manuelle WIG-Schweißen.
- Schritt 4: Bestimmen Sie die Legierung. Bei Aluminium unter 2,0 mm (14 Ga) verwenden Sie das AC-Puls-WIG-Schweißen (zum Durchbruch der Oxidschicht und zur Vermeidung des Schmelzbadkollapses), bei Stahl und Edelstahl über 1,5 mm verwenden Sie das MIG-Schweißen.
Strukturelle Unterschiede werden in unserem MIG- vs. WIG-SchweißleitfadenBei der Durchführung von Auftragsfertigungsläufen qualifizierte Blechschweißdienstleistungen Stellen Sie sicher, dass die Teile die Zeichnungstoleranzen und Prüfvorgaben einhalten.
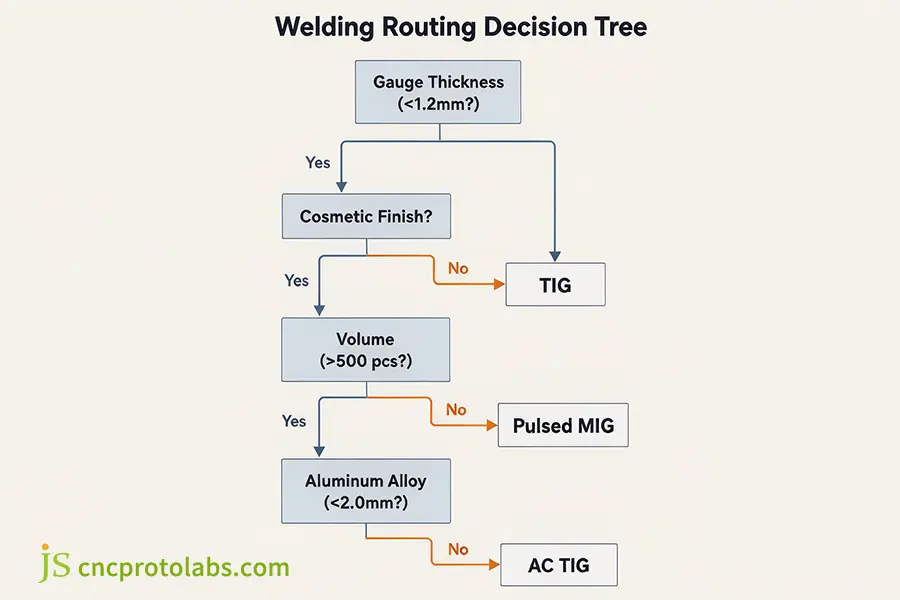
Entscheidungsbaum für die Fertigungsebene zur Optimierung der Prozessführung beim Blechschweißen.
Häufig gestellte Fragen
Ist WIG oder MIG besser für dünnes Metall?
Das WIG-Schweißen ist bei dünnen Metallen unter 1,5 mm (16 Ga) deutlich überlegen, da nicht abschmelzende Wolframelektroden eine unabhängige Stromstärkeregelung per Fußpedal ermöglichen und Durchbrennen verhindern. Kurzschluss-MIG kann zwar bei 16-18 Ga Metallen eingesetzt werden, birgt aber bei sehr dünnen Metallen ein höheres Risiko für Durchbrennen und Spritzer, während das WIG-Schweißen die Verbindungsqualität bis zu 0,5 mm gewährleistet.
Welches ist die beste Methode zum Schweißen von Aluminiumblech?
Das Wechselstrom-WIG-Schweißen mit Hochfrequenz-Lichtbogenstabilisierung ist die beste Methode zum Schweißen dünner Aluminiumbleche (< 2 mm), um die feuerfeste Aluminiumoxidschicht (Al₂O₃) effektiv zu entfernen, ohne den Kern zu überhitzen. Bei Blechen mit einer Dicke von mehr als 2,5 mm erzielt das gepulste MIG-Schweißen mit einer Push-Pull-Brennerpistole ein noch effizienteres Ergebnis, da die Wärmeableitung optimiert ist.
Kann man 20-Gauge-Blech mit Stabelektroden schweißen?
Das Stabelektrodenschweißen von 0,9 mm (20 Gauge) dünnem Blech wird in Produktionsumgebungen dringend abgeraten, da handelsübliche Fülldrahtelektroden mit Strömen arbeiten, die dünne Bleche sofort durchbrennen. Dies führt zu starkem Durchbrennen und starker Schlackenbildung. Stattdessen sollte stets das Präzisions-Impuls-MIG- oder WIG-Schweißen verwendet werden.
Kann das Stabelektrodenschweißen jemals bei Blechkonstruktionen angewendet werden?
Die Klebetechnik kommt nur bei dickwandigen (>10 Ga / 3,2 mm) Strukturblechen oder weniger kritischen Reparaturarbeiten im Freien zum Einsatz, bei denen Schutzgas durch Wind verloren geht. Bei präzisen Blechgehäusen oder Chassis ist die Klebetechnik ausgeschlossen, um die Geometrie nach GD&T zu erhalten.
Wie vergleichen sich die Kosten pro Stunde beim WIG- und MIG-Schweißen in der Blechbearbeitung?
Das WIG-Schweißen verursacht aufgrund der geringeren Vorschubgeschwindigkeit (ca. 100 mm/min) höhere direkte Lohnkosten und ist daher pro laufendem Meter für die Erstschweißung 40–50 % teurer. Da jedoch keine Spritzer entstehen, die Schweißnaht sauberer und optisch ansprechender ist und kein Nachschleifen erforderlich ist, sind die Nettokosten für optisch anspruchsvolle Bauteile geringer als beim MIG-Schweißen.
Abschluss
Die Wahl des richtigen Schweißverfahrens für Bleche erfordert ein ausgewogenes Verhältnis zwischen Blechdicke, optischen Anforderungen und Produktionsmenge. Für dünne Gehäuse und Präzisionsbauteile unter 1,5 mm ist das WIG-Schweißen vorzuziehen, um enge Toleranzen einzuhalten und Durchbrennen zu vermeiden. Strukturbauteile mit einer Dicke von 1,5 mm bis 3,0 mm lassen sich hingegen kostengünstiger mit dem Impuls-MIG-Schweißverfahren herstellen. Vom Elektrodenschweißen sollte bei der Fertigung dünner Bleche abgeraten werden, um Verformungen und Ausschuss zu vermeiden.
Die frühzeitige Beurteilung von Schweißprozessen, Materialdicken oder spannungsbedingten Verformungsrisiken von Bauteilen in der Konstruktionsphase erspart kostspielige Nachkonstruktionen in späteren Phasen. Senden Sie Ihre 3D-CAD-Modelle und Toleranzanforderungen direkt an die Experten bei JS Precision für eine technische DFM-Analyse, die gemeinsame Montage und die Prozessprüfung.
Ressource

