 Français



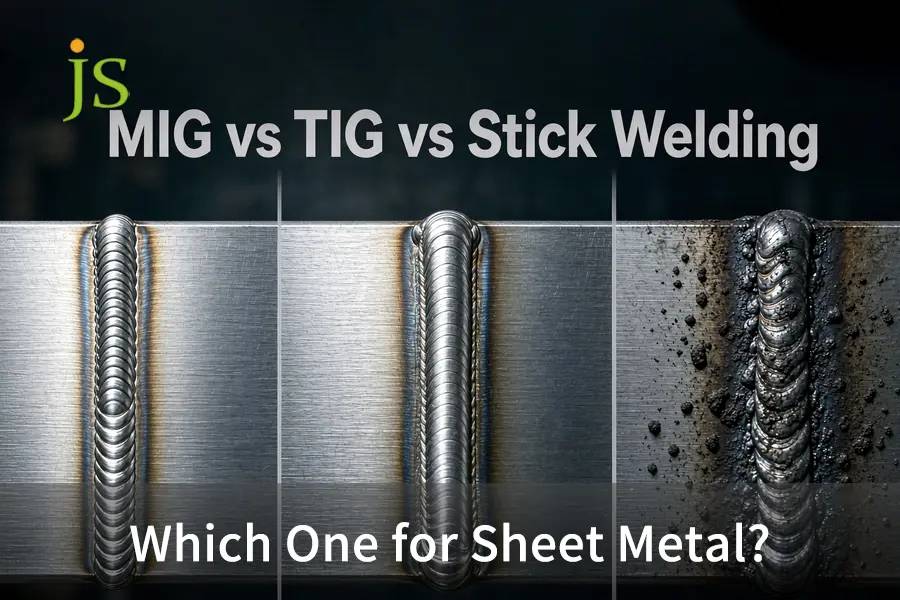

Pour fabrication de tôles de moins de 3 mm (calibre 11), Soudage TIG est préféré pour les joints de haute précision, visuellement attrayants et à faible épaisseur jusqu'à 24 Gauge (0,6 mm). Soudage MIG pulsé offre un excellent rapport coût-efficacité et des performances mécaniques rapides sur les assemblages structuraux de calibre 18 à 11. Soudage à l'électrode enrobée (SMAW) n'est pas adapté aux jauges minces de précision car son apport de chaleur élevé (>1,2 kJ/mm) entraîne une perforation immédiate et une déformation importante.
Dans la fabrication de précision, le soudage MIG, TIG et à l'électrode enrobée représente le compromis fondamental entre le taux de dépôt, la densité d'apport de chaleur et la distorsion thermique pour les assemblages en acier laminé à froid, en aluminium et en acier inoxydable.
Matrice de sélection des procédés de soudage de tôles
Leçons à retenir en ingénierie : Le soudage TIG offre la plus grande précision géométrique et ne nécessite aucun meulage après soudage sur les pièces décoratives et minces, tandis que le soudage MIG pulsé offre le coût unitaire le plus bas pour les fixations structurelles. Le soudage à l'électrode enrobée doit être éliminé de la fabrication de tôles minces en raison des problèmes de perforation incontrôlables.
| Procédé de soudage | Plage d'épaisseur | Contrôle de la chaleur et des matières dangereuses | Vitesse de déplacement | Mode de défaillance principal sur feuille mince |
| TIG (GTAW) | 0,5–3,0 mm (24–11 Ga) | Réglage de l'arc de la pédale, HAZ ≤ 1,5 mm | 80–200 mm/min, fonctionnement manuel lent | Coût de main-d'œuvre élevé, rejette les jeux de jointure > 0,2 mm |
| MIG (EXCELLENT) | 1,0–6,0 mm (19–3 Ga) | Contrôle pulsé, HAZ 2,0–4,0 mm | 300–600 mm/min, Production rapide | Perforation < 1,0 mm, nettoyage des projections nécessaire |
| Bâton (SMAW) | ≥3,2 mm (≥10 Ga) | Transfert d'arc grossier, ZAT ≥ 5,0 mm | Interrompu par l'écaillage des scories | Éclatement instantané, déformation, poches de scories |
Le soudage à l'arc avec électrode enrobée (SMAW) ne s'applique qu'au-dessus de ~3,2 mm (gamme de plaques), il est donc listé ici comme le procédé à exclure du travail sur tôles minces.
Soudage MIG, TIG ou à l'électrode enrobée : quel est le meilleur procédé de soudage pour la tôle ?
Pour évaluer le soudage MIG, TIG et à l'électrode enrobée afin de déterminer la meilleure technique pour la tôle, le choix dépendra de l'épaisseur, des exigences esthétiques et des tolérances des pièces. Si le soudage TIG est inégalé pour les matériaux fins de moins de 1,5 mm sans projections, le soudage MIG pulsé excelle pour le soudage structurel de pièces de 1,5 mm à 3,0 mm d'épaisseur.
La physique de l'apport de chaleur et de la déformation des tôles
Les tôles minces ne peuvent pas dissiper rapidement l'excès de chaleur. L'énergie transférée à la pièce suit la formule de l'apport de chaleur :
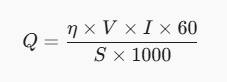
- Q : Apport thermique net (kJ/mm)
- ou: Facteur d'efficacité thermique (GTAW : 0,6, GMAW : 0,8, SMAW : 0,85)
- Dans: Tension d'arc (Volts)
- JE: Courant de soudage (Ampères)
- S: vitesse de déplacement linéaire (mm/min)
Le soudage à l'arc avec électrode enrobée (SMAW) combine un rendement élevé (η = 0,85) à de faibles vitesses de déplacement, concentrant l'énergie destructrice dans les sections minces. Il en résulte une dilatation thermique très irrégulière, un flambage de la tôle (effet tôle ondulée) et des chutes dimensionnelles. Les principes techniques fondamentaux de la physique de l'arc sont expliqués dans notre article sur… Comment fonctionne le soudage des métaux.
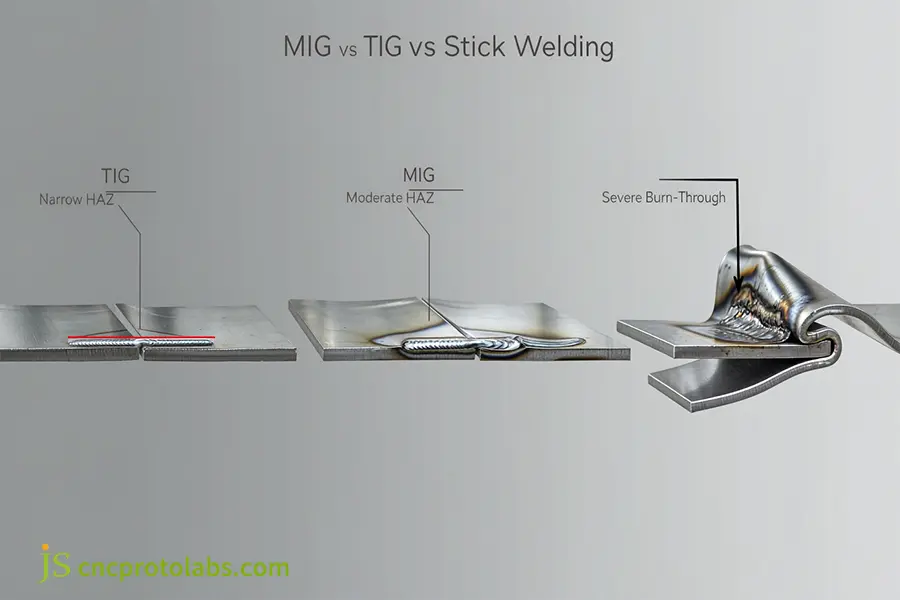
Analyse transversale de l'effet de la chaleurZones de brûlure (ZB) lors du soudage MIG par rapport au soudage TIG à l'électrode enrobéeng sur une tôle mince.
Sensibilité du matériau de base pour les alliages courants
Les différents alliages en tôle présentent des comportements différents lors des cycles de chauffage localisés :
Acier doux laminé à froid (SPCC / AISI 1018)
- Plage de jauges : 22 Ga à 12 Ga (0,8 mm à 2,5 mm).
- Propriétés thermiques : Dilatation de 12,0 μm/m·K ; conductivité de 50,0 W/m·K.
- Comportement de soudage : Selon ASTM A1008/A1008M-21a, Sa composition chimique homogène et la propreté de sa surface facilitent le soudage de l'acier doux. Ce matériau permet de réaliser des pontages sans à-coups lors du soudage MIG en court-circuit.
Acier inoxydable austénitique (AISI 304 / 316)
- Plage de jauges : 24 Ga à 14 Ga (0,6 mm à 2,0 mm).
- Caractéristiques thermiques : Dilatation de 17,3 μm/m·K ; conductivité de 16,2 W/m·K.
- Performances de fabrication : Caractéristiques de soudage : La conductivité étant trois fois inférieure à celle de l’acier au carbone, la chaleur se concentre au niveau du bain de fusion. En raison de la forte dilatation, il en résulte d’importantes déformations et une précipitation de carbures si le procédé de soudage TIG pulsé n’est pas utilisé.
Alliages d'aluminium corroyés (5052-H32 / 6061-T6)
- Plage de jauges : 20 Ga à 10 Ga (0,9 mm à 3,2 mm).
- TCaractéristiques hermaphrodites : Dilatation thermique de 23,8 µm/m.K, conductivité thermique de 138,0 W/m.K.
- Performances de fabrication : L'oxyde de surface natif (Al2O3) fond à 2072 °C, l'alliage intérieur fond à 660 °C. Le soudage de l'aluminium mince nécessite une brève impulsion de courant alternatif haute fréquence au départ, suivie d'une chute rapide du courant pour éviter les brûlures.
Quand le soudage MIG de la tôle maximise-t-il l'efficacité de la production ?
Soudage MIG de tôles offre des taux de dépôt et une productivité supérieurs (300-600 mm/min) sur des épaisseurs de 18 à 11 Ga (1,2-3,0 mm), réduisant le temps de soudage de 60 % par rapport au soudage TIG. Soudage à l'électrode enrobée ou soudage MIG pour la tôlerieL'utilisation d'un arc court et du soudage GMAW pulsé permet un contrôle précis du transfert de goutte sans risque de perforation.
Modes de transfert d'arc : court-circuit vs pulvérisation pulsée
Le procédé de transfert par pulvérisation standard est trop chaud pour la tôle. Les ateliers de production utilisent deux modes de transfert contrôlés :
- Transfert en court-circuit (GMAW-S) : Le contact entre le fil et le bain de fusion provoque une chute de tension et une augmentation du courant, libérant de 50 à 200 gouttes par seconde. Avec un fil ER70S-6 de 0,6 mm (0,023 po) ou 0,8 mm (0,030 po), il permet de réaliser des soudures avec un minimum de projections dans de l'acier de calibre 18 (1,2 mm).
- Transfert par pulvérisation pulsée (GMAW-P) : Un onduleur pulsé alterne entre un courant de fond faible et un courant de crête élevé pour produire une gouttelette sans contact avec le matériau. Il réduit l'apport de chaleur en moyenne de 35 % par rapport au court-circuit, permettant un assemblage rapide de l'aluminium de calibre 16 (1,5 mm) et de l'acier inoxydable. Pour connaître les limitations mécaniques du soudage MIG en fonction de l'écartement, consultez l'analyse comparative de résistance de la soudure laser par rapport à la soudure MIG.
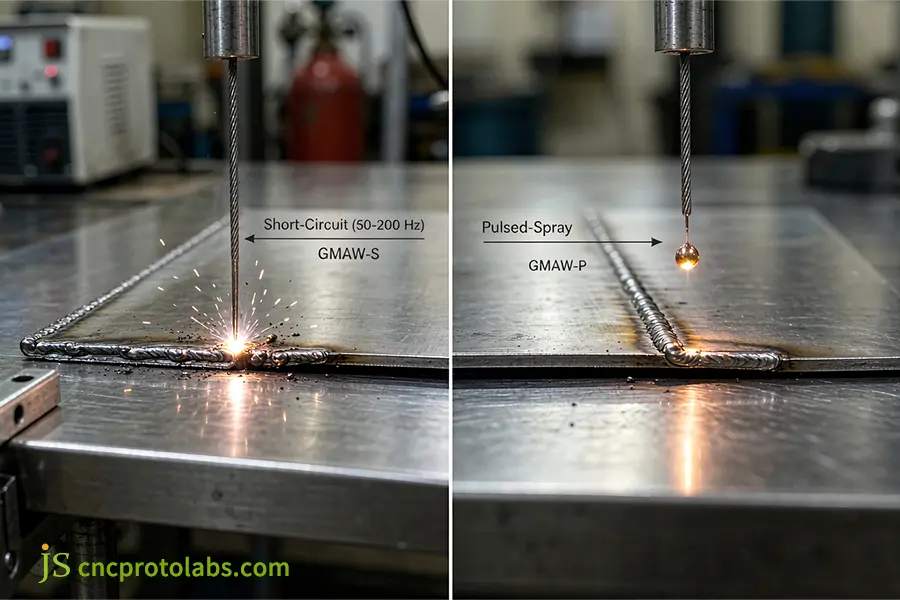
Modes de transfert d'arc utilisés lors des opérations de soudage MIG de précision sur tôle.
Répartition du coût total du soudage : TIG vs MIG
Bien que les outils MIG pulsés soient plus chers à l'achat, les économies de main-d'œuvre constituent le principal facteur de réduction des coûts de production. Coût horaire du soudage TIG par rapport au MIG pour la tôlerieLe temps d'arc, le gaz utilisé et le meulage final sont les facteurs qui influent sur le coût total. Consultez nos informations détaillées. ventilation des coûts de fabrication par soudage comparer les coûts d'exploitation.
| Métrique de coût et de rapidité | Soudage TIG (manuel, acier de calibre 16) | MIG (semi-automatique, acier calibre 16) | Impact sur l'espace de vente |
| Vitesse de déplacement | 100–150 mm/min | 350–500 mm/min | Le procédé MIG est 2,5 à 3,5 fois plus rapide sur les coutures droites. |
| Gaz de protection | 100 % d'argon (8–12 L/min) | 75/25 Ar/CO2 (12–15 L/min) | Les mélanges de gaz pour soudage MIG permettent de réduire les coûts des bouteilles d'environ 25 %. |
| Travail pénible | 0,05 h/min (sans éclaboussures) | 0,25 h/min (Pédissage/ponçage) | Le procédé TIG élimine les étapes de nettoyage et de mélange de surface. |
| Coût de la main-d'œuvre (passage de 10 m) | Élevé (60 $ à 90 $) | Faible à modéré (25 $ à 45 $) | MIG réduit le prix unitaire global des pièces structurelles |
Pourquoi le soudage TIG de la tôle est-il le choix supérieur pour les pièces fines de précision ?
Le soudage TIG de la tôle est la référence pour les épaisseurs inférieures à 1,5 mm (16 Ga) car les électrodes de tungstène non consommables découplent la chaleur de l'arc de l'apport de métal d'apport. Souvent appelé soudage de précisionLe procédé TIG pulsé à haute fréquence limite la zone affectée thermiquement à moins de 1,5 mm, ce qui explique pourquoi… TIG ou MIG, mieux vaut-il les procédés pour les métaux fins ? lorsque les exigences imposent l'absence totale d'éclaboussures, une distorsion minimale et une finition cosmétique de qualité aérospatiale.
Mécanisme de régulation thermique découplé
En MIG et en électrode enrobée, un courant plus élevé dépose automatiquement plus de fil. Le TIG dissocie l'apport de chaleur de l'apport de matière :
- Chaleur d'arc indépendante : L'arc électrique se produit entre une électrode de tungstène non consommable (AWS EWTh-2 ou EWLa-1.5) et la pièce à usiner sous argon, créant une flaque sans ajout de matériau de remplissage.
- Ajout manuel de fils : Le soudeur n'introduit le fil froid dans le bain de fusion qu'après avoir vérifié la fusion de base.
Impulsions d'onduleur haute fréquence (100–500 Hz)
Pour souder des tôles minces sans risque de surchauffe, les alimentations à onduleur alternent la sortie entre deux niveaux de courant :
- Phase du courant de crête : Une brève impulsion de forte intensité pénètre dans la soudure, nettoie les oxydes de surface et fusionne le joint sans surchauffer le métal environnant.
- Effet de courant de fond : Le courant diminue instantanément à un niveau constant inférieur, refroidissant la flaque en quelques microsecondes, mais maintenant l'arc électrique actif.
- Résultats thermiques et métallurgiques : Le cône de l'arc est comprimé et la ZAT est confinée à 1,5 mm. Aucune déformation, croissance des grains ni brûlure n'est observée sur les substrats d'une épaisseur inférieure à 1,0 mm. Pour des données comparatives thermiques, consultez notre étude. Soudage laser vs soudage TIG (ZAT).
Exigences d'assemblage et normes esthétiques des joints
Les cordons de soudure TIG peuvent être conformes aux AWS D17.1 / D17.1M (Spécification pour le soudage par fusion dans les applications aérospatiales)Pour ce faire, il faut un ajustement très précis :
- Limites de l'écart à la racine : Les bords doivent représenter 10 % de l'épaisseur de la tôle (t). Pour les tôles de calibre 18G, les bords doivent mesurer ≤ 0,15 mm. Des bords plus larges augmentent le risque d'éclatement et de fusion.
- Préparation des bords : Les bords des joints doivent être dégraissés et exempts de calamine et d'oxydes.
- Nettoyage de l'aluminium : Un brossage mécanique à l'aide d'un fil métallique en acier inoxydable doit être effectué pour éliminer les oxydes présents en surface avant le soudage.
Pourquoi le soudage à l'électrode enrobée de tôle entraîne-t-il souvent de graves perforations ?
soudage à l'arc de tôles L'utilisation d'épaisseurs inférieures à 1,2 mm (calibre 18) est techniquement irréalisable, car les courants d'amorçage d'arc minimaux (généralement supérieurs à 40 A) concentrent une énergie incontrôlée sur des sections minces. Quant à la question de savoir s'il est possible de souder une tôle de calibre 20 avec de l'électrode enrobée, le procédé entraîne immédiatement une perforation thermique, d'importantes projections et des inclusions de laitier qui dépassent les limites dimensionnelles et structurelles.
Contraintes physiques des électrodes et seuils de courant minimum
Le procédé SMAW utilise des électrodes enrobées de flux qui nécessitent un courant plus faible pour maintenir la stabilité de l'arc :
- AWS E6013 (1/16 po / 1,6 mm) : Consommera 40 à 55 A. Nécessite une tôle d'au moins 16 Gauge (1,5 mm) avec des barres de refroidissement en cuivre.
- AWS E7018 (3/32 po / 2,4 mm) : Nécessite 70 à 100 A. Dangereux sous 12 Gauge (2,7 mm).
- AWS E6010 (3/32 po / 2,4 mm) : Nécessite 60 à 85 A. La force de l'arc électrique est très puissante et permet de percer de minuscules trous dans les feuilles minces.
Dessin d'arc 45 A courant sur une feuille de calibre 20 (0,9 mm) fournit de l'énergie plus rapidement que le métal ne peut la dissiper, créant des trous dans le joint.
Piégeage des scories et effets secondaires du post-traitement
Malgré l'utilisation d'une polarité DCEN sur une plaque de calibre 16, le bâton endommage la structure :
- Inclusions de scories : La basse température empêche le laitier en fusion de se détacher, ce qui entraîne l'emprisonnement de poches de laitier fragiles à l'intérieur du joint.
- Dommages causés par l'écaillage : Le burinage à l'aide de marteaux à buriner ou de décapants à aiguilles provoque des entailles dans les fines tôles métalliques.
- Amincissement du métal parent : Le meulage des soudures irrégulières entraîne un amincissement de la tôle en dessous de la limite de tolérance prévue.
Le soudage à l'arc ne sera pratique que pour la réparation d'ouvrages de structure extérieurs. Lors de l'évaluation d'assemblages lourds où le soudage est impraticable, il convient de considérer choisir entre soudage et moulage pour des alternatives structurelles.
Comment les ingénieurs doivent-ils trouver le juste équilibre entre le soudage MIG et le soudage TIG pour la fabrication de tôles ?
Équilibrage Soudage MIG ou TIG pour la tôlerie Il est nécessaire d'évaluer l'épaisseur de la tôle, son intégrité structurelle et les coûts de finition secondaire. En considérant les différences techniques entre le soudage MIG, TIG et à l'électrode enrobée, le soudage TIG offre une meilleure précision et un meilleur contrôle de la chaleur pour les tôles de moins de 1,5 mm d'épaisseur, tandis que le soudage MIG pulsé est plus efficace pour les assemblages de plus de 1,5 mm d'épaisseur.
Matrice de sélection des postes de soudage MIG, TIG et à l'électrode enrobée
Leçons à retenir en ingénierie : Le procédé TIG offre la meilleure précision dimensionnelle et le taux de rejet le plus faible sur les panneaux minces visibles. Le procédé MIG pulsé et en court-circuit offre le coût de fabrication global le plus bas sur les éléments de structure de plus de 1,2 mm. Le procédé Stick n'est pas structurellement acceptable pour les tôles de précision.
| Vecteur d'évaluation | TIG (GTAW) | Soudage MIG pulsé (GMAW-P) | Soudage MIG à court-circuit (GMAW-S) | Bâton (SMAW) |
| Tolérance (GD&T) | Qualité supérieure (±0,25 mm), faible déformation | Haute (±0,50 mm), faible flambage | Modéré (±0,80 mm), nécessite des points de couture. | Inutilisable (>±2,0 mm), déformation importante |
| Déposition et vitesse | Faible (0,2–0,5 kg/h), lignes lentes | Débit élevé (2,0–4,0 kg/h), compatible avec les cobots | Très élevé (1,5–3,5 kg/h), manuel rapide | Course interrompue de faible à modérée |
| Cosmétiques et nettoyage | Ondulation nette, zéro éclaboussure, sans broyage | Propre, légères éclaboussures, polissage rapide | Éclaboussures modérées, nécessite un ciselage. | Scories épaisses, veine rugueuse, broyage intensif |
| Points de défaillance de l'atelier | Niveau de compétence élevé, rejette les écarts > 0,2 mm | Coût élevé de la machine, nécessite un angle de torche | Risques de défaut de fusion sur les comprimés plus lourds | Éclatements instantanés, poches de scories |
Un flux de travail en 4 étapes pour déterminer les itinéraires de soudage en atelier
Les processus de fabrication des pièces sur la chaîne de production peuvent être efficacement planifiés grâce au processus de sélection en quatre étapes :
- Étape 1 : Évaluez l'épaisseur du matériau ; si votre matériau est inférieur à 1,2 mm (18 Ga), soudez-le au TIG ; s'il est plus grand, passez à l'étape 2.
- Étape 2 : Vérifiez visuellement les exigences de soudure. Si la soudure est visible et que la surface présente un revêtement, effectuez un soudage TIG pour éviter les marques de meulage ; sinon, passez à l’étape 3.
- Étape 3 : Évaluer la quantité produite et la longueur de soudure. Si la quantité est supérieure à 500 pièces et que la longueur de soudure est importante, utiliser le soudage MIG pulsé (avec automatisation ou assistance robotique collaborative) ; sinon, utiliser le soudage MIG manuel en court-circuit ou le soudage TIG manuel.
- Étape 4 : Déterminez l'alliage. Pour l'aluminium de moins de 2,0 mm (14 Ga), utilisez le soudage TIG pulsé en courant alternatif (pour la rupture de l'oxyde et pour éviter l'effondrement du bain de fusion), pour l'acier et l'acier inoxydable de plus de 1,5 mm, utilisez le soudage MIG.
Les différences structurelles sont abordées dans notre Guide de soudage MIG vs TIGLors de la réalisation de sous-traitances de fabrication, les personnes qualifiées services de soudage de tôlerie S'assurer que les pièces respectent les tolérances du dessin et les spécifications d'inspection.
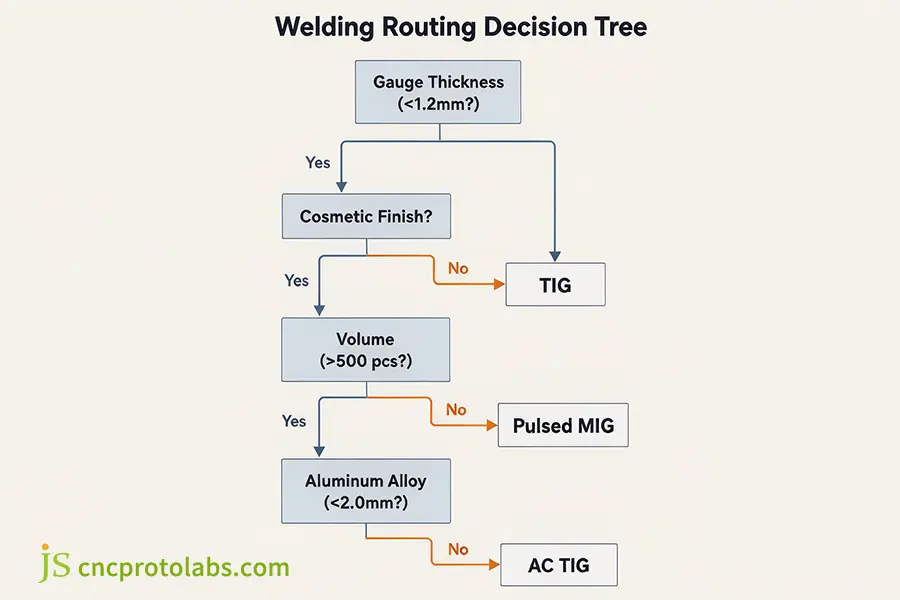
Arbre de décision d'atelier pour l'optimisation du routage du processus de soudage de tôles.
FAQ
Le soudage TIG ou MIG est-il préférable pour les métaux minces ?
Le soudage TIG est nettement supérieur pour le travail des métaux fins de moins de 1,5 mm (16 Ga), car les électrodes en tungstène non consommables permettent un contrôle indépendant de l'intensité grâce à une pédale et évitent les perforations. Le soudage MIG en court-circuit peut être utilisé sur des métaux de 16 à 18 Ga, mais il présente des risques plus élevés de perforations et de projections avec les métaux très fins, tandis que le soudage TIG garantit la qualité des joints jusqu'à 0,5 mm.
Quelle est la meilleure méthode pour souder des tôles d'aluminium ?
Le soudage TIG en courant alternatif avec stabilisation d'arc haute fréquence est la méthode de choix pour le décapage efficace de la couche d'oxyde d'aluminium réfractaire (Al₂O₃) sur les tôles d'aluminium minces (< 2 mm), sans surchauffe du noyau. Pour les panneaux d'une épaisseur supérieure à 2,5 mm, le soudage MIG pulsé avec une torche push-pull offre un résultat encore plus performant grâce à une meilleure gestion de la chaleur.
Peut-on souder de la tôle de calibre 20 avec un électrode enrobée ?
Le soudage à l'électrode enrobée de tôle de calibre 20 (0,9 mm) est strictement déconseillé en production, car les électrodes fourrées standard fonctionnent à des courants qui brûlent instantanément les tôles fines. Il en résulte des brûlures importantes et un laitier abondant ; il est donc impératif d'utiliser le soudage MIG ou TIG pulsé de précision.
Le soudage à l'électrode enrobée peut-il être utilisé sur des assemblages de tôles ?
Le procédé Stick est uniquement utilisé sur les tôles de construction de forte épaisseur (>10 Ga / 3,2 mm) ou pour les travaux de réparation extérieurs moins critiques où le gaz de protection est dissipé par le vent. Pour les travaux de précision sur les boîtiers ou châssis en tôle, l'utilisation de Stick est proscrite afin de préserver la géométrie conforme aux spécifications géométriques et de tolérancement (GD&T).
Comment se comparent les coûts horaires des procédés TIG et MIG pour la fabrication de tôles ?
Le soudage TIG engendre des coûts de main-d'œuvre directe plus élevés du fait de sa faible vitesse d'avance (environ 100 mm/min), ce qui représente un surcoût de 40 à 50 % par mètre linéaire pour la soudure initiale. Cependant, grâce à l'absence de projections, à des soudures plus nettes et à une meilleure esthétique, ainsi qu'à l'absence de meulage secondaire, le coût net pour les pièces de haute qualité esthétique est inférieur à celui du soudage MIG.
Conclusion
Le choix du procédé de soudage approprié pour la tôlerie tient compte de l'épaisseur, des exigences esthétiques et du volume. Le soudage TIG est préférable pour les boîtiers minces et les pièces de précision inférieures à 1,5 mm afin de garantir des tolérances serrées et d'éviter les brûlures. En revanche, pour les assemblages structuraux de 1,5 mm à 3,0 mm, la technologie MIG pulsée permet de réaliser des pièces à moindre coût. Il est fortement déconseillé d'utiliser le soudage à l'électrode enrobée pour la fabrication de précision de pièces minces afin d'éviter les déformations et les rebuts.
L'évaluation des procédés de soudage, des épaisseurs de matériaux ou des risques de déformation des pièces liés aux contraintes dès les premières étapes de la conception permettra d'éviter des modifications coûteuses lors des phases ultérieures. Envoyez vos modèles CAO 3D et les exigences de tolérance directement aux experts de JS Precision pour une étude de faisabilité technique (DFM), un assemblage de joints et une revue de processus.
Ressource

