 Русский



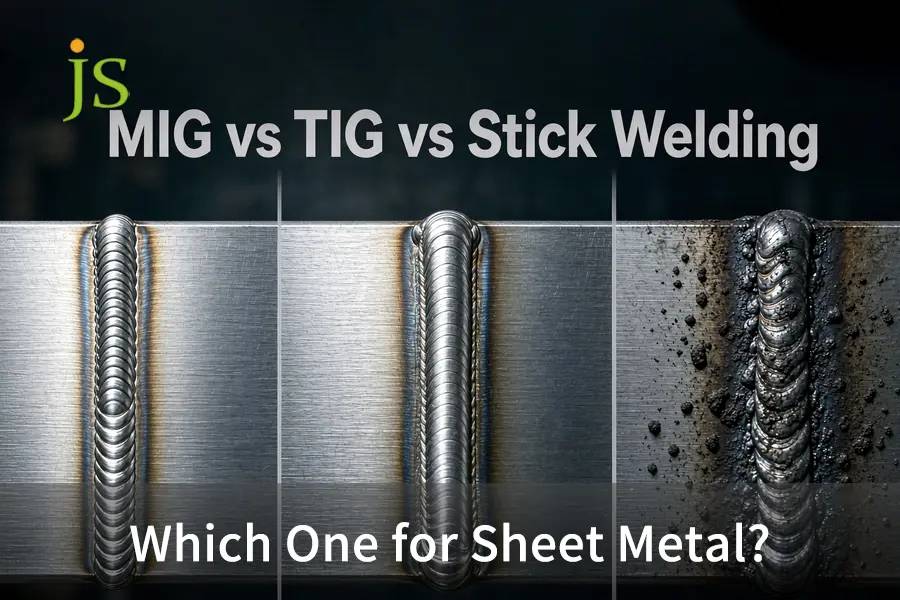

Для Изготовление изделий из листового металла толщиной менее 3 мм (11 калибр), Сварка TIG Предпочтителен для высокоточных, визуально привлекательных и тонкостенных соединений толщиной до 24 калибра (0,6 мм). Импульсная MIG-сварка Обеспечивает высокую экономическую эффективность и быстрое восстановление механических характеристик конструкционных элементов толщиной от 18 до 11 калибра. Сварка электродуговой дугой (SMAW) Этот материал не подходит для прецизионных тонкостенных изделий, поскольку высокое тепловыделение (>1,2 кДж/мм) приводит к немедленному прогоранию и значительной деформации.
В высокоточной обработке материалов выбор между MIG-сваркой, TIG-сваркой и ручной дуговой сваркой представляет собой ключевой компромисс между скоростью наплавки, плотностью подводимого тепла и термической деформацией при сварке холоднокатаной стали, алюминия и нержавеющей стали.
Матрица выбора процесса сварки листового металла
Вывод из инженерной статьи: Сварка TIG обеспечивает наибольшую геометрическую точность и не требует последующей шлифовки декоративных и тонких заготовок, в то время как импульсная сварка MIG обеспечивает наименьшую стоимость единицы продукции для конструкционных крепежных элементов. Сварку электродами следует исключить из производства тонколистового металла из-за проблем с неконтролируемым прожогом.
| Процесс сварки | Диапазон толщины | Контроль температуры и зон термического воздействия | Скорость передвижения | Основной вид разрушения тонкого листа |
| TIG (GTAW) | 0,5–3,0 мм (24–11 млрд лет) | Настройка дуги с помощью ножной педали, зона термического воздействия ≤1,5 мм | 80–200 мм/мин, медленный ручной режим работы | Высокая стоимость рабочей силы, не допускает зазоров в стыках >0,2 мм. |
| MIG (отлично) | 1,0–6,0 мм (19–3 млрд лет) | Импульсное управление, зона термического воздействия 2,0–4,0 мм | 300–600 мм/мин, высокая скорость производства | Прогорание <1,0 мм, требуется очистка от брызг. |
| Сварка гладким электродом (SMAW) | ≥3,2 мм (≥10 Ga) | Грубый перенос дуги, зона термического воздействия ≥5,0 мм | Прерывание процесса удаления шлака. | Мгновенный прорыв, деформация, шлаковые залежи |
Сварка электродуговым методом (SMAW) применяется только для листов толщиной более ~3,2 мм (диапазон толщины листа), поэтому здесь она указана как процесс, который следует исключить из обработки тонколистовых материалов.
MIG-сварка, TIG-сварка и дуговая сварка электродами: какой метод сварки лучше подходит для листового металла?
При сравнении методов сварки MIG, TIG и ручной дуговой сварки для определения наилучшего способа сварки листового металла, выбор будет зависеть от толщины, эстетических соображений и допусков детали. Хотя TIG-сварка не имеет себе равных при сварке тонких материалов толщиной менее 1,5 мм без разбрызгивания, импульсная MIG-сварка превосходно подходит для сварки конструкционных материалов толщиной от 1,5 до 3,0 мм.
Физика подвода тепла и деформации листового металла
Тонкие листы не могут быстро рассеивать избыточное тепло. Энергия, передаваемая заготовке, подчиняется формуле теплопередачи:
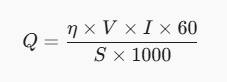
- В: Суммарный подвод тепла (кДж/мм)
- или: Коэффициент тепловой эффективности (GTAW: 0,6, GMAW: 0,8, SMAW: 0,85)
- В: Напряжение дуги (вольт)
- Я: Сварочный ток (амперы)
- С: Линейная скорость перемещения (мм/мин)
Сварка дугой электродами (SMAW) сочетает в себе высокий коэффициент эффективности (η = 0,85) с низкой скоростью перемещения, концентрируя разрушительную энергию в тонких участках. Это приводит к очень неравномерному термическому расширению, деформации листа (эффект «масляной банки») и образованию брака. Технические основы физики дуговой сварки можно найти в нашей статье о... Как работает сварка металла.
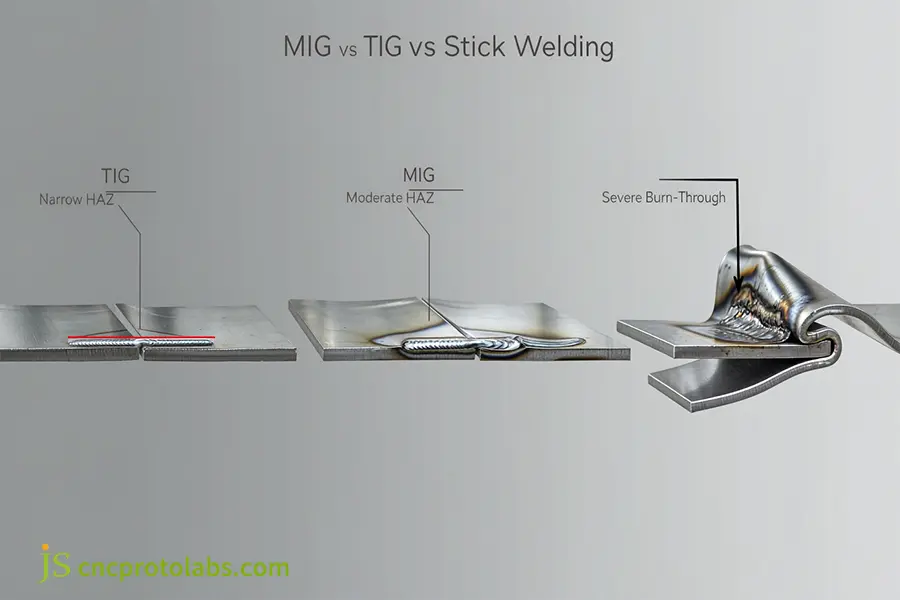
Поперечный анализ воздействия теплаЗоны термического воздействия (ЗТВ) при сварке MIG и TIG электродаминг на тонком листовом металле.
Чувствительность к базовым материалам для распространенных сплавов
Различные листовые сплавы демонстрируют различное поведение в ходе локальных циклов нагрева:
Холоднокатаная низкоуглеродистая сталь (SPCC / AISI 1018)
- Диапазон измерения: От 22 Ga до 12 Ga (от 0,8 мм до 2,5 мм).
- Тепловые свойства: Коэффициент теплового расширения 12,0 мкм/м·К; проводимость 50,0 Вт/м·К.
- Поведение при сварке: В соответствии с ASTM A1008/A1008M-21a, Стабильный химический состав и чистота поверхности обеспечивают легкую сварку низкоуглеродистой стали. Этот материал способен соединять стыки без пульсаций при сварке MIG-сваркой в режиме короткого замыкания.
Аустенитная нержавеющая сталь (AISI 304 / 316)
- Диапазон измерения: От 24 Ga до 14 Ga (от 0,6 мм до 2,0 мм).
- Тепловые характеристики: Коэффициент теплового расширения 17,3 мкм/м·К; проводимость 16,2 Вт/м·К.
- Характеристики изготовления: Характеристики сварки: Поскольку теплопроводность составляет одну треть от теплопроводности углеродистой стали, тепло локализуется в сварочной ванне. Из-за высокого коэффициента расширения без использования импульсной TIG-сварки возникают сильные деформации и осаждение карбидов.
Кованые алюминиевые сплавы (5052-H32 / 6061-T6)
- Диапазон измерения: От 20 до 10 Ga (от 0,9 до 3,2 мм).
- ТГермальные характеристики: Коэффициент теплового расширения 23,8 мкм/м·К, теплопроводность 138,0 Вт/м·К.
- Характеристики изготовления: Диоксид алюминия (Al2O3) плавится при температуре 2072 °C, а внутренний сплав — при 660 °C. Для сварки тонкого алюминия необходим быстрый импульс высокочастотного переменного тока в начале процесса, за которым следует резкое падение тока, чтобы предотвратить прогорание.
В каких случаях MIG-сварка листового металла позволяет максимально повысить эффективность производства?
Сварка листового металла методом MIG Обеспечивает превосходную скорость осаждения и производительность (300-600 мм/мин) на материалах толщиной от 18 до 11 Ga (1,2-3,0 мм), сокращая время на 60% по сравнению с TIG-сваркой. При сравнении Сварка электродами против MIG-сварки для листового металлаИспользование короткодуговой и импульсной сварки GMAW позволяет точно контролировать перенос капель без риска прогорания.
Режимы передачи дуги: короткое замыкание и импульсное распыление
Стандартная технология распыления слишком горячая для листового металла. В производственных цехах используются два режима контролируемого переноса:
- Перенос при коротком замыкании (GMAW-S): Контакт проволоки с расплавленной лужей вызывает падение напряжения и скачок силы тока, при этом происходит выброс от 50 до 200 капель в секунду. Проволока ER70S-6 диаметром 0,023 дюйма (0,6 мм) или 0,030 дюйма (0,8 мм) позволяет соединять зазоры с минимальным разбрызгиванием в стали толщиной 18 калибра (1,2 мм).
- Импульсная струйная сварка (GMAW-P): Импульсный инвертор переключается между низким фоновым и высоким пиковым током, создавая одну каплю без контакта с материалом. Он снижает тепловое воздействие в среднем на 35% по сравнению с коротким замыканием, что позволяет быстро сваривать алюминий и нержавеющую сталь толщиной 16 калибра (1,5 мм). Для ознакомления с механическими ограничениями MIG-сварки при различных зазорах см. сравнительный анализ. прочность лазерной сварки по сравнению с MIG-сваркой.
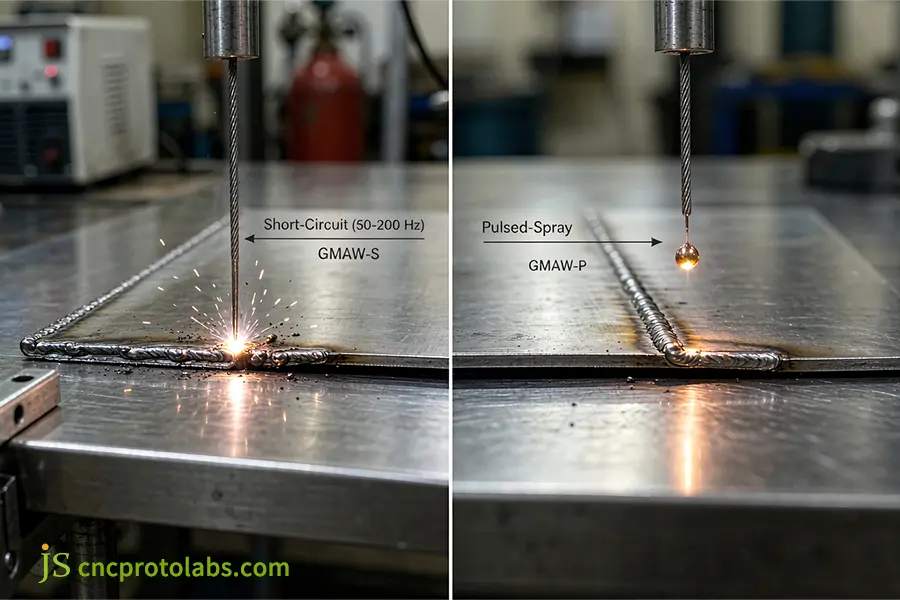
Режимы передачи дуги, используемые при прецизионной MIG-сварке листового металла.
Разбивка общей стоимости сварки: TIG против MIG
Хотя импульсные MIG-инструменты стоят дороже на начальном этапе, экономия на оплате труда является самым важным фактором в производственных затратах. Принимая во внимание Стоимость TIG и MIG сварки в час для листового металлаВремя работы дуги, расход газа и окончательная шлифовка — вот что влияет на общую сумму затрат. См. наши подробные инструкции. Разбивка затрат на сварку и изготовление сравнить эксплуатационные расходы.
| Показатели стоимости и скорости | TIG (ручная сварка, сталь толщиной 16 калибра) | Сварочный аппарат MIG (полуавтоматический, сталь толщиной 16 калибра) | Влияние на производственный процесс |
| Скорость передвижения | 100–150 мм/мин | 350–500 мм/мин | Сварка MIG-методом выполняется в 2,5–3,5 раза быстрее при прямых швах. |
| Защитный газ | 100% аргон (8–12 л/мин) | 75/25 Ar/CO2 (12–15 л/мин) | Использование газовых смесей для MIG-сварки позволяет снизить стоимость баллонов примерно на 25%. |
| Шлифовальные работы | 0,05 ч/м (без разбрызгивания) | 0,25 ч/м (шлифовка/отшлифовка) | Сварка TIG исключает необходимость в очистке поверхности и шлифовке. |
| Стоимость рабочей силы (проход 10 м) | Высокий (60–90 долларов) | Низкий и средний уровень цен (25–45 долларов) | MIG снижает общую себестоимость конструкционных деталей. |
Почему TIG-сварка листового металла является лучшим выбором для тонких прецизионных деталей?
Сварка листового металла методом TIG является эталоном для материалов толщиной менее 1,5 мм (16 Ga), поскольку неплавящиеся вольфрамовые электроды отделяют тепло дуги от подачи присадочного металла. Часто называемая прецизионная сваркаВысокочастотная импульсная TIG-сварка ограничивает зону термического воздействия до менее 1,5 мм, что объясняет, почему это происходит. Для тонких металлов лучше использовать TIG или MIG сварку. когда требования предусматривают отсутствие брызг, минимальные деформации и эстетичную отделку аэрокосмического класса.
Раздельный механизм терморегулирования
В MIG и ручной дуговой сварке более высокий ток автоматически обеспечивает больший наплавленный диаметр проволоки. В TIG-сварке тепловая энергия разделяется с количеством прикладываемого материала:
- Независимый дуговой нагрев: Дуга возникает между неплавящимся вольфрамовым электродом (AWS EWTh-2 или EWLa-1.5) и заготовкой в атмосфере аргона, образуя сварочную ванну без добавления присадочного материала.
- Ручное добавление проводов: Сварщик вводит холодную проволоку в край сварочной ванны только после проверки основного спекания.
Высокочастотные импульсы инвертора (100–500 Гц)
Для сварки тонких листов без прогорания инверторные источники питания чередуют два уровня тока:
- Пиковая фаза тока: Короткий импульс высокого тока проникает в шов, очищает поверхность от оксидов и сплавляет соединение, не перегревая окружающий металл.
- Фоновый эффект тока: Сила тока мгновенно снижается до более низкого постоянного уровня, охлаждая сварочную лужу за микросекунды, но поддерживая дугу.
- Результаты термических и металлургических исследований: Дуговой конус сжат, а зона термического воздействия ограничена толщиной 1,5 мм. Отсутствуют деформация, рост зерен или выгорание на подложках тоньше 1,0 мм. Данные для сравнения тепловых характеристик см. в нашем обзоре. Лазерная сварка против TIG-сварки (зона термического воздействия).
Совместные требования к подгонке и эстетические стандарты
Сварочные электроды TIG могут соответствовать следующим требованиям. AWS D17.1 / D17.1M (Спецификация для сварки плавлением в аэрокосмической отрасли)Для этого необходима очень плотная посадка:
- Ограничения зазора между корнями: Ширина кромок должна составлять 10% от толщины листа (t). Для листов 18G ширина кромок должна быть ≤0,15 мм. Более широкие кромки с большей вероятностью приведут к разрывам и плавлению.
- Подготовка кромки: Края стыков должны быть обезжирены и очищены от окалины и оксидов.
- Очистка алюминия: Перед сваркой для удаления оксидов с поверхности необходимо провести механическую очистку щеткой из нержавеющей стали.
Почему при ручной дуговой сварке листового металла часто происходит сильное прогорание?
Сварка листового металла электродами Сварка листового металла тоньше 18 калибра (1,2 мм) технически нецелесообразна, поскольку минимальные токи дугового разряда (обычно >40 А) концентрируют неконтролируемую энергию на тонких поперечных сечениях. В вопросах, подобных возможности сварки листового металла толщиной 20 калибра методом дуговой сварки, процесс немедленно приводит к термическому прогоранию, сильному разбрызгиванию металла и образованию шлаковых включений, которые выходят за пределы допустимых размеров и прочности.
Физические ограничения электродов и минимальные пороговые значения тока
При дуговой сварке SMAW используются электроды с порошковым покрытием, для поддержания стабильности дуги требуется меньший ток:
- AWS E6013 (1/16 дюйма / 1,6 мм): Потребуется 40–55 А. Необходим листовой металл толщиной не менее 16 калибра (1,5 мм) с медными охлаждающими стержнями.
- AWS E7018 (3/32 дюйма / 2,4 мм): Требуется 70–100 А. Небезопасно для проводов сечением менее 12 калибра (2,7 мм).
- AWS E6010 (3/32 дюйма / 2,4 мм): Требуется ток 60–85 А. Очень сильная дуга создает крошечные отверстия в тонких листах.
При прохождении электрического тока силой 45 А через лист металла толщиной 20 калибра (0,9 мм) энергия передается быстрее, чем металл может ее рассеять, образуя отверстия в соединении.
Улавливание шлака и вторичные эффекты постобработки
Несмотря на использование постоянного тока (DCEN) при работе с листовым металлом толщиной 16 калибров, припой повреждает конструкцию:
- Включения шлака: Низкая температура не позволяет расплавленному шлаку всплывать на поверхность, что приводит к образованию хрупких шлаковых скоплений внутри шва.
- Повреждения от мелких повреждений: Скалывание металла с помощью отбойных молотков или игольчатых скальпелей приводит к образованию вмятин на тонких металлических листах.
- Истончение исходного металла: Шлифовка неровных сварных швов приводит к утонению листового металла ниже проектного предела допуска.
Сварочный электрод целесообразно использовать только для ремонта наружных конструкций. При оценке тяжелых конструкций, где сварка нецелесообразна, следует учитывать следующее: выбор между сваркой и литьем для конструктивных альтернатив.
Как инженерам следует выбирать между MIG-сваркой и TIG-сваркой при изготовлении изделий из листового металла?
Балансирование MIG против TIG для листового металла Требуется оценка толщины листа, структурной целостности и затрат на вторичную отделку. Рассматривая технические различия между MIG-, TIG- и ручной дуговой сваркой, следует отметить, что TIG-сварка обеспечивает лучшую точность и контроль температуры при толщине листа менее 1,5 мм, в то время как импульсная MIG-сварка более эффективна при сварке деталей толщиной более 1,5 мм.
Матрица выбора между MIG, TIG и ручной дуговой сваркой в цеху
Вывод из инженерной статьи: Сварка TIG обеспечивает точность размеров и минимальный процент брака на тонких видимых панелях, импульсная и короткозамкнутая MIG-сварка предлагает наименьшую общую стоимость изготовления конструкционной фурнитуры толщиной более 1,2 мм, а дуговая сварка стержнем не подходит для прецизионной обработки листового металла.
| Вектор оценки | TIG (GTAW) | Импульсная MIG-сварка (GMAW-P) | Сварка MIG с коротким замыканием (GMAW-S) | Сварка гладким электродом (SMAW) |
| Допуск (GD&T) | Превосходное (±0,25 мм), низковолновое искривление | Высокая (±0,50 мм), низкая степень деформации при изгибе. | Умеренная (±0,80 мм), требуется прошивка. | Непригодно для использования (>±2,0 мм), сильная деформация. |
| Осаждение и скорость | Низкая скорость потока (0,2–0,5 кг/час), медленные линии. | Высокая производительность (2,0–4,0 кг/час), подходит для коллаборативных роботов. | Очень высокая скорость (1,5–3,5 кг/час), быстрый ручной режим. | Бег с низкой или умеренной интенсивностью и перерывами. |
| Косметика и чистящие средства | Чистая рябь, отсутствие брызг, отсутствие шлифовки. | Чистая полировка, легкое разбрызгивание, быстрая полировка. | Умеренное разбрызгивание, требуется доводка. | Тяжелый шлак, грубый шов, тяжелая шлифовка |
| Точки отказа оборудования | Высокий порог квалификации, зазор между отбраковочными материалами >0,2 мм. | Высокая стоимость оборудования, требуется определенный угол наклона горелки. | Риск неполного сращения при применении более тяжелых таблеток. | Мгновенные прорывы, шлаковые карманы |
Четырехэтапный алгоритм определения траекторий сварки в мастерской
Технологические процессы на производственном участке можно эффективно планировать с помощью четырехэтапного процесса отбора:
- Шаг 1: Оцените толщину материала. Если толщина вашего материала меньше 1,2 мм (18 Ga), то выполните сварку методом TIG; если больше, переходите к шагу 2.
- Шаг 2: Обратите внимание на визуальные требования к сварному шву. Если шов виден и поверхность имеет покрытие, выполните TIG-сварку, чтобы предотвратить появление следов шлифовки; в противном случае перейдите к шагу 3.
- Шаг 3: Оцените объем производства и длину сварного шва. Если объем превышает 500 деталей и длина сварного шва больше, используйте импульсную MIG-сварку (с помощью автоматизации или роботизированной системы), в противном случае используйте ручную MIG-сварку с коротким замыканием или ручную TIG-сварку.
- Шаг 4: Определите сплав. Для алюминия толщиной менее 2,0 мм (14 Ga) используйте импульсную TIG-сварку переменным током (для разрушения оксидного слоя и предотвращения обрушения расплавленной ванны), для стали и нержавеющей стали толщиной более 1,5 мм используйте MIG-сварку.
Структурные различия рассматриваются в нашей работе. Сравнение MIG и TIG сварки.При выполнении контрактных производственных партий, квалифицированные услуги по сварке листового металла Убедитесь, что детали соответствуют допускам чертежа и техническим условиям контроля.
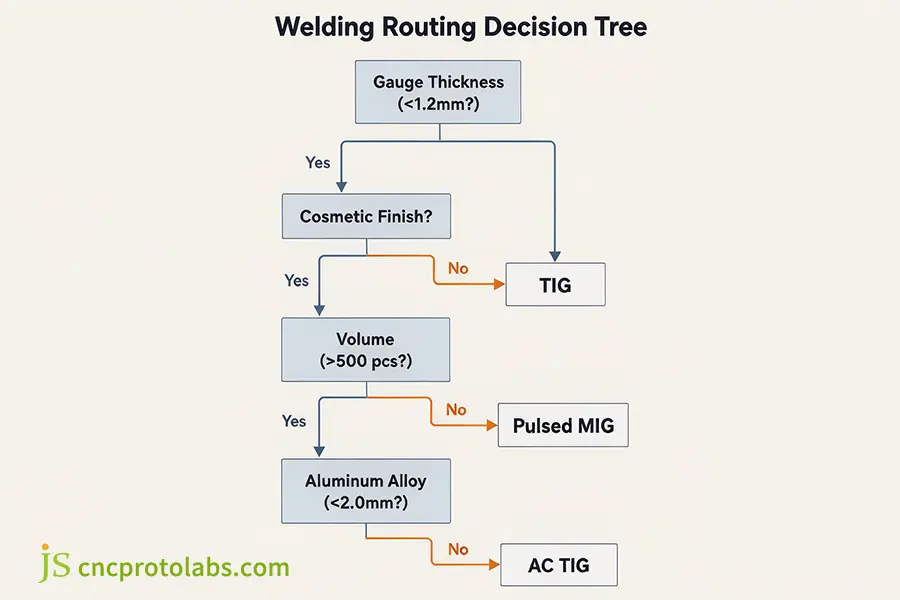
Дерево решений для оптимизации процесса сварки листового металла на производственном участке.
Часто задаваемые вопросы
Что лучше для сварки тонких металлов: TIG или MIG?
TIG-сварка явно превосходит MIG-сварку при работе с тонким металлом толщиной менее 1,5 мм (16 Ga), поскольку неплавящиеся вольфрамовые электроды позволяют независимо регулировать силу тока с помощью ножной педали и предотвращают прожоги. MIG-сварка с коротким замыканием может применяться для металла толщиной 16-18 Ga, но она сопряжена с большим риском прожогов и разбрызгивания при работе с очень тонким металлом, в то время как TIG-сварка сохраняет качество соединений даже при толщине металла до 0,5 мм.
Какой метод сварки листового алюминия является наилучшим?
Сварка TIG переменным током с высокочастотной стабилизацией дуги — это лучший метод для тонких алюминиевых листов (<2 мм), позволяющий эффективно очистить слой тугоплавкого оксида алюминия (Al2O3) без перегрева сердцевины. Для панелей толщиной более 2,5 мм импульсная MIG-сварка с двухтактным сварочным пистолетом обеспечивает еще более эффективный результат благодаря контролю температуры.
Можно ли сваривать листовой металл толщиной 20 калибров методом дуговой сварки (MAT)?
Сварка листового металла электродами толщиной 20 калибров (0,9 мм) категорически не рекомендуется в производственных условиях, поскольку стандартные электроды с флюсовым покрытием работают при токах, которые мгновенно прожигают тонкие листы. Это приводит к сильному прогоранию и образованию большого количества шлака; вместо этого всегда следует использовать прецизионную импульсную MIG- или TIG-сварку.
Можно ли вообще использовать дуговую сварку для обработки листового металла?
Стик Stick используется только для работы с толстостенным листовым металлом (>10 Ga / 3,2 мм) или для менее ответственных работ по ремонту на открытом воздухе, где защитный газ теряется из-за ветра. При работе с прецизионными корпусами или шасси из листового металла использование стика Stick исключено для сохранения геометрических допусков и размеров.
Как соотносятся почасовая стоимость сварки TIG и MIG при изготовлении изделий из листового металла?
Сварка TIG имеет более высокие прямые затраты на рабочую силу из-за более низких скоростей подачи (~100 мм/мин), поэтому первоначальная сварка обходится на 40-50% дороже за погонный метр. Тем не менее, благодаря отсутствию брызг, более чистым волнам и лучшей эстетике, а также отсутствию необходимости в вторичной шлифовке, чистая стоимость изготовления деталей с высоким уровнем эстетики ниже, чем при сварке MIG.
Заключение
Выбор правильного процесса сварки листового металла позволяет сбалансировать толщину листа, требования к внешнему виду и объем производства. Для тонких корпусов и прецизионных деталей толщиной менее 1,5 мм предпочтительнее использовать TIG-сварку, чтобы обеспечить жесткие допуски и избежать прожогов, в то время как конструкционные узлы толщиной от 1,5 до 3,0 мм могут быть изготовлены с меньшей себестоимостью за единицу продукции с помощью импульсной MIG-сварки. Для точной обработки тонколистового металла следует избегать ручной дуговой сварки, чтобы предотвратить деформации и брак деталей.
Оценка процессов сварки, толщины материала или рисков деформации деталей, связанных с напряжениями, на ранней стадии проектирования позволит избежать дорогостоящих перепроектирований на более поздних этапах. Отправьте свои 3D CAD-модели и требования к допускам напрямую к экспертам в Точность JS для инженерного проектирования с учетом технологичности производства, подбора деталей и анализа технологического процесса.
Ресурс

