 Italiano



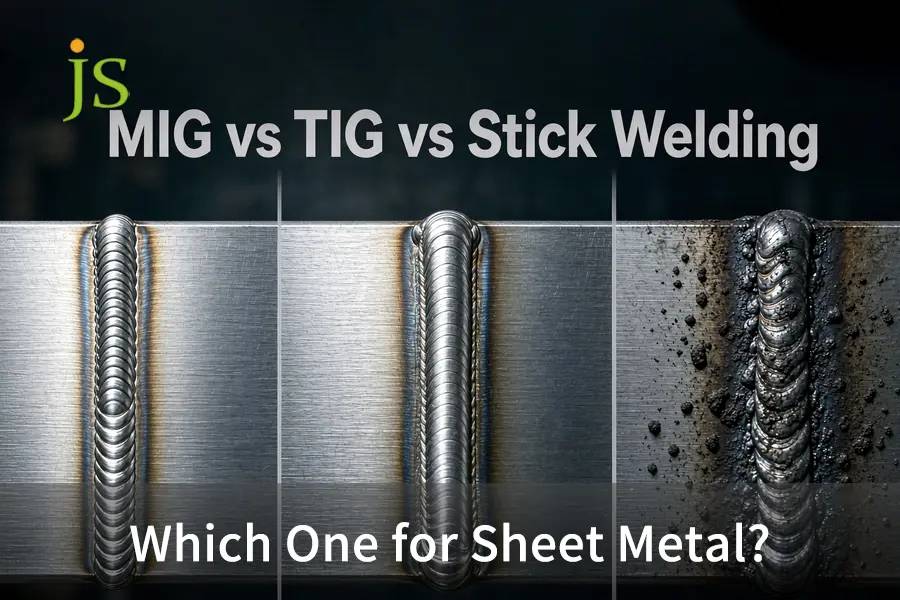

Per lavorazione di lamiere di spessore inferiore a 3 mm (calibro 11), Saldatura TIG È la soluzione ideale per giunzioni di alta precisione, esteticamente gradevoli e di spessore ridotto, fino a 24 Gauge (0,6 mm). Saldatura MIG pulsata Offre un elevato rapporto costo-efficacia e prestazioni meccaniche rapide su assemblaggi strutturali da 18 a 11 gauge. Saldatura ad arco con elettrodo rivestito (SMAW) Non è adatto per spessori sottili di precisione perché il suo elevato apporto termico (>1,2 kJ/mm) porta a bruciature immediate e a deformazioni significative.
Nella produzione di precisione, la saldatura MIG, TIG e ad elettrodo rivestito rappresenta il compromesso fondamentale tra velocità di deposizione, densità di apporto termico e distorsione termica per assemblaggi di acciaio laminato a freddo, alluminio e acciaio inossidabile.
Matrice di selezione del processo di saldatura della lamiera
Considerazioni ingegneristiche: La saldatura TIG offre la massima precisione geometrica e non richiede molatura post-saldatura su pezzi decorativi e sottili, mentre la saldatura MIG pulsata offre il minor costo unitario per i fissaggi strutturali. La saldatura ad arco con elettrodo rivestito dovrebbe essere eliminata dalla lavorazione di lamiere sottili a causa degli incontrollabili problemi di perforazione.
| Processo di saldatura | Intervallo di spessore | Controllo del calore e delle zone pericolose | Velocità di viaggio | Modalità di guasto primaria su lamiera sottile |
| Saldatura TIG (GTAW) | 0,5–3,0 mm (24–11 Ga) | Regolazione dell'arco del pedale, HAZ ≤1,5 mm | 80–200 mm/min, funzionamento manuale lento | Elevato costo della manodopera, rifiuta giunti con fessure superiori a 0,2 mm |
| MIG (GRANDE) | 1,0–6,0 mm (19–3 Ga) | Controllo pulsato, HAZ 2,0–4,0 mm | 300–600 mm/min, Produzione rapida | Bruciatura <1,0 mm, è necessaria la pulizia degli schizzi |
| Asta (SMAW) | ≥3,2 mm (≥10 Ga) | Trasferimento ad arco grosso, HAZ ≥5,0 mm | Interrotto dalla rimozione delle scorie | Esplosione istantanea, deformazione, sacche di scorie |
La saldatura ad arco con elettrodo rivestito (SMAW) è applicabile solo a spessori superiori a circa 3,2 mm (intervallo di lamiere), pertanto è elencata qui come il processo da escludere dalla lavorazione di lamiere sottili.
Saldatura MIG, TIG o ad elettrodo: qual è la migliore tecnica di saldatura per la lamiera?
Quando si valutano i metodi di saldatura MIG, TIG e ad elettrodo rivestito per individuare la migliore tecnica per la lamiera, la scelta dipenderà dallo spessore, dalle considerazioni estetiche e dalle tolleranze del pezzo. Mentre la saldatura TIG è insuperabile per materiali sottili inferiori a 1,5 mm senza spruzzi, la saldatura MIG pulsata eccelle nella saldatura strutturale di spessori compresi tra 1,5 mm e 3,0 mm.
La fisica dell'apporto di calore e della deformazione della lamiera
Le lamiere sottili non riescono a dissipare rapidamente il calore in eccesso. L'energia trasferita al pezzo in lavorazione segue la formula dell'apporto termico:
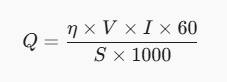
- Q: Apporto termico netto (kJ/mm)
- O: Fattore di efficienza termica (GTAW: 0,6, GMAW: 0,8, SMAW: 0,85)
- In: Tensione d'arco (Volt)
- IO: Corrente di saldatura (Ampere)
- S: Velocità di traslazione lineare (mm/min)
La saldatura SMAW (Stick) combina un elevato fattore di efficienza (η= 0,85) con basse velocità di avanzamento, concentrando l'energia distruttiva in sezioni sottili. Ciò si traduce in un'espansione termica molto irregolare, instabilità della lamiera (effetto "oil-canning") e scarti dimensionali. I fondamenti tecnici sulla fisica dell'arco si trovano nel nostro articolo su come funziona la saldatura dei metalli.
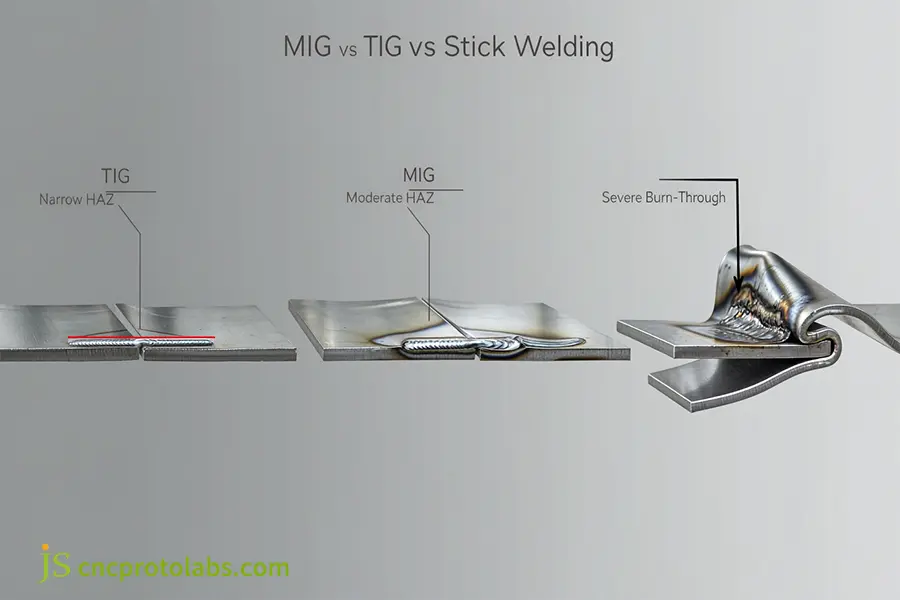
Analisi trasversale dell'effetto calorezone pericolose (HAZ) durante la saldatura MIG vs TIGng su lamiera sottile.
Sensibilità del materiale di base nelle leghe più comuni
Le diverse leghe in lamiera presentano comportamenti differenti durante i cicli di riscaldamento localizzato:
Acciaio dolce laminato a freddo (SPCC / AISI 1018)
- Gamma di misurazione: Da 22 Ga a 12 Ga (da 0,8 mm a 2,5 mm).
- Proprietà termiche: Espansione di 12,0 μm/m·K; conduttività di 50,0 W/m·K.
- Comportamento durante la saldatura: Secondo ASTM A1008/A1008M-21a, La composizione chimica costante e la pulizia superficiale consentono una facile saldatura dell'acciaio dolce. Questo materiale è in grado di unire i giunti senza pulsazioni durante la saldatura MIG a corto circuito.
Acciaio inossidabile austenitico (AISI 304 / 316)
- Gamma di misurazione: Da 24 Ga a 14 Ga (da 0,6 mm a 2,0 mm).
- Caratteristiche termiche: Espansione di 17,3 μm/m·K; conduttività di 16,2 W/m·K.
- Prestazioni di fabbricazione: Caratteristiche di saldatura: Poiché la conduttività è un terzo di quella dell'acciaio al carbonio, il calore si localizza nel bagno di fusione. A causa dell'elevato tasso di espansione, si verificheranno gravi deformazioni e precipitazione di carburi senza l'utilizzo del processo di saldatura TIG pulsata.
Leghe di alluminio forgiate (5052-H32 / 6061-T6)
- Gamma di misurazione: Da 20 Ga a 10 Ga (da 0,9 mm a 3,2 mm).
- TCaratteristiche termiche: Dilatazione termica di 23,8 µm/m·K, conduttività termica di 138,0 W/m·K.
- Prestazioni di fabbricazione: L'ossido di alluminio nativo (Al2O3) fonde a 2072 °C, mentre la lega interna fonde a 660 °C. La saldatura di sottili lamine di alluminio richiede un rapido impulso di corrente alternata ad alta frequenza all'inizio, seguito da una rapida diminuzione della corrente per evitare bruciature.
Quando la saldatura MIG della lamiera massimizza l'efficienza produttiva?
Saldatura MIG di lamiere offre velocità di deposizione e produttività superiori (300-600 mm/min) su spessori da 18 a 11 Ga (1,2-3,0 mm), riducendo il consumo di tempo del 60% rispetto al TIG. Quando si confronta Saldatura ad arco contro saldatura MIG per lamiere.L'utilizzo di un arco corto e della saldatura GMAW pulsata consente un controllo preciso del trasferimento delle gocce senza rischi di bruciatura.
Modalità di trasferimento ad arco: cortocircuito vs. spruzzo pulsato
Il trasferimento a spruzzo standard è troppo caldo per la lamiera. Le officine di produzione utilizzano due modalità di trasferimento controllate:
- Trasferimento a cortocircuito (GMAW-S): Il contatto tra il filo e il bagno di fusione provoca una caduta di tensione e un picco di corrente, rilasciando da 50 a 200 gocce al secondo. Con il filo ER70S-6 da 0,023 pollici (0,6 mm) o 0,030 pollici (0,8 mm), è possibile unire le fessure con spruzzi minimi nell'acciaio calibro 18 (1,2 mm).
- Trasferimento a spruzzo pulsato (GMAW-P): Un inverter pulsato commuta tra correnti di fondo basse e correnti di picco elevate per produrre una goccia senza contatto con il materiale. Riduce l'apporto di calore in media del 35% rispetto al cortocircuito, consentendo una rapida giunzione di alluminio calibro 16 (1,5 mm) e acciaio inossidabile. Per le limitazioni meccaniche della saldatura MIG attraverso spazi variabili, consultare l'analisi comparativa di Resistenza della saldatura laser rispetto alla saldatura MIG.
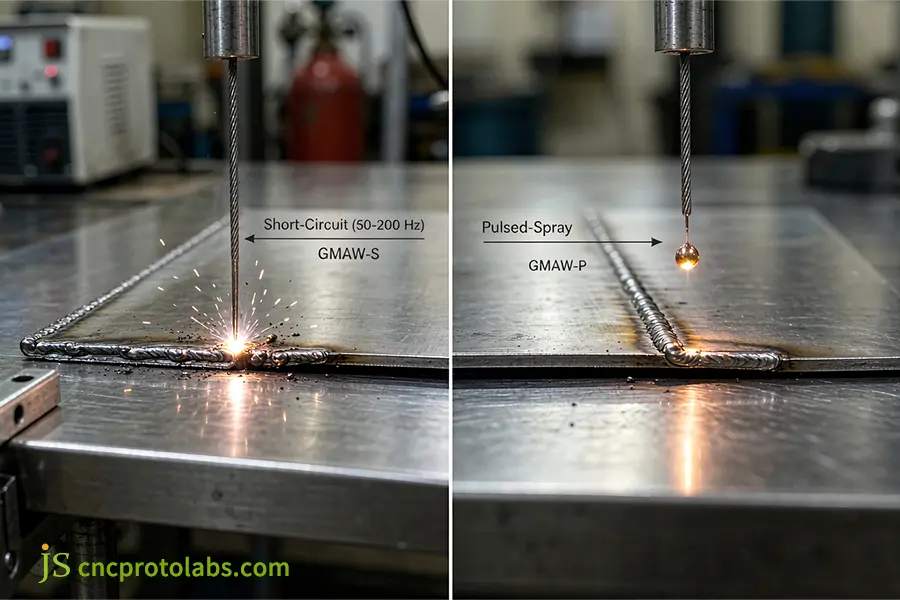
Modalità di trasferimento dell'arco utilizzate nelle operazioni di saldatura MIG di precisione su lamiere.
Analisi dettagliata dei costi totali di saldatura: TIG vs. MIG
Sebbene gli utensili MIG pulsati siano più costosi inizialmente, il risparmio sulla manodopera è il fattore più importante nei costi di produzione. Quando si considera il Costo orario della saldatura TIG vs MIG per lamiereIl tempo di arco, il gas utilizzato e la rettifica finale sono ciò che influisce sulla spesa complessiva. Consulta la nostra analisi dettagliata. ripartizione dei costi di fabbricazione mediante saldatura per confrontare i costi operativi.
| Metrica di costo e velocità | Saldatura TIG (manuale, acciaio calibro 16) | Saldatura MIG (semiautomatica, acciaio calibro 16) | Impatto sul punto vendita |
| Velocità di viaggio | 100–150 mm/min | 350–500 mm/min | La saldatura MIG è da 2,5 a 3,5 volte più veloce sulle saldature dritte |
| Gas di protezione | 100% Argon (8–12 L/min) | 75/25 Ar/CO2 (12–15 L/min) | Le miscele di gas MIG riducono i costi delle bombole di circa il 25%. |
| Lavoro di macinazione | 0,05 ore/minuto (senza schizzi) | 0,25 ore/minuto (Schiacciatura/levigatura) | La saldatura TIG elimina le fasi di pulizia e sfumatura della superficie. |
| Costo della manodopera (passaggio da 10 m) | Alto (60-90 dollari) | Basso-moderato (da 25 a 45 dollari) | La tecnologia MIG riduce il prezzo unitario complessivo dei componenti strutturali. |
Perché la saldatura TIG della lamiera è la scelta migliore per la realizzazione di componenti sottili di precisione?
La saldatura TIG della lamiera è il punto di riferimento per spessori inferiori a 1,5 mm (16 Ga) perché gli elettrodi di tungsteno non consumabili disaccoppiano il calore dell'arco dall'alimentazione del materiale d'apporto. Spesso indicata come saldatura di precisione, la saldatura TIG pulsata ad alta frequenza limita la zona termicamente alterata a meno di 1,5 mm, rispondendo alla domanda: perché è La saldatura TIG o MIG è più adatta per metalli sottili. quando i requisiti impongono assenza di schizzi, minima distorsione e una finitura estetica di livello aerospaziale.
Meccanismo di regolazione termica disaccoppiato
Nei processi MIG e a elettrodo rivestito, una corrente più elevata deposita automaticamente una maggiore quantità di filo. Il processo TIG separa l'apporto di calore dall'aggiunta di materiale:
- Riscaldamento ad arco indipendente: L'arco si innesca tra un elettrodo di tungsteno non consumabile (AWS EWTh-2 o EWLa-1.5) e il pezzo in lavorazione in atmosfera di argon, creando un bagno di fusione senza l'aggiunta di materiale d'apporto.
- Aggiunta manuale del filo: Il saldatore introduce il filo freddo nel bordo del bagno di fusione solo dopo aver verificato la fusione della base.
Impulsi dell'inverter ad alta frequenza (100–500 Hz)
Per saldare lamiere sottili senza bruciature, gli alimentatori a inverter alternano l'uscita tra due livelli di corrente:
- Fase di picco della corrente: Un breve impulso ad alta intensità di corrente penetra nella giunzione, pulisce gli ossidi superficiali e fonde il giunto senza surriscaldare il metallo circostante.
- Effetto della corrente di fondo: La corrente si riduce istantaneamente a un livello costante inferiore, raffreddando la pozza in microsecondi, ma mantenendo attivo l'arco.
- Risultati termici e metallurgici: Il cono dell'arco è compresso e la HAZ è confinata a 1,5 mm. Nessuna deformazione, crescita del grano o bruciature su substrati più sottili di 1,0 mm. Per i dati di confronto termico, vedere la nostra recensione del Saldatura laser vs saldatura TIG (ZONA RISCALDATA).
Requisiti di assemblaggio congiunto e standard estetici
Le perle TIG possono essere conformi AWS D17.1 / D17.1M (Specifiche per la saldatura a fusione per applicazioni aerospaziali)Per fare ciò, è necessario un adattamento molto stretto:
- Limiti di distanza tra le radici: I bordi devono essere pari al 10% dello spessore della lamiera (t). Per la lamiera da 18G, i bordi devono essere ≤0,15 mm. Bordi più ampi hanno maggiori probabilità di causare scoppi e fusione.
- Preparazione dei bordi: I bordi delle giunzioni devono essere sgrassati e privi di scaglie di laminazione e ossidi.
- Pulizia dell'alluminio: Prima della saldatura, è necessario eseguire una spazzolatura meccanica con filo metallico in acciaio inossidabile per rimuovere gli ossidi dalla superficie.
Perché la saldatura ad arco di lamiere metalliche spesso provoca gravi perforazioni?
Saldatura ad arco di lamiere La saldatura di lamiere più sottili di 18 Gauge (1,2 mm) è tecnicamente impraticabile perché le correnti minime di innesco dell'arco (tipicamente >40 A) concentrano energia incontrollata su sezioni trasversali sottili. Alla domanda se sia possibile saldare lamiere di 20 gauge con elettrodo rivestito, il processo provoca immediatamente bruciature termiche, spruzzi elevati e inclusioni di scoria che superano i limiti dimensionali e strutturali.
Vincoli fisici degli elettrodi e soglie minime di corrente
La saldatura SMAW funziona con elettrodi consumabili rivestiti di flusso, che richiedono una corrente inferiore per mantenere la stabilità dell'arco:
- AWS E6013 (1/16 di pollice / 1,6 mm): Richiede 40–55 A. Richiede lamiera di almeno 16 Gauge (1,5 mm) con barre di raffreddamento in rame.
- AWS E7018 (3/32 pollici / 2,4 mm): Richiede 70–100 A. Non sicuro con sezione inferiore a 12 Gauge (2,7 mm).
- AWS E6010 (3/32 pollici / 2,4 mm): Richiede 60-85 A. La forza dell'arco, molto intensa, crea fori minuscoli in lamiere sottili.
Disegno ad arco 45 Una corrente su una lamiera di calibro 20 (0,9 mm) eroga energia più velocemente di quanto il metallo possa dissiparla, creando fori nella giunzione.
Intrappolamento delle scorie ed effetti secondari del post-trattamento
Nonostante l'utilizzo della polarità DCEN su una lamiera di calibro 16, l'asta provoca danni alla struttura:
- Inclusioni di scorie: La bassa temperatura non consente la separazione delle scorie fuse, con conseguente intrappolamento di sacche di scorie fragili all'interno del giunto.
- Danni da scheggiatura: La scheggiatura, effettuata con l'ausilio di martelli o scalpelli ad ago, provoca delle ammaccature sulle sottili lamiere metalliche.
- Diradamento del metallo madre: La molatura delle saldature irregolari provoca l'assottigliamento della lamiera al di sotto del limite di tolleranza previsto dal progetto.
La bacchetta per saldatura sarà pratica solo per la riparazione di strutture esterne. Quando si valutano assemblaggi pesanti in cui la saldatura non è praticabile, considerare scegliere tra saldatura e fusione per alternative strutturali.
Come dovrebbero gli ingegneri bilanciare la saldatura MIG e TIG nella lavorazione della lamiera?
Bilanciamento Saldatura MIG vs. TIG per lamiere Richiede la valutazione dello spessore della lamiera, dell'integrità strutturale e dei costi generali di finitura secondaria. Considerando le differenze tecniche tra la saldatura MIG, TIG e ad elettrodo rivestito, la saldatura TIG offre maggiore precisione e controllo del calore per lamiere di spessore inferiore a 1,5 mm, mentre la saldatura MIG pulsata è più efficiente per assemblaggi di spessore superiore a 1,5 mm.
Matrice di selezione per la saldatura MIG, TIG e ad elettrodo rivestito in officina
Considerazioni ingegneristiche: La saldatura TIG offre la massima precisione dimensionale e il più basso tasso di scarto su pannelli sottili a vista, mentre la saldatura MIG pulsata e a cortocircuito offre il costo di fabbricazione complessivo più basso per componenti strutturali di spessore superiore a 1,2 mm. La saldatura ad elettrodo rivestito non è strutturalmente accettabile per la lavorazione di lamiere di precisione.
| Vettore di valutazione | Saldatura TIG (GTAW) | MIG pulsato (GMAW-P) | Saldatura MIG a cortocircuito (GMAW-S) | Asta (SMAW) |
| Tolleranza (GD&T) | Superiore (±0,25 mm), bassa deformazione a onda | Alta (±0,50 mm), bassa deformazione | Moderato (±0,80 mm), necessita di cuciture | Inutilizzabile (>±2,0 mm), grave deformazione |
| Deposizione e velocità | Basso (0,2–0,5 kg/h), corse di linea lente | Elevata (2,0–4,0 kg/h), compatibile con cobot | Molto elevato (1,5–3,5 kg/h), manuale veloce | Corsa da bassa a moderata, interrotta |
| Cosmetici e pulizia | Ondulazione pulita, zero schizzi, nessuna levigatura | Pulito, leggero spruzzo, lucidatura rapida | Schizzi moderati, necessita di scalpellatura | Scorie pesanti, vena ruvida, macinazione pesante |
| Punti di guasto del negozio | Elevata barriera di competenza, scarti con gap >0,2 mm | Costo elevato della macchina, necessita di un angolo di inclinazione della torcia | Rischi di mancata fusione su compresse più pesanti | Esplosioni istantanee, sacche di scorie |
Un flusso di lavoro in 4 fasi per determinare i percorsi di saldatura in officina
I processi di lavorazione dei componenti nell'officina di produzione possono essere programmati efficacemente grazie al processo di selezione in quattro fasi:
- Passaggio 1: Valuta lo spessore del materiale: se è inferiore a 1,2 mm (18 Ga), esegui la saldatura TIG; se è maggiore, passa al passaggio 2.
- Passaggio 2: Verificare visivamente i requisiti di saldatura. Se la saldatura è visibile e la superficie presenta un rivestimento, eseguire la saldatura TIG per evitare segni di smerigliatura; altrimenti, procedere al passaggio 3.
- Passo 3: Valutare la quantità di produzione e la lunghezza della saldatura. Se la quantità è superiore a 500 pezzi e la lunghezza della saldatura è maggiore, utilizzare la saldatura MIG pulsata (con automazione o assistenza robotica collaborativa), altrimenti utilizzare la saldatura MIG a cortocircuito manuale o la saldatura TIG manuale.
- Passo 4: Determinare la lega. Per l'alluminio con spessore inferiore a 2,0 mm (14 Ga), utilizzare la saldatura TIG pulsata in corrente alternata (per la rottura dell'ossido ed evitare il collasso del bagno di fusione), per l'acciaio e l'acciaio inossidabile con spessore superiore a 1,5 mm, utilizzare la saldatura MIG.
Le differenze strutturali sono trattate nel nostro Guida alla saldatura MIG vs TIGQuando si effettuano produzioni a contratto, i qualificati Servizi di saldatura di lamiere Assicurarsi che i componenti rispettino le tolleranze di disegno e le specifiche di ispezione.
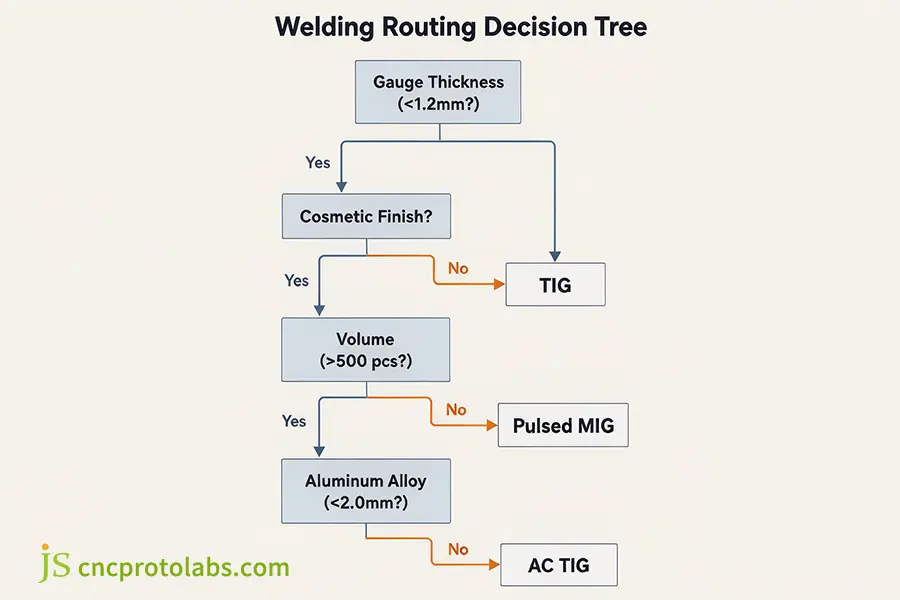
Albero decisionale in officina per l'ottimizzazione del percorso del processo di saldatura della lamiera.
FAQ
Per la saldatura di metalli sottili, è meglio la saldatura TIG o MIG?
La saldatura TIG è nettamente superiore quando si lavora con lamiere sottili inferiori a 1,5 mm (16 Ga), poiché gli elettrodi di tungsteno non consumabili consentono un controllo indipendente dell'amperaggio tramite pedale ed evitano la perforazione. La saldatura MIG a corto circuito può essere utilizzata su lamiere di spessore compreso tra 16 e 18 Ga, ma comporta maggiori rischi di perforazione e spruzzi con lamiere molto sottili, mentre la TIG mantiene la qualità delle giunzioni fino a 0,5 mm.
Qual è il metodo migliore per saldare lamiere di alluminio?
La saldatura TIG in corrente alternata con stabilizzazione dell'arco ad alta frequenza è il metodo principale per la saldatura di lamiere sottili di alluminio (<2 mm) per pulire efficacemente lo strato refrattario di ossido di alluminio (Al2O3) senza surriscaldare il nucleo. Per pannelli con spessore superiore a 2,5 mm, la saldatura MIG pulsata con torcia push-pull offre risultati ancora più efficienti grazie alla gestione ottimale del calore.
È possibile saldare lamiere di spessore 20 gauge con elettrodo rivestito?
La saldatura ad arco di lamiere di calibro 20 (0,9 mm) è severamente sconsigliata negli ambienti di produzione, poiché gli elettrodi standard rivestiti di flussante operano a correnti che bruciano immediatamente le lamiere sottili. Ciò provoca gravi bruciature e una notevole quantità di scorie; si dovrebbe sempre preferire la saldatura MIG o TIG pulsata di precisione.
È possibile utilizzare la saldatura ad arco con elettrodo rivestito su assemblaggi di lamiera?
L'elettrodo rivestito (Stick) viene utilizzato solo su lamiere strutturali di grosso spessore (>10 Ga / 3,2 mm) o per lavori di riparazione in campo aperto meno critici, in cui il gas di protezione viene disperso dal vento. Nei lavori di precisione su involucri o telai in lamiera, l'elettrodo rivestito è escluso per preservare la geometria GD&T.
Qual è il confronto tra i costi orari delle tecniche TIG e MIG per la lavorazione della lamiera?
La saldatura TIG presenta costi di manodopera diretta più elevati a causa delle velocità di avanzamento inferiori (~100 mm/min), risultando quindi dal 40 al 50% più costosa per metro lineare per la saldatura iniziale. Tuttavia, grazie all'assenza di spruzzi, a cordoni di saldatura più puliti e a una migliore estetica, nonché all'assenza di necessità di molatura secondaria, il costo netto per componenti di elevata qualità estetica è inferiore rispetto alla saldatura MIG.
Conclusione
La scelta del processo di saldatura più adatto per la lamiera deve bilanciare lo spessore, i requisiti estetici e il volume di produzione. La saldatura TIG è preferibile per involucri sottili e componenti di precisione con spessore inferiore a 1,5 mm, al fine di mantenere tolleranze ristrette ed evitare bruciature, mentre gli assemblaggi strutturali con spessori compresi tra 1,5 mm e 3,0 mm possono essere realizzati a costi unitari inferiori con la tecnologia MIG pulsata. È sconsigliabile la saldatura ad elettrodo rivestito per la fabbricazione di precisione di lamiere sottili, per evitare distorsioni e scarti di produzione.
Valutare i processi di saldatura, gli spessori dei materiali o i rischi di deformazione dovuti alle sollecitazioni dei componenti già nelle prime fasi di progettazione consentirà di evitare costose riprogettazioni nelle fasi successive. Invia i tuoi modelli CAD 3D e i requisiti di tolleranza direttamente agli esperti di JS Precision per un'analisi DFM ingegneristica, un assemblaggio dei giunti e una revisione del processo.
Risorsa

