日本語



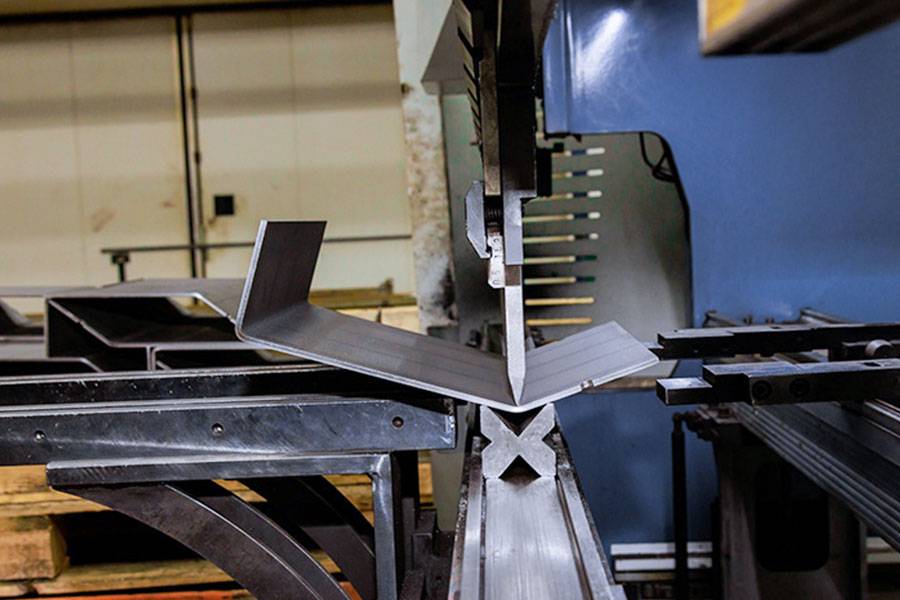

多くの場合、顧客は、金属製のシャーシとブラケットを平らなプレートから3次元の部分にどのように変換できるかについて興味を持っています。実際、この曲げにはトリックがあります。曲げ機を使用して力を正確に塗り、金属板をV字型、U字型、およびその他の角度にしてデザインに応じて曲げます。これはの基本的なクラフトです板金処理。
非常に薄いプレートから、厚さ数ミリメートルの毎日の鋼板まで、それらはすべて私たちの処理範囲内にあります。重要なのは、曲がり角の内側の曲率を計算し、プレートの厚さよりも大きいことを確認して、曲がりが強くなり、割れないようにすることです。
私たちは主に、カビを使用するためにさまざまな曲げ機に依存しています。
ワークピースの要件と素材の特性に応じて、別の選択を選択してください曲げ方法(空気の曲げやV曲げなど)。図面のデザインを3次元オブジェクトに変えます。この一見単純な曲げと折りたたみの背後には、経験と正確な計算があります。
重要な回答の概要:
| 側面 | 説明する | あなたに価値 |
| コア原則 | 金属シートに外力を適用して永久に変形し、特定の角度と形状(V字型、U字型など)を形成します。 |
2Dシートを効率的に3D構造コンポーネントに変換します。
|
| 主なプロセス | プレスベンディングは、パンチとカビを使用して曲げを実現する主流の方法です。 | 大量生産までのシングルピースプロトタイプの生産に適しています。 |
| 一般的なタイプ | V字型の曲げ、U字型の曲げ、カールしたエッジなどの基本的な曲げ方法。 | さまざまな構造や機能を備えたさまざまな部品を設計および製造できます。 |
| 重要な考慮事項 | 曲げ半径(強度に影響)、リバウンド(弾性回復)、K因子(展開された長さの計算)。 | 最終製品の精度と品質の信頼性に直接影響します。 |
この記事はあなたの質問に答えます:
- このガイドは、金属の曲げの意味を理解するのに役立ちます。
- 最も一般的に使用される金属曲げ方を分析し、
- いくつかの実用的なデザインのヒントを与えてください、
- 究極の目標:あなたがより良い理解を得るのを助けることと、金属部品の設計と製造の際により良い仕事をすること。
なぜこのガイドを信頼する必要があるのですか? JSシートメタルの専門家の本当の経験はあなたに教えてくれます
JSで、曲げ最もです私たちが対処することの上 a 毎日 基礎、 しかし、そうですただだけではありませんについて マスターであること誰が動作します曲げ機。 私たちは はエンジニアのようにできる顧客が構造上の問題を解決するのを支援します。過去10年間、私たちは持っています生産電子工場、建設現場、機械および機器の数千の精密板金部品。
このガイドがあなたの信頼に値する理由は何ですか?それは、私たちが毎日ワークショップに蓄積した本当のスキルに依存しています:
- 私たちは知っています:各90度の角度がしっかりと取り付けられるように、迷惑なリバウンド量を正確に計算する方法。これは本には書かれていませんが、数え切れないほどの調整後のマシンの感触です。
- 私たちは知っています:どうやって に 選ぶ ほとんど 適切な 型 いつ 出会う 材料 の 違う 厚さ そして 気質。
ガイドの方法は理論ではありません引用教科書からですが、私たちが毎日実用的な問題を働いて解決していたときに私たちが理解したトリックです。で 事実、マスター・チャン、持っているされた 働くここで20年間、いつも言った それ、
「文字紙の公式を見るだけでなく、本当のスキルはワークショップの鉄のファイリングに隠されています。このガイドは、毎日実際の問題を解決するために要約されているものです。」
金属の曲げの原則:金属製の科学「収穫量」
「金属加工の本質は、材料を正確に制御された範囲内で生成することを強制する技術です。 -James F. Lehrは、精密製造の分野の権威です。」
この真の知識が言うように、私たちはまず、曲げは金属を突然壊すことではなく、独自の可塑性を巧みに使用することであることを理解する必要があります。つまり、材料が無傷であることを保証する前提として、降伏点を超えるのに十分な大きさの力が適用され、不可逆的な永久変形をもたらし、それによって必要な形状(V字型、U字型など)を形作ります。最終的に、材料が曲がったときに内部的にどのように変化するかを理解することが最も重要なことです。
弾力性と可塑性の境界:
- 初期段階(弾性変形):私たちが曲を曲げ始めたときメタルシート力があると、最初は硬くなります。指で春を軽く押すと変形しますが、力が除去されるとすぐに、材料は元の形状に完全に戻ります。
- 臨界ターニングポイント(降伏強度):印加された曲げ力が増加し続け、金属の臨界値を超えると(これを降伏強度と呼びます)、状況は変わります。
- ターゲット段階(プラスチックの変形):降伏強度を超えた後、金属材料は粗末に変形し始めます。この時点で、外力が除去されたとしても、材料は元の形状に完全に戻ることはできませんが、何らかの変形を永久に保持します。曲げ処理を行うとき、私たちは力を巧みに制御し、金属シートがこの臨界点を越えての段階に入るようにする必要がありますプラスチック変形、曲がった形状が固定されるように。
ストレッチと圧縮:
カードを曲げると想像してみてください。曲がりくねって、最も外側の材料は伸びていますか?そして、最も内側の材料は一緒に絞られて短くなっていますか?金属板が曲がっている場合も同じことが言えます。外側が伸び、内側が圧縮されます。
問題は、伸びた外側と圧縮された内側の間に、中性軸と呼ばれる特別な中間層がなければならないことです。この層は、曲げプロセス中に本当に伸びたり短くなったりすることはなく、その長さは基本的に変化しません。このニュートラル軸の位置は、曲げ後に金属板の実際の長さを計算するための鍵です!
展開された長さを計算するための鍵 - k係数:
上記のニュートラル軸は、必ずしも金属板の厚さの真ん中にあるわけではありません!小数を使用して、オフセットの量を表します。K因子。これは、0から1の間の小数です(通常0.3-0.5)。
この値は、曲げた後に金属板の展開された長さを計算することが重要です。異なる材料、異なる曲げ方法、さらには異なる金型がK因子のサイズに影響します。これは、当社のプロセスで非常にコアパラメーターです。
曲げ後のスプリングバックに対処する:
弾性回復:曲げプロセス中に材料が柔軟に変形した場合でも、以前の弾性変形の力は完全には消えていません。したがって、あなたがそれを曲げたダイを削除すると、あなたが手放すと、伸びた輪ゴムのように、金属シートがわずかにリバウンドします!この現象はスプリングバックと呼ばれます。
結果:これにより、実際の角度がダイによって設定された角度よりもわずかに大きくなります。たとえば、90度のダイで曲がると、実際の角度が放出されてから91または92度になる場合があります。
JSチームはこの状況にどのように対処しますか?
スプリングバックは避けられない現象であり、それに対処する方法があります!長期的な実践でJSチームによって蓄積されたコアエクスペリエンスは次のとおりです。
過剰な傾向:
これは最も一般的に使用される方法です。処理のターゲット角度よりも小さい曲げ角度を事前に設定します。たとえば、ターゲットが90度の場合、ダイを88または87に設定することができます曲げの学位。このようにして、シートがリバウンドすると、角度が必要な90度まで跳ね返ります。
カスタム補償ツーリング:
大量の高精度生産のために、私たちは特別な補償角で特別なツールを設計および製造しています。ツール自体の角度は、スプリングバックの量を考慮しているため、押し下げて解放されると、当然ターゲット角になります。
「金属の曲げは科学であり、職人技の芸術です。完璧なシートメタルベンディング効果を追求していますか?専門的なプロセス知識、シミュレーション計算ツール、豊富な実践的な経験により、JSチームはあなたにとって最も複雑な曲げの課題を解決できます。」
主流の金属曲げ方法と技術
プレスブレーキプレスベンディング - 私たちの主な武器
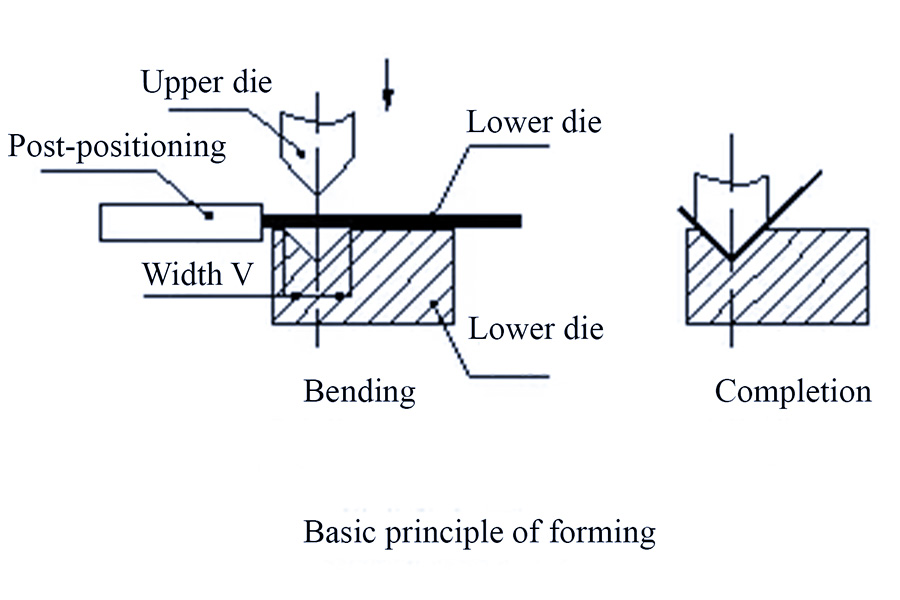
作業原則:V字型の溝(下部ダイと呼ばれる)に金属シートを置いてから、マッチング形状のパンチ(上部ダイと呼ばれます)を使用して上から押し下げます。金属シートは中央に固定されており、強い圧力の下で、下部ダイのV字型のエッジに沿って素直に曲がります。これは、プレスブレーキ処理の基本原則です。私たちはそれに依存して、ほとんどの正確な角度ベンドを完了します。
3つの一般的なプレス方法:
(1)空気の曲げ:
最も柔軟で最も使用されています!この方法により、上部のダイは押し下げることができますが、金属板を下のダイの底に完全に押すことはできません。曲げ角は、の深さを制御することによって決まります。アッパーダイ下部ダイに押し込まれます。圧力が深くなるほど、角度が深くなります。圧力が浅いほど、角度が大きくなります。
利点は何ですか?一連の金型は、速い交換速度と高効率で、さまざまな角度に曲がることができます!ワークショップで処理の90%以上に使用されるものはどれですか?はい、これです!
(2)ボトム:
より高い精度とリバウンドが少ない。今回、上部ダイは金属板を下部ダイの側壁にしっかりと押します。ファイナル曲げ角基本的には、圧力の深さに依存する空気の曲げとは異なり、金型自体の形状によって決定されます。
- 利点は、圧力が固体であり、リバウンドが空気を曲げるよりも少なく、角度がより安定していることです。
- 欠点は、金型のセットが基本的に1つの角度にのみ対応できることであり、角度が変更されたときにカビを変更する必要があることです。
(3)コーティング:
それは非常に強力ですが、めったに使用されません。金属シートを上部と下部の金型の間のギャップに完全に絞るために、非常に高い圧力(前の2つより数倍)が必要であり、材料を金型に形作ることができます。これは、リバウンドをほぼ完全に絞り出すことができ、非常に高い精度を持っています。
しかし!マシントン数の要件が高すぎ、金型がすぐに着用し、コストが増加します。現在、精度要件が非常に高いか、特別な材料が使用されていない限り、通常、この方法は使用しません。
3つの曲げプロセスの特性と要件の比較:
| 特性/要件 | 空気曲げ | 底部 | 曲げのコーティング |
| 必要なトン数 | 低い(コーティングの約20-40%) | 中程度(≈1.5-2.5xエアベンド) | 非常に高い(約4〜10倍の底部、8-25xエア曲げ) |
| 角度精度(典型的な耐性) | ±0.5° - ±1.5° | ±0.25° - ±0.75° | <±0.25° |
| リバウンド制御 | 高(依存補償) | 中から低い(良い) | 非常に低い(ほぼ除去) |
| カビの寿命 | 最高です | 中くらい | 最小 |
| カビの普遍性 | 非常に高い(複数の用途の1つのモデル) | 低(主に単一の角度使用用) | 非常に低い(専用) |
| アプリケーションシナリオ比 | > 85% | ≈10-12% | <3% |
コアデータソース:
- Precision Metalforming Association(PMPA) - Precision Metalforming Association(米国)
- Advanced Manufacturing Technologyの国際ジャーナル - 「International Advanced Manufacturing Technology Magazine」
- 製造&メタルワーキングマガジン - 「製造&メタルワーキング」
その他の一般的な曲げ技術:
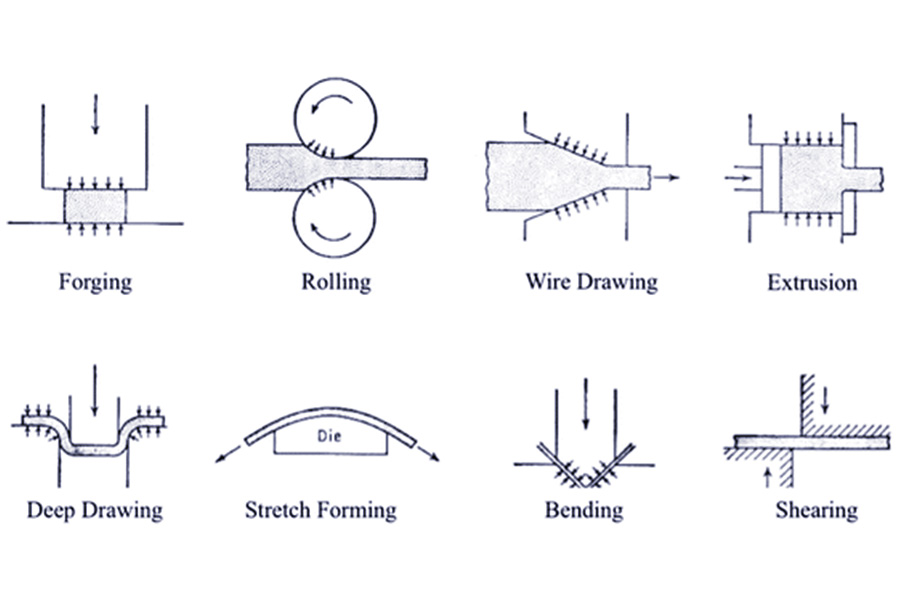
曲げマシンで一般的に使用されるプレスベンディング(特に空腹)テクノロジーに加えて、さまざまなシナリオに適したいくつかの重要な曲げプロセスがあります。
(1)ローリング:
- 機能的特性:特に、金属シートを大きな半径アークに連続的に曲げたり、閉じた円筒形のコンポーネントを形成するために使用されます。
- 典型的なアプリケーション:製造換気ダクト、大きな貯蔵タンクボディ、湾曲した建物の屋根、カーテンウォールパネル、および大きな湾曲を必要とするその他の部品半径形成。
- 機器の原則:通常、3ローラーまたは4ローラー構造を備えたローリングマシンが使用されます。シートはこれらのローラーの中央を通過し、ローラーの位置と圧力を調整することにより、シートはアークまたは完全なシリンダーにスムーズかつ連続的に曲がることができます。
- プロセスの利点:大きな湾曲または円筒形の生産に適しています板金部品、およびそのような製品の製造のコアプロセスです。
(2)折りたたみ:
- 機能的特性:この方法は、大きなプレートのエッジを曲げたり、比較的複雑なボックスパーツを処理したりするのに特に適しています。
- アプリケーションシナリオ:パーツサイズが大きすぎて曲げマシンの操作を難しくすることができない場合、または部品構造に複雑なエッジ折りたたみが含まれる場合、より有利です。
- 機器の原則:折りたたみ機を使用します。持ち上げることができる「曲げビーム」(スイングビーム)によって特徴付けられます。操作中、最初にテーブルのプレートをクランプし、次に曲げビームが設定された軌道に沿って上または下に移動して、プレートの張り出した部分を曲げます。
- プロセスの利点:大きなプレートのエッジ曲げのための視認性と操作の容易さがあり、より複雑なエッジを効率的に完成させることができます折り畳み構造比較的高い安全因子を備えています。
「JS生産ラインでは、曲げ機は絶対的な主力であり、ほとんどの正確な角度曲げに責任があります。超大型プレートまたは複雑なボックス構造に直面すると、折りたたみ機が最良の選択です。
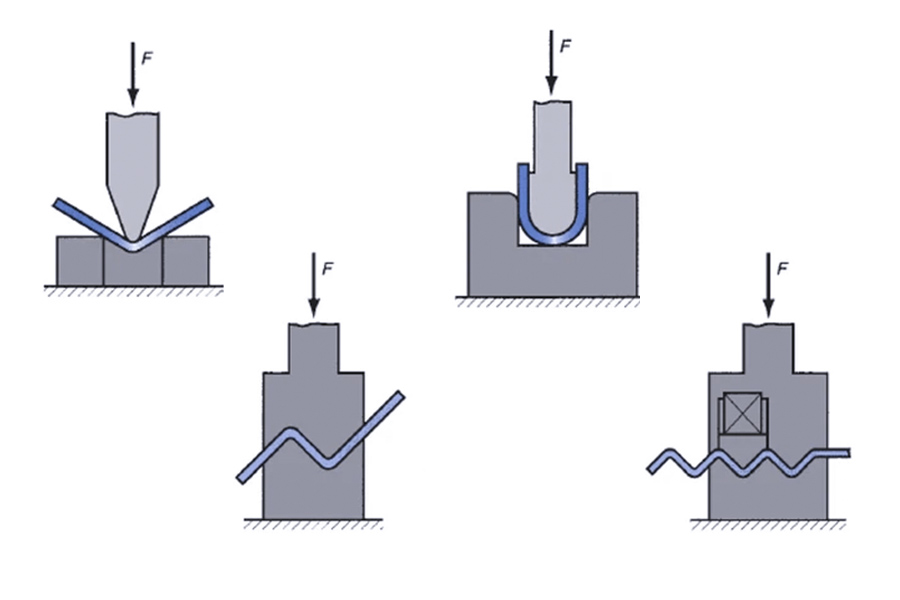
4つの基本的な曲げタイプとそのアプリケーション
次に、お見せします板金部品の4つの最も一般的な基本曲げタイプ。これらを知っていると、設計時にシートメタルテクノロジーの利点をよりよく再生できます。あなたが描く絵は美しいだけでなく、私たちのワークショップで簡単に作ることができ、より費用対効果が高いです!
4つの基本的な曲げタイプとそのアプリケーション
最初のタイプ:Vベンド塩基性の一般的な曲げ
プロセスの説明:V字型の下部ダイと曲げマシンの上部ダイ(パンチ)を一致させると、シートの特定の位置に圧力がかかり、特定の角度で曲がり角が形成されます。これは最も基本的で広く使用されています。曲げ方。
典型的なアプリケーション:角度を形成する必要があるほとんどの板金構造部品に適用できます。
例:さまざまな括弧のサポート角度、機器のシャーシ/ケーシングのエッジ曲げ、取り付けパネルのフランジングなど。その利点は、成熟した技術、強力なカビの汎用性、高効率です。これは、ワークショップでの毎日の生産の主なプロセスです。
2番目のタイプ:Uベンド - ダブルベンドは1つのステップで曲がります
プロセスの説明:特別なU字型のアッパーダイと対応する下部ダイグルーブを使用して、同じ方向の2つの平行ベンドが単一のスタンピングストロークを介して同時に形成され、最後にU字型のセクションが取得されます。
典型的なアプリケーション:主に使用されています部品を製造しますそれにはU字型のセクションが必要です。
典型的な例には、U字型のトラフ、ケーブルまたはパイプラインルーティング用のチャネル、板金備品用のスロット、電気キャビネットの取り付けレールなどが含まれます。
2つのV字型の曲がりを個別に作成するのと比較して、U字型の曲がりは生産効率を大幅に改善し、2つの曲がり角の間の並列性と寸法精度を確保し、特に適しています。量産。
3番目のタイプ:Zベンド - 高さの違いの接続を達成します
プロセスの説明:反対方向に2つの曲げ操作を通じて完了しました。まず、シートの一方の端で最初の曲がり(たとえば、90°下向き)を作り、次に適切な位置で反対方向(たとえば90°の上向き)で2番目の曲がりを作り、最終的に「z」と同様の段階的なプロファイルを形成し、2つの平面間に高さのオフセットを作成します。
典型的なアプリケーション:コア値は、異なる平面間の接続問題を解決することにあります。
たとえば、シートメタル部品は、異なる高さの別の板金部分に及ぼして重複する必要があります。パネルの設計では、背面の上昇した構造(rib骨、溶接、コンポーネントなど)を回避するか、アセンブリのアライメントステップを提供する必要があります。設計が高さの不整合を伴う場合、Z-Bendingは通常、効果的な構造ソリューションです。
4番目のタイプ:ヘムベンド
プロセスの説明:シートの端の特別な処理プロセス。通常は2つのステップで完了します。まず、エッジは小さな角度(一般的に90°)で事前に折りたたまれています。その後、この事前に折り畳まれたエッジがさらに平らになって、シートボディにしっかりとフィットし、元のエッジを完全に包みます。
典型的なアプリケーション:
- エッジの剛性を高める:エッジの厚さを増加させることにより、特に力にさらされる、または容易に変形されるエッジの場合、薄板部分の全体的な構造強度と変形抵抗が大幅に改善されます。
- 安全性と美学の改善:せん断によって生成される鋭いバリとエッジを完全に排除するかレーザー切断、滑らかで安全なタッチを提供し、エッジにきちんとしたプロフェッショナルな外観を与えます。ユーザーの連絡先(キャビネットドアの端、引き出しパネルなど)、薄壁コンポーネント(シェルサイドパネルなど)、外観品質の高い要件を持つ製品が必要なエッジで広く使用されています。
デザイナーのための重要な提案:
- 基本的な角度形成:V字型の曲げ最初の選択です。効率的で多用途、ほとんどのコーナー折りたたみニーズを満たしています。
- U字型セクションコンポーネント:U字型の曲げが使用されます。二重曲げは、正確性と効率を確保するために1つのステップで形成されます。
- 平面高さの接続にまたがる:Z字型の曲げを選択します。アセンブリの不整合の問題を解決するための正確な手順を作成します。
- エッジの補強と保護:ヘミング(裾)を塗布します。強度を改善し、バリを排除し、外観と安全性を最適化します。
「JSエンジニアは、設計プロセス中に、最も適切な曲げタイプを最適に選択するために、部品の機能要件とアセンブリ関係を明確にすることを提案します。これにより、構造パフォーマンスを最適化するだけでなく、生産の実現可能性と費用対効果が大幅に向上します。
FAQ-金属の曲げに関するすべての質問に答えてください
質問1:金属の曲げは何ができますか?
それは単に、平らで安価な金属板を、負荷を負担し、マシンとエクスペリエンスを使用して実際に有用な3次元の部分になることができることを意味します。
描画線から箱、棚、または機械のシェルまで、この曲げプロセスは最も基本的で重要なステップですか?それは、アイデアが物理的なオブジェクトに迅速に、よく、経済的に変わるようにします!
質問2:金属の曲げと板金の曲げに違いはありますか?
多くの人がこれについて疑問に思っています!金属曲げは一般的な用語です。理論的には、すべての金属はもちろん曲がっている可能性があり、難易度が異なります。シートメタルの曲げという用語は特異的であり、通常は業界の実践では6mm未満の比較的薄い金属シートまたはシートの曲げを説明しています。これらの用語は交換され、一般に、ほとんどの工業製造シナリオでは、特に薄いプレートの処理を参照する場合のシートメタル曲げを指します。
質問3:金属芸術はどのような格闘技に基づいていますか?
これは興味深い質問です!メタルベンディングは「アバター:最後のエアベンダー」から来ており、キャラクターのToph Beifangによって作成されました。その行動は、安定した下半身と強力な直線攻撃スキルを強調する中国南部の格闘技であるホンジアクアンに基づいています。
もちろん、実際の製造分野(JSチームなど)では、金属の正確な制御の中核は格闘技に基づいているのではなく、材料に基づいた高性能の油圧曲げ装置とエンジニアの豊富な実用的な経験ですが、金属力の正確な制御には、実際に同様の追求があります。
質問4:シートメタル曲げプロセスのためにPDF材料を入手する方法は?
インターネット上には多くの一般的なPDF資料がありますが、普遍性のためにトラップに陥るのはしばしば簡単です!
この問題の原因は何ですか?各プロジェクトの特定の状況は非常に異なり、材料、厚さ、角度の要件、マシンが異なります。したがって、最も信頼できる方法は、経験豊富なエンジニアと通信することです。
私たちのJSチームは、デザインコンサルティングに無料です。デザインスケッチを提出すると、エンジニアが専門的なプロセスの評価と提案を提供します。書面による参照が必要な場合は、主要な設計パラメーターを要約する「シートメタルベンディングプロセスコアポイントリファレンス」(PDF)を実用的なガイドで提供できます。コピーについてはお問い合わせください。
まとめ
金属の曲げは、単なる「力での曲げ」以上のものです。これは、材料特性、機械的原則、実務経験を正確に融合させるテクノロジーです。降伏強度、ニュートラル軸、k因子、スプリングバックのコア概念を理解し、Vベンド、Uベンド、Zベンド、ヘミングなどの基本的なプロセスを習得することは、私たちが継続的かつ安定できるようにするための基盤ですシートメタルを製造します強力な構造、正確な寸法、制御可能なコストを備えた部品。あらゆる正確な曲がりの背後には、科学的原則への遵守と、無数の実用的な蓄積の具体化があります。
JSチームを堅実で信頼できる製造パートナーにしましょう!
デザインの図面を高品質の金属製品に変換する必要がある場合、深い技術的蓄積と豊富なエンジニアリングの経験を持つパートナーを選択することが重要です。
次のプロジェクトに金属の曲げまたはシートメタル処理が含まれる場合、JSチームいつでも専門的なサポートを提供する準備ができています:
専門家チーム、プロセス全体の護衛:私たちは単純なオペレーターではありません。図面や3Dモデルを送信した瞬間から、経験豊富なエンジニア(私など)が介入します。
- 設計意図と機能的要件の詳細な分析。
- 材料の選択とプロセスの実現可能性を評価し、潜在的な課題を特定します。
- 正確な拡張計算、K因子アプリケーション、スプリングバック補償戦略など、最適なプロセスルートと正確な処理パラメーターを開発します。
- 高度な機器、正確な実行:JSワークショップには、主流の精密曲げ機、レーザー切断機、CNCパンチングマシンエンジニアリング計画が物理的なオブジェクトに正確かつ効率的に変換されるようにする他の機器。
免責事項
このページの内容は、情報提供のみを目的としています。JSシリーズ情報の正確性、完全性、または妥当性に関して、明示的または黙示的な表明または保証はありません。サードパーティのサプライヤーまたはメーカーが、Longshengネットワークを介してパフォーマンスパラメーター、幾何学的許容範囲、特定の設計特性、材料品質と種類または仕上がりを提供することを推測すべきではありません。それは買い手の責任です部品の見積もりが必要ですこれらのセクションの特定の要件を特定します。詳細については、お問い合わせください。
JSチーム
JSは業界をリードする会社ですカスタム製造ソリューションに焦点を当てます。私たちは5,000人以上の顧客と20年以上の経験があり、高精度に焦点を当てていますCNC加工、板金製造、3D印刷、射出成形、金属スタンピング、その他のワンストップ製造サービス。
当社の工場には、100を超える最先端の5軸機械加工センター、ISO 9001:2015認定が装備されています。世界中の150か国以上の顧客に、高速で効率的で高品質の製造ソリューションを提供しています。少量の生産であろうと大規模なカスタマイズであろうと、24時間以内に最速の配送でお客様のニーズを満たすことができます。選ぶJSテクノロジーこれは、選択効率、品質、プロフェッショナリズムを意味します。
詳細については、当社のウェブサイトをご覧ください。www.cncprotolabs.com
リソース