日本語




板金加工とは、金属板を様々な加工方法を用いて目的の形状に成形する工程のことです。この工程は、まず全体の形状を切り出し、次に板金を曲げ、最後に溶接したり、型を使って特定の形状に打ち抜いたりするなど、多くのステップから成り立っています。一見複雑に聞こえるかもしれませんが、基本的な仕組みさえ理解していれば、様々な金属部品を思い通りにカスタマイズすることができます。
板金をどのようにして効果的な製品に変換するのか、疑問に思われるかもしれません。原材料から最終製品までの製造工程は非常に興味深く、まるで積み木のように組み立てられていきます。この記事では、板金製造のワークフローを徹底的に解説し、その動作原理、主要な工程、そして注意点について完全に理解していただけるように説明します。
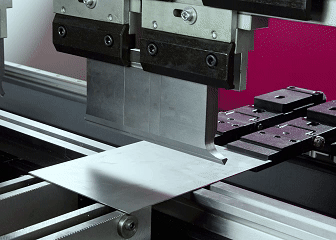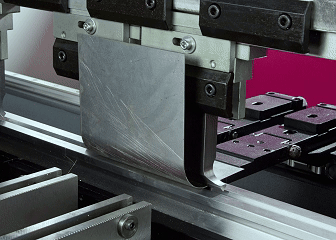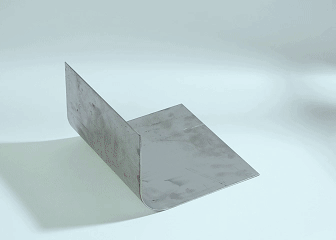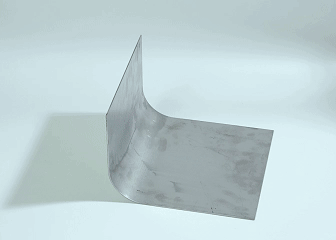
板金加工とは何ですか?
板金加工によって、一枚の金属板を目的の形状に加工することが可能です。その工程は実にシンプルです。まず、加工したい形状の計画を立て、試作機で試し加工を行い、問題がなければレーザーを使って鉄板を希望の形状に切断します。次に、板金を曲げ加工します。鉄板を様々な角度に曲げ、複雑な形状の部品を溶接で接合します。
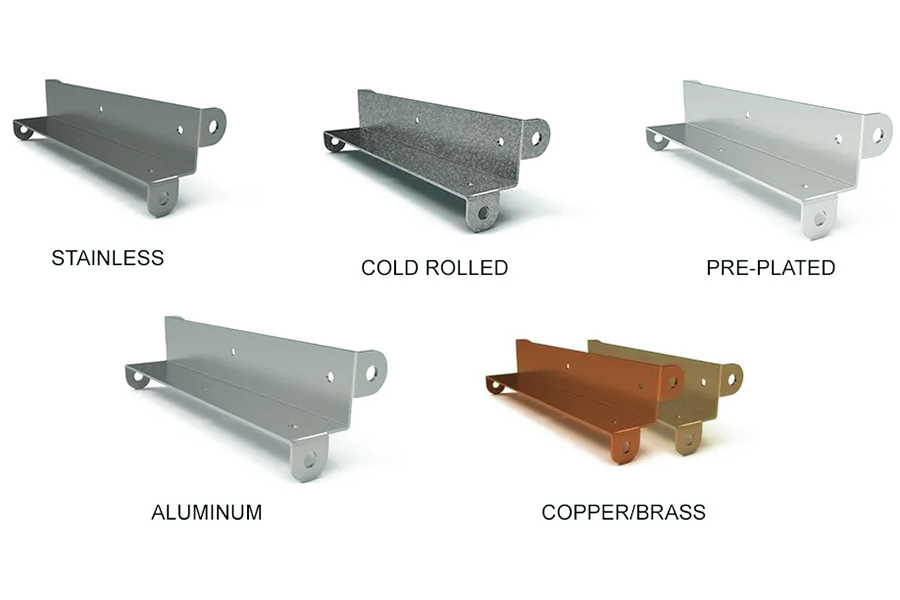
アルミニウム板金とステンレス鋼は、最も頻繁に使用される材料です。アルミニウム板金は軽量で錆びにくく、一方、ステンレス鋼は頑丈で耐久性に優れています。亜鉛メッキ鋼板もコストパフォーマンスに優れています。適切な材料を使用することで、部品の寿命を延ばすことができます。
板金加工は、材料効率の面で従来の方法よりも優れています。紙から飛行機を組み立てるように、板金を直接曲げ加工することができ、端材もリサイクル可能です。そして何より便利なのは、特注の特殊形状を製造したい場合でも、型取り直しや切断経路の変更、機械パラメータの設定などが不要で、その場で加工できる点です。
一般的に用いられる板金加工技術にはどのようなものがありますか?
1.切断および加工段階
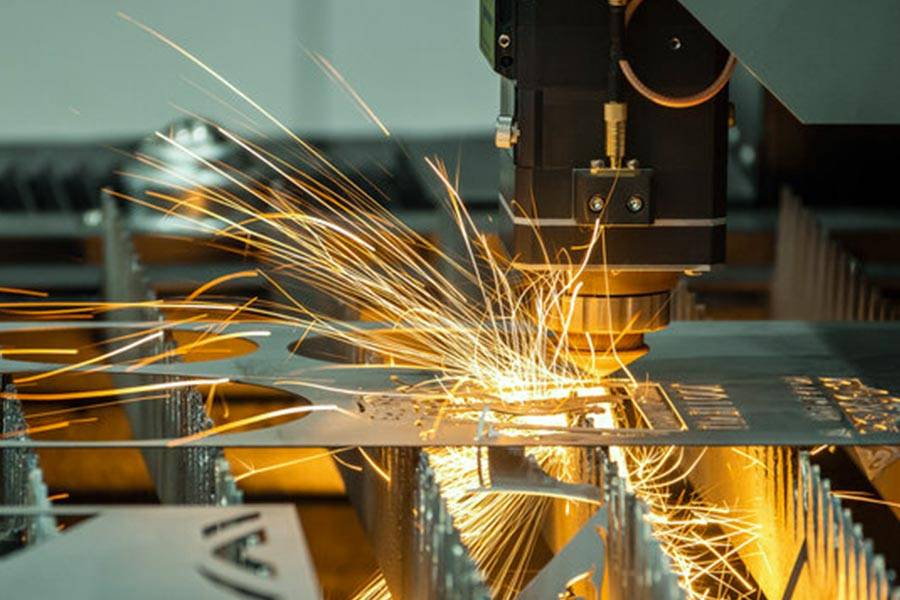
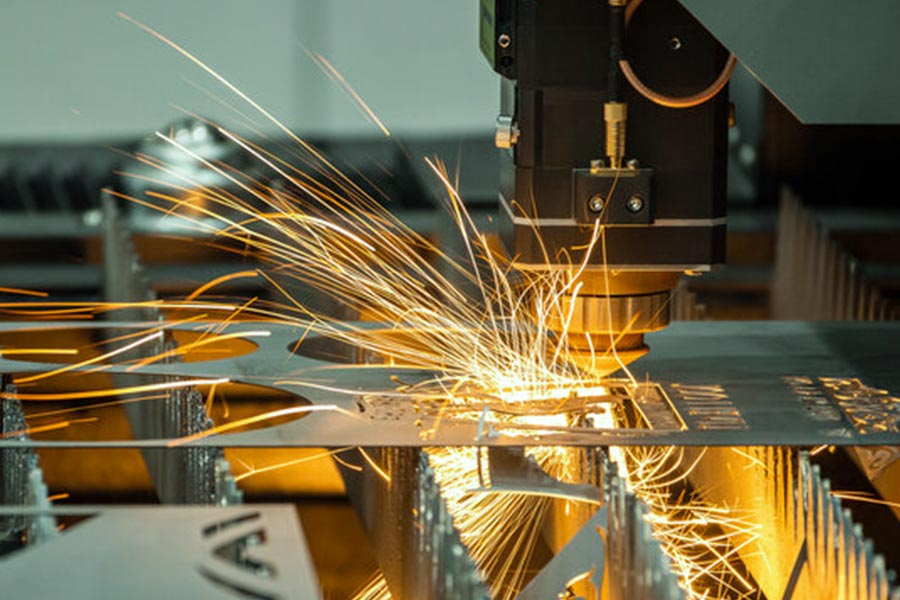
簡単に言うと、板金を目的の形状に切断することです。一般的に使用される切断方法は、レーザー切断、ウォータージェット切断、レーザーチューブ切断の3種類です。通常、厚さ0.024~0.25インチの板材に対応できますが、より薄い炊飯器の内張りやより厚いエンジニアリング部品など、お客様の特別なご要望に応じて、装置のパラメータを調整することも可能です。この工程の鍵は、正確に切断することです。なぜなら、その後のすべての工程はこの形状に合わせて処理する必要があるからです。
2.変形段階
この段階では、金属板を切断する必要はなく、様々な技術を用いて変形させる。主に以下の2つの方法が用いられる。
板金曲げ加工:
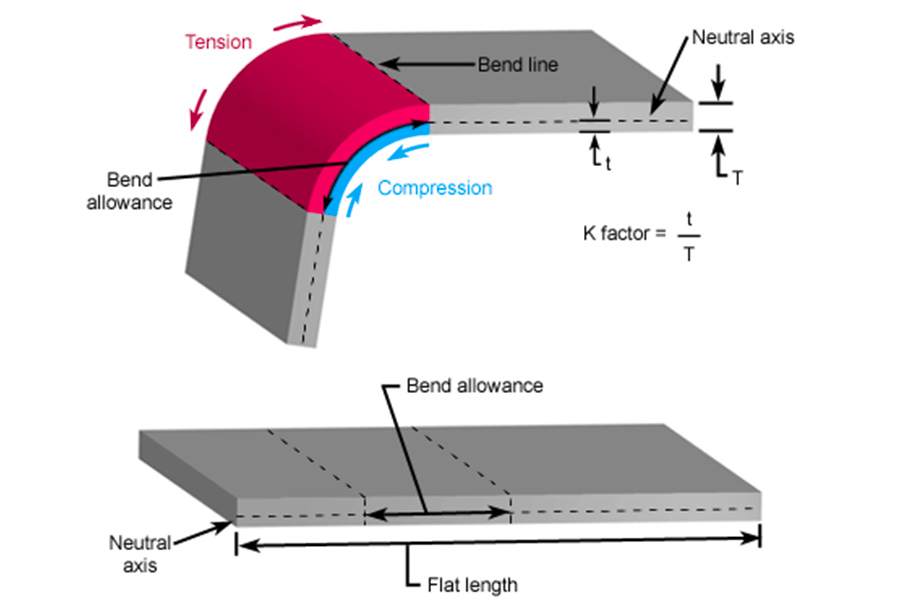
一般的に、金属板を特定の角度に折り曲げるには機械が使用されます。現在では、 CNCシステムを搭載した曲げ加工機が用いられています。当社では、通常±0.1mmの精度を実現でき、最も複雑な形状でも繰り返し加工が可能です。一般的な棚や機器筐体などは、基本的にこのように折り曲げて作られます。薄いアルミ板から厚い鋼板まで加工可能で、建設現場の鉄骨構造物や自動車のシャーシ部品には、この技術が不可欠です。
プレス成形:
この加工方法は、金型を使って金属板を一度に凹面と凸面の形状に押し出すプレス加工に似ています。自動車のドアや携帯電話の金属コネクタはすべてプレス加工で作られています。最大の利点は高速であることで、特に大量生産に適しており、例えば自動車部品の製造では、数分で数百個を生産できます。また、エンボス加工やカール加工などの特殊加工も可能で、実用的かつ美観に優れています。薄い鉄板から厚い鋼板まで、様々な素材に打ち抜き加工を施し、多くの産業で活用されています。
3.組み立てと溶接
各部品は主に2つの溶接方法によって組み立てられ、固定されます。
- TIG溶接:アルゴンガスによる保護下でゆっくりと溶接を行う方法で、薄板や精密部品の溶接に適しています。例えば、美観が求められるステンレス鋼製のカウンタートップの接合部などです。
- MIG溶接:混合ガスによる保護溶接で、迅速かつ確実に溶接でき、厚鋼板構造部品の溶接に適しています。
- 例えば、強度と防水性の両方が求められるオートバイの泥除けの場合、経験豊富な技術者は品質を確保するためにTIG溶接を選択することが多い。
板金加工の工程とはどのようなものですか?
フェーズ1:設計と材料準備
これは板金加工の最初のステップであり、この段階がその後の加工が円滑に進むかどうかを直接左右します。経験豊富な当社のエンジニアが、製品の使用状況に応じて適切な材料を選定します。例えば、洗濯機の筐体には錆びにくいアルミニウム合金がよく使用され、工場設備のブラケットには耐荷重性に優れた炭素鋼板がよく使用されます。
次に、3D設計ソフトウェアを使用して詳細な図面を作成します。その際、曲げ位置の角度や開口部のサイズといった重要なパラメータに重点を置きます。これらのデータは、加工工程における施工ガイドラインのようなものです。
当社の技術チームは、この工程における細部への管理に特に注意を払っています。例えば、厚さ0.8mm以下の薄板を使用する場合、図面に追加の変形防止支持点をマークすることで、後々のデバッグ作業を効果的に削減し、お客様の時間とコストの節約に貢献します。
フェーズ2:精密切断と表面前処理
材料の厚みと成形のしやすさに応じて、切断方法を選択してください。
- レーザー切断は厚さ1~12mmの板材に適しており、切断面を滑らかに保つことができます。
- ウォータージェット切断は、単純な変形を伴う薄板の切断に用いられる。
- 従来の方法によるせん断は、直線形状の迅速な切断に用いられる。
切断作業を行う際には、金属表面の酸化膜や油膜を除去するためにサンドブラスト処理を行う必要があります。これは、金属表面にワックスを塗布するようなもので、その後の塗装や溶接の品質に大きく影響します。
フェーズ3:成形と品質管理
平板は、曲げ加工機またはプレス金型によって三次元部品に加工されます。作業を行う際は、以下の点に注意してください。
- 厚さ3mmを超える厚板は、応力集中を避けるため、段階的に曲げ加工する必要がある。
- 円弧部分は漸進成形を採用しており、変形は毎回15°を超えない。
- モデリングが完了したら、磁気研磨機を使用してバリを除去し、穴の間隔と組立面の平面度をチェックします。0.2mmを超える誤差のある部品は再加工する必要があります。
JSが独自に開発した曲げ反発補正データベースは、板金曲げの公差を±0.005mmに保証できます。
全工程において、設計図面は実物サンプルと少なくとも3回比較されます。すなわち、最初の切断後の寸法確認、成形段階での変形監視、そして最終組み立て前の総合適合性試験です。この連動制御方式により、材料の無駄や後々の修理を効果的に回避できます。
板金加工に適した材料の選び方とは?
1. 使用条件を定義する
- 環境条件:例えば、腐食性液体と接触する場所ではステンレス鋼またはアルミニウム板を選択し、高温環境では耐熱鋼を検討する必要があります。
- 応力条件:荷重を支える用途には厚手の炭素鋼板を選定し、軽量用途にはアルミニウム合金がより適している。
2.材料特性を比較する
より分かりやすくするために、比較表を以下に示します。
| 材質の種類 | アドバンテージ | デメリット | 典型的な用途 |
| ステンレス鋼 | 錆びにくく、お手入れも簡単です。 | 価格が高く、加工も難しい。 | 台所用品、医療用品。 |
| アルミニウム合金 | 軽量で錆びない。 | 強度は鋼鉄に劣る。 | 自動車部品、装飾パネル。 |
| 普通炭素鋼 | 安価で加工も簡単。 | 錆びやすい。 | 建物の構造、機械設備の基礎。 |
| 銅合金 | 優れた導電性と美しい外観。 | 値段は高いが、柔らかい。 | 電気部品、装飾表面層。 |
3.処理要件を考慮する
- 板金曲げ加工には、延性に優れた材料(アルミニウム板など)を選択してください。
- 複雑な切削加工を行う際は、材料の硬度に注意してください。硬度が高すぎると、工具の摩耗が増加します。
4.経済を考慮する
- 大量生産では材料の単価が最優先されるのに対し、小規模なカスタマイズでは加工コストが重視される。例えば、ステンレス鋼は高価だが、防錆処理のコストを削減できるため、全体的な価格はより経済的になる可能性がある。
- 10~15%の性能マージンを考慮すること、そして決して限界値ぎりぎりの材料を選択しないことが、より安全で耐久性のある方法です。
板金加工において不可欠な工具は何ですか?
1.切削工具
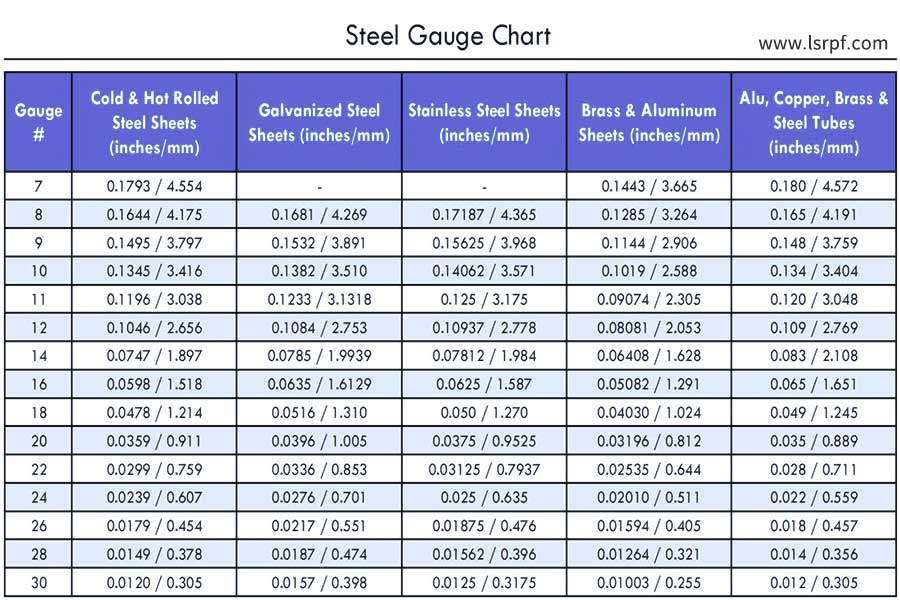
- レーザー切断機:主に厚さ6mm以下の薄板の切断に使用され、精度は0.02mmです。出力調整の際は、板金ゲージチャートを参照することをお勧めします。
- CNCパンチングマシン:1~8mmの中厚板に適しています。端部のひび割れを防ぐため、パンチング間隔は板厚の少なくとも1.2倍にする必要があります。
- ウォータージェット切断機:厚さ8mm以上の厚板に最適です。切断速度は厚さに応じて調整する必要があり、速すぎると切断が歪む可能性があります。
2.曲げ加工および成形工具
- 曲げ加工機の金型の開口角度は、板厚に合わせて調整する必要があります。例えば、1.5mm厚のアルミニウム板には88度の金型を使用し、厚い鋼板には120度以上の金型が必要です。
- 丸め機を使用する場合、薄い板はゆっくりと数回転がす必要がある一方、厚い板は圧力を上げて一度に成形する必要がある。
3.溶接および接続装置
- アルゴンアーク溶接機で3mm以下の薄板を溶接する場合、電流は50~150アンペアに制御する必要があります。そうしないと、焼き切れてしまう可能性があります。
- レーザー溶接機は精密部品の溶接に適しています。焦点位置は板金ゲージチャートに従って微調整する必要があります。ずれが0.5mmを超えると、溶接強度が低下します。
- リベット打ち機の圧力値:3mm厚のステンレス鋼板には最低8トンの圧力が必要であり、薄いアルミニウム板には3トンで十分です。
4.補助測定ツール
準備すべき道具は、デジタルノギス(精度0.01mm)、R角度ゲージ(曲げ弧の測定用)、板厚マイクロメーターの3点です。材料のロットが変わるたびに、実際の板厚を再測定する必要があります。市販の板材には±0.1mm程度の誤差があることが多く、これが曲げ角度の2度以上のずれの原因となります。
板金加工業者はどのような仕事をするのですか?
金属板加工業者は、産業チェーンにおいて複数の役割を担っています。彼らは材料を理解し、製造プロセスを習得する必要があります。彼らは主に以下の4つのレベルで業務を行います。
1. 材料の橋渡し役
まず、彼らは優れた「原材料管理者」でなければなりません。材料工場と連携して安定的な板材供給を確保し、自動車や家電製品などの下流産業のニーズに応じて材料を選定する必要があります。例えば、医療機器には医療グレードのステンレス鋼を使用し、通信基地局には耐腐食性の亜鉛メッキ鋼板を選択する必要があります。
2.技術転換
彼らは顧客から提供されたCAD図面を、実際に製造可能なプロセスフローに変換する。ここには解決すべき多くの技術的な矛盾が存在する。例えば、製品は美しい形状であると同時に、曲げても割れてはならない。この場合、板厚を調整したり、より延性に優れた材料を使用したりする必要がある。
3.カスタマイズされたサービスを提供する
様々な業界に対応するためには、当社独自の技術力を発揮する必要があります。自動車メーカー向けのカバーを製造する際には、0.1mmの表面精度を確保しなければなりませんし、サーバーキャビネットを製造する際には、放熱孔の配置を考慮しなければなりません。JSは試作から量産まで、フルプロセスサービスを提供しており、小ロットのカスタマイズにも対応可能です。
4.品質管理
当社では、入荷検査から始め、紙幣鑑定機が紙幣を検査するように、各バッチの板材の厚み公差と表面品質をチェックします。製造工程はさらに厳格です。品質検査員は、曲げ角度の誤差が0.5度を超える場合や、溶接部に気孔がある場合など、あらゆる不具合を見逃しません。また、最新の環境保護要件など、業界標準の更新にも常に注意を払い、製造工程にタイムリーに反映させなければなりません。
プロジェクトに板金加工を投資する理由とは?
プロの板金加工サービスを選ぶことで、プロジェクトに3つの重要な価値をもたらすことができ、これらの利点は実際の生産において特に顕著に現れます。
1.精度と効率の二重保証
最新の加工装置は、精密なメスのようなものです。CNCレーザー切断では、誤差を±0.005mm以内に抑えることができ、手直し作業を90%削減できます。
自動曲げ加工機と溶接ロボットの導入により、通常のご注文は基本的に1~2週間以内に完了し、JSプロジェクトのサイクルは平均15%短縮されます。この加工能力は、医療機器の金属筐体や精密機器のブラケット構造など、完璧な嵌合が求められる精密部品に特に適しています。
2. プロセス全体のリスク管理
設計段階から最適化に着手しました。当社のエンジニアは、直角に曲げた部分を円弧状に変更することを提案しました。これにより、強度が向上するだけでなく、亀裂が発生するリスクも回避できます。
材料選定にも特有の注意点があります。例えば、屋外部品には、通常の鋼板ではなく亜鉛メッキ鋼板が推奨されます。亜鉛メッキ鋼板は15%ほど高価ですが、耐用年数を3倍に延ばすことができます。このような初期段階での最適化により、後工程での組み立て上の問題を80%削減することが可能です。
3. 法令遵守とコストのバランス
当社はISO認証を取得し、完全なトレーサビリティシステムを構築しました。各プレートの原料ロットと加工記録を確認できます。最近協力した医療機器メーカーは、この管理体制により製品の不良率を0.02%未満にまで削減しました。
コスト管理の観点から見ると、インテリジェントなネスティングシステムはジグソーパズルのように材料の利用効率を最大化でき、従来の方法と比較して端材を20%削減できるため、大量生産において大幅なコスト削減が可能になります。
まとめ
板金加工とは、金属板を精密部品に加工する体系的なプロセスです。この技術の中核は、板厚に応じて曲げ加工機の金型ギャップを調整することや、レーザー切断装置を用いて滑らかな切断を実現することなど、加工パラメータを精密に制御することにあります。
この精密な制御により、完成品のサイズ誤差を毛髪の太さの範囲内に抑えることができ、自動車部品や医療機器などの分野における精度要件を満たすことができる。
現代の板金加工は、精度を追求するだけでなく、環境に配慮した生産にもより一層注力しています。特に大手企業においては、長年にわたり蓄積されたプロセスデータベースを持つJSが、98%を超える製品合格率と迅速な納期を実現し、顧客の新製品開発を加速させるお手伝いをいたします。
免責事項
このページの内容は情報提供のみを目的としています。JSシリーズ情報の正確性、完全性、有効性に関して、明示的または黙示的な表明または保証はありません。Longshengネットワークを通じて、第三者のサプライヤーまたは製造業者が性能パラメータ、幾何公差、特定の設計特性、材料の品質と種類、または製造技術を提供するものと推測すべきではありません。部品の見積もりが必要な場合は、購入者の責任でこれらのセクションの特定の要件を特定してください。詳細についてはお問い合わせください。
JSチーム
JSは、カスタム製造ソリューションに特化した業界をリードする企業です。20年以上の経験と5,000社以上のお客様との実績を持ち、高精度CNC加工、板金加工、 3Dプリンティング、射出成形、金属プレス加工、その他ワンストップ製造サービスを提供しています。
当社工場は、ISO 9001:2015認証を取得した最新鋭の5軸加工センターを100台以上保有しています。世界150カ国以上のお客様に、迅速、効率的、かつ高品質な製造ソリューションを提供しています。少量生産から大規模なカスタマイズまで、お客様のニーズに24時間以内の最速納品で対応いたします。JS Technologyをお選びください。効率性、品質、そしてプロフェッショナリズムをお選びいただけます。
詳細については、当社のウェブサイト( www.cncprotolabs.com )をご覧ください。
よくある質問
1. 板金金型の役割は何ですか?
板金金型は、金属板のプレス加工、成形、切断に使用されます。プレス機によって外部から力が加えられ、金型の形状に合わせて材料が素早く変形または分離されます。これにより、穴、曲げ、複雑な輪郭などの加工が効率的に行われ、量産時の寸法精度と工程の安定性が確保されます。
2.板金材料の厚さはどのように選べばよいですか?
板金材料の厚さは、用途、荷重要件、加工技術に基づいて選択する必要があります。構造部品は強度要件を満たすために厚板を選択し、装飾部品は薄板を使用できます。曲げ加工やプレス加工を行う際は、ひび割れや変形を防ぐため、設備能力を適切に調整する必要があります。同時に、コストとのバランスを取り、過剰な冗長性を避け、業界標準または設計仕様を参照してください。
3. 板金加工と鋳造の違いは何ですか?
板金は、切断や曲げなどの冷間加工によって鋼板やアルミニウム板などの板状に成形され、薄肉で軽量な構造部品に適しています。鋳造は、溶融金属を鋳型に注入して凝固させる方法で、複雑な形状や厚肉部品に適しています。材料利用率は低いものの、高精度部品を大量生産できます。
4. レーザー切断の原理は何ですか?
レーザー切断は、集束された高エネルギーレーザービームを材料に照射することで、材料を急速に溶融、気化、または発火点に達させ、同時に高圧ガス(酸素や窒素など)を用いてスラグを吹き飛ばし、精密な切断面を形成します。レーザーヘッドの動きはCNCシステムによって制御され、複雑な形状の切断が可能で、金属板や非金属板に適しています。
リソース