 中文 (简体)




在钣金折弯,K因子是无量纲比率(t/T),表示弯曲中性轴的偏移。弯曲余量 (BA) 是压平零件中弯曲的测量弧长。 Y 因子是修改 CAD 展开的K 因子 (Y=K xπ/2)的数学因子。获得准确的系数将为您提供 ±0.1 毫米以内的正确平面布局。
核心答案摘要
在通用 CAD(SolidWorks、Inventor、CATIA)中使用 K 因子,在 PTC Creo 中使用 Y 因子,因为Y = K × π/2可以保持跨平台的中性轴比率相同。在车间,控制毛坯的弯曲余量(BA = A·π/180·(R+K·T))以进行平面长度计算,并控制弯曲扣除(BD = 2·OSSB − BA)以进行剪切零件验证。
在设计阶段锁定K系数,仅通过现场折弯进行调整;如果因素正确,平面布局可保持在±0.1 毫米以内,而混乱的因素会导致多个弯曲处的累积误差超过±0.5 毫米。
|
核心参数 |
数学定义和公式 |
典型工程范围 |
核心应用场景及功能 |
|---|---|---|---|
|
K 因子 |
K = t/T(内表面到中性轴的距离/板材厚度) |
0.30 – 0.50(空气弯曲通常为0.33 – 0.38) |
CAD 中的全局钣金参数配置和通用毛坯开发转换 |
|
弯曲余量 (BA) |
BA = A × (π / 180) × (R + K × T) |
随厚度、弯曲角度 A 和内半径 R 变化 |
直接计算弯角区域的平毛坯长度 |
|
Y 因子 |
Y = K × π / 2 |
0.47 – 0.78(通常为0.50 – 0.60) |
PTC Creo (Pro/E)系统中的高精度中性轴展开计算 |
|
弯曲扣除 (BD) |
BD = 2 × OSSB - BA |
通过实际测量模具V型开口和材料回弹来确定 |
剪板机和数控折弯机现场操作的反向修边和毛坯定径 |
数据来源:典型的K系数和弯曲余量值参考ISO 2768-1:1989标准(一般公差,m级); Y 因子转换公式源自 PTC Creo 内核求解器规范。
K 系数、折弯余量和 Y 系数在钣金折弯中有何不同?
K 因子只是定位中性轴,因此没有尺寸。折弯余量计算折弯消耗的实际材料长度,以毫米表示。 Y 因子将特定 CAD 引擎中基于弯曲到 90 度的关系关联起来。如果这三个因素混淆,则平面图案将不正确,并且弯曲可能会形成错误的方向,从而在成品零件中产生高达±0.5 毫米的误差。
数学性质和单位:k 因子与弯曲余量
k 系数和弯曲余量之间的差异始于无量纲比率和线性长度输出之间的对比。
- 定义: K=t/T,其中t为中性轴至内表面的距离(mm),T为板厚(mm)。对于低碳钢的空气弯曲, K=0.33-0.38,对于打底,K可以达到0.45-0.50。
- 公式: BA=A×(π/180)×(R+K×T) ; 90° 简化为BA = (π/2) × (R + K × T)。
- 示例:对于 1.5 毫米 5052-H32 铝,R=1.5 毫米,K=0.38,BA=3.25 毫米,Y=0.597。
- 误差:误用底压K=0.50时,BA上升至3.53mm,单次弯曲误差+0.28mm,四次弯曲累计>1.1mm。
阐明k因子与折弯余量的数学本质是评估钣金与折弯扣除计算器折弯计算准确性的先决条件。
CAD 展开内核中的弯曲余量与 y 因子
弯曲余量与 y 因子在跨平台设计中至关重要。
- 区别: SolidWorks/Inventor/CATIA 保存了 K 系数;而 PTC Creo 最初保存 Y 因子。
- 换算:Y = K × π/2。如果 K=0.38,则 Y=0.597,无论平台如何,90° BA 的结果都是相同的。
- 注意:在车间中直接测量 Y 系数而不首先参考 K 系数就像应用两次校正一样。
展开变量的比较矩阵
|
变量 |
数学性质与单位 |
芯片接触灵敏度 |
主流 CAD 偏好 |
|---|---|---|---|
|
K 因子 |
无因次比 t/T, 0.30–0.50 |
中等的;空气/底部/硬币模式切换 |
SolidWorks、Inventor、CATIA 全局参数 |
|
弯曲余量 |
每个弯曲角度的线性弧长(毫米) |
高的;集成 R、角度、回弹 |
所有3D展开模块,2D验证 |
|
Y 因子 |
无量纲Y=K×π/2, 0.47–0.78 |
中等的;依赖于求解器的转换 |
PTC Creo / Pro‑ENGINEER 原生 |
|
无补偿理论 |
固定 t/T=0.50,仅长度 |
零调整;忽略 V 形开口 |
旧版 2D 手动布局 |
数据来源:JS Precision Unfolding Database (2026) – 1,200 批空气弯曲测量集; ISO 2768-1:1989 一般公差,m 级线性尺寸 0.5–3 mm(±0.1 mm)、3–6 mm(±0.1 mm)、角度 ±0.5°(对于未弯曲的标称几何形状)。
要点: K 因子和 Y 因子在不同的 CAD 语言中描述相同的中性轴,而弯曲余量和弯曲扣除是您实际切割和验证的车间长度- 切勿将设计阶段比率与现场扣除混合在一起。
想要避免因展开计算错误而导致返工吗?下载 JS Precision 的钣金 K 系数和弯曲余量参考指南现在。
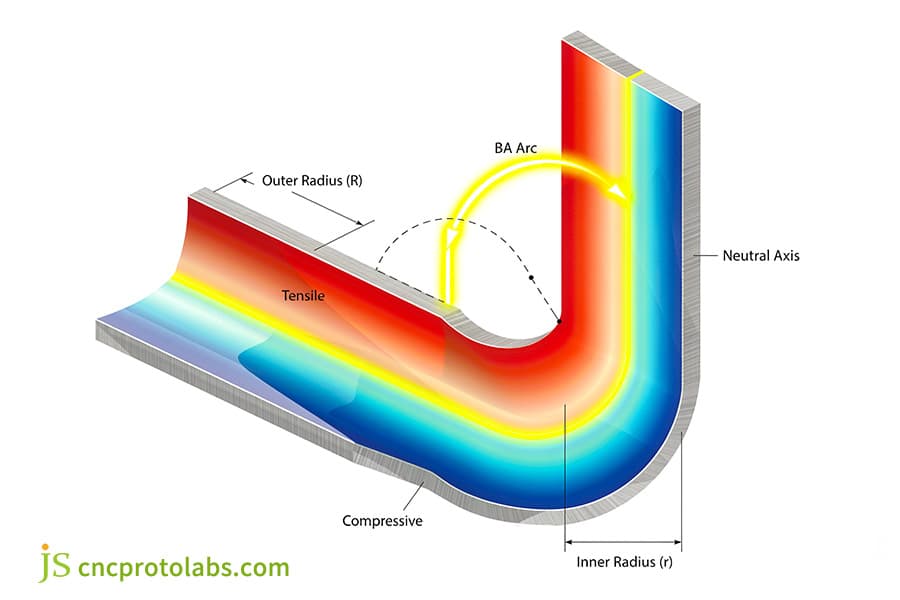
图 1:钣金弯曲 3D 图,显示拉伸、压缩、中性轴和 BA 弧。
空气弯曲金属板材与底部弯曲工具如何移动中性轴?
钣金折弯方法选择控制中性轴迁移。在空气弯曲金属板材中,板材仅接触凸模尖端和凹模肩部,将中性轴向内驱动(K≈0.30 至 0.38) 。相反,底部弯曲模具在高吨位下强制完全模腔一致性,压缩横截面并将中性轴向外推(K≈0.45 至 0.50) 。
空气弯曲与底部弯曲的应力分布
- 空弯:三点加载,冲头插入,低碳钢K=0.30-0.38,铝0.33-0.40。
- 打底:材料符合模具半径;所需力为空气弯曲力的2~3倍, K=0.45~0.50。
- 精印:中性轴的中心约为K ≈ 0.50。
- 风险:在 CAD 软件中使用错误的弯曲方法并在车间实际执行可能会导致法兰系统系统性太长或太短。
V 形开口比和吨位影响
对于空气弯曲金属板与底部弯曲工具,V 形开口控制 K 稳定性:
- V=6T→K≈0.35,高吨位,高回弹。
- V=8T→K≈0.38,平衡开口弯,适用于5052-H32和SPCC。
- V=10T→K≈0.40,吨位低,径向拉力大。
- 压力基数增加2-3倍吨位,K向上移动0.07-0.12。
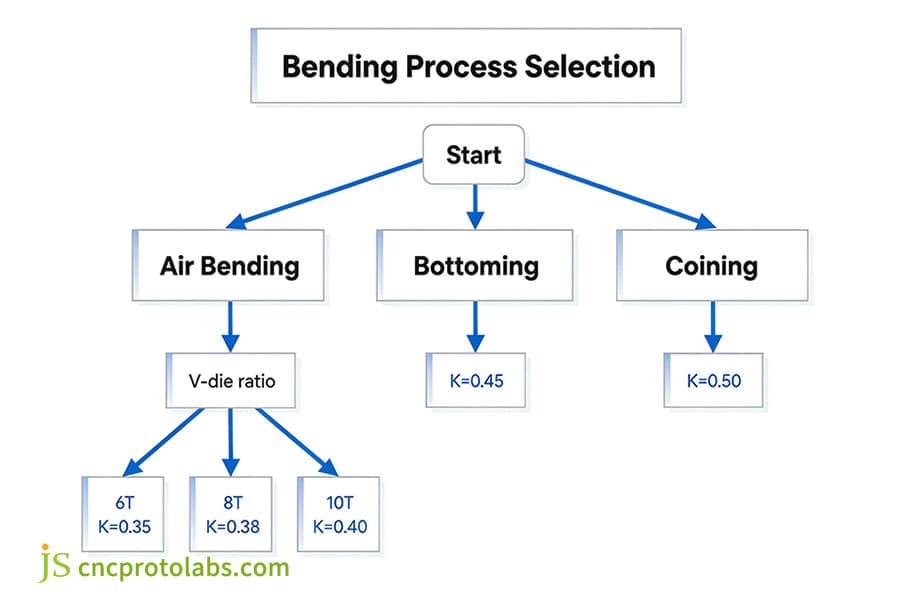
图 2:弯曲工艺选择流程图,显示空气弯曲、打底、压印和 K 值。
为什么弯曲不锈钢金属板与弯曲铝板需要不同的余量?
弯曲膨胀主要受材料延展性和应变硬化的影响。不锈钢板材的弯曲具有40% 的伸长率和大回弹(3° 至 5°),需要高 K 系数(K≈ 0.42 至 0.48)。尽管如此,弯曲延展性较低的铝板(例如5052-H32)会导致中性轴进一步向内移动(K≈0.35 至0.40)。
不锈钢与铝的延展性和回弹率
- 5052-H32铝: 2.0mm,抗拉强度≥210MPa,伸长率≈12%,回弹0~1°,K=0.36~0.38。
- 304不锈钢: 2.0mm,抗拉强度≥515MPa,伸长率≈40%,回弹3~5°,K=0.44~0.45。
- 共同风险:单个 K 系数可能会高估铝法兰长度并低估不锈钢回弹。
冷轧板晶粒方向冲击
弯曲方向对冷轧板晶粒 K 系数的影响非常显着,必须加以考虑。
- 横向弯曲:塑性变形均匀,K≈0.38,无裂纹。
- 纵向弯曲:有阻力,但可能发生开裂,K降至0.33,需补偿0.15~0.35mm。
- 例: 1.5mm的SPCC在弯曲半径(R/T)小于1.2的纵向弯曲时会破裂,但在弯曲半径(R/T)为1.0的横向弯曲时不会破裂。
90° 空气弯曲快速参考表
|
材质 |
厚度(毫米) |
V 形开口 |
R(毫米) |
K 因子 |
90° BA |
回弹 |
|---|---|---|---|---|---|---|
|
5052-H32 |
1.5 |
12(8吨) |
1.6 |
0.38 |
3.41毫米 |
0–1° |
|
6061-T6 |
2.0 |
16(8T) |
2.5 |
0.36 |
5.06毫米 |
1–2° |
|
SPCC |
2.0 |
16(8T) |
2.0 |
0.40 |
4.40毫米 |
1–2° |
|
304 2B |
2.0 |
16(8T) |
2.0 |
0.45 |
4.55毫米 |
3–5° |
|
1018 CR |
2.0 |
16(8吨) |
2.0 |
0.41 |
4.52毫米 |
1–3° |
数据来源: ASTM E8/E8M-22 – 板材合金的拉伸伸长率测试
对于相同的8T开口,不锈钢的K值比铝合金高0.07-0.10。
工程案例研究:304 不锈钢控制面板
1.5毫米304不锈钢外壳,四个90°法兰,公差±0.15毫米。
- 问题:当使用 K 系数为 0.38 的铝时,法兰过长 0.42 毫米,导致孔位置发生干涉。
- 修正:将K 系数切换为 0.44 ,并将弯曲线定向为垂直于轧制方向。
- 结果:尺寸稳定在±0.08毫米以内。
需要从合金选择到折弯机设置的更快路径吗?联系方式JS精密工程师对您的不锈钢或铝弯管图纸进行免费的 DFM 审查。
钣金折弯计算标准如何与工厂公差保持一致?
行业标准需要彻底的边界检查。根据 ANSI/ASME Y14.5 和 ISO 2768-m 标准,精确弯曲必须满足 ±0.1 mm 线性公差。然而,纯粹基于理论模型进行板材弯曲计算,不考虑大吨位,会导致板材变薄,经验弯曲扣除计算器将需要超越理论公式。
大规格弯曲力偏差
钢材弯曲力计算器在大规格板材弯曲中会出现偏差,从而引入非线性误差:
- 薄轧:当板厚超过6毫米时,欠载导致局部减薄5%~8%。
- 理论偏差:当K=0.50时,公式高估了扁平长度;对于8 毫米的板材,偏差超过 0.5 毫米,测得的减薄程度达到5-8%。
- 实测: 8mm S355,R=12mm,V=64mm空弯,K=0.46,减薄6%,BD与理论BA相比应修正-0.62mm。
实用的展开工作流程
- 根据ASTM A480 获得材料厚度 T,其值为 ±0.05 mm。
- 选择工艺并记录V形开口比: 6T–10T。
- 加载验证后的K因子;将 Creo 转换为 Y 因子。
- 计算每个弯曲的 BA 和 BD。
- 当 T>6 mm 时,使用包含 5-8% 稀疏因子的经验减法图。
- CMM检定确认±0.1mm以内后放出测试样品。
常见问题解答
Q1: 如何计算 90 度空气弯曲的弯曲余量与弯曲扣除?
对于 90 度弯曲,弯曲余量 (BA) 给出沿中性轴的平面长度,即 BA=(π/ 2) X(R+KXT)。然后,折弯扣除 (BD) 再次将从板材上去除的材料估计为 BD = 2 X OSSB - BA,其中外部后退 (OSSB) = R + T。CAD 软件通常使用 BA 来创建 3D 模型,而车间操作员更喜欢 BD 直接测量和验证剪切工件的切割长度。
Q2:CAD展开时工程师什么时候应该选择K因子和Y因子?
这实际上是 CAD 架构的问题。在使用 SolidWorks、Autodesk Inventor 或 CATIA 时,工程师通常会使用 K 系数,因为所有这些系统的计算引擎都将 K 视为深度比例 (t/T)。但是,Y 因子是 PTC Creo (Pro/ENGINEER) 的原生计算标准,因为它直接衡量中性轴圆弧比。但是,当公式通过 Y = K Xπ/2 转换时,两种平面布局看起来相似。
Q3:为什么折弯铝板和不锈钢板的折弯余量不同?
提高材料屈服强度和应变硬化指数是造成差异的原因。弯曲具有较强拉力和回弹能力(高达5°)的304不锈钢将保持较高的K系数(K≈0.45)。但是,5052-H32 铝在强度增加很少的情况下更快开始屈服,将使中性线向内移动得更深(K≈0.38)。如果使用相同的余量值,铝法兰会变长,而不锈钢件会弯曲不足。
Q4:空气弯曲过程中,钣金晶粒方向如何影响 K 系数?
冷轧板具有平行于轧制方向的拉伸晶粒结构。沿晶粒弯曲会产生最大的抗裂性,并且塑性变形几乎均匀,因此 K 因子仍然是可预测的 (K≈0.38),而沿晶粒弯曲会降低变形抗力,但会增加破裂概率,因为这会将中性轴 (K≈0.33) 推向内半径,并将扁坯长度更改为约 ±0.35 mm。
Q5:您可以放心地假设精密钣金的 K 系数始终为 0.33 吗?
如果以小半径空气弯曲软板,则仅将K=0.33视为常数是合理的。然而,一旦切换到打底( K → 0.50 )或形成冲头半径高于 2×T 的高强度合金, K 系数可能会升至 0.45。您应该知道,在不同的任务中依赖一个固定的 0.33 值会导致严重的错误,因此必须进行经验测试弯曲以获得准确的公差。
概括
K 系数、弯曲余量和 Y 系数等因素构成了控制展开零件钣金开发的主要顺序:CAD 设计值必须与车间工艺(空气弯曲/压制)和材料特性密切匹配。这里的主要目的是获得最准确的计算并进行实际的弯曲实验,不仅降低原型制作成本,而且保证装配公差±0.1mm。
为了确保精密制造项目的装配精度,设计团队可以比较 JS Precision 的定制钣金弯曲能力或下载我们的工程参考表。对于需要紧密形状配合对准的苛刻设计,请检查经过验证的精度钣金弯曲公差请联系 JS Precision,并咨询我们的技术专家以获得直接的 DFM 钣金反馈。


