 Français




Dans pliage de tôle , le facteur K est un rapport sans dimension (t/T) qui représente le déplacement de l'axe neutre en flexion. La tolérance de pliage (BA) est la longueur d'arc mesurée du pli dans la partie aplatie. Le facteur Y est un facteur mathématique qui modifie le facteur K (Y=K xπ/2) pour le déroulement de la CAO. Obtenir un facteur précis vous donnera la disposition à plat correcte à ± 0,1 mm près.
Résumé des réponses de base
Utilisez le facteur K dans la CAO à usage général (SolidWorks, Inventor, CATIA) et le facteur Y dans PTC Creo, car Y = K × π/2 maintient le rapport de l'axe neutre identique sur toutes les plates-formes. Dans l'atelier, contrôlez le flan avec la perte de pliage (BA = A·π/180·(R+K·T)) pour le calcul de la longueur à plat et la déduction du pliage (BD = 2·OSSB − BA) pour la vérification des pièces cisaillées.
Verrouillez le facteur K au stade de la conception et réglez-le uniquement par déduction des courbures sur site ; avec le bon facteur, la disposition à plat reste à ±0,1 mm , tandis qu'un facteur confus entraîne une erreur cumulée au-delà de ±0,5 mm sur plusieurs courbures.
|
Paramètre de base |
Définition et formule mathématiques |
Gamme d'ingénierie typique |
Scénario et fonction de l'application principale |
|---|---|---|---|
|
Facteur K |
K = t/T (Distance de la surface intérieure à l'axe neutre / Épaisseur de la tôle) |
0,30 – 0,50 (généralement 0,33 – 0,38 pour le pliage à l’air) |
Configuration globale des paramètres de tôlerie en CAO et conversion générale du développement des ébauches |
|
Allocation de pliage (BA) |
BA = A × (π / 180) × (R + K × T) |
Varie en fonction de l'épaisseur, de l'angle de pliage A et du rayon intérieur R |
Calcul direct de la longueur du flan plat pour les zones de coins courbés |
|
Facteur Y |
Y = K × π / 2 |
0,47 – 0,78 (généralement 0,50 – 0,60) |
Calcul de développement d'axe neutre de haute précision dans les systèmes PTC Creo (Pro/E) |
|
Déduction pour courbure (BD) |
BD = 2 × OSSB-BA |
Déterminé par la mesure réelle de l'ouverture en V de la matrice et du retour élastique du matériau |
Découpe inversée et dimensionnement de flans pour les opérations sur site des cisailles et des presses plieuses CNC |
Source de données : les valeurs typiques du facteur K et de la tolérance au pli font référence au OIN 2768-1:1989 norme (tolérance générale, classe m); la formule de conversion du facteur Y est dérivée des spécifications du solveur du noyau PTC Creo.
En quoi le facteur K, la perte de pliage et le facteur Y diffèrent-ils dans le pliage de la tôle ?
Le facteur K localise simplement l’axe neutre et n’a donc aucune dimension. La tolérance au pli calcule la longueur réelle du matériau consommé par le pli, exprimée en millimètres. Le facteur Y corrèle la relation basée sur une flexion à 90 degrés dans un moteur de CAO particulier. Si ces trois facteurs sont confondus, la mise à plat sera incorrecte et les courbures pourront se former dans la mauvaise direction, produisant des erreurs allant jusqu'à ±0,5 mm dans la pièce finie.
Nature mathématique et unités : facteur k par rapport à la tolérance de pliage
La différence entre le facteur K et la tolérance au pli commence par le contraste entre un rapport sans dimension et une sortie de longueur linéaire.
- Définition : K = t / T, où t est la distance entre l'axe neutre et la surface intérieure (mm), et T est l'épaisseur de la plaque (mm). Pour le pliage à l'air de l'acier à faible teneur en carbone, K = 0,33 à 0,38, et pour le pliage, il peut atteindre 0,45 à 0,50.
- Formule : BA = A × (π/180) × (R + K × T) ; 90° se simplifie en BA = (π/2) × (R + K × T).
- Exemple : Pour de l'aluminium 5052-H32 de 1,5 mm, R=1,5 mm, K=0,38, BA=3,25 mm, Y=0,597.
- Erreur : lorsque la pression inférieure K=0,50 est mal utilisée, BA monte à 3,53 mm, erreur de pliage unique +0,28 mm, quatre pliages cumulés >1,1 mm.
Clarifier l'essence mathématique du facteur k par rapport à la tolérance au pli est une condition préalable à l'évaluation de l'exactitude du calcul de flexion pour tôle vs calculateur de déduction de flexion .
Tolérance de courbure par rapport au facteur y dans les noyaux de dépliage CAO
La tolérance de courbure et le facteur Y sont cruciaux dans la conception multiplateforme.
- Différences : SolidWorks/Inventor/CATIA enregistre le facteur K ; alors que PTC Creo enregistre initialement le facteur Y.
- Conversion : Y = K × π/2. Si K=0,38, alors Y=0,597, et les résultats du BA 90° sont identiques quelle que soit la plateforme.
- Remarque : Mesurer le facteur Y directement en atelier sans référencer au préalable le facteur K revient à appliquer la correction deux fois.
Matrice de comparaison des variables de dépliage
|
Variable |
Nature et unité mathématiques |
Sensibilité au contact de la matrice |
Préférence CAO grand public |
|---|---|---|---|
|
Facteur K |
Rapport adimensionnel t/T, 0,30–0,50 |
Moyen; se déplace en mode air/fond/pièce de monnaie |
Paramètres globaux SolidWorks, Inventor, CATIA |
|
Allocation de courbure |
Longueur de l'arc linéaire en mm par angle de courbure |
Haut; intègre R, angle, retour élastique |
Tous les modules de dépliage 3D, vérification 2D |
|
Facteur Y |
Sans dimension Y=K×π/2, 0,47-0,78 |
Moyen; conversion dépendante du solveur |
PTC Creo/Pro‑ENGINEER natif |
|
Théorie de la non-compensation |
T/T fixe=0,50, longueur uniquement |
Réglage zéro ; ignore l'ouverture en V |
Disposition manuelle 2D héritée |
Source de données : Base de données JS Precision Unfolding (2026) – Ensemble de mesures de flexion à l'air de 1 200 lots ; ISO 2768‑1:1989 tolérances générales, tailles linéaires de classe m 0,5–3 mm à ±0,1 mm, 3–6 mm à ±0,1 mm, angulaire ±0,5° pour géométrie nominale non pliée.
À retenir : les facteurs K et Y décrivent le même axe neutre dans différents dialectes de CAO, tandis que la tolérance au pliage et la déduction pour pliage sont les longueurs en atelier que vous coupez et vérifiez réellement : ne mélangez jamais les ratios de conception avec les déductions sur site .
Vous voulez éviter les retouches causées par des erreurs de calcul récurrentes ? Téléchargez JS Precision Guide de référence du facteur K et de la tolérance de courbure de la tôle maintenant.
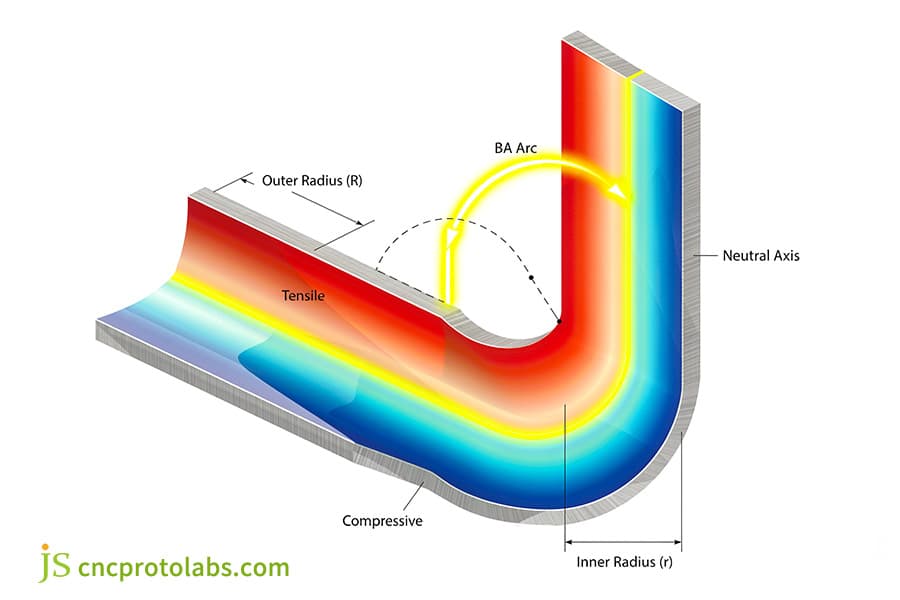
Figure 1 : Diagramme 3D du pliage de la tôle montrant l'axe de traction, de compression, neutre et l'arc BA.
Comment la tôle de pliage à l'air par rapport aux outils de pliage par le bas décale-t-elle l'axe neutre ?
La sélection des méthodes de pliage de la tôle régit la migration de l'axe neutre. Dans le pliage de la tôle à l'air, la tôle entre en contact uniquement avec la pointe du poinçon et les épaulements de la matrice, entraînant l'axe neutre vers l'intérieur (K≈ 0,30 à 0,38) . À l’inverse, l’outillage de pliage inférieur force la conformité totale de la cavité de la matrice sous un tonnage élevé, comprimant la section transversale et poussant l’axe neutre vers l’extérieur (K≈ 0,45 à 0,50) .
Répartition des contraintes dans la flexion à l'air par rapport à la flexion par le bas
- Pliage à vide : chargement en trois points, insertion de poinçon, acier à faible teneur en carbone K=0,30–0,38, aluminium 0,33–0,40.
- Bottoming : Le matériau est conforme au rayon de la matrice ; la force requise est 2 à 3 fois celle de la flexion de l'air et K = 0,45 à 0,50.
- Frappe : L'axe neutre est centré à environ K ≈ 0,50.
- Risque : utiliser une mauvaise méthode de pliage dans le logiciel de CAO et le réaliser en atelier peut rendre le système de brides systématiquement trop long ou trop court.
Rapport d'ouverture en V et impact sur le tonnage
Pour le pliage de la tôle à l'air par rapport à l'outillage de pliage par le bas, contrôle d'ouverture en V Stabilité K :
- V=6T → K≈0,35, tonnage élevé, rebond élevé.
- V=8T → K≈0,38, courbure ouverte équilibrée, applicable au 5052-H32 et SPCC.
- V=10T → K≈0,40, faible tonnage, plus de tension radiale.
- La base de pression augmente de 2 à 3 fois le tonnage et K augmente de 0,07 à 0,12.
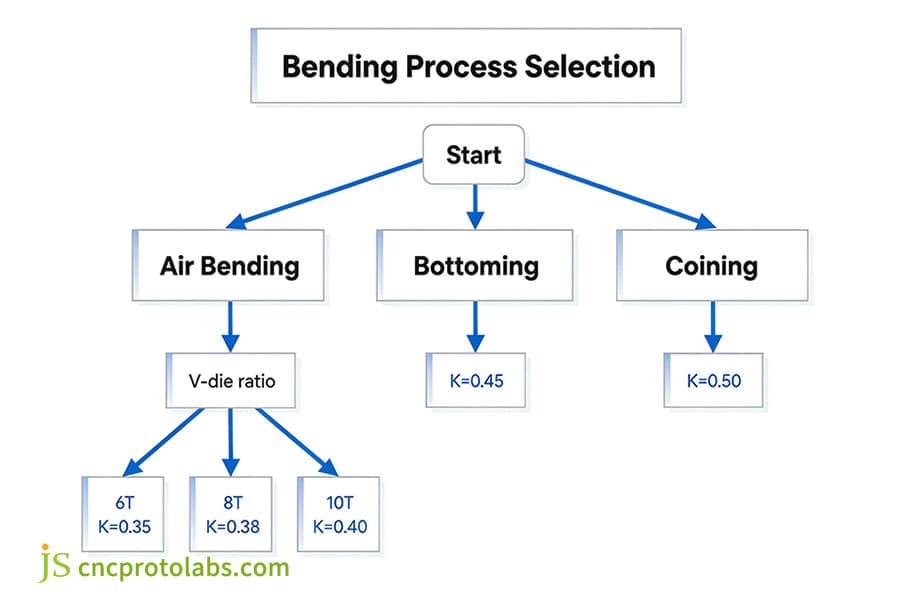
Figure 2 : Organigramme de sélection du processus de pliage montrant les valeurs de pliage à l'air, de fondage, de frappe et K.
Pourquoi le pliage de tôles en acier inoxydable et le pliage de tôles d'aluminium nécessitent-ils des tolérances différentes ?
L'expansion en courbure est principalement influencée par la ductilité du matériau et l'écrouissage. Le pliage de tôles en acier inoxydable, avec un taux d'allongement de 40 % et un retour élastique important (3° à 5°), nécessite un facteur K élevé (K≈ 0,42 à 0,48). Toujours, pliage d'une tôle d'aluminium (par exemple 5052-H32) avec une ductilité plus faible entraîne un déplacement de l'axe neutre plus vers l'intérieur (K≈ 0,35 à 0,40).
Ductilité et retour élastique de l'acier inoxydable par rapport à l'aluminium
- Aluminium 5052-H32 : 2,0 mm, résistance à la traction ≥210 MPa, allongement ≈12 %, retour élastique 0–1°, K=0,36–0,38.
- Acier inoxydable 304 : 2,0 mm, résistance à la traction ≥515 MPa, allongement ≈40 %, retour élastique 3–5°, K=0,44–0,45.
- Risque partagé : un seul facteur K peut surestimer la longueur de la bride en aluminium et sous-estimer le retour élastique en acier inoxydable.
Impact de la direction du grain des tôles laminées à froid
L' impact de la direction de pliage sur le facteur K à travers le grain de la tôle laminée à froid est significatif et doit être pris en compte.
- Flexion latérale : Déformation plastique uniforme, K≈0,38, pas de fissures.
- Flexion longitudinale : offre une résistance mais des fissures peuvent survenir, K tombe à 0,33, une compensation de 0,15 à 0,35 mm est nécessaire.
- Exemple : Un SPCC de 1,5 mm sera fissuré lorsqu'il est plié longitudinalement avec un rayon de courbure (R/T) inférieur à 1,2 , mais ne se fissurera pas lorsqu'il est plié transversalement avec un rayon de courbure (R/T) de 1,0.
Tableau de référence rapide pour le pliage à l'air à 90°
|
Matériel |
T (mm) |
Ouverture en V |
R (mm) |
Facteur K |
90°BA |
Retour élastique |
|---|---|---|---|---|---|---|
|
5052‑H32 |
1,5 |
12 (8T) |
1.6 |
0,38 |
3,41 mm |
0–1° |
|
6061‑T6 |
2.0 |
16 (8T) |
2.5 |
0,36 |
5,06 millimètres |
1-2° |
|
SPCC |
2.0 |
16 (8T) |
2.0 |
0,40 |
4,40 mm |
1-2° |
|
304 2B |
2.0 |
16 (8T) |
2.0 |
0,45 |
4,55 mm |
3-5° |
|
1018 RC |
2.0 |
16 (8T) |
2.0 |
0,41 |
4,52 mm |
1–3° |
Source de données : ASTM E8/E8M‑22 – essais d'allongement en traction pour les tôles d'alliages
Pour la même ouverture 8T, la valeur K de l'acier inoxydable est de 0,07 à 0,10 supérieure à celle de l'alliage d'aluminium.
Étude de cas d'ingénierie : panneau de commande en acier inoxydable 304
Boîtier en acier inoxydable 304 de 1,5 mm, quatre brides à 90°, tolérance ±0,15 mm.
- Problème : lors de l'utilisation d'un facteur K en aluminium de 0,38, la bride est trop longue de 0,42 mm, ce qui provoque une interférence avec la position des trous.
- Correction : Passez à un facteur K de 0,44 et orientez la ligne de pliage perpendiculairement au sens de roulement.
- Résultat : Dimensions stabilisées à ±0,08 mm.
Besoin d'un chemin plus rapide depuis la sélection de l'alliage jusqu'à la configuration de la presse plieuse ? Contactez un Précision JS ingénieur pour un examen DFM gratuit de vos dessins de pliage en acier inoxydable ou en aluminium.
Comment les normes de calcul de pliage des tôles s’alignent-elles sur les tolérances d’usine ?
Les normes industrielles exigent une vérification approfondie des limites. Conformément aux normes ANSI/ASME Y14.5 et ISO 2768-m, les courbures précises doivent respecter des tolérances linéaires de ±0,1 mm. Cependant, l'utilisation d'un calcul de pliage de tôle basé uniquement sur des modèles théoriques, sans prendre en compte le tonnage lourd , entraînera un amincissement et un calculateur empirique de déduction de pliage devra surpasser les formules théoriques.
Déviation de force de flexion de gros calibre
Des écarts dans le calculateur de force de flexion de l'acier se produisent dans le pliage de plaques de gros calibre, ce qui introduit des erreurs non linéaires :
- Laminage mince : lorsque l'épaisseur de la plaque dépasse plus de 6 mm, une sous-charge provoque un amincissement local de 5 à 8 %.
- Ecart théorique : Avec K = 0,50, la formule surestime la longueur à plat ; pour une plaque de 8 mm, l'écart dépasse 0,5 mm et l'amincissement mesuré atteint 5 à 8 %.
- Mesure réelle : 8 mm S355, R=12 mm, V=64 mm coude vide, K=0,46, 6% d'amincissement et BD doit être corrigé de −0,62 mm par rapport au BA théorique.
Flux de travail de dépliage pratique
- Obtenez l'épaisseur du matériau T, qui est de ±0,05 mm selon ASTM A480.
- Sélectionnez le processus et enregistrez le rapport d’ouverture V : 6T-10T.
- Chargez le facteur K vérifié ; convertir Creo en facteur Y.
- Calculez BA et BD pour chaque virage.
- Lorsque T>6 mm, utilisez un tableau de soustraction empirique contenant un facteur d'amincissement de 5 à 8 %.
- Relâchez l'échantillon de test après que la vérification par CMM ait confirmé qu'il se situe à ± 0,1 mm .
FAQ
Q1 : Comment calculez-vous la tolérance de pliage par rapport à la déduction de pliage pour un pliage à l'air à 90 degrés ?
Pour un pliage à 90 degrés, la tolérance de pliage (BA) donne la longueur à plat le long de l'axe neutre comme BA=(π/ 2) X(R+KXT) . La déduction de pliage (BD) estime ensuite à nouveau le matériau retiré du stock plat comme BD = 2 X OSSB - BA où le retrait extérieur (OSSB) = R + T. Les logiciels de CAO utilisent généralement BA pour créer le modèle 3D tandis que les opérateurs d'atelier préfèrent BD pour mesurer et vérifier directement la longueur de coupe des pièces cisaillées.
Q2 : Quand les ingénieurs doivent-ils choisir le facteur K ou le facteur Y dans le développement de la CAO ?
C'est vraiment une question d'architecture CAO. L'utilisation du facteur K par l'ingénieur est la norme lors de l'utilisation de SolidWorks, Autodesk Inventor ou CATIA puisque les moteurs de calcul de tous ces systèmes font référence à K en proportion de la profondeur (t/T). Mais le facteur Y est la norme de calcul native de PTC Creo (Pro/ENGINEER), car il pèse directement le rapport de l'arc de l'axe neutre. Mais les deux mises en page plates se ressembleront lorsque les formules seront converties via Y = K Xπ/2 .
Q3 : Pourquoi la tolérance de pliage diffère-t-elle entre le pliage de la tôle d'aluminium et l'acier inoxydable ?
Augmenter les limites d'élasticité des matériaux et les exposants d'écrouissage expliquent la différence. Le pliage de l'acier inoxydable 304 qui est résistant en tension et en retour élastique (jusqu'à 5°) maintiendra le facteur K plus élevé ( K≈0,45 ). Mais l'aluminium 5052-H32, qui commence à céder plus tôt avec très peu d'augmentation de résistance, déplacera la ligne neutre beaucoup plus profondément à l'intérieur ( K≈0,38 ). Si vous utilisez la même valeur pour la tolérance, les brides en aluminium s'allongeront tandis que les pièces en acier inoxydable se plieront sous-estimées.
Q4 : Comment la direction du grain de la tôle affecte-t-elle le facteur K lors du pliage à l'air ?
Les tôles laminées à froid ont une structure de grain étirée parallèle au sens de laminage. Le pliage dans le sens du grain entraîne une résistance maximale à la fissuration et la déformation plastique est presque uniforme, de sorte que le facteur K reste prévisible ( K≈ 0,38 ), tandis que le pliage le long du grain réduit la résistance à la déformation mais augmente la probabilité de fissuration en raison de cela, rapprochant l'axe neutre ( K≈ 0,33 ) du rayon intérieur et modifiant la longueur de l'ébauche plate jusqu'à environ ± 0,35 mm.
Q5 : Pouvez-vous supposer en toute sécurité que le facteur K est toujours de 0,33 pour la tôle de précision ?
Considérer seulement K = 0,33 comme constante est justifié si vous pliez à l'air une feuille souple selon un petit rayon. Cependant, une fois que vous passez au fond ( K → 0,50 ) ou formez des alliages à haute résistance avec des rayons de poinçonnage supérieurs à 2 × T, le facteur K peut atteindre 0,45. Vous devez savoir que le fait de s'appuyer sur une valeur fixe de 0,33 pour les différentes tâches entraîne de graves erreurs. Des tests de flexion empiriques doivent donc être effectués pour un tolérancement précis.
Résumé
Des facteurs tels que le facteur K, la tolérance au pliage et le facteur Y constituent la séquence principale de contrôle du développement de la tôle pour les pièces dépliées : les valeurs de conception CAO doivent être étroitement adaptées aux processus d'atelier (pliage/pressage à l'air) et aux propriétés des matériaux. L'objectif principal ici est d'obtenir les calculs les plus précis et d'effectuer de véritables expériences de pliage qui non seulement réduisent les coûts de prototypage, mais garantissent également des tolérances d'assemblage de ± 0,1 mm.
Pour garantir la précision de l'assemblage dans les projets de fabrication de précision , les équipes de conception peuvent comparer capacités de pliage de tôle sur mesure chez JS Precision ou téléchargez nos tableaux de référence d’ingénierie. Pour les conceptions exigeantes nécessitant un alignement serré, examinez la précision vérifiée tolérances de pliage de la tôle chez JS Precision et consultez nos spécialistes techniques pour obtenir des commentaires directs sur la tôle DFM.

Clause de non-responsabilité
Le contenu de cette page est uniquement à titre informatif. Pour Services de précision JS , il n'y a aucune représentation ou garantie, expresse ou implicite, quant à l'exactitude, l'exhaustivité ou la validité des informations. Il est de la responsabilité de l'acheteur d'identifier les exigences techniques spécifiques et demander un devis formel de pièces . Veuillez nous contacter pour plus d'informations.
Ressource

