 Português (Brasil)




Em dobra de chapa metálica , O fator K é uma relação adimensional (t/T) que representa o deslocamento do eixo neutro na flexão. A margem de dobra (BA) é o comprimento medido do arco da dobra na peça planificada. O fator Y é um fator matemático que modifica o fator K (Y = K xπ/2) para desdobramento CAD. Obter o fator preciso fornecerá o layout plano correto dentro de ±0,1 mm.
Resumo da resposta principal
Use o fator K em CAD de uso geral (SolidWorks, Inventor, CATIA) e o fator Y dentro do PTC Creo, porque Y = K × π/2 mantém a proporção do eixo neutro idêntica em todas as plataformas. No chão de fábrica, controle a peça bruta com tolerância de dobra (BA = A·π/180·(R+K·T)) para cálculo de comprimento plano e dedução de dobra (BD = 2·OSSB − BA) para verificação de peça cisalhada.
Bloqueie o fator K na fase de projeto e ajuste apenas através da dedução de dobras no local; com o fator certo, o layout plano se mantém dentro de ±0,1 mm , enquanto um fator confuso leva ao erro cumulativo além de ±0,5 mm em múltiplas dobras.
|
Parâmetro principal |
Definição e fórmula matemática |
Faixa típica de engenharia |
Cenário e função do aplicativo principal |
|---|---|---|---|
|
Fator K |
K = t/T (Distância da superfície interna ao eixo neutro / Espessura da chapa) |
0,30 – 0,50 (normalmente 0,33 – 0,38 para flexão de ar) |
Configuração global de parâmetros de chapa metálica em CAD e conversão geral de desenvolvimento de blanks |
|
Tolerância de curvatura (BA) |
BA = A × (π / 180) × (R + K × T) |
Varia com a espessura, ângulo de curvatura A e raio interno R |
Cálculo direto do comprimento da peça bruta plana para áreas de canto dobrado |
|
Fator Y |
Y = K × π / 2 |
0,47 – 0,78 (normalmente 0,50 – 0,60) |
Cálculo de desenvolvimento de eixo neutro de alta precisão em sistemas PTC Creo (Pro/E) |
|
Dedução de curvatura (BD) |
BD = 2 × OSSB - BA |
Determinado pela medição real da abertura em V da matriz e retorno elástico do material |
Corte reverso e dimensionamento de peças brutas para máquinas de corte e dobradeiras CNC para operações no local |
Fonte de dados: Valores típicos de fator K e tolerância de dobra fazem referência ao ISO 2768-1:1989 padrão (tolerância geral, classe m); a fórmula de conversão do fator Y é derivada das especificações do solucionador de kernel PTC Creo.
Como o fator K, a margem de dobra e o fator Y diferem na dobra de chapas metálicas?
O fator K simplesmente localiza o eixo neutro e por isso não possui dimensões. A margem de dobra calcula o comprimento real do material consumido pela dobra, expresso em milímetros. O fator Y correlaciona a relação com base na dobra em 90 graus em um mecanismo CAD específico. Se estes três fatores forem confundidos, o padrão plano ficará incorreto e as dobras poderão se formar na direção errada, produzindo erros de até ±0,5 mm na peça acabada.
Natureza matemática e unidades: fator k vs tolerância de curvatura
A diferença entre o fator k e a tolerância de dobra começa com o contraste entre uma relação adimensional e uma saída de comprimento linear.
- Definição: K = t / T, onde t é a distância entre a linha neutra e a superfície interna (mm) e T é a espessura da placa (mm). Para flexão ao ar de aço com baixo teor de carbono, K = 0,33–0,38, e para assentamento, pode atingir 0,45–0,50.
- Fórmula: BA = A × (π/180) × (R + K × T) ; 90° simplifica para BA = (π/2) × (R + K × T).
- Exemplo: Para alumínio 5052-H32 de 1,5 mm, R=1,5 mm, K=0,38, BA=3,25 mm, Y=0,597.
- Erro: Quando a pressão inferior K=0,50 é mal utilizada, BA sobe para 3,53 mm, erro de dobra única +0,28 mm, quatro curvas cumulativas >1,1 mm.
Esclarecer a essência matemática do fator k versus tolerância de dobra é um pré-requisito para avaliar a precisão do cálculo de flexão para chapa metálica vs calculadora de dedução de flexão .
Tolerância de curvatura versus fator y em kernels de desdobramento de CAD
A tolerância de curvatura versus o fator y são cruciais no design de plataforma cruzada.
- Diferenças: SolidWorks/Inventor/CATIA salva o fator K; enquanto o PTC Creo inicialmente salva o fator Y.
- Conversão: Y = K × π/2. Se K=0,38, então Y=0,597, e os resultados do BA 90° são idênticos independentemente da plataforma.
- Nota: Medir o fator Y diretamente no workshop sem primeiro fazer referência ao fator K é como aplicar a correção duas vezes.
Matriz de Comparação de Variáveis de Desdobramento
|
Variável |
Natureza e unidade matemática |
Morrer Sensibilidade de Contato |
Preferência CAD convencional |
|---|---|---|---|
|
Fator K |
Razão adimensional t/T, 0,30–0,50 |
Médio; muda com modo ar/fundo/moeda |
SolidWorks, Inventor, parâmetro global CATIA |
|
Permissão de curvatura |
Comprimento do arco linear em mm por ângulo de curvatura |
Alto; integra R, ângulo, retorno elástico |
Todos os módulos de desdobramento 3D, verificação 2D |
|
Fator Y |
Adimensional Y=K×π/2, 0,47–0,78 |
Médio; conversão dependente do solucionador |
PTC Creo / Pro‑ENGINEER nativo |
|
Teoria da Não Compensação |
Fixo t/T=0,50, somente comprimento |
Ajuste zero; ignora a abertura em V |
Layout manual 2D legado |
Fonte de dados: JS Precision Unfolding Database (2026) – conjunto de medição de dobra de ar de 1.200 lotes; ISO 2768‑1:1989 tolerâncias gerais, tamanhos lineares classe m 0,5–3 mm a ±0,1 mm, 3–6 mm a ±0,1 mm, angular ±0,5° para geometria nominal não dobrada.
Conclusão: o fator K e o fator Y descrevem o mesmo eixo neutro em diferentes dialetos CAD, enquanto a margem de dobra e a dedução de dobra são os comprimentos de chão de fábrica que você realmente corta e verifica – nunca misture proporções de estágio de projeto com deduções no local .
Quer evitar retrabalhos causados por erros de cálculo de desdobramento? Baixe JS Precision Guia de referência de fator K e tolerância de dobra de chapa metálica agora.
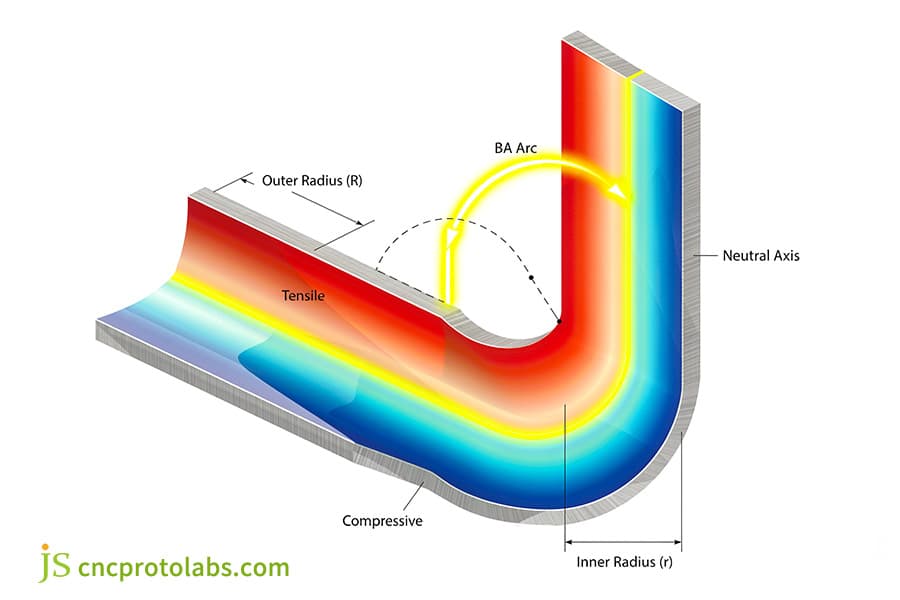
Figura 1: Diagrama 3D de flexão de chapa metálica mostrando tração, compressão, eixo neutro e arco BA.
Como as ferramentas de dobra de chapa metálica versus dobragem inferior deslocam o eixo neutro?
A seleção dos métodos de dobra de chapa metálica rege a migração do eixo neutro. Na dobra de chapa metálica a ar, a chapa entra em contato apenas com a ponta do punção e os ressaltos da matriz, direcionando o eixo neutro para dentro (K≈ 0,30 a 0,38) . Por outro lado, as ferramentas de dobra inferior forçam a conformidade total da cavidade da matriz sob alta tonelagem, comprimindo a seção transversal e empurrando o eixo neutro para fora (K≈ 0,45 a 0,50) .
Distribuição de tensão em flexão de ar versus flexão inferior
- Dobragem vazia: Carregamento em três pontos, inserção de punção, aço de baixo carbono K = 0,30–0,38, alumínio 0,33–0,40.
- Assentamento: O material está em conformidade com o raio da matriz; a força necessária é 2–3× a da flexão do ar e K = 0,45–0,50.
- Cunhagem: O eixo neutro está centrado em cerca de K ≈ 0,50.
- Risco: usar um método de dobra incorreto no software CAD e realizá-lo na oficina pode fazer com que o sistema de flanges fique sistematicamente muito longo ou muito curto.
Taxa de abertura V e impacto na tonelagem
Para dobra de chapa metálica a ar versus ferramentas de dobra inferior, controle de abertura em V Estabilidade K:
- V = 6T → K≈0,35, alta tonelagem, alto rebote.
- V = 8T → K≈0,38, curvatura aberta balanceada, aplicável a 5052-H32 e SPCC.
- V=10T → K≈0,40, baixa tonelagem, mais tensão radial.
- A base de pressão aumenta 2–3 vezes a tonelagem e K muda para cima em 0,07–0,12.
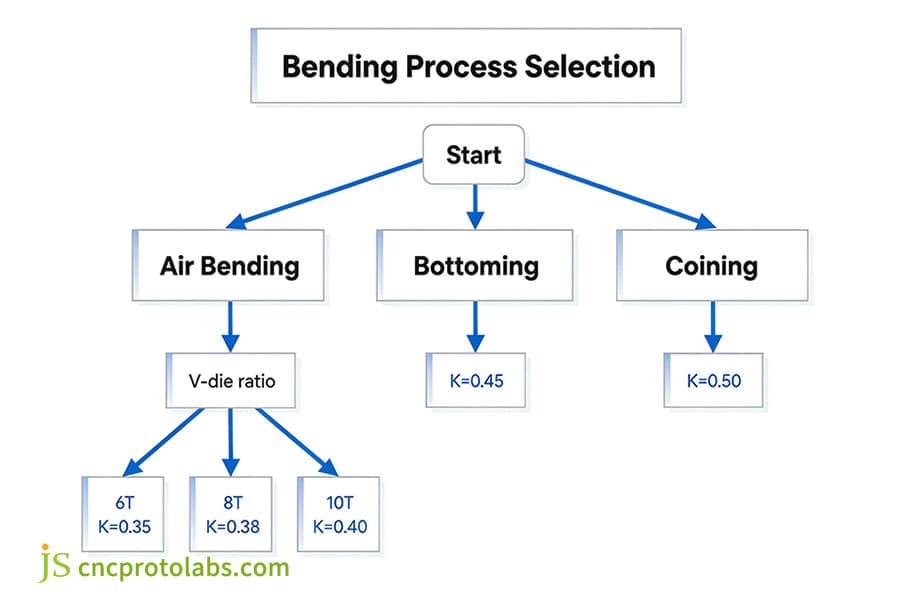
Figura 2: Fluxograma de seleção do processo de dobra mostrando valores de dobra a ar, assentamento, cunhagem e K.
Por que dobrar chapas de aço inoxidável e dobrar chapas de alumínio exigem tolerâncias diferentes?
A expansão da curvatura é influenciada principalmente pela ductilidade do material e pelo endurecimento por deformação. A dobra de chapas de aço inoxidável, com taxa de alongamento de 40% e grande retorno elástico (3° a 5°), exige um alto fator K (K≈ 0,42 a 0,48). Ainda, dobrando folha de alumínio (por exemplo, 5052-H32) com menor ductilidade resulta no deslocamento do eixo neutro mais para dentro (K≈ 0,35 a 0,40).
Ductilidade e retorno elástico do aço inoxidável versus alumínio
- Alumínio 5052-H32: 2,0 mm, resistência à tração ≥210 MPa, alongamento ≈12%, retorno elástico 0–1°, K=0,36–0,38.
- Aço inoxidável 304: 2,0 mm, resistência à tração ≥515 MPa, alongamento ≈40%, retorno elástico 3–5°, K=0,44–0,45.
- Risco compartilhado: um único fator K pode superestimar o comprimento do flange de alumínio e subestimar o retorno elástico do aço inoxidável.
Impacto na direção dos grãos da folha laminada a frio
O impacto da direção de flexão no fator K em grãos laminados a frio é significativo e deve ser considerado.
- Flexão lateral: Deformação plástica uniforme, K≈0,38, sem trincas.
- Flexão longitudinal: oferece resistência, mas pode ocorrer fissuração, K cai para 0,33, é necessária uma compensação de 0,15–0,35 mm.
- Exemplo: Um SPCC de 1,5 mm irá quebrar quando dobrado longitudinalmente com um raio de curvatura (R/T) menor que 1,2 , mas não irá quebrar quando dobrado transversalmente com um raio de curvatura (R/T) de 1,0.
Tabela de referência rápida de flexão de ar em 90°
|
Materiais |
T(mm) |
Abertura V |
R(mm) |
Fator K |
90° BA |
Primavera de volta |
|---|---|---|---|---|---|---|
|
5052-H32 |
1,5 |
12 (8T) |
1.6 |
0,38 |
3,41 mm |
0–1° |
|
6061-T6 |
2,0 |
16 (8T) |
2,5 |
0,36 |
5,06mm |
1–2° |
|
SPCC |
2,0 |
16 (8T) |
2,0 |
0,40 |
4,40mm |
1–2° |
|
304 2B |
2,0 |
16 (8T) |
2,0 |
0,45 |
4,55mm |
3–5° |
|
1018 CR |
2,0 |
16 (8T) |
2,0 |
0,41 |
4,52 mm |
1–3° |
Fonte de dados: ASTM E8/E8M-22 – testes de alongamento por tração para ligas de chapa
Para a mesma abertura 8T, o valor K do aço inoxidável é 0,07-0,10 maior que o da liga de alumínio.
Estudo de caso de engenharia: Painel de controle em aço inoxidável 304
Carcaça de aço inoxidável 304 de 1,5 mm, quatro flanges de 90°, tolerância ±0,15 mm.
- Problema: Ao usar um fator K de alumínio de 0,38, o flange fica 0,42 mm muito longo, causando interferência nas posições dos furos.
- Correção: Mude para um fator K de 0,44 e oriente a linha de dobra perpendicular à direção de laminação.
- Resultado: Dimensões estabilizadas em ±0,08 mm.
Precisa de um caminho mais rápido desde a seleção da liga até a configuração do freio de pressão? Contate um Precisão JS engenheiro para uma revisão gratuita do DFM de seus desenhos de curvatura de aço inoxidável ou alumínio.
Como os padrões de cálculo de dobra de chapa metálica se alinham com as tolerâncias de fábrica?
Os padrões da indústria exigem uma verificação completa dos limites. De acordo com os padrões ANSI/ASME Y14.5 e ISO 2768-m, dobras precisas devem atender a tolerâncias lineares de ±0,1 mm. No entanto, o uso do cálculo de flexão de chapas metálicas baseado puramente em modelos teóricos, sem considerar a tonelagem pesada , resultará em desbaste e uma calculadora empírica de dedução de flexão precisará superar as fórmulas teóricas.
Desvio de força de flexão de grande calibre
Os desvios da calculadora da força de flexão do aço ocorrem na flexão de placas de grande calibre, o que introduz erros não lineares:
- Laminação fina: Quando a espessura da placa excede mais de 6 mm, a subcarga causa desbaste local de 5–8%.
- Desvio teórico: Com K = 0,50, a fórmula superestima o comprimento plano; para uma placa de 8 mm o desvio excede 0,5 mm e o desbaste medido atinge 5–8%.
- Medição real: 8 mm S355, R = 12 mm, V = curva vazia de 64 mm , K = 0,46, desbaste de 6% e BD deve ser corrigido em -0,62 mm em comparação com BA teórico.
Fluxo de trabalho prático de desdobramento
- Obtenha a espessura do material T, que é ±0,05 mm de acordo com ASTM A480.
- Selecione o processo e registre a relação de abertura em V: 6T – 10T.
- Carregue o fator K verificado; converter Creo em fator Y.
- Calcule BA e BD para cada curva.
- Quando T>6 mm, use um gráfico de subtração empírica contendo um fator de desbaste de 5–8%.
- Libere a amostra de teste após a verificação da CMM confirmar que ela está dentro de ±0,1 mm .
Perguntas frequentes
Q1: Como você calcula a tolerância de dobra versus a dedução de dobra para dobra de ar de 90 graus?
Para uma dobra de 90 graus, a margem de dobra (BA) fornece o comprimento plano ao longo do eixo neutro como BA=(π/ 2) X(R+KXT) . A dedução de dobra (BD) estima novamente o material removido do material plano como BD = 2 X OSSB - BA onde recuo externo (OSSB) = R + T. O software CAD normalmente emprega BA para criar o modelo 3D, enquanto os operadores de chão de fábrica preferem BD para medir e verificar diretamente o comprimento dos cortes das peças cortadas.
Q2: Quando os engenheiros devem escolher o fator K versus o fator Y no desdobramento de CAD?
Esta é realmente uma questão de arquitetura CAD. O uso do fator K pelo engenheiro é a norma ao usar SolidWorks, Autodesk Inventor ou CATIA, uma vez que os mecanismos de cálculo de todos esses sistemas referem-se a K como uma proporção de profundidade (t/T). Porém, o fator Y é o padrão de cálculo nativo do PTC Creo (Pro/ENGINEER), porque pesa diretamente a relação do arco do eixo neutro. Porém, ambos os layouts planos parecerão semelhantes quando as fórmulas forem convertidas por meio de Y = K Xπ/2 .
Q3: Por que a margem de flexão difere entre dobrar chapas de alumínio e aço inoxidável?
O aumento da resistência ao escoamento do material e os expoentes do endurecimento por deformação são responsáveis pela diferença. Dobrar o aço inoxidável 304, que é forte em tensão e retorno elástico (até 5°), manterá o fator K mais alto ( K≈0,45 ). Porém, o alumínio 5052-H32, que começa a ceder mais cedo com muito pouco aumento na resistência, mudará a linha neutra muito mais profundamente para dentro ( K≈0,38 ). Se você usar o mesmo valor para a tolerância, os flanges de alumínio ficarão mais longos, enquanto as peças de aço inoxidável ficarão mal dobradas.
Q4: Como a direção dos grãos da chapa metálica afeta o fator K durante a dobra a ar?
As chapas laminadas a frio possuem uma estrutura de grão esticada paralela à direção de laminação. A flexão ao longo do grão resulta em resistência máxima à fissuração e à deformação plástica sendo quase uniforme, de modo que o fator K permanece previsível ( K≈ 0,38 ), enquanto a flexão ao longo do grão reduz a resistência à deformação, mas aumenta a probabilidade de fissuração por causa disso, empurrando o eixo neutro para mais perto ( K≈ 0,33 ) do raio interno e alterando o comprimento da peça plana em até aproximadamente ± 0,35 mm.
Q5: Você pode assumir com segurança que o fator K é sempre 0,33 para chapas metálicas de precisão?
Considerar apenas K = 0,33 como uma constante é justificado se você dobrar a ar uma folha macia em um raio pequeno. No entanto, uma vez que você muda para o assentamento ( K → 0,50 ) ou forma ligas de alta resistência com raios de punção acima de 2×T, o fator K pode subir para 0,45. Você deve saber que confiar em um valor fixo de 0,33 ao longo das diferentes tarefas causa erros graves, portanto, testes empíricos de flexão devem ser feitos para obter tolerâncias precisas.
Resumo
Fatores como fator K, tolerância de dobra e fator Y formam a sequência primária de controle do desenvolvimento de chapas metálicas para peças desdobradas: os valores do projeto CAD devem ser estreitamente combinados com os processos de oficina (dobra/prensagem a ar) e propriedades do material. O principal objetivo aqui é obter cálculos mais precisos e realizar experimentos de flexão reais que não apenas reduzam os custos de prototipagem, mas também garantam tolerâncias de montagem de ±0,1 mm.
Para garantir a precisão da montagem em projetos de fabricação de precisão , as equipes de projeto podem comparar recursos personalizados de dobra de chapa metálica na JS Precision ou baixe nossas tabelas de referência de engenharia. Para projetos exigentes que exigem alinhamento de ajuste preciso, revise a precisão verificada tolerâncias de flexão de chapa metálica na JS Precision e consulte nossos especialistas técnicos para obter feedback direto sobre chapas metálicas DFM.

Isenção de responsabilidade
O conteúdo desta página é apenas para fins informativos. Para Serviços de precisão JS , não há representações ou garantias, expressas ou implícitas, quanto à exatidão, integridade ou validade das informações. É responsabilidade do comprador identificar requisitos técnicos específicos e solicite uma cotação formal de peças . Entre em contato conosco para mais informações.
Recurso

