 Español




En doblado de chapa , El factor K es una relación adimensional (t/T) que representa el desplazamiento del eje neutro en la flexión. El margen de curvatura (BA) es la longitud de arco medida de la curvatura en la parte aplanada. El factor Y es un factor matemático que modifica el factor K (Y=K xπ/2) para el desarrollo CAD. Obtener el factor preciso le dará el diseño plano correcto dentro de ±0,1 mm.
Resumen de respuestas principales
Utilice el factor K en CAD de uso general (SolidWorks, Inventor, CATIA) y el factor Y dentro de PTC Creo, porque Y = K × π/2 mantiene la relación del eje neutro idéntica en todas las plataformas. En el taller, controle la pieza en bruto con margen de flexión (BA = A·π/180·(R+K·T)) para el cálculo de la longitud plana y la deducción de flexión (BD = 2·OSSB − BA) para la verificación de la pieza cortada.
Bloquee el factor K en la etapa de diseño y ajústelo únicamente mediante la deducción de curvatura en el sitio; con el factor correcto, el diseño plano se mantiene dentro de ±0,1 mm , mientras que un factor confuso genera un error acumulativo más allá de ±0,5 mm en múltiples curvaturas.
|
Parámetro central |
Definición matemática y fórmula |
Rango de ingeniería típico |
Escenario y función de la aplicación principal |
|---|---|---|---|
|
Factor K |
K = t/T (Distancia desde la superficie interior al eje neutro / Espesor de la lámina) |
0,30 – 0,50 (comúnmente 0,33 – 0,38 para doblado con aire) |
Configuración global de parámetros de chapa en CAD y conversión general de desarrollo de piezas en bruto |
|
Tolerancia de curvatura (BA) |
BA = A × (π / 180) × (R + K × T) |
Varía con el espesor, el ángulo de curvatura A y el radio interior R. |
Cálculo directo de la longitud del espacio en blanco plano para áreas de esquinas dobladas |
|
Factor Y |
Y = K × π / 2 |
0,47 – 0,78 (comúnmente 0,50 – 0,60) |
Cálculo de desarrollo de eje neutro de alta precisión en sistemas PTC Creo (Pro/E) |
|
Deducción de curvatura (BD) |
BD = 2 × OSSB - BA |
Determinado por la medición real de la apertura en V del troquel y el retorno elástico del material. |
Recorte inverso y dimensionamiento de espacios en blanco para máquinas cizallas y operaciones de prensa plegadora CNC en el sitio |
Fuente de datos: los valores típicos del factor K y del margen de flexión hacen referencia a la ISO 2768-1:1989 estándar (tolerancia general, clase m); La fórmula de conversión del factor Y se deriva de las especificaciones del solucionador del kernel de PTC Creo.
¿En qué se diferencian el factor K, el margen de flexión y el factor Y en el plegado de chapa?
El factor K simplemente localiza el eje neutro y por eso no tiene dimensiones. El margen de pliegue calcula la longitud real del material consumido por el pliegue, expresada en milímetros. El factor Y correlaciona la relación basada en la flexión a 90 grados en un motor CAD en particular. Si se confunden estos tres factores , el plano será incorrecto y los dobleces pueden formarse en la dirección incorrecta, produciendo errores de hasta ±0,5 mm en la pieza terminada.
Naturaleza matemática y unidades: factor k versus margen de flexión
La diferencia entre el factor k y el margen de flexión comienza con el contraste entre una relación adimensional y una salida de longitud lineal.
- Definición: K = t / T, donde t es la distancia entre el eje neutro y la superficie interior (mm), y T es el espesor de la placa (mm). Para el doblado al aire de acero con bajo contenido de carbono, K = 0,33–0,38, y para el doblado por fondo, puede alcanzar 0,45–0,50.
- Fórmula: BA = A × (π/180) × (R + K × T) ; 90° se simplifica a BA = (π/2) × (R + K × T).
- Ejemplo: Para aluminio 5052-H32 de 1,5 mm, R=1,5 mm, K=0,38, BA=3,25 mm, Y=0,597.
- Error: cuando se utiliza incorrectamente la presión inferior K=0,50, BA aumenta a 3,53 mm, error de doblez simple +0,28 mm, cuatro dobleces acumulativos >1,1 mm.
Aclarar la esencia matemática del factor k frente al margen de flexión es un requisito previo para evaluar la precisión del cálculo de flexión de chapa vs calculadora de deducción de flexión .
Tolerancia de flexión versus factor y en núcleos de despliegue CAD
El margen de flexión versus el factor y son cruciales en el diseño multiplataforma.
- Diferencias: SolidWorks/Inventor/CATIA guarda el factor K; mientras que PTC Creo guarda inicialmente el factor Y.
- Conversión: Y = K × π/2. Si K=0,38, entonces Y=0,597, y los resultados del BA de 90° son idénticos independientemente de la plataforma.
- Nota: Medir el factor Y directamente en el taller sin hacer referencia primero al factor K es como aplicar la corrección dos veces.
Matriz de comparación de variables desplegadas
|
variables |
Naturaleza y unidad matemática |
Sensibilidad de contacto del troquel |
Preferencia CAD convencional |
|---|---|---|---|
|
Factor K |
Relación adimensional t/T, 0,30–0,50 |
Medio; cambia con el modo aire/inferior/moneda |
SolidWorks, Inventor, parámetro global CATIA |
|
Tolerancia de curvatura |
Longitud del arco lineal en mm por ángulo de plegado |
Alto; integra R, ángulo, springback |
Todos los módulos de despliegue 3D, verificación 2D |
|
Factor Y |
Adimensional Y=K×π/2, 0,47–0,78 |
Medio; conversión dependiente del solucionador |
PTC Creo/Pro‑ENGINEER nativo |
|
Teoría de la no compensación |
T fija/T=0,50, solo longitud |
Sintonización cero; ignora la apertura en V |
Diseño manual 2D heredado |
Fuente de datos: JS Precision Unfolding Database (2026): conjunto de medición de flexión de aire de 1200 lotes; ISO 2768‑1:1989 Tolerancias generales, tamaños lineales clase m 0,5–3 mm a ±0,1 mm, 3–6 mm a ±0,1 mm, angular ±0,5° para geometría nominal no doblada.
Conclusión: el factor K y el factor Y describen el mismo eje neutro en diferentes dialectos CAD, mientras que el margen de curvatura y la deducción de curvatura son las longitudes en el taller que usted realmente corta y verifica; nunca mezcle las proporciones de la etapa de diseño con las deducciones en el sitio .
¿Quiere evitar retrabajos causados por errores de cálculo en el desarrollo? Descargar JS Precision Guía de referencia del factor K y tolerancia de curvatura de chapa metálica ahora.
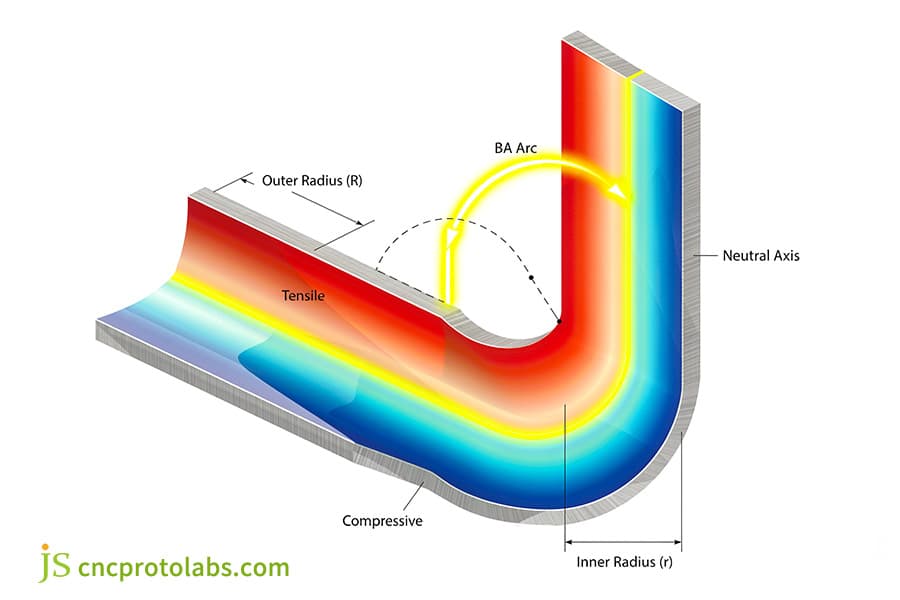
Figura 1: Diagrama 3D de flexión de chapa que muestra tracción, compresión, eje neutro y arco BA.
¿Cómo desplazan el eje neutro el doblado por aire de chapa metálica frente a las herramientas de doblado inferior?
La selección de los métodos de doblado de chapa metálica rige la migración del eje neutro. Al doblar láminas de metal al aire, la lámina hace contacto solo con la punta del punzón y los hombros del troquel, impulsando el eje neutro hacia adentro (K≈ 0,30 a 0,38) . Por el contrario, las herramientas de flexión inferior fuerzan la conformidad total de la cavidad del troquel bajo un alto tonelaje, comprimiendo la sección transversal y empujando el eje neutro hacia afuera (K≈ 0,45 a 0,50) .
Distribución de tensiones en flexión por aire frente a flexión por fondo
- Doblado en vacío: carga en tres puntos, inserción de punzón, acero con bajo contenido de carbono K=0,30–0,38, aluminio 0,33–0,40.
- Fondo: El material se ajusta al radio de la matriz; la fuerza requerida es 2–3 veces la de la flexión con aire y K = 0,45–0,50.
- Acuñación: El eje neutro está centrado aproximadamente en K ≈ 0,50.
- Riesgo: utilizar un método de plegado incorrecto en el software CAD y hacerlo realmente en el taller puede provocar que el sistema de bridas sea sistemáticamente demasiado largo o demasiado corto.
Relación de apertura en V e impacto en el tonelaje
Para doblar chapa metálica con aire frente a herramientas de doblado inferior, control de apertura en V, estabilidad K:
- V=6T → K≈0,35, alto tonelaje, alto rebote.
- V=8T → K≈0.38, curva abierta balanceada, aplicable a 5052-H32 y SPCC.
- V=10T → K≈0,40, bajo tonelaje, más tensión radial.
- La base de presión aumenta entre 2 y 3 veces el tonelaje y K aumenta entre 0,07 y 0,12.
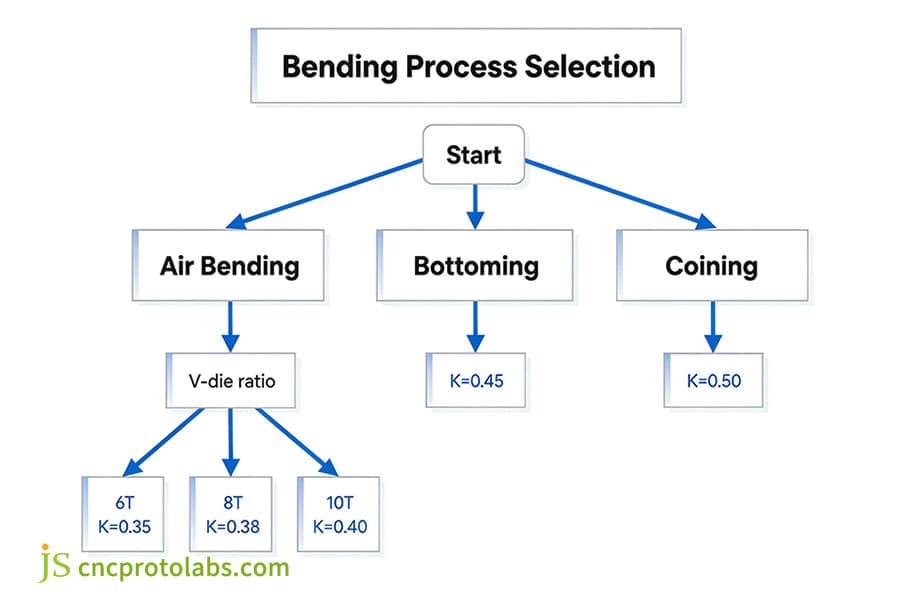
Figura 2: Diagrama de flujo de selección del proceso de doblado que muestra los valores de doblado por aire, fondo, acuñación y K.
¿Por qué doblar láminas de acero inoxidable y doblar láminas de aluminio requiere diferentes tolerancias?
La expansión por flexión está influenciada principalmente por la ductilidad del material y el endurecimiento por deformación. El doblado de chapa de acero inoxidable, con una tasa de alargamiento del 40% y un gran retorno elástico (3° a 5°) requiere un factor K alto (K≈ 0,42 a 0,48). Aún, doblado de chapa de aluminio (p. ej., 5052-H32) con menor ductilidad da como resultado que el eje neutro se desplace más hacia adentro (K≈ 0,35 a 0,40).
Ductilidad y recuperación elástica del acero inoxidable frente al aluminio
- Aluminio 5052-H32: 2,0 mm, resistencia a la tracción ≥210 MPa, alargamiento ≈12%, recuperación elástica 0–1°, K=0,36–0,38.
- Acero inoxidable 304: 2,0 mm, resistencia a la tracción ≥515 MPa, alargamiento ≈40%, recuperación elástica 3–5°, K=0,44–0,45.
- Riesgo compartido: un solo factor K puede sobreestimar la longitud de la brida de aluminio y subestimar el retorno elástico del acero inoxidable.
Impacto en la dirección del grano de la lámina laminada en frío
El impacto de la dirección de flexión en el factor K a través del grano de la lámina laminada en frío es significativo y debe tenerse en cuenta.
- Flexión lateral: Deformación plástica uniforme, K≈0,38, sin grietas.
- Flexión longitudinal: ofrece resistencia pero pueden producirse fisuras, K cae a 0,33, se necesita una compensación de 0,15 a 0,35 mm.
- Ejemplo: Un SPCC de 1,5 mm se agrietará cuando se doble longitudinalmente con un radio de curvatura (R/T) inferior a 1,2 , pero no se agrietará cuando se doble transversalmente con un radio de curvatura (R/T) de 1,0.
Tabla de referencia rápida de doblado por aire a 90°
|
Materiales |
T(mm) |
Apertura en V |
R(mm) |
Factor K |
90° BA |
recuperación |
|---|---|---|---|---|---|---|
|
5052‑H32 |
1.5 |
12 (8T) |
1.6 |
0,38 |
3,41 milímetros |
0–1° |
|
6061‑T6 |
2.0 |
16 (8T) |
2.5 |
0,36 |
5,06 milímetros |
1–2° |
|
SPCC |
2.0 |
16 (8T) |
2.0 |
0,40 |
4,40 milímetros |
1–2° |
|
304 2B |
2.0 |
16 (8T) |
2.0 |
0,45 |
4,55 milímetros |
3–5° |
|
1018CR |
2.0 |
16 (8T) |
2.0 |
0,41 |
4,52 milímetros |
1–3° |
Fuente de datos: ASTM E8/E8M‑22 – ensayo de alargamiento por tracción para aleaciones en láminas
Para la misma apertura 8T, el valor K del acero inoxidable es 0,07-0,10 mayor que el de la aleación de aluminio.
Estudio de caso de ingeniería: Panel de control de acero inoxidable 304
Carcasa de acero inoxidable 304 de 1,5 mm, cuatro bridas de 90°, tolerancia ±0,15 mm.
- Problema: Cuando se utiliza un factor K de aluminio de 0,38, la brida es 0,42 mm demasiado larga, lo que provoca interferencia con las posiciones de los orificios.
- Corrección: Cambie a un factor K de 0,44 y oriente la línea de plegado perpendicular a la dirección de rodadura.
- Resultado: Dimensiones estabilizadas dentro de ±0,08 mm.
¿Necesita un camino más rápido desde la selección de la aleación hasta la configuración de la plegadora? Contacta con un Precisión JS Comuníquese con su ingeniero para obtener una revisión DFM gratuita de sus planos de plegado de acero inoxidable o aluminio.
¿Cómo se alinean los estándares de cálculo de flexión de chapa con las tolerancias de fábrica?
Los estándares de la industria requieren una verificación exhaustiva de los límites. Según las normas ANSI/ASME Y14.5 e ISO 2768-m, los dobleces precisos deben cumplir con tolerancias lineales de ±0,1 mm. Sin embargo, utilizar el cálculo de flexión de láminas de metal basándose exclusivamente en modelos teóricos, sin considerar el tonelaje de gran calibre , dará como resultado un adelgazamiento y una calculadora empírica de deducción de flexión deberá superar las fórmulas teóricas.
Desviación de la fuerza de flexión de calibre pesado
Las desviaciones en la calculadora de la fuerza de flexión del acero se producen al doblar placas de gran calibre, lo que introduce errores no lineales:
- Laminado fino: cuando el espesor de la placa excede más de 6 mm, la carga insuficiente provoca un adelgazamiento local del 5 al 8 %.
- Desviación teórica: Con K = 0,50, la fórmula sobreestima la longitud plana; para una placa de 8 mm, la desviación supera los 0,5 mm y el adelgazamiento medido alcanza el 5-8%.
- Medición real: 8 mm S355, R=12 mm, V=64 mm curvatura vacía, K=0,46, 6% de adelgazamiento y BD debe corregirse en −0,62 mm en comparación con el BA teórico.
Flujo de trabajo práctico de desarrollo
- Obtenga el espesor del material T, que es ±0,05 mm según ASTM A480.
- Seleccione el proceso y registre la relación de apertura en V: 6T–10T.
- Cargue el factor K verificado; convertir Creo al factor Y.
- Calcule BA y BD para cada curva.
- Cuando T>6 mm, utilice una tabla de resta empírica que contenga un factor de adelgazamiento del 5 al 8 %.
- Libere la muestra de prueba después de que la verificación de la CMM confirme que está dentro de ±0,1 mm .
Preguntas frecuentes
P1: ¿Cómo se calcula el margen de curvatura frente a la deducción de curvatura para una curvatura con aire de 90 grados?
Para una curva de 90 grados, el margen de curvatura (BA) da la longitud plana a lo largo del eje neutro como BA=(π/ 2) X(R+KXT) . La deducción de curvatura (BD) luego estima nuevamente el material eliminado del material plano como BD = 2 X OSSB - BA donde el retroceso exterior (OSSB) = R + T. El software CAD generalmente emplea BA para crear el modelo 3D, mientras que los operadores del taller prefieren BD para medir y verificar directamente la longitud de los cortes de las piezas de trabajo cortadas.
P2: ¿Cuándo deberían los ingenieros elegir el factor K frente al factor Y en el desarrollo de CAD?
Esto es realmente una cuestión de arquitectura CAD. El uso del factor K por parte del ingeniero es la norma cuando se utiliza SolidWorks, Autodesk Inventor o CATIA ya que los motores de cálculo de todos estos sistemas se refieren a K como una proporción de profundidad (t/T). Sin embargo, el factor Y es el estándar de cálculo nativo de PTC Creo (Pro/ENGINEER), porque pesa directamente la relación del arco del eje neutro. Pero ambos diseños planos se verán similares cuando las fórmulas se conviertan mediante Y = K Xπ/2 .
P3: ¿Por qué el margen de flexión difiere entre doblar láminas de aluminio y acero inoxidable?
El aumento de los límites elásticos del material y los exponentes de endurecimiento por deformación explican la diferencia. Doblar acero inoxidable 304, que tiene una fuerte tensión y recuperación elástica (hasta 5°), mantendrá el factor K más alto ( K≈0,45 ). Pero el aluminio 5052-H32, que comienza a ceder antes con muy poco aumento de resistencia, desplazará la línea neutral mucho más profundamente hacia el interior ( K≈0,38 ). Si utiliza el mismo valor para el margen, las bridas de aluminio se alargarán mientras que las piezas de acero inoxidable se doblarán menos.
P4: ¿Cómo afecta la dirección de la veta de la chapa al factor K durante el doblado al aire?
Las láminas laminadas en frío tienen una estructura de grano estirado paralela a la dirección de laminado. Doblar a lo largo de la fibra da como resultado una resistencia máxima al agrietamiento y la deformación plástica es casi uniforme, por lo que el factor K sigue siendo predecible ( K≈ 0,38 ), mientras que doblar a lo largo de la fibra reduce la resistencia a la deformación pero aumenta la probabilidad de agrietamiento debido a que esto acerca el eje neutro ( K≈ 0,33 ) al radio interior y cambia la longitud de la pieza plana hasta aproximadamente ±0,35 mm.
P5: ¿Puede asumir con seguridad que el factor K es siempre 0,33 para chapas de precisión?
Considerar solo K = 0,33 como constante está justificado si se dobla con aire una lámina blanda en un radio pequeño. Sin embargo, una vez que se cambia a fondo ( K → 0,50 ) o se forman aleaciones de alta resistencia con radios de punzón superiores a 2×T, el factor K puede aumentar a 0,45. Debe saber que depender de un valor fijo de 0,33 en las diferentes tareas provoca errores graves, por lo que se deben realizar pruebas de flexión empíricas para obtener una tolerancia precisa.
Resumen
Factores como el factor K, el margen de flexión y el factor Y forman la secuencia principal para controlar el desarrollo de chapa metálica para piezas desplegadas: los valores de diseño CAD deben coincidir estrechamente con los procesos de taller (doblado/prensado con aire) y las propiedades del material. El objetivo principal aquí es obtener los cálculos más precisos y realizar experimentos de flexión reales que no solo reduzcan los costos de creación de prototipos sino que también garanticen tolerancias de ensamblaje de ±0,1 mm.
Para garantizar la precisión del ensamblaje en proyectos de fabricación de precisión , los equipos de diseño pueden comparar capacidades de doblado de chapa metálica personalizadas en JS Precision o descargue nuestras tablas de referencia de ingeniería. Para diseños exigentes que requieren una alineación ajustada, revise la precisión verificada Tolerancias de flexión de chapa. en JS Precision y consulte a nuestros especialistas técnicos para obtener información directa sobre chapa DFM.

Descargo de responsabilidad
El contenido de esta página tiene únicamente fines informativos. Para Servicios de precisión JS , no existen representaciones ni garantías, expresas o implícitas, en cuanto a la exactitud, integridad o validez de la información. Es responsabilidad del comprador identificar los requisitos técnicos específicos y Solicite una cotización formal de piezas. . Por favor contáctenos para más información.
Recurso

