 Русский




В гибка листового металла , K-фактор представляет собой безразмерное отношение (t/T), которое представляет собой смещение нейтральной оси при изгибе. Припуск на изгиб (ВА) — это измеренная длина дуги сгиба в сплющенной части. Y-фактор — это математический фактор, который изменяет K-фактор (Y=K xπ/2) для развертывания CAD. Получение точного коэффициента даст вам правильную плоскую компоновку с точностью до ±0,1 мм.
Основная сводка ответов
Используйте K-фактор в САПР общего назначения (SolidWorks, Inventor, CATIA) и Y-фактор в PTC Creo, поскольку Y = K × π/2 сохраняет одинаковое соотношение нейтральных осей на разных платформах. В цехе контролируйте заготовку с припуском на изгиб (BA = A·π/180·(R+K·T)) для расчета длины плоского листа и вычетом изгиба (BD = 2·OSSB − BA) для проверки разрезаемой детали.
Зафиксируйте К-фактор на этапе проектирования и настраивайте его только за счет учета изгиба на месте; при правильном коэффициенте плоская компоновка сохраняется в пределах ±0,1 мм , тогда как при неправильном коэффициенте совокупная погрешность превышает ±0,5 мм при нескольких изгибах.
|
Основной параметр |
Математическое определение и формула |
Типичный инженерный диапазон |
Основной сценарий и функция приложения |
|---|---|---|---|
|
К-фактор |
K = t/T (Расстояние от внутренней поверхности до нейтральной оси / Толщина листа) |
0,30–0,50 (обычно 0,33–0,38 для воздушного изгиба) |
Глобальная конфигурация параметров листового металла в САПР и общее преобразование разработки заготовок |
|
Допуск на изгиб (BA) |
ВА = А × (π/180) × (R + К × Т) |
Зависит от толщины, угла изгиба A и внутреннего радиуса R. |
Прямой расчет длины плоской заготовки для гнутых углов. |
|
Y-фактор |
Y = К × π/2 |
0,47–0,78 (обычно 0,50–0,60) |
Высокоточный расчет развития нейтральной оси в системах PTC Creo (Pro/E) |
|
Удержание изгиба (BD) |
БД = 2 × ОССБ - БА |
Определяется путем фактического измерения V-образного отверстия матрицы и упругости материала. |
Обратная обрезка и калибровка заготовок для ножниц и листогибочных тормозов с ЧПУ на месте. |
Источник данных: Типичные значения К-фактора и допуска на изгиб относятся к ИСО 2768-1:1989 стандартный (общий допуск, класс м); Формула преобразования Y-фактора получена на основе спецификаций решателя ядра PTC Creo.
Чем отличаются К-фактор, допуск на изгиб и Y-фактор при гибке листового металла?
К-фактор просто определяет нейтральную ось и поэтому не имеет размеров. Допуск на изгиб рассчитывает фактическую длину материала, израсходованную на изгиб, выраженную в миллиметрах. Y-фактор коррелирует взаимосвязь, основанную на изгибе на 90 градусов в конкретном CAD-движке. Если спутать эти три фактора , то развертка будет неправильной, а изгибы могут образоваться не в том направлении, что приведет к погрешностям готовой детали до ±0,5 мм .
Математическая природа и единицы измерения: коэффициент k и допуск на изгиб
Разница между коэффициентом k и допуском на изгиб начинается с контраста между безразмерным соотношением и выходной линейной длиной.
- Определение: K = t/T, где t — расстояние между нейтральной осью и внутренней поверхностью (мм), а T — толщина пластины (мм). При воздушном изгибе низкоуглеродистой стали К = 0,33–0,38, а при изгибе снизу он может достигать 0,45–0,50.
- Формула: BA = A × (π/180) × (R + K × T) ; 90° упрощается до BA = (π/2) × (R + K × T).
- Пример: Для алюминия 5052-H32 толщиной 1,5 мм R=1,5 мм, K=0,38, BA=3,25 мм, Y=0,597.
- Ошибка: При неправильном использовании нижнего давления K=0,50 BA увеличивается до 3,53 мм, ошибка одиночного изгиба +0,28 мм, совокупное количество четырех изгибов >1,1 мм.
Уточнение математической сущности зависимости коэффициента К от допуска на изгиб является необходимым условием для оценки точности расчета. расчет гибки листового металла Калькулятор вычета против изгиба .
Допуск на изгиб в зависимости от y-фактора в ядрах развертки САПР
Допуск на изгиб и коэффициент y имеют решающее значение в кроссплатформенном проектировании.
- Отличия: SolidWorks/Inventor/CATIA сохраняет К-фактор; тогда как PTC Creo изначально сохраняет Y-фактор.
- Преобразование: Y = K × π/2. Если К=0,38, то Y=0,597 и результаты БА 90° одинаковы вне зависимости от платформы.
- Примечание. Измерение Y-фактора непосредственно в мастерской без предварительной проверки К-фактора равносильно применению поправки дважды.
Матрица сравнения переменных развертывания
|
Переменная |
Математика Природа и единицы измерения |
Чувствительность контакта матрицы |
Основные предпочтения CAD |
|---|---|---|---|
|
К-Фактор |
Безразмерное отношение t/T, 0,30–0,50 |
Середина; переключается в режиме воздух/низ/монета |
SolidWorks, Inventor, глобальный параметр CATIA |
|
Допуск на изгиб |
Длина линейной дуги в мм на угол изгиба |
Высокий; объединяет R, угол, пружинение |
Все модули 3D-развертки, 2D-проверка |
|
Y-фактор |
Безразмерный Y=K×π/2, 0,47–0,78. |
Середина; преобразование, зависящее от решателя |
Встроенная версия PTC Creo/Pro-ENGINEER |
|
Теория безкомпенсации |
Фиксированное t/T=0,50, только длина |
Нулевой тюнинг; игнорирует V-открытие |
Устаревшая ручная компоновка в 2D |
Источник данных: База данных JS Precision Unfolding (2026 г.) — набор для измерения изгиба в воздухе на 1200 лотов; ИСО 2768‑1:1989. общие допуски, класс м, линейные размеры 0,5–3 мм при ±0,1 мм, 3–6 мм при ±0,1 мм, угловые ±0,5° для негнутых номинальных геометрий.
Вывод: K-фактор и Y-фактор описывают одну и ту же нейтральную ось в разных диалектах САПР, а допуск на изгиб и вычет за изгиб — это длины в цеху, которые вы фактически вырезаете и проверяете — никогда не смешивайте коэффициенты на этапе проектирования с вычетами на месте .
Хотите избежать переделок, вызванных возникающими ошибками в расчетах? Загрузите JS Precision Справочное руководство по коэффициенту К и припускам на изгиб листового металла сейчас.
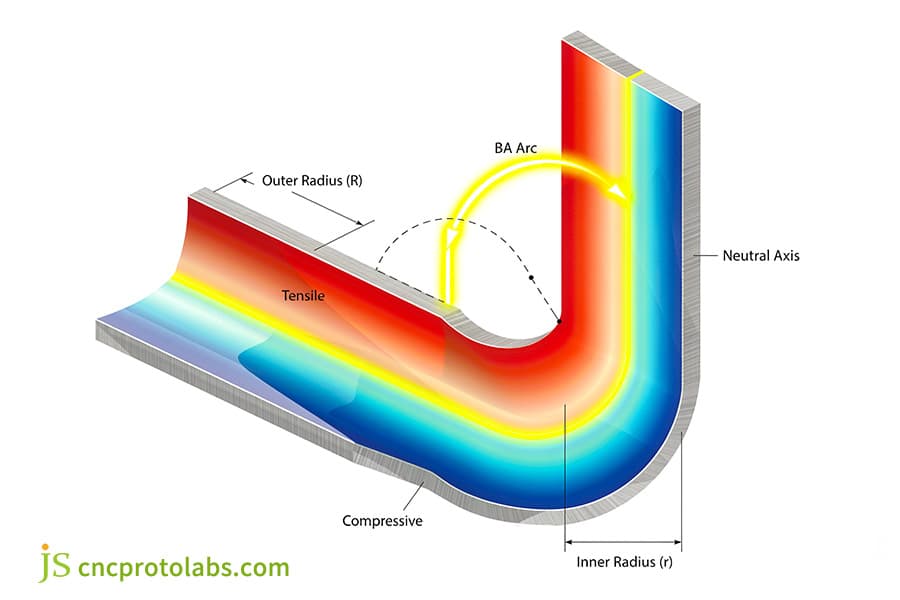
Рисунок 1: 3D-диаграмма изгиба листового металла, показывающая растяжение, сжатие, нейтральную ось и дугу BA.
Как гибка листового металла на воздухе по сравнению с инструментами для нижней гибки смещает нейтральную ось?
Выбор методов гибки листового металла определяет миграцию нейтральной оси. При гибке листового металла на воздухе лист контактирует только с кончиком пуансона и заплечиками матрицы, перемещая нейтральную ось внутрь (K≈ от 0,30 до 0,38) . И наоборот, инструменты для гибки днища обеспечивают полное соответствие полости штампа при большом тоннаже, сжимая поперечное сечение и выталкивая нейтральную ось наружу (K≈ от 0,45 до 0,50) .
Распределение напряжений при воздушном изгибе и нижнем изгибе
- Пустой изгиб: Трехточечное нагружение, вставка пуансона, низкоуглеродистая сталь К=0,30–0,38, алюминий 0,33–0,40.
- Дно: материал соответствует радиусу матрицы; требуемая сила в 2–3 раза превышает силу изгиба воздуха, K = 0,45–0,50.
- Чеканка: нейтральная ось находится в центре примерно K ≈ 0,50.
- Риск: использование неправильного метода гибки в программном обеспечении CAD и фактическое выполнение его в мастерской может привести к тому, что система фланцев будет систематически слишком длинной или слишком короткой.
Коэффициент V-открытия и влияние тоннажа
Для воздушной гибки листового металла по сравнению с инструментами для нижней гибки, контроль V-образного отверстия K, стабильность:
- V=6T → K≈0,35, большой грузоподъемность, высокий отскок.
- V=8T → K≈0,38, сбалансированный открытый изгиб, применимо к 5052-H32 и SPCC.
- V=10T → K≈0,40, малый тоннаж, большее радиальное натяжение.
- База давления увеличивается в 2–3 раза по сравнению с тоннажем, а К смещается вверх на 0,07–0,12.
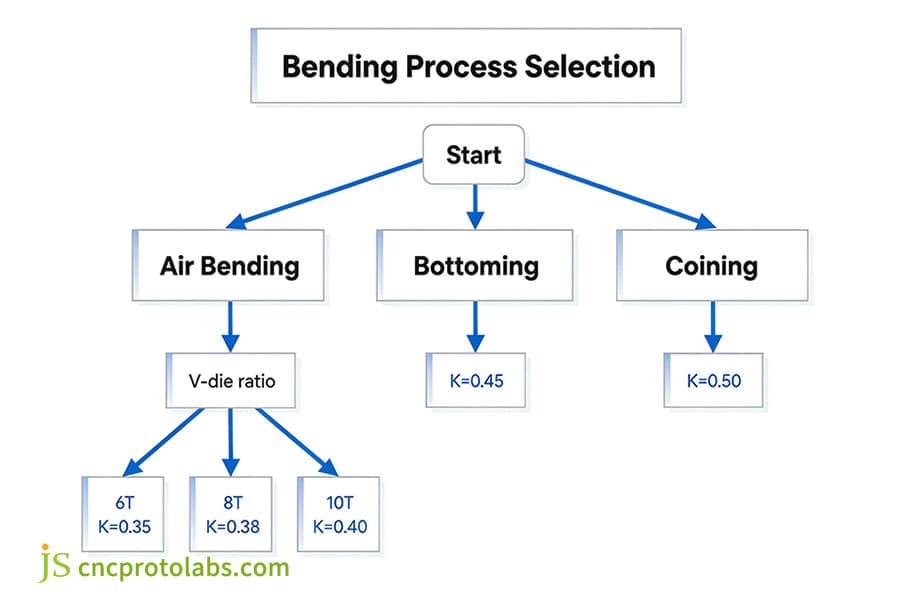
Рисунок 2. Блок-схема выбора процесса гибки, показывающая значения гибки воздухом, нижней части, чеканки и значения K.
Почему при изгибе листового металла из нержавеющей стали и при изгибе алюминиевого листа требуются разные припуски?
На расширение при изгибе в основном влияют пластичность материала и деформационное упрочнение. Гибка листового металла из нержавеющей стали со степенью удлинения 40% и большим упругим отскоком (от 3° до 5°) требует высокого К-фактора (К≈ от 0,42 до 0,48). Все еще, гибка алюминиевого листа (например, 5052-H32) с более низкой пластичностью нейтральная ось смещается дальше внутрь (K≈ от 0,35 до 0,40).
Пластичность и упругость нержавеющей стали по сравнению с алюминием
- 5052-Н32 Алюминий: 2,0 мм, предел прочности ≥210 МПа, удлинение ≈12%, упругость 0–1°, K=0,36–0,38.
- Нержавеющая сталь 304: 2,0 мм, предел прочности ≥515 МПа, удлинение ≈40 %, упругость 3–5°, K=0,44–0,45.
- Общий риск: один-единственный К-фактор может привести к завышению длины алюминиевого фланца и недооценке пружины из нержавеющей стали.
Удар по направлению зерна холоднокатаного листа
Влияние направления изгиба на коэффициент К поперек волокон холоднокатаного листа существенно и его необходимо учитывать.
- Боковой изгиб: Равномерная пластическая деформация, К≈0,38, трещин нет.
- Продольный изгиб: оказывает сопротивление, но может произойти растрескивание, K падает до 0,33, необходима компенсация 0,15–0,35 мм.
- Пример: SPCC толщиной 1,5 мм растрескается при продольном изгибе с радиусом изгиба (R/T) менее 1,2 , но не расколется при поперечном изгибе с радиусом изгиба (R/T) 1,0.
Краткая справочная таблица по изгибу на воздухе под углом 90°
|
Материал |
Т (мм) |
V‑Открытие |
Р (мм) |
К-Фактор |
90° ВА |
Пружинный ответ |
|---|---|---|---|---|---|---|
|
5052‑H32 |
1,5 |
12 (8Т) |
1,6 |
0,38 |
3,41 мм |
0–1° |
|
6061‑Т6 |
2.0 |
16 (8Т) |
2,5 |
0,36 |
5,06 мм |
1–2° |
|
СПКК |
2.0 |
16 (8Т) |
2.0 |
0,40 |
4,40 мм |
1–2° |
|
304 2Б |
2.0 |
16 (8Т) |
2.0 |
0,45 |
4,55 мм |
3–5° |
|
1018 КР |
2.0 |
16 (8Т) |
2.0 |
0,41 |
4,52 мм |
1–3° |
Источник данных: ASTM E8/E8M‑22 – испытание на растяжение листовых сплавов на удлинение
Для того же отверстия 8Т значение K нержавеющей стали на 0,07-0,10 выше, чем у алюминиевого сплава.
Инженерный пример: Панель управления из нержавеющей стали 304
Корпус из нержавеющей стали 304 толщиной 1,5 мм, четыре фланца 90°, допуск ±0,15 мм.
- Проблема: при использовании алюминиевого коэффициента К, равного 0,38, длина фланца составляет 0,42 мм, что приводит к помехам в положении отверстий.
- Исправление: переключитесь на коэффициент К, равный 0,44 , и расположите линию сгиба перпендикулярно направлению прокатки.
- Результат: Размеры стабилизировались в пределах ±0,08 мм.
Вам нужен более быстрый путь от выбора сплава до настройки листогибочного пресса? Свяжитесь с JS Точность инженеру для бесплатной проверки DFM ваших чертежей изгибов нержавеющей стали или алюминия.
Насколько стандарты расчета гибки листового металла соответствуют заводским допускам?
Отраслевые стандарты требуют тщательной проверки границ. Согласно стандартам ANSI/ASME Y14.5 и ISO 2768-m, точные изгибы должны соответствовать линейным допускам ±0,1 мм. Тем не менее, использование расчета изгиба листового металла, основанного исключительно на теоретических моделях, без учета тяжеловесного тоннажа , приведет к утончению, и эмпирический калькулятор расчета изгиба должен будет превзойти теоретические формулы.
Отклонение изгибающей силы при больших нагрузках
Отклонения в расчете силы изгиба стали возникают при изгибе толстолистовых листов, что приводит к нелинейным погрешностям:
- Тонкая прокатка: когда толщина листа превышает 6 мм, недогрузка вызывает локальное утонение на 5–8%.
- Теоретическое отклонение: при K = 0,50 формула завышает длину плоского сечения; для пластины толщиной 8 мм отклонение превышает 0,5 мм, а измеренное утонение достигает 5–8%.
- Фактический размер: 8 мм S355, R=12 мм, пустой изгиб V=64 мм , K=0,46, утончение 6% и BD следует корректировать на -0,62 мм по сравнению с теоретическим BA.
Практический рабочий процесс разворачивания
- Получите толщину материала Т, которая составляет ±0,05 мм согласно ASTM A480.
- Выберите процесс и запишите коэффициент V-открытия: 6T–10T.
- Загрузите проверенный К-фактор; преобразовать Creo в Y-фактор.
- Рассчитайте BA и BD для каждого изгиба.
- При Т>6 мм используйте эмпирическую схему вычитания, содержащую коэффициент утончения 5–8%.
- Отпустите тестовый образец после того, как проверка КИМ подтвердит, что его точность находится в пределах ±0,1 мм .
Часто задаваемые вопросы
Вопрос 1: Как рассчитать припуск на изгиб по сравнению с вычетом на изгиб при воздушном изгибе на 90 градусов?
Для изгиба на 90 градусов припуск на изгиб (BA) дает длину плоского участка вдоль нейтральной оси как BA=(π/ 2) X(R+KXT) . Вычет изгиба (BD) затем снова оценивает материал, удаленный из плоской заготовки, как BD = 2 X OSSB - BA , где наружное отклонение (OSSB) = R + T. Программное обеспечение САПР обычно использует BA для создания 3D-модели, в то время как операторы цеха предпочитают BD для непосредственного измерения и проверки длины реза разрезаемых заготовок.
Вопрос 2: Когда инженерам следует выбирать К-фактор вместо Y-фактора при развертывании САПР?
На самом деле это вопрос архитектуры САПР. Использование инженером К-фактора является нормой при использовании SolidWorks, Autodesk Inventor или CATIA, поскольку вычислительные механизмы всех этих систем рассматривают К как долю глубины (t/T). Однако Y-фактор является собственным стандартом вычислений PTC Creo (Pro/ENGINEER), поскольку он напрямую определяет коэффициент дуги нейтральной оси. Но оба плоских макета будут выглядеть одинаково, если формулы преобразуются через Y = K Xπ/2 .
В3: Почему припуск на изгиб при гибке алюминиевого листа и нержавеющей стали различается?
Разница объясняется повышением предела текучести материала и показателей деформационного упрочнения. При изгибе нержавеющей стали 304, которая устойчива к растяжению и упругому отскоку (до 5°), коэффициент К будет оставаться на более высоком уровне ( К≈0,45 ). Но алюминий 5052-H32, который начинает поддаваться раньше при очень небольшом увеличении прочности, сместит нейтральную линию намного глубже внутрь ( K≈0,38 ). Если вы используете то же значение припуска, алюминиевые фланцы станут длиннее, а детали из нержавеющей стали — не прогнутся.
Вопрос 4: Как направление зерен листового металла влияет на коэффициент К при гибке на воздухе?
Холоднокатаные листы имеют вытянутую структуру зерен, параллельную направлению прокатки. Изгиб поперек зерна приводит к максимальному сопротивлению растрескиванию и пластической деформации, который становится почти однородным, поэтому коэффициент К остается предсказуемым ( К≈ 0,38 ), тогда как изгиб вдоль зерна снижает сопротивление деформации, но увеличивает вероятность растрескивания, поскольку это приближает нейтральную ось ( К≈ 0,33 ) к внутреннему радиусу и изменяет длину плоской заготовки примерно до ±0,35 мм.
Вопрос 5: Можете ли вы с уверенностью предположить, что коэффициент К для прецизионного листового металла всегда равен 0,33?
Считать константой только К=0,33 оправдано, если сгибать мягкий лист на воздухе по небольшому радиусу. Однако, как только вы перейдете на нижнюю часть ( K → 0,50 ) или получите высокопрочные сплавы с радиусом пуансона более 2×T, K-фактор может возрасти до 0,45. Вы должны знать, что использование одного фиксированного значения 0,33 при выполнении различных задач приводит к серьезным ошибкам, поэтому для точного допуска необходимо провести эмпирические испытания на изгиб.
Краткое содержание
Такие факторы, как коэффициент K, допуск на изгиб и коэффициент Y, образуют основную последовательность управления разработкой листового металла для развернутых деталей: расчетные значения CAD должны быть точно согласованы с производственными процессами (гибка/прессование воздухом) и свойствами материала. Основная цель здесь — получить максимально точные расчеты и провести реальные эксперименты по изгибу, которые не только снижают затраты на прототипирование, но и гарантируют допуски сборки ±0,1 мм.
Чтобы обеспечить точность сборки в проектах прецизионного производства , проектные группы могут сравнивать возможности гибки листового металла по индивидуальному заказу в JS Precision или загрузите наши инженерно-справочные таблицы. Для сложных конструкций, требующих точного прилегания формы, проверьте проверенную точность. допуски на изгиб листового металла в JS Precision и проконсультируйтесь с нашими техническими специалистами для получения прямой обратной связи по листовому металлу DFM.

Отказ от ответственности
Содержимое этой страницы предназначено только для информационных целей. Для JS Прецизионные услуги , нет никаких заявлений или гарантий, явных или подразумеваемых, относительно точности, полноты или достоверности информации. Покупатель несет ответственность за определение конкретных технических требований и запросить официальное предложение запчастей . Пожалуйста, свяжитесь с нами для получения дополнительной информации.
Ресурс

