 Deutsch




In Blechbiegen Der K-Faktor ist ein dimensionsloses Verhältnis (t/T), das die Verschiebung der neutralen Achse beim Biegen darstellt. Die Biegezugabe (BA) ist die gemessene Bogenlänge der Biegung im abgeflachten Teil. Der Y-Faktor ist ein mathematischer Faktor, der den K-Faktor (Y=K xπ/2) für die CAD-Entfaltung modifiziert. Wenn Sie den Faktor genau bestimmen, erhalten Sie das korrekte flache Layout innerhalb von ±0,1 mm.
Zusammenfassung der Kernantwort
Verwenden Sie den K-Faktor in allgemeinem CAD (SolidWorks, Inventor, CATIA) und den Y-Faktor in PTC Creo, da Y = K × π/2 das Neutralachsenverhältnis auf allen Plattformen identisch hält. Kontrollieren Sie in der Werkstatt den Rohling mit Biegezugabe (BA = A·π/180·(R+K·T)) für die Berechnung der flachen Länge und Biegeabzug (BD = 2·OSSB − BA) für die Überprüfung der gescherten Teile.
Legen Sie den K-Faktor in der Entwurfsphase fest und optimieren Sie ihn nur durch Biegeabzug vor Ort. Mit dem richtigen Faktor bleibt das flache Layout innerhalb von ±0,1 mm , während ein falscher Faktor zu einem kumulativen Fehler von mehr als ±0,5 mm über mehrere Biegungen führt.
|
Kernparameter |
Mathematische Definition und Formel |
Typischer technischer Bereich |
Kernanwendungsszenario und -funktion |
|---|---|---|---|
|
K-Faktor |
K = t/T (Abstand von der Innenfläche zur neutralen Achse / Blechdicke) |
0,30 – 0,50 (Üblicherweise 0,33 – 0,38 für Luftbiegen) |
Globale Blechparameterkonfiguration im CAD und allgemeine Rohlingsentwicklungskonvertierung |
|
Biegezugabe (BA). |
BA = A × (π / 180) × (R + K × T) |
Variiert je nach Dicke, Biegewinkel A und Innenradius R |
Direkte Berechnung der Flachzuschnittlänge für gebogene Eckbereiche |
|
Y-Faktor |
Y = K × π / 2 |
0,47 – 0,78 (Üblicherweise 0,50 – 0,60) |
Hochpräzise neutrale Achsenentwicklungsberechnung in PTC Creo (Pro/E) -Systemen |
|
Biegeabzug (BD). |
BD = 2 × OSSB – BA |
Bestimmt durch tatsächliche Messung der V-Öffnung der Matrize und der Materialrückfederung |
Rückwärtsbeschneiden und Rohlingsformatierung für Schermaschinen und CNC-Abkantpressen vor Ort |
Datenquelle: Typische K-Faktor- und Biegezugabewerte beziehen sich auf die ISO 2768-1:1989 Standard (Allgemeintoleranz, Klasse m); Die Y-Faktor-Umrechnungsformel wird aus den PTC Creo Kernel Solver-Spezifikationen abgeleitet.
Wie unterscheiden sich K-Faktor, Biegezugabe und Y-Faktor beim Blechbiegen?
Der K-Faktor lokalisiert lediglich die neutrale Achse und hat daher keine Dimensionen. Die Biegezugabe berechnet die tatsächliche Materiallänge, die durch die Biegung verbraucht wird, ausgedrückt in Millimetern. Der Y-Faktor korreliert die Beziehung basierend auf der Biegung um 90 Grad in einer bestimmten CAD-Engine. Wenn diese drei Faktoren verwechselt werden, ist das flache Muster falsch und die Biegungen können in die falsche Richtung verlaufen, was zu Fehlern von bis zu ±0,5 mm im fertigen Teil führen kann.
Mathematische Natur und Einheiten: k-Faktor vs. Biegezugabe
Der Unterschied zwischen k-Faktor und Biegezugabe beginnt mit dem Kontrast zwischen einem dimensionslosen Verhältnis und einer linearen Längenausgabe.
- Definition: K = t / T, wobei t der Abstand zwischen der neutralen Achse und der Innenfläche (mm) und T die Plattendicke (mm) ist. Beim Luftbiegen von kohlenstoffarmem Stahl beträgt K = 0,33–0,38 und beim Bodenbiegen kann er 0,45–0,50 erreichen.
- Formel: BA = A × (π/180) × (R + K × T) ; 90° vereinfacht sich zu BA = (π/2) × (R + K × T).
- Beispiel: Für 1,5 mm 5052-H32 Aluminium, R=1,5 mm, K=0,38, BA=3,25 mm, Y=0,597.
- Fehler: Wenn der untere Druck K=0,50 missbraucht wird, steigt BA auf 3,53 mm, Einzelbiegefehler +0,28 mm, vier Biegungen kumulativ >1,1 mm.
Die Klärung des mathematischen Wesens des K-Faktors gegenüber der Biegezugabe ist eine Voraussetzung für die Bewertung der Genauigkeit des Biegeberechnung für Blech vs. Biegeabzugsrechner .
Biegezugabe vs. y-Faktor in CAD-Entfaltungskernen
Beim plattformübergreifenden Design sind die Biegezugabe und der Y-Faktor von entscheidender Bedeutung.
- Unterschiede: SolidWorks/Inventor/CATIA speichert den K-Faktor; wohingegen PTC Creo zunächst den Y-Faktor speichert.
- Umrechnung: Y = K × π/2. Wenn K=0,38, dann Y=0,597, und die Ergebnisse des 90°-BA sind unabhängig von der Plattform identisch.
- Hinweis: Die Messung des Y-Faktors direkt in der Werkstatt ohne vorherige Referenzierung des K-Faktors ist so, als würde man die Korrektur zweimal anwenden.
Vergleichsmatrix der sich entfaltenden Variablen
|
Variabel |
Mathematische Natur und Einheit |
Die Kontaktempfindlichkeit |
Mainstream-CAD-Präferenz |
|---|---|---|---|
|
K-Faktor |
Dimensionsloses Verhältnis t/T, 0,30–0,50 |
Medium; schaltet im Luft-/Boden-/Münzmodus |
SolidWorks, Inventor, CATIA globale Parameter |
|
Biegezugabe |
Lineare Bogenlänge in mm pro Biegewinkel |
Hoch; Integriert R, Winkel, Rückfederung |
Alle 3D-Entfaltungsmodule, 2D-Verifizierung |
|
Y-Faktor |
Dimensionslos Y=K×π/2, 0,47–0,78 |
Medium; löserabhängige Konvertierung |
PTC Creo / Pro-ENGINEER nativ |
|
No-Compensation-Theorie |
Festes t/T=0,50, nur Länge |
Nullabstimmung; ignoriert die V-Öffnung |
Älteres manuelles 2D-Layout |
Datenquelle: JS Precision Unfolding Database (2026) – Luftbiegemesssatz mit 1.200 Losen; ISO 2768-1:1989 Allgemeintoleranzen, lineare Größen der Klasse M 0,5–3 mm bei ±0,1 mm, 3–6 mm bei ±0,1 mm, Winkel ±0,5° für ungebogene Nenngeometrie.
Fazit: K-Faktor und Y-Faktor beschreiben die gleiche neutrale Achse in verschiedenen CAD-Dialekten, während Biegezugabe und Biegeabzug die tatsächlich zugeschnittenen und überprüften Fertigungslängen sind – mischen Sie niemals Verhältnisse in der Entwurfsphase mit Abzügen vor Ort .
Möchten Sie Nacharbeit durch aufkommende Berechnungsfehler vermeiden? Laden Sie JS Precision herunter Referenzhandbuch zum Blech-K-Faktor und zur Biegezugabe Jetzt.
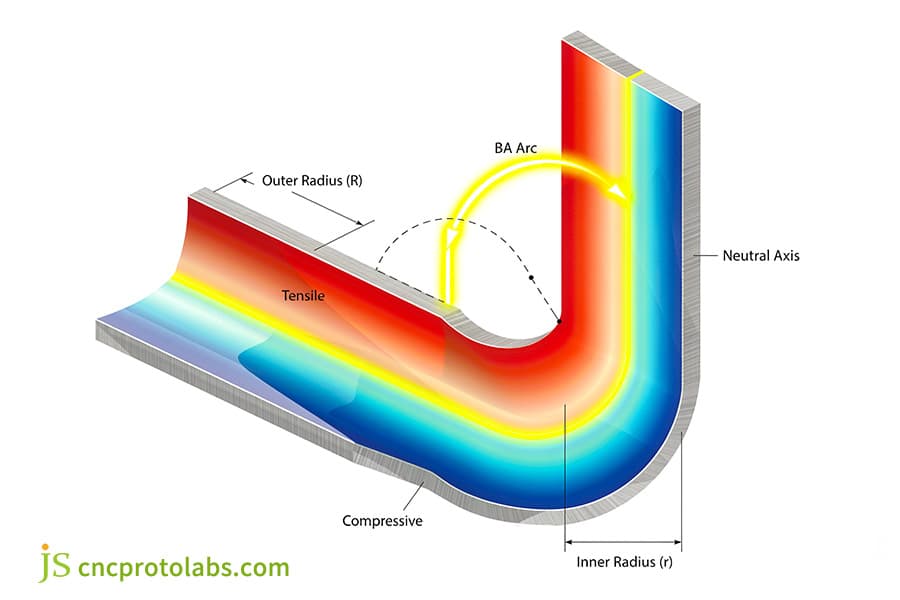
Abbildung 1: 3D-Diagramm der Blechbiegung mit Darstellung der Zug-, Druck-, neutralen Achse und des BA-Bogens.
Wie verschieben Luftbiegebleche und Bodenbiegewerkzeuge die neutrale Achse?
Die Auswahl der Blechbiegemethoden bestimmt die Migration der neutralen Achse. Beim Luftbiegen von Blech berührt das Blech nur die Stempelspitze und die Matrizenschultern und treibt die neutrale Achse nach innen (K≈ 0,30 bis 0,38) . Umgekehrt erzwingt das untere Biegewerkzeug bei hoher Tonnage eine vollständige Anpassung des Formhohlraums, komprimiert den Querschnitt und drückt die neutrale Achse nach außen (K≈ 0,45 bis 0,50) .
Spannungsverteilung beim Luftbiegen vs. Bodenbiegen
- Leerbiegen: Dreipunktbelastung, Stempeleinsatz, kohlenstoffarmer Stahl K=0,30–0,38, Aluminium 0,33–0,40.
- Bodenbildung: Das Material passt sich dem Matrizenradius an; Die erforderliche Kraft beträgt das Zwei- bis Dreifache der Luftbiegung und K = 0,45 bis 0,50.
- Prägung: Die neutrale Achse ist bei etwa K ≈ 0,50 zentriert.
- Risiko: Die Verwendung einer falschen Biegemethode in der CAD-Software und die tatsächliche Durchführung in der Werkstatt kann dazu führen, dass das Flanschsystem systematisch zu lang oder zu kurz ist.
V-Öffnungsverhältnis und Tonnage-Auswirkung
Beim Luftbiegen von Blechen im Vergleich zu Werkzeugen zum Biegen von unten, V-Öffnungskontrolle, K-Stabilität:
- V=6T → K≈0,35, hohe Tonnage, hoher Rückprall.
- V=8T → K≈0,38, ausgeglichene offene Biegung, anwendbar auf 5052-H32 und SPCC.
- V=10T → K≈0,40, geringe Tonnage, mehr Radialspannung.
- Die Druckbasis erhöht sich um das 2–3-fache der Tonnage und K verschiebt sich um 0,07–0,12 nach oben.
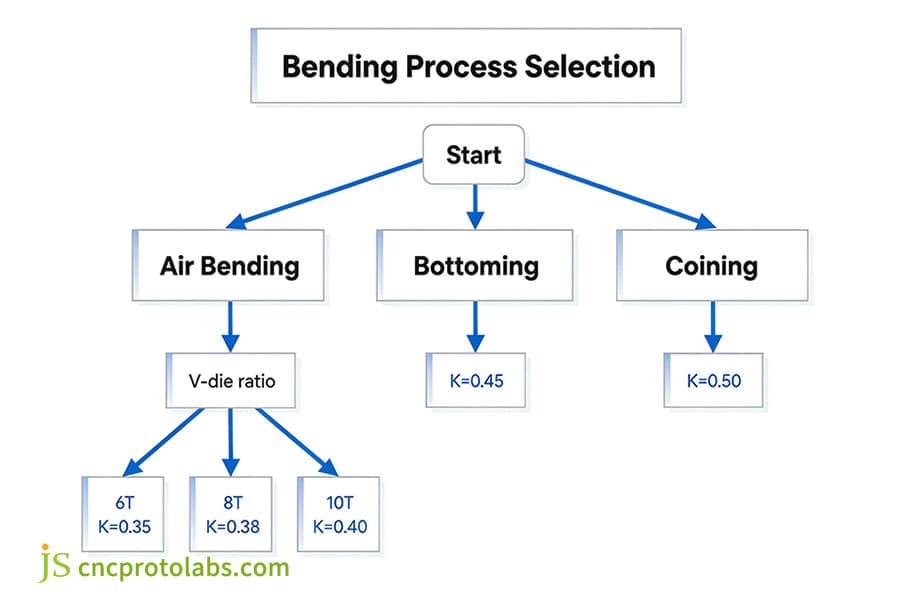
Abbildung 2: Flussdiagramm zur Auswahl des Biegeprozesses mit Luftbiegung, Bodenbildung, Prägung und K-Werten.
Warum erfordert das Biegen von Edelstahlblechen im Vergleich zum Biegen von Aluminiumblechen unterschiedliche Aufmaße?
Die Biegeausdehnung wird hauptsächlich durch die Duktilität und Kaltverfestigung des Materials beeinflusst. Das Biegen von Edelstahlblechen mit einer Dehnungsrate von 40 % und einer großen Rückfederung (3° bis 5°) erfordert einen hohen K-Faktor (K≈ 0,42 bis 0,48). Trotzdem, Biegen von Aluminiumblech (z. B. 5052-H32) mit geringerer Duktilität führt dazu, dass die neutrale Achse weiter nach innen verschoben wird (K≈ 0,35 bis 0,40).
Duktilität und Rückfederung von Edelstahl im Vergleich zu Aluminium
- 5052-H32 Aluminium: 2,0 mm, Zugfestigkeit ≥210 MPa, Dehnung ≈12 %, Rückfederung 0–1°, K=0,36–0,38.
- Edelstahl 304: 2,0 mm, Zugfestigkeit ≥515 MPa, Dehnung ≈40 %, Rückfederung 3–5°, K=0,44–0,45.
- Geteiltes Risiko: Ein einzelner K-Faktor kann die Länge des Aluminiumflansches überschätzen und die Rückfederung von Edelstahl unterschätzen.
Auswirkungen auf die Kornrichtung kaltgewalzter Bleche
Der Einfluss der Biegerichtung auf den K-Faktor entlang der Faserrichtung kaltgewalzter Bleche ist erheblich und muss berücksichtigt werden.
- Seitliche Biegung: Gleichmäßige plastische Verformung, K≈0,38, keine Risse.
- Längsbiegung: bietet Widerstand, es kann jedoch zu Rissen kommen, K fällt auf 0,33, ein Ausgleich von 0,15–0,35 mm ist erforderlich.
- Beispiel: Ein 1,5-mm-SPCC reißt, wenn er in Längsrichtung mit einem Biegeradius (R/T) von weniger als 1,2 gebogen wird, reißt jedoch nicht, wenn er in Querrichtung mit einem Biegeradius (R/T) von 1,0 gebogen wird.
Kurzübersichtstabelle zum 90°-Luftbiegen
|
Material |
T (mm). |
V-Öffnung |
R (mm). |
K-Faktor |
90° BA |
Rückfederung |
|---|---|---|---|---|---|---|
|
5052-H32 |
1.5 |
12 (8T) |
1.6 |
0,38 |
3,41 mm |
0–1° |
|
6061-T6 |
2,0 |
16 (8T) |
2.5 |
0,36 |
5,06 mm |
1–2° |
|
SPCC |
2,0 |
16 (8T) |
2,0 |
0,40 |
4,40 mm |
1–2° |
|
304 2B |
2,0 |
16 (8T) |
2,0 |
0,45 |
4,55 mm |
3–5° |
|
1018 CR |
2,0 |
16 (8T) |
2,0 |
0,41 |
4,52 mm |
1–3° |
Datenquelle: ASTM E8/E8M-22 – Zugdehnungsprüfung für Blechlegierungen
Bei gleicher 8T-Öffnung ist der K-Wert von Edelstahl 0,07–0,10 höher als der von Aluminiumlegierungen.
Technische Fallstudie: Bedienfeld aus Edelstahl 304
1,5 mm Gehäuse aus Edelstahl 304, vier 90°-Flansche, Toleranz ±0,15 mm.
- Problem: Bei Verwendung eines Aluminium-K-Faktors von 0,38 ist der Flansch 0,42 mm zu lang, was zu Störungen bei den Lochpositionen führt.
- Korrektur: Stellen Sie auf einen K-Faktor von 0,44 um und richten Sie die Biegelinie senkrecht zur Walzrichtung aus.
- Ergebnis: Abmessungen stabilisiert innerhalb von ±0,08 mm.
Benötigen Sie einen schnelleren Weg von der Legierungsauswahl bis zur Einrichtung der Abkantpresse? Kontaktieren Sie a JS Präzision Kontaktieren Sie Ihren Ingenieur für eine kostenlose DFM-Überprüfung Ihrer Biegezeichnungen aus Edelstahl oder Aluminium.
Wie stimmen die Berechnungsstandards für Blechbiegungen mit den Werkstoleranzen überein?
Industriestandards erfordern eine gründliche Grenzprüfung. Gemäß den Standards ANSI/ASME Y14.5 und ISO 2768-m müssen genaue Biegungen lineare Toleranzen von ±0,1 mm einhalten. Die Verwendung der Biegeberechnung von Blechen auf der Grundlage rein theoretischer Modelle ohne Berücksichtigung der Schwerlasttonnage führt jedoch zu einer Ausdünnung, und ein empirischer Biegeabzugsrechner muss über theoretische Formeln hinausgehen.
Abweichung der Biegekraft bei schweren Blechen
Beim Biegen schwerer Bleche treten Abweichungen im Stahlbiegekraftrechner auf, die zu nichtlinearen Fehlern führen:
- Dünnwalzen: Wenn die Blechdicke mehr als 6 mm beträgt, führt eine Unterbelastung zu einer lokalen Ausdünnung von 5–8 %.
- Theoretische Abweichung: Bei K = 0,50 überschätzt die Formel die flache Länge; Bei einer 8-mm -Platte beträgt die Abweichung mehr als 0,5 mm und die gemessene Ausdünnung beträgt 5–8 %.
- Tatsächliche Messung: 8 mm S355, R=12 mm, V=64 mm leere Biegung, K=0,46, 6 % Verdünnung und BD sollten im Vergleich zum theoretischen BA um −0,62 mm korrigiert werden.
Praktischer Entfaltungs-Workflow
- Ermitteln Sie die Materialstärke T, die gemäß ASTM A480 ±0,05 mm beträgt.
- Wählen Sie den Prozess aus und notieren Sie das V-Öffnungsverhältnis: 6T–10T.
- Laden Sie den verifizierten K-Faktor; Konvertieren Sie Creo in Y-Faktor.
- Berechnen Sie BA und BD für jede Biegung.
- Wenn T > 6 mm, verwenden Sie eine empirische Subtraktionstabelle mit einem Verdünnungsfaktor von 5–8 %.
- Geben Sie die Testprobe frei, nachdem die CMM-Verifizierung bestätigt hat, dass sie innerhalb von ±0,1 mm liegt.
FAQs
F1: Wie berechnet man die Biegezugabe im Vergleich zum Biegeabzug für eine 90-Grad-Luftbiegung?
Für eine 90-Grad-Biegung ergibt die Biegezugabe (BA) die flache Länge entlang der neutralen Achse als BA=(π/ 2) X(R+KXT) . Der Biegeabzug (BD) schätzt dann wiederum das aus dem Flachmaterial entfernte Material als BD = 2 x OSSB – BA, wobei der äußere Rückstand (OSSB) = R + T ist. CAD-Software verwendet normalerweise BA, um das 3D-Modell zu erstellen, während Fertigungsbediener BD bevorzugen, um die Schnittlänge geschnittener Werkstücke direkt zu messen und zu überprüfen.
F2: Wann sollten Ingenieure bei der CAD-Entfaltung den K-Faktor gegenüber dem Y-Faktor wählen?
Das ist wirklich eine Frage der CAD-Architektur. Die Verwendung des K-Faktors durch den Ingenieur ist bei der Verwendung von SolidWorks, Autodesk Inventor oder CATIA die Norm, da die Berechnungs-Engines all dieser Systeme K als Verhältnis der Tiefe (t/T) bezeichnen. Der Y-Faktor ist jedoch der native Berechnungsstandard von PTC Creo (Pro/ENGINEER), da er das Bogenverhältnis der neutralen Achse direkt gewichtet. Beide flachen Layouts sehen jedoch ähnlich aus, wenn die Formeln durch Y = K Xπ/2 konvertiert werden.
F3: Warum unterscheidet sich die Biegezugabe beim Biegen von Aluminiumblech und Edelstahl?
Der Unterschied ist auf höhere Materialstreckgrenzen und Kaltverfestigungsexponenten zurückzuführen. Durch das Biegen von Edelstahl 304, der eine starke Spannung und Rückfederung aufweist (bis zu 5°), bleibt der K-Faktor höher ( K≈0,45 ). Aber 5052-H32-Aluminium, das bei sehr geringer Festigkeitssteigerung früher nachgibt, verschiebt die neutrale Linie viel tiefer nach innen ( K≈0,38 ). Wenn Sie den gleichen Wert für das Aufmaß verwenden, werden die Aluminiumflansche länger, während sich Edelstahlteile zu wenig verbiegen.
F4: Wie wirkt sich die Faserrichtung des Blechs beim Luftbiegen auf den K-Faktor aus?
Kaltgewalzte Bleche haben eine gestreckte Kornstruktur, die parallel zur Walzrichtung verläuft. Das Biegen quer zur Faserrichtung führt zu einem maximalen Widerstand gegen Rissbildung und plastischer Verformung, die nahezu gleichmäßig ist, sodass der K-Faktor vorhersagbar bleibt ( K≈ 0,38 ), wohingegen das Biegen entlang der Faserrichtung den Verformungswiderstand verringert, aber die Risswahrscheinlichkeit erhöht, da dadurch die neutrale Achse näher an den Innenradius gerückt wird ( K≈ 0,33 ) und sich die Länge des flachen Rohlings um bis zu etwa ±0,35 mm ändert.
F5: Können Sie mit Sicherheit davon ausgehen, dass der K-Faktor für Präzisionsbleche immer 0,33 beträgt?
Die Berücksichtigung von nur K=0,33 als Konstante ist gerechtfertigt, wenn Sie ein weiches Blech mit einem kleinen Radius luftbiegen. Sobald Sie jedoch auf Bodenbildung umstellen ( K → 0,50 ) oder hochfeste Legierungen mit Stempelradien über 2×T bilden, kann der K-Faktor auf 0,45 ansteigen. Sie sollten wissen, dass es schwerwiegende Fehler verursacht, wenn Sie sich bei den verschiedenen Aufgaben auf einen festen Wert von 0,33 verlassen. Daher müssen empirische Testbiegungen durchgeführt werden, um genaue Toleranzen zu ermitteln.
Zusammenfassung
Faktoren wie K-Faktor, Biegezugabe und Y-Faktor bilden die Hauptsequenz zur Steuerung der Blechentwicklung für abgewickelte Teile: CAD-Designwerte müssen eng mit den Werkstattprozessen (Luftbiegen/Pressen) und den Materialeigenschaften übereinstimmen. Der Hauptzweck hierbei besteht darin, möglichst genaue Berechnungen zu erhalten und tatsächliche Biegeexperimente durchzuführen, die nicht nur die Prototyping-Kosten senken, sondern auch Montagetoleranzen von ±0,1 mm garantieren.
Um bei Präzisionsfertigungsprojekten eine montagebereite Genauigkeit sicherzustellen, können Designteams vergleichen kundenspezifische Möglichkeiten zum Biegen von Blechen bei JS Precision oder laden Sie unsere technischen Referenztabellen herunter. Überprüfen Sie bei anspruchsvollen Designs, die eine enge formschlüssige Ausrichtung erfordern, die geprüfte Präzision Blechbiegetoleranzen bei JS Precision und konsultieren Sie unsere technischen Spezialisten für direktes DFM-Blech-Feedback.

Haftungsausschluss
Der Inhalt dieser Seite dient ausschließlich Informationszwecken. Für JS Precision Services Es gibt keine Zusicherungen oder Gewährleistungen, weder ausdrücklich noch stillschweigend, hinsichtlich der Richtigkeit, Vollständigkeit oder Gültigkeit der Informationen. Es liegt in der Verantwortung des Käufers, spezifische technische Anforderungen zu ermitteln und zu ermitteln Fordern Sie ein formelles Teileangebot an . Bitte kontaktieren Sie uns für weitere Informationen.
Ressource

