 العربية




في ثني الصفائح المعدنية ، العامل K عبارة عن نسبة بلا أبعاد (t / T) تمثل تحول المحور المحايد في الانحناء. بدل الانحناء (BA) هو طول القوس المقاس للانحناء في الجزء المسطح. العامل Y هو عامل رياضي يعدل العامل K(Y=K xπ/2) لكشف CAD. الحصول على العامل الدقيق سيمنحك التخطيط المسطح الصحيح في حدود ±0.1 مم.
ملخص الإجابة الأساسية
استخدم العامل K في CAD للأغراض العامة (SolidWorks وInventor وCATIA) والعامل Y داخل PTC Creo، لأن Y = K × π/2 يحافظ على نسبة المحور المحايد متطابقة عبر الأنظمة الأساسية. على أرضية المتجر، تحكم في الفراغ باستخدام بدل الانحناء (BA = A·π/180·(R+K·T)) لحساب الطول المسطح وخصم الانحناء (BD = 2·OSSB - BA) للتحقق من الأجزاء المنفصلة.
قفل عامل K في مرحلة التصميم وضبطه فقط من خلال خصم الانحناء في الموقع؛ مع العامل الصحيح، يظل التصميم المسطح ضمن ±0.1 مم ، في حين أن العامل المشوش يؤدي إلى خطأ تراكمي يتجاوز ±0.5 مم عبر الانحناءات المتعددة.
|
المعلمة الأساسية |
التعريف والصيغة الرياضية |
النطاق الهندسي النموذجي |
سيناريو التطبيق الأساسي والوظيفة |
|---|---|---|---|
|
عامل K |
K = t/T (المسافة من السطح الداخلي إلى المحور المحايد / سمك الورقة) |
0.30 – 0.50 (عادة 0.33 – 0.38 لثني الهواء) |
تكوين معلمات الصفائح المعدنية العالمية في CAD وتحويل التطوير العام الفارغ |
|
بدل الانحناء (بكالوريوس). |
BA = أ × (π / 180) × (R + K × T) |
يختلف باختلاف السُمك وزاوية الانحناء A ونصف القطر الداخلي R |
الحساب المباشر للطول الفارغ المسطح لمناطق الزاوية المنحنية |
|
العامل Y |
ص = ك × π / 2 |
0.47 – 0.78 (عادة 0.50 – 0.60) |
حساب تطوير المحور المحايد عالي الدقة في أنظمة PTC Creo (Pro/E). |
|
خصم الانحناء (BD). |
دينار بحريني = 2 × OSSB - بكالوريوس |
يتم تحديده من خلال القياس الفعلي لفتحة القالب على شكل حرف V وخلفية المادة |
التشذيب العكسي والتحجيم الفارغ لآلات القص وعمليات الضغط باستخدام الحاسب الآلي في الموقع |
مصدر البيانات: تشير قيم عامل K النموذجية وبدلات الانحناء إلى آيزو 2768-1:1989 المعيار (التسامح العام، فئة م)؛ صيغة تحويل العامل Y مشتقة من مواصفات حلال PTC Creo kernel.
كيف يختلف العامل K وبدل الانحناء والعامل Y في ثني الصفائح المعدنية؟
يحدد العامل K ببساطة المحور المحايد ولهذا السبب ليس له أبعاد. بدل الانحناء يحسب طول المادة الفعلي الذي يستهلكه الانحناء، معبرًا عنه بالملليمتر. يرتبط العامل Y بالعلاقة القائمة على الانحناء بمقدار 90 درجة في محرك CAD معين. إذا تم الخلط بين هذه العوامل الثلاثة ، فسيكون النمط المسطح غير صحيح وقد تتشكل الانحناءات في الاتجاه الخاطئ، مما يؤدي إلى حدوث أخطاء تصل إلى ± 0.5 مم في الجزء النهائي.
الطبيعة والوحدات الرياضية: عامل k مقابل بدل الانحناء
يبدأ الفرق بين العامل k وبدل الانحناء بالتناقض بين نسبة بلا أبعاد وإخراج الطول الخطي.
- التعريف: K = t / T، حيث t هي المسافة بين المحور المحايد والسطح الداخلي (مم)، وT هو سمك اللوحة (مم). بالنسبة لثني الهواء من الفولاذ منخفض الكربون، K = 0.33–0.38، وللقاع يمكن أن يصل إلى 0.45–0.50.
- الصيغة: BA = A × (π/180) × (R + K × T) ؛ يتم تبسيط 90° إلى BA = (π/2) × (R + K × T).
- مثال: بالنسبة للألومنيوم 5052-H32 مقاس 1.5 مم، R=1.5 مم، K=0.38، BA=3.25 مم، Y=0.597.
- خطأ: عند إساءة استخدام الضغط السفلي K = 0.50، يرتفع BA إلى 3.53 مم، خطأ الانحناء الفردي +0.28 مم، أربعة انحناءات تراكمية> 1.1 مم.
يعد توضيح الجوهر الرياضي لعامل k مقابل بدل الانحناء شرطًا أساسيًا لتقييم دقة حساب الانحناء للصفائح المعدنية مقابل حاسبة خصم الانحناء
بدل الانحناء مقابل عامل y في CAD التي تتكشف النواة
يعد بدل الانحناء مقابل العامل y أمرًا بالغ الأهمية في التصميم عبر الأنظمة الأساسية.
- الاختلافات: يقوم SolidWorks/Inventor/CATIA بحفظ العامل K؛ بينما تقوم PTC Creo في البداية بحفظ العامل Y.
- التحويل: Y = K × π/2. إذا كانت K=0.38، فإن Y=0.597، وتكون نتائج 90° BA متطابقة بغض النظر عن المنصة.
- ملحوظة: قياس العامل Y مباشرةً في ورشة العمل دون الإشارة أولاً إلى العامل K يشبه تطبيق التصحيح مرتين.
مصفوفة المقارنة للمتغيرات المتكشفة
|
متغير |
طبيعة ووحدة الرياضيات |
يموت حساسية الاتصال |
تفضيلات CAD السائدة |
|---|---|---|---|
|
عامل K |
نسبة بدون أبعاد t/T، 0.30-0.50 |
واسطة؛ يتحول مع وضع الهواء/القاع/العملة المعدنية |
SolidWorks، Inventor، CATIA العالمية |
|
بدل الانحناء |
طول القوس الخطي بالملم لكل زاوية انحناء |
عالي؛ يدمج R، زاوية، سبرينغباك |
جميع الوحدات ثلاثية الأبعاد، والتحقق ثنائي الأبعاد |
|
عامل Y |
بلا أبعاد Y=K×π/2, 0.47–0.78 |
واسطة؛ التحويل المعتمد على الحل |
PTC Creo / Pro‑ENGINEER أصلي |
|
نظرية عدم التعويض |
ثابت t/T=0.50، الطول فقط |
ضبط صفر؛ يتجاهل فتح V |
تخطيط يدوي قديم ثنائي الأبعاد |
مصدر البيانات: قاعدة بيانات JS Precision Unfolding (2026) - مجموعة قياس انحناء الهواء مكونة من 1200 وحدة؛ أيزو 2768-1:1989 التفاوتات العامة، الأحجام الخطية للفئة m 0.5-3 مم عند ±0.1 مم، 3-6 مم عند ±0.1 مم، الزاوي ±0.5° للهندسة الاسمية غير المنحنية.
الوجبات الجاهزة: يصف عامل K وعامل Y نفس المحور المحايد في لهجات CAD المختلفة، في حين أن بدل الانحناء وخصم الانحناء هما أطوال أرضية المتجر التي تقطعها بالفعل وتتحقق منها - لا تخلط أبدًا نسب مرحلة التصميم مع الخصومات في الموقع .
هل تريد تجنب إعادة العمل الناتجة عن أخطاء حسابية متكشفة؟ تحميل JS الدقة الدليل المرجعي لبدل الصفائح المعدنية K-Factor&Bend الآن.
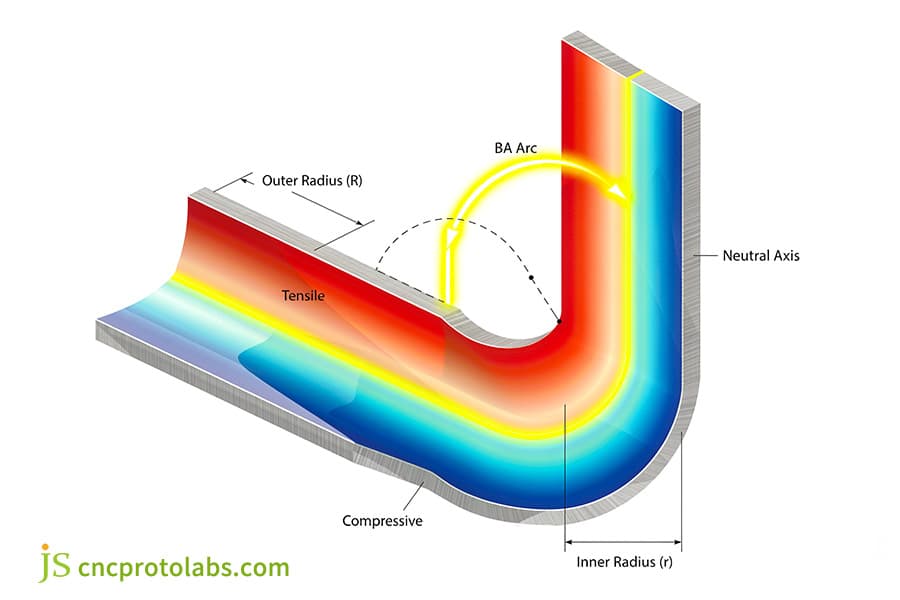
الشكل 1: رسم تخطيطي ثلاثي الأبعاد لثني الصفائح المعدنية يُظهر محور الشد والضغط والمحايد وقوس BA.
كيف تعمل الصفائح المعدنية المنحنية مقابل أدوات الانحناء السفلية على تغيير المحور المحايد؟
يحدد اختيار طرق ثني الصفائح المعدنية انتقال المحور المحايد. في الصفائح المعدنية المنحنية بالهواء، تتلامس الصفائح فقط مع طرف الثقب وأكتاف القالب، مما يدفع المحور المحايد إلى الداخل (K≈ 0.30 إلى 0.38) . على العكس من ذلك، فإن أدوات الثني السفلية تفرض توافقًا كاملاً لتجويف القالب تحت حمولة عالية، مما يضغط المقطع العرضي ويدفع المحور المحايد إلى الخارج (K≈ 0.45 إلى 0.50) .
توزيع الإجهاد في انحناء الهواء مقابل الانحناء السفلي
- الانحناء الفارغ: تحميل ثلاثي النقاط، إدخال التثقيب، الفولاذ منخفض الكربون K=0.30–0.38، الألومنيوم 0.33–0.40.
- القاع: تتوافق المادة مع نصف قطر القالب؛ القوة المطلوبة هي 2–3× قوة ثني الهواء، و K = 0.45–0.50.
- العملة: يتمركز المحور المحايد عند حوالي K ≈ 0.50.
- المخاطرة: يمكن أن يؤدي استخدام طريقة ثني خاطئة في برنامج CAD وتنفيذها فعليًا في ورشة العمل إلى جعل نظام الحافة طويلًا جدًا أو قصيرًا جدًا بشكل منهجي.
نسبة الفتح V وتأثير الحمولة
بالنسبة لصفائح ثني الهواء المعدنية مقابل أدوات الانحناء السفلية، التحكم في الفتح على شكل حرف V K، الاستقرار:
- V=6T → K≈0.35، حمولة عالية، ارتداد عالي.
- V=8T → K≈0.38، انحناء مفتوح متوازن، ينطبق على 5052-H32 وSPCC.
- V=10T → K≈0.40، حمولة منخفضة، توتر شعاعي أكبر.
- تزداد قاعدة الضغط بمقدار 2-3 أضعاف الحمولة، وينتقل K لأعلى بمقدار 0.07-0.12.
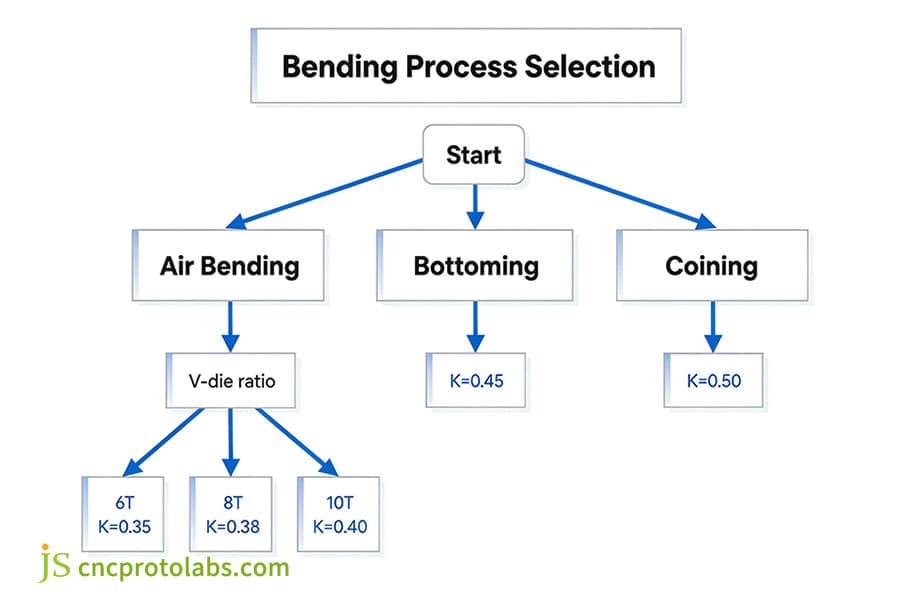
الشكل 2: مخطط انسيابي لاختيار عملية الانحناء يُظهر قيم انحناء الهواء، والقاع، والعملة المعدنية، وK.
لماذا يتطلب ثني صفائح الفولاذ المقاوم للصدأ مقابل ثني صفائح الألومنيوم بدلات مختلفة؟
يتأثر توسع الانحناء بشكل أساسي بمرونة المواد وتصلب الإجهاد. إن ثني صفائح الفولاذ المقاوم للصدأ، بمعدل استطالة 40% وظهر زنبركي كبير (3° إلى 5°) يتطلب عامل K مرتفع (K≈ 0.42 إلى 0.48). ما زال، ثني صفائح الألمنيوم (على سبيل المثال 5052-H32) مع انخفاض الليونة يؤدي إلى تحول المحور المحايد إلى الداخل (K≈ 0.35 إلى 0.40).
ليونة و Springback من الفولاذ المقاوم للصدأ مقابل الألومنيوم
- 5052-H32 الألومنيوم: 2.0 مم، قوة الشد ≥210 ميجا باسكال، الاستطالة ≈12%، الزنبرك الخلفي 0–1°، K=0.36–0.38.
- الفولاذ المقاوم للصدأ 304: 2.0 مم، قوة الشد ≥515 ميجاباسكال، الاستطالة ≈40%، الزنبرك الخلفي 3-5°، K=0.44-0.45.
- المخاطر المشتركة: قد يبالغ عامل K واحد في تقدير طول شفة الألومنيوم ويقلل من تقدير الزنبرك المصنوع من الفولاذ المقاوم للصدأ.
تأثير اتجاه الحبوب المدرفلة على البارد
يعد تأثير اتجاه الانحناء على عامل K عبر حبيبات الصفائح المدرفلة على البارد أمرًا مهمًا ويجب أخذه في الاعتبار.
- الانحناء الجانبي: تشوه بلاستيكي موحد، K≈0.38، بدون شقوق.
- الانحناء الطولي: يوفر مقاومة ولكن قد يحدث تشقق، حيث ينخفض معامل K إلى 0.33، ويلزم تعويض قدره 0.15-0.35 مم.
- مثال: سيتم تشقق SPCC مقاس 1.5 مم عند ثنيها طوليًا بنصف قطر انحناء (R/T) أقل من 1.2 ، ولكنها لن تتشقق عند ثنيها بشكل عرضي بنصف قطر انحناء (R/T) يبلغ 1.0.
جدول مرجعي سريع لانحناء الهواء بزاوية 90 درجة
|
المواد |
تي (مم). |
افتتاح V |
ص (مم) |
عامل K |
90° بكالوريوس |
سبرينغباك |
|---|---|---|---|---|---|---|
|
5052-H32 |
1.5 |
12 (8 طن) |
1.6 |
0.38 |
3.41 ملم |
0-1° |
|
6061-T6 |
2.0 |
16 (8 طن) |
2.5 |
0.36 |
5.06 ملم |
1-2° |
|
اس بي سي سي |
2.0 |
16 (8 طن) |
2.0 |
0.40 |
4.40 ملم |
1-2° |
|
3042ب |
2.0 |
16 (8 طن) |
2.0 |
0.45 |
4.55 ملم |
3-5° |
|
1018 س |
2.0 |
16 (8 طن) |
2.0 |
0.41 |
4.52 ملم |
1-3° |
مصدر البيانات: ASTM E8/E8M-22 - اختبار استطالة الشد لسبائك الصفائح
بالنسبة لنفس فتحة 8T، تكون قيمة K للفولاذ المقاوم للصدأ أعلى بـ 0.07-0.10 من قيمة سبائك الألومنيوم.
دراسة حالة هندسية: لوحة التحكم من الفولاذ المقاوم للصدأ 304
غلاف من الفولاذ المقاوم للصدأ مقاس 1.5 مم 304، وأربع حواف بزاوية 90 درجة، والتسامح ±0.15 مم.
- المشكلة: عند استخدام عامل K من الألومنيوم يبلغ 0.38، تكون الحافة طويلة جدًا بمقدار 0.42 مم، مما يتسبب في تداخل مع مواضع الثقب.
- التصحيح: قم بالتبديل إلى عامل K بقيمة 0.44 وقم بتوجيه خط الانحناء بشكل عمودي على اتجاه التدحرج.
- النتيجة: استقرت الأبعاد ضمن ±0.08 مم.
هل تحتاج إلى مسار أسرع من اختيار السبائك إلى الضغط على إعداد الفرامل؟ الاتصال أ الدقة شبيبة مهندس لمراجعة سوق دبي المالي مجانًا لرسومات ثني الفولاذ المقاوم للصدأ أو الألومنيوم.
كيف تتوافق معايير حساب ثني الصفائح المعدنية مع تفاوتات المصنع؟
تتطلب معايير الصناعة فحصًا شاملاً للحدود. وفقًا لمعايير ANSI/ASME Y14.5 وISO 2768-m، يجب أن تتوافق الانحناءات الدقيقة مع التفاوت الخطي الذي يبلغ ±0.1 مم. ومع ذلك، فإن استخدام حساب الانحناء للصفائح المعدنية استنادًا إلى النماذج النظرية البحتة، دون النظر إلى الحمولة الثقيلة ، سيؤدي إلى ترقق وستحتاج حاسبة خصم الانحناء التجريبية إلى تجاوز الصيغ النظرية.
انحراف قوة الانحناء الثقيلة
تحدث انحرافات في حاسبة قوة ثني الفولاذ في ثني الألواح ذات المقاييس الثقيلة مما يؤدي إلى حدوث أخطاء غير خطية:
- الدرفلة الرقيقة: عندما يتجاوز سمك اللوحة أكثر من 6 مم، يؤدي التحميل الزائد إلى ترقق محلي بنسبة 5-8٪.
- الانحراف النظري: عندما تكون K = 0.50، تبالغ الصيغة في تقدير الطول المسطح؛ بالنسبة للوحة 8 مم ، يتجاوز الانحراف 0.5 مم ويصل التخفيف المقاس إلى 5-8٪.
- القياس الفعلي: 8 مم S355، R = 12 مم، V = 64 مم انحناء فارغ، K = 0.46، 6٪ ترقق ويجب تصحيح BD بمقدار .60.62 مم مقارنة بـ BA النظري.
سير العمل العملي المتكشف
- احصل على سمك المادة T، وهو ±0.05 مم طبقًا للمواصفة ASTM A480.
- حدد العملية وسجل نسبة الفتح V: 6T – 10T.
- تحميل العامل K الذي تم التحقق منه؛ تحويل كريو إلى عامل Y.
- احسب BA و BD لكل منحنى.
- عندما T > 6 مم، استخدم مخطط طرح تجريبي يحتوي على عامل ترقق قدره 5 – 8%.
- قم بتحرير عينة الاختبار بعد التأكد من التحقق من CMM أنها ضمن ± 0.1 مم .
الأسئلة الشائعة
س 1: كيف يمكنك حساب بدل الانحناء مقابل خصم الانحناء لثني الهواء بزاوية 90 درجة؟
بالنسبة للانحناء بمقدار 90 درجة، فإن بدل الانحناء (BA) يعطي الطول المسطح على طول المحور المحايد مثل BA=(π/ 2) X(R+KXT) . يقوم خصم الانحناء (BD) مرة أخرى بتقدير المادة التي تمت إزالتها من المخزون المسطح كـ BD = 2 X OSSB - BA حيث النكسة الخارجية (OSSB) = R + T. عادةً ما يستخدم برنامج CAD BA لإنشاء نموذج ثلاثي الأبعاد بينما يفضل مشغلو أرضية المتجر BD لقياس طول القطع لقطع العمل المقطوعة والتحقق منها مباشرة.
س 2: متى يجب على المهندسين اختيار العامل K مقابل العامل Y في كشف CAD؟
هذه حقًا مسألة تتعلق بهندسة CAD. يعد استخدام العامل K من قبل المهندس هو القاعدة عند استخدام SolidWorks أو Autodesk Inventor أو CATIA نظرًا لأن محركات الحساب لجميع هذه الأنظمة تشير إلى K كنسبة من العمق (t/T). لكن العامل Y هو معيار الحساب الأصلي لـ PTC Creo (Pro/ENGINEER)، لأنه يزن نسبة قوس المحور المحايد مباشرة. لكن كلا التخطيطين المسطحين سيبدوان متشابهين عند تحويل الصيغ من خلال Y = K Xπ/2 .
س 3: لماذا يختلف بدل الانحناء بين ثني صفائح الألمنيوم والفولاذ المقاوم للصدأ؟
إن زيادة قوة إنتاجية المواد وأسس تصلب الإجهاد هي المسؤولة عن الفرق. إن ثني الفولاذ المقاوم للصدأ 304 القوي في التوتر والظهر الربيعي (حتى 5 درجات) سيبقي عامل K أعلى ( K≈0.45 ). لكن الألومنيوم 5052-H32 الذي يبدأ في الإنتاج عاجلاً مع زيادة طفيفة جدًا في القوة سيحول الخط المحايد إلى عمق أكبر ( K≈0.38 ). إذا استخدمت نفس القيمة للبدل، فستصبح حواف الألومنيوم أطول بينما ستنحني قطع الفولاذ المقاوم للصدأ.
س 4: كيف يؤثر اتجاه حبيبات الصفائح المعدنية على العامل K أثناء ثني الهواء؟
تتميز الصفائح المدرفلة على البارد ببنية حبيبية ممتدة تكون موازية لاتجاه التدحرج. يؤدي الانحناء عبر الحبوب إلى أقصى قدر من المقاومة للتشقق ويكون تشوه البلاستيك موحدًا تقريبًا لذا يظل العامل K قابلاً للتنبؤ به ( K ≈ 0.38 ) بينما الانحناء على طول الحبوب يقلل من مقاومة التشوه ولكنه يزيد من احتمالية التشقق بسبب هذا دفع المحور المحايد أقرب ( K ≈ 0.33 ) إلى نصف القطر الداخلي وتغيير الطول الفارغ المسطح حتى ± 0.35 مم تقريبًا.
س 5: هل يمكنك أن تفترض بأمان أن العامل K هو دائمًا 0.33 للصفائح المعدنية الدقيقة؟
اعتبار K = 0.33 فقط كثابت له ما يبرره إذا قمت بثني ورقة ناعمة في دائرة نصف قطرها صغيرة. ومع ذلك، بمجرد التبديل إلى القاع ( K → 0.50 ) أو تشكيل سبائك عالية القوة مع نصف قطر مثقوب أعلى من 2×T، يمكن أن يرتفع العامل K إلى 0.45. يجب أن تعلم أن الاعتماد على قيمة واحدة ثابتة وهي 0.33 خلال المهام المختلفة يسبب أخطاء فادحة لذا يجب إجراء ثنيات اختبار تجريبية للحصول على تحمل دقيق.
ملخص
تشكل عوامل مثل عامل K، وBend Alance، وعامل Y التسلسل الأساسي للتحكم في تطوير الصفائح المعدنية للأجزاء المكشوفة: يجب أن تكون قيم تصميم CAD متوافقة بشكل وثيق مع عمليات ورشة العمل (ثني/ضغط الهواء) وخصائص المواد. الغرض الرئيسي هنا هو الحصول على الحسابات الأكثر دقة وإجراء تجارب الثني الفعلية التي لا تقلل تكاليف النماذج الأولية فحسب، بل تضمن أيضًا تفاوتات التجميع بمقدار ±0.1 مم.
لضمان الدقة الجاهزة للتجميع عبر مشاريع التصنيع الدقيقة ، يمكن لفرق التصميم المقارنة قدرات ثني الصفائح المعدنية المخصصة على JS Precision أو قم بتنزيل جداولنا المرجعية الهندسية. بالنسبة للتصميمات الصعبة التي تتطلب محاذاة محكمة للشكل، قم بمراجعة الدقة التي تم التحقق منها التحمل الانحناء الصفائح المعدنية في JS Precision واستشارة المتخصصين الفنيين لدينا للحصول على تعليقات مباشرة على الصفائح المعدنية في سوق دبي المالي.

تنصل
محتويات هذه الصفحة هي لأغراض إعلامية فقط. ل خدمات JS الدقيقة ، لا توجد أي إقرارات أو ضمانات، صريحة أو ضمنية، فيما يتعلق بدقة المعلومات أو اكتمالها أو صحتها. تقع على عاتق المشتري مسؤولية تحديد المتطلبات الفنية المحددة و طلب عرض أسعار رسمي للأجزاء . يرجى الاتصال بنا للحصول على مزيد من المعلومات.
الموارد

