 Italiano




In piegatura della lamiera , il fattore K è un rapporto adimensionale (t/T) che rappresenta lo spostamento dell'asse neutro nella flessione. Il margine di piega (BA) è la lunghezza dell'arco misurata della piega nella parte appiattita. Il fattore Y è un fattore matematico che modifica il fattore K (Y=K xπ/2) per lo sviluppo CAD. Ottenere il fattore accurato ti darà il layout piatto corretto entro ±0,1 mm.
Riepilogo delle risposte principali
Utilizzare il fattore K nel CAD generico (SolidWorks, Inventor, CATIA) e il fattore Y all'interno di PTC Creo, poiché Y = K × π/2 mantiene identico il rapporto dell'asse neutro su tutte le piattaforme. In officina, controllare il pezzo grezzo con tolleranza di piega (BA = A·π/180·(R+K·T)) per il calcolo della lunghezza piana e detrazione di piega (BD = 2·OSSB − BA) per la verifica delle parti tranciate.
Blocca il fattore K in fase di progettazione e ottimizzalo solo tramite la deduzione della piega in loco; con il fattore giusto il layout piatto si mantiene entro ±0,1 mm , mentre un fattore confuso porta l'errore cumulativo oltre ±0,5 mm su più pieghe.
|
Parametro fondamentale |
Definizione matematica e formula |
Gamma ingegneristica tipica |
Scenario e funzione dell'applicazione principale |
|---|---|---|---|
|
Fattore K |
K = t/T (Distanza dalla superficie interna all'asse neutro / Spessore della lamiera) |
0,30 – 0,50 (comunemente 0,33 – 0,38 per la piegatura in aria) |
Configurazione dei parametri globali della lamiera in CAD e conversione generale dello sviluppo del grezzo |
|
Tolleranza di piegatura (BA). |
BA = A × (π / 180) × (R + K × T) |
Varia in base allo spessore, all'angolo di piega A e al raggio interno R |
Calcolo diretto della lunghezza del pezzo grezzo piatto per le aree degli angoli piegati |
|
Fattore Y |
Y = K × π / 2 |
0,47 – 0,78 (comunemente 0,50 – 0,60) |
Calcolo dello sviluppo dell'asse neutro ad alta precisione nei sistemi PTC Creo (Pro/E). |
|
Deduzione della piega (BD). |
BD = 2 × OSSB-BA |
Determinato dalla misurazione effettiva dell'apertura a V dello stampo e del ritorno elastico del materiale |
Rifilatura inversa e dimensionamento dei pezzi grezzi per cesoie e presse piegatrici CNC in loco |
Fonte dati: il fattore K tipico e i valori di tolleranza di piegatura fanno riferimento a ISO 2768-1:1989 standard (tolleranza generale, classe m); la formula di conversione del fattore Y deriva dalle specifiche del risolutore del kernel PTC Creo.
In che modo il fattore K, il margine di piegatura e il fattore Y differiscono nella piegatura della lamiera?
Il fattore K individua semplicemente l'asse neutro e per questo motivo non ha dimensioni. La tolleranza di piega calcola la lunghezza effettiva del materiale consumata dalla piega, espressa in millimetri. Il fattore Y correla la relazione basata sulla piegatura a 90 gradi in un particolare motore CAD. Se questi tre fattori vengono confusi, il modello piatto risulterà errato e le pieghe potrebbero formarsi nella direzione sbagliata, producendo errori fino a ±0,5 mm nella parte finita.
Natura matematica e unità: fattore k vs tolleranza di piegatura
La differenza tra il fattore k e il margine di piegatura inizia con il contrasto tra un rapporto adimensionale e una lunghezza lineare in uscita.
- Definizione: K = t / T, dove t è la distanza tra l'asse neutro e la superficie interna (mm) e T è lo spessore della piastra (mm). Per la piegatura in aria dell'acciaio a basso tenore di carbonio, K = 0,33–0,38 e per il fondo può raggiungere 0,45–0,50.
- Formula: BA = A × (π/180) × (R + K × T) ; 90° si semplifica in BA = (π/2) × (R + K × T).
- Esempio: per alluminio 5052-H32 da 1,5 mm, R=1,5 mm, K=0,38, BA=3,25 mm, Y=0,597.
- Errore: quando la pressione inferiore K=0,50 viene utilizzata in modo improprio, BA aumenta a 3,53 mm, errore di piegatura singola +0,28 mm, quattro pieghe cumulative >1,1 mm.
Chiarire l'essenza matematica del fattore k rispetto alla tolleranza di piegatura è un prerequisito per valutare l'accuratezza del calcolo della flessione della lamiera vs calcolatore di detrazione di flessione .
Tolleranza di piegatura rispetto al fattore y nei kernel di spiegamento CAD
Il margine di piegatura rispetto al fattore y è fondamentale nella progettazione multipiattaforma.
- Differenze: SolidWorks/Inventor/CATIA salva il fattore K; mentre PTC Creo inizialmente salva il fattore Y.
- Conversione: Y = K × π/2. Se K=0,38, allora Y=0,597, e i risultati della BA a 90° sono identici indipendentemente dalla piattaforma.
- Nota: misurare il fattore Y direttamente in officina senza prima fare riferimento al fattore K è come applicare la correzione due volte.
Matrice di confronto delle variabili di sviluppo
|
Variabile |
Natura e unità matematica |
Sensibilità al contatto |
Preferenza CAD tradizionale |
|---|---|---|---|
|
Fattore K |
Rapporto adimensionale t/T, 0,30–0,50 |
Medio; turni con modalità aria/fondo/moneta |
SolidWorks, Inventor, CATIA param. globale |
|
Indennità di piegatura |
Lunghezza dell'arco lineare in mm per angolo di piega |
Alto; integra R, angolo, ritorno elastico |
Tutti i moduli di spiegamento 3D, verifica 2D |
|
Fattore Y |
Adimensionale Y=K×π/2, 0,47–0,78 |
Medio; conversione dipendente dal risolutore |
Nativo PTC Creo/Pro‑ENGINEER |
|
Teoria dell’assenza di compensazione |
Fisso t/T=0,50, solo lunghezza |
Accordatura zero; ignora l'apertura a V |
Layout manuale 2D legacy |
Fonte dati: JS Precision Unfolding Database (2026) – set di misurazioni di flessione dell'aria da 1.200 lotti; ISO 2768‑1:1989 tolleranze generali, dimensioni lineari di classe m 0,5–3 mm a ±0,1 mm, 3–6 mm a ±0,1 mm, angolare ±0,5° per geometria nominale non piegata.
Conclusione: il fattore K e il fattore Y descrivono lo stesso asse neutro in diversi dialetti CAD, mentre la tolleranza di piega e la detrazione di piega sono le lunghezze in officina effettivamente tagliate e verificate: non mescolare mai i rapporti in fase di progettazione con le detrazioni in loco .
Vuoi evitare rielaborazioni causate da errori di calcolo in corso? Scarica JS Precision Guida di riferimento del fattore K della lamiera e della tolleranza di piegatura Ora.
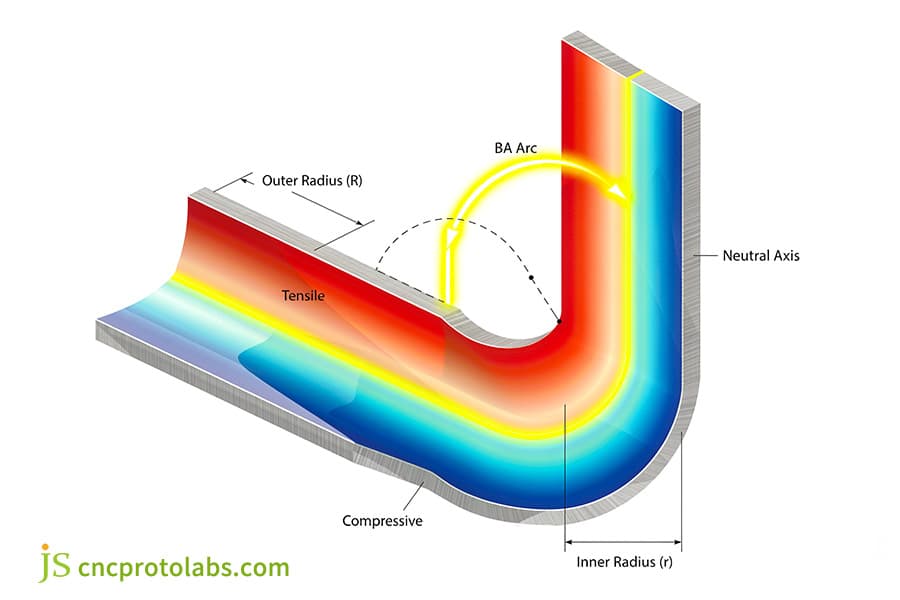
Figura 1: diagramma 3D della piegatura della lamiera che mostra l'asse di trazione, compressione, neutro e arco BA.
In che modo la lamiera di piegatura ad aria rispetto agli utensili di piegatura dal basso spostano l'asse neutro?
La selezione dei metodi di piegatura della lamiera regola la migrazione dell'asse neutro. Nella piegatura in aria della lamiera, la lamiera entra in contatto solo con la punta del punzone e le spalle della matrice, guidando l'asse neutro verso l'interno (K≈ da 0,30 a 0,38) . Al contrario, gli utensili per la piegatura inferiore forzano la completa conformità della cavità dello stampo in condizioni di tonnellaggio elevato, comprimendo la sezione trasversale e spingendo l'asse neutro verso l'esterno (K≈ da 0,45 a 0,50) .
Distribuzione delle sollecitazioni nella flessione in aria rispetto alla flessione sul fondo
- Piegatura a vuoto: carico a tre punti, inserimento del punzone, acciaio a basso tenore di carbonio K=0,30–0,38, alluminio 0,33–0,40.
- Fondo: il materiale si conforma al raggio dello stampo; la forza richiesta è 2–3× quella della flessione dell'aria e K = 0,45–0,50.
- Coniatura: l'asse neutro è centrato a circa K ≈ 0,50.
- Rischio: utilizzare un metodo di piegatura errato nel software CAD e farlo effettivamente in officina può far sì che il sistema di flange sia sistematicamente troppo lungo o troppo corto.
Rapporto di apertura V e impatto del tonnellaggio
Per la piegatura in aria della lamiera rispetto agli utensili di piegatura dal basso, stabilità K del controllo dell'apertura a V:
- V=6T → K≈0,35, tonnellaggio elevato, rimbalzo elevato.
- V=8T → K≈0,38, piega aperta bilanciata, applicabile a 5052-H32 e SPCC.
- V=10T → K≈0,40, tonnellaggio basso, maggiore tensione radiale.
- La base della pressione aumenta di 2–3 volte il tonnellaggio e K si sposta verso l’alto di 0,07–0,12.
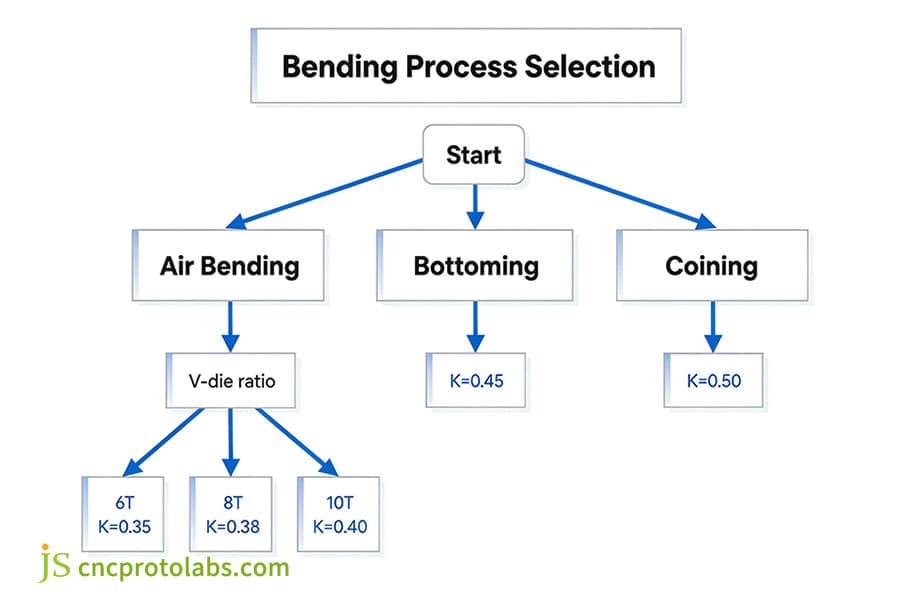
Figura 2: Diagramma di flusso per la selezione del processo di piegatura che mostra i valori di piegatura in aria, fondo, coniatura e K.
Perché la piegatura della lamiera di acciaio inossidabile rispetto alla piegatura della lamiera di alluminio richiede tolleranze diverse?
L'espansione alla flessione è influenzata principalmente dalla duttilità del materiale e dall'incrudimento. La piegatura della lamiera di acciaio inossidabile, con un tasso di allungamento del 40% e un ampio ritorno elastico (da 3° a 5°), richiede un fattore K elevato (K≈ da 0,42 a 0,48). Ancora, piegatura lamiera di alluminio (ad esempio 5052-H32) con duttilità inferiore comporta uno spostamento dell'asse neutro più verso l'interno (K≈ da 0,35 a 0,40).
Duttilità e ritorno elastico dell'acciaio inossidabile rispetto all'alluminio
- Alluminio 5052-H32: 2,0 mm, resistenza alla trazione ≥210 MPa, allungamento ≈12%, ritorno elastico 0–1°, K=0,36–0,38.
- Acciaio inossidabile 304: 2,0 mm, resistenza alla trazione ≥ 515 MPa, allungamento ≈40%, ritorno elastico 3–5°, K=0,44–0,45.
- Rischio condiviso: un singolo fattore K può sovrastimare la lunghezza della flangia in alluminio e sottostimare il ritorno elastico dell'acciaio inossidabile.
Impatto sulla direzione della grana della lamiera laminata a freddo
L' impatto della direzione di piegatura sul fattore K attraverso la grana della lamiera laminata a freddo è significativo e deve essere considerato.
- Piegatura laterale: deformazione plastica uniforme, K≈0,38, senza crepe.
- Flessione longitudinale: offre resistenza ma possono verificarsi fessurazioni, K scende a 0,33, è necessaria una compensazione di 0,15–0,35 mm.
- Esempio: un SPCC da 1,5 mm si fessura quando piegato longitudinalmente con un raggio di curvatura (R/T) inferiore a 1,2 , ma non si rompe quando piegato trasversalmente con un raggio di curvatura (R/T) di 1,0.
Tabella di riferimento rapido per piegatura in aria a 90°
|
Materiale |
T (mm) |
Apertura a V |
R(mm) |
Fattore K |
90° BA |
Ritorno elastico |
|---|---|---|---|---|---|---|
|
5052‑H32 |
1.5 |
12 (8T) |
1.6 |
0,38 |
3,41 mm |
0–1° |
|
6061‑T6 |
2.0 |
16 (8T) |
2.5 |
0,36 |
5,06 mm |
1–2° |
|
SPCC |
2.0 |
16 (8T) |
2.0 |
0,40 |
4,40 mm |
1–2° |
|
3042B |
2.0 |
16 (8T) |
2.0 |
0,45 |
4,55 mm |
3–5° |
|
1018 CR |
2.0 |
16 (8T) |
2.0 |
0,41 |
4,52 mm |
1–3° |
Fonte dati: ASTM E8/E8M‑22 – prove di allungamento a trazione per lamiere
Per la stessa apertura 8T, il valore K dell'acciaio inossidabile è 0,07-0,10 superiore a quello della lega di alluminio.
Caso di studio ingegneristico: pannello di controllo in acciaio inossidabile 304
Custodia in acciaio inossidabile 304 da 1,5 mm, quattro flange a 90°, tolleranza ±0,15 mm.
- Problema: quando si utilizza un fattore K dell'alluminio pari a 0,38, la flangia è troppo lunga di 0,42 mm, causando interferenze con le posizioni dei fori.
- Correzione: passare a un fattore K di 0,44 e orientare la linea di piegatura perpendicolare alla direzione di laminazione.
- Risultato: dimensioni stabilizzate entro ±0,08 mm.
Hai bisogno di un percorso più rapido dalla selezione della lega alla configurazione della pressa piegatrice? Contatta A Precisione JS tecnico per una revisione DFM gratuita dei disegni di piegatura in acciaio inossidabile o alluminio.
In che modo gli standard di calcolo della piegatura della lamiera si allineano alle tolleranze di fabbrica?
Gli standard di settore richiedono un controllo approfondito dei confini. Secondo gli standard ANSI/ASME Y14.5 e ISO 2768-m, le pieghe precise devono soddisfare tolleranze lineari di ±0,1 mm. Tuttavia, l’utilizzo del calcolo della piegatura della lamiera basato esclusivamente su modelli teorici, senza considerare il tonnellaggio di grosso spessore , comporterà un assottigliamento e un calcolatore empirico di detrazione della piega dovrà superare le formule teoriche.
Deviazione della forza di flessione di grosso spessore
Le deviazioni del calcolatore della forza di flessione dell'acciaio si verificano nella piegatura di lamiere di grosso spessore che introducono errori non lineari:
- Laminazione sottile: quando lo spessore della lamiera supera i 6 mm, il sottocarico provoca un assottigliamento locale del 5–8%.
- Deviazione teorica: Con K = 0,50 la formula sovrastima la lunghezza del piatto; per una piastra da 8 mm la deviazione supera 0,5 mm e l'assottigliamento misurato raggiunge il 5–8%.
- Misura effettiva: 8 mm S355, R=12 mm, V=64 mm piega vuota, K=0,46, assottigliamento del 6% e BD deve essere corretto di −0,62 mm rispetto al BA teorico.
Flusso di lavoro pratico
- Ottenere lo spessore del materiale T, che è ±0,05 mm secondo ASTM A480.
- Selezionare il processo e registrare il rapporto di apertura V: 6T–10T.
- Caricare il fattore K verificato; convertire Creo in fattore Y.
- Calcola BA e BD per ciascuna curva.
- Quando T>6 mm, utilizzare un grafico di sottrazione empirico contenente un fattore di assottigliamento del 5–8%.
- Rilasciare il campione di prova dopo che la verifica della CMM ha confermato che rientra in ±0,1 mm .
Domande frequenti
D1: Come si calcola il margine di piega rispetto alla detrazione di piega per una piegatura in aria di 90 gradi?
Per una piega di 90 gradi, il margine di piegatura (BA) fornisce la lunghezza piana lungo l'asse neutro come BA=(π/ 2) X(R+KXT) . La deduzione della piegatura (BD) stima nuovamente il materiale rimosso dal materiale piatto come BD = 2 X OSSB - BA dove arretramento esterno (OSSB) = R + T. Il software CAD in genere utilizza BA per creare il modello 3D mentre gli operatori di officina preferiscono BD per misurare e verificare direttamente la lunghezza dei tagli dei pezzi tranciati.
D2: Quando gli ingegneri dovrebbero scegliere il fattore K rispetto al fattore Y nello sviluppo CAD?
Questa è davvero una questione di architettura CAD. L'utilizzo del fattore K da parte dell'ingegnere è la norma quando si utilizza SolidWorks, Autodesk Inventor o CATIA poiché i motori di calcolo di tutti questi sistemi fanno riferimento a K come proporzione della profondità (t/T). Tuttavia, il fattore Y è lo standard di calcolo nativo di PTC Creo (Pro/ENGINEER), poiché pesa direttamente il rapporto dell'arco dell'asse neutro. Tuttavia, entrambi i layout piatti appariranno simili quando le formule verranno convertite in Y = K Xπ/2 .
Q3: Perché il margine di piegatura è diverso tra la piegatura della lamiera di alluminio e quella dell'acciaio inossidabile?
L’aumento della resistenza allo snervamento del materiale e gli esponenti dell’incrudimento spiegano la differenza. La piegatura dell'acciaio inossidabile 304, resistente alla tensione e al ritorno elastico (fino a 5°), manterrà il fattore K più elevato ( K≈0,45 ). Ma l’alluminio 5052-H32 che inizia a cedere prima con un aumento minimo della resistenza sposterà la linea neutra molto più in profondità all’interno ( K≈0,38 ). Se si utilizza lo stesso valore per la tolleranza, le flange in alluminio diventeranno più lunghe mentre i pezzi in acciaio inossidabile si piegheranno meno.
D4: In che modo la direzione delle venature della lamiera influisce sul fattore K durante la piegatura in aria?
Le lamiere laminate a freddo hanno una struttura dei grani allungata parallela alla direzione di laminazione. La piegatura lungo le venature determina la massima resistenza alla fessurazione e alla deformazione plastica quasi uniforme, quindi il fattore K rimane prevedibile ( K≈ 0,38 ) mentre la piegatura lungo la fibra riduce la resistenza alla deformazione ma aumenta la probabilità di fessurazione perché spinge l'asse neutro più vicino ( K≈ 0,33 ) al raggio interno e modifica la lunghezza del pezzo grezzo piatto fino a circa ±0,35 mm.
D5: È possibile supporre con certezza che il fattore K sia sempre 0,33 per la lamiera di precisione?
Considerare solo K=0,33 come costante è giustificato se si piega ad aria un foglio morbido con un raggio piccolo. Tuttavia, una volta che si passa al bottoming ( K → 0,50 ) o si formano leghe ad alta resistenza con raggi di punzone superiori a 2×T, il fattore K può salire a 0,45. Dovresti sapere che fare affidamento su un valore fisso di 0,33 durante le diverse attività causa gravi errori, quindi è necessario eseguire prove empiriche di flessione per una tolleranza accurata.
Riepilogo
Fattori come il fattore K, la tolleranza di piegatura e il fattore Y costituiscono la sequenza primaria di controllo dello sviluppo della lamiera per le parti spiegate: i valori di progettazione CAD devono essere strettamente abbinati ai processi di officina (piegatura/pressatura in aria) e alle proprietà dei materiali. Lo scopo principale qui è ottenere calcoli più accurati ed eseguire esperimenti di piegatura reali che non solo riducano i costi di prototipazione ma garantiscano anche tolleranze di assemblaggio ± 0,1 mm.
Per garantire la precisione di montaggio nei progetti di produzione di precisione , i team di progettazione possono effettuare confronti capacità di piegatura personalizzata della lamiera su JS Precision o scarica le nostre tabelle di riferimento tecnico. Per progetti impegnativi che richiedono uno stretto allineamento della forma, rivedi la precisione verificata tolleranze di piegatura della lamiera presso JS Precision e consulta i nostri specialisti tecnici per un feedback diretto sulla lamiera DFM.

Disclaimer
I contenuti di questa pagina sono solo a scopo informativo. Per Servizi di precisione JS , non ci sono dichiarazioni o garanzie, esplicite o implicite, circa l'accuratezza, la completezza o la validità delle informazioni. È responsabilità dell'acquirente identificare i requisiti tecnici specifici e richiedere un preventivo formale per le parti . Vi preghiamo di contattarci per ulteriori informazioni.
Risorsa

