العربية




تُعدّ عملية التشكيل المعدني بالختم المخصص عملية تشكيل على البارد تستخدم قوالب متخصصة لتشكيل الصفائح المعدنية المسطحة إلى أجزاء ثلاثية الأبعاد معقدة. وتُطبّق هذه العملية ضغطًا يتجاوز قوة خضوع المادة باستخدام قوالب متخصصة، مما يُتيح القص والثني والسحب العميق. عمليات ذات تفاوتات مضبوطة ضمن ±0.02 مم هذه الطريقة مناسبة لـ إنتاج بكميات كبيرة وبدقة عالية في صناعات السيارات والإلكترونيات والطب.
ملخص الإجابات الأساسية
تُحقق عملية ختم المعادن المخصصة التفاوتات على مستوى الميكرون من خلال الجمع بين دقة فتحات القوالب، والنقل التدريجي متعدد المحطات، والتشكيل البلاستيكي البارد القابل للتحكم، مما يتيح الإنتاج الضخم فائق السرعة.
|
أبعاد الختم |
آليات هندسية رئيسية ومعايير تحكم |
معايير التصنيع الصناعي وحدود الإنتاج |
|---|---|---|
|
أداة |
تتلاءم القوالب العلوية والسفلية معًا، مما يوفر خلوصًا للقطع من جانب واحد. 5%–10% t ، تفاوت تركيب عمود التوجيه ≤0.003 مم، صلابة الإدخال 58-62 HRC (صلابة روكويل C). |
يتم التحكم في مساحة التلميع بحيث تكون ≥50%، إزالة النتوءات الزائدة وتحمل أحمال صدمية بمستوى مليون. |
|
عملية |
تسوية الملف ← تغذية المؤازرة ← تصحيح دبوس التوجيه (تفاوت الموضع) ±0.01 مم ) → القطع/التشكيل → فصل الشريط |
يؤدي التشغيل بمعدل 200-800 دورة في الدقيقة إلى القضاء على أخطاء النغمة التراكمية وتحقيق الأتمتة الكاملة. |
|
أجزاء تشكل |
القص، الانحناء على شكل حرف V/U ( R/t≥1.0 ، تعويض الانحناء الزائد بمقدار 1°-5° ارتداد)، سحب عميق تدريجي متعدد المراحل ( LDR 1.8-2.1 (حيث LDR = نسبة السحب النهائية، وهي نسبة قطر البليت الأقصى إلى قطر الكأس) |
تتوافق التفاوتات الأبعاد مع DIN 6930-2 f (±0.02 مم)، ومعدل استخدام المواد هو 75٪ - 90٪. |
مصدر البيانات: DIN 6930-2:2011 ، قطع فولاذية مختومة بدقة – التفاوتات وشروط التسليم الفنية.
ما هو قالب تشكيل المعادن؟ وكيف يقوم بقطع المعادن؟
قوالب ختم المعادن هي مكونات من فولاذ الأدوات الدقيقة التي تقطع صفائح معدنية رقيقة ضمن فجوة معايرة من 5% إلى 10% من يتم التحكم في سمك المادة عن طريق التحكم في القص الميكانيكي.
توافق المكونات الأساسية والقوالب
تتضمن المكونات الأساسية للقالب قواعد القالب العلوية والسفلية، وأعمدة التوجيه الكروية وبطاناتها (تفاوت التركيب ≤ 0.003 مم)، ولوحة التجريد، والمثقب، وحشوات القالب (AISI D2/DC53، صلابة 58-62 HRC). تتحمل قواعد القالب العلوية والسفلية الضغط، بينما تتحمل أعمدة التوجيه الضغط. منع القوة اللامركزية لوحة التعرية يزيل تراكم المواد أثناء عملية سحب المثقب ؛ يتم تصنيع المثقب والقالب من فولاذ الأدوات عالي الصلابة، مما يضمن عمر خدمة يصل إلى ملايين الضربات.
آلات التشكيل والتحكم في الخلوص
تنقسم عملية التشكيل بالضغط إلى أربع مراحل: التشوه المرن، والقص البلاستيكي (الشريط اللامع ≥50٪)، وانتشار الشقوق والكسر، والنتوءات الطرفية.
الخلوص على جانب واحد هو c = (5%–10%) × t؛ سيؤدي التباعد الضيق جدًا إلى عدم محاذاة الشقوق العلوية والسفلية وتكسر الحواف؛ أما التباعد الواسع جدًا فسيؤدي إلى انهيار الزوايا ونتوءات خشنة يستخدم القالب حواف القطع العلوية والسفلية "للضغط" على المعدن ضمن خلوص محدد، ويحدد هذا الخلوص مدى نعومة الحواف.
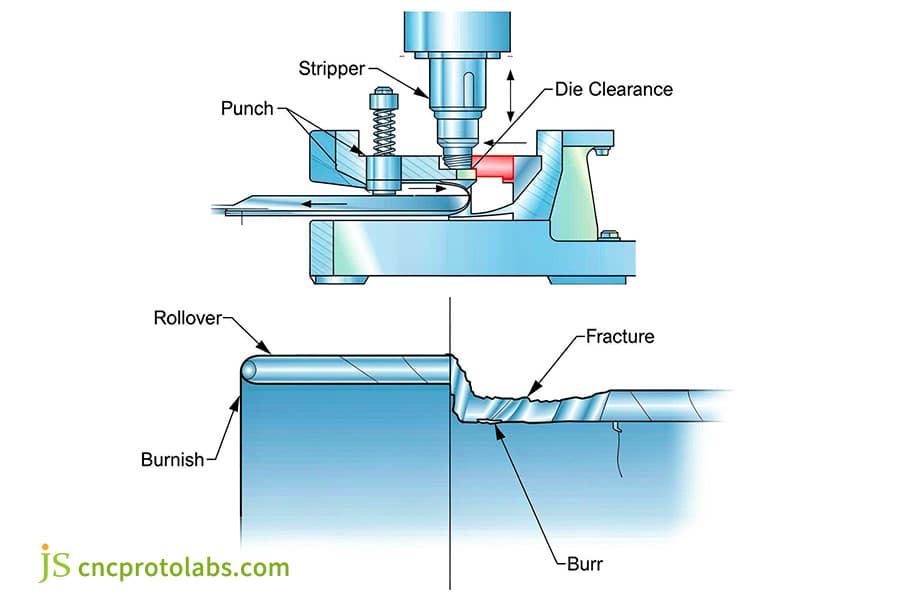
الشكل 1: رسم تخطيطي لقطع الصفائح المعدنية الرقيقة باستخدام قوالب التشكيل، يوضح المثقب والمسافة الفاصلة.
ما هي الخطوات الرئيسية في عملية تشكيل المعادن بالختم؟
تتبع عمليات ختم المعادن خمس خطوات منهجية: تشمل هذه الأنظمة فك اللفائف وتسويتها آليًا، وتغذية البكرات المؤازرة، والختم التدريجي، والفحص البصري المباشر، والتشطيب الثانوي للسطح. في أنظمة الختم التدريجي الحديثة، تمر مادة اللفائف تدريجيًا عبر محطات توجيه مراقبة بواسطة أجهزة استشعار. مما يضمن دقة تحديد المواقع بمقدار ±0.01 مم. بعد ذلك، تقوم مكبس ميكانيكي عالي السرعة بتنفيذ دورات قص وتشكيل على البارد تدريجية بمعدل من 200 إلى 800 مرات في الدقيقة.
الفتح والتسوية:
تُسوّى مادة اللفائف بواسطة آلة تسوية لإزالة إجهاد الدرفلة المتبقي وضمان أن يكون استواء الصفيحة ≤ 0.20 مم/م قبل دخولها القالب. هذه الخطوة ضرورية لـ منع أخطاء التغذية التراكمية ووضع الأساس للختم عالي الدقة وهو فعال بشكل خاص في منع انسداد التغذية عند معالجة الشرائح الرقيقة للغاية.
تغذية بالبكرات المؤازرة:
تقوم بكرات المؤازرة CNC بتغذية المواد على فترات زمنية محددة مسبقًا، مما يحقق تزامنًا على مستوى أجزاء من الثانية مع زاوية دوران عمود المرفق للمكبس. ضمان دقة التغذية في حدود ±0.01 مم كما تم تجهيز هذه العملية بمستشعرات كهروضوئية للكشف عن التغذية المزدوجة ومنع تلف العفن الناتج عن تداخل المواد.
شارة الطيار:
يتم ثقب فتحات التوجيه مسبقًا على حافة الشريط؛ ويتم ضبط دبابيس التوجيه المدببة بدقة وتثبيتها في مكانها قبل إغلاق القالب. تقليل هامش الخطأ في تحديد الموضع إلى ±0.01 مم . هذا يقضي تمامًا على الأخطاء المتراكمة ويضمن أن يظل انحراف الميزة في المحطة النهائية في حدود 0.02 مم.
تنفيذ عمليات التشغيل الآلي متعددة المحطات:
تعمل مكبس التشكيل هذا بسرعة عالية تتراوح من 200 إلى 800 ضربة في الدقيقة، حيث يقوم بتنفيذ عمليات متسلسلة مثل: تقليم الخردة، والنقش، والثني، والختم بالمقارنة مع مكابس التشكيل الميكانيكية التقليدية، فقد حسّنت مكابس التشكيل المؤازرة الحديثة من تكرار نقطة المركز الميت السفلي بنسبة 30٪ وعززت بشكل كبير نطاق ضبط الشوط، مما مكنها من تلبية متطلبات ارتفاع التشكيل المختلفة.
قطع الأجزاء وفحصها:
يتم فصل الأجزاء النهائية عن حزام النقل، ويتم فحص أبعادها الحرجة بواسطة نظام رؤية CCD عالي السرعة لضمان نسبة نجاح 100% يتم طرد الأجزاء المعيبة تلقائيًا إلى حاوية الخردة بواسطة الهواء المضغوط، مما يحقق إنتاجًا آليًا بالكامل وبدون تدخل بشري.
|
نِطَاق |
مكبس ميكانيكي تقليدي |
مكبس سيرفو حديث |
مكبس هيدروليكي عالي السرعة |
نقل أو |
|---|---|---|---|---|
|
منحنى الحمولة |
مثبت في موضع قريب من المركز السفلي الميت |
قابل للتعديل طوال الرحلة |
حمولة ثابتة متاحة |
حمولة عالية ثابتة |
|
قابلية تكرار أقل لنقطة التوقف |
±0.1 مم |
±0.02 مم |
±0.05 مم |
±0.1 مم |
|
إمكانية تعديل خط سير الرحلة |
لا |
نعم، قابلة للبرمجة. |
نعم، عبر مفاتيح الحد. |
لا |
|
أقصى سرعة |
200-400 |
200-800 |
50-150 |
15-40 |
|
مدة تغيير القالب (بالدقائق) |
30-60 |
10-20 |
20-40 |
60-120 |
مصدر البيانات: قاعدة بيانات العمليات الداخلية لشركة JS Precision (2023)، استنادًا إلى أكثر من 150 مشروعًا للختم.
يشبه الختم خط تجميع مصغر حيث تتحرك الشرائح المعدنية خطوة بخطوة، وتقوم آلة التشكيل بتشكيلها بالتسلسل للحصول في النهاية على المنتج النهائي.
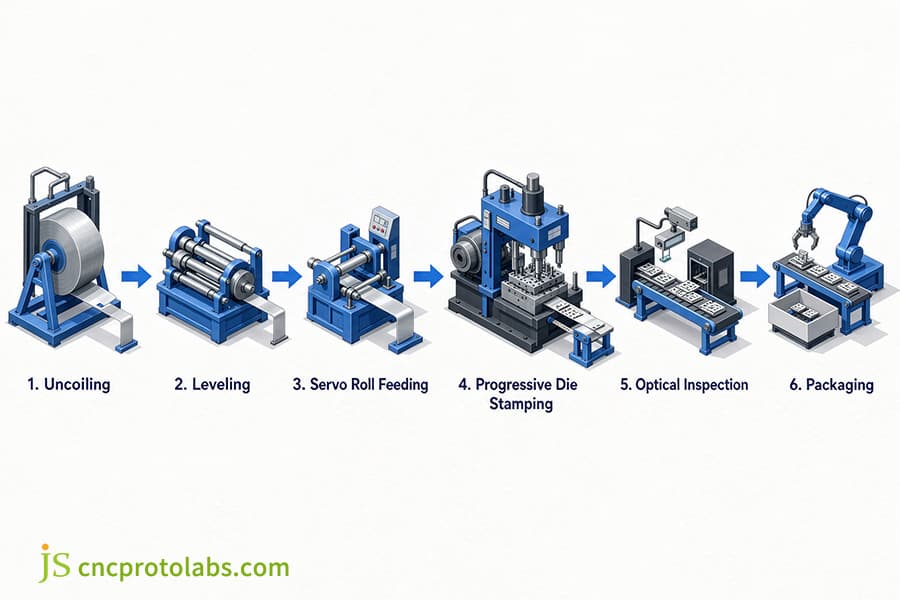
الشكل 2: مخطط انسيابي يوضح خطوات عملية ختم المعادن، من فك اللفائف إلى التعبئة والتغليف في المصنع.
كيف تحوّل عملية تشكيل الأجزاء صفيحة معدنية رقيقة إلى شكل هندسي ثلاثي الأبعاد؟
تُحقق الأجزاء المختومة أشكالًا ثلاثية الأبعاد معقدة من خلال الإجهاد الموضعي، والذي يتجاوز قوة الخضوع ولكنه أقل من قوة الشد القصوى.
قص
يهيمن إجهاد القص النقي، مع خلوص يتراوح بين 5% و10% من سمك الطبقة، وشريط لامع بنسبة 50% أو أكثر، وحافة القطع يتطلب إعادة طحن بمقدار 0.02-0.05 مم كل 100000-200000 ضربة.
منحنى الكفاف
الجانب الخارجي تحت تأثير الشد، والجانب الداخلي تحت تأثير الضغط. معامل K هو 0.33–0.50 (معامل K = نسبة موضع المحور المحايد إلى سمك الصفيحة أثناء الانحناء)، و R/t ≥ 1.0 لمنع التشقق؛ زاوية الارتداد هي 1°–5°، ويلزم تعويض الانحناء الزائد أو معالجة الانبعاج.
رسم داكن متواصل
مقاومة التيار المتردد 1.8–2.1، والضغط على سطح حلقة التثبيت 1.5–3.0 ميجا باسكال، ومقاومة للتجعد. تستخدم شركة JS Precision عملية السحب العميق المتدرج للإنتاج الضخم لأغلفة الموصلات. تقليص عملية السحب العميق للفولاذ المقاوم للصدأ SUS304 من 4 خطوات إلى خطوتين، مع تحقيق معدل استخدام للمواد بنسبة 85%. إن تحديد الشروط الحدية بوضوح بين تشكيل الصفائح المعدنية بالختم والسحب العميق خلال مرحلة تخطيط العملية يمكن أن يتجنب هدر التكاليف الناتج عن الاختيار غير المناسب.
|
مادة |
قوة الشد (ميجا باسكال) |
قوة الخضوع (ميجا باسكال) |
الاستطالة (%) |
نصف قطر الانحناء الأدنى الموصى به (R/t) |
تعويض الارتداد (°) |
|---|---|---|---|---|---|
|
برونز فوسفوري C5191 |
390-510 |
250-350 |
15-25 |
0.8 |
2-3 |
|
سبيكة ألومنيوم 5052-H32 |
210-260 |
130-180 |
7-12 |
1.0 |
3-5 |
|
الفولاذ المقاوم للصدأ SUS304 |
520-720 |
210-310 |
40-50 |
1.0 |
4-6 |
|
فولاذ مدلفن على البارد DC01 |
270-410 |
140-280 |
28-35 |
0.5 |
1-2 |
|
نحاس C2600 |
300-420 |
150-250 |
35-45 |
0.6 |
1.5-2.5 |
مصدر البيانات: ASTM B103/B103M-19 مواصفات قياسية لألواح وصفائح وشرائط وقضبان البرونز الفوسفوري المدرفلة.
تتسبب عملية التشكيل في تشوه دائم لمادة الصفيحة، لكنها لا تمزقها؛ يجب ثني القالب بشكل مفرط ببضع درجات لمواجهة الارتداد.
ما هي مزايا تطبيق القوالب التدريجي مقارنة بطرق التشكيل الأخرى؟
تدمج عملية التشكيل التدريجي بالقوالب عمليات متعددة في مجموعة محطات تغذية اللفائف المستمرة، مما يوفر أداءً فائقًا مقارنةً بالقوالب المركبة ومكابس النقل في إنتاج عالي السرعة وعالي الحجم تُستخدم القوالب المركبة في عمليات التشكيل والتثقيب أحادية المرور، مما ينتج عنه أجزاء مسطحة؛ بينما يمكن للقوالب التدريجية إنتاج أجزاء معقدة وعالية الدقة، مع إنتاج سنوي أكثر من 100,000 قطعة، تغطي مجالات مثل أسلاك مجموعة نقل الحركة في السيارات، وأغطية الحماية لأجهزة الاستشعار الطبية، والموصلات الإلكترونية الدقيقة، مع انعدام الانحراف في النقل بين المحطات.
- النرد التقدمي: سلسلة حاملات التغذية المستمرة بالبكرات 200-800 دورة في الدقيقة، إنتاج سنوي ≥ 50,000 قطعة، دقة النغمة ±0.01 مم.
- قالب مركب: التقطيع والثقب المتمركز أحادي المحطة، المحورية ±0.01 مم غير قادر على إجراء عملية الانحناء ثلاثي الأبعاد.
- قالب ناقل: بعد اكتمال عملية التشكيل في المحطة الأولى، يتم نقل القطعة بواسطة ذراع روبوتية بسرعة تتراوح بين 15 و40 دورة في الدقيقة ، وهو مناسب للأجزاء الكبيرة ذات السحب العميق.
تشمل تطبيقات ختم المعادن ما يلي: أسلاك مجموعة نقل الحركة في السيارات، ودروع أجهزة الاستشعار الطبية، والموصلات الإلكترونية الدقيقة. تشمل الأمثلة قضبان توصيل نحاسية مطلية بالقصدير بقطر 1.20 مم (±0.03 مم) ودروع من النيكل والفضة بقطر 0.20 مم (استواء ≤0.05 مم). توفر القوالب التدريجية مزايا السرعة العالية والاتساق العالي، مما يجعلها مثالية للإنتاج بكميات كبيرة.
القوالب التقدمية تشبه خطوط الإنتاج الآلية المصغرة داخل القالب، حيث يتم تغذية المواد المدرفلة بسرعات عالية للغاية ويتم إخراج الأجزاء النهائية بسرعات عالية للغاية.
إذا كنت بصدد تقييم مسارات العمليات وخطط خفض التكاليف لمشروع معين، فيمكنك الرجوع إلى شركة JS Precision. دليل شامل لخدمات ختم المعادن الدقيقة "لمقارنة منحنيات عمر القوالب ونقاط القطع الاقتصادية الإجمالية للدفعات المختلفة."
الأسئلة الشائعة
س1: ما هو الحد الأدنى لنصف قطر الانحناء المطلوب لتشكيل المعادن حسب الطلب؟
بالنسبة للفولاذ منخفض الكربون والنحاس شبه الصلب، يمكن لنصف قطر الانحناء (R) ≥ 1.0 × t أن يمنع تشقق القوس الخارجي؛ أما بالنسبة لسبائك الألومنيوم المقساة أو الفولاذ المقاوم للصدأ، نصف قطر ≥ 1.5-2.5 × t مطلوب؛ عندما يكون محور الانحناء موازياً لنمط الدرفلة، يجب زيادة نصف القطر بنسبة 20٪ - 30٪ لمنع التشقق بين الحبيبات.
س2: كيف يمكن للمهندسين منع تشكل النتوءات على الأجزاء المعدنية المختومة؟
يكمن مفتاح منع النتوءات في ضبط فجوة التثقيب أحادية الجانب إلى 5% إلى 10% من سمك المادة حافظ على حدة حافة القطع. إذا تآكلت حافة القطع أكثر من 0.05 مم، فسيؤدي ذلك إلى تشققات، وعدم محاذاة، وظهور نتوءات زائدة. في هذه الحالة، يجب إعادة شحذ حافة القطع في قلب القالب.
س3: ما الفرق بين التشكيل التدريجي بالقوالب والتشكيل بالقوالب النقلية؟
تقوم القوالب التدريجية بتوصيل الأجزاء بسرعة تتراوح بين 200 و800 مرة في الدقيقة عبر الأقواس الجانبية ، مناسبة للأجزاء الدقيقة الصغيرة والمتوسطة الحجم؛ تستخدم قوالب النقل أذرعًا آلية لنقل الأجزاء بعد التثقيب في المحطة الأولى، وهي مصممة خصيصًا للأجزاء الكبيرة ذات السحب العميق.
س4: ما هي أنواع الفولاذ المستخدمة عادةً في قوالب ختم المعادن؟
للإنتاج بكميات متوسطة، اختر فولاذ قوالب التشكيل على البارد AISI D2/DC53 (58-62HRC)؛ بالنسبة للفولاذ المقاوم للصدأ المختوم أو إنتاج أكثر من 3 ملايين قطعة مختومة سنويًا، أدخل كربيد التنجستن بصلابة 88-92HRA في الأجزاء المعرضة للخطر.
س5: كيف يؤثر الارتداد المرن على دقة الأجزاء المختومة؟
يشير مصطلح Springback إلى التغير البُعدي الناتج عن الاستعادة المرنة للمادة بعد إزالة الحمل. تتراوح زاوية الارتداد المرن للسبائك عالية القوة من 2° إلى 8°. يستخدم المهندسون المحاكاة والحساب وزوايا الانحناء المحددة مسبقًا، أو نقش السطح السفلي، أو أضلاع التقوية لمقاومة الارتداد المرن بقوة.
س6: ما هو الحد الأدنى النموذجي لحجم الإنتاج اللازم لتحقيق الربحية من عمليات التشكيل حسب الطلب؟
تتراوح تكلفة تطوير القوالب التقدمية من من 5000 دولار إلى 50000 دولار، وتعتمد الفوائد الاقتصادية على حجم الإنتاج. ويمكن خفض التكاليف إذا بلغ الإنتاج السنوي من 10,000 إلى 50,000 قطعة أو أكثر. أما بالنسبة للإنتاج التجريبي الذي يقل عن 1,000 قطعة، فيُنصح باستخدام القطع بالليزر والتشكيل باستخدام الحاسوب (CNC).
س7: ما هي التفاوتات القياسية في الأبعاد التي يمكن تحقيقها في عمليات ختم المعادن حسب الطلب؟
وفقًا لمعيار DIN 6930-2 f، فإن التفاوت المسموح به في القوالب التدريجية الدقيقة هو ±0.02 مم، وزاوية الانحناء هي ±0.5°-1.0° يمكن لتقنية التشكيل الدقيق أن تحسن نعومة الشريط إلى أكثر من 90% ، وتفاوت تباعد الثقوب هو ±0.01 مم.
س8: كيف يؤثر سمك الصفيحة المعدنية على متطلبات الحمولة لآلة التشكيل بالضغط؟
تتناسب الحمولة طرديًا مع سمك المادة t، ومحيط القص L، وقوة القص τ (P=L×t×τ) تزداد الحمولة تدريجياً مع زيادة السماكة، ويجب ترك هامش بنسبة 20٪ - 30٪ عند الاختيار لمنع تعطل الآلة.
ملخص
تحقق عمليات التشكيل المعدني المخصصة توازناً بين التكرار البُعدي والسلامة الميكانيكية والإنتاج الضخم الفعال من حيث التكلفة من خلال تصميم القوالب المتزامن وسير العمل الآلي وعمليات التشكيل المُتحكم بها . يضمن التحكم الدقيق في الخلوص والميل والارتداد دقة التفاوتات.
للحصول على فهم أعمق لاختيار العملية، يرجى الرجوع إلى "الختم المستمر مقابل الختم النقل: دليل مقارنة للتصميم من أجل التصنيع والتكاليف"، والذي يقارن منحنيات عمر القالب، وحدود تداخل الميزات، ونقاط التعادل لحلي التشكيل الرئيسيين للإنتاج الضخم.
تنصل
المحتوى الموجود في هذه الصفحة هو لأغراض إعلامية فقط. خدمات دقيقة لا يقدم أي إقرارات أو ضمانات، صريحة أو ضمنية، فيما يتعلق بدقة المعلومات أو اكتمالها أو صحتها. تقع على عاتق المشتري مسؤولية تحديد المتطلبات الفنية المحددة. اطلب عرض أسعار رسمي لقطع الغيار يرجى الاتصال بنا لمزيد من المعلومات.
مورد