Español



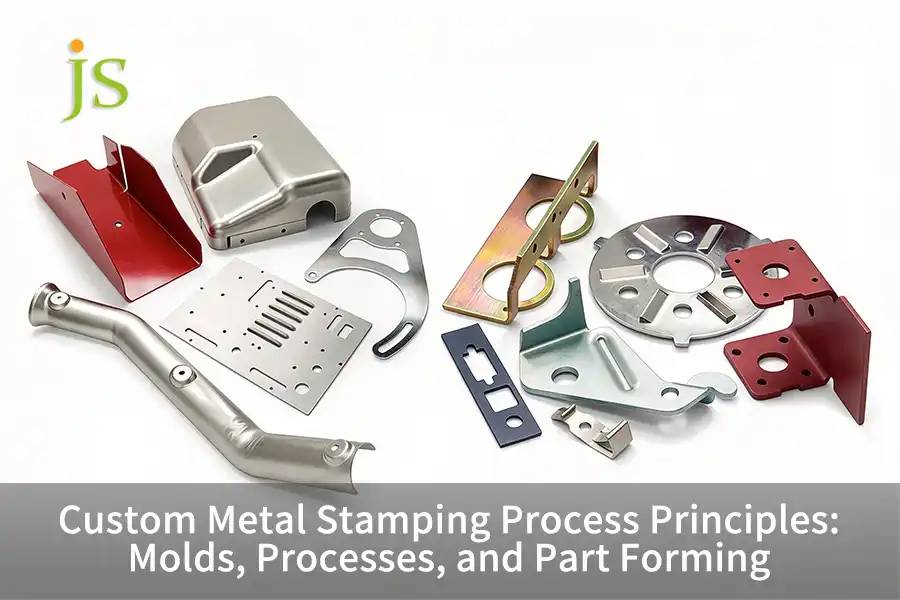

El estampado de metales a medida es un proceso de conformado en frío que utiliza matrices especializadas para dar forma a láminas de metal planas y convertirlas en piezas tridimensionales complejas. Este proceso aplica una presión que supera el límite elástico del material mediante matrices especializadas, lo que permite el corte, el doblado y el embutido profundo. operaciones con tolerancias controladas dentro de ±0,02 mm Este método es adecuado para producción de alto volumen y alta precisión en las industrias automotriz, electrónica y médica.
Resumen de las respuestas principales
El estampado de metal personalizado logra tolerancias a nivel de micras Mediante la combinación de tolerancias de troquel de precisión, transferencia progresiva en múltiples estaciones y deformación plástica en frío controlable, se posibilita la producción en masa a ultra alta velocidad.
|
dimensiones de estampado |
Mecanismos de ingeniería clave y parámetros de control |
Normas de fabricación industrial y límites de producción |
|---|---|---|
|
herramienta |
Los troqueles superior e inferior encajan entre sí, con espacio libre para corte unilateral. 5%–10% t , tolerancia de ajuste del poste guía ≤0,003 mm, dureza del inserto 58–62 HRC (dureza Rockwell C). |
El área pulida se controla para que sea ≥50%, eliminar el exceso de rebabas y soportando cargas de carrera del orden de un millón. |
|
proceso |
Nivelación de bobina → Alimentación del servomotor → Corrección del pasador guía (tolerancia de posicionamiento) ±0,01 mm ) → Corte/conformado → Separación de tiras |
Operar a un ritmo de 200-800 SPM elimina los errores de paso acumulativos y logra la automatización completa. |
|
Partes formando |
Cizallamiento, flexión en V/U ( R/t≥1.0 , compensación de sobreflexión de 1°-5° de recuperación elástica), embutición profunda progresiva multietapa ( LDR 1.8-2.1 donde LDR = relación de embutición máxima, la relación entre el diámetro máximo del tocho y el diámetro de la copa) |
Las tolerancias dimensionales se ajustan a DIN 6930-2 f (±0,02 mm), y la tasa de utilización del material es del 75% al 90%. |
Fuente de datos: DIN 6930-2:2011 Piezas de acero estampadas de precisión: tolerancias y condiciones técnicas de suministro.
¿Qué es una matriz de estampado de metal? ¿Cómo corta el metal?
troqueles de estampado de metal son componentes de acero para herramientas de precisión que cortan láminas delgadas de metal dentro de un espacio calibrado del 5% al 10% de el espesor del material mediante el control del corte mecánico.
Compatibilidad de los componentes principales y los moldes
Los componentes principales de la matriz incluyen bases superior e inferior de la matriz, pilares guía de rodamientos de bolas y bujes (tolerancia de ajuste ≤0,003 mm), placa extractora, punzón e insertos de la matriz (AISI D2/DC53, dureza 58–62 HRC). Las bases superior e inferior de la matriz soportan la presión, y los pilares guía prevenir la fuerza excéntrica ; la placa despojadora elimina la acumulación de material durante el proceso de retracción del punzón El punzón y la matriz están fabricados en acero para herramientas de alta dureza, lo que garantiza una vida útil de millones de golpes.
Maquinaria de estampado y control de holgura
El proceso de estampado se divide en cuatro etapas: deformación elástica, cizallamiento plástico (banda brillante ≥50%), propagación de grietas y fractura, y rebabas en los extremos.
La holgura en un lado es c = (5%–10%) × t; Una holgura demasiado pequeña provocará una desalineación de las grietas superior e inferior y el astillamiento de los bordes; una holgura demasiado grande provocará Colapso en las esquinas y rebabas ásperas El molde utiliza los bordes de corte superior e inferior para "presionar" el metal dentro de una holgura específica, y esta holgura determina la suavidad de los bordes.
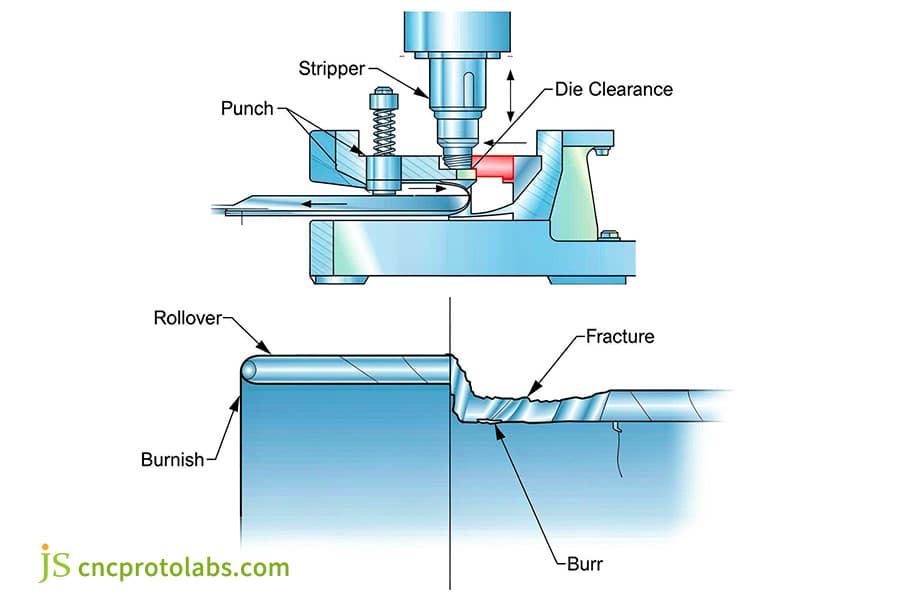
Figura 1: Diagrama esquemático del proceso de troquelado de estampado de metal para láminas delgadas de metal, que muestra el punzón y la holgura.
¿Cuáles son los pasos clave en el proceso de estampado de metales?
Los procesos de estampado de metales siguen cinco pasos sistemáticos: Desenrollado y nivelación automatizados, alimentación por rodillos servoaccionados, estampado con troquel progresivo, inspección visual en línea y acabado superficial secundario. En los sistemas modernos de troquel progresivo, el material de la bobina pasa progresivamente a través de estaciones guía monitoreadas por sensores. que garantizan una precisión de posicionamiento de ±0,01 mm. Posteriormente, una prensa mecánica de alta velocidad realiza ciclos progresivos de cizallamiento y deformación en frío a una velocidad de 200 a 800 veces por minuto.
Despliegue y nivelación:
El material de la bobina se nivela mediante una máquina niveladora para eliminar la tensión residual de laminación y asegurar que la planitud de la lámina sea ≤0,20 mm/m antes de entrar en la matriz. Este paso es crucial para Prevenir errores de alimentación acumulativos y sentar las bases para el estampado de alta precisión. Es especialmente eficaz para prevenir obstrucciones en la alimentación al procesar tiras ultrafinas.
Alimentación de rodillos servoaccionada:
Los rodillos servo CNC alimentan el material a intervalos preestablecidos, logrando una sincronización a nivel de milisegundos con el ángulo de rotación del cigüeñal de la prensa. garantizando una precisión de alimentación de ±0,01 mm. Este proceso también está equipado con sensores fotoeléctricos para detectar la alimentación simultánea y prevenir daños en el molde causados por la superposición de materiales.
Insignia de piloto:
Los orificios guía están perforados previamente en el borde de la tira; los pasadores guía cónicos se ajustan con precisión y se bloquean en su posición antes de que se cierre la matriz. reduciendo la tolerancia de posicionamiento a ±0,01 mm Esto elimina por completo los errores acumulados y garantiza que la desviación de la característica en la estación final se mantenga dentro de 0,02 mm.
Ejecución de mecanizado en múltiples estaciones:
Esta prensa de estampado funciona a una alta velocidad de 200 a 800 golpes por minuto, realizando secuencialmente operaciones como: Recorte, estampado, doblado y marcado de restos. En comparación con las prensas de estampado mecánicas tradicionales, las modernas prensas de estampado servoaccionadas han mejorado la repetibilidad del punto muerto inferior en un 30 % y han ampliado significativamente el rango de ajuste de la carrera, lo que les permite satisfacer diferentes requisitos de altura de conformado.
Corte e inspección de piezas:
Las piezas terminadas se separan de la cinta transportadora y sus dimensiones críticas se inspeccionan mediante un sistema de visión CCD de alta velocidad para garantizar una tasa de aprobación de calidad del 100% Las piezas defectuosas se expulsan automáticamente a un contenedor de desechos mediante aire comprimido, logrando así una producción totalmente automatizada y sin supervisión.
|
alcance |
Prensa mecánica tradicional |
Prensa servo moderna |
Prensa hidráulica de alta velocidad |
Prensa de transferencia |
|---|---|---|---|---|
|
Curva de tonelaje |
Fijado en una posición cercana al punto muerto inferior |
Ajustable durante todo el viaje. |
Tonelaje constante disponible |
tonelaje alto fijo |
|
Repetibilidad del punto muerto inferior |
±0,1 mm |
±0,02 mm |
±0,05 mm |
±0,1 mm |
|
Adaptabilidad del itinerario |
No |
Sí, programable. |
Sí, mediante interruptores de límite. |
No |
|
Velocidad máxima |
200-400 |
200-800 |
50-150 |
15-40 |
|
Tiempo de cambio de molde (minutos) |
30-60 |
10-20 |
20-40 |
60-120 |
Fuente de datos: Base de datos de procesos internos de JS Precision (2023), basada en más de 150 proyectos de estampado.
El estampado es como una línea de montaje en miniatura donde las tiras de metal se mueven paso a paso, y la máquina de estampado les da forma en secuencia para obtener finalmente el producto terminado.
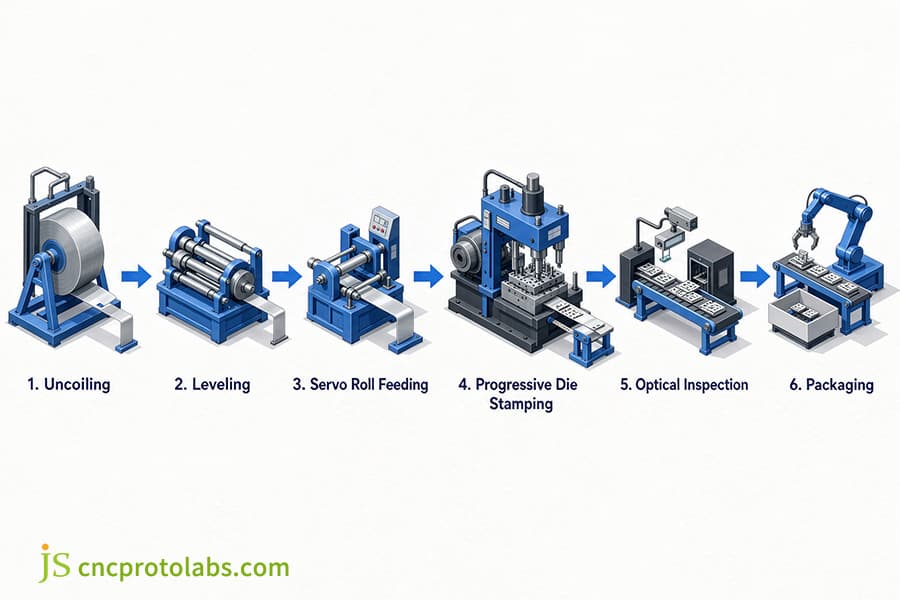
Figura 2: Diagrama de flujo que muestra los pasos del proceso de estampado de metal, desde el desenrollado hasta el embalaje en fábrica.
¿Cómo transforma el proceso de conformado de piezas una fina lámina de metal en una forma geométrica tridimensional?
Las piezas estampadas logran formas 3D complejas mediante una tensión localizada que supera el límite elástico, pero es inferior a la resistencia máxima a la tracción.
Cizallamiento
Predomina la tensión de corte pura, con una holgura del 5 % al 10 % t, una banda brillante de ≥50 % y el borde de corte. Requiere un reafilado de 0,02–0,05 mm cada 100.000–200.000 ciclos.
Curva de contorno
El lado exterior está bajo tensión y el lado interior está bajo compresión. El coeficiente K es 0,33–0,50 (Coeficiente K = la relación entre la posición del eje neutro y el espesor de la lámina durante el doblado), y R/t ≥ 1,0 Para evitar el agrietamiento, el ángulo de recuperación elástica es de 1° a 5°, y se requiere compensación por sobreflexión o tratamiento de indentación.
Dibujo oscuro continuo
LDR 1,8–2,1, presión en la superficie del anillo de sujeción 1,5–3,0 MPa, resistente a las arrugas. JS Precision utiliza un proceso de embutición profunda escalonada para la producción en masa de carcasas de conectores, reducir el proceso de embutición profunda del SUS304 de 4 pasos a 2 pasos, al tiempo que se logra una tasa de utilización de material del 85%. Definir claramente las condiciones límite entre el estampado de chapa metálica y el embutido profundo durante la etapa de planificación del proceso puede evitar Despilfarro de costes causado por una selección inadecuada.
|
Material |
Resistencia a la tracción (MPa) |
Límite elástico (MPa) |
Alargamiento (%) |
Radio de curvatura mínimo recomendado (R/t) |
Compensación de rebote (°) |
|---|---|---|---|---|---|
|
Bronce fosforoso C5191 |
390-510 |
250-350 |
15-25 |
0,8 |
2-3 |
|
Aleación de aluminio 5052-H32 |
210-260 |
130-180 |
7-12 |
1.0 |
3-5 |
|
acero inoxidable SUS304 |
520-720 |
210-310 |
40-50 |
1.0 |
4-6 |
|
Acero laminado en frío DC01 |
270-410 |
140-280 |
28-35 |
0,5 |
1-2 |
|
Latón C2600 |
300-420 |
150-250 |
35-45 |
0,6 |
1,5-2,5 |
Fuente de datos: ASTM B103/B103M-19 Especificación estándar para placas, láminas, tiras y barras laminadas de bronce fosforoso.
El proceso de moldeo provoca una deformación permanente del material en láminas, pero no lo rompe; el molde debe doblarse deliberadamente unos pocos grados para contrarrestar el efecto de recuperación elástica.
¿Cuáles son las ventajas de la aplicación de troqueles progresivos en comparación con otros métodos de estampado?
El estampado de troqueles progresivos integra múltiples procesos en una matriz de estaciones de alimentación de bobinas continuas, ofreciendo un rendimiento superior en comparación con los troqueles compuestos y las prensas transportadoras. producción de alta velocidad y gran volumen Los troqueles compuestos se utilizan para el troquelado y punzonado de una sola pasada, produciendo piezas planas; mientras que los troqueles progresivos pueden producir piezas complejas de alta precisión, con una producción anual. más de 100.000 piezas, Abarca campos como los arneses de cableado de sistemas de propulsión automotriz, las cubiertas de blindaje de sensores médicos y los conectores microelectrónicos, con una desviación de transferencia nula entre estaciones.
- Dado progresivo: Alimentación continua por rodillos, serie portadora, 200–800 SPM, producción anual ≥50.000 piezas, precisión de paso ±0,01 mm.
- Molde compuesto: troquelado y punzonado concéntrico de una sola estación, coaxialidad ±0,01 mm , incapaz de realizar procesos de flexión tridimensionales.
- Molde para transportador: Una vez finalizado el troquelado en la primera estación, la pieza es transportada por un brazo robótico. a una velocidad de 15–40 SPM , que es adecuado para piezas grandes embutidas profundamente.
Las aplicaciones de estampado de metales incluyen: Mazos de cables para sistemas de propulsión automotriz, blindaje para sensores médicos y conectores microelectrónicos. Algunos ejemplos son las barras conductoras de cobre estañado de 1,20 mm (±0,03 mm) y el blindaje de níquel-plata de 0,20 mm (coplanaridad ≤0,05 mm). Los troqueles progresivos ofrecen las ventajas de alta velocidad y gran consistencia, lo que los hace ideales para la producción en grandes volúmenes.
Las matrices progresivas son como líneas de producción automatizadas en miniatura dentro de un molde, donde los materiales laminados se introducen a velocidades extremadamente altas y las piezas terminadas se expulsan a velocidades extremadamente altas.
Si está evaluando rutas de procesos y planes de reducción de costos para un proyecto específico, puede consultar la documentación de JS Precision. Guía completa de servicios de estampado de metales de precisión "Para comparar las curvas de vida útil de los chips y los puntos de corte económicos generales para diferentes lotes."
Preguntas frecuentes
P1: ¿Cuál es el radio de curvatura mínimo requerido para el estampado de metal a medida?
Para acero con bajo contenido de carbono y latón semiduro, un radio de curvatura (R) ≥ 1,0 × t puede prevenir el agrietamiento del arco exterior; para aleaciones de aluminio endurecidas o acero inoxidable, un radio ≥ 1,5-2,5 × t Es necesario; cuando el eje de flexión es paralelo al patrón de laminación, el radio debe incrementarse entre un 20 % y un 30 % para evitar el agrietamiento intergranular.
P2: ¿Cómo pueden los ingenieros evitar que se formen rebabas en las piezas metálicas estampadas?
La clave para evitar rebabas es ajustar la separación de perforación unilateral. al 5% al 10% del espesor del material y mantenga el filo afilado. Si el filo se desgasta más de 0,05 mm, se producirán grietas, desalineación y rebabas excesivas. En este caso, será necesario reafilar el filo del núcleo del troquel.
P3: ¿Cuál es la diferencia entre el estampado con troquel progresivo y el estampado con troquel de transferencia?
Los troqueles progresivos conectan piezas a una velocidad de 200-800 veces por minuto mediante soportes laterales Adecuados para piezas de precisión pequeñas y medianas; los troqueles de transferencia utilizan brazos robóticos para transferir las piezas después del punzonado en la primera estación y están diseñados específicamente para piezas grandes embutidas.
P4: ¿Qué aceros para herramientas se utilizan normalmente para los troqueles de estampado de metales?
Para producción de volumen medio, seleccione Acero para matrices de trabajo en frío AISI D2/DC53 (58-62HRC); para acero inoxidable estampado o para producir más de 3 millones de piezas estampadas al año, inserte carburo de tungsteno con una dureza de 88-92HRA en las partes vulnerables.
P5: ¿Cómo afecta el efecto de recuperación elástica a las tolerancias de las piezas estampadas?
Springback se refiere a el cambio dimensional causado por la recuperación elástica de un material después de la descarga. El ángulo de recuperación elástica de las aleaciones de alta resistencia oscila entre 2° y 8°. Los ingenieros utilizan simulación, cálculo y ángulos de flexión preestablecidos, grabado en relieve de la superficie inferior o nervaduras de refuerzo para contrarrestar la recuperación elástica.
P6: ¿Cuál es el umbral típico de volumen de producción para que el estampado personalizado sea rentable?
El costo de desarrollo de los troqueles progresivos oscila entre De $5,000 a $50,000, Los beneficios económicos dependen del volumen de producción. Los costos pueden reducirse si la producción anual alcanza entre 10 000 y 50 000 piezas o más. Para la producción piloto de menos de 1000 piezas, se recomienda el corte por láser y el doblado CNC.
P7: ¿Cuáles son las tolerancias dimensionales estándar que se pueden lograr en el estampado de metales a medida?
Según la norma DIN 6930-2 f, la tolerancia de la matriz progresiva de precisión es de ±0,02 mm y el ángulo de plegado es ±0,5°-1,0° ; la tecnología de troquelado fino puede mejorar la suavidad de la tira a más del 90% y la tolerancia de separación entre orificios es de ±0,01 mm.
P8: ¿Cómo afecta el espesor de la chapa metálica a los requisitos de tonelaje de una prensa de estampado?
El tonelaje es directamente proporcional al espesor del material t, al perímetro de corte L y a la resistencia al corte τ. (P=L×t×τ) El tonelaje aumenta gradualmente con el incremento del espesor, y se debe reservar un margen del 20% al 30% al seleccionarlo para evitar que la máquina se atasque.
Resumen
Los procesos de estampado de metales personalizados logran un equilibrio. entre la repetibilidad dimensional, la integridad mecánica y la producción en masa rentable mediante el diseño sincronizado de matrices, flujos de trabajo automatizados y procesos de conformado controlados. El control preciso de la holgura, el paso y la recuperación elástica garantiza tolerancias exactas.
Para comprender mejor la selección del proceso, consulte nuestra guía "Estampado continuo con troquel frente a estampado por transferencia: una guía comparativa de DFM y costes", que compara las curvas de vida útil del troquel, los límites de interferencia de las características y los puntos de equilibrio de las dos soluciones de conformado de producción en masa más utilizadas.
Descargo de responsabilidad
El contenido de esta página es solo para fines informativos. JS Servicios de precisión No realiza declaraciones ni garantías, expresas o implícitas, con respecto a la exactitud, integridad o validez de la información. Es responsabilidad del comprador determinar los requisitos técnicos específicos y Solicitar un presupuesto formal de piezas Póngase en contacto con nosotros para obtener más información.
Recurso