Deutsch



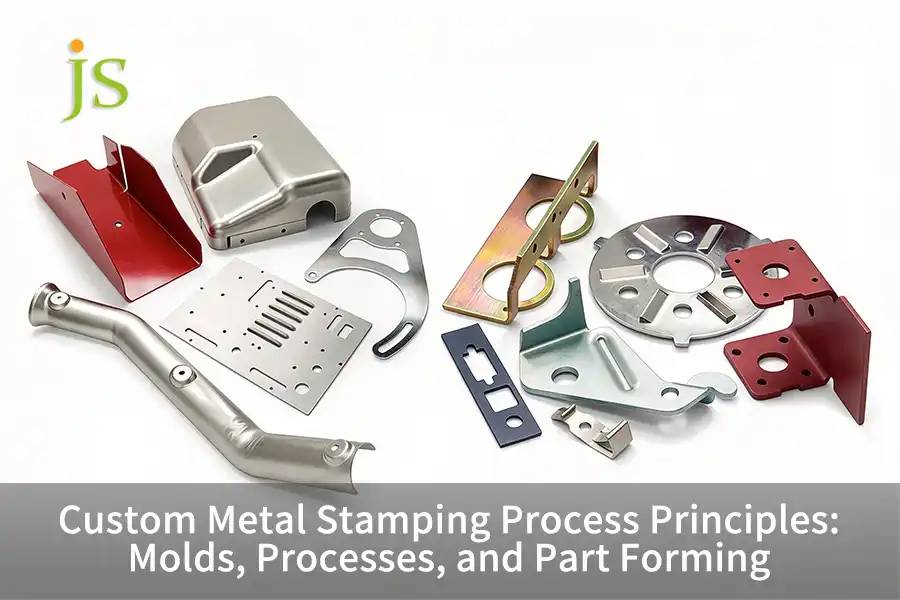

Die kundenspezifische Metallumformung ist ein Kaltumformverfahren, bei dem mithilfe spezieller Werkzeuge flaches Blech in komplexe dreidimensionale Teile geformt wird. Dabei wird mit Hilfe dieser Werkzeuge ein Druck ausgeübt, der die Streckgrenze des Materials übersteigt. Dies ermöglicht Scheren, Biegen und Tiefziehen. Arbeitsgänge mit Toleranzen innerhalb von ±0,02 mm Diese Methode eignet sich für Großserienfertigung mit hoher Präzision in der Automobil-, Elektronik- und Medizinbranche.
Zusammenfassung der wichtigsten Antworten
Kundenspezifisches Metallstanzen erreicht Toleranzen im Mikrometerbereich durch die Kombination von präzisen Werkzeugspaltmaßen, mehrstufigem progressivem Transfer und kontrollierbarer Kaltumformung, wodurch eine ultraschnelle Massenproduktion ermöglicht wird.
|
Stanzabmessungen |
Wichtige technische Mechanismen und Kontrollparameter |
Industrielle Fertigungsstandards und Produktionsgrenzen |
|---|---|---|
|
Werkzeug |
Ober- und Unterwerkzeug passen zusammen, einseitiger Schneidraum 5%–10% t Passtoleranz der Führungsbolzen ≤0,003 mm, Härte des Einsatzes 58–62 HRC (Rockwell-C-Härte). |
Die polierte Fläche wird auf ≥50 % kontrolliert. Beseitigung von überflüssigen Graten und die Belastungen durch Schläge im Millionenbereich standhalten. |
|
Verfahren |
Spulennivellierung → Servovorschub → Führungsstiftkorrektur (Positionierungstoleranz) ±0,01 mm ) → Schneiden/Formen → Streifentrennung |
Durch den Betrieb mit einer Geschwindigkeit von 200-800 Hüben pro Minute werden kumulative Steigungsfehler vermieden und eine vollständige Automatisierung erreicht. |
|
Teile bilden |
Scherung, V/U-Biegung ( R/t≥1,0 , Überbiegungskompensation von 1°-5° Rückfederung), mehrstufiges progressives Tiefziehen ( LDR 1,8-2,1 , wobei LDR = maximales Ziehverhältnis, das Verhältnis des maximalen Knüppeldurchmessers zum Becher-Durchmesser) |
Die Maßtoleranzen entsprechen DIN 6930-2 f (±0,02 mm), und die Materialausnutzungsrate beträgt 75%-90%. |
Datenquelle: DIN 6930-2:2011 Präzisionsgestanzte Stahlteile – Toleranzen und technische Lieferbedingungen.
Was ist ein Stanzwerkzeug für Metall? Wie schneidet es Metall?
Metallstanzwerkzeuge Es handelt sich um Präzisionswerkzeugstahlkomponenten, die dünne Metallbleche innerhalb eines kalibrierten Spalts schneiden. von 5%–10% die Materialdicke durch Steuerung der mechanischen Scherung.
Kompatibilität von Kernkomponenten und Formen
Zu den Kernkomponenten des Werkzeugs gehören oberer und unterer Werkzeugsockel, kugelgelagerte Führungssäulen und -buchsen (Passungstoleranz ≤ 0,003 mm), Abstreiferplatte, Stempel und Werkzeugeinsätze (AISI D2/DC53, Härte 58–62 HRC). Die oberen und unteren Werkzeugsockel nehmen den Druck auf, und die Führungssäulen exzentrische Kräfte verhindern ; die Abstreifplatte verhindert Materialansammlungen während des Stempelrückzugsvorgangs Stempel und Matrize sind aus hochhartem Werkzeugstahl gefertigt, was eine Lebensdauer von Millionen von Hüben gewährleistet.
Stanzmaschinen und Spielsteuerung
Der Stanzprozess ist in vier Phasen unterteilt: elastische Verformung, plastische Scherung (heller Bereich ≥50%), Rissausbreitung und Bruch sowie Endgrate.
Der Abstand auf einer Seite beträgt c = (5%–10%) × t; Ein zu geringes Spiel führt zu einer Fehlausrichtung der oberen und unteren Risse und zu Absplitterungen an den Kanten; ein zu großes Spiel führt zu Eckeneinstürze und raue Grate Die Form nutzt die oberen und unteren Schneidkanten, um das Metall innerhalb eines bestimmten Spalts zu "pressen", und dieser Spalt bestimmt die Glätte der Kanten.
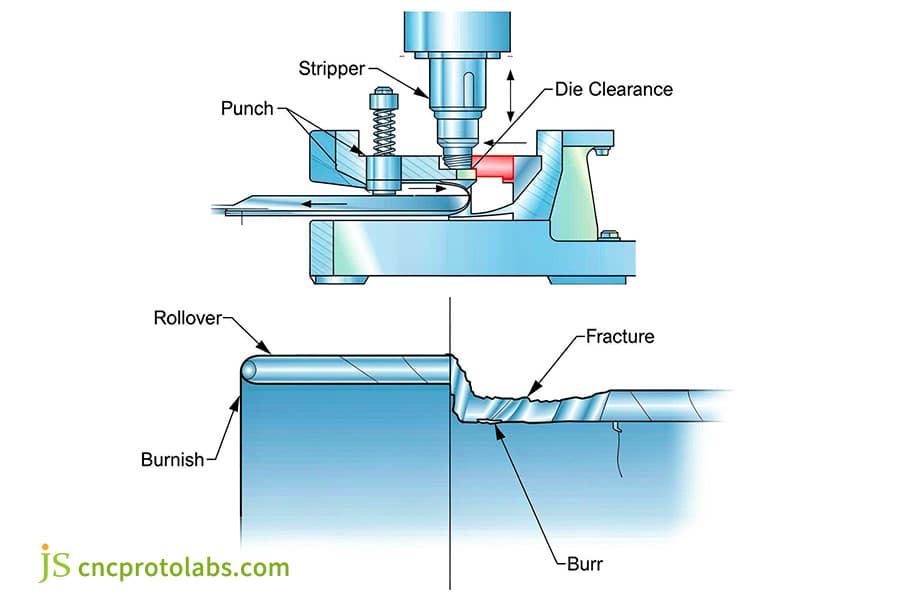
Abbildung 1: Schematische Darstellung des Stanzens dünner Metallbleche mit Stempel und Freiraum.
Was sind die wichtigsten Schritte beim Metallstanzprozess?
Es folgen Metallstanzverfahren fünf systematische Schritte: Automatisiertes Abwickeln und Richten, Servowalzenvorschub, Folgeverbundstanzen, Online-Sichtprüfung und sekundäre Oberflächenbearbeitung. In modernen Folgeverbundstanzsystemen durchläuft das Coilmaterial nacheinander sensorgesteuerte Führungsstationen. die eine Positioniergenauigkeit von ±0,01 mm gewährleisten. Anschließend führt eine Hochgeschwindigkeitspresse progressive Scher- und Kaltverformungszyklen mit einer Geschwindigkeit von 200 bis 800 Mal pro Minute.
Entfalten und Nivellieren:
Das Spulenmaterial wird mittels einer Richtmaschine gerichtet, um Restwalzenspannungen abzubauen und sicherzustellen, dass die Ebenheit des Blechs vor dem Eintritt in die Matrize ≤ 0,20 mm/m beträgt. Dieser Schritt ist entscheidend für Vermeidung kumulativer Zuführungsfehler und Schaffung der Grundlage für hochpräzises Stanzen Es ist besonders wirksam bei der Vermeidung von Zuführungsverstopfungen bei der Verarbeitung ultradünner Streifen.
Servowalzenvorschub:
Die CNC-Servowalzen führen das Material in voreingestellten Intervallen zu und erreichen dabei eine Synchronisation im Millisekundenbereich mit dem Drehwinkel der Pressenkurbelwelle. Gewährleistung einer Zuführungsgenauigkeit innerhalb von ±0,01 mm Dieser Prozess ist außerdem mit fotoelektrischen Sensoren ausgestattet, um eine doppelte Materialzufuhr zu erkennen und Schäden an der Form durch Materialüberlappung zu verhindern.
Pilotenabzeichen:
Am Rand des Streifens sind Führungslöcher vorgestanzt; konische Führungsstifte werden feinjustiert und vor dem Schließen der Matrize in Position arretiert. Reduzierung der Positionierungstoleranz auf ±0,01 mm Dadurch werden akkumulierte Fehler vollständig eliminiert und sichergestellt, dass die Merkmalsabweichung an der letzten Station innerhalb von 0,02 mm bleibt.
Bearbeitungsausführung an mehreren Stationen:
Diese Stanzpresse arbeitet mit einer hohen Geschwindigkeit von 200 bis 800 Hüben pro Minute und führt nacheinander Operationen wie die folgenden aus: Resteverwertung, Prägen, Biegen und Stempeln Im Vergleich zu herkömmlichen mechanischen Stanzpressen weisen moderne Servo-Stanzpressen eine um 30 % verbesserte Wiederholgenauigkeit des unteren Totpunkts und einen deutlich erweiterten Hubverstellbereich auf, wodurch sie unterschiedliche Anforderungen an die Formhöhe erfüllen können.
Teilezuschnitt und -prüfung:
Die fertigen Teile werden vom Förderband getrennt und ihre kritischen Abmessungen mit einem Hochgeschwindigkeits-CCD-Bildverarbeitungssystem geprüft, um sicherzustellen, dass… eine 100%ige Qualitätsbestehensquote Defekte Teile werden automatisch per Druckluft in einen Ausschussbehälter ausgeworfen, wodurch eine vollautomatische, unbeaufsichtigte Produktion erreicht wird.
|
Umfang |
Traditionelle mechanische Presse |
Moderne Servopresse |
Hochgeschwindigkeits-Hydraulikpresse |
Transferpresse |
|---|---|---|---|---|
|
Tonnagekurve |
Fixiert in einer Position nahe dem unteren Totpunkt |
Während der gesamten Reise anpassbar |
Konstante Tonnage verfügbar |
Feste hohe Tonnage |
|
Wiederholgenauigkeit des Totpunkts |
±0,1 mm |
±0,02 mm |
±0,05 mm |
±0,1 mm |
|
Anpassungsfähigkeit der Reiseroute |
NEIN |
Ja, programmierbar. |
Ja, über Endschalter. |
NEIN |
|
Höchstgeschwindigkeit |
200-400 |
200-800 |
50-150 |
15-40 |
|
Formwechselzeit (Minuten) |
30-60 |
10-20 |
20-40 |
60-120 |
Datenquelle: Interne Prozessdatenbank von JS Precision (2023), basierend auf mehr als 150 Stanzprojekten.
Stempeln ist wie eine Miniatur-Montagelinie , wobei sich Metallstreifen Schritt für Schritt bewegen und die Stanzmaschine sie nacheinander formt, um schließlich das fertige Produkt zu erhalten.
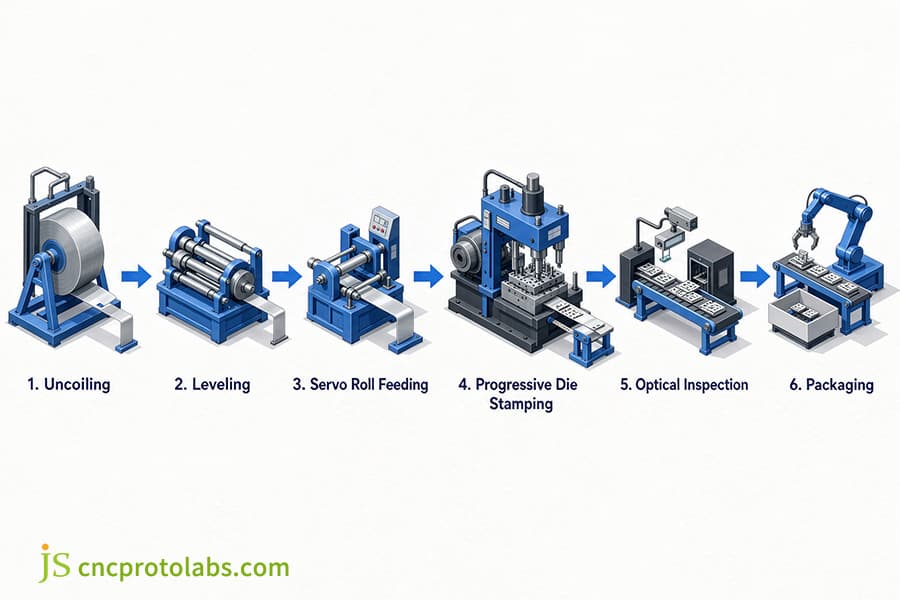
Abbildung 2: Flussdiagramm, das die einzelnen Schritte des Metallstanzprozesses vom Abwickeln bis zur Werksverpackung zeigt.
Wie wird durch Umformung ein dünnes Metallblech in eine dreidimensionale geometrische Form umgewandelt?
Stanzteile erreichen komplexe 3D-Formen durch lokale Spannungen, die die Streckgrenze überschreiten, aber unterhalb der Zugfestigkeit liegen.
Scheren
Reine Scherspannung dominiert, mit einem Spalt von 5–10 % t, einem hellen Bereich von ≥50 % und der Schneidkante Erfordert ein Nachschleifen um 0,02–0,05 mm alle 100.000–200.000 Hübe.
Konturkurve
Die Außenseite steht unter Zugspannung, die Innenseite unter Druckspannung. Der K-Koeffizient beträgt 0,33–0,50 (K-Koeffizient = das Verhältnis der Lage der neutralen Achse zur Blechdicke beim Biegen), und R/t ≥ 1,0 Um Risse zu vermeiden, muss der Rückfederungswinkel 1°–5° betragen, und es ist eine Überbiegungskompensation oder eine Eindringbehandlung erforderlich.
Kontinuierliche dunkle Zeichnung
LDR 1,8–2,1, Druck auf die Klemmringoberfläche 1,5–3,0 MPa, faltenbeständig. JS Precision verwendet ein gestuftes Tiefziehverfahren für die Massenproduktion von Steckergehäusen. Reduzierung des Tiefziehprozesses von SUS304 von 4 Schritten auf 2 Schritte bei gleichzeitiger Erzielung einer Materialausnutzung von 85 %. Durch die klare Definition der Grenzbedingungen zwischen Blechstanzen und Tiefziehen während der Prozessplanungsphase lassen sich folgende Punkte vermeiden: Kostenverschwendung durch falsche Auswahl.
|
Material |
Zugfestigkeit (MPa) |
Streckgrenze (MPa) |
Dehnung (%) |
Empfohlener Mindestbiegeradius (R/t) |
Rückprallkompensation (°) |
|---|---|---|---|---|---|
|
C5191 Phosphorbronze |
390-510 |
250-350 |
15-25 |
0,8 |
2-3 |
|
Aluminiumlegierung 5052-H32 |
210-260 |
130-180 |
7-12 |
1.0 |
3-5 |
|
Edelstahl SUS304 |
520-720 |
210-310 |
40-50 |
1.0 |
4-6 |
|
DC01 kaltgewalzter Stahl |
270-410 |
140-280 |
28-35 |
0,5 |
1-2 |
|
Messing C2600 |
300-420 |
150-250 |
35-45 |
0,6 |
1,5-2,5 |
Datenquelle: ASTM B103/B103M-19 Normspezifikation für Phosphorbronzeplatten, -bleche, -bänder und -walzstangen.
Der Formprozess führt zu einer dauerhaften Verformung des Plattenmaterials, reißt es aber nicht ein; die Form muss absichtlich um einige Grad überbogen werden, um der Rückfederung entgegenzuwirken.
Welche Vorteile bietet die Anwendung von Folgeverbundwerkzeugen im Vergleich zu anderen Stanzverfahren?
Das Folgeverbundstanzen integriert mehrere Prozesse in eine kontinuierliche Spulenzuführungsstation und bietet im Vergleich zu Verbundstanzwerkzeugen und Förderbandpressen eine überlegene Leistung. Hochgeschwindigkeits- und Hochvolumenproduktion Verbundwerkzeuge werden zum einstufigen Stanzen und Ausstanzen von Flachteilen eingesetzt; Folgeverbundwerkzeuge hingegen können komplexe, hochpräzise Teile mit einer Jahresproduktion von [Anzahl einfügen] herstellen. mehr als 100.000 Stück Die Abdeckung umfasst Bereiche wie Kabelbäume für Antriebsstränge in der Automobilindustrie, Abschirmungsabdeckungen für medizinische Sensoren und mikroelektronische Steckverbinder, mit einer Übertragungsabweichung von null zwischen den Stationen.
- Progressiver Würfel: kontinuierliche Walzenzuführung, Trägerserie, 200–800 SPM, Jahresproduktion ≥ 50.000 Stück, Teilungsgenauigkeit ±0,01 mm.
- Verbundform: konzentrisches Stanzen und Ausstanzen mit einer Station, Koaxialität ±0,01 mm , nicht in der Lage, dreidimensionale Biegeprozesse durchzuführen.
- Förderbandform: Nach dem Stanzen an der ersten Station wird das Teil von einem Roboterarm transportiert. bei einer Geschwindigkeit von 15–40 SPM , das sich für große Tiefziehteile eignet.
Zu den Anwendungsgebieten der Metallumformung gehören: Kabelbäume für Kfz-Antriebsstränge, Abschirmungen für medizinische Sensoren und mikroelektronische Steckverbinder. Beispiele hierfür sind 1,20 mm verzinnte Kupfersammelschienen (±0,03 mm) und 0,20 mm Neusilberabschirmungen (Koplanarität ≤0,05 mm). Folgeverbundwerkzeuge bieten die Vorteile hoher Geschwindigkeit und hoher Präzision und eignen sich daher ideal für die Serienfertigung.
Folgeverbundwerkzeuge funktionieren wie miniaturisierte, automatisierte Produktionslinien innerhalb einer Form, in die gewalzte Materialien mit extrem hoher Geschwindigkeit eingeführt und fertige Teile mit extrem hoher Geschwindigkeit ausgeworfen werden.
Wenn Sie Prozessabläufe und Kostensenkungspläne für ein bestimmtes Projekt bewerten, können Sie sich an JS Precision wenden. "Vollständiger Leitfaden für Präzisions-Metallstanzdienstleistungen" " um die Lebensdauerkurven der Werkzeuge und die wirtschaftlichen Abbruchpunkte für verschiedene Chargen zu vergleichen.
Häufig gestellte Fragen
Frage 1: Welcher minimale Biegeradius ist für die kundenspezifische Metallprägung erforderlich?
Bei kohlenstoffarmem Stahl und halbhartem Messing kann ein Biegeradius (R) ≥ 1,0 × t die Rissbildung am äußeren Bogen verhindern; bei gehärteten Aluminiumlegierungen oder Edelstahl, ein Radius ≥ 1,5-2,5 × t ist erforderlich; wenn die Biegeachse parallel zum Walzmuster verläuft, muss der Radius um 20-30% erhöht werden, um interkristalline Rissbildung zu vermeiden.
Frage 2: Wie können Ingenieure die Bildung von Graten an gestanzten Metallteilen verhindern?
Der Schlüssel zur Vermeidung von Graten liegt in der Einstellung des einseitigen Stanzspalts. bis zu 5 % bis 10 % der Materialdicke Die Schneide muss scharf gehalten werden. Bei einem Verschleiß von mehr als 0,05 mm kann es zu Rissen, Fehlausrichtungen und übermäßiger Gratbildung kommen. In diesem Fall muss die Schneide des Werkzeugkerns nachgeschliffen werden.
Frage 3: Worin besteht der Unterschied zwischen Folgeverbundstanzen und Transferstanzen?
Folgeverbundwerkzeuge verbinden Teile mit einer Geschwindigkeit von 200-800 Mal pro Minute über seitliche Klammern , geeignet für kleine und mittelgroße Präzisionsteile; Transferwerkzeuge verwenden Roboterarme, um die Teile nach dem Stanzen an der ersten Station zu transportieren, und sind speziell für große Tiefziehteile konzipiert.
Frage 4: Welche Werkzeugstähle werden typischerweise für Stanzwerkzeuge verwendet?
Für die Produktion mittlerer Stückzahlen wählen Sie Kaltarbeitsstahl AISI D2/DC53 (58-62HRC); bei gestanztem Edelstahl oder bei der Herstellung von mehr als 3 Millionen Stanzteilen pro Jahr, Wolframcarbid mit einer Härte von 88-92HRC in empfindliche Teile einsetzen.
Frage 5: Wie wirkt sich die Rückfederung auf die Toleranzen von Stanzteilen aus?
Springback bezieht sich auf Die Dimensionsänderung, die durch die elastische Rückstellung eines Materials nach der Entlastung verursacht wird. Der Rückfederungswinkel hochfester Legierungen liegt zwischen 2° und 8°. Ingenieure nutzen Simulationen, Berechnungen und voreingestellte Biegewinkel, Prägungen an der Unterseite oder Verstärkungsrippen, um der Rückfederung entgegenzuwirken.
Frage 6: Ab welchem Produktionsvolumen ist die kundenspezifische Stanztechnik in der Regel rentabel?
Die Entwicklungskosten von Folgeverbundwerkzeugen liegen zwischen 5.000 bis 50.000 US-Dollar Die wirtschaftlichen Vorteile hängen vom Produktionsvolumen ab. Die Kosten lassen sich senken, wenn die Jahresproduktion 10.000 bis 50.000 Stück oder mehr erreicht. Für Pilotproduktionen von weniger als 1.000 Stück werden Laserschneiden und CNC-Biegen empfohlen.
Frage 7: Welche Standard-Maßtoleranzen können bei der kundenspezifischen Metallstanzung erreicht werden?
Gemäß DIN 6930-2 f beträgt die Toleranz des Präzisions-Folgewerkzeugs ±0,02 mm, und der Biegewinkel ist ±0,5°-1,0° Feinschneidtechnologie kann die Glätte des Streifens verbessern über 90% Die Toleranz für den Lochabstand beträgt ±0,01 mm.
Frage 8: Wie beeinflusst die Blechdicke den Pressdruckbedarf einer Stanzpresse?
Die Tonnage ist direkt proportional zur Materialdicke t, zum Scherumfang L und zur Scherfestigkeit τ. (P=L×t×τ) Die Tonnage steigt mit zunehmender Materialdicke allmählich an, und bei der Auswahl sollte ein Spielraum von 20-30% eingeräumt werden, um ein Verklemmen der Maschine zu vermeiden.
Zusammenfassung
Kundenspezifische Metallstanzverfahren erzielen ein Gleichgewicht zwischen Maßgenauigkeit, mechanischer Integrität und kosteneffizienter Massenproduktion durch synchronisierte Werkzeugkonstruktion, automatisierte Arbeitsabläufe und kontrollierte Umformprozesse Die präzise Steuerung von Spiel, Neigung und Rückfederung gewährleistet genaue Toleranzen.
Für ein tieferes Verständnis der Prozessauswahl verweisen wir auf unsere Studie „Kontinuierliches Stanzen vs. Transferstanzen: Ein Vergleichsleitfaden zu DFM und Kosten“, in der die Werkzeuglebensdauerkurven, die Grenzen der Merkmalsüberschneidung und die Gewinnschwellen der beiden gängigen Massenproduktions-Umformverfahren verglichen werden.
Haftungsausschluss
Die Inhalte dieser Seite dienen ausschließlich Informationszwecken. JS Präzisionsdienste Es werden keinerlei ausdrückliche oder stillschweigende Zusicherungen oder Gewährleistungen hinsichtlich der Richtigkeit, Vollständigkeit oder Gültigkeit der Informationen abgegeben. Es obliegt dem Käufer, die spezifischen technischen Anforderungen zu ermitteln und Fordern Sie ein formelles Teileangebot an Für weitere Informationen kontaktieren Sie uns bitte.
Ressource