Русский




Штамповка металла на заказ — это процесс холодной формовки, при котором с помощью специальных штампов плоские листы металла приобретают сложную трехмерную форму. В этом процессе используется давление, превышающее предел текучести материала, что позволяет осуществлять резку, гибку и глубокую вытяжку. операции с допусками, контролируемыми в пределах ±0,02 мм Этот метод подходит для крупносерийное, высокоточное производство в автомобильной, электронной и медицинской отраслях.
Краткое изложение основных ответов
Специализированная штамповка металла позволяет достичь следующих результатов: допуски на уровне микронов Благодаря сочетанию точных зазоров в штампах, многопозиционной прогрессивной передачи и контролируемой холодной пластической деформации, достигается сверхвысокоскоростное массовое производство.
|
размеры штамповки |
Ключевые инженерные механизмы и параметры управления |
Промышленные стандарты производства и производственные ограничения |
|---|---|---|
|
инструмент |
Верхняя и нижняя матрицы плотно прилегают друг к другу, зазор для резки односторонний. 5%–10% т Допуск на посадку направляющей стойки ≤0,003 мм, твердость вставки 58–62 HRC (твердость по Роквеллу C). |
Контролируемый объем отполированной поверхности должен составлять ≥50%. устранение избыточных заусенцев и выдерживающие нагрузки, исчисляемые миллионами ударов. |
|
процесс |
Выравнивание катушки → Сервопривод подачи → Коррекция направляющего штифта (допуск позиционирования) ±0,01 мм ) → Резка/формовка → Разделение полос |
Работа со скоростью 200-800 ударов в минуту исключает накопление ошибок по шагу винта и обеспечивает полную автоматизацию. |
|
Формирование деталей |
Срез, V-образный изгиб ( R/t≥1.0 компенсация чрезмерного изгиба с упругим восстановлением на 1°-5°), многоступенчатая прогрессивная глубокая вытяжка ( LDR 1.8-2.1 где LDR = предельный коэффициент вытяжки, отношение максимального диаметра заготовки к диаметру чашки. |
Допуски на размеры соответствуют DIN 6930-2 f (±0,02 мм), а коэффициент использования материала составляет 75–90%. |
Источник данных: DIN 6930-2:2011 Прецизионные штампованные стальные детали – допуски и технические условия поставки.
Что такое штамп для штамповки металла? Как он режет металл?
Штампы для штамповки металла Это прецизионные компоненты из инструментальной стали, предназначенные для резки тонких металлических листов в калиброванном зазоре. от 5% до 10% Толщина материала регулируется путем контроля механического сдвига.
Совместимость основных компонентов и пресс-форм
Основные компоненты штампа включают верхнюю и нижнюю матрицы, направляющие стойки и втулки на шарикоподшипниках (допуск посадки ≤0,003 мм), съемную пластину, пуансон и вставки штампа (AISI D2/DC53, твердость 58–62 HRC). Верхняя и нижняя матрицы воспринимают давление, а направляющие стойки... предотвратить эксцентрическую силу пластина для снятия пленки исключает скопление материала в процессе отвода пуансона. Пуансон и матрица изготовлены из высокопрочной инструментальной стали, что обеспечивает срок службы в миллионы циклов.
Штамповочное оборудование и контроль за соблюдением таможенных пошлин
Процесс штамповки делится на четыре этапа: упругая деформация, пластический сдвиг (светлая полоса ≥50%), распространение трещин и разрушение, а также образование торцевых заусенцев.
Зазор с одной стороны составляет c = (5%–10%) × t; Слишком малый зазор приведет к смещению верхней и нижней трещин и сколам по краям; слишком большой зазор приведет к обрушение углов и шероховатые заусенцы В пресс-форме используются верхняя и нижняя режущие кромки для «вдавливания» металла в заданный зазор, а зазор определяет гладкость кромок.
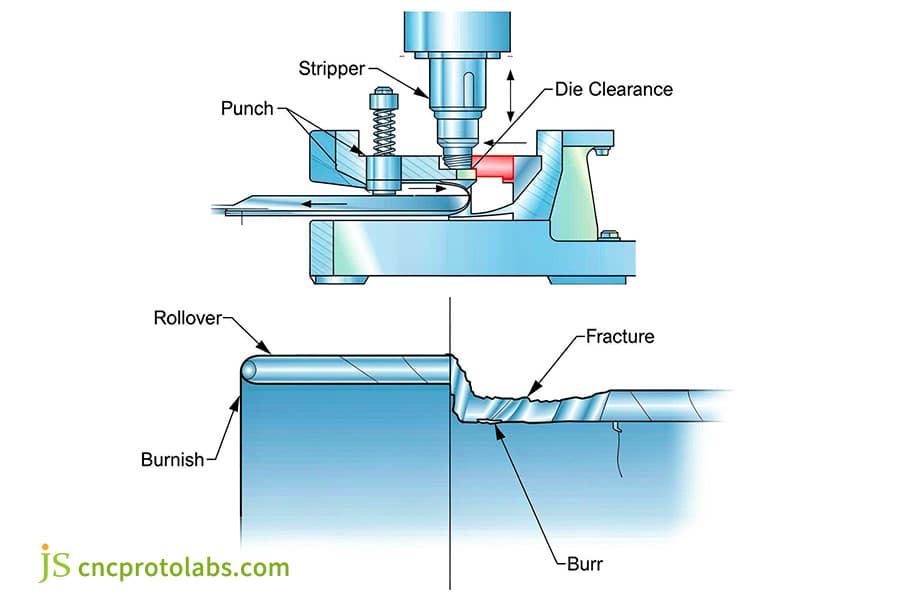
Рисунок 1: Схема процесса штамповки и вырубки тонкого металлического листа, с указанием пуансона и зазора.
Каковы основные этапы процесса штамповки металла?
Процессы штамповки металла следующие пять систематических шагов: Автоматизированная размотка и выравнивание, сервоприводная подача роликов, штамповка с последовательным штампом, визуальный контроль в режиме реального времени и вторичная обработка поверхности. В современных системах штамповки с последовательным штампом материал рулона постепенно проходит через станции направляющих, контролируемые датчиками. которые обеспечивают точность позиционирования ±0,01 мм. Впоследствии высокоскоростной механический пресс выполняет последовательные циклы резки и холодной деформации со скоростью от 200 до 800 раз в минуту.
Развертывание и выравнивание:
Материал рулона выравнивается с помощью выравнивающей машины для устранения остаточных напряжений прокатки и обеспечения плоскостности листа ≤0,20 мм/м перед подачей в матрицу. Этот этап имеет решающее значение для предотвращение накопления ошибок подачи и создание основы для высокоточной штамповки ; это особенно эффективно для предотвращения засоров при обработке ультратонких полосок.
Подача с помощью сервоприводного ролика:
Ролики с ЧПУ-управлением подают материал через заданные интервалы, обеспечивая синхронизацию с углом поворота коленчатого вала пресса с точностью до миллисекунды. обеспечение точности подачи в пределах ±0,01 мм Данный процесс также оснащен фотоэлектрическими датчиками для обнаружения двойной подачи материала и предотвращения повреждения пресс-формы, вызванного перекрытием материалов.
Пилотский значок:
На краю полосы предварительно пробиваются направляющие отверстия; конические направляющие штифты точно регулируются и фиксируются в нужном положении перед закрытием матрицы. снижение допуска позиционирования до ±0,01 мм Это полностью исключает накопленные ошибки и гарантирует, что отклонение характеристик на конечной станции останется в пределах 0,02 мм.
Выполнение многопозиционной обработки:
Этот штамповочный пресс работает с высокой скоростью от 200 до 800 ходов в минуту, последовательно выполняя такие операции, как: Обрезка обрезков, тиснение, гибка и штамповка По сравнению с традиционными механическими штамповочными прессами, современные сервоштамповочные прессы имеют улучшенную на 30% повторяемость нижней мертвой точки и значительно расширенный диапазон регулировки хода, что позволяет им соответствовать различным требованиям к высоте формования.
Резка и проверка деталей:
Готовые детали отделяются от конвейерной ленты, и их критически важные размеры проверяются высокоскоростной системой машинного зрения с ПЗС-матрицей для обеспечения соответствия стандартам. 100% показатель успешной сдачи экзаменов Бракованные детали автоматически с помощью сжатого воздуха выбрасываются в контейнер для отходов, что обеспечивает полностью автоматизированное производство без участия оператора.
|
объем |
Традиционный механический пресс |
Современный сервопресс |
Высокоскоростной гидравлический пресс |
трансферный пресс |
|---|---|---|---|---|
|
Кривая тоннажа |
Зафиксировано в положении, близком к нижней мертвой точке. |
Регулируется на протяжении всей поездки. |
Постоянное наличие тоннажа |
Фиксированная высокая грузоподъемность |
|
Более низкая повторяемость мертвой точки |
±0,1 мм |
±0,02 мм |
±0,05 мм |
±0,1 мм |
|
Возможность корректировки маршрута |
Нет |
Да, программируемый. |
Да, с помощью концевых выключателей. |
Нет |
|
Максимальная скорость |
200-400 |
200-800 |
50-150 |
15-40 |
|
Время переналадки пресс-формы (минуты) |
30-60 |
10-20 |
20-40 |
60-120 |
Источник данных: внутренняя база данных технологических процессов компании JS Precision (2023 г.), основанная на более чем 150 проектах штамповки.
Штамповка — это как миниатюрная сборочная линия где металлические полосы перемещаются шаг за шагом, а штамповочный станок последовательно придает им форму, чтобы в конечном итоге получить готовое изделие.
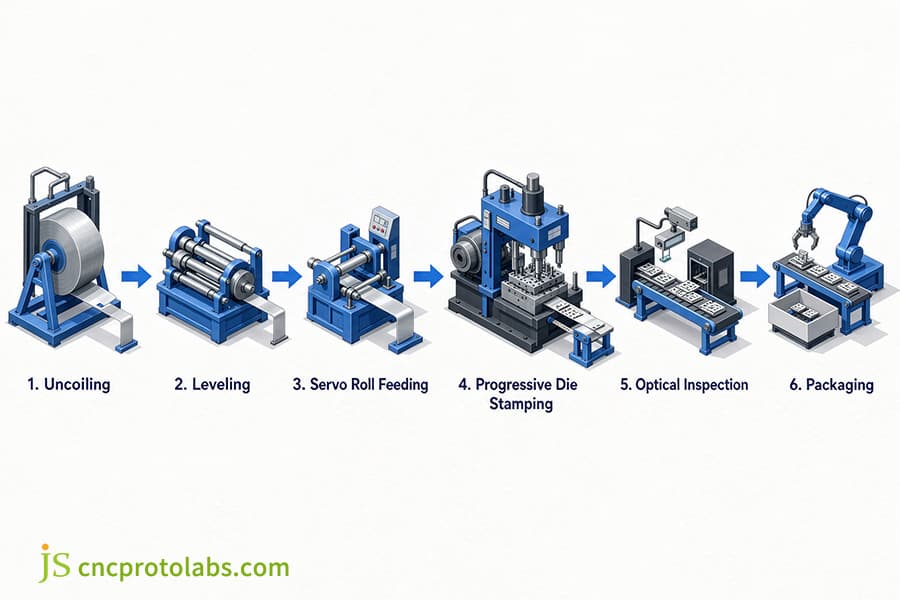
Рисунок 2: Блок-схема, показывающая этапы процесса штамповки металла, от размотки до заводской упаковки.
Как в процессе формовки детали тонкий металлический лист превращается в трехмерную геометрическую фигуру?
Штампованные детали приобретают сложные трехмерные формы за счет локализованных напряжений, которые превышают предел текучести, но ниже предела прочности на растяжение.
Стрижка овец
Преобладает чистое касательное напряжение, с зазором 5–10 % от t, яркой полосой ≥50 % и режущей кромкой. Требуется повторная заточка на 0,02–0,05 мм каждые 100 000–200 000 ходов.
Контурная кривая
Внешняя сторона находится под напряжением, а внутренняя — под сжатием. Коэффициент K равен 0,33–0,50 (Коэффициент K = отношение положения нейтральной оси к толщине листа при изгибе), и R/t ≥ 1,0 Для предотвращения растрескивания угол упругого восстановления составляет 1°–5°, и требуется компенсация чрезмерного изгиба или обработка методом вдавливания.
Непрерывный темный рисунок
LDR 1,8–2,1, давление на поверхность зажимного кольца 1,5–3,0 МПа, устойчивость к образованию складок. Компания JS Precision использует ступенчатый процесс глубокой вытяжки для массового производства корпусов разъемов. Сокращение процесса глубокой вытяжки нержавеющей стали SUS304 с 4 этапов до 2. при этом достигается коэффициент использования материала на уровне 85%. Четкое определение граничных условий между штамповкой листового металла и глубокой вытяжкой на этапе планирования процесса позволяет избежать Неэффективные затраты, вызванные неправильным выбором.
|
Материал |
Предел прочности на растяжение (МПа) |
Предел текучести (МПа) |
Удлинение (%) |
Рекомендуемый минимальный радиус изгиба (R/t) |
Компенсация отскока (°) |
|---|---|---|---|---|---|
|
C5191 Фосфорная бронза |
390-510 |
250-350 |
15-25 |
0,8 |
2-3 |
|
Алюминиевый сплав 5052-H32 |
210-260 |
130-180 |
7-12 |
1.0 |
3-5 |
|
нержавеющая сталь SUS304 |
520-720 |
210-310 |
40-50 |
1.0 |
4-6 |
|
Холоднокатаная сталь DC01 |
270-410 |
140-280 |
28-35 |
0,5 |
1-2 |
|
Латунь C2600 |
300-420 |
150-250 |
35-45 |
0,6 |
1,5-2,5 |
Источник данных: ASTM B103/B103M-19 Стандартные технические условия на листы, полосы и прокатные прутки из фосфористой бронзы.
Процесс формования вызывает необратимую деформацию листового материала, но не разрывает его; форму необходимо намеренно перегнуть на несколько градусов, чтобы предотвратить обратное изгибание.
В чём преимущества прогрессивного штампования по сравнению с другими методами штамповки?
Технология прогрессивной штамповки объединяет несколько процессов в непрерывную систему подающих устройств для рулонов, обеспечивая превосходную производительность по сравнению с комбинированными штампами и конвейерными прессами. высокоскоростное, крупносерийное производство Комбинированные штампы используются для однопроходной вырубки и пробивки, производя плоские детали; в то время как прогрессивные штампы позволяют производить сложные высокоточные детали с годовым объемом производства. более 100 000 штук, охватывает такие области, как жгуты проводов автомобильных силовых агрегатов, защитные кожухи медицинских датчиков и микроэлектронные разъемы, с нулевым отклонением передачи между станциями.
- Последовательная игральная кость: непрерывная роликовая подача, серия несущих элементов 200–800 SPM, Годовой объем производства ≥50 000 изделий, точность шага спирали. ±0,01 мм.
- Композитная форма: Однопозиционная концентрическая вырубка и пробивка, соосность ±0,01 мм неспособен выполнять трехмерную обработку изгиба.
- Конвейерная форма: После завершения вырубки на первом участке деталь перемещается с помощью роботизированной руки. со скоростью 15–40 ходов в минуту который подходит для изготовления крупных деталей методом глубокой вытяжки.
Области применения штамповки металла включают в себя: жгуты проводов для автомобильных силовых агрегатов, экранирование медицинских датчиков и микроэлектронные разъемы. В качестве примеров можно привести медные шины с оловянным покрытием диаметром 1,20 мм (±0,03 мм) и экранирующие элементы из никель-серебра толщиной 0,20 мм (копланарность ≤0,05 мм). Прогрессивные штампы обладают преимуществами высокой скорости и высокой стабильности, что делает их идеальными для крупносерийного производства.
Прогрессивные штампы представляют собой миниатюрные автоматизированные производственные линии внутри пресс-формы, где прокатанные материалы подаются с чрезвычайно высокой скоростью, а готовые детали извлекаются также с чрезвычайно высокой скоростью.
Если вы оцениваете технологические маршруты и планы снижения затрат для конкретного проекта, вы можете обратиться к материалам компании JS Precision. «Полное руководство по услугам прецизионной штамповки металла» "для сравнения кривых срока службы штампов и общих экономических пороговых значений для разных партий."
Часто задаваемые вопросы
В1: Какой минимальный радиус гибки необходим для штамповки металла по индивидуальному заказу?
Для низкоуглеродистой стали и полутвердой латуни радиус изгиба (R) ≥ 1,0 × t может предотвратить образование трещин на внешней дуге; для закаленных алюминиевых сплавов или нержавеющей стали, радиус ≥ 1,5-2,5 × t Необходимо, чтобы при параллельности оси изгиба к схеме прокатки радиус был увеличен на 20-30% для предотвращения межзеренного растрескивания.
В2: Как инженеры могут предотвратить образование заусенцев на штампованных металлических деталях?
Ключ к предотвращению образования заусенцев — правильная установка зазора при односторонней пробивке. от 5% до 10% толщины материала и поддерживать остроту режущей кромки. Если износ режущей кромки превышает 0,05 мм, это приведет к трещинам, смещению и чрезмерному образованию заусенцев. В этом случае режущую кромку сердечника матрицы необходимо переточить.
В3: В чем разница между штамповкой с последовательным штампованием и штамповкой с переносом штампа?
Последовательные штампы соединяют детали со скоростью 200-800 раз в минуту с помощью боковых кронштейнов Подходит для изготовления прецизионных деталей малого и среднего размера; передаточные штампы используют роботизированные манипуляторы для перемещения деталей после пробивки на первом участке и разработаны специально для крупных деталей, изготовленных методом глубокой вытяжки.
Вопрос 4: Какие инструментальные стали обычно используются для штамповки металла?
Для среднесерийного производства выберите холодноштамповая сталь AISI D2/DC53 (58-62 HRC); для штампованной нержавеющей стали или при производстве более 3 миллионов штампованных деталей в год, в уязвимые детали вставляют карбид вольфрама с твердостью 88-92 HRA.
В5: Как упругое восстановление влияет на допуски штампованных деталей?
Springback относится к Изменение размеров, вызванное упругим восстановлением материала после разгрузки. Угол упругого восстановления высокопрочных сплавов составляет от 2° до 8°. Инженеры используют моделирование, расчеты, а также заданные углы изгиба, тиснение нижней поверхности или усиливающие ребра для принудительного противодействия упругому восстановлению.
В6: Каков типичный пороговый объем производства, при котором изготовление штампов на заказ становится прибыльным?
Стоимость разработки штамповочных форм варьируется от... от 5000 до 50 000 долларов. Экономическая выгода зависит от объема производства. Затраты могут быть снижены, если годовой объем производства достигнет 10 000–50 000 единиц и более. Для опытного производства менее 1000 единиц рекомендуется лазерная резка и гибка на станках с ЧПУ.
В7: Каковы стандартные допуски на размеры, которые могут быть достигнуты при штамповке металла на заказ?
Согласно стандарту DIN 6930-2f, допуск прецизионной прогрессивной матрицы составляет ±0,02 мм, а угол изгиба равен... ±0,5°-1,0° Технология точной вырубки позволяет улучшить гладкость полосы. более 90% Допуск на расстояние между отверстиями составляет ±0,01 мм.
В8: Как толщина листового металла влияет на требуемую тоннажность штамповочного пресса?
Тоннаж прямо пропорционален толщине материала t, периметру сдвига L и прочности на сдвиг τ. (P=L×t×τ) Тоннаж постепенно увеличивается с увеличением толщины, и при выборе материала следует оставлять запас в 20-30%, чтобы предотвратить заклинивание машины.
Краткое содержание
Индивидуально разработанные процессы штамповки металла позволяют достичь баланса. Обеспечение повторяемости размеров, механической прочности и экономически эффективного массового производства достигается за счет синхронизированного проектирования штампов, автоматизированных рабочих процессов и контролируемых процессов формования. Точный контроль зазора, шага и упругого восстановления обеспечивает соблюдение допусков.
Для более глубокого понимания выбора технологического процесса, пожалуйста, обратитесь к нашему руководству «Непрерывная штамповка против трансферной штамповки: сравнительное руководство по DFM и затратам», в котором сравниваются кривые срока службы штампов, пределы помех от элементов и точки безубыточности двух основных решений для массового производства методом формовки.
Отказ от ответственности
Информация на этой странице представлена исключительно в ознакомительных целях. JS Прецизионные услуги Компания не предоставляет никаких заверений или гарантий, явных или подразумеваемых, относительно точности, полноты или достоверности информации. Определение конкретных технических требований является обязанностью покупателя. запросить официальное ценовое предложение на запчасти Пожалуйста, свяжитесь с нами для получения дополнительной информации.
Ресурс